
笔记本电脑塑胶外壳产品结构分析.
HOUSING
Housing-PIO處注意Rib的肉厚
此PIO COVER處有一個RIB﹐ 需注意縮水問題,肉厚保持在 0.5-0.6倍平均肉厚.
Housing- Hdd處肉厚不宜過薄
此處肉厚請保証在1.0mm 以上,過薄難以充填
注意台階式肉厚比
圖示肉厚比﹐Rib尺寸1.3mm出現應力痕﹐建議做到0.8-1.0mm之間。
Battery-housing
Battery-housing導滑槽處公模因防止縮水﹐需作偷肉﹐這樣務必使模具外側跑slide, 內側跑斜梢﹐模具結構較復雜﹐建議采用外側偷肉﹐詳見下頁
斜梢
滑塊
建議方案:
內側不做偷肉﹐避免多余的倒 勾﹐簡化模具結構
采用外側偷肉﹐可共 用原外側滑塊一起處 理。
其他
寬0.25
寬0.5
Lcd cover卡勾處的肋條寬度不可太小﹐肋 條與肋條的間距也不可太小。
注意肉厚比 Rib肉厚若太薄太深﹐難以填充﹐不易加工。
LCD-Housing Latch處肉厚太狹細
請注意此Rib的肉厚﹐保証為 平均肉厚的0.5~0.6T
此處latch處形狀與外觀相 接造成此處肉厚過于狹細﹐ 成型后會很難充填﹐高低 不齊﹐且形狀與跑毛邊差不多
Boss與側壁不可太近
盡量避免兩Rib之間距離過小﹐會造成模具上此部分結構 強度不好(尤其一邊有斜梢﹐入子等結構)
斜梢
此間距
Button件請注意要保証十字Rib不縮水﹐底平面平均肉厚 需保証為Rib肉厚的1.5~2.0倍
Boss 內孔形狀不統一,有C角,R角,台階等形狀,請統一成C 角;且根部不要倒角
尖角成型不易
解決方案 for (3)
方案一﹕加R角
方案二﹕尖角cut掉
上下蓋裝配處此類偷肉易產生外觀不良
若外側面為外觀面時﹐內側不宜偷肉直角﹐表面會出 現應力痕影響外觀。
外觀面
偷肉成直角
像以下Cover處前側面有拔模﹐未拆滑塊﹐建議取消此類 拆孔處的R角﹐簡化結構
此處R角可否取消﹐簡化 模具結構﹐且此R角一 般很小﹐要修順此合模
如圖LCD-COVER,拆模線在成品的外觀面﹐會影響成品 外觀﹐而且此處間隙比較小﹐模具加工也比較困難。
PL線
卡勾結構應注意預留足夠的退出行程
卡勾避免出現台階
lcd-cover周圍的角圈卡鉤上﹐盡量避免出現 此類台階(避免滑塊與公模插破﹐利于模仁加 工﹐例右圖形式)
注意肉厚
肋條與肋條的 間距0.5MM
Hook孔處避免尖角
尖角
母模面
公模面
在cover的hook lcd處﹐母模面倒R角導致 形成尖角。模具加工困難且容易出現毛 邊。
Cover配合PCMCIA connector處避免整區偷肉。
成品中間區域有偷肉﹐Lens區域肉厚較厚﹐致使成品表面縮水嚴 重﹐成型無法改善﹐經過几次Lens區域偷肉﹐縮水有所改善。但不 能徹底改善﹐建議盡量避免采用此機構。
LCD-HOUSING LOGO槽
LOGO槽寬度
>=14.00MM, 肉厚不能太 薄﹐以便進 膠。
Logo形狀盡量簡單
像此種Logo形狀太復雜﹐模具難以加工﹐ 需要耗費許多工時﹐盡量簡單化
Lcd與hinge的裝配間隙
此處間隙原本設計為0.5mm, 組裝發現間隙太小﹐后修改成1.00mm后組 裝OK,但母模減膠對產品外觀會有一定的影響﹐模具加工又很不方便﹐ 增加試模次數。因而設計此類產品的裝配間隙不宜過小。
Rib肉厚太 厚﹐有時 表面縮水 明顯,影響 外觀。
破孔間的肉厚不可過小﹐易斷裂 肋
此處容易縮水 肋
圖中所示的三根肋設計 時不可太薄﹐否則容易 斷裂﹐且難以充填
側牆由于boss擋住﹐易縮水
•CD-ROM開口兩側處縮水嚴重,成型條件無法改善的情況之下﹐ 更改成品結構﹐追加RIB來改善(見PAGE2)﹐但是不能完全得到 改善。
偷肉改善
中間有偷肉 設變之前
設變之后
如下所示cover,設計結構不合理﹐KB-cover處為大片網孔﹐原來采用兩板模﹐ 網孔處難以充填﹐造成后端縮水一直難以調節﹐后來新追開的機種采用三板 模﹐縮水解決了﹐但網孔端射出后難以后收縮﹐造成成品大小頭﹐解決中
網孔集中一側不利成型
美工線的取值
美工線的取值不宜太窄太深﹐例圖示美工線尺寸為 0.5X0.5mm,太窄太深﹐不利噴漆﹐對模具強度也不好。
此兩處縮水嚴重
建議方案
內側加Rib連接﹐縮水明顯改善
在此兩處增加RIB
分化需做大
此類結 構斜度 太小﹐ 表面應 力痕不 易調節。
避免尖角
注意此處R角不宜太小﹐以 免形成尖角。
卡勾結構改善
卡勾太弱﹐不易填充
此類卡 勾太 弱﹐不 易填充
此處連接起來 的比較容易填 充
此Boss孔不要與側邊相隔太近﹐造成肉厚過薄﹐充填不 飽
Lcd的Latch處不宜有R角
Lcd的Latch處不宜有R角﹐加 R時不僅使模具結構復雜﹐提 供成本﹐而且R角易出現斷 差﹐嚴重影響外觀。
COVER
Cover局部結構改善 Lifter Lifter
建議 結構 改善 成右 圖形 式﹐( Rib連 接到 根 部﹐ 中間 偷 肉。) 可以 簡化 模具 結構, 便于
Lcd-上下蓋
LCD-Cover處Hinge側卡勾﹐盡量保証寬度在8mm以內
斜梢
<=8.0mm
斜梢
像lcd-cover hinge側的卡勾﹐斜梢退出方向一般沿著卡勾的長向方向 退出﹐請盡量保証寬度在8mm以內﹐這樣斜梢的退出行程縮短﹐斜 梢的角度減小﹐進而保証斜梢的強度﹐以免在生產中造成斷裂現象
Lcd cover此類機構parting line 會影響外觀
類似cpu-cover﹐轉角處卡夠應避免與R角干涉
建議卡勾往箭頭 方向移動﹐避免 與R角干涉﹐不 便于做插破。
類似Cover周邊若無倒勾時﹐建議做斜度﹐避免跑滑塊﹐ 簡化結構﹐降低成本。
盡量避免很高的Boss切邊﹐會造成頂出有問題﹐會帶來 生產的不便
網孔設計(1)
Speaker網孔設計成百葉窗(如圖1)﹐成型之后結合線位于網 孔中間﹐成品結構強度不夠﹐易斷裂。建議改成小圓孔﹐ 小方孔(如圖2)﹐或在百葉窗中間加小肋條。
如圖1
如圖2
網孔設計(2) 母模
公模
網孔為通孔時﹐ 建議公模(一般為 平均肉厚的2\3) 做成方形﹐便于 模具加工。
公模
網孔設計(3)
计算机组装与维护 5.2 认识笔记本电脑外部的结构
铝镁合金特点
质坚、量轻、密度低,散热性较好add
Title
不够坚同耐磨,成本较高
— 6—
01
认识笔记本电脑的外壳材质
聚碳酸酯பைடு நூலகம்点
刚硬而有韧性,具有高抗冲击性add
Title
良好的绝缘性以及耐热性 替代金属以及其他的合金to
add Title
— 7—
01
认识笔记本电脑的外壳材质
碳纤维钛特点
导热性好、强度高,硬度最高Title
— 10 —
02
认识笔记本电脑的液晶显示屏 主流的屏幕尺寸
15.6英寸屏幕
17.3英寸屏幕
— 11 —
02
认识笔记本电脑的液晶显示屏 主流分辨率
15.6英寸屏幕的分辨率推荐是 1366x768
17.3英寸屏幕的分辨率推荐是 1920x1080
— 12 —
02
认识笔记本电脑的液晶显示屏 长宽比例
16:9的宽屏
4:3的普屏
— 13 —
03 认识笔记本电脑的键盘触摸板
03
认识笔记本电脑的键盘触摸板
笔记本电脑的键盘一般有83键或86键,比台式机键盘少了小键盘及一些 重复的控制键。
— 15 —
03
认识笔记本电脑的键盘触摸板
触摸板是目前被广泛采用的笔记本电脑控制设备,由一块压感板和两个按 钮组成。其中,压感板能够感应手指运行的轨迹,两个按钮的功能则相当 于鼠标的左右键。
外壳材质
ABS工程塑料 铝镁合金 聚碳酸酯 笔记本外壳 碳纤维钛
— 4—
01
认识笔记本电脑的外壳材质
ABS工程塑料特点
综合性能较好,抗冲击强度较高add
Title
2024年消费类电子产品外壳市场分析报告

2024年消费类电子产品外壳市场分析报告概述本报告旨在对消费类电子产品外壳市场进行全面分析,包括市场规模、市场趋势、竞争格局和发展前景等方面的内容。
通过对市场进行深入研究,将为相关企业提供有价值的市场情报和决策依据。
市场规模消费类电子产品外壳市场在过去几年中保持了稳定增长的趋势。
根据我们的调查和数据分析,市场规模已经达到X亿元,并且有望在未来几年内进一步增长。
消费类电子产品外壳的需求主要受到电子产品市场的推动,随着智能手机、平板电脑和智能家居等产品的快速普及,外壳市场也在不断扩大。
市场趋势1. 材料升级消费者对于电子产品外壳的质量和品质要求越来越高,这促使制造商不断升级外壳材料。
传统的塑料外壳正在被高强度材料(如铝合金、碳纤维)所取代。
新材料不仅具有更好的耐用性和抗压能力,同时也能提供更好的触感和外观效果。
2. 个性化定制消费者对于个性化定制的需求也在不断增加。
制造商通过引入可定制的外壳设计和图案,满足了消费者追求个性化和独特性的需求。
此外,一些消费者愿意为特殊的外壳设计支付额外费用,这为制造商带来了更高的利润空间。
3. 可持续发展随着环境意识的提高,可持续发展已成为消费类电子产品外壳市场的重要趋势。
制造商正致力于开发可回收、可降解的外壳材料,以减少对环境的影响。
此外,一些公司还提出了外壳的可维修、可升级设计,延长产品的使用寿命。
竞争格局消费类电子产品外壳市场竞争激烈,主要有以下几个关键参与者:1. 国内制造商:拥有成熟的生产和供应链体系,能够提供较低的价格和较快的交货周期。
然而,由于技术和设计上的局限,他们在高端市场上的竞争力相对较弱。
2. 国际品牌:拥有先进的技术和创新设计能力,能够满足消费者对品质和个性化的需求。
然而,其产品价格相对较高,定制化能力相对较弱,限制了在中低端市场上的发展。
3. 新兴企业:通过创新设计和灵活的供应链管理,不断挑战传统巨头的市场份额。
新兴企业往往专注于特定细分市场,提供个性化、高品质的外壳产品。
《笔记本外壳材料》PPT课件
目前钛合金材质只有在ThinkPad系列笔记本 上才能见到
钛合金
优缺点比较
优点: 集所有材质优 点于一身。
缺点: 复杂的加工程序 导致造价高昂。
其关键性的突破是强韧性更强、而且变得更薄。就强韧性看,钛 合金是铝镁合金的三至四倍。强韧性越高,能承受的压力越大, 也越能够支持大尺寸的液晶屏。因此,钛合金本本即使配备15.4英 寸的液晶屏,也不用在面板四周预留太宽的框架。至于薄度,钛 合金厚度只有0.5毫米,是铝镁合金的一半,厚度减半可以让笔记 本更为轻薄小巧。 钛合金唯一的缺点就是必须通过焊接等繁琐的加工程序,才能做 出结构复杂的笔记本外壳,这个制造过程意味着可观的成本,因 此造价十分昂贵。目前,钛合金及其它钛复合材料依然是ThinkPad 的专用材料,这也是ThinkPad T/X系列笔记本比较贵的原因之一。
其他材料
皮革
优点:柔韧性好、手感出色、时尚感强 缺点:散热一般、价格较高
不少机器使用的是仿皮革,但在美观度方面表现不错
木材/竹料
华硕EcoBook竹子笔记本
对那些预算比较充裕、或是追求极致轻薄的消费者来说,采用铝 镁合金、碳纤维或钛合金材质的本本自然是更为理想的选择。其 中,铝镁合金很容易拥有彩色的外壳,更适合家用;另外两种材 质上色较困难,朴素严谨的外观则刚好适合商务人士。 这些材质的识别方法也是有一定规律可循的。最简单的方法是 “摸”和“敲”,铝镁合金摸上去是冰凉冰凉的、用手指轻轻叩 敲时会发出较为清脆的声音;否则就说明是ABS工程塑料。 识别起来比较麻烦的是碳纤维,看起来、摸上去都和塑料差不多, 我们最好还是记住目前常见的几款碳纤维本子:索尼的TZ/SZ/G 等便携商务系列,华硕W1以及联想天逸F31等(不过目前八千元 以下的F31已经换用普通塑料材质了)。相对而言,钛合金的识别 最为简单,因为它是ThinkPad T/X系列笔记本的“御用”材料(R 系列则为普通塑料)。
笔记本电脑外壳的制造方法与相关技术
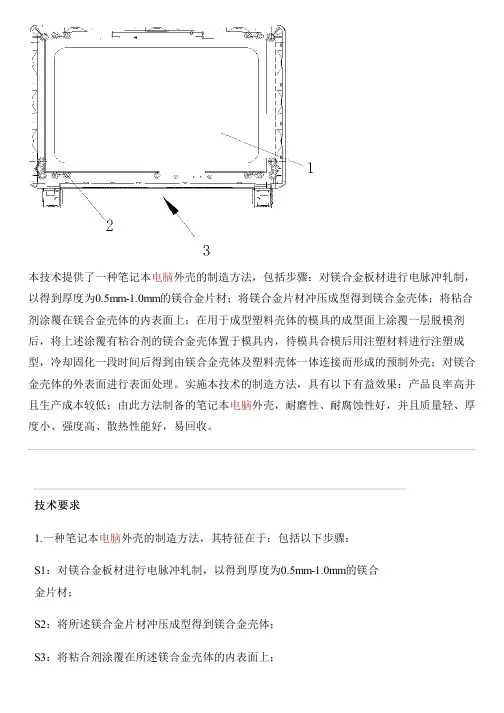
本技术提供了一种笔记本电脑外壳的制造方法,包括步骤:对镁合金板材进行电脉冲轧制,以得到厚度为0.5mm-1.0mm的镁合金片材;将镁合金片材冲压成型得到镁合金壳体;将粘合剂涂覆在镁合金壳体的内表面上;在用于成型塑料壳体的模具的成型面上涂覆一层脱模剂后,将上述涂覆有粘合剂的镁合金壳体置于模具内,待模具合模后用注塑材料进行注塑成型,冷却固化一段时间后得到由镁合金壳体及塑料壳体一体连接而形成的预制外壳;对镁合金壳体的外表面进行表面处理。
实施本技术的制造方法,具有以下有益效果:产品良率高并且生产成本较低;由此方法制备的笔记本电脑外壳,耐磨性、耐腐蚀性好,并且质量轻、厚度小、强度高、散热性能好,易回收。
技术要求1.一种笔记本电脑外壳的制造方法,其特征在于:包括以下步骤:S1:对镁合金板材进行电脉冲轧制,以得到厚度为0.5mm-1.0mm的镁合金片材;S2:将所述镁合金片材冲压成型得到镁合金壳体;S3:将粘合剂涂覆在所述镁合金壳体的内表面上;S4:在用来注塑成型塑料壳体的模具的成型面上涂覆一层脱模剂后,将上述涂覆有粘合剂的所述镁合金壳体置于所述模具内,待所述模具合模后用注塑材料进行注塑成型,冷却固化一段时间后得到由所述镁合金壳体及所述塑料壳体一体连接而形成的预制外壳;S5:对所述镁合金壳体的外表面进行表面处理。
2.根据权利要求1所述的笔记本电脑外壳的制造方法,其特征在于,所述电脉冲轧制的工艺参数为:脉冲频率50Hz,脉冲宽度60μs-100μs,脉冲电压60V-80V,脉冲电流400A-600A,轧制速度20r/min-30r/min。
3.根据权利要求1所述的笔记本电脑外壳的制造方法,其特征在于,所述表面处理的工艺为等离子微弧氧化。
4.根据权利要求3所述的笔记本电脑外壳的制造方法,其特征在于,所述步骤S5包括:S51:用酒精作为清洗介质对预制外壳进行超声波清洗;S52:在合适温度下烘干后置于电解液中进行等离子微弧氧化。
笔记本电脑的外壳介绍

笔记本电脑的外壳既是保护机体的最直接的方式,也是影响其散热效果、“体重”、美观度的重要因素。
常见的外壳用料有:合金外壳有铝镁合金与钛合金,塑料外壳有碳纤维、PC-GF-##(聚碳酸酯PC) 和ABS工程塑料。
铝镁合金:铝镁合金一般主要元素是铝,再掺入少量的镁或是其它的金属材料来加强其硬度。
因本身就是金属,其导热性能和强度尤为突出。
铝镁合金质坚量轻、密度低、散热性较好、抗压性较强,能充分满足3C产品高度集成化、轻薄化、微型化、抗摔撞及电磁屏蔽和散热的要求。
其硬度是传统塑料机壳的数倍,但重量仅为后者的三分之一,通常被用于中高档超薄型或尺寸较小的笔记本的外壳。
而且银白色的镁铝合金外壳可使产品更豪华、美观,可以通过表面处理工艺变成个性化的粉蓝色和粉红色,为笔记本电脑增色不少,这是工程塑料以及碳纤维所无法比拟的。
因而铝镁合金成了便携型笔记本电脑的首选外壳材料,目前大部分厂商的笔记本电脑产品均采用了铝镁合金外壳技术。
缺点:镁铝合金并不是很坚固耐磨,成本较高,价格昂贵,而且成型比ABS困难(需要用冲压或者压铸工艺),所以笔记本电脑一般只把铝镁合金使用在顶盖上,很少有机型用铝镁合金来制造整个机壳。
钛合金:钛合金材质的可以说是铝镁合金的加强版,钛合金与镁合金除了掺入金属本身的不同外,最大的区别,就是还渗入碳纤维材料,无论散热,强度还是表面质感都优于铝镁合金材质,而且加工性能更好,外形比铝镁合金更加的复杂多变。
其关键性的突破是强韧性更强、而且变得更薄。
就强韧性看,钛合金是镁合金的三至四倍。
强韧性越高,能承受的压力越大,也越能够支持大尺寸的显示器。
因此,钛合金机种即使配备15英寸的显示器,也不用在面板四周预留太宽的框架。
至于薄度,钛合金厚度只有0.5mm,是镁合金的一半,厚度减半可以让笔记本电脑体积更娇小。
钛合金唯一的缺点就是必须通过焊接等复杂的加工程序,才能做出结构复杂的笔记本电脑外壳,因此价格十分昂贵。
目前,钛合金及其它钛复合材料依然是think专用的材料,这也是think笔记本电脑比较贵的原因之一。
常见笔记本外壳材料介绍
常见笔记本外壳材料介绍 俗话说,⼈是⾐裳马是鞍。
说的是外表对⼈的重要性,实在,笔记本亦是如此,好的笔记本外壳不仅好看耐⽤,还要求是上等的材料,下⾯就先来先容⼀下笔记本的外科常⽤材料。
笔记本电脑的外壳材质主要分ABS⼯程塑料材质、镁合⾦、铝合⾦、钛合⾦、碳纤维材料、纳⽶⼯艺的⾦刚玻璃、航空级铝合⾦材质。
⼀、ABS⼯程塑料:ABS⼯程塑料即PC+ABS(⼯程塑料合⾦),在化产业的中⽂名字叫塑料合⾦,之所以命名为PC +ABS,是由于这种材料既具有PC树脂的优良耐热耐候性、尺⼨稳定性和耐冲击性能,⼜具有ABS树脂优良的加⼯活动性。
所以应⽤在薄壁及复杂外形制品,能保持其优异的性能,以及保持塑料与⼀种酯组成的材料的成型性。
ABS⼯程塑料最在的缺点就是质量重、导热性能⽋佳。
⼀般来说,ABS⼯程塑料由于本钱低,被⼤多数笔记本电脑⼚商采⽤,⽬前多数的塑料外壳笔记本电脑都是采⽤ABS⼯程塑料做原料的。
⼆、钛合⾦:钛是⼀种⾮常昂贵的⾦属,并且稀少,全世界的年产量加在⼀块也不过⼏万吨。
钛合⾦的全名叫“钛合⾦复合碳纤维”,它的主要材质依然是铝,⼀般只掺进的2-3%钛和碳纤维材料。
钛合⾦厚度只有0.5mm,是铝镁合⾦的⼀半,让笔记本电脑体积更娇⼩。
钛合⾦的强韧性更强是铝镁合⾦的三⾄四倍,能承受的压⼒越⼤。
⽽且散热效果很好。
在相同的使⽤时间下,钛合⾦的外壳摸起来最不烫⼿。
唯⼀的缺点就是必须通过焊接等复杂的加⼯程序,才能做出结构复杂的笔记本电脑外壳,这些⽣产过程衍⽣出可观本钱,因此⼗分昂贵。
⽬前,钛合⾦及其它钛复合材料依然是IBM X和T系列专⽤的材料,这也是IBM笔记本电脑⽐较贵的原因之⼀。
三、碳纤碳纤维材料:⼀种可回收到环保材料,也是⼀种导电材质,可以起到电流屏蔽的作⽤让笔记本性能更佳,当然也出现了稍微的漏电现象的出现。
它强度和韧性是铝镁合⾦的2倍,耐腐蚀、耐压,散热性好,⼿感舒适细腻,重量减轻,可使笔记本重量变得⾮常的轻。
笔记本常用八种外壳材质解析
笔记本常用八种外壳材质解析PCPC的学名为聚碳酸酯,它具有很优异的耐冲击性,拉伸强度、弯曲强度、压缩强度很高,蠕变性小,尺寸稳定,具有良好的耐热性和耐低温性,尺寸精度高,稳定性好,耐油、耐酸,但是它不耐强碱、氧化性酸及胺、酮类,长期在水中易引起水解和开裂。
缺点是抗疲劳强度差,容易产生应力开裂,抗溶剂性差,耐磨性欠佳。
PC不仅仅是笔记本外壳的材质之一,也是制作光盘的主要原料。
但是PC材料相当脆,所以目前已经很少用于笔记本外壳。
ABS又一个非常熟悉的名称,ABS是由丙烯腈、丁二烯和苯乙烯三种化学单体合成。
由于三种单体具有不同的特性,因而改造三种单体的比例,就可以诞生特性完全不同的ABS材料。
总体而言,ABS材料具有超强的易加工性、低蠕变性、优异的尺寸稳定性以及很高的抗冲击能力,而且成本非常低廉。
但是其密度大,导热性能差,在前几年,中低端的笔记本多采用ABS材质,因而给人们留下了“塑料材质重,而且散热不好”的印象。
不过目前ABS材质也基本被淘汰,我们更多见到的是PC+ABS。
PC+ABS由于PC和ABS都有自身的一些不足,PC+ABS则可以很好地弥补彼此的不足,因而PC+ABS就成为目前制造笔记本外壳的主力材质。
PC+ABS是一种性能优异的塑料合成物,其性能和价格属于PC和ABS 之间,它与PC相比具有熔体粘度低,加工性能优良等优点。
其抗冲击性能、强度和刚度都介于ABS和PC 之间,耐热性优于ABS,在低温下抗冲击性能、韧性及加工性能均优于PC。
用PC+ABS制成的笔记本外壳,其光泽度、抗冲击性能和耐热性能都高于ABS,而抗疲劳强度等又强于PC,成本也低于PC,因而就成了目前最常见的笔记本外壳材质。
由于密度小于ABS,PC+ABS一改以往塑料材质笔记本笨重的形象,散热方面也让人眼前一亮。
镁铝合金作为目前最常见的金属材质,镁铝合金被大量使用在中高端的笔记本外壳上。
不过镁铝合金的主要成分并不是镁,按照美国ASTM标准,镁铝合金中镁仅占4.5%,而铝则高达近70%,所以其本质还是铝合金。
笔记本电脑塑胶外壳产品结构分析-55页精选文档
Hook孔處避免尖角
尖角
母模面
公模面
在cover的hook lcd處﹐母模面倒R角導致 形成尖角。模具加工困難且容易出現毛 邊。
Cover配合PCMCIA connector處避免整區偷肉。
成品中間區域有偷肉﹐Lens區域肉厚較厚﹐致使成品表面縮水嚴 重﹐成型無法改善﹐經過几次Lens區域偷肉﹐縮水有所改善。但不 能徹底改善﹐建議盡量避免采用此機構。
Rib肉厚太 厚﹐有時 表面縮水 明顯,影響 外觀。
破孔間的肉厚不可過小﹐易斷裂 肋
此處容易縮水 肋
圖中所示的三根肋設計 時不可太薄﹐否則容易 斷裂﹐且難以充填
側牆由于boss擋住﹐易縮水
•CD-ROM開口兩側處縮水嚴重,成型條件無法改善的情況之下﹐ 更改成品結構﹐追加RIB來改善(見PAGE2)﹐但是不能完全得到 改善。
尖角成型不易
解決方案 for (3)
方案一﹕加R角
方案二﹕尖角cut掉
上下蓋裝配處此類偷肉易產生外觀不良
若外側面為外觀面時﹐內側不宜偷肉直角﹐表面會出 現應力痕影響外觀。
外觀面
偷肉成直角
像以下Cover處前側面有拔模﹐未拆滑塊﹐建議取消此類 拆孔處的R角﹐簡化結構
此處R角可否取消﹐簡化 模具結構﹐且此R角一 般很小﹐要修順此合模
Lcd-上下蓋
LCD-Cover處Hinge側卡勾﹐盡量保証寬度在8mm以內
斜梢
<=8.0mm
斜梢
像lcd-cover hinge側的卡勾﹐斜梢退出方向一般沿著卡勾的長向方向 退出﹐請盡量保証寬度在8mm以內﹐這樣斜梢的退出行程縮短﹐斜 梢的角度減小﹐進而保証斜梢的強度﹐以免在生產中造成斷裂現象
Lcd cover此類機構parting line 會影響外觀
电子产品外壳结构设计大全
《电子产品外壳结构设计大全》一、设计原则与要点1. 功能性:电子产品外壳设计要满足产品的功能性需求。
例如,确保内部元器件得到良好保护,散热性能优良,接口布局合理,便于操作和使用。
2. 美观性:外观设计需符合现代审美趋势,线条流畅,色彩搭配和谐,展现产品特色。
3. 人机工程:考虑用户使用习惯,使产品握感舒适,操作便捷,降低使用过程中的疲劳感。
4. 材料选择:根据产品需求,选用合适的材料,如塑料、金属、陶瓷等,确保外壳的强度、耐磨性和散热性能。
5. 结构优化:通过合理的结构设计,减轻产品重量,降低成本,提高生产效率。
二、常见电子产品外壳结构设计1. 手机外壳设计(1)防护结构:设计防摔、防水、防尘等功能,确保手机在恶劣环境下正常使用。
(2)散热结构:采用散热材料或设计散热通道,提高手机散热性能。
(3)天线布局:合理安排天线位置,保证信号传输效果。
2. 笔记本电脑外壳设计(1)开合结构:设计合理的转轴和支撑结构,使屏幕与底座开合顺畅。
(2)接口布局:充分考虑用户需求,合理布局USB、HDMI等接口。
(3)散热系统:设计散热窗口和风扇位置,确保散热效果。
3. 智能穿戴设备外壳设计(1)佩戴舒适:根据人体工程学原理,设计舒适的佩戴结构。
(2)防水防尘:采用密封设计,提高产品的使用寿命。
(3)充电接口:设计隐蔽式或一体化充电接口,提高产品美观度。
三、设计流程与注意事项1. 设计流程:需求分析→方案制定→结构设计→样品制作→测试与优化→量产。
2. 注意事项:(1)充分考虑生产可行性,避免设计过于复杂,导致生产难度增加。
(2)关注环保要求,选用可回收、环保材料。
(3)确保外壳结构设计的稳定性,防止在使用过程中出现变形、磨损等问题。
《电子产品外壳结构设计大全》四、创新设计理念与实践1. 设计理念创新:紧跟时代潮流,融入个性化、智能化元素,提升产品竞争力。
例如,采用模块化设计,让用户可以根据自己的喜好更换外壳。
2. 材料技术创新:探索新型材料,如碳纤维、柔性材料等,以实现更轻、更坚固的外壳结构。
塑胶模具_笔记本电脑四大件编程指导书
滑滑块块开开粗粗
开开粗粗及及清清角角
滑滑块块侧侧壁壁光光刀刀
光光平平面面及及光光侧侧壁壁
滑滑块块成成品品部部分分的的中中粗粗加加工工
LLCCDD转转轴轴部部位位加加工工注注意意事事项项
过过切切检检查查//后后处处理理//程程序序单单
关关于于母母模模成成品品部部位位的的预预留留
下下一一页页
笔笔记记本本电电脑脑四四大大件件介介绍绍
绿色成品平面 加工到位
LCD_COVER (LCD背盖)母模
光平面注意事项
光平面的顺序:1.分型面; 2.大靠破面; 3.小靠破面; 4.成品面; 5.滑块面.
注意:光平面后所有精光刀具都要接刀
光侧壁
侧壁光刀时视其深度选用适当的刀具,以¢12钨钢刀为主.光刀时须分两 次;中光留0.05MM,光二刀,一刀0.05;精光到零,光二刀,一刀0.03;
回目录
点击回到目录
作者:孟庆杰
编程前的准备工作—仔细审图
以装配图档打开PROE的模具3D图.了解模具结构,区分成品面,分型面,碰穿 面,插穿面;并构建基本的编程思路.
对于公模则要与相关钳工检讨 哪些镶件可以装入加工, 哪些镶件不能装入加工.
直梢
透气块
斜梢
上图为隐藏公模仁后显示出的公模镶件. 其中包括:入子,斜梢,直梢,透气块.
第十二层:中加工素材层.(指用粗加工操作做出的IPW素材.)
第二十层:流道层.(用来放置模仁流道).
第九十九层为放置接刀线的图层. 第一百层为放置其它辅助线的图层.
点击回到目录
其它图层为辅助图层.
第225层为垃圾图层,用来存放用不着却又删不掉的图素.
UG辅助体的使用注意事项
A.在做辅助体时,要把辅助体和第十层的加工几何体一起选作为PART。 以下图为例,模仁上有小孔,在用球刀光面时要做个辅助体把孔堵上,