
非球面光学元件行业概述
非球面光学元件行业概述
第一节 行业特性
一、行业定义
非球面光学元件,是指面形由多项高次方程决定、面形上各点的半径均不相同的光学元件。一般应用在光学系统中的透镜及反射镜,曲面型式多数为平面和球面,原因是这些简单型式的曲面加工、检验容易,但是用在某些高度精密成像系统有一定的限度。虽然非球面的复杂曲面制造困难,但是在某些光学系统中依然是需要的。采用非球面技术设计的光学系统,可消除球差、彗差、像散、场曲,减少光能损失,从而获得高质量的图像效果和高品质的光学特性。非球面光学与球面光学相比有很大的优势,非球面可以提高系统的相对口径比,扩大视场角,在提高光束质量的同时透镜数比球面构成的少,它能以一个或几个非球面零件代替多个球面零件,从而简化仪器结构,镜头的形状小型化、降低成本并有效的减轻仪器重量。
非球面光学元件是一种非常重要的光学元件,常用的有抛物面镜、双曲面镜、椭球面镜等。非球面光学元件可以获得球面光学元件无可比拟的良好的成像质量,非球面光学元件在军用和民用光电产品上的应用很广泛,如在摄影镜头和取景器、电视摄像管、变焦镜头、电影放影镜头、卫星红外望远镜、录像机镜头、录像和录音光盘读出头、条形码读出头、光纤通信的光纤接头、医疗仪器等中。
二、行业发展概况
随着光学事业不断发展以及光学仪器在各个领域的高要求、高精度应用,非球面光学设计由原来的单一型、低阶次逐渐向复合型、多阶次方向发展,为满足非球面加工、检验,新的加工技术、检验技术也在不断地完善。
目前,国内外非球面加工技术主要有:计算机数控、单点金刚石车削技术、高精密数控抛光技术、光学玻璃透镜模压成型技术、光学塑料成型技术等;检测非球面光学系统的方法主要有:干涉法、阴影法、激光束平移旋转法等。
在光学组件进展历程中,大概可以1980年为界,在这之前以使用球面光学组件为主,之后则开始进展到使用非球面光学组件,到了1990年以后,则开始使用精密的非球面光学组件与自由曲面光学组件。现今对光学组件的要求愈趋于微小化、复杂化,且形状精度要求极高,自由曲面的应用领域愈来愈广,如何有效且快速地制作与检测自由曲光学组件已成为目前光学产业的重要课题。
1、国外非球面零件的超精密加工技术的现状
80年代以来,出现了许多种新的非球面超精密加工技术,主要有:
计算机数控单点金刚石车削技术、计算机数控磨削技术、计算机数控离子束成形技术、计算机数控超精密抛光技术和非球面复印技术等,这些加工方法,基本上解决了各种非球面镜加工中所存在的问题。前四种方法运用了数控技术,均具有加工精度较高,效率高等特点,适于批量生产。
进行非球面零件加工时,要考虑所加工零件的材料、形状、精度和口径等因素,对于铜、铝等软质材料,可以用单点金刚石切削(SPDT)的方法进行超精加工,对于玻璃或塑料等,当前主要采用先超精密加工其模具,而后再用成形法生产非球面零件,对于其它一些高硬度的脆性材料,目前主要是通过超精密磨削和超精密研磨、抛光等方法进行加工的。另外,还有非球面零件的特种加工技术如离子束抛光等。
国外许多公司已将超精密车削、磨削、研磨以及抛光加工集成为一体,并且研制出超精密复合加工系统,如Rank Pneumo公司生产的Nanoform300、Nanoform250、CUPE研制的Nanocentre、日本的AHN60-3D、ULP-100A(H)都具有复合加工功能,这样可以使非球面零件的加工更加灵活。
2、我国非球面零件超精密加工技术的现状
我国从80年代初才开始超精密加工技术的研究,国防科工委于1995年在中国航空精密机械研究所首先建立了国内第一个从事超精密加工技术研究的重点实验室,比国外晚了一二十年。传统的非球面光学元件加工主要是依赖加工者多年的研究和经验来完成,存在着加工效率低、加工周期长、工作质量难以控制、对加工者要求高等诸多缺点,难以满足现代科技的发展需求。近年来,国内也开始了多种非球面光学元件加工技术的研究应用,主要有:复制成型法、离子束抛光法,计算机控制光学表面成形法。这些技术的研究应用基本上能够解决各种非球面光学元件的加工问题,同时加工效率和精度有了很大的提高。 工作开展较好的单位有北京机床研究所、中国航空精密机械研究所、哈尔滨工业大学、中科院长春光机所应用光学重点实验室等。
三、产业链概述
1、在产业链中的位置
产业链是建立在产业内部分工和供需关系基础上的,以若干个企业为节点、产品为小节点纵横交织而成的网络状态系统。还可以说是从一种或几种资源通过若干产业层次不断向下游产业转移直至到达消费者的路径。
产业链分为两种类型:一种是垂直的供应链,另一种是横向的协作链。垂直关系是产业链的主要结构,一般把垂直分工划分为产业上、中、下游关系,横向协作关系则是产业的服务与配套。
非球面光学元件在整个光学领域的产业链中处于中游零部件加工和制造行业,其上游属于原材料提供与材料加工行业,包括光学玻璃、光学塑料、光学晶体、研磨抛光、工控机行业、机械设计制造、光学辅料、镀膜及加工设备等,易受上游原材料价格变动的影响;下游属于元器件整合应用、终端产品制造行业,将光学元件应用到显微镜、分析仪器、光学检测、光衍射/干涉、光谱相关、光学安全、光反射/折射、望远镜、照相机、摄像机、舞台灯光、眼视光学、其他光学用品等仪器设备或相关领域中。其中消费类产品受国际国内消费市场需求变化的影响,存在销售淡季和旺季,中游产业的生产和销售情况随之波动。
近年随着我国摄像手机、摄像机、DV、数码相机等消费产品的大量普及,以及产品更新率的快速提高,以此为代表的下游产业带动中上游产业发展,推动整个市场对光学元器件的需求,特别是非球面光学元件的需求。
2、相关行业简述
光学加工工业相关行业包括加工技术、加工设备、加工材料等几个主要方面。
在光学元件原材料方面,国内目前光学塑料生产能力虽然有较大发展,但产品结构不合理,只能生产普通品级产品,缺乏高附加值产品。光学玻璃行业目前我国部分企业具有一定自主开发的能力,但光学玻璃行业部分核心技术和尖端技术方面仍处于劣势。
进入二十一世纪后,光电行业有较大发展和充实。光电事业有了很大发展,研制出不少具有世界先进水平的产品。产品虽然研制出来,但是投入批量生产却很难。其主要原因是产品设计和工艺设计脱钩,配合不当。在工艺上的研究还很浅,在光学加工方面还没有形成一个完整的工艺体系。光学加工设备的数量不均衡是一个原因,而更重要的是很多设备加工效率低,精度差,有30%以上的设备上仿苏设备和国产设备,国产设备原型机多为日本和韩国设备,其中一部分设备根本没有投入生产。而从现有的设备和检测仪器看,不能满足发展的需求。近年来,很多光学厂进行了改造,但在光学加工技术引进和技术改造方面的项目还不多,同时,国有企业在这方面的投入很不够,没有一定的投资强度,就不可能形成强有力的生产基础,达到预期的产出目的。 第二节 非球面光学元件行业所处生命周期
第三节 非球面光学元件行业技术变革与产品革新
第二章 非球面光学元件行业运行经济环境分析
第一节 2010年中国宏观经济运行情况
一、2010年我国投资增长状况
二、2010年我国物价运行状况
三、2010年我国工业增长状况
四、2010年我国对外贸易发展状况
五、2010年我国消费增长状况
第二节 2010年我国宏观经济发展趋势
第三节 2010年非球面光学元件行业相关政策及影响
第三章 非球面光学元件上游行业分析
第一节 上游行业发展现状
1、上游原材料行业
光学塑料
光学塑料是工程塑料的一个重要分支,光学塑料大部分为热塑性塑料,常用的有:聚甲基丙烯酸甲脂(PMMA)、聚苯乙烯(PS)、聚碳酸脂(PC)等。
国内目前PMMA生产能力虽然有较大发展,但产品结构不合理,只能生产普通品级产品,缺乏高附加值产品。在品种和质量等方面不能满足市场要求,如国内需求量很大的挤出板材及轿车尾灯生产用模塑料等均需从国外进口。 与PS、PC、PVC等其它树脂材料相比,PMMA在某些性能上更胜一筹,随着我国各行业法规的日益健全,PMMA必将在更多应用领域呈现较强的竞争实力。此外,特种有机玻璃制品如光学有机玻璃、防射线有机玻璃及光盘级有机玻璃等在我国尚属空白,有较大的开发和开展余地。预计今后几年,国内PMMA消费量年均增长将保持在6%以上,到2012年,国内PMMA消费量将达20-22万吨。
PMMA目前于广泛被用于制造照相机、摄录一体机、投影机、光盘读出头以及军用火控和制导系统中的非球面透镜和反射镜,还用来制造菲涅尔透镜、微透镜数组、隐形眼镜、光纤、光盘基板等零件。
聚苯乙烯(PS)是一种热塑性树脂,PS具有非常好的几何稳定性、热稳定性、光学透过特性、电绝缘特性以及很微小的吸湿倾向,由于其价格低廉且易加工成型,因此得以广泛应用。
近两年由于聚苯乙烯盈利能力疲软以及前景黯淡,已经促使全球生产商纷纷开展业务重组以降低成本。在全球聚苯乙烯前景黯淡的大背景下,我国聚苯乙烯产业先天不足的问题仍然突出:聚苯乙烯的质量和性能不能满足其重要应用领域电子、电器产品的需要。国内知名电器生产商大多采用进口产品;装置规模小,生产成本高,缺乏竞争力;原料供应不足。我国生产的苯乙烯,若全部用于生产聚苯乙烯,仅能满足其43%的生产需求。诸多不利因素将给全球聚苯乙烯生产商以可趁之机,未来中国极有可能成为其产能输出的目标市场。
聚碳酸酯(PC)是一种新型热塑性工程塑料,具有突出的冲击性能、透明性、尺寸稳定性,优良的力学性能和电性能等。 近年来,国内聚碳酸酯消费市场迅猛发展,在过去十年国内聚碳酸酯消费量平均增长高达30%以上,在世界绝无仅有。与国内聚碳酸酯消费市场迅速发展形成巨大反差的是,聚碳酸酯生产水平长期低下,装置规模小,生产技术落后,产品产量低、质量差,我国使用的聚碳酸酯主要从国外进口。未来国内聚碳酸酯行业会有较大的变化。一是产能会有较大的增长,二是需求继续保持高速增长。国内聚碳酸酯2011年需求量在120万吨左右,预计2015年需求量将达到160万吨。
光学玻璃
由于我国光学产业起步较晚,技术相对落后,目前我国的光学企业还处于传统光学玻璃元件生产阶段,产品技术含量相对较低。由于我国原材料、人力、能源等成本低,我国的中、低档光学玻璃元件在国际上具有竞争优势,是世界上最大的传统光学玻璃元件生产基地。高档产品仍由日本、德国、英国等国的几家大公司生产,我国只有小批量生产。
在行业生产技术方面,与国外相比,我国目前整体技术水平属中等偏下,部分产品达到国际水平,在生产技术、产品质量的稳定性以及新产品开发等方面与国外还有一定差距。
虽然目前我国部分企业具有一定自主开发的能力,但光学玻璃行业部分核心技术和尖端技术方面仍处于劣势。伴随着我国光学玻璃产品产业的快速发展,也显现出产品技术和性能方面同质化竞争、低水平重复投资等行业发展的结构性问题。目前整个市场正处于混沌状
光学模组知识点总结
光学模组知识点总结
光学模组是一个涵盖了光学元件、光学设计、光学加工、光电传感、光电信号处理、光电系统集成等多个方面知识的综合性领域。在高科技领域中,光学模组应用广泛,涉及到光通信、光学显微镜、摄影镜头、激光雷达、激光加工等多个领域。光学模组的知识点非常丰富,本文将对光学模组相关的知识点进行总结。
一、光学元件
1.透镜
透镜是光学系统中最基本的元件,根据其曲率可以分为凸透镜和凹透镜。透镜的焦距和倍率是透镜最基本的参数,可以通过透镜的焦距计算出像距、物距和像高等参数。
2.棱镜
棱镜是将光线折射、反射、漫射的光学元件,可以将白光分散成不同的波长光谱,也可以进行全反射和漫反射。
3.反射镜
反射镜是一种通过反射来调整光线方向的光学元件,包括平面反射镜、球面镜、椭圆面镜等。反射镜在望远镜、激光器等光学系统中广泛应用。
4.偏振片
偏振片是可以选择特定方向光线通过的光学元件,可以将自然光变成偏振光,也可以将偏振光转换为自然光。
5.滤光片
滤光片可以选择性地透过一定波长的光,也可以选择性地吸收或反射一定波长的光。
6.衍射光栅
衍射光栅是一种可以通过衍射作用进行光谱分析的光学元件,通常用于分光仪、光谱仪等光学系统。
7.光学薄膜
光学薄膜是一种可以改变光通过特定波长的透射率、反射率的光学元件,广泛应用于镜片、滤光片、透镜等光学元件。
8.光学元件的表面处理 光学元件的表面处理包括抛光、镀膜、防刮花、防反射等工艺,是保证光学元件质量的关键。
二、光学设计
1.光学系统的设计原理
光学系统的设计原理主要包括光线追迹、光束传输、光学系统的布局、颗粒光学等多个方面的知识。
2.光学系统的优化
光学系统的优化包括了光学系统的结构优化、元件参数的优化、光学系统的工作模式优化等多个方面的内容。
3.光学系统的仿真
光学系统的仿真是借助计算机进行光学系统的模拟和分析,可以通过仿真对光学系统进行性能评估和改进。
4.光学系统的成像原理
光学非球面元件机器人柔性抛光技术
第49卷第5期 2010年9月 厦门大学学报(自然科学版)
Journal of Xiamen University(Natural Science) Vo1.49 NO.5
Sep.2010
光学非球面元件机器人柔性抛光技术
王 健 ,郭隐彪一,朱睿
(厦门大学物理与机电工程学院,福建厦门361005)
摘要:计算机控制光学表面成型技术在光学元件冷加工中占据重要的地位,是对平面及非球面光学元件进行最后阶段 修整抛光的必要手段.现有的计算机控制光学表面成型技术大都基于数控机床来进行.随着机器人技术的发展和广泛应 用,将机器人引入到光学元件数控加工领域是一种新的有效尝试.因此,对一种基于机器人的光学非球面柔性抛光技术 进行了运动学分析,并建立了控制模型,利用控制模型进行工件加工,获得了较好的加工效果. 关键词:机器人抛光;工具坐标系;非球面加工 中图分类号:TG 701 文献标识码:A 文章编号:0438—0479(2010)05—0636.04
计算机控制光学表面成型技术(Computer con- trolled optical surfacing,CCOS),是由美国Itek公司
的Wiktor J Rupp在2O世纪7O年代初期最先提出 的.这种方法的原理和特点是用一个尺寸比被加工零
件小得多的抛光模,根据定量的面形检测数据,在计算 机的控制下,以一定的路线、速度和压力抛光工件表 面.CCOS的实质是让计算机尽可能地吸取高级光学
技术人员的经验,模仿他们的操作技巧用于光学加工.
CCOS技术使用的小工具可按非球面曲线运动,只在 需加工的区域内去除多余材料,对操作者的经验要求 较低,可重复性更好,而且CC0S采用计算机数字模
拟方式预测面形和制定加工方案,在提高工效的同时 保证了加工质量.机器人柔性抛光技术就是属于
CCOS的一个分支,国内外均有报道机器人用于光学 元件表面的计算机控制抛光F ].
计算机控制光学表面成型技术:CCOS

计算机控制光学表面成型技术综述
摘要:介绍了计算机控制光学表面成型技术的原理基础,目前的进展及其将来的趋势。主要介绍美国、法国、俄罗斯的科学家在这项技术上的成果,也简单介绍了我国在这一领域的研究工作。最后提出了目前还存在的问题。
一、非球面元件的特色及应用非球面是指除球面和平面以外的所有光学表面,在光学系统中应用非球面元件可以使复杂的结构变得简单,它们可以有效地消除像差,提高系统的成像质量。由于系统的尺寸及重量减少,稳定性提高,成本降低。这就使得光学设计人员越来越多地考虑在光学系统中采用非球面元件来取代球面元件。以星载成像光学系统为例,采用非球面可以使系统的重量降低20~30%。而对于这类系统来说,重量每减轻1kg,其发射成本相应降低5万元人民币,经济效益相当可观。虽然如此,但非球面自身的几何特点使得其加工与检测难度要大大高于球面。对于非球面来说,表面各点的曲率半径不同,范成法原理不再适用。而且,非球面的检测也需要专门的辅助设备,如补偿器等。这些问题都大大地增加了非球面元件的制造难度,同时也限制了非球面在高质量成像系统中的应用。
二、常用的非球面加工方法简介
对于非球面的加工,有两种基本方法:一种是采用单点金刚石切削技术,在高精度的金刚石车床上直接切削出非球面,面型精度可达0.3~0.5μm(P-V),表面粗糙度可达60~100nm(rms)。但该方法只适合于加工非脆性材料,对于光学系统中常用的光学玻璃则无法加工。为解决脆性材料的加工问题,美国的UnionCabridge等公司在80年代中后期研制了与单点金刚石车床具有同等精度的金刚石磨床,能够对光学玻璃,光学晶体等脆性材料进行磨削加工,面型精度可达0.3~0.5μm(P-V)。比较有代表性的是美国的几家公司与Rochester和Arizona大学共同研制的两代自动光学加工机床OpticamSM和OpticamSX,5min内可加工出面型精度达1μm(P-V),直径为50mm的玻璃非球面元件。但这类机床只能加工中等尺寸以下的非球面元件,而且存在下表面破坏层等缺陷,需要后续抛光处理。另一种是传统的手工加工方法,它主要依靠技师的经验。
非球面透镜所带来的好处
非球面透镜所带来的好处
入门: 非球面透镜所带来的好处
球面像差校正
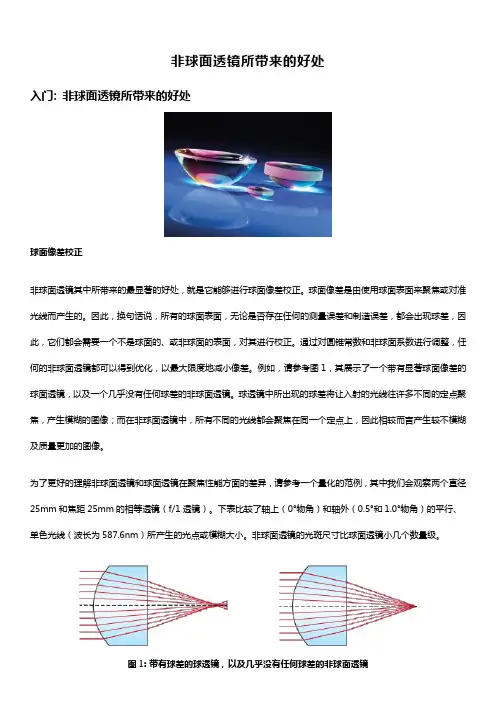
非球面透镜其中所带来的最显著的好处,就是它能够进行球面像差校正。球面像差是由使用球面表面来聚焦或对准光线而产生的。因此,换句话说,所有的球面表面,无论是否存在任何的测量误差和制造误差,都会出现球差,因此,它们都会需要一个不是球面的、或非球面的表面,对其进行校正。通过对圆锥常数和非球面系数进行调整,任何的非球面透镜都可以得到优化,以最大限度地减小像差。例如,请参考图1,其展示了一个带有显著球面像差的球面透镜,以及一个几乎没有任何球差的非球面透镜。球透镜中所出现的球差将让入射的光线往许多不同的定点聚焦,产生模糊的图像;而在非球面透镜中,所有不同的光线都会聚焦在同一个定点上,因此相较而言产生较不模糊及质量更加的图像。
为了更好的理解非球面透镜和球面透镜在聚焦性能方面的差异,请参考一个量化的范例,其中我们会观察两个直径25mm和焦距25mm的相等透镜(f/1透镜)。下表比较了轴上(0°物角)和轴外(0.5°和1.0°物角)的平行、单色光线(波长为587.6nm)所产生的光点或模糊大小。非球面透镜的光斑尺寸比球面透镜小几个数量级。
图1: 带有球差的球透镜,以及几乎没有任何球差的非球面透镜
物角 (°) 0.0 0.5 1.0
球面光斑 (μm) 710.01 710.96
713.84
非球面光斑 (μm) 1.43 3.91 8.11
额外的性能方面的好处
尽管市面上也有着许许多多不同的技术来校正由球面表面所产生的像差,但是,这些其他的技术在成像性能和灵活性方面,都远远不及非球面透镜所能提供的。另一种广泛使用的技术包括了通过“缩小”透镜来增加f/#。虽然这么做可以提高图像的质量,但也将减少系统中的光通量,因此,这两者之间是存在权衡关系的。
而在另一方面,使用非球面透镜的时候,其额外的像差校正支持用户在实现高光通量(低f/#,高数值孔径)的系统设计同时,依然保持良好的图像质量。更高的光通量设计所导致的图像退化是可以持续的,因为一个轻微降低的图像质量所提供的性能仍然会高于球面系统所能提供的性能。考虑一个焦距81.5mm、f/2的三合透镜(图2),第一种由三个球面表面组成,第二种的第一个表面是非球面表面(其余为球面表面),这两种设计都拥有完全相同的玻璃类型、有效焦距、视场、f/#,以及整体系统长度。下表对调制传递函数(MTF) @ 20%对比度的轴上和轴外平行、多色的486.1nm、587.6nm、和656.3nm光线进行了定量比较。使用了非球面表面的三合透镜,在所有视场角上都展现了更高的成像性能,其高切向分辨率和高矢状分辨率,与只有球面表面的三合透镜相比高出了三倍。
非球面透镜公式

非球面透镜公式
非球面透镜公式是描述非球面透镜成像原理的数学公式。在光学领域中,透镜是一种常见的光学元件,它可以将光线聚焦或分散。而非球面透镜则是一种形状不规则的透镜,它的曲率半径不同于球面透镜,因此具有更加复杂的成像特性。
非球面透镜公式可以用来计算非球面透镜的成像位置和成像大小。它的形式与球面透镜公式类似,但是需要考虑非球面透镜的曲率半径和折射率等因素。具体而言,非球面透镜公式可以表示为:
1/f = (n-1) * [(1/R1) - (1/R2) + (n-1) * d / (n * R1 * R2)]
其中,f表示透镜的焦距,n表示透镜的折射率,R1和R2分别表示透镜两侧的曲率半径,d表示透镜的厚度。
非球面透镜公式的应用范围非常广泛。例如,在光学设计中,可以使用非球面透镜公式来优化透镜的成像性能,使其更加符合实际需求。在医学领域中,非球面透镜也被广泛应用于眼镜和隐形眼镜等视力矫正设备中,以帮助人们更清晰地看到周围的世界。
非球面透镜公式是光学领域中非常重要的一种数学工具,它可以帮助我们更好地理解非球面透镜的成像原理,并且为透镜的设计和应用提供了有力的支持。
中国十大非球面生产厂商
中国十大玻璃非球面透镜生产厂商
1.广州弘德光创技术有限公司
弘德光创是国内唯一一家具有超高精度成像类玻璃非球面透镜的生产厂商。弘德光创致
力于研发国内顶尖的极具性价比的工业用和摄影用的光学镜头,是一家专注于中高端光学镜
头,公司研发的2000万像素无畸变非球面工业镜头已经成为行业标杆,在工业和摄影中大
量使用。弘德光创是集自主研发设计、生产制造、营销以及持续服务于一体的国家高新技术
企业。弘德光创主要针对机器视觉自动化领域、摄影、电影等行业,目前已经成为小米、华
为、海信等企业的光学核心部件的一流供应商,年产能5KKPCS。
2.广州维德光有限公司
广州维德光电有限公司是中国国内从事超精密模压玻璃非球面透镜的企业,主要包括精
密光学元器件、玻璃非球面透镜的研发、设计、制造与销售服务。公司拥有厂房2200平方
米,产品外径0.6mm~65mm。维德光电专注非球面超过10年,引进日本非球面模压技术
和设备,包括非球面模仁加工机、精密成型机、表面轮廓检测仪等设备,使得公司可以高效
率、低本成生产非球面透镜。公司先后与日本,韩国,台湾,德国,美国等国家和地区的公
司建立合作与交流。欢迎各厂家与我司成为合作伙伴。
3.浙江蓝特光学股份有限公司
公司主要生产棱镜、透镜、平片、非球面透镜,镀膜以及镜头组装,已涉足传统光学、光
电显示、光伏、汽车、照明、光通讯、半导体等领域光学产品的加工和制造,可从望远镜、
显微镜、数码相机、安防监控器、多媒体投影仪、瞄准仪以及影像测量设备、汽车后视镜等
高技术产品的核心部件中找到蓝特光学的产品。
4.联合光科技(北京)有限公司
联合光科技(北京)有限公司致力于为用户提供光学元件、工业成像镜头、进口光电检测
仪器。我们的产品涵盖的光学领域,包括光学元件类,机械类,光学检测服务,镀膜等,并
提供光学产品的定制服务。我们可以了解用户需求,为用户提供系统集成方案,与用户共同
开发产品,并将产品推向市场。
联合光科针对客户的需求,不断扩展产品的库存种类,丰富自己的产品类型,可以更
光学面形精度标准
光学面形精度标准
光学面形精度是衡量光学元件表面形态误差的指标,也是光学元件质量和性能的重要评价标准之一。本文将从光学面形精度的定义、分类、测试方法、应用领域以及国际标准等方面进行详细介绍。
一、光学面形精度的定义和分类
光学面形精度是描述光学元件表面形态误差的量化指标,通常用于度量光学元件的表面质量和光学性能。光学面形精度可以分为平面的、球面的和非球面的。平面的表面形态误差一般由面顶角、面形偏差和平坦度等指标来描述;球面的表面形态误差一般由曲率半径、球心偏差和球差等指标来描述;非球面的表面形态误差一般由高阶曲率系数来描述,其中包括球差、像散、曲率场等。
二、光学面形精度的测试方法
光学面形精度的测试方法主要分为直接测量和间接测量两种。直接测量方法主要包括拓扑测量法、电子干涉法、三维轮廓法等;间接测量方法主要包括光学测试法和综合测试法。拓扑测量法通过测量表面高度差来获得表面形态误差信息,电子干涉法利用干涉的原理来测量表面的形态误差,三维轮廓法则通过测量表面的轮廓来获取表面形态信息。光学测试法主要基于光学干涉的原理,利用干涉图样来描述表面形态,综合测试法则通过结合多种测试方法来获得更准确的表面形态信息。
三、光学面形精度的应用领域
光学面形精度的应用领域非常广泛,主要包括光学加工、光学设计、光学检测、光学材料制备等方面。在光学加工领域,光学面形精度是评估加工质量的重要指标,直接影响光学元件的成像质量和光学系统的性能。在光学设计领域,光学面形精度是设计合理的光学系统的基础,能够优化光学系统的成像性能。在光学检测领域,光学面形精度是判断光学元件质量是否合格的重要指标,能够保证光学元件的正常使用。在光学材料制备领域,光学面形精度是评估材料制备工艺合理性的标准,能够保证制备出具有良好光学性能的材料。
四、光学面形精度的国际标准
国际上有多种光学面形精度的标准,常见的包括ISO 10110、ISO
14999、ISO 10111等。ISO 10110是光学元件制造的基本标准,包括了光学元件的设计要求、制造要求、质量要求等内容,对于光学表面形态误差的描述和测量都有详细说明。ISO 14999是非球面元件设计和制造的标准,对于非球面元件的设计、制造和测量都进行了规范。ISO
非球面光学元件加工检测方法的研究
精密制造与自动化 2012年第2期
非球面光学元件加工检测方法的研究
师路欢
(许昌学院电气信息工程学院河南许昌461000)
摘要对非球面光学元件加工检测进行了试验和研究,得出了具体的测试方案。在非球面大口径光学元件的精
密磨削中,其磨削阶段的检测技术是工件加工的关键。通过对大口径非球面光学元件加工中工件旋转轴( 轴)、砂轮旋转
轴( 轴)、 :件平移轴( 轴)、砂轮平移轴(y轴)、砂轮回转轴(c轴)的位置和速度所进行的检测,证明了所使用的检
测方法是可靠的,能 『 0地完成对非球面光学元件加工过程的检测,实现了非球面光学元件的精密磨削,满足了设计的要求。
关键词非球面磨削榆测补偿伺服系统
目前,我国对非球面光学元件的加工仍处于起
步阶段,加工精度不高、效率低,在加工过程中的
检测问题是影响加工精度的主要因素。、非球面光学
元件的加工全过程一般分为三个阶段,即铣磨
成型、精磨和抛光。抛光阶段基本上不改变被加工
表面的顶点曲率半径与偏心率,材料去除量很
小,故要求在精磨阶段对表面的顶点曲率半径和偏
心率进行严格地控制。要保证精磨阶段的精度就必
须对一次加工后工件的面形进行精密地测量,测量
结果经过数据处理后用来指导补偿加工,需要反复
经过“加工一检测一再加工一再检测”才能达到精
磨阶段加工精度的要求。精磨阶段的测量与数据处
理技术是非球面加工技术的关键,正确的误差
分析、合理的检测方法以及直观过硬的数据处理是
得到理想非球面镜面形的有力保证 。
1加工原理与加工系统
光学元件的加工系统主要由电气控制系统、伺
服系统、机械部分及液压系统组成。
1.1机床结构及工艺
机床主要由工件旋转轴( 轴)、砂轮旋转轴(
轴)、工件平移轴( 、砂轮平移轴(Y 、砂轮
回转轴(C轴)构成 。机床总体结构如图1所示。
其中,两个旋转轴( 轴、 轴)相对于其它
轴是独立的,带动工件和砂轮的旋转,工件和砂轮的
旋转也是相互独立的; 轴、y轴、c轴是三个联动的
2015年光学元件行业分析报告
2015年光学元件行业分析报告
2015年1月目 录
一、行业概况............................................................................................. 4
1、我国精密光学元件行业发展现状................................................................... 5
2、我国精密光学元件行业发展趋势................................................................... 6
(1)产品结构的变化趋势 ............................................................................................. 6
(2)光电产业链的变化趋势 ......................................................................................... 8
(3)光学系统设计的变化趋势 ..................................................................................... 9
①发展非球面的必然性 ........................................................................................... 9
②光学塑料的崛起 ................................................................................................... 9
非球面镜超精密测量与误差分析系统设计与研究的开题报告
非球面镜超精密测量与误差分析系统设计与研究的开题报告
一、研究背景
非球面镜是一种广泛应用于光学系统中的光学元件。制造非球面镜需要高精度的加工和表面质量控制,其中表面形貌误差是制造过程中最难控制的因素之一。同时,非球面镜的优劣直接关系到整个光学系统的性能,因此其精度检测是非常重要的工作。目前,国内外已有很多相关的测量设备和方法,如Fizeau干涉仪、球差测量仪、三维扫描仪等,但这些设备和方法存在一定的局限性,如不能满足高精度、大尺寸、复杂形状等要求。因此,开发一种非球面镜超精密测量和误差分析系统对于提高非球面镜加工和检测技术有着重要意义。
二、研究内容
本研究的目的是设计并研究一种非球面镜超精密测量与误差分析系统,该系统可以实现对非球面镜表面形貌的高精度测量和误差分析,并且可以处理大尺寸、复杂形状的非球面镜。具体研究内容如下:
1.基础理论研究:主要研究非球面镜的形貌描述方法、相干光学干涉原理、非球面镜相位测量算法等。
2.硬件设计与制造:设计并制造非球面镜测量系统的核心器件和组件,包括光源、检测器、相干光路、指示器等。
3.软件开发:采用MATLAB等软件平台进行非球面镜测量数据的处理、分析和可视化,实现测量结果的自动化保存和报告生成。
4.误差分析方法研究:研究非球面镜测量误差的来源、分析方法和控制策略,提高非球面镜测量的准确性和重复性。
5.实验验证与分析:采用自行制造的非球面镜模型进行系统验证和数据分析,探索系统实际应用时的优化和提升方案。 三、预期成果
本研究的预期成果包括:
1.设计实现一套高精度、大尺寸、复杂形状非球面镜测量系统。
2.开发实现一套非球面镜测量数据分析和处理软件。
3.研究出有效的误差分析方法,提高非球面镜测量的准确性和重复性。
4.验证研究成果的实验结果。
四、研究意义
本研究的主要意义在于:
1.填补国内非球面镜测量技术空缺,提高非球面镜加工和检测技术的水平。