
C语言实现梯形图写法
******************************************************************************************/
void PLC_Task(void)
{
if((X1==0) M0=0;
//如果X1接通,辅助继电器M0通电。表示X1接通过。
******************************************************************************************/
void PLC_Task(void)
{ if(X1==0) M0=0;
//如果X1接通,辅助继电器M0通电。表示X1接通过。
void PLC_Task(void)
{
if(((X0==0)||(X1==0))&&((X2==0)||(X3==0)))Y0=0; //如果X0或者X1任意一个接通
//与X2与X3任意一个接通,YO动作。
else Y0=1;
//上面条件不成立,Y0断开。
}
4
4:ANDP 梯形图
C语言写法1:
/**************************************************************************************** 这里添入你的C逻辑程序。
if((X1==1)&&( M0==0))M1=0;//如果X1断开并且M0通电过,辅助继电器M1动作
if((X0==0)&&(M1==0)){ M1=1;Y0=0;}//如果X0接通并且M1也接通,M1复位,Y0动作。 }
5
5:ORB 梯形图
C语言写法:
/**************************************************************************************** 这里添入你的C逻辑程序。
3
3:ANDB 梯形图
C语言写法:
/**************************************************************************************** 这里添入你的C逻辑程序。
************************************************************/
void PLC_Task(void)
{ if(X0==1)M1=0; else M1=1;
if(M1==0)Y0=0; else Y0=1;
}
//如果X0断开,辅助继电器M0动作 //如果X0接通,辅助继电器M0复位
//如果辅助继电器M0动作,Y0输出动作。 //如果辅助继电器M0复位,Y0输出断开。
C语言实现梯形图写法
1: 2: 3: 4: 5: 6: 7: 8: 9: 10-1: 10-2: 11:
AND LDI ANDB ANDP ORB C1 T0 MPS1 LDF MPS2 MPS2 ZF
1
1:AND 梯形图
C语言写法:
/****************************************************************************************
这里添入你的C逻辑程序。
******************************************************************************************/
void PLC_Task(void)
{
if(X0==0 && X1==0) Y0=0; //如果X0与X1同时按下条件成立,Y0动作
else Y0=1;
//if条件不成立 Y0停止。
}
2
月亮微控
2:LDI 梯形图
C语言写法:
/**************************************************************************************** 这里添入你的C逻辑程序。 ******************************************************************************************/
if((X0==0)&&(X1==1)&&(M0==0)) //如果X0接通,X1松开了,辅助继电器动作了。
{
M0=1;Y0=0;
//辅助继电器复位,Y0通电保持。
}
}
C语言写法2:
/**************************************************************************************** 这里添入你的C逻辑程序。
X3 else Y0=1;
//同时接通,Y0输出动作。 //如果上面条件不成立,Y0断开。
}
6
6:C1 梯形图
C语言写法(用T0代替):
/**************************************************************************************** 这里添入你的C逻辑程序。
******************************************************************************************/
void PLC_Task(void)
{ if((X0==0)&&(M0==1))
//如果X0接通,M0没有动作。条件成立。
******************************************************************************************/
void PLC_Task(void)
{ if(((X0==0)&&(X1==0))||((X2==0)&&(X3==0))) Y0=0;//X0与X1同时接通,或者X2与
{
M0=0;
//M0动作:防止一直动作,下一动作准备。
if(C0_K==1){C0_K=0;C0K=5;}//如果计数器没有打开过,打开计数器,
C语言和梯形图的转换
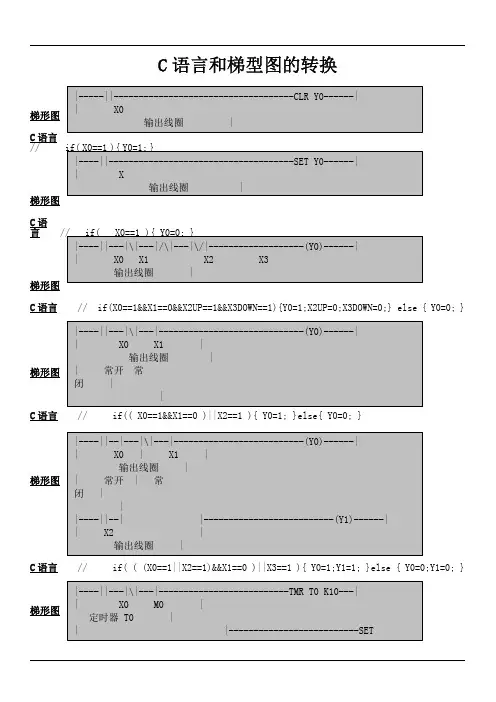
|
X0 | X1 |
输出线圈 |
| 常开 | 常
闭|
|
|----||--|
|--------------------------(Y1)------|
| X2
|
输出线圈 |
C 语言 // if( ( (X0==1||X2==1)&&X1==0 )||X3==1 ){ Y0=1;Y1=1; }else { Y0=0;Y1=0; }
|
X
输出线圈
|
梯形图
C语 言 // if( X0==1 ){ Y0=0; }
|----||---|\|---|/\|---|\/|-------------------(Y0)------|
|
X0 X1
X2
X3
输出线圈
|
梯形图
C 语言 // if(X0==1&&X1==0&&X2UP==1&&X3DOWN==1){Y0=1;X2UP=0; if( D0>0 ){ D2=D0/D1; }
加减乘除类同
梯形图 |-----| >D0 K0 |------------------------|MUL D0 D1 D2|--|
C 语言
// if( D0>0 ){ D2=D0*D1; }
加减乘除类同
梯形图 |-----| >D0 K0 |------------------------|ADD D0 D1 D2|--|
梯形图 C 语言
|----||---|\|---|-----------------------------(Y0)------|
|
X0 X1
PLC入门:5个PLC梯形图实例,老电工一步步教你怎么编写梯形图!

PLC入门:5个PLC梯形图实例,老电工一步步教你怎么编写
梯形图!
PLC技术人员都知道,梯形图在PLC编程中占有很重要的作用,梯形图可以用来设计电气电路,能够有效的将电气原理图转化为梯形图,进而对PLC进行编程,输入指定的程序来控制现场的自动化设备,关于PLC梯形图,相信很多的PLC老师傅都很熟悉,但是对于刚入门学习PLC的师傅而言就不免得有些吃力了,特别是梯形图转化设计这方面?今天我们就重点来看看PLC梯形图的5个应用实例和具体的经验设计方法:。
plc梯形图编程语言和指令语句表编程语言
plc梯形图编程语言和指令语句表编程语言plc梯形图编程语言和指令语句表编程语言1、梯形图编程语言梯形图是在原继电器—接触器控制系统的继电器梯形图基础上演变而来的一种图形语言。
它是目前用得最多的PLC编程语言。
注意:梯形图表示的并不是一个实际电路而只是一个控制程序,其间的连线表示的是它们之间的逻辑关系,即所谓“软接线”。
注意:它们并非是物理实体,而是“软继电器”。
每个“软继电器”仅对应PLC存储单元中的一位。
该位状态为“1”时,对应的继电器线圈接通,其常开触点闭合、常闭触点断开;状态为“0”时,对应的继电器线圈不通,其常开、常闭触点保持原态。
2、梯形图编程格式(1)梯形图按行从上至下编写,每一行从左往右顺序编写。
PLC 程序执行顺序与梯形图的编写顺序一致。
(2)图左、右边垂直线称为起始母线、终止母线。
每一逻辑行必须从起始母线开始画起,终止于继电器线圈或终止母线(有些PLC终止母线可以省略)。
(3)梯形图的起始母线与线圈之间一定要有触点,而线圈与终止母线之间则不能有任何触点。
3、指令语句表编程语言助记符语言类似于计算机汇编语言,用一些简洁易记的文字符号表达PLC的各种指令。
同一厂家的PLC产品,其助记符语言与梯形图语言是相互对应的,可互相转换。
助记符语言常用于手持编程器中,梯形图语言则多用于计算机编程环境中。
案例在生产实践过程中,某些生产机械常要求既能正常起动,又能实现调整位置的点动工作。
试用可编程控制器的基本逻辑指令来控制电动机的点动及连续运行。
1、异步电动机控制线路图图(a)为主电路。
工作时,合上刀开关QS ,三相交流电经过QS ,熔断起 FU ,接触器 KM 主触点,热继电器 FR 至三相交流电动机。
图(b)为最简单的点动控制线路。
起动按钮SB 没有并联接触器KM 的自锁触点,按下 SB , KM 线圈通电,松开按钮 SB 时,接触器KM 线圈又失电,其主触点断开,电动机停止运转。
图(c)是带手动开关SA 的点动控制线路。
梯形图语言基础
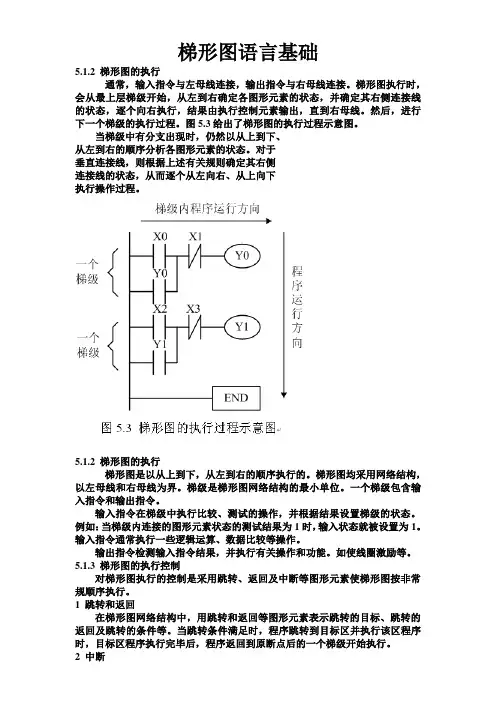
梯形图语言基础5.1.2 梯形图的执行通常,输入指令与左母线连接,输出指令与右母线连接。
梯形图执行时,会从最上层梯级开始,从左到右确定各图形元素的状态,并确定其右侧连接线的状态,逐个向右执行,结果由执行控制元素输出,直到右母线。
然后,进行下一个梯级的执行过程。
图5.3给出了梯形图的执行过程示意图。
当梯级中有分支出现时,仍然以从上到下、从左到右的顺序分析各图形元素的状态。
对于垂直连接线,则根据上述有关规则确定其右侧连接线的状态,从而逐个从左向右、从上向下执行操作过程。
5.1.2 梯形图的执行梯形图是以从上到下,从左到右的顺序执行的。
梯形图均采用网络结构,以左母线和右母线为界。
梯级是梯形图网络结构的最小单位。
一个梯级包含输入指令和输出指令。
输入指令在梯级中执行比较、测试的操作,并根据结果设置梯级的状态。
例如:当梯级内连接的图形元素状态的测试结果为1时,输入状态就被设置为1。
输入指令通常执行一些逻辑运算、数据比较等操作。
输出指令检测输入指令结果,并执行有关操作和功能。
如使线圈激励等。
5.1.3 梯形图的执行控制对梯形图执行的控制是采用跳转、返回及中断等图形元素使梯形图按非常规顺序执行。
1 跳转和返回在梯形图网络结构中,用跳转和返回等图形元素表示跳转的目标、跳转的返回及跳转的条件等。
当跳转条件满足时,程序跳转到目标区并执行该区程序时,目标区程序执行完毕后,程序返回到原断点后的一个梯级开始执行。
2 中断中断是指当程序接到外界硬件(如I/O设备)发来的信号时,马上停止原来的工作,转去处理这一事件,在处理完了以后,主机又回到原来的工作继续工作。
5.2.1 梯形图的组成元素1 执行方式PLC梯形图和传统梯形图在工作原理上是完全一致的,而实际上PLC仅是利用微计算机,来仿真传统梯形图的动作,即利用扫描的方式逐一地查看所有输入装置及输出线圈的状态,再将这些状态根据梯形图的逻辑作演算,得到传统梯形图一样的输出结果。
但因为微计算机只有一个,故PLC 只能逐一地查看梯形图程序,并依该程序及输入输出状态演算输出结果,再将结果送到输出介面,然后又重新读取输入状态 演算 输出,如此周而复始地循环运行上述动作。
施耐德PLC讲座第07章IEC语言:梯形图
IEC 语言 : 梯形图
概览
梯形图语言的结构与继电器控制回路相似. 电源母线位于LD编辑器的左边。左电源母线对应环路的相线 (L 梯形). 对于 LD 编程, 只有当 LD 对象连接至电源, 或连接到左电源母线时, 才 会被处理. 右电源母线对应于中性线. 所有线圈和 FFB 输出必须与它 连接,这样会产生电流. 遵循 IEC 61131-3 标准 所有对象连接在一起并与其它对象没有连接的组 (除电源母线以外) 称 为网络或梯级.
7 8 9
LD编程(续)
步骤 10 动作 换行加入一个上升沿检测触点,与变量 running 相关联。
11
仿照步骤 6 加入一个计数功能块,功能块的类型为 CTU_UDINT。将该计数 器的CU 管脚与 running 的上升沿检测触点相连接,R 管脚与变量 Reset1 相连接,PV 值设为10000,CV 管脚与变量 counter1相连接。
编程对象
有 3 种方法访问梯形图编程对象: 点击 “Edit”, 然后 “New ” ……. 使用梯形图对象工具条 把光标放置在任何空的逻辑编辑单元, 然后右击选择对象组
编程对象 – 工具条
梯形图控制单元
控制单元用于在 LD 程序段内执行跳转和从子程序 (SRx) 或导出功能 块(DFB) 中返回至主程序. 控制元素占一个单元.
概览 (续)
LD 编程语言是面向单元格的,如只有一个对象可以放置在一个单元格内 一个 LD 程序段包括一个单页窗口 该窗口以网格来划分不同的行和列 每个 LD 程序段包含11-64 列和 17 - 2000 行 LD 程序段段中对象的执行顺序由程序段内的数据流决定. 连接至左边电源母线的 梯级,其处理顺序为从上至下 (与左边电源母线连接). 程序段内互相独立的网络 按照位置顺序处理 (从上至下)
PLC梯形图常用基本环节梯形图程序

PLC梯形图常⽤基本环节梯形图程序PLC梯形图常⽤基本环节梯形图程序梯形图经验设计法的步骤 1. 分解梯形图程序 2. 输⼊信号逻辑组合 3. 使⽤辅助元件和辅助触点 4. 使⽤定时器和计数器 5. 使⽤功能指令 6. 画互锁条件 7. 画保护条件常⽤基本环节梯形图程序 1、启动、保持和停⽌电路 实现Y10的启动、保持和停⽌的四种梯形图如图所⽰。
这些梯形图均能实现启动、保持和停⽌的功能。
X0为启动信号,X1为停⽌信号。
图a、c是利⽤Y10 常开触点实现⾃锁保持,⽽图b、d是利⽤SET、RST指令实现⾃锁保持。
2、三相异步电动机正反转控制 3、常闭触点输⼊信号的处理 如果输⼊信号只能由常开触点提供,梯形图中的触点类型与继电器电路的触点类型完全⼀致。
如果接⼊PLC的是输⼊信号的常闭触点,这时在梯形图中所⽤的X1的触点的类型与PLC外接SB2的常开触点时刚好相反,与继电器电路图中的习惯也是相反的。
建议尽可能采⽤常开触点作为PLC的输⼊信号。
4、多继电器线圈控制电路 下图是可以⾃锁的同时控制4个继电器线圈的电路图。
其中X0是起动按钮,X1是停⽌按钮。
5、多地控制电路 下图是两个地⽅控制⼀个继电器线圈的程序。
其中X0和X1是⼀个地⽅的起动和停⽌控制按钮,X2和X3是另⼀个地⽅的起动和停⽌控制按钮。
6、互锁控制电路 下图是3个输出线圈的互锁电路。
其中X0、X1和X2是起动按钮,X3是停⽌按钮。
由于Y0、Y1、Y2每次只能有⼀个接通,所以将Y0、Y1、Y2的常闭触点分别串联到其它两个线圈的控制电路中。
7、顺序起动控制电路 如图所⽰。
Y0的常开触点串在Y1的控制回路中,Y1的接通是以Y0的接通为条件。
这样,只有Y0接通才允许Y1接通。
Y0关断后Y1也被关断停⽌,⽽且Y0接通条件下,Y1可以⾃⾏接通和停⽌。
X0、X2为起动按钮,X1、X3为停⽌按钮。
8、集中与分散控制电路 在多台单机组成的⾃动线上,有在总操作台上的集中控制和在单机操作台上分散控制的联锁。
PLC梯形图编程方法
• 能流的方向只能从左到右,从上到下,不能倒流。 如果梯形图中出现了能流倒流的情况,则梯形图 编写错误。 1
X1
X2
Y1
X5
X3
X4
X5
X4
X1
Y1
X2
X5 X2
X3
X4
a) 不可编程的梯形图
b) 正确的梯形图
“能流”不能双向流动
利用能流的概念,有助于我们更好的理解和
分析梯形图。
1
3、母线
1
起动、保持和停止电路
实现Y10的启动、保持 和停止的四种梯形图如图 所示。这些梯形图均能实 现起动、保持和停止的功 能。X0为启动信号,X1 为停止信号。图a、c是利 用Y10 常开触点实现自锁 保持,而图b、d是利用 SET、RST指令实现自锁 保持。
1
起动、保持和停止电路
1
电动机正反转控制演示
止运转。 若需要电动机连续运转,由停
止按钮 SB 1 及起动按钮 SB 2 控 制,接触器 KM 的辅助触点起自锁 作用。
1
二、可编程控制器的硬件连接
实现电动机的点动及连续运行所需的器件有: 起点按钮 SB1 ,停止按钮 SB2 ,交流接触器 KM ,热继电器 JR 及刀开关QS 等。主电路的 连接如图所示。
2)定时器和计数器组合
当X1为ON时,T1开始定时, 0.6s后T1定时时间到,其常闭 触点断开,使它自己复位,复 位后T1的当前值变为0,同时它 的常闭触点接通,使它自己的 线圈重新通电,又开始定时。 T1将这样周而复始地工作,直 至X1变为OFF。从分析中可看 出,左图最上面一行电路是一 个脉冲信号发生器,脉冲周期 等于T1的设定值。
X1 X2 X3
梯形图语言编程说明书
B-61863C-2 1 概述/2 适用软件-1-1. 概述本说明书对于16i/18i/21i/Oi -MODEL B 系列所使用的 PMC-MODEL SA1/SB7 规格及其编程方法进行了说明。
PMC-SB7 梯形图对于16i/18i/21i -MODEL A 系列中所使用的 PMC-SB6 梯形图是兼容的。
可通过简单的操作进行转换。
请参见以下说明书。
名称书号参考项目FANUC PMC-MODEL PA1/PA3/SA1/SA2/SA3/SA5/SB/SB2/SB3/SB4/SB5/SB6/SC/SC3/SC4/NB/NB2/NB6梯形图语言编程说明书B-61863E 和PMC-SA1/SB6 相同部分(基本指令,功能指令, PMC 窗口等)本说明书中使用以下缩写。
系列缩写FANUC PMC-MODEL SA1 PMC-SA1FANUC PMC-MODEL SB7 PMC-SB72. 适用软件本说明书中的描述适用于以下软件。
软件系列号版本PMC-SA1 控制软件 406H 01 及其以后版本PMC-SB7 控制软件 406G 01 及其以后版本FAPT LADDER-III *1 ― 2.0 及其以后版本注1 要编制PMC-SB7 梯形图,需要FAPT LADDER-III 软件。
FAPT LADDER 和FAPT LADDER-II 不支持PMC-SB73 PMC-SA1/SB7 B-61863C-2-2-3. PMC-SA1/SB73.1 PMC 规格PMC-SA1/SB7 的基本规格如下表所示。
21i-B 系列 16i/18i/21i-B 系列PMC 类型 PMC-SA1 PMC-SA1机械手控制PMC-SB7编程方法梯形图梯形图梯形图程序级数 2 2 3第一级程序扫描周期8ms 8ms 8 ms基本指令执行时间 5.0 μsec/步 5.0 μsec/步 0.033 μsec/步程序容量- 梯形图最大约5,000 步最大约12,000 步最大约64,000 步*1,2- 符号和注释 1KB 到128KB 1KB 到128KB 1KB - *2- 信息 8KB 到64KB 8KB 到64KB 8KB - *2基本指令数 12 12 14功能指令数 48 48 69内部继电器 (R) 1,100 字节 1,100 字节 8,500 字节外部继电器(E) - - 8,000 字节信息显示请求位 (A) 200 点(25 字节) 200 点(25 字节) 2,000 点(500 字节,2 位/点)非易失性存储区- 数据表 (D) 1,860 字节 1,860 字节 10,000 字节- 可变定时器 (T) 40 个(80 字节) 40 个(80 字节) 250 个(1,000 字节,4 字节/个)固定定时器 100 个 100 个 500 个(定时器号指定)- 计数器 (C) 20 个(80 字节) 20 个(80 字节) 100 个(400 字节,4 字节/个)固定计数器(C) - - 100 个(200 字节,2 字节/个)- 保持型继电器 (K) 20 字节 20 字节 120 字节子程序(P) - - 2000标号(L) - - 9999I/O Link- 输入- 输出最大1,024 点最大1,024 点最大1,024 点最大1,024 点最大2,048 点*3最大2,048 点*3顺序程序存储 Flash ROM 128KBFlash ROM128KBFlash ROM128KB(16,000 步或以下选项) 256KB(24,000 步选项)384KB(32,000/40,000 步选项) 512KB(48,000 步选项)768KB(64,000 步选项)B-61863C-2 3 PMC-SA1/SB7 -3-注1. 这是程序仅由基本指令编制时的梯形图步数。
施耐德PLC讲座第07章IEC语言:梯形图
对象定位
梯形图连接
LD对象之间的连接 (触点, 线圈和FFB 等.). 有 2 种 不同类型的连接: 布尔连接 – 包括一个或多个段,连接布尔对 象 (触点, 线圈). 有 2 种布尔连接类型: – 水平布尔连接 – 可以进行顺序触点和线圈 的切换. – 垂直布尔连接 – 可以进行并行触点和线圈 的切换.
名称
Jump
表示
NEXT
描述
当左侧连接的状态为1时,能够执行从当前位置到一个标号的跳转。如需实现一 个无条件的跳转,则跳转对象应该直接与左电源母线相连接。如需实现一个有条 件的跳转,跳转对象须放置在一序列开关对象的后面。 标号(跳转目标)以末端带冒号的文本对象来指示。该文本对象最多包含32各字 符,并且在整个程序段中必须唯一。它的命名必须遵循通用的命名规则。跳转标 号只能够放置在电源母线右侧的第一个单元中。 注意:跳转标号不能穿过网络,例如,一条从跳转标号到程序段右侧的假想线不 能够被另外一个对象穿过。这也适用于布尔连接和FFB连接。 每一个子程序和每一个DFB在被处理完毕之后会退回到调用它的主程序当中。如 果子程序/DFB需要提前退出,可以通过Return对象强制返回到主程序当中。如果 左侧连接的状态为1,子程序和DFB中的Return指令被执行,逻辑解算返回到主 程序中。Return对象只能够用于DFB或者子程序当中,不能用于主程序。要实现 一个有条件的返回, Return对象须放置在一序列开关对象的后面。
可编程控制器-梯形图指令
在达到设定值时触发相应的动作。
定时器/计数器复位指令
03
用于将定时器或计数器复位到初始状态,以便重新开始计时或
计数。
数据处理指令
数据比较指令
用于在梯形图中比较两个数据的大小关系,并根据比 较结果执行相应的动作。
数据转换指令
用于在梯形图中实现数据类型的转换,例如将整数转 换为浮点数或将二进制数转换为十六进制数等。
优点分析
梯形图编程直观易懂,方便工程师快速构建和调 试电机控制系统,提高开发效率。
3
实施步骤
确定电机控制需求,绘制梯形图,编写相应程序 并下载到可编程控制器中,进行调试和优化。
案例二:生产线自动化改造项目
01
梯形图指令在生产线自动化中的应用
通过梯形图实现生产线上各个设备的联动控制,实现自动化生产。
THANKS FOR WATCHING
感谢您的观看
与指令,用于单个常开触点的串联。
ANI
与非指令,用于单个常闭触点的串联。
线圈指令
SET
置位指令,用于将指定的位地 址置为1。
PLS
上升沿脉冲指令,当检测到输 入信号从0变为1时,产生一个 扫描周期的脉冲信号。
OUT
线圈驱动指令,用于驱动输出 继电器线圈。
RST
复位指令,用于将指定的位地 图编程能够灵活应对生产线上的复杂控制逻辑,提高生产效率和产
品质量。
03
实施步骤
分析生产线控制需求,设计梯形图控制逻辑,编写程序并进行测试,最
终将程序应用到实际生产线中。
案例三:楼宇自动化控制系统实现
梯形图指令在楼宇自动化中的应用
通过梯形图实现对楼宇内照明、空调、电梯等设备的集中控制。