
板式家具工序质量规范标准及其检验规范标准
编制/日期:丁宝江/2012-2-10审核/日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10审核/日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
页数:共 1 页第 1 页
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
页数:共 1 页第 1 页
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:
编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:。
板式家具工序质量规范标准及其检验规范标准

编制/日期:丁宝江/2012-2-10审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:页数:共 1 页第 1 页编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:页数:共 1 页第 1 页编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/ 日期:核准/日期:。
板式家具工序质量标准及检验规范word精品文档17页
3)蜂窝纸粘压须层层隔离,保证板件平整。
5)要求表面层的用板整块无接口、接合面(端头)双面涂胶,并对接合口用U型钉进行固定,骨料层与层接口必须错开。
6)要求压面平展,接口密缝,无分层,表面纸无划(刮)伤、崩裂、压破、凹凸现象,双面板表面不可有钉孔。
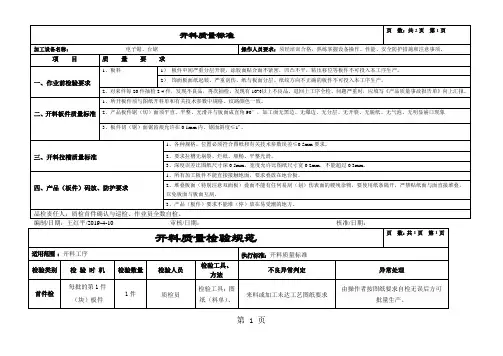
开料质量标准
宋以后,京师所设小学馆和武学堂中的教师称谓皆称之为“教谕”。至元明清之县学一律循之不变。明朝入选翰林院的进士之师称“教习”。到清末,学堂兴起,各科教师仍沿用“教习”一称。其实“教谕”在明清时还有学官一意,即主管县一级的教育生员。而相应府和州掌管教育生员者则谓“教授”和“学正”。“教授”“学正”和“教谕”的副手一律称“训导”。于民间,特别是汉代以后,对于在“校”或“学”中传授经学者也称为“经师”。在一些特定的讲学场合,比如书院、皇室,也称教师为“院长、西席、讲席”等。页数:共2页第1页
二、开料板件质量标准
1、所开板件须与图纸开料单和有关技术参数中规格、纹路颜色一致。
2、产品板件锯(切)面须平直、平整、光滑并与板面成直角90°,加工面无黑边、无爆边、无分层、无开裂、无脱纸、无气泡、无明显崩口现象.
3、板件切(锯)面锯齿痕允许在0.1mm内、锯面斜度≤1º。
三、开料拉槽质量标准
1、各种规格、位置必须符合图纸和有关技术参数误差≤0.5mm要求。
操作人员要求:须经培训合格,熟练掌握设备操作、性能、安全防护措施和注意事项。
项目
质量要求
一、作业前检验要求
1、骨心料厚度公差在±0.2mm内且在同一水平面、同个工件,长宽度±0.5mm内,胶的粘度在15±3mpas以内。
2、所有底面板无刮(划)伤现象。
板式家具工序高质量实用标准及检验要求规范..

编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江 /2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全文案大全编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:文案大全。
板式家具工序质量标准及检验规范汇总

编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:编制/日期:丁宝江/2012-2-10 审核/日期:核准/日期:。
板式家具工序质量标准与检验规范10

质 量 要 求
项 目
1、板材含水率要求在8-12%,骨心料厚度公恙在土0・2mm且在同一水平面、同个工件(问时取土值),长宽度±0・5顾・胶的粘度在15±3mpas以。
1)板材规格、面底板的木塚方向饮种必须?1合图纸和有关数据要求。
4、孔深度要求误釜国+O・5fflm.孔径允许±0・1mm,孔轴距允许1000mm以误雄允许土0. 2mm;大于1000mm小于ISOOmm B+,误差允许±0・3mm:大于1500nm时, 误差允许±0・Smou
5、帕工须注意防护板件不可羟伤封边.划伤板*。
三、细节质量(碰伤〉 标准
1、A级面不允许碰伤。
2)允许有直径2rm以深度不燧过(X5mm的窝点3个,1・亦高不趨过0・5mm凸点3个,允许宽度0・5血•渾痕不穿底,长度不 趨过60mm.划痕2个・不能集中并分散。
4,D级要求
1)裹面屋本平签.允许有色屋和分歆的鼓泡。
2)表面允许有直径在3mm以深度不趨过O.Snm窝点,允许有直径在3顾 以,高度不趨过0. 5mm凸点,允许不划破底的划痕, 不可集中须分散。
6—8件
质检员
完工检
毎20件中间
2—4件
操作者
检验中发现有一个或一个以上的
不良品时
停送下工序,由操作者自行全检,不良 品立即进行处埋,完全合格后方可送下
—工序。
毎50件之间
3—5件
车间管理人员
毎50件之间
6—8件
质检员
拼压质量标准
天件編号:
版本号:
頁ft: *2頁第1兀
編休
审核:
批准:
板式家具工序高质量实用标准及检验要求规范

文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全编制/日期:王红平/2013-4-10 审核/日期:核准/日期:文档大全文档大全。
板式家具工序规范标准及其要求
板式家具各工序工作范围及流程要求一、下料a、工作范围:所有从设计部所下料单,以及在生产过程中出现的部件损坏需补料的板件。
b、工作权利:监督设计部所有料单,对料单有疑问可以直接与设计部沟通,对不合理之处提出合理化建议。
监督采购部所采购的板材,看板材是否有严重质量问题及色差,发现问题及时上报。
如出现上述问题,有权利拒绝下料,汇报领导后造成无法按时出货的与下料人员无关,由直接负责人负责。
c、工作职责:轻拿轻放,按时完成所接受的生产任务,下料顺序根据料单上的交货时间按先后下料,同一天交货产品按先下大件后下小件的顺序下料。
下料时,注意板件木纹方向,将板件分为两部分,正常的板件放在一起,需铣型(开槽,铣异型等特殊工艺)的部件放在一起。
整件产品所有部件完成后,如果没有任何部件需铣型的直接交给封边组,由封边组签字验收。
有铣型部件的将铣型部件交给木工部,由木工部签字验收,剩下的部件交给封边组,由封边组签字验收。
d、工作义务:详细记录每天个人的生产量,妥善保管领导交给的生产任务单,不得丢失。
在将下完料的产品交给下一工序时,自己做好记录,记清签收人,防止出现纠纷时相互纠缠。
每天经常清理工作台面,防止异物划伤板件,定期对机器进行保养,清理导轨,对重要部位打黄油。
下料加工标准和要求:1.每批开料时,要每件检查,对照图纸工艺规格尺寸是否一致,所开料切割面是否垂直,光滑并与板面成直角,有无里边爆边现象。
线板的木纹意向根据板件部位是否与设计要求相符。
加工净尺寸1米以内误差≦0.5㎜,对角线误差≦0.5㎜。
2.检查板面有无明显划伤、划痕、破损、空心松散、发霉现象。
3.加工过程中,每批板件50件以上至少抽查5-10件,20-50件至少不少于3-5件,20件以上不少于2件,并符合首件要求。
4.开斜配料3㎝的宽长尺寸公差不超过0.5㎜,两端裁锯时必须保持直角。
5.开出的板件锯口平整无破边、崩口、黑边,板面无划伤。
6.开出的配料无心衬、无严重开裂、腐朽,所有工件无明显的崩缺(0.3mm内)、锯痕等现象。
板式家具工序质量标准及检验规范之欧阳数创编
编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编编制/日期:王红平/410 审核/日期:核准/日期:欧阳数创编。
板式家具工序质量标准及检验规范
编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:编制/日期:王红平/2013-4-10 审核/日期:核准/日期:。
板式家具加工工艺及检验标准
板式家具加工工艺及检验标准一、基材板式家具的基本材料是刨花板和中密度纤维板,这两种板是可以用工业化生产方式进行大规模生产的工程材料。
从材料来源、幅面尺寸和加工性能方面来说,它们不象实木和其它材料,对家具的设计和制造约束很少,因此家具设计师和制造商可以不受材料的限制,而完全根据用户不同品味的需要,设计和制作功能实用、风格各异的家具. 刨花板:将木材加工剩余物或小径材、枝桠材加工成一定形状尺寸刨花,施加一定量胶粘剂,经铺装成型热压而成。
按结构分为普通板和定向板两类,而普通型刨花板又可分为单层、三层、渐变三种结构。
家具用板以渐变和三层结构为主。
通常用平压法制造。
刨花板主要优点是可按需加工成不同厚度大幅面的板材;可直接使用;不需干燥;易加工。
利于机械化生产;运输保存方便;价格便宜。
其缺点是边部毛糙,易吸湿变形,吸水厚度膨胀率较大;握螺钉力较低,紧固件不宜多次拆卸;容积重通常高于木材,刨花板家具较重,横向构件易产生下垂变形等。
我国刨花板产品质量差异较大,一般来讲引进国外先进设备,生产管理较好的企业产品质量较好,各项指标均能达到国家标准,但中、小企业刨花板产品质量均较差,表现在刨花形态差、施胶量高、刨花板吸水厚度膨胀率超过10,、厚度尺寸偏差大于土 1(2mm、扭曲度大于 10mm、刨花板饰面性能(砂不光、不能贴面)、封边性能均较差。
刨花板产品质量低劣,在我国刨花板生产中普遍存在的问题。
而它恰恰正是发展板式家具的一个最大障碍。
用于家具的刨花板应适合于家具的生产特点。
西方发达国家虽然对刨花板按其用途不同而规定若干种具有不同性质的刨花板,而实际上还根据用户定货或用途的不同要求,提供特制的满足某些性能指标要求的刨花板。
我国各地发展刨花板的主要目标之一是为了做家具,而且力求经过表面装饰加工后使用(作为刨花板用户的家具业当然无法直接干预刨花板制造厂家的生产,但是我们应对这种材料在制作家具中应具备的质量要求有一透彻的了解,从而从用户角度对刨花板的性能提出要求。