
SMT上料换料防错系统
导入后业务流程
8
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
料盘條碼解析
特点是使用料盘原有条码标签,实现最小导入成本和最短 导入时间。 免去了另贴条码的繁琐工作。
系统会自动根据不同的条码找到最匹配的规则解析为对应 条码的部品名,来实现物料的比对,防错功能
ZQ-TECH SMT Solution
SMT上料換料防错系统
節省人手 電子掃描 電子存檔 換料防錯 物料跟踪
降低成本
提升效率
裝料防錯
物料履历
版本號: 140301A
© Copyright ZQ-TECH 2012
ZQ-TECH SMT Solution
系统目的
2
© Copyright ZQ-TECH 2011
物料履历 (如 datecode等) 电子化, 取替人手登记
3 © Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
條碼上料換料防錯系統
改善前
人工核对上料正确性/手工记录 上料信息易出错也没效率
第一步 第二步 第三步
改善后
使用扫描功能防止人工核对错误 省掉手工记录与确认动作
预想:
10
减少部品照合时间
10分钟=>5分钟
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
更换料盘时料盘对照
空料盘 取出空料盘 读取条码
判断是否一致
换上料盘
读取条码
警告
11
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
ZQ-TECH SMT Solution
系统构成
6
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
系统构成(SMT生产线)
料盘交换时通过上下料盘的对照防止
上料错误。 操作人:换料负责人
7
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
操 作 员
IPQC
组 长 确 认
改善前:原始的人工上料核对 和手工记录上料信息,效率较 低,而且容易发生核对错误, 同时还增加一人复核,上料动 作过于繁琐, 寻找相关纪录较 费时
改善后:使用扫描器简短的几秒钟时间即完成上料的 核对和手工记录,也省掉复核人力1人,即方便快捷又 能很好防止作业不认真导致的错料.
支持市場上所有供應商之條碼系統
规则设置.JPG
9
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
上新机种时料盘对照
换上料盘 系统自动导入相关机型之 物料表, 且验证扫描的条码 读取条码
确认料仓编号与机型之物 料表 (BOM 表)一致
为每个机种每条线制定配列表 警告 未做上料操作的料盘信息
报表பைடு நூலகம்能
数据传送 料 盘 交 换 日 报
机种切换上料日报
打 印 打 印
料盘条码用于日后履历追踪等。
按照日期/线别/部品/批次/报警与否查询
12 © Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
系统功能模块
机种切换上料紀錄 料盘交换检查 机种切换上料履历 料盘交换履历 物料清單管理 部品对照表管理
4
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
主要客戶名錄
三星平板電視 雅佳电子(中国)有限公司 美国CCI Power Supplies LLC 视源电子科技 珠海市运泰利有限公司 讯芯电子科技
5
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
條碼上料換料防錯系統
权限及机种信息管理 采用无线手持条码终端,简便,快捷,准确,省去人工目视 对料工作 沿用原物料供應商條碼,客戶不用自貼條碼 机种切换:导入机种信息到手持终端,省去 QC 复核 物料更换:采用手持终端核对。省去 QC 复核及人手登记 防错:使用条码手持终端员工登陆、备料、机种切换、物料 更换操作及核对时,如果数据错误,系统提示并报警。 操作日志:机种、物料更换的每项操作都记录,无论操作正 确或者错误。
生产现场 履历追踪
基础数据
配列表管理 权限管理 用户管理
13
© Copyright ZQ-TECH 2011
ZQ-TECH SMT Solution
系统导入日程
系统调研 程序设计与开发
方案确定 流程建立
流程 建立 人员 培训
设备采购 系统试运行
程序完成
14 © Copyright ZQ-TECH 2011
SMT上料防错系统的解决方案

SMT上料防错系统的解决方案一.方案概述SMT机台属于高价快速自动设备,一旦启动生产,就能很快生产完成制令单任务。
但是同时也存在很大的上错料盘的风险,如果有误,整张制令单产出全部为NG品,损失巨大,所以目前车间会组织相当资源,在SMT机台开始启动生产前,进行仔细的核对检查,以确保一切无误,顺利开始生产。
但是目前绝大部分SMT机台上料检查核对是依靠人工来实现的,主要失误来源可能是以下几处:(1)料卷盘物料标识有误,物料名称与实物对应不上;(2)料卷盘备料数量错误,尤其是数量不足;(3)FEEDER编号与料卷盘一一对应靠手工抄录,很可能抄错数据;(4)FEEDER上料后,推入机台时放置顺序放错。
(5)究其根本原因就是人工操作对料难免随时出现疏漏,为解决人工在对料过程中易出现的失误,我们使用带有PDA的上料防错系统来自动核对料件是否有误,最大限度的减少错料的发生。
二.上料防错系统的功能(1)料盘标识操作(2)料盘实际发出数量(3)物料项数即备料清单(4)料卷盘放置位置(5)料卷放置顺序(6)纸质生产历史记录丢失(7)物料清单BOM问题追溯三.上料防错系统的实现方法(1)软硬件结合,利用条码技术,系统自动匹对,废除人工检查,人工纸介质记录。
(2)系统采用计算机系统编辑物料清单,确定机台物料顺序和料号,存储物料备料数据;(3)操作员工使用手持式设备检查料卷料号和料卷盘放置位置及顺序。
(4)使用条码技术,对编码的物料料卷、FEEDER编号制作条码并张贴予以标识,手持式终端设备扫描条码,(5)后台系统程序读解条码数据并判断、反馈信息。
(6)所有检查操作由手持式终端完成,后台系统程序判断并反馈,排除人工失误(7)所有备料清单;物料清单BOM,检查记录都由系统完成并记录在数据库中以备后查。
上料流程:换料流程:四.上料防错系统实现效能本系统可替代大部分人工SMT上料检查操作,防止人工带来的失误,如:(1)料清单有误,实发数量不足,料盘备错;(2)料盘位置放错,料盘顺序错等。
SMT防错件系统的发展及其未来展望

SMT防错件系统的发展及其未来展望【摘要】SMT防错料系统,又称为SMT防呆系统,SMT防错系统,是一种运用电脑网络技术、条形码或RFID技术来解决SMT生产过程中上料错误问题的一种软件解决方案。
【关键词】SMT;防错料;系统在SMT设备贴片之前,需要作业人员将料盘放在正确的Feeder上,再把Feeder放在合适的SMT设备的站位上,在实际操作过程中,经常发生用错物料或用错Feeder的情况,由于SMT设备是高速连续运行,如果不能事先避免这种错误,将造成返工或报废从而给企业带来巨大损失。
SMT 即表面贴装技术(Surface Mounted Technology),是目前电子组装行业里最流行的一种技术和工艺。
一般工艺包括:印刷(红胶/锡膏-->贴装(先贴小器件后贴大器件:分高速贴片及集成电路贴装)-->回焊炉(采用热风回流焊进行焊接)-->检测(可分AOI 光学检测外观及功能性测试检测)-->维修(使用工具:焊台及热风拆焊台等)。
因贴片零件种类繁多,体积小且外观相似,且人为操作疏忽,最终导致错料发生。
目前错料的检测方法包括ICT自动检测机,人工放大镜检测等,但如果要最大程度避免错料的发生,则需分析整个流程,找出任何一种发生错料的可能性,并实施相关改善措施。
SMT元器件的流通过程如下,①根据工单的需求,将相应的元器件分配至生产线;②根据料表挑选Feeder,并把料盘装配至Feeder上;③根据料表,把Feeder装配至SMT设备的站位上,生产开始。
造成严重后果的错误发生在第3个阶段,如果错误的元器件被SMT设备贴装到PCB板上以后,要修复就必须花费巨大的人力。
在没有SMT防错料系统前,传统的操作方法是只能是以人工的方式反复核对,在上料以前,生产中分别对SMT料站料号与料表上相应料站的料号进行比对,会存在一定的错件概率,因为SMT机板的零件多,复杂机板单面可以达到1000颗零件以上,由此SMT设备的料站数要在300站左右,人工核对难免疏忽,由此,发展开出SMT防错料系统,将比对的工作交由系统来实现,避开人工核对,由此降低错件概率。
如何应用MES系统实现SMT上料防错?
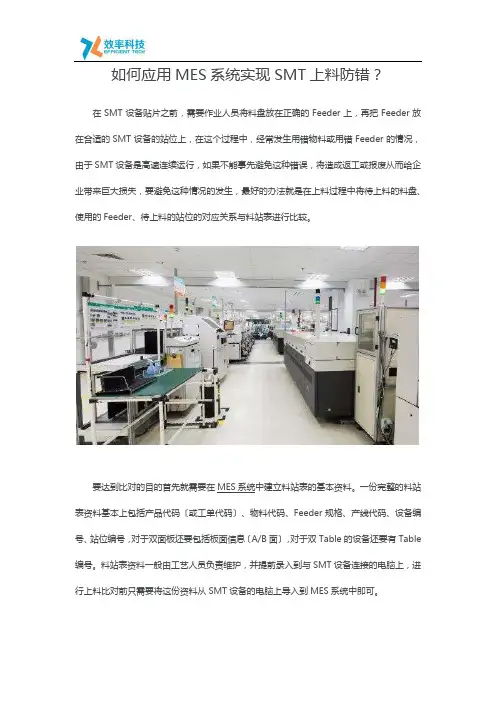
如何应用MES系统实现SMT上料防错?在SMT设备贴片之前,需要作业人员将料盘放在正确的Feeder上,再把Feeder放在合适的SMT设备的站位上,在这个过程中,经常发生用错物料或用错Feeder的情况,由于SMT设备是高速连续运行,如果不能事先避免这种错误,将造成返工或报废从而给企业带来巨大损失,要避免这种情况的发生,最好的办法就是在上料过程中将待上料的料盘、使用的Feeder、待上料的站位的对应关系与料站表进行比较。
要达到比对的目的首先就需要在MES系统中建立料站表的基本资料。
一份完整的料站表资料基本上包括产品代码〔或工单代码〕、物料代码、Feeder规格、产线代码、设备编号、站位编号,对于双面板还要包括板面信息〔A/B面〕,对于双Table的设备还要有Table 编号。
料站表资料一般由工艺人员负责维护,并提前录入到与SMT设备连接的电脑上,进行上料比对前只需要将这份资料从SMT设备的电脑上导入到MES系统中即可。
说到这里大家可能考虑到另外一个问题,就是如果料站表资料本身出错了怎么办?在电子组装行业,一个产品由成百上千中电子器件组成,这些电子器件又有很多的替代料或指定物料,为了降低成本,最大程度上利用库存余料,在产品生产过程中可能会经常更改用料,自然就需要经常变更料站表。
考虑到这种情况,就需要尽可能减少料站表资料出错的可能,达到这个目的一般有两种处理方式:其一,在变更料站表后,系统强制用户将该产品的料站表包含的物料与当前工单的发料清单进行比对,只有比对结果一致或用户认可差异的情况下才允许继续使用该料站表;其二,进入MES系统的料站表资料本身就由两部分组合而成,一部分是工单的配料BOM〔包括物料代码、Symbol编号〕,另一部分是工艺人员准备的工艺BOM资料,该工艺BOM资料不包含具体的物料信息,只给出了每个Symbol对应的某SMT设备的站位、Feeder规格信息。
工艺BOM资料就每个机种来说基本是固定的,变动的只是工单配料BOM资料,而工单配料BOM资料往往是在ERP系统产生和调整的,出错的可能性极小。
SMT上料防错解决方案

在SMT行业,贴片设备是连续高速运行的,如果在机种切换时不能有效的防止用错料或用错FEEDER,将造成批量的返工或报废从而给企业带来巨大损失。
要避免这种情况的发生,最好的办法就是在机种切换时、续料时、换料时、ECN变更时,能便捷有效地将待上料的机台、料站、料枪、通道以及料盘的对应关系与标准料站表进行比较,由系统自动根据校验规则进行校验,从而起到智能防错的效果。
简单的讲,上料防错就是由系统完成用户上料过程中扫描的物料标签、Feeder标签、站位标签与料站表资料的一致性校验,用自动化的系统校验取代出错率高的人工目检,从而简化人员作业、保障作业质量、提高生产效率。
那么要满足上述目标,首要的就必须对物料、料枪、料站甚至机台、料站表进行前期的统一编码管理,尤其是物料的内部编码。
在有些企业可能存在自主产品和OEM产品的生产,也就会有自购料和客供料的存在,不同供应商的物料编码、标签各自的规则都是不一样的,甚至有些国内的物料都没有条码,这就增加了物料编码的难度。
一般来讲上了ERP系统的企业,物料内部编码体系是比较健全的,但是也较少形成内部统一打印物料编码标签的规范。
所以在导入上料防错系统前,我们会协助企业进行编码及标签打印的规范化。
另外,上料防错系统也支持针对不同类型的物料的编码规则进行仿真,对已经有了物料编码标签的物料就可以进行识别。
图1:上料防错原理示意图我们的SMT上料防错系统需要提供下面几项功能:其一,提供上料、换料/续料、退料、QC抽检比对四种业务类型的上料扫描作业,并且特别考虑到用户的作业习惯,采用掌上作业终端和无线扫描枪+数据采集终端(DCT)等多种作业方式,最大程度上降低用户操作的繁杂度;其二,大部分SMT企业生产的电子产品涉及到单面板、双面板或者阴阳板,我们的上料防错系统支持各种复杂的产品结构,并最大程度上保持与客户的业务习惯相协调;其三,上料防错系统需要在收集了作业人员扫描的各种标签信息后才可以比对料站表资料,系统从扫描的便捷性、系统的易用性、作业结果及时反馈性、良好的错误预警提示等多个方面来防止作业人员的漏失,让系统真正发挥了作用,同时也减少一线人员对系统的抵触情绪。
SMT物料防错与追溯系统
SMT物料防错与追溯系统SMT物料防错与追溯系统“SMT物料防错与追溯系统”是摩尔软件为PCBA贴装行业中小企业提供的车间作业管理系统,能够为用户提供基于“物料防错”和“追溯”目标的软件和实施服务,包括:可以实现防止元器件装载错误,例如料卷(Reel)上错料站、换料/续料错误;可以实现作业防呆控制,对PCB条码漏扫、错误、上料未完成等现象强制要求比对,强制要求按照生产规程执行;可以实现与各主流品牌贴片设备联机,例如Panasonic、SIEMENS、JUKI、FUJI、HITACHI、Universal、Samsung、Mydata、Assembleon等贴片机集成;可实现从元器件、成品PCBA的可追溯性(Traceability),为用户提供可信赖的追溯报告。
功能特点1、多码关联打印Reel ID/PPID,物料条码继承料卷/PCB的原始信息,可轻松追溯D/C、L/N、供应商、制造商、制造商料号等信息;2、多种方式获取料站表,包括集成各品牌贴片机自动获取、导入Excel格式料表数据源、手工创建料表;并且可按料表进行禁用料与替代料关系维护;3、看板及PDA向导式备料作业;实现备料防错;4、PDA移动式作业方案实现上料防错:无需料表,联机读取贴片程序信息;上料防错,错料停机(上料错误锁机台);换料验证;接料验证;禁用料、替代料;首套物料上料完整性验证(未完成首套物料上料锁机台);交接班强制比对(未执行交接班比对锁机台);超时未巡检锁机台;5、上料日志可查询;6、可提供可信赖的物料追溯报告:实现元器件级的精确追溯,登记每一块PCBA上使用了哪些元件、何时在哪一设备上制造;存储料表信息以便位号能与每一料件相关联;将所有相关料件信息即料号、批号、供货商和日期等均存储到数据库中;若在生产中有更换料卷或料件情况时,存储多卷料卷的可追溯性数据应用效果产品的全程追溯(制程追溯及元件追溯)生产效率的提升优化物流,消除生产瓶颈满足客户需求。
SMT 物料管理规定

目的规范SMT 物料管理,包括物料从仓库发出产线,生产成半成品,再到剩余物料退库整个过程进行管控.避免出现物料数量漏发,生产过程丢失等异常,保证产品批量正常结批,避免不必要的材料损失。
同时规范操作,减少由于物料导致产品品质的异常发生.二、适应范围生产部SMT车间的物料管理。
三、内容1.物料的接收原材料由仓库自动配送上线后,由各线SMT操作员负责接收物料,使用SMT备料交接系统进行扫描确认.发现数量异常第一时间通知班长等管理人员进行核实反馈处理.2. 生产前物料准备2。
1 物料整理物料的接收完成后,各线的材料只能放置在相对应的线体,不能随意乱放。
操作员需对物料进行分类整理,按类别放入物料柜,散料放置在最前比较显眼位置,方便查找;2。
2 PCB拆包装2。
2.1 PCB/FPC拆除包装必须在本线体黄线内进行拆包,不允许相邻两条线体同时拆包或同一个人拆两条线PCB/FPC;2。
2。
2 拆包过程分3个周转箱装不同物品,1个放置PCB/FPC产品,另1个放置外包装袋,还有1个放置包装袋内废纸张、硬纸皮等杂物;2。
2。
3 PCB/FPC 不宜一次拆包过多,原则是够本班组使用,并备2框数量的PCB给对班;2。
2。
4 外包装袋必须保留并班与班交接,直至批量下线结批核对无误后再丢弃;2。
3 物料的放置2。
3.1 物料大部分是静电敏感器件及潮湿敏感器件,因此必须放置在防静电周转箱或专用的物料柜中,不允许把物料不经过任何防护直接放在地面上。
2。
3.2PCB、IC、BQ等物料真空包装拆包后,必须24小时内使用完。
拆包后未使用完的须重新放回真空包装,从新烘烤处理.3.物料的使用3。
1物料上料及换料操作员须使用防错料扫描系统进行确认,确保物料上料的准确性;3。
2上料换料遵循散料先用原则,为的是早使用早发现异常及避免长时间未使用散料遗失。
散料使用前须进行测量阻、容值,确保物料正确.3。
3换料接料时最多允许扯出物料3圈(外圈),避免拉扯太长将料带损坏,导致贴片不良.3。
SMT操作员接料换料作业规范
1.目的:规范SMT换线、换料、接料标准,为每日更换机种、换装物料提供指导,防止批量性问题出现。
2.范围:SMT。
3.每日巡线与换线标准程序:领班(或班长)根据生产计划换线两小时前确认材料有无短缺,料架有无备完,锡膏印刷机所须更换之机种的钢板和支撑治具是否齐备;REFLOW 治具是否齐备;MPI领取;列出正确料站表供产线备料检查,并了解有无ECN,FN或ECR须做修改.技术员在产线清尾完成时把高速机泛用机,印刷机,回流炉程序调出或传入;并检查各程序名或版本号是否与站位表相符?生产组长或助拉领导产线人员先将上一套工单材料(连同料架)退回物料,再按站位表上下一套工单料.机台上料完成后并由作业人员与IPQC完成对料作业,当线技术员按照MPI规定安装高速机顶PIN治具,并确认REFLOW PROFILE .当线技术员需核对所有站位料FEEDER PITCH程序设置、FEEDER硬件设置是否与实物匹配?防止设置出错导致批量抛料。
重点注意有极性AB类物料的散料重新上FEEDER或托盘,防止装反向,生产前托盘料极性点统一朝轨道方向,卷装物料以原始包装方向为准。
中途装料或放散料请严格依据此上料原则装料,上完料并立即通知IPQC核对,防止物料反向。
将MPI置放于各机台上,并依附件(SMT每日巡检与换线点检表)内项目依序检查及点检.开始生产SIDE1生产三片,第一片交由QC首件,第二片调整AOI程序,第三片生产SIDE2完成并交由QC首件. 换线后的第一片经过QC首件后无异常的成品板当作炉前样品板。
工程、品质、生产确认首件OK后,方可开始生产。
4.换、接料程序4.1.1每次转线生产各机器依照料站表备料并通知IPQC核对套料;并将所有B.C类物料粘贴在换料表上量测并记录。
4.1.2机器缺料发生报警时,操作员参照机器显示确定缺料站位及物料编号,规格及厂商通知IPQC核对物料;4.1.3 换料流程(O代表操作员,I代表IPQC)4.1.4 套料IPQC依照各机器料站表进行核对,由操作员/技术员/IPQC 在料站表上签名,实物将在首件过程确认;4.1.5 当程序变更及版本更新时必须将旧料站表回收,再更新料站表审核后发放使用;4.1.6 为预防错料发生,核对套料频率为:每次转线时/程序发生变更/交接班/正常生产每六小时;原则上:首件,中件,末件需要全查料。
SMT防错料PFMEA
9
作业员混淆站位,未经确认即 开线
2
7
126
6
手摆件至 PCB
手摆件错料
6
1、炉前手摆件错料 2、取料维修时料取错
3
7
126
7
来料
来料错料
8
1、库房发错料 2、供应商直到物料搞混
1
5
40
8
BOM发放
BOM版本搞混
8
1、生产时未得到最新BOM 2、已有BOM发放搞混
2
2
32
bom发放bom版本搞混1生产时未得到最新bom2已有bom发放搞混1每次生产前工艺工程师与客户与物控部门双向确认bom版本2所有生产线使用bom由工程师签字记录发放产品完成后收回保证产线无当天生产之外bom在线
序号
工序
潜在失效模式
影响的程度 (S) 10
故障原因分析
发生度 检验度(D) (O) 4 72 Nhomakorabea上料
上料放错站位
10
1、用错Feederlist; 2、Feederlist出错; 3、操作员放错站位
3
7
210
3
散料回补 散料回补放错料 feeder
6
散料回补时未确认极性、阻容 感数值及本体丝印
4
7
168
4
传输程序
程序版本错误
7
1、程序误操作 2、程序传输版本错
2
9
126
5
生产中物 Feeder取下重回 料报警 机器时放错站位
危险度RPN
现行方案
需求方案
1
更换物料
换料时拿错料
作业员疏忽,核对不仔细
280
更换物料时,作业员相互确认,线长确认后方可继续 增加QA确认,QA人员 生产; 已到岗。 1、Feederlist由工程师专职管理签字,填写 Feederlist发放,回收记录,生产线禁止现生产产品 之外的list在线; 开线查料由操作员、 2、Feederlist发放前由工程师与程序核对,签字记 线长、QA三方核对无 录; 误后方可开线 3、开线查料时由操作员、线长、SMT工程师三人核对 无误后方可开线。 1、chip元件的电阻、电容、电感不得回补feeder; 2、 散料回补时必须在还有余料时回补,必须核对极 性及丝印,由线长或工程师确认,填写散料回补记录 单; 3、有散料回补后第一块PCB生产通知炉前检验,认真 检验极性。 1、程序电脑密码锁定,仅工程师、技术员授权操 作; 2、修改程序,填写程序修改记录;传输程序前核对 BOM,并填写程序传输记录; 1、同时间只允许一把Feeder离开机台,严禁多把 Feeder同时离开机台操作; 2、Feeder离开返回机台,需填写物料更滑记录; 1、炉前手摆件,需作业员以丝印图相互确认,线长 确认后方可过炉,填写手摆件记录单。 2、取料时以手摆件为参考,填写手摆件记录单,物 料标记清晰后粘贴在所需维修PCBA上; 1、所有电阻、电容、电感来料,LCR检测阻容感值; 2、芯片类与BOM和Sourcing部门核对本体丝印; 3、若料带中间有拼接,则所有拼接段都做阻容值测 量; 1、每次生产前工艺工程师与客户、与物控部门双向 确认BOM版本; 2、所有生产线使用BOM由工程师签字、记录、发放, 产品完成后收回,保证产线无当天生产之外BOM在 线; 3、生产车间禁止任何形式的BOM打印。
迈维SMT贴片机上料防错条码解决方案
Copyright 2009
Guangzhou MERWAY Automatic Identification Technology Co., Ltd.
All Rights Reserved.
迈维SMT防错条码方案的电脑界面
通过【采集器账号管理】窗口,拥有权限的用户可以通过该功能添加、修改和删除使用采集 器的操作员,即对采集器用户账号进行管理。
Copyright 2009
Guangzhou MERWAY Automatic Identification Technology Co., Ltd.
All Rights Reserved.
迈维SMT防错条码方案的电脑界面
通过【上料表管理】窗口,拥有权限的用户可以通过该功能把按一定格式整理好的EXCEL表格上 料表导入到系统中,再通过系统把上料表转换成采集器能识别的数据,导入到采集器中。上料表可根据 要求,包含物料的相关的内容:物料编号、物料名称/规格、站号、Feeder类别等信息。
Copyright 2009
Guangzhou MERWAY Automatic Identification Technology Co., Ltd.
All Rights Reserved.பைடு நூலகம்
操作流程
迈维SMT上料防错系统已应用多个SMT企业。首先采用条码自动识别技术,将料盘、料枪、料槽进行条 码标识。上料前将上料表导入防错料系统,上料时通过扫描各物件的条码标识,并与上料表进行对比,如 果与上料表不吻合则报警。并且在采集数据过程上将物料与制品相关联,为日后元件追溯提供数据。
预期效益: ●通过条形码技术在物料及相关设备标识的引入,使SMT 生产管理更加科学、准确; ●能跟踪每一条SMT产线每天的生产情况如:上料、换料 等详细信息; ●条码识别及数据采集终端的应用,减少人为的错误,省 去了操作人员的纸上记录及数据录入的重复工作,大大节 约纸张及提高仓库管理人员的工作效率与工作质量; ●通过条形码的引入,可以节省部分岗位人员,从而降低 人力成本;
SMT上料换料防错措施
为了有效地提高SMT上料换料准确性,现将SMT上料/换料流程进行优化,增加拍照确认动作。
换料流程:
1)当机器报警换料时,使用相机将报警界面拍下,重点拍站位号和物料名称;
2)核对站位表确认所需物料,
3)使用相机将准备换料的料盘拍下,拍新料盘型号标示牌,再次核对《站位表》,
4)取下飞达,拍摄替换站位的位置,核对站位号,
5)取下旧料盘,将旧料盘的标贴进行拍照,将新旧料盘的标贴位置进行对比拍照,更换新料盘,安装飞达。
(如果直接料带接料,可以行拍摄,
2)拍摄预上料站位,
3)安装飞达,
4)拍摄安装好飞达的站位,
5)逐个安装,确认无误后上机
(相关规定,先由SMT夜班先试运行,每天由IPQC白班核准并上传到电脑内)