
焊接质量过程控制卡
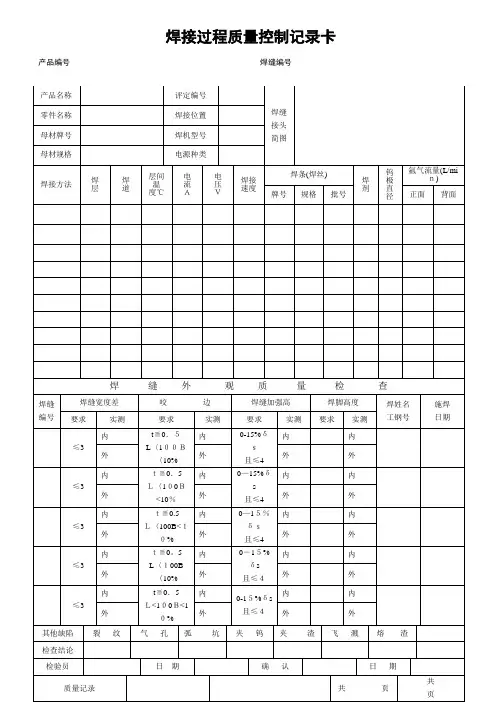
焊接过程质量控制记录卡ok
实测
要求
实测
≤3
内
t≦0.5
L〈100B〈10%
内
0-15%δs
且≤4
内
内
外
外
外
外
≤3
内
t≦0.5
L〈100B<10%
内
0—15%δs
且≤4
内
内
外
外
外
外
≤3
内
t≦0.5
L〈100B<10%
内
0—15%δs
且≤4
内
内
外
外
外
外
≤3
内
t≦0。5
L〈ቤተ መጻሕፍቲ ባይዱ00B〈10%
内
0-15%δs
且≤4
内
内
外
外
外
外
≤3
焊接过程质量控制记录卡
产品名称
评定编号
焊缝
接头
简图
零件名称
焊接位置
母材牌号
焊机型号
母材规格
电源种类
焊接方法
焊
层
焊
道
层间温度℃
电
流
A
电
压
V
焊接速度
焊条(焊丝)
焊
剂
钨极
直径
氩气流量(L/min)
牌号
规格
批号
正面
背面
焊缝外观质量检查
焊缝编号
焊缝宽度差
咬边
焊缝加强高
焊脚高度
焊姓名
工钢号
施焊
日期
要求
实测
要求
实测
内
t≦0.5
L<100B<10%
内
焊接工程质量控制点及控制措施

焊接工程质量控制点及控制措施一、引言焊接工程是一项重要的金属加工工艺,广泛应用于建造、创造业等领域。
为确保焊接工程的质量,需要制定一系列的质量控制点和控制措施,以保证焊接工程的安全性、可靠性和持久性。
本文将详细介绍焊接工程质量控制点及控制措施的相关内容。
二、焊接工程质量控制点1. 材料选择与检验在焊接工程中,材料的选择对焊接接头的质量起着决定性的作用。
首先,需要根据工程要求选择适合的焊接材料,包括焊条、焊丝、焊剂等。
其次,对所选材料进行检验,包括外观质量、化学成份、力学性能等方面的检测,确保材料符合相关标准和规范要求。
2. 设备校验与维护焊接设备的校验和维护是保证焊接工程质量的关键环节。
对焊接设备进行定期的校验和维护,包括焊机、气瓶、焊接电缆等设备的检查和测试,确保设备的正常工作状态和安全性。
3. 焊工技术要求焊工是焊接工程的核心执行者,其技术水平直接影响焊接接头的质量。
因此,对焊工的技术要求非常重要。
焊工需要具备相关的焊接技能和证书,并严格按照焊接工艺规程进行操作。
同时,需要对焊工进行定期的培训和考核,提高其技术水平和工作质量。
4. 焊接工艺规程焊接工艺规程是焊接工程质量控制的重要依据。
焊接工艺规程应包括焊接材料、焊接设备、焊接工艺参数、焊接工艺评定等内容。
在焊接过程中,严格按照焊接工艺规程进行操作,确保焊接接头的质量和可靠性。
5. 焊接过程监控焊接过程监控是对焊接工程质量进行实时控制和监测的手段。
通过使用焊接过程监控设备,如焊接电流、电压监测仪等,可以实时监测焊接参数,及时发现和纠正焊接过程中的问题,保证焊接接头的质量。
三、焊接工程质量控制措施1. 焊接接头准备在进行焊接之前,需要对焊接接头进行准备工作。
首先,需要对接头进行清洁处理,去除表面的油污、锈蚀等物质,以保证焊接接头的质量。
其次,需要对接头进行坡口加工,确保焊接接头的几何形状和尺寸符合设计要求。
2. 焊接参数控制焊接参数的控制是保证焊接接头质量的关键措施。
焊接质量控制和检验
焊接环境是否合适,主要取决于温度、湿度、 刮风、下雨、下雪等因素。当焊接环境出现下 列情况时,须有防护措施才能进行焊接。
①下雨、下雪
②手工焊时风速不大于10m/s,气体保护焊时风速不 大于2m/s。对氩弧焊封底焊缝,风速应控制在以电 弧稳定燃烧和不产生气孔等缺陷为佳。
③相对湿度大于90%. ④当焊接温度低于0℃时,应在始焊处100mm范围内
一、焊接前质量控制
焊接前质量控制时贯彻以预防为主的方针,做好焊前施工 各项准备工作,最大限度的减少焊接缺陷的产生,是保证 焊接质量的前提。
1、金属材料的确认
金属材料是制造焊接结构的基础材料,是焊接的对象,也 是选用焊接材料和制定焊接工艺的依据。用于焊接结构的 金属材料也称为基本金属或母材,为保证金属材料使用的 正确性,投料时应检查下列项目:
免下角料的错用或混用。
2、对焊接材料的质量确认
对焊接时所消耗的焊条、焊丝、焊剂、气体等统称为焊接
材料。正确的选用焊接材料是保证焊接质量的基础和先决
条件,焊接材料的控制应主要控制以下方面:
①焊接材料的选用:
焊接材料推荐选用表:
母材牌号
手弧焊条牌号
20、20G、20g、 Q235-BJ4ຫໍສະໝຸດ 6 J427验的附着物进行检验
②焊缝外观尺寸。对焊缝余高及余高差、焊缝的宽窄差进 行检验
③焊接缺陷。对裂纹、未熔合、夹渣、气孔、焊瘤、咬边、 未焊透等进行检验
④焊工钢印的移植
2、焊缝化学成分的复验 对于不锈钢和有色金属的材料焊后为了保证其
化学成分符合标准要求,必要时可用光谱分析 仪进行检验。
3、无损检测 对于焊缝内在的质量因根据图样或工艺要求进
焊接工程质量控制点及控制措施
焊接工程质量控制点及控制措施一、引言焊接工程质量控制是确保焊接工程质量达到预期要求的关键环节。
本文将介绍焊接工程质量控制的几个重要控制点及相应的控制措施。
二、焊接工程质量控制点1. 材料选择控制点在焊接工程中,材料的选择对焊接接头的质量起着至关重要的作用。
控制点包括:- 确保使用符合相关标准和规范的焊接材料;- 对焊接材料进行质量检验,包括化学成份、力学性能等;- 根据焊接材料的特性选择适当的焊接方法和工艺。
2. 焊接设备控制点焊接设备的质量和性能直接影响焊接接头的质量。
控制点包括:- 确保焊接设备符合相关标准和规范要求;- 定期对焊接设备进行维护和检修,确保其正常运行;- 对焊接设备进行校准和测试,确保其准确性和稳定性。
3. 焊接工艺控制点焊接工艺是焊接工程中最重要的环节之一。
控制点包括:- 制定合理的焊接工艺规程,包括焊接参数、预热温度、热输入等;- 对焊接工艺进行工艺试验和验证,确保其可行性和可靠性;- 对焊接过程进行监控和记录,包括焊接温度、焊接速度等。
4. 焊接操作控制点焊接操作是焊接工程中最直接影响焊接接头质量的环节。
控制点包括:- 对焊工进行培训和考核,确保其具备合格的焊接技能;- 对焊工进行定期的技能评估和复审,确保其技术水平的稳定性;- 对焊工进行操作规程的指导和监督,确保其按照规程进行焊接操作。
三、焊接工程质量控制措施1. 质量管理体系建立完善的焊接工程质量管理体系,包括制定相关的质量管理制度和工作程序,明确责任和权限,确保质量管理的有效性和可持续性。
2. 质量检验与测试建立焊接工程质量检验与测试体系,包括对焊接材料、焊接设备和焊接接头的检验和测试,确保其符合相关标准和规范要求。
3. 焊接工艺评定对焊接工艺进行评定,包括焊接试样的制备和性能测试,确保焊接工艺的可行性和可靠性。
4. 焊接过程监控对焊接过程进行实时监控,包括焊接参数的记录和分析,焊接接头的质量评估,及时发现和纠正焊接过程中的问题。
焊接质量控制与检验

焊接质量控制与检验一、引言焊接是一种常见的金属连接方法,广泛应用于创造业的各个领域。
焊接质量的控制和检验对于确保焊接接头的强度、密封性和耐腐蚀性至关重要。
本文将详细介绍焊接质量控制和检验的标准格式,包括焊接质量标准、检验方法和相关数据统计。
二、焊接质量标准1. 焊接材料标准:焊接材料的选择和使用应符合国家相关标准,如GB/T 8110-2022《焊接材料》等。
2. 焊接工艺标准:焊接工艺应符合国家相关标准,如GB/T 8114-2022《焊接工艺规程》等。
焊接工艺参数包括焊接电流、电压、焊接速度、预热温度等。
3. 焊接接头标准:焊接接头的形状、尺寸、角度和间隙应符合设计要求或者相关标准,如GB/T 12470-2003《焊接接头几何形状和尺寸》等。
4. 焊接质量评定标准:焊接接头的质量评定应符合国家相关标准,如GB/T 14957-2002《焊接接头质量评定焊缝》等。
焊接质量评定包括焊缝外观、焊缝强度、焊缝密封性等。
三、焊接质量控制方法1. 焊接前准备:在进行焊接前,应对焊接材料、焊接设备和工件进行检查,确保其符合相关标准和要求。
同时,应清除焊接接头附近的杂质和油污,以保证焊接质量。
2. 焊接过程控制:焊接过程中,应根据焊接工艺规程进行操作,严格控制焊接电流、电压、焊接速度和预热温度等参数。
同时,应注意焊接工件的冷却速度,避免产生焊接变形和裂纹。
3. 焊接质量检验:焊接完成后,应进行焊接质量检验,以确保焊接接头符合相关标准和要求。
常用的焊接质量检验方法包括目视检查、放射性检测、超声波检测和磁粉检测等。
根据焊接接头的不同要求,可以选择适当的检验方法进行检测。
4. 焊接质量记录:对焊接过程和焊接质量检验结果进行记录,包括焊接工艺参数、焊接材料批号、焊接接头尺寸和检验结果等。
记录的目的是为了追溯焊接质量问题的原因,并提供参考数据用于质量改进和统计分析。
四、焊接质量统计分析1. 焊接缺陷统计:对焊接质量检验中发现的焊接缺陷进行统计分析,包括缺陷类型、缺陷数量和缺陷位置等。
焊接质量控制与保证措施
焊接质量控制与保证措施1.焊接操作人员的合格培训与管理:对焊接操作人员进行必要的培训,确保他们具备必要的焊接技能和知识,并定期进行复核或再培训,对未合格的人员予以追究。
2.合理的焊接工艺参数:选择合适的焊接工艺、设备和材料,并合理设置焊接参数。
焊接工艺参数包括焊接电流、电压、速度、预热温度、间隙等,这些参数对焊接接头的质量有直接影响。
3.材料质量的控制:从合格的供应商获取合格的焊接材料,并对材料进行必要的检验和质量控制。
尤其是焊接材料的质量,直接关系到焊接接头的强度和耐久性。
4.焊接设备的检验与维护:定期检查和维护焊接设备,确保设备处于正常工作状态。
检查包括焊接设备的电气安全性、电源稳定性、焊接电流和电压的准确性等。
5.母材的准备与清洁:对母材进行表面处理,去除油污、氧化物和其他有害物质,保证焊接接头的质量。
清洁材料可以提高焊接接头的强度和精度。
6.前处理的控制:根据工艺要求,对焊缝的准备和加工进行控制。
包括焊缝的减坡、倒角、打磨、去毛刺等工序。
7.焊接过程的监控和控制:通过焊接过程监控技术,实时检测并记录焊接过程中的关键参数,如温度、气体浓度和焊接电流等,以便操作人员及时调整焊接参数。
8.焊接接头的检验与控制:对焊接接头进行必要的检验和测试,包括目视检查、X射线检查、超声波检测、涡流检测等,确保焊接接头的质量。
9.后处理的控制:对焊接接头进行必要的后处理,如热处理、退火、淬火等,以改善焊接接头的组织结构和性能。
10.质量记录与档案的管理:对焊接质量控制与保证措施进行记录和归档,在必要时进行追溯和溯源,以便查证和评估焊接接头的质量。
总之,焊接质量控制与保证措施是保证焊接接头质量的关键,通过对焊接过程各环节的严密控制和监管,确保焊接接头的质量符合要求。
不仅可以提高产品的使用寿命和安全性,还有助于降低生产成本和提高生产效率。
焊接质量过程控制表
焊缝的焊工钢印
焊缝10
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝返工情况
焊缝号
返工内容:
焊工确认:
检验员确认:
无损检测
PT
RT
交货质量文件
1.RTபைடு நூலகம்告号
2.PT报告号
焊缝6
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝7
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝8
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝9
预热时间
热处理时间
生产过程的其它异常现象
以上由焊接工填写
焊缝号
检验项目
焊工自检结果
检验员评定
焊缝1
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
焊缝2
表面质量(错边量,焊缝宽度与余高,咬边,表面凹陷、根部收缩、气孔、焊渣、飞溅、裂纹)
焊缝的焊工钢印
3.检验报告号
出货确认:
焊接工程师:
(技术负责人)
年月日
JW上海景伟焊接有限公司
焊接质量控制记录
外协单位
产品名称
产品数量
采购订单号
物料号
产品编号
PQR号
WPS号
施焊人
检验员
焊接工程师
焊接工程质量控制点及控制措施
焊接工程质量控制点及控制措施引言焊接工程质量控制对于保证结构件的完整性、安全性和使用寿命具有重要意义。
本文从七个方面深入探讨了焊接工程的质量控制点及相应的控制措施,旨在为焊接工程实践提供指导和参考。
正文一、焊接人员资质认证:焊接人员应具备相应的资质认证,确保其技能和知识符合行业标准。
培训与考核:定期对焊接人员进行技能培训和考核,确保其技术水平持续符合要求。
操作熟练度:保证焊接人员熟悉各种焊接工艺,具备处理复杂焊接问题的能力。
二、焊接设备设备选择:根据焊接需求选择合适的焊接设备,确保设备性能稳定、技术先进。
设备维护:建立焊接设备维护制度,定期检查、保养设备,确保设备正常运行。
设备校准:对焊接设备的各项参数进行定期校准,确保焊接质量的稳定性。
三、焊接材料材料质量:严格控制焊接材料的质量,确保材料性能符合设计要求。
材料存储:合理规划材料存储环境,防止材料受潮、锈蚀等影响质量的因素。
材料检验:对进场的焊接材料进行严格检验,防止不合格材料流入焊接工序。
四、焊接工艺工艺评定:对不同的焊接工艺进行评定,确保其满足工程需求。
工艺参数:严格控制焊接工艺参数,如电流、电压、焊接速度等,确保参数在合理范围内。
工艺执行:加强焊接过程中的工艺监督,确保工艺得到准确执行。
五、焊接环境环境要求:明确焊接环境的要求,如温度、湿度、风速等,确保环境条件有利于焊接质量的稳定。
环境监测:在焊接过程中对环境进行实时监测,及时调整不利条件。
环境管理:建立焊接环境管理制度,对不符合要求的环境条件进行整改。
六、焊缝检验检验标准:明确焊缝的检验标准,如外观质量、无损检测等,确保焊缝质量得到全面评价。
检验方法:根据焊缝类型和检验标准选择合适的检验方法,提高检验的准确性和可靠性。
检验频次:合理安排焊缝的检验频次,既不过度检验造成资源浪费,也不漏检导致质量风险。
七、质量记录记录内容:明确质量记录的内容和格式,确保记录的信息完整、准确。
记录管理:建立质量记录管理制度,规定记录的保存、查阅等管理要求。
焊接工艺卡
焊接工艺卡1. 引言焊接工艺卡是一种重要的技术文档,用于记录焊接工艺的基本信息、步骤、参数和相关要求。
它对于焊接过程的规范和控制具有重要意义。
本文将介绍焊接工艺卡的内容和编写要点。
2. 焊接工艺卡的内容焊接工艺卡包括以下内容:2.1 项目描述在项目描述中,应明确说明所要焊接的对象,例如是金属构件、管道还是其他类型的材料。
2.2 焊接材料该部分列出了焊接所使用的材料,包括母材、焊条/焊丝等信息。
对于不同类型的焊接,所使用的焊接材料也有所不同。
因此,在焊接工艺卡中要准确记录所用材料的规格、型号和品牌。
2.3 焊接设备焊接设备是焊接过程中必不可少的工具。
需要在焊接工艺卡中详细描述所使用的焊接设备,包括焊机、焊接枪、气体罐等。
同时,需要记录设备的型号、品牌和技术参数,以确保设备的正常运行和焊接质量的稳定性。
2.4 焊接工艺参数焊接工艺参数是焊接过程中需要进行调控的参数。
在焊接工艺卡中要记录焊接电流、电压、速度、预热温度、焊层厚度等重要参数。
这些参数的选择和控制对于焊缝质量和焊接强度的影响非常大,因此需要在焊接工艺卡中详细记录。
2.5 焊接步骤焊接步骤是按照焊接顺序描述的工艺过程。
需要详细记录每个焊接步骤的操作要求,包括焊接位置、焊接方式、焊接速度等。
这些步骤的准确执行能够保证焊接质量和工作安全。
2.6 质量要求质量要求是焊接过程中需要满足的要求。
包括焊缝的外观质量、尺寸偏差、焊缝强度等方面。
应参照相关标准和规范,明确质量要求,并在焊接工艺卡中进行记录。
2.7 检测和验收检测和验收是确保焊接质量合格的重要环节。
在焊接工艺卡中需要明确检测方法、检测标准和验收标准,并记录检测结果。
这样可以方便质量检验人员对焊缝进行评估和验收。
3. 焊接工艺卡的编写要点3.1 明确表达在编写焊接工艺卡时,应使用简洁明了的语言,确保表达准确。
尽量避免使用术语过多或者晦涩难懂的表达方式,使工艺卡易于理解和操作。
3.2 细节完备焊接工艺卡需要提供详细的信息,确保焊接过程的准确性和稳定性。
钢结构焊接质量控制的内容有哪些
引言概述:钢结构焊接质量控制在钢结构工程中具有重要的意义,决定了钢结构的安全性和稳定性。
本文将从焊接工艺、焊缝检测、焊接人员资质等方面进行详细阐述,以帮助读者全面了解钢结构焊接质量控制的内容。
正文内容:1.焊接工艺控制1.1.焊接材料的选择:选择合适的焊条、焊丝等焊接材料,其化学成分和物理性能应符合相关标准要求。
1.2.焊接参数的控制:控制焊接电流、电压、焊接速度等参数,以保证焊缝的质量和强度。
1.3.焊接设备的选择和维护:选用先进、可靠的焊接设备,并进行定期维护和检查。
2.焊缝检测控制2.1.目测检测:通过裸眼观察焊缝的表面形貌,包括焊缝的几何形状、焊缝的均匀性和质量等。
2.2.清理和除杂:在焊接前,对接头的准备工作非常重要,包括清除焊接区域的脏物和杂质,以确保焊缝区域的纯净度。
2.3.无损检测:使用超声波、射线、磁粉等无损检测方法,对焊缝进行检测,以发现可能存在的焊接缺陷。
2.4.成品检验:将焊接完成的结构进行全面的检验,包括对焊缝的尺寸、焊缝的均匀性和质量的检查。
3.焊接人员资质控制3.1.培训和证书:焊接人员应接受专业的培训,并取得相应的焊接证书,证书的级别应与工程所需的焊接技能相匹配。
3.2.经验要求:焊接人员应具备一定的焊接经验,尤其是对复杂工程的焊接要求。
3.4.监督和检查:对焊接作业进行监督和检查,确保焊接人员按照标准要求进行焊接工作。
4.焊接质量的控制4.1.标准规范:依据国家和行业标准,明确钢结构焊接的要求和质量控制指标。
4.2.技术要求:对焊缝的几何形状、焊缝的均匀性、焊缝的尺寸等进行严格的控制和要求。
4.3.质量检验:建立完善的焊接质量检验体系,对焊接过程和焊接成品进行全面检测和评估。
4.4.焊接质量记录:记录焊接过程中关键参数和焊接质量检验结果,以备查证和分析。
5.焊接质量问题的处理和改进5.1.缺陷处理:对焊接缺陷进行及时处理,采取相应的措施进行修补或返工。
5.2.改进措施:根据焊接缺陷的原因进行分析,采取改进措施,包括加强培训、改进工艺等。