
PCBA检验标准 华为SMD组件
PCBA检验标准华为SMD组件DKBA 华为技术有限公司内部技术标准DKBA3200、3-2005、06代替Q//DKBA3200、1-2003PCBA检验标准第三部分:SMD组件2005年06月30日发布2005年07月01日实施华为技术有限公司Huawei Technologies Co、, Ltd、版权所有侵权必究All rights reserved目录前言 (3)1范围 (5)2规范性引用文件 (5)3回流炉后的胶点检查 (6)4焊点外形 (7)4、1片式元件——只有底部有焊端 (7)4、2片式元件——矩形或正方形焊端元件——焊端有1、3或5个端面 (10)4、3圆柱形元件焊端 (19)4、4无引线芯片载体——城堡形焊端 (23)4、5扁带“L”形与鸥翼形引脚 (27)4、6圆形或扁平形(精压)引脚 (34)4、7“J”形引脚 (38)4、8对接/“I”形引脚 (43)4、9平翼引线 (46)4、10仅底面有焊端的高体元件 (47)4、11内弯L型带式引脚 (48)4、12塑封面阵列/球栅阵列器件(PBGA) (50)4、13方形扁平塑封器件-无引脚(PQFN) (53)4、14底部散热平面焊端器件(D-P AK) (55)4、15屏蔽盒 (56)4、16穿孔回流焊焊点 (57)5元件损伤 (58)5、1缺口、裂缝、应力裂纹 (58)5、2金属化外层局部破坏与浸析 (60)5、3有引脚、无引脚器件 (62)6附录 (63)7参考文献 (63)前言本标准的其它系列标准:DKBA3200、1 PCBA检验标准第一部分:总要求与应用条件DKBA3200、2 PCBA检验标准第二部分:焊点基本要求DKBA3200、4 PCBA检验标准第四部分:THD组件DKBA3200、5 PCBA检验标准第五部分:整板外观DKBA3200、6 PCBA检验标准第六部分:结构件、压接件、端子DKBA3200、7 PCBA检验标准第七部分:跨接线与对应的国际标准或其它文件的一致性程度:本标准参考IPC-A-610D的第8、9章内容,结合我司实际制定/修订。
本标准替代或作废的其它全部或部分文件:本标准替代Q/DKBA3200、1-2003《PCBA检验标准第一部分:SMT焊点》,该标准作废。
本标准与DKBA3200、2-2005、6《PCBA检验标准第二部分:焊点基本要求》配合使用。
与其它标准/规范或文件的关系:本标准上游标准/规范: 无本标准下游标准/规范: DKBA3128 PCB工艺设计规范DKBA3144 PCBA质量级别与缺陷类别DKBA3108 PCBA返修工艺规范与标准的前一版本相比的升级更改内容:修改了标准名称;根据IPC-610D升级。
修改了部分要求及其图片,每类焊点前加了概述性描述表格。
增加了QFN、D-PAK封装器件、屏蔽盒焊接要求;BGA相应的焊接要求增加较多内容。
删去了常见主要焊接缺陷之章(转移到“DKBA3200、2 《PCBA检验标准第二部分:焊点基本要求》”中)。
本标准由工艺委员会电子装联分会提出。
本标准主要起草与解释部门:制造技术研究管理部质量工艺部本标准主要起草专家:肖群生、邢华飞、罗榜学、居远道、张国栋、田明援、曹茶花、黄成高本标准主要评审专家:曹曦、殷国虎、李石茂、郭朝阳、刘桑、孙福江、肖振芳本标准批准人: 吴昆红本标准主要使用部门:供应链管理部,制造技术研究管理部。
本标准所替代的历次修订情况与修订专家为:标准号主要起草专家主要评审专家Q/DKBA-Y008-1999 (排名不分先后)陈冠方、陈普养、周欣、邢华飞、姜平、张源、韩喜发、侯树栋、饶秋池、陈国华、贾朝龙、李石茂、肖振芳。
Q/DKBA3200、1-2001 邢华飞、姜平、李江、陈普养、陈冠方、肖振芳、韩喜发、陈国华、张源、曾涛涛蔡祝平、张记东、辛书照、王界平、曹曦、周欣、郭朝阳、蔡卫东、饶秋池Q/DKBA3200、1-2003 曹茶花、邢华飞、肖振芳、惠欲晓曹曦、唐卫东、李江、罗榜学、殷国虎、李石茂、郭朝阳DKBA3200、3-2005、06 肖群生、邢华飞、罗榜学、居远道、张国栋、田明援、曹茶花、黄成高曹曦、殷国虎、李石茂、郭朝阳、刘桑、孙福江、肖振芳PCBA检验标准第三部分:SMT组件1范围本标准规定了PCBA的SMT焊点的质量检验标准,绝大部分属外观检验标准。
本标准适用于华为公司内部工厂及PCBA外协工厂的回流焊后与波峰焊及手工焊后对PCBA上SMT焊点的检验。
本标准的第三、四章分别表达使用贴片胶的SMD的安装、焊接,各种结构的焊点的要求。
第五章就是针对不同程度与不同类型的元器件损坏的验收标准。
2规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡就是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究就是否可使用这些文件的最新版本。
凡就是不注日期的引用文件,其最新版本适用于本标准。
3 回流炉后的胶点检查图1图2图3最佳• 焊盘、焊缝或元器件焊端上无贴片胶。
• 胶点如有可见部分,位于各焊盘中间。
注:必要时,可考察其抗推力。
任何元件大于1、5kg 推力为最佳)。
合格-级别1、级别2• 胶点的可见部分位置有偏移。
但胶点未接触焊盘、焊缝或元件焊端。
注:必要时,可考察其抗推力。
任何元件的抗推力应为1~1、5kg 。
)不合格-级别1、级别2• 胶点从元件下蔓延出并在焊端、焊缝等区域可见(图3)。
4焊点外形4.1片式元件——只有底部有焊端只有底面有金属化焊端的分立片式元件、无引线片式载体与其它元件,它们必须满足的尺寸与焊缝要求如下。
(注:焊端悬出就是指焊端自身相对于焊盘的伸出量。
)特征描述尺寸代码要求概述级别1 级别21 最大侧悬出 A 50%W或50%P 注1 25%W或25%P 注12 端悬出 B 不允许3 最小焊端焊点宽度 C 50%W或50%P 75%W或75%P4 最小焊端焊点长度 D 注35 最大焊缝高度 E 注36 最小焊缝高度 F 注37 焊料厚度G 注39 最小端重叠J 要求有10 焊端长度L 注211 焊盘宽度P 注212 焊端宽度W 注2注2 不作规定的参数,由工艺设计文件决定。
注3 明显润湿。
4、1、1、侧悬出(A)图4 最佳•没有侧悬出。
合格-级别1•侧悬出(A)小于或等于元件焊端宽度(W)的50%或焊盘宽度(P)的50%。
合格-级别2• 侧悬出(A)小于或等于元件焊端宽度(W)的25%或焊盘宽度(P)的25%。
注:610D级别3用为级别2。
不合格-级别1•侧悬出(A)大于50%W,或50%P。
不合格-级别2•侧悬出(A)大于25%W,或25%P。
注:610D级别3用为级别2。
4、1、2、端悬出(B)图5不合格•有端悬出(B)。
图6最佳•焊点宽度等于元件焊端宽度(W)或焊盘宽度(P)。
合格-级别1•焊点宽度不小于元件焊端宽度(W)的50%或焊盘宽度(P)的50%。
合格-级别2•焊点宽度不小于元件焊端宽度(W)的75%或焊盘宽度(P)的75%。
不合格-级别1•焊点宽度小于元件焊端宽度(W)的50%或小于焊盘宽度(P)的50%。
不合格-级别2•焊点宽度小于元件焊端宽度(W)的75%或小于焊盘宽度(P)的75%。
注:610D级别3用为级别2。
4、1、4、焊端焊点长度(D)图7最佳•焊点长度(D)等于元件焊端长度(L)。
合格•如果符合所有其她焊点参数的要求,任何焊点长度(D)都合格。
4、1、5、最大焊缝高度(E)最大焊缝高度(E):不作规定。
4、1、6、最小焊缝高度(F)图8合格•在焊端的侧面上能明显瞧见润湿良好的焊缝。
不合格•没有形成润湿良好的焊缝。
4、1、7、焊料厚度(G)图9合格• 形成润湿良好的焊缝。
不合格• 没有形成润湿良好的焊缝。
4、1、8、最小端重叠(J)合格元件焊端与焊盘之间有重叠接触。
不合格元件焊端与焊盘未重叠接触或重叠接触不良。
4.2片式元件——矩形或正方形焊端元件——焊端有1、3或5个端面正方形或矩形焊端元件的焊点,它们必须满足的尺寸与焊缝要求如下。
表2 片式元件——矩形或正方形焊端元件——焊端有3或5个端面的特征表注1不能违反最小电气间距。
注2不作规定的参数,由工艺设计文件决定。
注3明显润湿。
注4最大焊缝高度可以悬出焊盘或延伸到金属化焊端的顶上;但就是,焊料不得延伸到元件体上。
注5C从焊缝最窄处测量。
注6焊盘上设计有过孔的情况下,其合格要求由工艺设计文件给出。
注7chip元件在组装过程中侧立的情况适用。
注8关于侧立的标准在某些高频或高振动情况下不适用。
4、2、1、侧悬出(A)图10最佳•没有侧悬出。
图111: 级别1 2: 级别2合格-级别1•侧悬出(A)小于或等于元件焊端宽度(W)的50%或焊盘宽度(P)的50%。
合格-级别2• 侧悬出(A)小于或等于元件焊端宽度(W)的25%或焊盘宽度(P)的25%。
注:610D级别3用为级别2。
图12图13图14不合格-级别1•侧悬出(A)大于50%W,或50%P。
不合格-级别2•侧悬出(A)大于25%W,或25%P。
注:610D级别3用为级别2。
4、2、2、端悬出(B)图15最佳•没有端悬出。
图16不合格•有端悬出。
4、2、3、焊点宽度(C)图17最佳•焊点宽度(C)等于元件宽度(W)或焊盘宽度(P)。
图18合格-级别1•焊点宽度(C)不小于元件焊端宽度(W)的50%或PCB焊盘宽度(P)的50%。
合格-级别2•焊点宽度(C)不小于75%W或75%P。
注:610D级别3用为级别2。
图19不合格 • 焊点宽度(C)小于合格要求的宽度。
4、2、4、焊点长度(D)图20最佳• 焊点长度(D)等于元件焊端长度。
合格 • 对焊点长度(D)不作要求,但要形成润湿良好的角焊缝。
不合格 • 没有形成润湿良好的角焊缝。
4、2、5、最大焊缝高度(E)图21最佳• 最大焊缝高度(E)为焊料厚度(G)加元件焊端高度(H)。
图22合格 • 最大焊缝高度(E)可以悬出焊盘或延伸到金属化焊端的顶上;但就是,焊料不得延伸到元件体上。
不合格• 焊缝延伸到元件体上。
图234、2、6、最小焊缝高度(F)图24合格-级别1• 在器件焊端的垂直端面有明显润湿焊缝。
合格-级别2• 最小焊缝高度(F)就是焊料厚度(G)加25%H,或(G)加0、5mm 。
注:610D 级别3用为级别2。
图25图26不合格-级别1• 在器件焊端的垂直端面没有明显的焊缝高度。
• 焊料不足(少锡)。
不合格-级别2• 最小焊缝高度(F)小于焊料厚度(G)加25%H,或小于G +0、5mm 。
注1:610D 级别3用为级别2。
注2:对于焊盘上有通孔的设计,最小焊缝高度F 具体标准由工艺设计文件给出。
PCBA检验标准第五部分整板外观
DKBA 华为技术部技术标准DKBA3200.5-2009.12代替DKBA3200.5~2005.06代替Q/DKBA3200.5~9-2003PCBA检验标准第五部分:整板外观2009年12月31日发布 2010年01月01日实施华为技术Huawei Technologies Co., Ltd.所有侵权必究All rights reserved目录1围和简介 (6)1.1围 (6)1.2关键词 (6)2规性引用文件 (6)3金手指 (6)4板材 (8)4.1白斑和微裂纹 (8)4.2起泡和分层 (9)4.3显布纹/露织物 (10)4.4晕圈和板边分层 (11)4.5烧焦 (12)4.6弓曲和扭曲 (13)4.7柔性板及刚柔结合板 (14)4.7.1缺口/撕裂 (14)4.7.2加强板分层 (15)4.7.3变色 (15)4.7.4焊料灯芯效应(Wicking) (16)4.8导体/焊盘 (16)4.8.1横截面变小/宽度变小 (16)4.8.2焊盘撕起 (17)4.8.3机械损伤 (18)5标记 (19)5.1蚀刻标记 (20)5.2丝印标记 (21)5.3印章标记 (23)5.4激光打印标记 (25)5.5标签 (27)5.5.1条形码 (27)5.5.2可读性 (27)5.5.3粘结牢固性和破损 (27)5.5.4安放位置 (28)6清洁度 (29)6.1焊剂残留物 (29)6.2颗粒状物质 (30)6.3氯化物、碳化物、白色残留物 (31)6.4免清洗工艺焊剂残留物 (32)6.5其它外观 (34)7阻焊膜和敷形涂层 (36)7.1阻焊膜 (36)7.1.1阻焊膜起皱/开裂 (36)7.1.2阻焊膜空洞/起泡 (37)7.1.3阻焊膜裂解 (38)7.1.4阻焊膜变色 (39)7.2敷形涂层 (40)7.2.1总则 (40)7.2.2敷形涂层覆盖围 (40)7.2.3敷形涂层厚度 (42)前言本标准的其它系列标准:DKBA3200.1 PCBA检验标准第一部分:总要求和应用条件DKBA3200.2 PCBA检验标准第二部分:焊点基本要求DKBA3200.3 PCBA检验标准第三部分:SMD组件DKBA3200.4 PCBA检验标准第四部分:THD组件DKBA3200.6 PCBA检验标准第六部分:结构件、压接件、端子DKBA3200.7 PCBA检验标准第七部分:跨接线与对应的国际标准或其它文件的一致性程度:本标准参考IPC-A-610E的第10章容,结合我司实际制定/修订。
最新PCBA质量检查标准(最)
最新PCBA质量检查标准(最)最新PCBA质量检查标准(最完整版)目的:本文档旨在提供一份最新、最完整的PCBA(Printed Circuit Board Assembly,印刷电路板装配)质量检查标准,以确保PCBA产品具备优质和可靠性。
本文档适用于所有与PCBA相关的质量检查工作,包括原材料检查、工艺检查和最终产品检查。
本文档旨在提供一份最新、最完整的PCBA(Printed Circuit Board Assembly,印刷电路板装配)质量检查标准,以确保PCBA产品具备优质和可靠性。
本文档适用于所有与PCBA相关的质量检查工作,包括原材料检查、工艺检查和最终产品检查。
1. 原材料检查1.1 元器件质量检查- 检查元器件是否符合规定的规格和参数要求。
- 检查元器件的包装是否完好无损,无明显的变形或损坏。
- 确认元器件的批次和生产日期,并核实其与采购记录是否一致。
1.2 PCB板材质量检查- 检查PCB板材的厚度是否符合要求。
- 检查PCB板材的颜色、纹理和表面光洁度是否合格。
- 核实PCB板材的型号和批次,并与采购记录进行比对。
1.3 焊料和助焊剂质量检查- 检查焊料和助焊剂的型号和批次,并与采购记录进行比对。
- 检查焊料和助焊剂的保存条件是否符合要求,确保其未过期或受到污染。
2. 工艺检查2.1 手工焊接检查- 检查焊接是否均匀、牢固,焊接点是否完整且无冷焊现象。
- 检查焊接的位置、角度和间距是否符合要求。
2.2 焊接过程控制检查- 确保焊接过程中的温度、时间和压力控制合理,避免过热或冷焊等问题。
- 检查焊接过程中是否有明显的焊接留痕或未焊接到位的情况。
2.3 绝缘和包装检查- 检查绝缘层是否完整且与焊点隔离良好。
- 检查产品的包装是否完好无损,且与运输过程中的标准保持一致。
3. 最终产品检查3.1 外观检查- 检查产品外壳的加工和涂装是否符合要求。
- 检查产品的尺寸、标识和标志是否清晰可辨。
PCBA外观检验标准(SMT) 2
1、目的Purpose:建立PCBA外观检验标准,为来料检验和生产过程的作业以及产品质量保证提供指导。
2、适用范围Scope:2.1本标准通用于本公司生产任何产品PCBA的外观检验(在无特殊规定的情况外)。
包括公司内部生产和发外加工的产品。
2.2 特殊规定是指:因零件的特性,或其它特殊需求,PCBA的标准可加以适当修订,其有效性应超越通用型的外观标准。
3、定义Definition:3.1标准【允收标准】 (Accept Criterion):允收标准为包括理想状况、允收状况、拒收状况等三种状况。
【理想状况】 (Target Condition):此组装情形接近理想与完美的组装结果。
能有良好组装可靠度,判定为理想状况。
【允收状况】 (Accept Condition):此组装情形未符合接近理想状况,但能维持组装可靠度故视为合格状况,判定为允收状况。
【拒收状况】(Reject Condition):此组装情形未能符合标准,其有可能影响产品的功能性,但基于外观因素以维持本公司产品的竞争力,判定为拒收状况。
3.2 缺陷定义【致命缺陷】(Critical Defect):指缺陷足以造成人体或机器产生伤害,或危及生命财产安全的缺陷,称为致命缺陷,以CR表示的。
【主要缺陷】(Major Defect):指缺陷对制品的实质功能上已失去实用性或造成可靠度降低,产品损坏、功能、电气性能不良称为主要缺陷,以MA表示的。
【次要缺陷】(Minor Defect):系指单位缺陷的使用性能,实质上并无降低其实用性,且仍能达到所期望目的,一般为外观或机构组装上的差异,以MI表示的。
3.3焊锡性名词解释与定义:【沾锡】(Wetting) :系焊锡沾覆于被焊物表面,沾锡角愈小系表示焊锡性愈良好。
【沾锡角】 (Wetting Angle) 被焊物表面与熔融焊锡相互接触的各接线所包围的角度(如附件),一般为液体表面与其它被焊体或液体的界面,此角度愈小代表焊锡性愈好。
PCBA检验标准
检验工具
检验
频率
缺点类型
CR
MA
MI
零件缺件或多件
目视/放大镜
每批
◎
零件错件规格不符者
◎
零件浮高> 1mm
◎
零件极性反
◎
CONNECTOR(连接器)、WAFER(晶体零件)及SWITCH(开关零件)不可浮高
◎
电容/立式零件倾斜> 15°
◎
点胶不良(导热胶,固定胶)
◎
零件破损
◎
零件松脚, 冷焊者不可接受
◎
焊脚长超过规格(>1.5mm)
卡尺
每批
◎
短路
目视/放大镜
每批
◎
PCB脏污(含残留助焊剂)
PCB白化
锡球、锡珠(实际大小会造成零件之间及两PIN短路)
◎
未贴VERSION 卷标
○
检验项目/标准
检验工具
检验 频率
缺点类型
CR
MA
MI
空焊
目视/放大镜
每批
◎
锡洞> 50%
焊锡面插件及PTH焊点锡尖高度不可超过100 mils
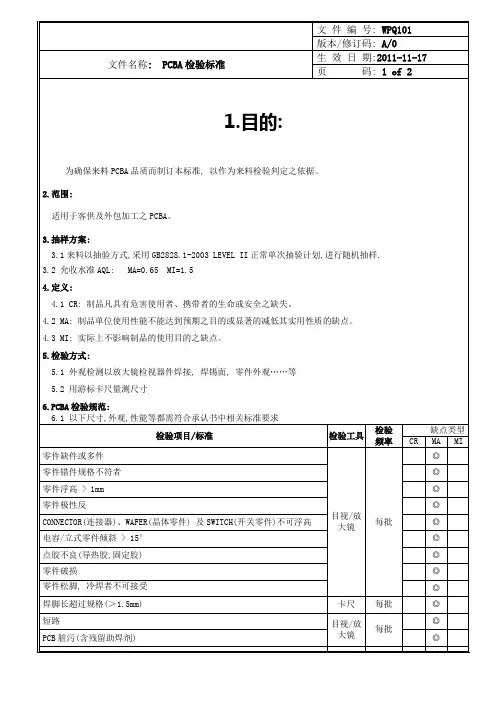
1.目的:
为确保来料PCBA品质而制订本标准, 以作为来料检验判定之依据。
2.范围:
适用于客供及外包加工之PCBA。
3.抽样方案:
3.1来料以抽验方式,采用GB2828.1-2003 LEVEL II正常单次抽验计划,进行随机抽样.
3.2 允收水准AQL: MA=0.65 MI=1.5
4.定义:
4.1 CR: 制品凡具有危害使用者、携带者的生命或安全之缺失。
4.2 MA: 制品单位使用性能不能达到预期之目的或显著的减低其实用性质的缺点。
华为终端PCBA制造标准
华为终端PCBA制造标准摘要本文档旨在规范华为终端PCBA制造的标准,包括PCBA设计、材料选型、工艺流程、封装要求、质量控制等方面。
通过遵循这些标准,可以提高华为终端PCBA的可靠性和生产效率。
1. 引言终端PCBA作为华为终端产品的核心组件之一,其质量和稳定性对整个产品的性能和可靠性有着重要影响。
为了保证华为终端PCBA的制造质量,制定相应的制造标准是必要的。
2. PCBA设计要求•PCB设计要符合电路原理图和设计规范,确保电路的可靠性和稳定性。
•布线要合理,减少信号干扰和电磁辐射。
•安装位置和尺寸要满足产品设计的要求,确保与其他组件的正常连接和安装。
3. 材料选型•符合环保要求的材料,如符合RoHS指令的无铅焊料。
•根据产品要求选择质量可靠的电子元件,如满足AEC-Q100标准的汽车级电子元件。
•PCB基材要选择高质量的玻璃纤维增强环氧树脂材料。
4. 工艺流程•PCBA制造过程包括SMT贴片、DIP插件、焊接、清洗、测试等步骤。
•过程中要做好工艺控制,确保每个步骤的可靠性和一致性。
•人员要熟悉工艺流程和操作规范,并进行相应的培训。
5. 封装要求•具备良好的封装工艺能力,如QFN、BGA 等封装技术。
•封装要满足产品设计和电路性能要求,并能够满足良好的热散热性能。
6. 质量控制•建立可靠的质量管理体系,包括质量控制流程、检验标准和检验方法等。
•严格执行质量检验和测试,保证产品质量符合标准要求。
•追溯每个组件的质量信息,包括供应商、批次等。
•进行质量统计和分析,及时发现和解决制造过程中的质量问题。
7. 维护与改进•定期检查和维护设备,确保设备的稳定性和性能。
•不断改进产品的制造工艺和技术,提高制造效率和产品质量。
8. 总结本文档详细介绍了华为终端PCBA制造的标准,包括PCBA设计、材料选型、工艺流程、封装要求、质量控制等方面。
遵循这些标准,可以提高华为终端PCBA的可靠性和生产效率,确保产品质量符合标准要求。
pcba测试检验标准

pcba测试检验标准PCBA测试检验标准。
PCBA(Printed Circuit Board Assembly)是指印刷电路板组装,是电子产品中不可或缺的一部分。
在PCBA制造过程中,测试检验是非常重要的环节,它可以确保PCBA的质量和可靠性。
本文将介绍PCBA测试检验的标准和方法,以便于制造商和工程师们更好地了解和应用。
首先,PCBA测试检验的标准主要包括以下几个方面:1. 外观检验,外观检验是PCBA测试的第一步,通过肉眼观察PCBA的焊接质量、元器件安装位置、焊盘是否有氧化等情况,以确保PCBA的外观符合要求。
2. 功能测试,功能测试是PCBA测试的关键步骤,通过应用电源和测试仪器对PCBA进行电气性能测试,包括电压、电流、信号等参数的测试,以验证PCBA的功能是否正常。
3. 环境试验,环境试验是为了验证PCBA在不同环境条件下的可靠性,包括高温、低温、湿热、振动等试验,以确保PCBA能够在各种恶劣环境下正常工作。
4. 可靠性测试,可靠性测试是为了验证PCBA在长时间工作后的稳定性和可靠性,包括老化测试、寿命测试等,以确保PCBA在使用寿命内能够保持良好的性能。
其次,PCBA测试检验的方法主要包括以下几种:1. 手工检验,手工检验是指通过人工对PCBA进行外观检查和功能测试,适用于小批量生产和定制产品。
2. 自动化测试,自动化测试是指通过测试设备和软件对PCBA进行全面的功能测试和可靠性测试,适用于大批量生产和标准化产品。
3. 抽样检验,抽样检验是指通过对PCBA进行抽样检测,以代表整个批次的质量水平,适用于中等规模生产和一般产品。
4. 定期检验,定期检验是指对PCBA进行定期的环境试验和可靠性测试,以确保PCBA的长期稳定性和可靠性,适用于长周期生产和高可靠性产品。
总之,PCBA测试检验是确保PCBA质量和可靠性的重要环节,制造商和工程师们应该根据标准和方法对PCBA进行全面的测试检验,以确保产品质量和客户满意度。
PCBA检查标准
PCBA检查标准引言PCBA(Printed Circuit Board Assembly)是指印刷电路板组装,也就是将元器件、芯片等组装到印刷电路板上,形成一个完整的电路板。
为了确保PCBA的质量,我们需要进行检查和测试。
本文将介绍PCBA检查的标准和方法,以确保PCBA的质量符合要求。
检查内容PCBA检查主要包括外观检查、焊接质量检查和电气性能检查。
下面将逐一介绍这些检查内容。
外观检查外观检查是检查PCBA外观是否达到要求的步骤。
具体的外观检查内容包括: - 印刷电路板上是否有划痕、破损等物理损伤; - 元器件的位置是否正确; - 元器件与电路板之间的焊接是否牢固; - 元器件是否有漏焊、多焊、错位等问题; - PCB上的标识、文字等是否清晰可辨。
焊接质量检查焊接质量检查主要是检查PCBA焊接工艺是否符合要求。
具体的检查内容包括: - 元器件焊接是否均匀、光滑; - 焊盘与元器件引脚之间是否有间隙; - 焊盘上是否有锡丝、锡球等异物; - 是否有焊接过程中产生的焊渣; - 焊盘上的焊盘量是否符合要求。
电气性能检查电气性能检查是检查PCBA的电性能是否符合要求。
具体的电气性能检查内容包括: - 使用万用表或测试仪器对PCBA进行电阻、电流等基本参数的测试; - 使用示波器对PCBA进行波形测试,检查信号质量;- 使用逻辑分析仪对PCBA进行逻辑测试,检查信号时序等。
检查方法PCBA检查可以采用目视检查和仪器检测相结合的方法。
下面将介绍具体的检查方法。
目视检查目视检查是最基本的检查方法,可以通过肉眼观察PCBA的外观、焊接质量等情况。
目视检查时,需要注意以下几点: - 在光线明亮的环境下进行检查,以确保观察结果准确; - 观察时要仔细观察每个元器件的位置、焊接质量等情况,确保没有遗漏; - 可以使用放大镜来进行细致观察,以发现微小的问题。
仪器检测仪器检测是通过使用测试仪器对PCBA的各项电性能进行检测。
PCBA检验标准华为SMD组件
D K B A华为技术有限公司内部技术标准DKBA3200.3-2005.06代替Q//DKBA3200.1-2003PCBA检验标准第三部分:SMD组件2005年06月30日发布2005年07月01日实施华为技术有限公司HuaweiTechnologiesCo.,Ltd.版权所有侵权必究Allrightsreserved目录1范围.............................................................. 2规范性引用文件.................................................... 3回流炉后的胶点检查................................................ 4焊点外形..........................................................4.1片式元件——只有底部有焊端.....................................4.2片式元件——矩形或正方形焊端元件——焊端有1、3或5个端面......4.3圆柱形元件焊端.................................................4.4无引线芯片载体——城堡形焊端...................................4.5扁带“L”形和鸥翼形引脚........................................4.6圆形或扁平形(精压)引脚.......................................4.7“J”形引脚....................................................4.8对接/“I”形引脚...............................................4.9平翼引线.......................................................4.10仅底面有焊端的高体元件.........................................4.11内弯L型带式引脚...............................................4.12塑封面阵列/球栅阵列器件(PBGA)................................4.13方形扁平塑封器件-无引脚(PQFN)................................4.14底部散热平面焊端器件(D-P AK)....................................4.15屏蔽盒.........................................................4.16穿孔回流焊焊点................................................. 5元件损伤..........................................................5.1缺口、裂缝、应力裂纹...........................................5.2金属化外层局部破坏和浸析.......................................5.3有引脚、无引脚器件............................................. 6附录.............................................................. 7参考文献..........................................................前言本标准的其它系列标准:DKBA3200.1PCBA检验标准第一部分:总要求和应用条件DKBA3200.2PCBA检验标准第二部分:焊点基本要求DKBA3200.4PCBA检验标准第四部分:THD组件DKBA3200.5PCBA检验标准第五部分:整板外观DKBA3200.6PCBA检验标准第六部分:结构件、压接件、端子DKBA3200.7PCBA检验标准第七部分:跨接线与对应的国际标准或其它文件的一致性程度:本标准参考IPC-A-610D的第8、9章内容,结合我司实际制定/修订。
华为技术有限公司企业技术标准PCB检验标准
Q/DKBA 华为技术有限公司企业技术标准Q/DKBA3178.2-2004代替Q/DKBA3178.2-2003高密度PCB(HDI)检验标准2004年11月16日发布 2004年12月01日实施华为技术有限公司Huawei Technologies Co., Ltd.版权所有侵权必究All rights reserved目次前言 (4)1范围 (6)1.1范围 (6)1.2简介 (6)1.3关键词 (6)2规范性引用文件 (6)3术语和定义 (6)4文件优先顺序 (7)5材料要求 (7)5.1板材 (7)5.2铜箔 (7)5.3金属镀层 (8)6尺寸要求 (8)6.1板材厚度要求及公差 (8)6.1.1芯层厚度要求及公差 (8)6.1.2积层厚度要求及公差 (8)6.2导线公差 (8)6.3孔径公差 (8)6.4微孔孔位 (9)7结构完整性要求 (9)7.1镀层完整性 (9)7.2介质完整性 (9)7.3微孔形貌 (9)7.4积层被蚀厚度要求 (10)7.5埋孔塞孔要求 (10)8其他测试要求 (10)8.1附着力测试 (10)9电气性能 (11)9.1电路 (11)9.2介质耐电压 (11)10环境要求 (11)10.1湿热和绝缘电阻试验 (11)10.2热冲击(Thermal shock)试验 (11)11特殊要求 (11)12重要说明 (11)前言本标准的其他系列规范:Q/DKBA3178.1 刚性PCB检验标准Q/DKBA3178.3 柔性印制板(FPC)检验标准与对应的国际标准或其他文件的一致性程度:本标准对应于“IPC-6016 Qualification and Performance Specification for High Density Interconnect(HDI) Layers or Boards”。
本标准和IPC-6016的关系为非等效,主要差异为:依照华为公司实际需求对部分内容做了补充、修改和删除。
pcba检验标准
pcba检验标准一、目的和范围本标准旨在为PCB(Printed Circuit Board,印刷电路板)组装过程的品质检查提供一个通用准则。
其范围涵盖了从原材料到成品组装过程中所有阶段的品质检查。
二、引用标准本标准参考了IPC-A-610C《电子设备验收条件》和IPC-7711/7721《线路板可接受条件/元件可接受条件》等标准,以及其他相关的国家和行业标准。
三、术语和定义1.PCBA:印刷电路组装件,指在印刷电路板上组装了电子元件的组件。
2.缺陷:不符合规格要求的项目或条件。
3.致命缺陷:可能导致产品失效、人员伤亡或重大财产损失的缺陷。
4.严重缺陷:可能影响产品性能或对产品可靠性产生负面影响的缺陷。
5.轻微缺陷:对产品性能和可靠性影响较小的缺陷。
四、检验要求1.检验分类检验分为来料检验、过程检验和成品检验三个阶段。
2.检验环境检验应在符合产品特性的环境下进行,如温度、湿度、洁净度等。
3.检验设备应使用符合标准的检验设备和工具,确保其准确性和可靠性。
4.检验人员检验人员应具备相应的专业知识和技能,能够正确理解和执行检验标准。
5.抽样方案根据实际情况制定合理的抽样方案,采用随机抽样或系统抽样方式。
6.缺陷分类与判定缺陷分类与判定应符合IPC-A-610C和IPC-7711/7721等标准的要求。
7.不合格品处理不合格品应按照相关规定进行处理,如返工、返修、报废等。
8.记录与报告应做好检验记录,定期生成品质报告,以便对品质状况进行分析和改进。
9.持续改进根据品质报告和客户反馈,持续优化检验标准和改进生产过程,提高产品质量和可靠性。
10.定期评审与更新定期对检验标准进行评审和更新,以确保其适应性和有效性。
五、检验方法1.目视检验目视检验是指通过观察PCB板的外观和元器件排列、焊接状况等来判断其是否符合要求的检验方法。
目视检验应关注表面是否有污渍、刮伤、变色等不良现象,焊点是否饱满、无气泡,元器件是否错装、漏装等。