
SPC学习资料
SPC培训资料

统计过程控制(S P C)培训资料一、什么叫SPCSPC即统计过程控制(Statistical Process Control),是一种统计分析工具,主要通过对过程数据的分析来对生产过程进行实时监控,区分出生产过程中产品质量的随机波动与异常波动,从而对生产过程的异常趋势提出预警,以便管理人员及时采取措施,消除异常,恢复过程的稳定,从而达到提高和控制质量的目的。
二、什么情况下要做SPC1.客户要求的关键特性2.内部确定的关键特性三、做SPC的前提1.过程数据易于采集2.过程处于受控状态四、SPC的理论知识变差1.变差的概念没有两件产品或者特性是彻底相同的,因为任何过程都存在许多引起变差的原因。
产品间的差距也许很大,也许小得无法测量,但这些差距总是存在。
例如一个冲压零件的尺寸易于受机器的稳定性、模具的磨损、材料的硬度、操作人员的操作方法、维修(润滑、零件的更换)及环境的影响. 产品间的差异即为变差。
2.变差的普通原因及特殊原因普通原因变差是向来在过程中浮现的变差(如模具的磨损、温度的变化等),过程惟独此类变差时,就认为过程是稳定的和可预测的, 我们称之为:“处于受控状态”。
---此类变差通常与管理者有关,通常采取系统措施来解决。
---此类变差是必然存在的,只能改善或者降低,不能彻底被消除。
特殊原因变差是由异常或者外部事件的影响产生的,在普通原因变差之外(如材料用错,操作方法错误等),当过程存在此类变差时,过程是不稳定的或者不受控的。
---此类变差通常是与该过程操作人员有关,通常采取局部措施来解决。
---此类变差是可以被消除的正态分布一种用于计量型数据的、连续的、对称的频率分布,它是计量型数据用控制图的基础。
,当一组测量数据服从正态分布时,有大约正态分布的两个参数:平均值U和标准差68.26%的测量值落在平均值处正负一个标准差的区间内,大约95.44%的测量值将落在平均值处于正负两个标准差的区间内;大约99.73%的值将落在平均值处正负三个标准偏差的区间内,超出三个标准差的惟独0.27%(如图一:正态分布图)。
spc基础培训资料全
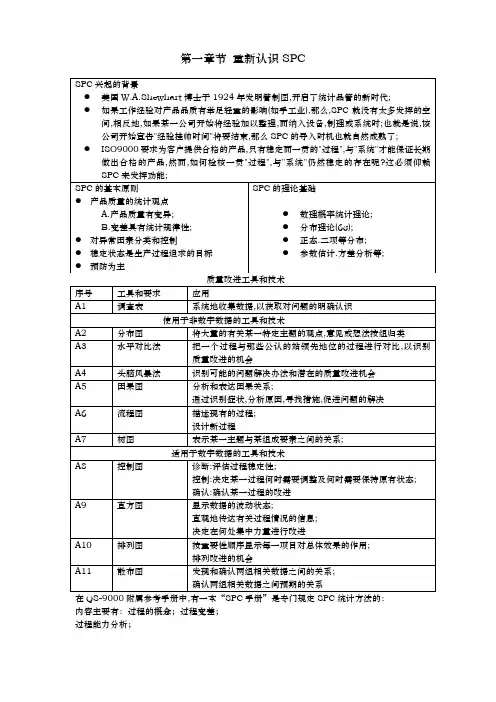
第一章节重新认识SPC内容主要有:过程的概念;过程变差;过程能力分析;计量型控制图(X—R图,X—S图等);计数型控制图(p图,np图,c图,u图等);第二章节SPC应用的基础2.1数据与质量特性值●质量数据1.数据的特点:①波动性;②规律性;2.质量特性:反映产品特定性质之内容;(如:尺寸、重量、硬度、力度、电阻值、丝印寿命、外观等)3.质量特性数据:测量质量特性所得的数据;(如:“力度150g”、“力度偏重20g”、“力度偏重5pcs”)4.数据分类:①计量值数据:(如单位为“mm、g、℃、Ω”的数据)②计数值数据:(如单位为“PCS、箱、桶、罐”的数据)●数据参数1.数据表达式:公式中一般用X1 X2……Xn表示一组数据中n个数据。
2.频数:同一记录中同一数据出现的数据。
公式中一般用n1 n2 n3…ni表示个数。
3.平均数:所有数据的和与总数和商。
4.百分率:单项数据与所有数据总和的商的百分值。
5.累计百分率:顺序排列中,第1项的累计百分率,等于前N-1项百分率的和。
标准方差:6.●数据的分层1.概念:将数据依照使用目的,按其性质,来源,影响等进行分类,把性质相同,在同一生产条件下收集到的质量特性数据归并在一起的方法;2.作用:分层的目的是为有利于查找生产质量问题的原因。
3.分层方法:①操作人员:按个人分,按现场分,按班次分,按经验分;②机床设备:按机器分,按工夹刀具分;③材料:按供应单位分,按品种分,按进厂批分④加工方法:按不同的加工、装配、测量、检验等方法分,按工作条件分;⑤时间:按上、下午分,按年、月、日分,按季节分;⑥环境:按气象情况分,按室内环境分,按电场、磁场影响分;⑦其他:按发生情况分,按发生位置分等。
4.两点原则:作频数分布表时要确定组距、组数和组的边界值。
例:某零件的一个长度尺寸的测量值(mm )共100个,测量单位为0.01mm①从数据中选出最大值和最小值,这时应去掉相差悬殊的异常数据.最大值为42.44,最小值为42.27②用测量单位的1、2、5倍除以最大值与最小值之差(极差),并将所有得值取整数.极差=42.44-42.27=0.17mm已知测量单位为0.01mm,为了求出组距,可用0.01mm 的1、2、5的倍数除以极差0.17mm.0.17÷0.01=17 0.17÷0.02=8.5(取整数为9) 0.17÷0.05=3.4(取整数为3)数据为④确定分组组界时,可把数据中的最小值分在第一组的中部,并把分组组界定在最小测量单位的1/2处,以避免测量值恰好落在边界上。
SPC培训资料

收集 数据 分析 改进
实施 控制
3、什么是控制图? 、什么是控制图?
控制图是对过程质量特性值进行测定、记录、 控制图是对过程质量特性值进行测定、记录、 评估和监察过程是否处于统计控制状态的一 种用统计方法设计的图。 种用统计方法设计的图。 质量特性值:是指铆接端子高度、不合格率、 质量特性值:是指铆接端子高度、不合格率、 浸漆黏度、转子外径、端盖轴承孔内径、 浸漆黏度、转子外径、端盖轴承孔内径、同 轴度、圆跳动等等。 轴度、圆跳动等等。 统计控制状态: 统计控制状态:即过程中只存普通原因而不 存在特殊原因的状态。 存在特殊原因的状态。
2、普通变差和特殊变差 、
普通变差是指由普通原因引起的变差 普通原因指的是造成随着时间的推移具有稳定 的且可重复的分布过程中的许多变差的原因, 的且可重复的分布过程中的许多变差的原因, 刀具或机器的逐渐磨损造成的过程异常。 例如 刀具或机器的逐渐磨损造成的过程异常。 当过程只存在普通原因时,我们称之为“ 当过程只存在普通原因时,我们称之为“处于 统计控制状态”或有时称之为稳定状态, 统计控制状态”或有时称之为稳定状态,简称 稳态” 它是过程固有的,始终存在, “稳态”。它是过程固有的,始终存在,对质 量的影响微小, 量的影响微小,但难以除去 。
使用控制图来改进过程是一个重复的程式: 使用控制图来改进过程是一个重复的程式 1、收集 收集数据并画在图上 、收集:收集数据并画在图上 2、控制 根据过程数据计算实验控制限识别变差的特殊原因并 、控制:根据过程数据计算实验控制限识别变差的特殊原因并 采取措施 3、分析及改进 确定普通原因变差的大小并采取减小它的措施 、分析及改进:确定普通原因变差的大小并采取减小它的措施 重复这三个阶段从而不断改进过程
ቤተ መጻሕፍቲ ባይዱ
SPC培训资料汇编
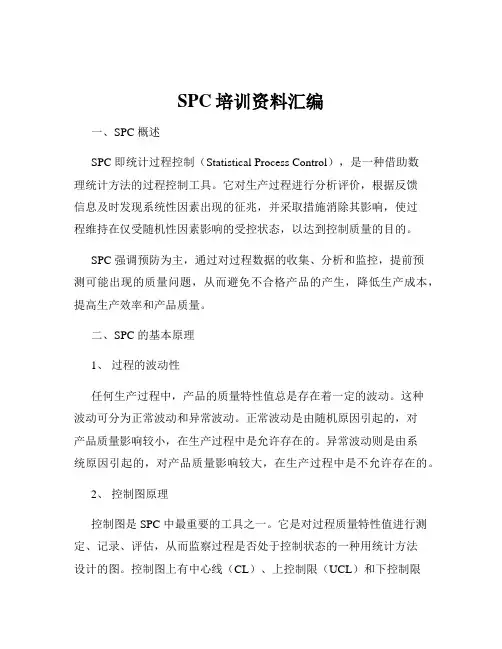
SPC培训资料汇编一、SPC 概述SPC 即统计过程控制(Statistical Process Control),是一种借助数理统计方法的过程控制工具。
它对生产过程进行分析评价,根据反馈信息及时发现系统性因素出现的征兆,并采取措施消除其影响,使过程维持在仅受随机性因素影响的受控状态,以达到控制质量的目的。
SPC 强调预防为主,通过对过程数据的收集、分析和监控,提前预测可能出现的质量问题,从而避免不合格产品的产生,降低生产成本,提高生产效率和产品质量。
二、SPC 的基本原理1、过程的波动性任何生产过程中,产品的质量特性值总是存在着一定的波动。
这种波动可分为正常波动和异常波动。
正常波动是由随机原因引起的,对产品质量影响较小,在生产过程中是允许存在的。
异常波动则是由系统原因引起的,对产品质量影响较大,在生产过程中是不允许存在的。
2、控制图原理控制图是 SPC 中最重要的工具之一。
它是对过程质量特性值进行测定、记录、评估,从而监察过程是否处于控制状态的一种用统计方法设计的图。
控制图上有中心线(CL)、上控制限(UCL)和下控制限(LCL)。
通过观察点子在控制图中的分布情况,可以判断过程是否稳定。
当点子随机分布在控制限内,且没有明显的规律性时,说明过程处于稳定状态;当点子超出控制限,或者呈现出明显的规律性(如连续上升或下降、周期性变化等)时,说明过程出现了异常,需要采取措施进行调整。
三、SPC 常用的控制图1、均值极差控制图(XR 图)适用于计量值数据,是最常用的一种控制图。
均值控制图用于观察分布的均值变化,极差控制图用于观察分布的离散程度。
2、均值标准差控制图(XS 图)与 XR 图类似,但用标准差代替极差来反映数据的离散程度。
当样本量较大(n>10)时,使用 XS 图更为精确。
3、中位数极差控制图(XRm 图)适用于现场需要把测定数据直接记入控制图进行控制的场合,简便直观。
4、单值移动极差控制图(XMR 图)适用于单件小批生产过程,以及测量费用较高的场合。
SPC培训教材---完整版
③计算管制上、下限
管制图标准差:
a.计算法: SUCL=
SLCL=
b.查表法: SUCL=
SLCL=
3.图形分析:与Xbar-R基本相同
检验站别:PQC - 1
产品名称:陶瓷电容
10
9.8
9.9
9.9
10
9.92
0.02
10 2001/10/10 PM 04:35:58
10
9.9
10
9.9
9.9
9.94
0.01
11 2001/10/11 PM 04:35:27
10
9.9
10.1
10.1
9.9
10.00
0.02
12 2001/10/12 PM 04:35:37
10
9.9
10.2
一般为3点,但有时候也要注意当品质非常好而考虑成 本放松的变化,建议点数不要设定更大。
3.图形分析: 7)连续几点中有几点在2倍标准差以外
一般初始为连续7点中有3点在2倍标准差以外,但有时候 也可根据产品特性可能有周性而设更多点,如连续9点中有4 点在2倍标准差以外。
此种状况反应出制程能力开始下降,一般属于系统问题, 但暂时还不算严重,要多多注意监控,
2.图形制作:
2)将数据列表,并计算各组数据的平均数及全距
Xi=
每组量测数值总和 每组样本数
Ri=每组中最大-每组中最小值
3)计算出平均数和全距的中心线与管制上下线:
XCL= RCL=
X1+X2+…+X K
R1+R2+…+Rt K
管制上下限有两种算法:
第一种:计算法:(严格按照管制图的原理来做)
SPC培训资料2499819
分布宽度(Spread)
一个分布中从最小值到最大值之间的间距
中位数 ˜x
将一组测量值从小到大排列后,中间的值即为中位数。如果数据的个数为偶数,一般将中间两个数的平均值作为中位数。
单值(Individual)
一个单个的单位产品或一个特性的一次测量,通常用符号 X 表示。
2、正态分布的基本知识-2
◆正态分布有一个结论对质量管理很有用,即无论无论均值μ和标准差σ取何值,产品质量特性值落在μ±3σ之间的概率为99.73。◆于是落在μ±3σ之外的概率为100%一99.73%= 0.27%。◆而超过一侧,即大于μ-3σ或小于μ+3σ的概率为0.27%/2=0.135%≈1 ‰ 。如正态分布曲线图。这个结论十分重要。控制图即基于这一理论而产生。
解析用
稳定
控制用
控制图绘制流程
控制图的制作步骤
1. 选取要控制的质量特性值;2. 选择合适的控制图种类;(均值-极差)3. 确定样本组数k,样本量n和抽样间隔,一般样本组数不少于20-25个;4. 收集生产条件比较稳定和有代表性的一批数据;5. 计算各组样本统计量,如样本均值、极差、标准差;6. 计算各统计量控制界限(LCL,CL,UCL);7. 画控制图;并将计算出的统计量在控制图上打点;8. 观察分析控制图;9. 决定下一步行动。
控制图的制作
图:
R图d2、d3、A2、D3、D4、均为与样本含量有关的常数,可查表,如下表:
控制图的制作
步骤4 确定中心线和控制限
控制图的制作
控制图的制作
步骤5 绘制 -R控制限
◆在给定的 —R控制图上,根据所计算出 的图和R图的控限,选定垂直轴上最小区间单位所表示数据量,并在垂直轴上标明数据。请注意:在绘制控制限时,控制限(UCL和LCL之间)的距离不应太大,也不应太小。距离太大,当有些数据点超出控制限时无法表示;距离太小,描点和分析时会比较困难
SPC学习资料
.
1. SPC的概要
散布的要素
- 偶然要素 (抓住/Noise)
存在于所有的流程. (流程被管理着) 因流程本身(我们工作的方式)发生. 可以消除或减少,但是为此,要求流程有根本的变化.
3. Data收集及变动的理解
Data的收集 中心倾向性的测定: 中心的位置
– 算术平均 (m, X)
所有数据之和除以数据个数的值
- 使用每个数据的值. - 受极端值的影响较多
– 中央值 (Median)
数据按大小排列时,位于中间的值 受极端值的影响较小
– 最频值(Mode)
一连串数据中发生频率最大的值
4. Data 制作种类别管理图
管理图类型概论
计量型管理图 Individual-X and Moving Range Chart
X-Bar / R Chart
计数型管理图 np-Chart p-Chart c-Chart u-Chart
4. Data 制作种类别管理图
Variable
What Type Of Data ?
3. Data 收集及变动的理解
Data收集
散布的大小
– 范围
在一批data 中 用数值表示的最大值与最小值之间的 差距
– 分散 (s2 ; s2)
从平均到个别data点的偏差平方值的平均.
– 标准偏差 (s ; s)
分散的平方根. - 用于散布计数化的最普遍的测定法
– IQR(Inter Quartile Range)
SPC详细培训资料
SPC是Statistical Process Control的简称统计过程控制利用统计的方法来监控制程的状态,确定生产过程在管制的状态下,以降低产品品质的变异soy proteinconcentrate,大豆浓缩蛋白。
在大豆压榨过程中的产品,比豆粕蛋白含量高,且更易吸收.常用于乳猪、水产、幼禽、犊牛、宠物等饲料制作.是理想的饲料原料。
SPC(3)增量脉冲编码器,中国人民武装警察部队特种警察学院的简称,同时又叫做武装特警学院。
它是训练特种兵的学院,同时还是执行任务的机构。
统计工序控制即SPC(Statistical ProcessControl)。
它是利用统计方法对过程中的各个阶段进行控制,从而达到改进与保证质量的目的.SPC强调以全过程的预防为主.1.经济性:有效的抽样管制,不用全数检验,不良率,得以控制成本。
使制程稳定,能掌握品质、成本与交期。
2。
预警性:制程的异常趋势可即时对策,预防整批不良,以减少浪费。
3.分辨特殊原因:作为局部问题对策或管理阶层系统改进之参考。
4.善用机器设备:估计机器能力,可妥善安排适当机器生产适当零件。
5.改善的评估:制程能力可作为改善前後比较之指标。
利用管制图管制制程之程序1.绘制「制造流程图」,并用特性要因图找出每一工作道次的制造因素(条件)及品质特性质。
2.制订操作标准。
3。
实施标准的教育与训练。
4。
进行制程能力解析,确定管制界限。
5.制订「品质管制方案」,包括抽样间隔、样本大小及管制界限.6.制订管制图的研判、界限的确定与修订等程序。
7.绘制制程管制用管制图.8。
判定制程是否在管制状态(正常)。
9。
如有异常现象则找出不正常原因并加以消除。
10.必要时修改操作标准(甚至於规格或公差)。
分析用管制图主要用以分析下列二点:(1)所分析的制(过)程是否处於统计稳定。
(2)该制程的制程能力指数(ProcessCapability Index)是否满足要求。
-控制图的作用1.在质量诊断方面,可以用来度量过程的稳定性,即过程是否处于统计控制状态;2。
详细全面的SPC详解(培训资料)
• • • • • • •
过程控制即控制过程中的某一部分,我们关注这个过程的绩效 我们用什么方法来控制过程: 这就是我们讲的第三个叫统计 1.3统计IPO 什么是统计:统然后计算 统计:我们先要决定我们收集什么?然后通过什么方法收集数据?我们计算 什么?统计是干什么的? 任何统计都带有一点的目的性,要有有意义的情报
第一讲SPC的基础
介绍内容: 1.SPC的基础知识 2.SPC的基本原理 3.SPC的控制图 4.过程能力方面的内容
第一讲SPC的基础知识
1.1 控制 SPC讲的是统计过程控制
与控制有关的要素: 首先应找到 (最适)范围
付出的代价
(经济)成本
控制
合理的范围 付出代价高,约束能力越高 超出控制范围存在风险 要求: 1.最佳范围 2.经济成本 3减少风险 这中间体现一种控制能力 即:内涵的证明 4展现能力
• • • • • • • •
关键特性—特别的管制方法 对定量的特性数据:用SPC分析方法 对定性的特性数据:采用顾客认可的方法 对破坏性的特性:建议采用实验设计的方法,如DOE分析方法 客户: 一般关心计量性特性,不关心技术性特性 如:顾客买1000个产品,有千分之一不合格,顾客不认同 SPC即控制产品关键特性的过程,这种控制用统计学的方法
• • • • • • • • • • • • •
1.4特性 可区分的特征称为特性 产品所固有的一些特征,所赋予它的一些特征 如:产品的一些物理的性能,机械的性能等等,特性可区分 特性的表征: 特性值:定量和定性两种表示方法 一个产品的特性很多。 如纸杯:高度、化学成分、漏不漏等等 每个特性都要控制,就没有办法来管控,将特性进行区分 关键特性和普通特性 关键特性: 1.与安全法规有关的特性—称为特殊特性或安全特性 2.与工人和新人有关的数学的一个分支,为了了解被检查总体的某些隐含的特性,运用合理的抽样方法从 被调查总体中取得适当的样本,通过研究样本来发现总体的特性。 例:我国人口调查,人口普查工作量大、成本高、时间长,人口是总体,人口变化进 行抽样分析
SPC基础知识培训教材_入门级
X-R控制图的应用案例
X-R控制图的应用案例
控制用控制图
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25
145 145 145 145 145 145 145 143 142 145 145 145 145 145 145 145 145 147 145 145 145 145 145 145 145
6、制定反馈行 动计划
5、选择和建立 控制图
应用SPC的十大误区
误区之一:没能找到正确的管制点 误区之二:没有适宜的测量工具. 误区之三:没有解析生产过程,直接进行管制. 误区之四:解析与管制脱节。 误区之五:管制图没有记录重大事项。 误区之六:不能正确理解XBAR图与R图的含义。 误区之七:管制线与规格线混为一谈 误区之八:不能正确理解管制图上点变动所代表的意思 误区之九:没有将管制图用于改善 误区之十:管制图是品管的事情
质量数据的分类
按质量数 据的性质
计量值数据 计数值数据
一般可以有小数,例如质量、长度、强度、硬度、 温度、湿度、压力、化学成分等。
计件值数据 计点值数据
合格品数、废品数等; 缺陷数、疵点数等;
控制图的类型
类别
名称
计
平均值-极差 控制图
量
值 中位数-极差
控 控制图
制 单值-移动极 图 差控制图
不合格品数控 计 制图
X-R控制图的应用案例
X-R控制图的应用案例
X-R控制图的判定准则
X-R控制图的判定准则
受控状态
1.多数之点子集中在中心线附近. 2.少数之点子落在管制界限附近. 3.点之分布呈随机状态,无任何规则可循. 4.没有点子超出管制界限之外.