
激光切割编程实例题
激光切割编程实例:
1、毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求激光切割出如图1所
示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于工作台上。
2)确定工件坐标系和对刀点
在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
2.编写程序
按规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
为编程方便,同时减少指令条数,可采用子程序。
该工件的加工程序如下:N0010 G00 Z2 S800 T1 M03
N0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,切深为2㎜
N0040 G20 N01 P1.-4 ;再调一次子程序,切深为4㎜N0050 G01 Z2 M09
N0060 G00 X0 Y0 Z150
N0070 M02 ;主程序结束
N0010 G22 N01 ;子程序开始
N0020 G01 ZP1 F80
N0030 G03 X15 Y0 I-15 J0
N0040 G01 X20
N0050 G03 X20 YO I-20 J0
N0060 G41 G01 X25 Y15
N0070 G03 X15 Y25 I-10 J0
N0080 G01 X-15
N0090 G03 X-25 Y15 I0 J-10
N0100 G01 Y-15
N0110 G03 X-15 Y-25 I10 J0
N0120 G01 X15
N0130 G03 X25 Y-15 I0 J10
N0140 G01 Y0
N0150 G40 G01 X15 Y0
N0160 G24 ;主程序结束
实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求切割出如图2所示的外轮廓及φ20㎜的孔。
工件材料为铝。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以底面为定位基准,两侧用压板压紧,固定于工作台上
2)确定工件坐标系和对刀点
在XOY平面内确定以0点为工件原点,Z方向以工件表面为工件原点,建立工件坐标系。
采用手动对刀方法把0点作为对刀点。
6.编写程序
按规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
该工件的加工程序如下:
1)切割加工φ20㎜孔程序
%1337
N0010 G92 X5 Y5 Z5 ;设置对刀点
N0020 G91 ;相对坐标编程
N0030 G17 G00 X40 Y30 ;在XOY平面内加工
N0040 G98 G81 X40 Y30 Z-5 R15 F150 ;钻孔循环
N0050 G00 X5 Y5 Z50
N0060 M05
N0070 M02
2)切割轮廓程序
%1338
N0010 G92 X5 Y5 Z50
N0020 G90 G41 G00 X-20 Y-10 Z-5 D01
N0030 G01 X5 Y-10 F150
N0040 G01 Y35 F150
N0050 G91
N0060 G01 X10 Y10 F150
N0070 G01 X11.8 Y0
N0080 G02 X30.5 Y-5 R20
N0090 G03 X17.3 Y-10 R20 N0100 G01 X10.4 Y0
N0110 G03 X0 Y-25
N0120 G01 X-90 Y0
N0130 G90 G00 X5 Y5 Z10 N0140 G40
N0150 M05
N0160 M30。
激光切割机培训测试题

瑞士百超(AB)激光切割机培训测试题答案一.填空题:1.影响激光切割质量的主要参数有切割速度,切割气体压力,激光功率,焦点位置等。
2.要求切割一个圆孔,调整该孔的圆度的参数是Dynamic Factor,调整孔的尺寸偏差的参数是Tool Radius。
3.切割一个带90 直角的工件,影响直角切割质量的几个主要参数是Modulation,Acceleration Factor , Brake Factor 。
4.切割一个碳钢板材料时,当切割孔的直径尺寸远小于板材厚度时,我们建议采用激光脉冲切割方式切割该孔。
二.进行工作台的自动交换,机器首先要满足一系列条件,请列出并说明:1.机器切割头回到参考点位置。
2.安全门关闭。
3. 光栅保护系统处于正常状态;4. 工作台上没有材料探出台面,交换台导轨上没有杂物。
三.假如在操作过程中,机床操作电脑MMC 及PLC上出现如下报警,请注明报警原因及解决方法:1.Drive not ready .原因:CNC 伺服系统报警,解决方法:CNC柜中按CPU复位键,按报警的伺服单元复位键。
2. Gas jet error > Waiting for <ABORT>原因:切割气体报警,解决方法:检查切割气体瓶是否压力过小,是否需要换瓶。
3. Stop by limit switch Y+ >Waiting for <ABORT>原因:Y+方向因超出行程范围停止,解决方法:按<ABORT>后,用手动方式向Y-移动到工作台界内。
4. Internal Emergency Stop > Waiting for <ABORT>原因:<STOP>键被按下,安全链中断,解决:在MMC上按<ABORT>退出。
5.No Compressed Air >Check原因:压缩空气压力小于设定值,解决方法:检查压缩空气压力。
激光加工技术题目及答案
1、从激光束的特性分析,为什么激光束可以用来进行激光与物质的相互作用?答:(1)方向性好:发散角小、聚焦光斑小,聚焦能量密度高。
(2)单色性好: 为精密度仪器测量和激励某些化学反应等科学实验提供了极为有利的手段。
(3)亮度极高:能量密度高。
(4)相关性好:获得高的相关光强,从激光器发出的光就可以步调一致地向同一方向传播,可以用透镜把它们会聚到一点上,把能量高度集中起来。
总之,激光能量不仅在空间上高度集中,同时在时间上也可高度集中,因而可以在一瞬间产生出巨大的光热,可广泛应用于材料加工、医疗、激光武器等领域。
2、什么是焦深,焦深的计算及影响因素?答:光轴上其点的光强降低至激光焦点处的光强一半时,该点至焦点的距离称为光束的聚焦深度。
光束的聚焦深度与入射激光波长和透镜焦距的平方成正比,与w12成反比,因此要获得较大的聚焦深度,就要选长聚焦透镜,例如在深孔激光加工以及厚板的激光切割和焊接中,要减少锥度,均需要较大的聚焦深度。
3、对于金属材料影响材料吸收率的因素有哪些?在目前激光表面淬火中常对工件进行黑化处理,为什么?答:波长、温度、材料表面状态波长越短,金属对激光的吸收率就越高温度越高,金属对激光的吸收率就越高材料表面越粗糙,反射率越低,吸收率越大。
提高材料对激光的吸收率4、简述激光模式对激光加工的影响,并举出2个它们的应用领域?答:基模光束的优点是发散角小,能量集中,缺点是功率不大,且能量分布不均。
应用:激光切割、打孔、焊接等。
高阶模的优点是输出功率大,能量分布较为均匀,缺点是发散厉害。
应用:激光淬火(相变硬化)、金属表面处理等。
5、试叙述激光相变硬化的主要机制。
答:当采用激光扫描零件表面,其激光能量被零件表面吸收后迅速达到极高的温度,此时工件内部仍处于冷态,随着激光束离开零件表面,由于热传导作用,表面能量迅速向内部传递,使表层以极高的冷却速度冷却,故可进行自身淬火,实现工件表面相变硬化。
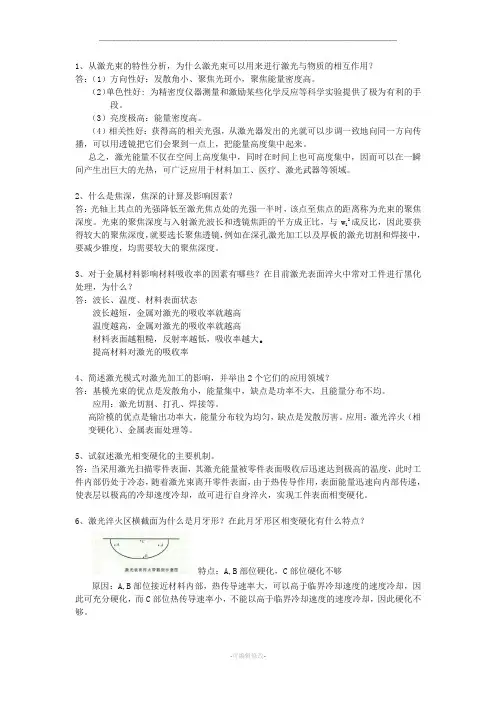
6、激光淬火区横截面为什么是月牙形?在此月牙形区相变硬化有什么特点?特点:A,B部位硬化,C部位硬化不够原因:A,B部位接近材料内部,热传导速率大,可以高于临界冷却速度的速度冷却,因此可充分硬化,而C部位热传导速率小,不能以高于临界冷却速度的速度冷却,因此硬化不够。
激光切割机培训测试题答案
激光切割机培训测试题答案一.填空题:1.影响激光切割质量的主要参数有切割速度,切割气体压力,激光功率,焦点位置等。
2.要求切割一个圆孔,调整该孔的圆度的参数是Dynamic Factor,调整孔的尺寸偏差的参数是Tool Radius。
3.切割一个带90°直角的工件,影响直角切割质量的几个主要参数是Modulation,Acceleration Factor,Brake Factor。
4.切割一个碳钢板材料时,当切割孔的直径尺寸远小于板材厚度时,我们建议采用激光脉冲切割方式切割该孔。
二.进行工作台的自动交换,机器首先要满足一系列条件,请列出并说明:1.机器切割头回到参考点位置。
2.安全门关闭。
3.光栅保护系统处于正常状态;4.工作台上没有材料探出台面,交换台导轨上没有杂物。
三.假如在操作过程中,机床操作电脑MMC及PLC上出现如下报警,请注明报警原因及解决方法:1.Drive not ready.原因:CNC伺服系统报警,解决方法:CNC柜中按CPU复位键,按报警的伺服单元复位键。
2.Gas jet error>Waiting for<ABORT>原因:切割气体报警,解决方法:检查切割气体瓶是否压力过小,是否需要换瓶。
3.Stop by limit switch Y+>Waiting for<ABORT>原因:Y+方向因超出行程范围停止,解决方法:按<ABORT>后,用手动方式向Y-移动到工作台界内。
4.Internal Emergency Stop>Waiting for<ABORT>原因:<STOP>键被按下,安全链中断,解决:在MMC上按<ABORT>退出。
5.No Compressed Air>Check原因:压缩空气压力小于设定值,解决方法:检查压缩空气压力。
6.Exhaust air Filter>Check原因:除尘系统未开,解决方法:将除尘系统开关开至AUTO位置。
15.激光切割加工实验

实验十五激光切割加工实验一、实验目的1.了解激光切割机的工作原理及操作方法;2.利用激光切割机加工零件。
二、实验原理1.激光加工技术的特点激光是一种能量密度高、方向性强、单色性好的相干光,激光束经过聚焦后,能得到极高的功率密度,从而为实现激光加工创造了有利条件。
激光加工是激光束作用于物体表面使物体变形(去除或熔化材料)或物体表面性能改变的加工过程。
与其他加工方法相比,激光加工具有以下特点:激光加工属无接触加工:激光加工是通过激光光束进行加工,与被加工工件不直接接触,降低了机械加工惯性和机械变形,方便了加工。
同时,还可加工常规机械加工不能或很难实现的加工工艺,如内雕、集成电路打微孔、硅片的刻划等。
加工质量好,加工精度高:由于激光能量密度高可瞬时完成加工,与传统机械加工相比,工件热变形小、无机械变形,使得加工质量显著提高;激光可通过光学聚焦镜聚焦,激光加工光斑非常小,加工精度很高。
加工效率高:激光切割可比常规机械切割提高加工效率几十倍甚至上百倍;激光打孔特别是微孔可比常规机械打孔提高效率几十倍至上千倍;激光焊接比常规焊接提高效率几十倍;激光调阻可提高效率上千倍,且精度亦显著提高。
材料利用率高,经济效益高:激光加工与其他加工技术相比可节省材料10 ~ 30%,可直接节省材料成本费,且激光加工设备操作维护成本低,对加工费用降低提供了先决条件。
2.激光加工的原理激光加工是一种重要的高能束加工方法,它是利用激光高强度、高亮度、方向性好、单色性好的特性,通过光学系统将激光束聚焦成尺寸极小、能量密度极高(可达104~1011W/cm2)的光斑照射到材料上,使材料在极短的时间(<10-3s)内熔化甚至汽化,从而达到加热和去除材料的目的。
通过AUTOCAD等软件将图形做成矢量线条的形式,然后存为相应的DXF格式,用激光切割机操作软件打开该文件,根据所加工的材料进行能量和速度等参数的设置,下载到激光切割机中运行。
激光切割考题

激光切割机试题姓名:部门:分数:一、填空题1. 水冷机的水是蒸馏水,分为(外循环)和(内循环)水路,外循环是用来冷却激光器,内循环是用来冷却反射镜和聚焦镜的。
2. 激光切割机由以下部分组成:激光器、主机、(冷却系统) 、供气系统、电源、(控制系统) 。
3. 在开机过程中应该先等水冷机中的水温到达额定(温度)才能打开激光器。
4. 每次开机,要先回参考点,检查清理聚焦(镜片),校准光与喷嘴的同心度,打开切割辅助气体。
二、选择题1. 一般切割不锈钢板和铝板所使用的辅助气体是(A )A氮气B二氧化碳气C氧气3. 天车吊钩截面积磨损超过(A),就不允许使用A.10%B.25%C.50%D.75%4. 下列(ABCD)情况,天车不允许使用A.上限位重锤掉B.导程器脱落C.钢丝绳断裂超过10%D.遥控器损坏5.行车操作时,下列(C)是正确的A.重物下可以站人B.重物吊的越高越好C.多人作业时,应由一人指挥6.设备的日常维护保养是由( D )负责的。
A机修工B电工C班组长D操作者7.设备日常维护“十字作业’方针是清洁、润滑、紧固、调整、( B )A检查B防腐C整齐D安全8.为有效提高设备的使用效率,应( C )对设备进行计划性维修或大修。
A长期B偶尔C定期D经常三、判断题:(每题2分,共30分)1 .新工人入厂即可操作设备。
(×)2. 操作使用设备应实行定人定机制度确保操作设备和落实日常维护工作。
(√)3月末进行一次设备维护平时不需要行。
(×)4.设备运行中发生异常或故障时,要第一时间报告领导。
(×)5.设备的日常保养工作是由维修人员来做,并做好记录。
(×)6.严禁跨越运行中的机械设备。
(√)7. 只要是会损害人员安全和公司利益的事情,人人都有责。
(√)8. 操作设备时,刚吃过药,有些头晕,再坚持一下就好了。
(×)9. 短时间进入洁净车间不用每次带口罩,因为太麻烦了而且又不舒服。
百超激光切割编程经典资料

百超激光切割编程经典资料24小时6.8.X 6.8 BYSOFT 6.8.X 简要说明书 BYSOFT 6.8.X 是瑞士百超激光公司为其激光切割机开发的专用基于视窗 2000/XP/Vista 的 CAD/CAM 软件,WINDOWS 全面支持平面工件、管材工件的编程,以及排料、数据库管理,并具有与 PPS 订单管理系统的接口。
CAD PPS CNC BYSOFT 6.8 Network Novell /Windows2000/XP/Vista with EtherLink 在 BYSOFT 中有三大模块,分别是Construction(创建工件 Bypart),Production(排料 Bywork) 和Adiministration(数据管理 Database)。
在工作中,可以随时使用在线帮助功能。
下面分别予以介绍:安装注意事项:(最好使用英文版 WINDOWS 软件) 最好使用英文版软件第一次安装时,注意路径的选择,默认为:C:\ProgarmFiles\Bysoft6 重新安装或升级安装时,需卸载原程序。
网络安装时,先在各个微机或工作站上安装 BYSOFT6,然后定义某虚拟驱动器为公共数据盘 (比如 Q 盘,或定义某微机的 C:\Progarm Files\Bysoft6 为虚拟盘 Q),将任意微机中的下列目录拷贝到公共数据盘上(数据共享):…\Bysoft6\Database toQ:\Bysoft6\Database …\Bysoft6\Partroot toQ:\Bysoft6\Partroot …\Bysoft6\Workroot toQ:\Bysoft6\Workroot …\Bysoft6\mcparam to Q:\Bysoft6\Mcparam 然后修改各微机中的下列文件(可以拷贝)的数据文件路径: C:\Windows\bysoft6.ini DBFilename=…\Bysoft6\Database to Q:\Bysoft6\DatabasePartRoot=…\Bysoft6\Partroot to Q:\Bysoft6\PartrootWorkRoot=…\Bysoft6\Workroot to Q:\Bysoft6\WorkrootParamRoot=…\Bysoft6\mcparam to Q:\Bysoft6\Mcparam 重新安装或升级后,bysoft6.ini 须重新修改。
激光考试试卷及答案
一.填空题:1.影响激光切割质量的主要参数有切割速度,切割气体压力,激光功率,焦点位置等。
2.要求切割一个圆孔,调整该孔的圆度的参数是Dynamic Factor,调整孔的尺寸偏差的参数是Tool Radius。
3.切割一个带90︒直角的工件,影响直角切割质量的几个主要参数是Modulation, Acceleration Factor , Brake Factor 。
4.切割一个碳钢板材料时,当切割孔的直径尺寸远小于板材厚度时,我们建议采用激光脉冲切割方式切割该孔。
二.进行工作台的自动交换,机器首先要满足一系列条件,请列出并说明:1.机器切割头回到参考点位置。
2.安全门关闭。
3. 光栅保护系统处于正常状态;4. 工作台上没有材料探出台面,交换台导轨上没有杂物。
三.假如在操作过程中,机床操作电脑MMC 及PLC上出现如下报警,请注明报警原因及解决方法:1.Drive not ready .原因:CNC 伺服系统报警,解决方法:CNC柜中按CPU复位键,按报警的伺服单元复位键。
2. Gas jet error > Waiting for <ABORT>原因:切割气体报警,解决方法:检查切割气体瓶是否压力过小,是否需要换瓶。
3. Stop by limit switch Y+ >Waiting for <ABORT>原因:Y+方向因超出行程范围停止,解决方法:按<ABORT>后,用手动方式向Y-移动到工作台界内。
4. Internal Emergency Stop > Waiting for <ABORT>原因:<STOP>键被按下,安全链中断,解决:在MMC上按<ABORT>退出。
1No Compressed Air >Check原因:压缩空气压力小于设定值,解决方法:检查压缩空气压力。
6. Exhaust air Filter >Check原因:除尘系统未开,解决方法:将除尘系统开关开至AUTO位置。
激光切割试题
中孔外圆留量,
副孔、散热孔、槽宽、槽底尺寸符合要求
30
每项6分
安全文明生产
人身安全
无危害人员安全行为
5
每出现一次扣1-3分,扣完为止。
设备安全
无危害设备及工装器具行为
5
每出现一次扣1-3分,扣完为止。
时间要求
1.5小时
要求1.5小时必须完成
10分
每超5分钟扣1分
2.各圆边间距5mm。
3.直径误差正负0.1mm。
30
1.各圆心不处在一条直线上扣5分。
2.各圆边间距不对扣5分。
3.每个圆超差扣5分。
2.割L形缝
0.2mm一组,0.3mm一组
塞尺测量,要求薄0.05mm塞尺可过,厚0.05mm塞尺不过。
20
每组薄0.05mm塞尺不过扣5分,
每组厚0.05mm塞尺通过扣5分
激光切割技师技能要求试题
一、图形绘制(使用CAD绘图软件)
(1)绘制直径20,30,40,50mm孔,各圆心处在一条直线上,圆边间距5mm。
(2)绘制L形缝,各长40mm。
(3)绘制T.PJ350-550切割电子图。中孔外圆留量。
二、转换切割程序
1、将以上三种图形转换成切割程序。
三、切割操作
1.切割直径20,30,40,50mm孔,各圆心处在一条直线上,圆边间距5mm,直径误差正负0.1mm。卡尺测量。
2.L形缝缝宽要求,0.2mm一组,0.3mm一组。塞尺测量,要求薄0.05mm塞尺可过,厚0.05mm塞尺不过。
3.切割T.PJ350-550,中孔外圆留量。其余符合图纸要求。
考核评分表
考核项目
考核内容
三维激光切割机操作工试题-高级工
三维激光切割机操作工高级工试题题库一、填空题1、激光是通过(光)与物质相互作用,尤其是作用过程中的(受激辐射)而产生的。
2、激光模式分为(纵模)和(横模)。
3、激光光束的谐振腔根据光束腔内往返传播时几何损耗的高低可分为(稳定)腔、(非稳定)腔、临界腔。
4、光的相干性可分为(空间)相干性和(时间)相干性。
5、工件表面某点吸收能量的多少是由激光(输出功率)和激光(辐照时间)共同决定的。
6、一块板料热切割法主要有(氧气切割)、(激光切割)、等离子弧切割。
7、激光切割后的表面粗糙度的测量是在板材下边缘的(1/3)处。
8、激光器内有(高压电容),停电检修时必须先放电。
9、激光器更换新透镜必须重新做一次(自动校准)。
10、当切割时要求切缝的再铸层、氧化层都很小的情况下应采用(氩气)作为辅助气体。
11、目前市场上的数控激光切割机结构形式主要有(龙门式)、(悬臂式)和横梁倒挂式三种。
12、世界上第一台激光器时(红宝石)激光器。
13、评价加工打孔质量的指标主要有(孔径)、(孔深)、(深径比)、(孔的锥度)、、孔的粗糙度、孔的不圆度等。
14、CO2激光器产生激光的波长是( 10.6μm ),YAG激光器的波长是(1.06μm )。
15、就目前来说,维护成本最低的激光器是(光纤激光器)。
16、CO2激光器的激光气体中(氮气)可以提高CO2激光器的输出功率17、激光打孔过程中如果要获得较小的孔,应采用(短)焦距的透镜,如果要获得较大的孔,应采用(长)焦距的透镜。
18、激光焊代号为(751)。
19、在激光切割前对焦时,焦平面位于工件上方为(正)离焦,焦平面位于工件下方为(负)离焦。
20、激光切割金属零件时,激光的焦点一般位于零件的(下表面)。
21、激光激发时,原子从高能级跳跃到低能级的过程称为(跃迁)。
22、在激光程序中,打开辅助气体的命令可能有(M301)、(M303)、(M305)。
23、在激光程序中,无条件暂停的命令是(M0),选择性暂停的命令是(M1)。
激光切割机编程手册
激光切割机编程手册激光切割机是一种高精度的工具,广泛应用于各种制造业领域。
为了正确操作和利用激光切割机,编写编程代码是非常重要的。
本手册将详细介绍如何编程以实现不同形状和尺寸的切割。
首先,了解激光切割机的编程语言是十分必要的。
大多数激光切割机使用G代码进行编程,它是一种用于控制机床行为的编程语言。
本手册将重点介绍G代码的使用方法。
在编程激光切割机时,首先需要明确切割的形状和尺寸。
可以通过在代码中定义切割的起点和终点坐标来实现。
此外,还可以调整激光切割机的功率和速度,以便实现不同材料的切割效果。
这些参数可以通过在代码中添加相应的指令来完成。
除了基本的形状切割之外,激光切割机还可以进行复杂的雕刻和打孔。
这一过程需要更加精细的编程代码。
可以使用G代码中的循环语句和条件语句来实现此类操作。
通过合理运用这些语句,可以实现各种细致的图案和孔洞。
在编写激光切割机的编程代码时,还需要注意安全性。
激光切割机是一种高功率设备,需要小心操作以防止意外发生。
因此,代码中需要包含适当的限位指令和安全检测功能,以确保操作人员和设备的安全。
最后,在使用激光切割机编程时,及时进行代码的调试和测试是非常重要的。
通过逐步调整代码,可以确保切割机按照预期完成工作。
如果发现任何问题或需要调整,可以通过修改部分代码来实现。
总结起来,编写激光切割机的编程代码是一项需要技巧和经验的任务。
本手册结合实际操作经验,提供了详细的编程指导,帮助读者正确理解和运用编程语言来操作和控制激光切割机。
通过良好的编程实践和不断的实践,读者可以掌握编写高效和精确的激光切割机编程代码的技能。