
铣球面
传统光学加工(第一章粗磨)

磁性装夹是利用电磁吸力将工件固定的一种装夹方 式。透镜的磁性装夹,是将工件先粘在具有一定平 行度要求的金属导磁圆盘上,然后把粘好零件的导 磁圆盘放到铣磨机的磁性工作盘上,并使二者对好 中心,接着,打开磁力开关,将粘有透镜的导磁圆 盘吸住。另外,采用磁性装夹铣磨球面时定中心较 困难,而且粘结上盘下盘和清洗等辅助工序又费工 时,因此,球面铣磨很少采用磁性装夹,它多用于 平面的铣磨中。
(二)粒度磨料的粒度是以颗粒的大小分类的 。我国的磨料粒度号规定,对用筛选法获得 的磨料,粒度号用一英寸长度上有多少个筛 孔数来命名的。
二、磨具 通常采用的磨具有两种,一种是普通磨料制 成的砂轮,另一种是用结合剂固着的金刚石 磨具。 (一)金刚石磨具的结构 1.金刚石层:它是金刚石磨具的工作部分,由 金刚石颗粒和结合剂组成。 2. 过渡层:只含有结合剂,对金刚石层和基体 之间起着连接固结作用。过渡层厚一般为1~ 2mm。
(二)真空装夹的夹具设计
真空装夹是利用真空吸附的作用力,将工件固定在 夹具上。 真空吸附装夹的优点是:操作方便,易于实现自动 化,不仅能单件加工,而且也适用于立式铣磨机上 成盘加工,生产效率高。其缺点是:对工件的直径 公差要求严格,一般要求直径公差在(-0.02)~(0.05 )mm。
(三)磁性装夹的夹具
过大的偏心量将增大磨边的磨削量,甚至造成零 件的报废。造成球面偏心的重要原因是夹具定位 面的偏心。因此在夹具制造中,要特别注意夹具 定位面d与口径D对工件回转袖线的同心度。
§1-7 球面铣磨夹具的设计
一、球面铣磨夹具的设计
在透镜铣磨中,所用的夹具通常有弹性装夹 、真空吸附装夹和磁性装夹。
无论设计和使用哪种夹具,都必须满足以下 要求: 1. 夹具装夹零件必须牢固可靠。如果装夹不 牢,加工零件会产生松劲,这不仅要影响加 工精度,甚至可能损坏零件,同时也容易造 成磨轮的磨损。
第六章铣削曲面和球面

2023最新整理收集 do something
第一节铣削曲面 第二节铣削球面
第一节铣削曲面
一、铣削曲面的方法
1.手动进给铣削曲面 单件、小批量生产,且精度要求不高的曲线回转面,通常采用
按划线由双手配合手动进给的方法,在立式铣床上用立铣刀的圆周刃 铣削。 (1)工件装夹工件装夹前,先在工件上画出加工部位的轮廓线并打上样 冲眼。用压板将工件压紧在工作台台面上,工件下面应垫以平行垫铣, 以防止铣伤工作台。工件在工作台上的装夹位置要便于操作,如图61所示。
(2)铣削方法铣削时,用双手分别操纵横向和纵向进给手轮,使靠模铣刀 的柄部外圆始终沿着靠模板的型面做进给运动,即可将工件的曲面铣 出。粗铣时,铣刀的柄部外圆不与靠模板直接接触,而是保持一定距 离,以使精铣余量均匀;精铣时,双手配合均匀进给,铣刀与靠模之 间接触压力适当、稳定,以保证获得圆滑、平整的加工表面。
上一页 下一页 返回
第一节铣削曲面
2.用回转工作台铣削曲面 (1)铣削前的工作铣削由圆弧或由圆弧和直线组成的曲线回转面工件时, 在数量不多的情况下,大多采用回转工作台在立式铣床上加工,如图 6 -2所示。 (2)铣削方法用回转工作台铣削曲面时,应先找正回转工作台中心与铣 床主轴的同轴度,再找正工件圆弧面中心与回转工作台的同轴度,然 后调整铣刀与回转工作台中心的距离,调整好后方可铣削。
返回
图6-4用成形铣刀铣削成形面
返回
图6-5成形面的粗、精铣讨程
返回
图6-6凹、凸圆弧检验样板
返回
图6-7用凸圆弧样板检验工件
返回
图6 -8平面截球的截形圆
返回
图6-9铣削球面用的铣刀及刀头
返回
图6-10单柄球的铣削原理
普通铣床铣圆方法
普通铣床铣圆方法
普通铣床在铣圆时,可以采用以下几种方法:
1. 利用圆弧铣刀。
首先,将工件固定在铣床工作台上,并与铣刀相切或有一定的间隙。
然后,通过移动工作台或铣刀,使铣刀的切削轨迹形成一个圆弧,从而实现铣削工件表面形成圆形。
2. 利用旋转工作台。
在普通铣床上,可以使用计算机数控(CNC)系统控制工作台的旋转。
通过设定工作台的旋转半径和转速,可以实现在工件上铣削出一个完整的圆形。
此方法适用于需要铣削多个不同直径的圆形。
3. 利用索引头。
索引头一般安装在铣床进给工作台上,通过旋转索引头上的分度盘和齿轮,可以使工件围绕中心点旋转,实现铣削出圆形。
索引头可以根据需要调整旋转的速度和角度,适用于需要铣削多个圆心位置相同但直径不同的圆形。
4. 利用分度盘。
分度盘是一个固定在工作台上的具有齿轮的设备,通过分度盘的旋转和齿轮的传动,可以实现工件的旋转和索引。
通过调整分度盘和齿轮的设置,可以实现在工件上铣削出不同直径的圆形。
在使用以上方法铣削圆形时,需要根据工件的尺寸和精度要求,选择合适的切削工具和工艺参数,以确保铣削出的圆形符合设计要求。
轨迹法铣削内圆球面的加工原理
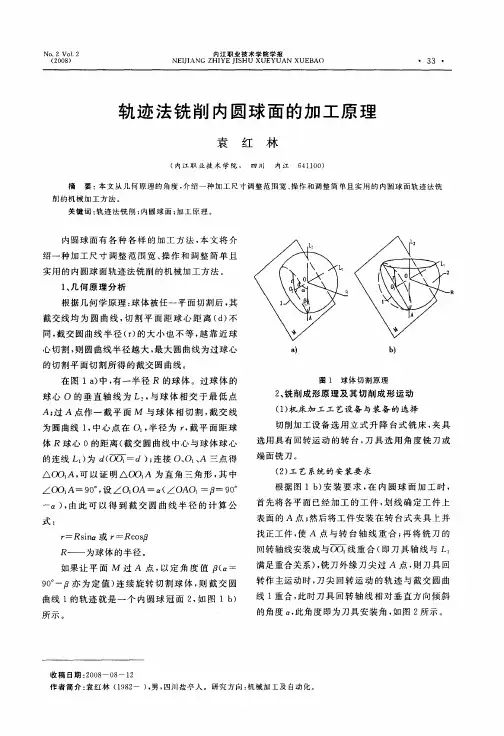
- 0) 由此 可 以 得 到 截 交 圆 曲 线 半 径 的计 算 公 :,
式:
r —Rs g或 r i n =RCs O
尺—— 为球 体 的半径 。 如果 让 平 面 M 过 A 点 , 以定 角 度 值 ( 一 a 9 。 亦 为 定 值 ) 续 旋 转 切 割球 体 , 截 交 圆 0一 连 则
的连线 L ) d O 一d) 连接 0、 、 三 点得 为 ( O1 ; 0lA △O 1 可 以 证 明△0O A 为 直 角三 角 形 , 中 O A, 其
0(1 9A一 9 。 设 O1 一 口 OAO 口一 9 。 0, OA ( 一 O
2 铣 削成形原 理及 其切 削成 形运 动 、
R! R l > 。
下进给 进刀 或升 降 台的 向上 运动 带运工 件 的进给 来 完 成进刀 运动 , 图 2所示 。 如 3机 床 、 、 刀具和 工件 的工作 条件
为保证 内球 面 的正确 加工 , 由图 2可知 : 刀具
610) 4 1 0
( 内江 职 业 技 术 学院 , 四 川 内江
摘
要 : 文 从 几 何 原 理 的 角度 . 绍 一 种 加 工 尺寸 调 整 范 围宽 、 作 和调 整 简 单 且 实 用 的 内 圆球 面轨 迹 法铣 本 介 操
削的机械加工方法 。
关 键 词 : 迹 法 铣 削 ; 圆球 面 ; 工 原 理 。 轨 内 加
NO 2 Vo . . 12 ( 0 8 2 0 )
内 江职 业技 术 学 院学 报 NE J ANG Z YE J S II HI I HU XUE YUAN XUE A( B )
・ 33 ・
轨 迹 法 铣 削 内 圆 球 面 的加 工 原 理
铣磨加工工艺流程【全面解析】

一、球面铣磨原理球面铣磨加工原理如下图所示,金刚石磨轮刃口通过工件顶点,磨轮轴线和工件轴线相交于O点,并且两轴夹轴夹角为α,磨具绕自身轴高度旋转,工件绕自身轴低速转动,这种运动轨迹的包络面就形成球面。
图:球面铣磨原理α:磨轮轴线倾角Dm:磨轮中径R:被加工工件的曲率半径r:磨轮端部刃口圆弧半径o:磨轮轴与工件轴的交点磨轮中径的选择:铣磨加工的磨轮中径一般为透镜直径的3/4,约为透镜直径的70%。
当透镜表面特别陡峭时,例如在加工超半球的工件时,对磨轮的要求也很严格;而曲率半径较大或加工平面零件时,对磨轮中径要求相对来说就不那么严格,只要超过透镜直径的一半就可以了。
夹角的选择:球面半径的大小与两轴的夹角α有关,当磨轮选定后,中径Dm和端面圆弧半径r为定值,调节不同的α角,即可加工不同曲率半径R的球面。
其R与α的关系式如下:Sinα=DM/2(R±r) 或:α=αrc sinDM/2(R±r)式中凸面取“十”号,凹面取“—”二、试磨:1.在机床主轴上装夹好零件,开动机床试磨。
试磨后零件的曲率半径与要求的不一致时,则再次调整a角(a 角减小零件曲率半径增大,a角增大半径减小),再行试磨,直至零件的曲率半径达到要求为止。
在试磨中往往会出现内外凸包现象。
如图所示。
其原因是由于磨轮刃口的中心没有与零件表面的旋转中心调至重合。
为消除此种疵病,在进行角度调整的同时,就要注意使两者中心重合。
试磨零件(尽可能缩短铣磨时间)按较清晰的螺纹状砂纹决定调整方向,其调整数量为凸包的直径一半。
以后再重复调整,每调一次进刀量约0.3~O.4毫米。
几次调整后凸包越来越小,则磨削时间越应缩短,最后至凸包基本消失为止。
产生凸包示意图(a)外凸包(b)内凸包2.在调整好a角和两者中心以后,如铣出的表面不规则,则要调整磨轮轴线的高低.这可通过磨轮轴上的偏心轴套调节,直至机床主轴与磨轮轴线在一水平面上为止。
3.最后再调整零件的磨削量(磨削量是指在一个加工周期的时间内磨削总量的大小,即从开始铣磨到最后光刀表面的距离)。
球面圆角的数控铣削加工要点
机械化工
科技风 '()* 年 + 月
"自动编程加工球面圆角 除了可以用手工宏指令编程加工以外在加工球面圆角上 经常采用自动编程比较常用的自动编程软件是 =STC;B?F= G7?FWF@AY;B=#<< 本文主要介绍 G7$%&% 版本自动加工 球面圆角的具体过程 首先打开 G7$%&%进入建模状态绘制 如图三所示的零件三维模型椭圆上轮廓线倒 JH 圆角 进入 加工状态"设置加工坐标系将加工坐标系放置在上表面中 心的位置 #选定部件零件整个三维模型加工毛坯及加工 区域圆弧区域 $设置加工刀具选择球头铣刀铣削尺寸为 JH %设置加工参数粗加工切深设置为 %&$ZZ精加工切深 设置为 %&%$ZZ &铣削方式为顺铣层优先 '设置合适的 机床转速和进给 /点击生成 0点击确定即可生成刀路轨 迹 在执行之后对生成的刀路进行仿真加工自动生成加工椭 圆圆角的程序然后进行后处理生成 7代码加工程序 从而 保证传输到机床上的 7代码程序能够顺利将圆角加工出来 因为加工轮廓为椭圆曲线的球面圆角自动生成的加工程序相 对而言有比较复杂的步骤要依据上面的步骤设置假如球面
&应用手工宏指令编程加工球面圆角 在利用手工宏指令加工球面圆角时"第一步是要加工出球 面圆角的基本轮廓"第二步是在基本轮廓上实施宏程序上的加 工# 从俯视角度对刀具中心轨迹进行观察"如同不断将轮廓以 相同的间距向外偏移"刀具在进行切削时如同很多个圆"切削 中的包络线就构成工件上面的切削痕迹# 在手工宏指令程序 的编写中"一个关键就是将刀具中心和已经加工轮廓的法向距 离找出来"并将 这 个 法 向 距 离 当 做 对 刀 具 半 径 进 行 补 偿 的 变 量"在编程中利用刀具的半径进行左补偿# 加工的刀具可以使 用球头铣刀"也可以使用立铣刀"如图所示是立铣刀加工球面 圆角的示意图"采用的系统是 OF^G?%/#
铣削圆弧面和球面案例分析
式 中 , 为 立 铣 头 主 轴 倾 斜 角 (。 ) ; 为 1二件 圆 弧 、仁 径 (m m ) ;,为 飞 丁]旋 转 半
(mm)。
2.用 小 直 径 刀盘 和 回转 工 件 台铣 削大 直 径球 面
在 生 产 中 有 时 遇 到 球 径 d> 300mm的 外 球 而 , 加 工 精 度和 表 面 质 量 要 求较 高 。 为此 , 可 卧 式 铣 床 上 ,把 工 件 安 装 在 回转 工 作 台 上 , 采 用 _,J盘 进 行 铣 削 和 滚 压 加 工 ,如 图2所 示 。
(3)铣 削方 法 :工 件 在 回 转 工 作 台 卜安 装 好 后 , 首 先 移 动 铣 床 纵 向和 升 降 工 作 台 的 位 置 , 使 刀 具 旋 转 中 心 线 和 工 件球 面 中 心 相 重 合 , 其 方 法 可 采 用 划 线 和 试 切 法 , 直 到 铣 出 的 了)纹 为 交 叉 网状 纹 。 铣 削 用 量 ,在 粗 铣 时 ,Vc=lO0~l50m/min,v ̄=50~ lOOmm/min, . =2~4mm;在 精 车 时 ,v =l50~l80m/min,v r=30 ~ 60m m/m in,ao:0.5mm左 右 。
64
,,,
参磊 工f 冷加工
刀 具
CUTTIN6 TOO LS
此 时 工 件 球 面 的 表 面粗 糙 度 值 可 达R =3.2 m。
(4)球 面 的滚 J 加 工 :为 了 使 球 面 表 面 粗 糙 度 值 达 到尺 =1.6 ~ 0.8 m, 可 采 用 图3所 示 的 滚
3.用 回转 工 作 台 和 刀盘 铣 削 截球 面
图4所 示 为 大 直 径 截 球 面 工 件 。铣 削 前 ,先 将 粗 车 好 的 工 件 顶 面 划 一一以 工件 中 心 的 圆线 ,其 尺 寸 为 图 样 要 求 的 直 径 。 然 后在 J二件 毛坯 外 圆上 划 一 条 垂 直 于铣 刀旋 转 中 心 的 线 , 并 在 此 线 上 划 出 中 心 点且,通 过 点 的水 平 面 划 一 条 圆 周 线 , 再测 量 H={此 线 的 圆 周 直径 J9。 将 划 好 线 的 工件 安 装 住 回转 工 作 台 f:,将 立 铣 头 在 垂 直 面内 扳 转 一 个 口 角 , 口角 用 下 式 计算 :
数控铣半球程序注解
数控铣半球程序注解一、数控铣床半球编程技术百科:1、数控铣床做半球面怎么编程序?答、如果是端面半球的话,普通外圆铣刀就可以加工。
棒料的话要先做好粗加工,精加工程序示例如下:样子R35的半球就铣出来了。
如果是径向半圆的话,建议使用圆形铣刀,这样才可以在没有。
2、数控铣床做半球面怎么编程序:数控铣床半球编程答、如果是端面半球的话,普通外圆铣刀就可以加工。
棒料的话要先做好粗加工,精加工程序示例如下、R35的半球就铣出来了。
如果是径向半圆的话,建议使用圆形铣刀,这样才可以在没有。
3、数控铣床做半球面怎么编程序?答、以G71数控机床为例,精加工程序示例如下、G71U()R ()U是X轴切削量,R是X轴退刀量G71P()Q()U()W()F()P是循环开始段Q是结束段,U,W是精铣X,Z 轴余量,不写时不留余量,F是进给。
这样R半径的半球就出出来了。
4、如何用数控铣床铣半球答、采用G71或者G73循环编程调用循环程序就可以了,编程主要根据毛坯料的形状确定内球用G03,外球用G02。
主要是刀具的选择要正确合理,外圆球普通铣刀就可以。
主要是内孔球,刀具选择如果不合理铣出来的球中心会有很小的凸台。
5、数控编程在数控铣床铣半球形状的东西该用什么G指令答、一般情况下,数控铣床铣半球用G03指令,用外圆刀从中心向外加工。
6、数控铣床加工半球答、起始点应该设在铝棒的中心,一点一点的往后面铣。
铝棒中心也就是你要铣出来半球的最高点,铣刀应该也是球面刀吧。
7、数控铣床铣削一个半球形零件用什么铣刀数控铣床半球编程答、半球用正偏也行。
8、数控铣床g02,g03走不出半球的工件怎么办数控铣床半球编程答、半球只走45度可以了。
课题二 铣球面
铣刀刀尖回转半径为:
式中 a—立铣头或工件倾角,(°); d—与球面相接的柄部直径,mm; R—球面半径,mm; rc—铣刀刀尖回转半径,mm。 铣刀刀头从铣刀盘中伸出的长度应大于R(1一sina)。
例8-1加工一单柄球面,其柄部直径d=28mm,球面半径R =32.5mm,求倾斜角a和刀尖回转半径rc 解
外球面的铣削有带柄球面铣削、不带柄球冠面和球带面 铣削及整球面铣削等。 外球面铣削常用硬质合金铣刀盘在立式铣床或卧式铣床 上加工,工件的回转运动通过回转工作台或分度头实现
1.等直径双柄外球面铣削
铣刀盘轴线与工件回转轴线的交角等于90°,可在立式 铣床或卧式铣床上加工。
铣Байду номын сангаас刀尖回转半径:
式中rc, dc—铣刀刀尖回转半径、直径,mm; R、D—球面半径、直径,mm r、d—与球面相接的柄部半径、直径,mm。 铣刀刀头从铣刀盘中伸出的长度应大于被加工球面的高度 R一r。
(1)铣刀回转轴线必须通过球心,以使刀 尖的回转运动轨迹与球面的某一截形圆重合。 (2)以铣刀刀尖的回转半径及截形圆所在 截平面到球心的距离确定球面的尺寸(球的半 径)。 (3) 以铣刀回转轴线与球面工件轴线的交角 确定球面的加工位置。
二、外球面铣削 球面被截平面分割成两部分,称为球冠。 两平行平面截球时,两截平面之间的球面部分 称为球带(又称球台)
大多数球冠状内球面的球冠高度H小于其球半径R,铣 削加工时,内球面的端口对铣刀刀杆直径的限制较小
球冠高度H大于球半径R的内球面,由于球面端 口变小,铣削时,刀杆直径将受到限制
球冠高度H小于球半径R的小型球冠状内球面,除 用镗刀铣削外,还可以用立铣刀进行
2.球带状内球面铣削
球带状内球面的球带两截面一般在同一半球内, 球带状内球面的铣削方法与铣削球带状外球面的 方法基本相同 铣削时,常选择 大的刀尖回转半 径和小的立铣头 偏转角,以免刀 杆直径受工件的 影响。
课题二--铣球面
用一个平面截一个球,所得的截面图形是 一个圆。截形圆的圆心O1是球心O在截面上的投影 ,截形圆的半径r由球的半径R和球心到截面的距离 的大小决定。由图可知:
r=
式中r —截形圆的半径,mm; R —球半径,mm; E —球心到截面的距离,mm
。
球面铣削的展成原理:
铣削时,只要铣刀回转时刀尖运动的轨迹 圆与被加工球面的截形圆重合,同时使工件 绕与铣刀回转轴线相交的自身轴线回转,就 能加工出所需的球面。铣刀回转轴线与工件 轴线的交点即是球心。
大多数球冠状内球面的球冠高度H小于其球半径R,铣 削加工时,内球面的端口对铣刀刀杆直径的限制较小
球冠高度H大于球半径R的内球面,由于球面端 口度H小于球半径R的小型球冠状内球面,除 用镗刀铣削外,还可以用立铣刀进行
两平行平面截球时,两截平面之间的球面部分 称为球带(又称球台)
外球面的铣削有带柄球面铣削、不带柄球冠面和球带面 铣削及整球面铣削等。
外球面铣削常用硬质合金铣刀盘在立式铣床或卧式铣床 上加工,工件的回转运动通过回转工作台或分度头实现
1.等直径双柄外球面铣削
铣刀盘轴线与工件回转轴线的交角等于90°,可在立式 铣床或卧式铣床上加工。
面大多处在同一半球内。。
这类工件通常装夹在回转工作台上在立式铣床上加 工,工件轴线与回转工作台轴线重合,且垂直于机床工作 台面
dl、d2—球带状球面两端截 形圆直径,mm;
R—球面半径,mm。
确定铣刀盘刀尖实际回转半径rc实时,可使r, 略大于r cmin r c实确定后,立铣头的偏转角a可在一定范围内选择,
铣刀刀尖回转半径:
式中rc, dc—铣刀刀尖回转半径、直径,mm; R、D—球面半径、直径,mm r、d—与球面相接的柄部半径、直径,mm。