
面向制造和装配的设计检查表(zjc修正模板)
8.焊接面与焊头面平行,且为单一平面
9.超声波传导区避免孔或缺口
10.避免薄而弯曲的结构
11.避免薄膜效应
基准样品研究/参考机型
定位柱尺寸
RUBBER 孔(若有)
PCB板固定 PCB 孔
PCB 禁布区域
壁厚
PCB板固定设计指导
其它
总分
0
0
0
0
0
0
0
0
设计更改建议
紧固件装配
栓或使用螺垫 3.避免使用沉头或半沉头螺栓(或螺钉)
4.可以通过塑胶件的设计优化来避免塑胶件承受较大的应力
(如孔增加凸缘)
1.装配次数:装配次数一般不超过3次
2.支柱的内径和外径
3.螺牙咬合长度不少于2倍螺钉公称直径
自攻螺钉
4.支柱的深度至少比螺钉长度高0.5毫米
5.支柱顶部增加斜角或沉孔
易造成支柱破裂,对PC等缺口敏感材料尤其如此)
热熔
热熔柱设计指南 热熔的其余设计指南
设计前考虑:1)使用塑料的种类:热固or热塑,无定形or半
结晶;
设计前考虑:2)塑料特性:吸水性、脱模剂、润滑剂、填充
剂、回料、色素、塑料等级 设计前考虑:3)产品尺寸和内部结构(尺寸参考250mmx300
mm)
设计前考虑:4)产品受力
6.支柱四周增加加强筋、根部添加圆角
7.合理的驱动扭矩
1.埋入螺母的安装方式(多次拆卸)
2.安装方式对比(超声波>热熔>压人>模内镶嵌)
3.螺母支柱的设计指南
埋入螺母
4a.模内镶嵌螺母:螺母在使用时应当预热
4b.模内镶嵌螺母:支柱的四周增加加强筋以提高强度
4c.模内镶嵌螺母:螺母应当避免具有尖角(如滚花等特征很容
设计前考虑:5)水气密要求
设计前考虑:6)外观要求
设计前考虑:7)是否有其他特殊要求
超声波焊接
1.导熔线设计 2.超声波焊接结构(①基本型②阶梯型③沟槽型④剪切型⑤特
殊形状)
3.超声波焊接零件需要导向和预定位
4.避免尖角
5.避免超声波零部件结构较弱而发生断裂
6.把近程焊接作为第一选择
7.增加塑胶件焊接面与焊接头的接触面积
塑胶件装配方式设计检查
塑胶件
塑胶件设计指南
1.卡扣的尺寸
2.卡扣根部增加圆角避免应力集中
3.卡扣均匀分布
卡扣
4.使用定位柱辅助卡扣装配和提高装配精度
5.卡扣设计避免增加模具复杂度
6.考虑模具修改方便性
7.卡扣设计指南(如手机上下盖)
1.避免使用过大的扭矩进行装配(扭力螺钉旋具或扭力扳手)
2.避免使用较小头型的螺栓(螺钉),使用大头型螺栓、有肩螺
面向制造和装配的设计检查表
装配中的人机 工程学
电缆布局 其它
2.避免装配操作受阻 3.避免操作人员受到伤害 4.减少工具的种类和特殊工具 5.设计特征辅助装配 1.合理的电缆布局 2.为电缆提供保护
Using the Insert Z-Axis parts Downward from Using Insert the Z-Axis parts Using Insert from Z-Axis parts Downwa from t 0 the 0 the 总分
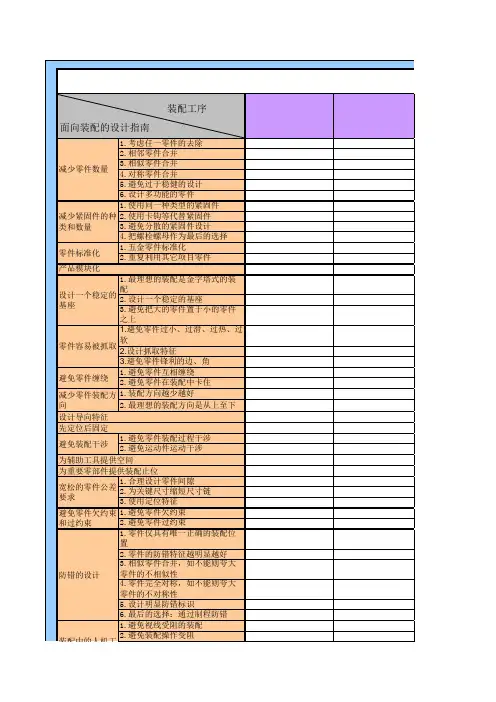
面向装配的设计
装配工序
面向装配的设计指南
1.考虑任一零件的去除 2.相邻零件合并 3.相似零件合并 4.对称零件合并 5.避免过于稳健的设计 6.设计多功能的零件 1.使用同一种类型的紧固件 2.使用卡钩等代替紧固件 3.避免分散的紧固件设计 4.把螺栓螺母作为最后的选择 1.五金零件标准化 2.重复利用其它项目零件 1.最理想的装配是金字塔式的装 配 2.设计一个稳定的基座 3.避免把大的零件置于小的零件 之上 1.避免零件过小、过滑、过热、 过软 2.设计抓取特征 3.避免零件锋利的边、角 1.避免零件互相缠绕 2.避免零件在装配中卡住 1.装配方向越少越好 2.最理想的装配方向是从上至下
减少零件数量
减少紧固件的 种类和数量 零件标准化 产品模块化 设计一个稳定 的基座
零件容易被抓 取 避免零件缠绕 减少零件装配 方向 设计导向特征 先定位后固定 避免装配干涉
1.避免零件装配过程干涉 2.避免运动件运动干涉 为辅助工具提供空间 为重要零部件提供装配止位 1.合理设计零件间隙 宽松的零件公 2.为关键尺寸缩短尺寸链 差要求 3.使用定位特征 避免零件欠约 1.避免零件欠约束 2.避免零件过约束 束和过约束 1.零件仅具有唯一正确的装配位 置 2.零件的防错特征越明显越好 3.相似零件合并,如不能则夸大 零件的不相似性 防错的设计 4.零件完全对称,如不能则夸大 零件的不对称性 5.设计明显防错标识 6.最后的选择:通过制程防错 1.避免视线受阻的装配 装配中的人机 工程学
装配式建筑安全质量专项检查表
公开上海市住房和城乡建设管理委员会文件沪建质安〔2017〕683号上海市住房和城乡建设管理委员会关于开展装配式建筑质量安全专项大检查的通知各区建设行政管理部门,各园区管委会,各有关单位:为贯彻落实《关于本市进一步推进装配式建筑发展的若干意见》(沪府办〔2013〕52 号)文件规定,规范装配式建筑施工管理,现定于7月下旬至8月中旬,开展全市装配式建筑施工安全质量专项大检查,具体工作安排如下:一、检查目标通过检查,督促企业落实装配式建筑安全质量管理规定,提升装配式建筑质量,消除安全隐患,推进本市装配式建筑健康有序发展。
二、检查内容重点检查装配式建筑设计质量、施工质量和安全、预制构件生产质量等内容。
(一) 装配式建筑设计质量重点检查内容。
1、装配式建筑单体预制率、装配率落实情况;2、施工图设计文件是否符合建设工程强制性标准和法律法规;3、施工图设计文件是否符合深度要求;4、重大设计变更是否送审。
(二)施工质量和安全重点检查内容(详见附表1)。
(三)预制构件质量重点检查内容。
1、预制构件生产单位备案证、预制构件质量保证书(出厂合格证);2、灌浆套筒进厂(场)外观质量、标识、尺寸偏差检验报告;3、钢筋套筒灌浆连接接头工艺、型检、抗拉强度检验报告等质量控制资料;4、其它检查内容(详见附表2)。
三、检查方式及时间安排装配式建筑设计质量检查工作,由市设计文件审查中心负责实施;预制构件生产质量检查工作,由市建设工程质量协会负责实施。
施工质量和安全检查方式采取区级建设行政管理部门普查、市级建设行政管理部门抽查的方式,具体分为两个阶段进行:(一)区级普查阶段:8月上旬到8月下旬。
区建设行政管理部门按照施工质量和安全重点检查内容和工作要求设立检查机构,编制检查方案,对区域内在建装配式项目进行全覆盖检查。
对检查发现的隐患和违法违规行为,限期整改、从严处罚,并形成检查报告。
(二)市级抽查阶段:8月份。
市住房城乡建设管理委设立检查机构,采取抽查的方式,对在建装配式项目进行抽查;督查各区装配式建筑专项检查工作组织开展情况和效果。
面向制造和装配的产品设计指南
第1版前言
产品开发如同奥林匹克竞技。更低的产品开发成本、更短的产品开发周期、更高的产品质量,永远是企业追 求的最高境界。在全球化的背景下,企业之间的竞争日益加剧,在产品开发中任何一个环节稍有落后,就可能被 竞争者超越,甚至被淘汰出局。企业如何才能以“更低的成本、更短的时间、更高的质量”进行产品开发呢?面 向制造和装配的产品设计正是这样的一个有效手段。它从提高产品的可制造性和可装配性入手,在产品开发阶段 就全面考虑产品制造和装配的需求,同时与制造和装配团队密切合作,通过减少产品设计修改、减少产品制造和 装配错误、提高产品制造和装配效率,从而达到降低产品开发成本、缩短产品开发周期、提高产品质量的目的。
借此再版之际,我结合对DFMA更深层次的理解,对本书做了以下主要修改:1.增加了Design ForX(面向各 种设计要求的设计,简称DFX)的内容。从产品设计全局的角度介绍DFX,指出DFMA在DFX中的地位及其重要性, 但同时不能忽略产品设计时需要考虑的其他要求,例如来自客户或消费者对产品的功能、外观、易使用性等方面 的要求,产品可靠性的要求,以及产品低成本的要求等。2.在塑胶件设计指南一章中增加了常用塑胶材料性能的 解读,这有助于工程师在选择材料时做出正确的选择,同时对塑胶件进行有针对性的零件设计。另外,更加详细 地介绍了塑胶件的超声波焊接,包括工艺介绍、焊接结构设计及指南等。3.增加了新的一章:机械加工件设计指 南。通过面向机械加工的设计,实现零件机械加工时的高效率、低成本和高质量等。4.重新调整了公差分析一章 的结构。以常见错误公差分析方法为入口,系统化地介绍了在产品开发过程中进行公差分析的具体步骤和具体指 南。
第2版前言:
本书第1版自2011年出版以来深受广大读者的好评,前后印刷6次,累计销售余册。为答谢广大读者的厚爱, 同时使本书更符合大家的需求、更实用,我们根据近几年的技术发展和许多读者的反馈进行了修订再版。很多读 者对本书的评价是非常实用,不少企业把本书当作工程师必备的培训教材。承蒙广大读者和企业的厚爱,在过去 的5年中,我有机会从事有关面向制造和装配的产品设计(DFMA)的培训、咨询、应用和推广工作,服务对象包 括ABB、艾默生、欧普照明、北京阿奇夏米尔、旭东(中国)、康佳电子和特灵空调等各行业知名企业。这不但 让我获得了许多宝贵的实战经验,加深了我对DFMA的认识和理解,同时也让我更进一步意识到DFMA确实能给企业 带来实实在在的价值,包括降低产品成本和提高产品质量等。
面向制造和装配的设计检查表

钣金件设计指南
冲裁 折弯 凸包
1.避免外部、内部尖角 2.避免过长的悬臂和狭槽 3.冲孔优先选用圆形孔 4.冲孔的大小 5.孔间距和孔边距 6.避免孔离折弯和成形距离太近 7.避免展开干涉和冲裁间隙过小 1.折弯的高度 2.折弯的半径 3.折弯的方向 4.避免折弯根部无法压料而无法折 弯 5.保证折弯间隙,避免折弯干涉 6.保证折弯强度 7.减少半径折弯工序 8.避免复杂的折弯 9.多重折弯孔很难对齐 1.凸包的深度不超过钣金厚度的3 倍 2.凸包的斜度大于15° 3.凸包的转角部分以圆角过渡
钣金件设计检查
0
0
0
0
0
0
8.其它
1.合理的钣金件形状
2a.钣金上避免狭长的特征
2b.避免钣金展开后呈“十”字形
外形
减少钣金成本
3.钣金外形尽量简单 4.减少冲压模具工序数
5.合理选择装配方式
6.合理利用钣金结1.翻边转角处增加圆角 2.合适的曲线翻边高度
其它
钣金件设计
总分
0
0
设计更改建议
4.凸包与周围特征保证一定的距离
止裂槽
合适的止裂槽设计
毛边
1.指明毛边的方向 2.指明需要压毛边的边
1.避免平板的设计
2.添加加强筋
3.增加折弯、翻边和反折压平
4.折弯处添加三角加强筋
提高钣金强度
5.折弯边自铆或者通过拉钉等方式 连接在一起
6.避免零件应力集中
7.合理设置浇口避免零件在熔接痕
区域承受载荷
面向制造和装配的产品设计 - 第一部分

2.避免运动件运动过程干涉
为辅助工具提供空间
为重要零部件提供装配止位
宽松的零件公关要求
1.合理设计零件间隙
2.为关键尺寸缩短尺寸链
3.使用定位特征
四、DFMA的实施
DFMA检查表
DFMA检查表
装配工序面向装配的设计检查
面向制造和装配的产品设计总论
培 训 目 的
目录
一、设计的重要性二、DFMA概念三、DFMA的价值宏观、微观方面的价值;减少设计修改缩短产品开发周期降低产品成本提高产品质量四、DFMA的实施实施DFMA的关键步骤DFMA与传统开发流程对比DFMA检查表DFMA实施DFX附1:产品生命周期管理实例附2:参考文献
装配中的人机工程学
1.避免视线受阻的装配
2.避免装配操作受阻
3.避免操作人员受到伤害
4.减少工具的种类和特殊工具
5.设计特征辅助装配
线缆布局
1.合理的线缆布局
2.为线缆提供保护
可靠性测试
1.防水/防尘IP65/跌落
2.散热设计 (芯片温度)
工程安装设计
其他
总分
设计更改建议
四、DFMA的实施
DFMA检查表
在设计阶段进行成本分析,满足功能的前提下,选择合适的材料和最经济的制造工艺,降低成本;减少设计修改,降低成本。在开发周期里,设计修改的灵活性随着时间的推移越来越低,修改所导致的费用呈10倍增长;简化零件设计、减少零件数量,降低制造复杂度,降低成本;选择合适的装配工序、保证产品的可装配性,使装配简答、有效率、人性化,减少装配工序和装配时间,降低装配成本;降低产品不良率,减少成本浪费。
二、DFMA概念
乐高积木
斯堪尼亚卡车
装配组日常检查表
负责人: 负责人:
原因评分: 为滑扣, 原因评分:A为滑扣,B为有缝隙
C为装配没到位
负责人: 负责人:
原因评分: 为滑扣, 原因评分:A为滑扣,B为有缝隙
C为装配没到位
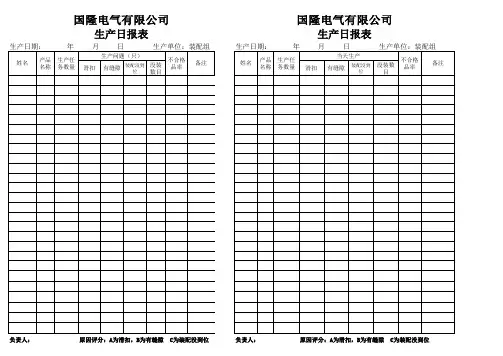
国隆电气有限公司
生产日报表
生产日期:
姓名 产品 名称
国隆电气有限公司
生产日报表
生产日期:
姓名
年
生产任 务数量
月
滑扣日生产问题(来自) 有缝隙装配没到 位
生产单位:装配组
没装 数目 不合格 品率 备注
年
滑扣
月
日
当天生产 有缝隙
装配没到 位
生产单位:装配组
没装数 目 不合格 品率 备注
产品 生产任 名称 务数量
面向制造和装配的产品设计指南
这一章讲述了如何利用计算机辅助设计工具进行产品设计建模和分析,包括结 构设计、性能分析、工艺性评估等方面的内容。
这一章介绍了如何通过优化产品设计,提高产品的性能、降低成本、提高制造 效率,为读者提供了优化设计的思路和方法。
这一章详细讲解了如何进行装配序列规划和生成,包括装配流程定义、装配路 径规划、装配顺序优化等方面的内容。
精彩摘录
《面向制造和装配的产品设计指南》是一本为设计师和工程师提供实用建议和 指导的书籍,旨在帮助他们创建具有优秀设计和高效装配的产品。这本书的内 容涵盖了从产品设计的基本原则到详细装配过程的所有方面,其中包含了许多 精彩摘录,以下是其中的一些:
“设计的过程不仅包括创新和决策,还需要有对细节的和解决问题的能力。”
这句话强调了设计师在产品开发过程中需要具备的能力,包括创新能力、决策 能力和解决问题的能力。同时,还需要对细节有足够的,以确保产品的质量和 性能。
这句话提醒设计师不要只产品的外观和形式,而是要更加注重产品的功能和性 能。一个优秀的产品应该具备出色的功能,同时具备良好的用户体验。
这句话强调了在产品设计中使用标准零部件和标准接口的重要性。这样做可以 减少开发成本和时间,同时提高产品的可靠性和可维护性。
《面向制造和装配的产品设计指南》这本书无疑为设计师和工程师们提供了一 本宝贵的参考书。它强调了设计与制造之间的关系,教导设计师如何在满足用 户需求的同时,考虑到制造的可行性。通过学习这本书,设计师可以更好地理 解产品的整个生命周期,从设计到制造,再到装配和维护。这不仅可以帮助他 们提高设计的质量和效率,还可以降低成本,提高产品的竞争力。
这本书是由机械工业社于2016年,是一本面向制造和装配的产品设计指南。它 不仅涵盖了面向装配的设计指南,还深入探讨了塑胶件、钣金件和压铸件的设 计指南,为设计师提供了一套完整的设计思路和方法。
模具设计自检表
分模线是否合理,客户是否有确认 □
产品是否会产生模具薄钢
□
检查产品是否有厚胶部位并已预减胶 □
备注
镶拼方法是否合理 □ 不能有倒扣和尖钢 □
材料热处理工艺是否合理 □
有无留出内模锁位 □ 有无基准角 □ 内模定位是否有困难 □
内模长、宽、高较大时是否影响加工 □ 有无装夹位
□
2.内模料
各镶拼件是否有相应字码 □
行位限位方式是否合理 □
行位是否需要耐磨板
□
行位弹簧大小、长度、压缩比是否正确 □ 行位是否有加冷却水
□
行位尺寸较大时,是否有导滑槽
□ 是否需要作镶拼件,是否容易加工 □
行位动力机构为油缸时,油缸的缸径、行程、固定方式是否合理 □
行位出模导致产品变形时,是否有行位顶出机构 □
行位是否影响合模 □
行位是否需要延时机构 □
前模抽芯机构之型芯是否影响流道取出 □
抽芯机构复位动作是否合理
□
6.镶件 镶件定位方式是否合理 □
有无可换镶件
□
大镶件有无运水
□
镶件是否易装、拆模
□
顶针、直顶、斜顶出胶位时,是否会夹住产品 □ 顶针类避免与前模面直接碰撞 □
顶针大小、位置、长度是否合理
□
7.顶出 机构
有托顶针、扁顶针、托位避空是否足够,托位是否标准
□
有没有隔热板
□
热嘴头部有没有冷却水 □
温控连接器,型号、排布位置是否合理 □ 浇道/总重量比率<0.3 □
2
1.产品 5.机构
产品图是否为最新
□
有公差要求尺寸满足公称尺寸在公差带中间 □
行位型芯过长时,有否留出定位,防止型芯变形 □ 滑块导向长度大于全长2/3 □
设计信息检查表(1.0版)
系统测试是否符合产品要求,验证结果是否符合要求
151
性能测试是否符合设计要求,测试结果是否符合设计要求
编制:审核:复核:批准:
设计信息检查表(表五)
顾客或厂内零件号□手工样件□工程样件□小批量编号:BG-QR-06-06/1
问题
是
否
所要求的意见/措施
负责人
备注
E.测试/验证类
152
使用现有的检验技术,是否有些规定要求不能被评价?
问题
是
否
所要求的意见/措施
负责人
备注
48
先遣的材料供方是否在顾客批准的名单中?
49
是否要求材料供方对每一批货提供检验证明?
50
是否已明确材料特性所要求的检验?如果是,则:
51
·特性将在厂内进行检验吗?
52
·具备试验设备吗?
53
·为保证准确结果,需要培训吗?
54
将使用外部试验室吗?
55
所有被使用的试验室得到认可吗(如要求)?
81
将使用外部试验室吗?
82
所有被使用的试验室得到认可吗(如要求)?
83
是否解决了实验室发现问题和用户反馈问题?
84
是否已考虑以下材料要求
85
对于影响配合、功能和耐久性的尺寸是否已明确?(与结构)
86
可制造性,工艺是否合理?是否满足批量生产?
87
此板卡与外部设备连接是否可通用
88
相关程序是否与软件系统兼容性
9
如果是,是由横向职能小组完成的吗?
10
是否对所有规定的试验、方法、设备和接受准则有一个清楚的定义和了解?
11
是否已选择特殊特性?
面向制造和装配的设计
Thank You !
面向制造和装配的设计
原则3:零件标准化 1.零件标准化的好处 1)零件标准化能够减少定制零件所带来的新零件开发时间和精力的浪费,缩短产品开 发周期. 2)降低成本.标准化零件因为规模性往往成本较低.对于塑胶、钣金等需要通过模具进 行制造的零件,使用标准化的零件能够节省模具的成本,零件成本优势更加明显.在成 本上,定制零件就如同定制衣服一样,通常都会比较贵. 3)避免出现零件质量问题的风险.标准化的零件已经被广泛使用,并证明质量可靠.相反 ,定制的零件需要通过严格的质量和功能验证,否则容易出现质量问题. 2.实现零件标准化的实现 1)制订常用零件的标准库和零件优先选用表,并在企业内部不同产品之间实行标准化 策略 2)五金零件,例如螺钉、螺母、导电泡棉等选用供应商的标准零件,五金零件的定制会 带来成本和时间的增加
面向制造和装配的设计
原则4:模块化产品设计 模块化产品设计是指把产品中多个相邻的零件合并成一个子组件或模块,一个产品由多 个子组件或模块组成.应用模块化设计复杂产品被分解为多个功能模块,从而简化产品 结构和减少产品总装配时的装配工序,同时,模块化的子组件能够在产品总装配之前进 行质量检验,装配质量问题能够更早、更容易被发现,避免不合格的产品流入到产品总 装配线上,从而提高产品装配效率和提高装配质量
面向制造和装配的设计
原则14:防止零件欠约束和过约束
面向制造和装配的设计
原则15:宽松的零件公差要求 1.设计合理的 2.简化产品装配关系 3使用定位特征 4.使用点或线与平面配合
面向制造和装配的设计
原则17:防呆设计 1.零件具有唯一的正确装配位置 零件对称度越 零件完全 2.零件的防呆设计特征越明显越 高,防呆级别 对称,不必 好 不必 越高 防呆 3.放大零件的不对称性或不相似 防呆 性 1.阻止特征越明显 零件仅有唯一的 4.设计明显的防呆标识 2.零件不相似性越明显 阻止 正确装配位置 5.最后的选择:通过制程来防呆 3.零件不对称性越明显 防呆级别越高 6.完美的防呆:不必防呆 制程防呆: 使用明 1.改变或增加工具、治具 标识越明显, 显的防 标识 2.改变装配顺序 防呆级别越高 呆标识 3.增加使用清单、模板或测量仪 4.执行控制图表 防呆级别金字塔