
硬质合金钎焊
1.硬质合金
⏹硬质合金是一种高生产率的工具材料,具有高硬度、高强度、耐磨损及良好的红硬
性等优异性能。
用来制作刀具、模具、量具、采掘工具以及耐磨作为主要性能的各种零部件,在机械加工、地质勘探、矿山开采等工业领域得到广泛应用。
⏹硬质合金价格昂贵且韧性差,使其难以生产较大尺寸、形状复杂的制品。
而且许多
零件在使用时并不需要整体都用硬质合金制造,所以将硬质合金与韧性较好、强度较高、加工性能优异、廉价的钢连接起来具有重要的使用价值。
⏹钎焊法是目前硬质合金与钢的主要焊接方法,近十年来,一些新的焊接方法如烧结
扩散焊、钨极惰性气体保护焊、激光焊等也在积极研究探索之中,将有可能在硬质合金的焊接中得到广泛的应用。
2.钎焊性
⏹Ⅰ硬质合金的钎焊性是较差的。
这是因为硬质合金的含碳量较高,未经清理的表面
往往含有较多的游离碳,从而妨碍钎料的润湿。
此外,硬质合金在钎焊的温度下容易氧化形成氧化膜,也会影响钎料的润湿。
因此,钎焊前的表面清理对改善钎料在硬质合金上的润湿性是很重要的,必要时还可采取表面镀铜或镀镍等措施。
⏹Ⅱ硬质合金钎焊中的另一个问题是接头易产生裂纹。
这是因为它的线膨胀系数仅为
低碳钢的一半,当硬质合金与这类钢的基体钎焊时,会在接头中产生很大的热应力,从而导致接头的开裂。
因此,硬质合金与不同材料钎焊时,应设法采取防裂措施。
3.钎焊材料
硬质合金通常采用纯铜、铜锌和银铜钎料。
⏹ⅰ纯铜:纯铜对各种硬质合金均有良好的润湿性,但需在氢的还原性气氛中钎焊才
能得到最佳效果。
同时,由于钎焊温度高,接头中的应力较大,导致裂纹倾向增大。
采用纯铜钎焊的接头抗剪强度约为150MPa,接头塑性也较高,但不适用于高温工作。
⏹ⅱ铜锌钎料:铜锌钎料是硬质合金最常用的钎料。
为提高钎料的润湿性和接头的
强度,在钎料中常添加Mn、Ni、Fe等合金元素。
例如B-Cu58ZnMn中就加有w(Mn)4%,使硬质合金钎焊接头的抗剪强度在室温达到300~320MPa:在320°C 时仍能维持220—240MPa。
在B—Cu58ZnMn的基础上加入少量的Co,可使钎焊接头的抗剪强度达到350MPa,并且具有较高的冲击韧度和疲劳强度,显著提高了刀具和凿岩工具的使用寿命
⏹ⅲ银铜钎料:银铜钎料的熔点较低,钎焊接头产生的热应力较小,有利于降低硬质
合金钎焊时的开裂倾向。
为改善钎料的润湿性并提高接头的强度和工作温度,钎料中还常添加Mn、Ni等合金元素。
例如B-Ag50CuZnCdNi钎料对硬质合金的润湿性极好,钎焊接头具有良好的综合性能。
4.焊前准备
⏹①焊前应先检查硬质合金是否有裂纹、弯曲或凸凹不平等缺陷。
钎焊面必须平整,
如果是球形或矩形的硬质合金钎焊面也应符合一定的几何形状,保证合金与基体之间有良好的接触,才能保证钎焊质量。
⏹②对硬质合金进行喷砂处理,没有喷砂设备的情况下,可用手拿住硬质合金,在旋
转着的绿色碳化硅砂轮上磨去钎焊面上的氧化层和黑色牌号字母。
如不去除硬质合
金钎焊面上的氧化层,钎料不易润湿硬质合金。
经验证明,钎焊面上若有氧化层或黑色牌号字母,应进行喷砂处理,否则钎料不易润湿硬质合金,钎缝中仍会出现明显的黑色字母,使钎焊面积减少,发生脱焊现象。
⏹③在清理硬质合金钎焊面时,最好不用化学机械研磨或电解磨削等方法处理,因为
它们都是靠腐蚀硬质合金表面层的黏结剂(钴)来加快研磨或提高磨削效率的,而硬质合金表面的钴被腐蚀掉后,钎料就很难再润湿硬质合金,容易造成脱焊现象。
特殊情况下,硬质合金钎焊面必须用上述方法或电火花线切割处理时,可将处理后的硬质合金再进行喷砂处理或用碳化硅砂轮磨去表面层。
喷砂后的硬质合金可用汽油、酒精清洗,以去除油污。
⏹④钎焊前应仔细检查钢基体上的槽形是否合理,尤其是对易裂牌号的硬质合金和大
钎焊面的硬质合金工件,更应严格要求。
刀槽也进行喷砂处理和清洗去除油污。
清洗量大时,可采用碱性溶液煮沸10~15min。
高频或浸铜钎焊的多刃刀具及复杂量具,最好用饱和硼砂水溶液煮沸20~30min,取出烘干后再进行焊接。
⏹⑤钎料使用前用酒精或汽油擦净,并根据钎焊面裁剪成形。
钎焊一般硬质合金刀具
或模具时,钎料厚度0.4~0.5mm左右比较合适,大小与钎焊面相似即可。
当用焦炭炉加热时,钎料可适当增加。
在钎焊硬质合金多刃刀具、量具等工件时,应尽量缩小钎焊片的面积,一般可将钎料片剪成钎焊面的1/2左右,当钎焊技术熟练时,可将钎料片减少至钎焊面的1/3或更小。
减少钎料可使焊后工件外形美观、刃磨更方便。
5.钎剂和保护气体
⏹钎剂:钎剂的选择应与所焊的母材和所选的钎料相配合。
工具钢和硬质合金钎焊时,
所用的钎剂主要以硼砂和硼酸为主,并加入一些氟化物(KF、NaF、CaF2等)。
铜锌钎料配用FB301、FB302和FBl05钎剂,银铜钎料配用FBl01~FBl04钎剂。
采用专用钎料钎焊高速钢时,主要配用硼砂钎剂。
⏹保护气体:为了防止工具钢在钎焊加热过程中的氧化和免除钎焊后的清理,可以采
用气体保护钎焊。
保护气体可以惰性气体,也可以是还原性气体要求气体的露点应低于-40°C。
硬质合金可在氢气保护下进行钎焊,所需氢气的露点应低于-59°C。
6.钎焊过程
⏹硬质合金的表面在钎焊前应经喷砂处理,或用碳化硅或金刚石砂轮打磨,清除表面
过多的碳,以便于钎焊时被钎料所润湿。
含碳化钛的硬质合金比较难润湿,通过在其表面上涂敷氧化铜或氧化镍膏状物,并在还原性气氛中烘烤使铜或镍过渡到表面上去,从而增强钎料的润湿性。
⏹焊接硬质合金工具时,均匀加热刀杆和硬质合金片是保证焊接质量的基本条件之一。
如果硬质合金片加热温度高于刀杆,熔化后的钎料润湿了硬质合金片而不能润湿刀杆,接头强度就会降低,在沿焊层剪切合金片时,钎料不破坏,而随合金片脱开。
在焊层上还可看到刀杆支撑面铣刀痕迹。
如加热速度过快,刀杆温度高于合金片时,会出现相反的现象。
⏹钎剂、钎料和硬质合金安放顺序和相互位置对钎焊质量有直接的影响。
正确的安放
方法是:将钎料放在刀槽上,撒上钎剂,再放硬质合金,在硬质合金顶面沿侧面焊缝处再撒上一层钎剂。
这样在钎焊时便于掌握钎焊温度,减少焊缝外黏附的多余钎料。
⏹※硬质合金与钢氧-乙炔钎焊的操作技术要点如下:
⏹①为了防止硬质合金刀片在钎焊过程中脱碳或过烧,要选用碳化焰。
⏹②钎焊温度1000℃左右为宜,即硬质合金刀片加热呈亮红色。
如果刀片呈暗红色
或白亮色时不能钎焊,因为前者温度过低,后者温度过高,已出现过烧现象。
⏹③焊炬由左向右、由右向左、由上向下反复对刀体进行加热,使刀体和刀片受热均
匀一致。
⏹④钎焊时焊嘴与刀杆的间距约为50mm,焊嘴与刀杆端倾斜角度为110º,这样可保
证有效地利用火焰热量和加热平衡。
钎焊过程中,要使火焰始终覆盖在整个钎焊部位,使之与空气隔离,以防止氧化或产生气孔。
⏹⑤钎焊速度应按刀片的大小来确定。
钎焊40钢与YT15硬质合金车刀应尽量在1min
内完成,这样能有效地防止硬质合金过烧或脱碳。
⏹⑥钎焊之后,需用火焰对刀片部位进行加热,然后慢慢地将焊嘴离开,使焊件缓慢
冷却,以防止裂纹。
⏹钎焊过程中要正确地控制工件的钎焊温度。
钎焊温度过高,会造成焊缝氧化和含锌
钎料中锌元素的蒸发;钎焊温度过低,焊缝会因钎料的流动性不好而偏厚,焊缝内有大量的气孔和夹渣,这是造成脱焊的主要原因。
钎焊温度应比钎料熔点高30~50℃,这时钎料的流动性、渗透性好,易于渗透布满整个焊缝。
钎料熔化后用紫铜加压棒将硬质合金沿槽窝往复移动2~3次,以排除焊缝中的熔渣。
移动距离约为硬质合金长度的1/3左右。
⏹钎焊后的冷却速度是影响钎焊裂纹的主要因素之一。
冷却时硬质合金片表面产生瞬
时拉应力,硬质合金的抗拉应力大大低于抗压应力。
尤其是YT60、YT30、YG3X 等硬质合金钎焊面积较大以及基体小而硬质合金较大的工件,更应注意钎焊后的冷却速度。
通常是将焊后工件立即插入石灰槽或木炭粉槽中,使工件缓慢冷却。
这种方法操作简单,但是无法控制回火温度。
有条件的可在钎焊后立即将工件放入220~250℃的炉内回火6~8h。
采用低温回火处理能消除部分钎焊应力,减少裂纹和延长硬质合金工具的使用寿命。
工具钢和硬质合金的钎焊问题

工具钢和硬质合金的钎焊问题工具钢和硬质合金在具体的使用中常常会需要进行焊接,这里简单谈谈这两类金属的钎焊焊接问题。
1 工具钢和硬质合金的钎焊焊接性分析工具钢和硬质合金都是用来制造工具、刀具、量具、模具等的重要材料,它们共同特点是碳和合金元素含量高,并具有高硬度和高耐磨性能。
但它们又都较脆,如果用来制造切削刀具等,就不能承受复杂的工作载荷,例如弯曲、冲击和交变载荷等。
因此,总是把它们作成小块的镶嵌件,钎焊到由强韧钢制造的工具基体的工作部位上,由强韧钢来承受冲击和交变载荷。
这样做不仅综合的满足了刀具工作性能要求,同时又节省了大量昂贵的金属,降低了工具成本。
现在已广泛应用于制造各种金属切削刀具、矿山采掘、石油钻井、地质勘探,以及各种量具、模具和耐磨损机械零件。
硬质合金是以高硬度的、难熔的碳化物(如WC、TiC 、TaC、NbC和VC等)为基,加入粘结金属(女口Co Ni、Mo Fe等),通过粉末冶金方法制成的合金材料。
它具有极高的硬度和耐磨性能特别在高温下,仍能保持高硬度,是现代十分重要的工具材料。
与工具钢和硬质合金钎焊的基体,一般是用含碳量0.4%〜0.6%的碳素钢(如45 号钢)或合金结构钢(如40Cr,30CrMnSi 等)来制造。
钎焊工具钢时,要注意其组织和性能会受到钎焊过程的影响。
要防止受热退火、高温氧化及脱碳等问题。
对高速钢,要求钎焊温度能与钢的淬火温度相适应,以便切削时能保持最大的硬度和耐磨性;对硬质合金,由于它的线膨胀系数仅为钢材的1/2〜1/3 ,接头上线膨胀系数的差异在钎焊冷却过程将产生很大热应力,可能会引起硬质合金开裂。
硬度越高的硬质合金,越容易开裂。
2 钎焊焊接材料的选用钎焊工具钢和硬质合金时,最常用的钎料是纯铜和铜基钎料。
纯铜对各种硬质合金均有良好润湿性,但需要在氢还原气氛中钎焊方可取得良好效果。
纯铜熔点为1082C,钎焊唯独在1093〜1149C之间。
其接头抗剪强度约为150Mpa塑性较高。
硬质合金钎焊前后处理产生的裂纹原因

硬质合金钎焊前后处理产生的裂纹一般情况下,我们在对不同硬质合金进行钎焊前期和后期进行处理,这样做的目的是为了更好的提升其截齿、车刀、刀具等硬质合金材料的焊接质量以及应用质量。
我们常说的钎焊工艺主要是完成工件的钎焊工艺过程中的技术规范,这种工艺是由技术人员将成熟的技术方案和技术参数制定成技术总结,这样大家使用起来可以更为清晰,更为明了。
随着现代机械化越来越强,工件的焊接方法也越来越机械、自动化。
这样使用可以为企业发展降低不少生产成本。
现在自动化进行钎焊工艺主要涉及工件接头、母材、钎前清理、钎剂或者气体介质、钎焊方法(用比亚特自动化感应钎焊方法相对多点)、钎焊后期清理、钎焊后热处理和检验要求等内容。
上图显示的是钎焊的一种感应加热设备一、硬质合金的焊前处理一般采用喷砂或者机械磨削处理,而不采用酸洗处理。
如果是采用酸洗处理,酸液将会腐蚀硬质合金的晶界,使硬质合金的机械性能降低,从而引发裂纹。
这样对与再次钎焊工件已经没有多大的意义,前期处理已经产生裂纹,再次钎焊工件的质量会更加的不好。
二、对于钎焊后期的处理(1)由于刃磨引发的钎焊后的硬质合金工具开裂占很大的比例。
刃磨时,所使用的砂轮选择不当(如砂轮材料、硬度和粒度等)会发生裂纹。
将硬质合金刀具与高速钢刀等同起来,刃磨时也发生浸水,会发生裂纹。
(2)磨削余量留的过大,则刃磨时易发生裂纹,强力连续磨削一把工具容易将硬质合金磨出裂纹。
在一组工具集中刃磨时,可以采用轮换或者流水刃磨法。
在刃磨时,可以轮换刃磨一组工具或者用一组模具分别粗磨、细磨、精磨、这种工艺既可以提高生产效率,也可以大大减少裂纹的产生。
上图显示的是比亚特自动化钎焊处理后的工件虽然有好的钎焊工艺,但是对于钎焊前期和钎焊后期的准备和处理也显得至关重要。
为了进一步提升工件的焊接质量,厂家需要对每一步进行深入探讨和研究和正确使用生产工艺。
上图显示的是比亚特自动化感应加热设备钎焊的产品以上说明是由比亚特自动化为您提供,仅供参考,具体结合实际厂家的生产工艺进行材料的选取和焊接前后的处理。
硬质合金刀具的焊接
硬质合金刀具的焊接第一节硬质合金的钎焊特性硬质合金具有很高的硬度、耐磨性和红硬性。
硬质合金的钎焊是将硬质合金和钢体牢固地连接在一起的有效方法之一.这项钎焊工艺,已经广泛地应用在硬质合金刀具、模具、量具和采掘工具上。
由于各种牌号的硬质合金成分不同,其用途及钎焊的特性不同。
因此,我们必须进一步了解硬质合金的性能,用途及其钎焊的特性。
一、硬质合金的强度和钎焊裂纹的关系各种牌号的硬质合金,当它的强度越高,钎焊时产生裂纹的可能性就越小,反之,钎焊裂纹就比较容易产生。
但硬质合金的硬度和耐磨性往往与强度成反比,即高硬度、高耐磨性的合金,强度较差,而高强度的合金,其硬度和耐磨性较低.一般来说:精加工或超精加工所用牌号的硬质合金,在钎焊时更容易发生裂纹,如在钎焊YT15、YT30、YG3和YG3X等牌号硬质合金时,就要采取特殊措施来防止发生裂纹。
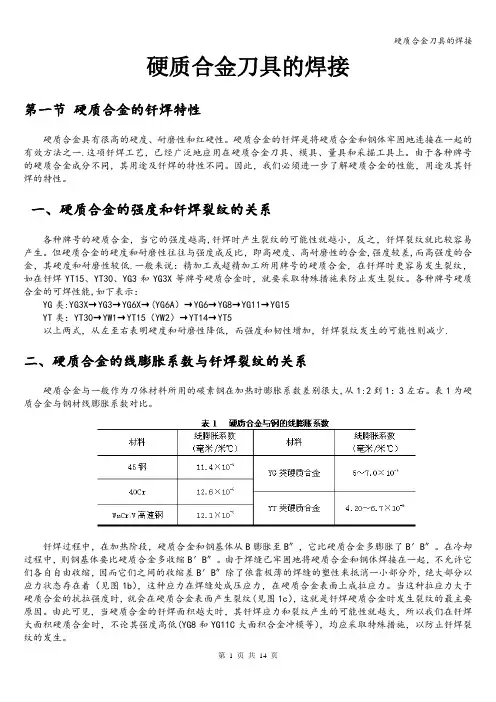
各种牌号硬质合金的可焊性能,如下表示:YG类:YG3X→YG3→YG6X→(YG6A)→YG6→YG8→YG11→YG15YT类:YT30→YW1→YT15(YW2)→YT14→YT5以上两式,从左至右表明硬度和耐磨性降低,而强度和韧性增加,钎焊裂纹发生的可能性则减少.二、硬质合金的线膨胀系数与钎焊裂纹的关系硬质合金与一般作为刀体材料所用的碳素钢在加热时膨胀系数差别很大,从1:2到1:3左右。
表1为硬质合金与钢材线膨胀系数对比。
钎焊过程中,在加热阶段,硬质合金和钢基体从B膨胀至B″,它比硬质合金多膨胀了B′B″。
在冷却过程中,则钢基体要比硬质合金多收缩B′B″。
由于焊缝已牢固地将硬质合金和钢体焊接在一起,不允许它们各自自由收缩,因而它们之间的收缩差B′B″除了依靠极薄的焊缝的塑性来抵消一小部分外,绝大部分以应力状态存在着(见图1b),这种应力在焊缝处成压应力,在硬质合金表面上成拉应力。
当这种拉应力大于硬质合金的抗拉强度时,就会在硬质合金表面产生裂纹(见图1c),这就是钎焊硬质合金时发生裂纹的最主要原因。
钎焊硬质合金类刀具必备知识分解
钎焊常见的缺陷及其成因如下
(3)钎料凝固时,零件相互错动。 (4)钎料结晶温度间隔过大。 (5)钎料结晶温度间隔过大。 (6)钎缝脆性过大。 5.钎料流失产生原因: (1)钎焊温度过高或保温时间过长。 (2)钎料安置不当以致未起毛细作用。 (3)局部间隙过大。 6.母材被溶蚀产生原因: (1)钎焊温度过高,保温时间过长。 (2)母材与钎料之间的作用太剧烈。 (3)钎料量过大。
影响焊接质量因素
(四)钎焊常用的工艺方法 钎焊过程的主要工艺参数是钎焊温度和保温时间。钎焊温度通 常选为高于钎料液相线温度25 ^- 60 'C,以保证钎料能填满间隙。 钎焊保温时间视工件大小及钎料与母材相互作用的剧烈程度而 定。大件的保温时间应长些,以保证加热均匀。钎料与母材作用强 烈的,保温时间要短。一般说来,一定的保温时间是促使钎料与母 材相互扩散,形成牢固结合所必需的。但过长的保温时间将导致熔 蚀等缺陷的发生。钎焊前的表面清理改善钎料在硬质合金上的润湿 性是很重要的,必要时还可采取表面镀铜或镀镍等措施。 硬质合金钎焊中的接头易产生裂纹。这是因为它的线膨胀系数 仅为低碳钢的一半,当硬质合金与这类钢的基体钎焊时,会在接头 中产生很大的热应力,从而导致接头的开裂。因此,硬质合金与不 同材料钎焊时,应设法采取防裂措施硬质合金刀片与钢制刀杆钎焊 时,宜采取加大钎缝间隙和在钎缝中施加塑性补偿垫片的方法,并 在焊后进行缓冷,以减小钎焊应力,防止裂纹产生,延长硬质合金 刀具组件的使用寿命。
焊接刀具基础知识
焊接车刀的焊接方法 影响因素 保温措施 使用时应注意的事项 以及保养方法
影响焊接质量因素
一)钎料的润湿与铺展 钎焊时,只有熔化的液体钎料很好地润湿母材表面才能 填满钎缝。衡量钎料对母材润湿能力的大小,可用钎料(液 相)与母材(固相)相接触时的接触夹角大小来表示。影响 钎料润湿母材的主要因素有: 1.钎料和母材的成份 若钎料与母材在固态和液态下均不发生物理化学作用, 则他们之间的润湿作用就很差,如铅与铁。若钎料与母材能 相互溶解或形成化合物,则认为钎料能较好地润湿母材,例 如银对铜。 2.钎焊温度 钎焊加热温度的升高,由于钎料表面张力下降等原因会 改善钎料对母材的润湿性,但钎焊温度不能过高,否则会造 成钎料流失,晶粒长大等缺陷。
硬质合金钎焊裂纹的预防措施

硬质合金钎焊裂纹的产生机理与预防措施(一)对于硬质合金的发展和应用来讲,质量显得越来越重要,但是在一些厂家焊接使用过程中,经常会出现一些问题,例如:裂纹。
今天比亚特自动化和大家一起就来了解下——钎焊裂纹产生的根源是钎焊过程中产生的拉应力超过了硬质合金的抗拉强度,有时也产生于基体。
通过长期的实验和总结,我们可以发现拉应力的产生有五种途径有:工具结构、热应力、机械性能差异、后续加工等等。
一、工具结构引发的裂纹由于工具结构设计不合理而产生附加拉应力,是引起裂纹的重要因素。
其中,封闭式或半封闭式的钎缝都是增加钎焊应力促使产生裂纹的主要原因。
设计人员应掌握以下原则:即在满足使用所需的钎缝强度前提下,尽可能减少钎焊面和钎焊面积。
设计人员在设计工具时,首先校核的是钎缝强度。
为了提高连接强度常常简单的增加钎焊面或钎焊面积,忽视了增加钎焊面积时带来的钎焊应力,导致裂纹的根源不在钎焊过程,很难依靠钎焊工艺避免这类裂纹产生。
二、热应力引发的裂纹热应力引发的硬质合金裂纹的主要诱因是钎焊加热速度过快或钎焊后剧冷。
火焰钎焊、电阻钎焊和高频感应焊等钎焊工艺容易导致钎焊加热过快、升温过速。
氧气乙炔焰加热时,火焰的高温区可达3000℃,当火焰直接烧硬质合金时,使硬质合金表面或局部升温过快时,有时甚至将硬质合金的边角部分烧化,硬质合金尺寸大时将引发裂纹。
高频钎焊时,感应电流的尖角效应、集肤效应和环向效应导致硬质合金局部升温过快、过高而产生裂纹。
钎焊后因剧冷而引发裂纹有下列几种情况:钎焊后,将工具放在潮湿的地面上,或是放在潮湿的石灰槽中,钎焊后,工具被冷风吹;钎焊后,因工具需要淬火而发生剧冷。
一般情况下,对YT30、YT15及大面积钎焊的硬质合金工具,不适宜在钎焊后进行整体淬火,把握好适当的方法来使用比亚特自动化感应钎焊方法,以免发生裂纹。
三、力学性能差异引发的纹裂对于YT60、YT30、YW2、YG2、YG3X等牌号的硬质合金,由于冲击韧度差,在钎焊时容易产生裂纹。
硬质合金顶尖钎焊工艺流程

硬质合金顶尖钎焊工艺流程
硬质合金顶尖钎焊工艺流程一般包括以下步骤:
准备工作:清洁钎焊表面,检查并清除可能存在的缺陷或瑕疵。
钎料准备:选择合适的钎料,根据需要进行加热或预热。
预热工件:根据钎焊工艺要求,对工件进行预热,以提高钎焊效果。
钎焊操作:将钎料放置在工件接头处,进行钎焊操作。
钎焊时要注意控制温度和时间,以确保钎焊质量。
冷却处理:钎焊完成后,对工件进行冷却处理,以消除残留应力和提高硬度。
后续处理:根据需要进行后续处理,如研磨、抛光等。
以上就是硬质合金顶尖钎焊工艺流程的基本步骤。
钎焊工艺需要结合具体情况进行调整,以保证钎焊质量。
钎焊硬质合金类刀具必备知识
⑤ 钎料使用前用酒精或汽油擦净,并根据钎焊面裁剪成形。钎焊一般硬质合金刀具或模具时,钎料厚度0.4~0.5mm左右比较合适,大小与钎焊面相似即可。当用焦炭炉加热时,钎料可适当增加。在钎焊硬质合金多刃刀具、量具等工件时,应尽量缩小钎焊片的面积,一般可将钎料片剪成钎焊面的1/2左右,当钎焊技术熟练时,可将钎料片减少至钎焊面的1/3或更小。减少钎料可使焊后工件外形美观、刃磨更方便。 (2)钎焊过程 硬质合金工具的钎焊工艺是否正确对焊接质量有至关重要的作用。加热速度对焊接质量有明显的影响。快速加热会使硬质合金片产生裂纹和温度不均;但加热过慢,又会引起表面氧化,使接头强度降低。部分硬质合金焊接时允许的加热速度 部分硬质合金焊接时允许的加热速度 硬质合金片长度/ mm YG8 YT5 YT15 YT30焊接时允许的加热速度/℃·s-1 20以下 80~100 20~30 60~80 15~20 20~40 50~60 12~15 30~40 10~12
影响焊接质量因素
5.钎剂
03
钎焊时使用钎剂可以清除钎料和母材表面的氧化物,改善润湿作用。硬质合金的钎焊性是较差的。这是因为硬质合金的含碳量较高,未经清理的表面往往含有较多的游离碳,从而妨碍钎料的润湿。此外,硬质合金在钎焊的温度下容易氧化形成氧化膜,也会影响钎料的润湿。因此,钎焊前的表面清理对改善钎料在硬质合金上的润湿性是很重要的
钎焊常见的缺陷及其成因如下
(3)钎料凝固时,零件相互错动。 (4)钎料结晶温度间隔过大。 (5)钎料结晶温度间隔过大。 (6)钎缝脆性过大。 5.钎料流失产生原因: (1)钎焊温度过高或保温时间过长。 (2)钎料安置不当以致未起毛细作用。 (3)局部间隙过大。 6.母材被溶蚀产生原因: (1)钎焊温度过高,保温时间过长。 (2)母材与钎料之间的作用太剧烈。 (3)钎料量过大。
硬质合金钎焊
6.钎焊过程 6.钎焊过程
钎焊过程中要正确地控制工件的钎焊温度。钎焊 温度过高,会造成焊缝氧化和含锌钎料中锌元素 的蒸发;钎焊温度过低,焊缝会因钎料的流动性 不好而偏厚,焊缝内有大量的气孔和夹渣,这是 造成脱焊的主要原因。钎焊温度应比钎料熔点高 30~50℃,这时钎料的流动性、渗透性好,易于 30~50℃ 渗透布满整个焊缝。钎料熔化后用紫铜加压棒将 硬质合金沿槽窝往复移动2 硬质合金沿槽窝往复移动2~3次,以排除焊缝中 的熔渣。移动距离约为硬质合金长度的1/3左右。 的熔渣。移动距离约为硬质合金长度的1/3左右。
4.焊前准备 4.焊前准备
④ 钎焊前应仔细检查钢基体上的槽形是否 合理,尤其是对易裂牌号的硬质合金和大 钎焊面的硬质合金工件,更应严格要求。 刀槽也进行喷砂处理和清洗去除油污。清 洗量大时,可采用碱性溶液煮沸10~15min。 洗量大时,可采用碱性溶液煮沸10~15min。 高频或浸铜钎焊的多刃刀具及复杂量具, 最好用饱和硼砂水溶液煮沸20~30min,取 最好用饱和硼砂水溶液煮沸20~30min,取 出烘干后再进行焊接。
4.焊前准备 4.焊前准备
④ 钎焊前应仔细检查钢基体上的槽形是否 合理,尤其是对易裂牌号的硬质合金和大 钎焊面的硬质合金工件,更应严格要求。 刀槽也进行喷砂处理和清洗去除油污。清 洗量大时,可采用碱性溶液煮沸10~15min。 洗量大时,可采用碱性溶液煮沸10~15min。 高频或浸铜钎焊的多刃刀具及复杂量具, 最好用饱和硼砂水溶液煮沸20~30min,取 最好用饱和硼砂水溶液煮沸20~30min,取 出烘干后再进行焊接。
6.钎焊过程 6.钎焊过程
※硬质合金与钢氧-乙炔钎焊的操作技
术要点如下:
① 为了防止硬质合金刀片在钎焊过程中脱 碳或过烧,要选用碳化焰。 ② 钎焊温度1000℃左右为宜,即硬质合金 钎焊温度1000℃ 刀片加热呈亮红色。如果刀片呈暗红色或 白亮色时不能钎焊,因为前者温度过低, 后者温度过高,已出现过烧现象。
钎焊硬质合金工艺过程和工艺参数确定
钎焊硬质合金工艺过程和工艺参数确定硬质合金钎焊工艺过程,是指根据硬质合金和基体的性质设计接头结构、选定钎焊工艺方法、选定钎料钎剂、确定钎焊工艺参数、进行焊前零件的表面处理、零件装配和定位、钎料添加、焊后处理等内容。
在所有钎焊工艺参数中,钎料选用、钎焊温度和保温时间是最重要的。
钎料决定润湿性和钎缝强度;温度和时间影响钎料填缝与母材的相互作用过程,从而决定了钎缝的机械性能。
其次,加热速度和冷却速度也对接头性能有较大的影响。
钎焊温度是钎焊过程中最重要的工艺参数。
在钎焊温度下,除了钎料熔化、填缝并与母材相互作用形成接头外, 还可完成钎焊后的热处理, 以改善基体的性能。
确定钎焊温度的主要依据是所选用钎料的熔化温度。
一般而言,钎焊温度应适当地高于钎料的液相线, 通常定为比钎料的液相线温度高25 ~50℃。
较高的钎焊温度可以减小钎料的表面张力, 改善润湿和填缝, 并使钎料与母材充分相互作用,从而提高接头的强度。
但是,过高的钎焊温度可能引起钎料中低沸点、高蒸气压元素的蒸发形成气孔,并使钎料氧化产生焊渣以及基体硬度降低、组织改变,从而导致接头强度的下降。
保温时间是钎焊过程中较重要的参数之一。
足够的保温时间是钎料同硬质合金与基体相互扩散、形成牢固结合所必需的, 尤其是几何尺寸大的工具,应适当延长钎焊保温时间。
但是,几何尺寸小和钎缝间隙比较小时, 应尽量缩短钎焊的保温时间,以提高工作效率。
应当说明, 对钎焊温度和保温时间不能孤立地进行确定。
钎焊温度和保温时间之间存在着一定的互补关系,也就是升高温度可以缩短时间,采用所谓的硬规范;反之也可以延长时间,降低温度,采用所谓的软规范。
加热速度对钎焊接头的质量也有一定的影响。
加热速度过快, 会使工具温度分布不均而产生应力、变形、开裂;加热速度过慢,又会导致基体品粒长大、钎料中低沸点元素的蒸发以及钎剂的分解等有害过程的发生。
因此,在保证均匀加热的前提下, 应尽量缩短加热时问。
具体确定加热速度时,必须结合工具尺寸、所焊母材和所用钎料的特性等因素加以综合考虑。
硬质合金钎焊PPT课件
硬质合金钎焊材料的制备方法
粉末冶金法
将金属粉末和碳化物粉末混合、压制、烧结,制成硬质合金材料。此方法制备 的硬质合金具有较高的致密度和性能稳定性。
溶胶凝胶法
通过溶胶凝胶反应制备硬质合金材料,具有制备温度低、材料纯度高、粒度细 等特点。此方法制备的硬质合金适用于制备高性能的超细和纳米级硬质合金材 料。
具有高硬度、高耐磨性、高耐腐 蚀性和良好的高温性能,广泛应 用于切削工具、耐磨零件和刀具 等领域。
钎焊的定义与特性
钎焊定义
钎焊是一种通过液态钎料在加热条件 下润湿、铺展和流淌,将两个或多个 金属连接起来的工艺方法。
钎焊特性
钎焊具有加热时间短、工件变形小、 接头强度高、密封性好等优点,广泛 应用于电子、航空航天、汽车、家用 电器等领域。
02
硬质合金钎焊材料
硬质合金钎焊材料种类
钨钴类硬质合金
以碳化钨和钴为基体,硬度高、 耐磨性好,常用作切削化钨、碳化钛和钴为基体,具 有较高的韧性和抗热性,常用于加 工铸铁、高温合金等难加工材料。
钨钛钽类硬质合金
以碳化钨、碳化钛、碳化钽和钴为 基体,具有极高的硬度和耐磨性, 常用于加工硬质合金、陶瓷等超硬 材料。
03
硬质合金钎焊工艺
硬质合金钎焊工艺流程
涂敷钎剂
在工件表面均匀涂敷适量的钎 剂。
加热过程
将工件加热至钎焊温度,确保 钎料熔化并与母材充分润湿。
准备阶段
清理工件表面,确保无杂质和 污染物。
放置钎料
将硬质合金钎料放置在工件相 应的位置。
冷却与清理
待钎料冷却凝固后,去除多余 钎料和钎剂,完成焊接。
硬质合金钎焊工艺参数
母材开裂
钎料不润湿
可能是由于加热不均或冷却过快导致的。 解决方案是优化加热和冷却过程,确保温 度均匀且缓慢冷却。