
高低压成套开关设备配线工艺守则
1 适用范围
本守则适用于各种高低成套开关控制设备的辅助电路的配线,也适用于采用绝缘导
线的低压主电路的配线。
2 材料
a. 绝缘导线(颜色按图样并符合GB2681-81要求);
b. 白色塑料标准套管(简称标志套);
c. 塑料带:宽20mm;
d. 塑料管:内径Φ6mm;
e. 裸压接端头;
f. 固定和可活动的线夹;
g. Φ5、Φ10、Φ15塑料蛇皮管(或钢精扎头或塑料行线槽);
h. 瓷套管、瓷珠;
i. 紧固件(螺钉、螺母、弹簧垫、平垫);
j. 标志牌;
k. 环乙酮;
l. 聚氯乙烯;
m. 醋酸丁脂。
3 工具及设备
a.拉丁字母、阿拉伯数字打字机及加热设备;
b.圆口钳;
c.扁口钳;
d.斜口钳;
e.尖嘴钳;
f.钢丝钳;
g.剥线钳;
h.剪刀;
i.螺丝刀;
j.活动扳手;
k.套筒、呆扳手;
m.电池试灯(自制);
n.2m钢卷尺。
4 工艺准备
4.1 认真阅读图样及有关技术文件,了解对材料、操作等有无特殊要求。
4.2 按图样要求,所连接的全部电器元件以及接线端子均已安装好,检查其型号等应符
合规定。
4.3 备齐所需的材料及所需工具。
4.4 根据产品结构型式,图样以及本规范的要求等确定走线方案。
当采用塑料行线槽敷设导线
时,则按走线方案将塑料行线槽敷设固定好。
4.5 根据图样及走线方案在标志套上打字或手工写字。
对标志套打字时,若需加热,加热温度
应控制在40~60℃,打字后,喷涂塑料保护膜。
其配方为:环乙酮20ml,聚氯乙烯1g,醋酸丁
脂1.3ml。
喷涂后烘干(温度60℃左右)或放在阴凉处凉干。
4.6 元件标志牌应贴在所标志的元件附近。
5 工艺过程
工艺过程可按下面流程所示进行。
按走线路径量线下料----剥去始端绝缘层----套上始端标志套----加工接线端(如打圆圈或
整直)并连接----剥去末端绝缘层----套上末端标志套并使其不会自导线上脱落----使同一路
径的各导线纳入线束----对线束边捆扎边固定(或套上塑料蛇皮管或嵌入塑料行线槽内)---将
导线末端可能出现的过长部分剪去重新按接线需要剥去绝缘层后套上末端标志套----加工接线端并连接----进行自检查。
6 工艺要求
6.1 导线的采用及下料、剥线
6.1.1 辅助电路的导线,除图样上特别标明外一律采用黑色绝缘铜芯线,其最小截面积,对于
硬导线为1.5mm ,对于软导线为1mm 。
仅对于连接电子器件的小电流,低电平电路才允许采用
更小截面积的导线。
绝缘导线的额定电压不得低于各电路的额定工作电压。
6.1.2 按确定好的走线方案量线下料,下料时应注意留出剥去绝缘层部分的长度。
截面积1~
2.5mm 的导线剥线长度按表1规定。
6.2 弯圆圈、接线
6.2.1 凡在电气元件的接线端子上用螺钉或螺栓头部直接压紧导线导电时,导线接线端应先套
上标志套,用圆口钳弯圆圈、圆圈内径比接线螺栓(钉)直径大0.5~1mm。
6.2.2 当导线接到元件接线板上时,导线的圆圈方向应按顺时针方向。
6.2.3 圆圈根部距导线绝缘层应有2 -0.5+1.0mm的距离。
见图2。
标志套与导线绝缘层
应平齐,不能
伸出绝缘层而靠近圆圈,以保证接线时平垫圈装上后不套压住导线的绝缘层上。
导线接入后沿
着螺栓(钉)轴线方向应看不见导线圆圈外露。
6.2.4 当导线采用软线时,剥掉绝缘层后应先拧紧各股铜线再套上标志套,弯圆圈与接线固定
时应保证各股铜线不松散。
见图3。
6.2.5 一般一个接线端子,只能连接一根导线,必要时允许连接两根导线,此时,它们中间应
加一个与螺栓(钉)直径相匹配的平垫圈,见图4a。
好允许作成图4b型式,以保证导线的可靠
连接。
6.2.6 接线中,所用的螺栓、螺钉、垫圈、弹簧垫圈等都应镀锌或镀镍。
6.2.7 接到电阻或其它发热元件上时,接线端剥线长度应按表3规定。
增长部分应套上瓷珠(或瓷管),以免发热元件散发出的热量危及导线绝缘性能。
6.2.8 电气元件采用直接插入压线连接时,剥线长度应减短,不弯圆圈,剥线长度以线芯插入接点压线牢固且标志端与接线端子间的导线裸露部分在2mm左右为宜。
6.2.9 辅助回路导线接入一次母线时,需在母线上打Φ6孔,导线端头配上冷压接线端头(或接线片),有M5螺钉连接,见图5。
6.2.10 相近端子间的连线当明显可见其连接关系时,可不套标志套,如图6表示的方法配置。
6.2.11 绝缘导线不应直接贴在导电部件或带电部件上敷设,并应固定在骨架或支架上,也
可装入行线槽内。
6.2.12 所有接线端子的连接必须牢固,两个接线端子间的连线不得有中间接头。
6.3 导线的弯曲、转向、孔线。
6.3.1 根据走线方案需要弯曲转换方向时,只能用手工或扁口钳子进行操作,不得用其它锋利工具进行弯曲,见图7。
6.3.2 导线弯曲半径一般不得小于导线绝缘外径的2倍,见图8。
6.3.3 用塑料蛇皮管套圈线束(或用扎线钢精扎头作线束)时,一般要求在线束同一侧或两侧
抽头,禁止胡乱抽头,保持线束横平竖直,整洁美观。
一般导线数量在10根以下,用Φ5塑料
蛇皮管套圈;10~20根用Φ10蛇皮管;20根以上用Φ15蛇皮塑料管套圈。
6.3.4 沿壁走线时,线束距导电部件应不小于3mm,导线穿越金属孔时必须套上塑料或其它材
料的绝缘管保持,且不允许从母线相间或安装孔中穿过,见图9。
6.3.5 几种走线、扎线方式见图10~图14。
6.4 线束的固定
6.4.1 所有线束敷设都应保持横平竖直,配置坚固、层次分明,整齐美观,电气连接接触牢固、良好。
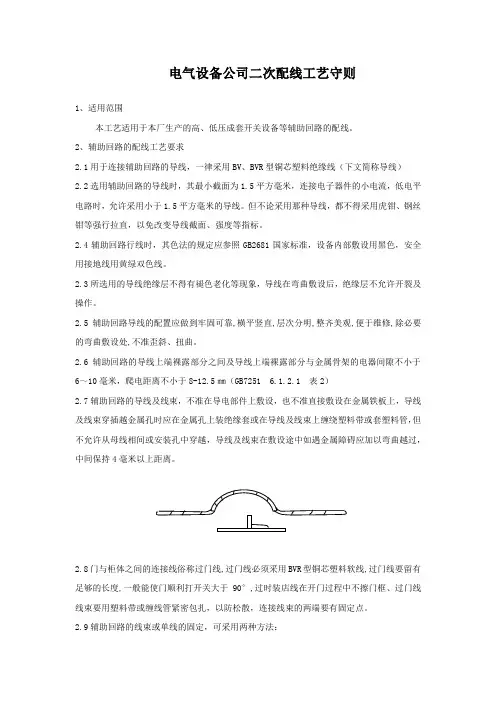
6.4.2 线束敷设过程中如遇金属障碍则应加以弯曲越过,中间保持3~5mm空隙,见图15。
技术要求
a)主干线支线要求横平竖直,
b)支线接至接点的应呈树技状。
电气设备公司二次配线工艺守则
电气设备公司二次配线工艺守则1、适用范围本工艺适用于本厂生产的高、低压成套开关设备等辅助回路的配线。
2、辅助回路的配线工艺要求2.1用于连接辅助回路的导线,一律采用BV、BVR型铜芯塑料绝缘线(下文简称导线)2.2选用辅助回路的导线时,其最小截面为1.5平方毫米,连接电子器件的小电流,低电平电路时,允许采用小于1.5平方毫米的导线。
但不论采用那种导线,都不得采用虎钳、钢丝钳等强行拉直,以免改变导线截面、强度等指标。
2.4辅助回路行线时,其色法的规定应参照GB2681国家标准,设备内部敷设用黑色,安全用接地线用黄绿双色线。
2.3所选用的导线绝缘层不得有褪色老化等现象,导线在弯曲敷设后,绝缘层不允许开裂及操作。
2.5辅助回路导线的配置应做到牢固可靠,横平竖直,层次分明,整齐美观,便于维修,除必要的弯曲敷设处,不准歪斜、扭曲。
2.6辅助回路的导线上端裸露部分之间及导线上端裸露部分与金属骨架的电器间隙不小于6~10毫米,爬电距离不小于8-12.5㎜(GB7251 6.1.2.1 表2)2.7辅助回路的导线及线束,不准在导电部件上敷设,也不准直接敷设在金属铁板上,导线及线束穿插越金属孔时应在金属孔上装绝缘套或在导线及线束上缠绕塑料带或套塑料管,但不允许从母线相间或安装孔中穿越,导线及线束在敷设途中如遇金属障碍应加以弯曲越过,中间保持4毫米以上距离。
2.8门与柜体之间的连接线俗称过门线,过门线必须采用BVR型铜芯塑料软线,过门线要留有足够的长度,一般能使门顺利打开关大于90°,过时装店线在开门过程中不擦门框、过门线线束要用塑料带或缠线管紧密包扎,以防松散,连接线束的两端要有固定点。
2.9辅助回路的线束或单线的固定,可采用两种方法:2.9.1在线束上包塑料带后用铝皮夹(钢精扎头)固定(或用BV型1.5平方毫米塑料绝缘线固定)要求包扎紧密,固定牢固,固定间距、横间距离不得大于120毫米,纵向距离不得大于150毫米。
高低压开关柜配线工艺总结

配线注意事项1. 线束不得紧贴金属板敷设,线束穿过钢板孔时采取防护措施。
2.每个端子接线不得超过两根。
3.采用线束布线时,固定线束应横平竖直布置,并应捆扎和固定。
捆扎间距不宜大于100mm,水平线束固定间距不宜大于300mm,垂直线束固定间距不宜大于400mm。
7.检查紧固件应无松动、脱落。
8.查看绝缘体应无裂纹。
9.检查电气连接部分应连接牢固,接触良好,无松动现象。
10.按二次接线图进行施工,接线正确。
11.配线整齐、美观、导线绝缘应良好、无损伤。
12. 每个接线端子应只接一根导线,最多不超过两根(只有当该端子或接线柱是为接两根导线而专门设计的才允许接两根导线)。
13.用剥线钳剥去导线绝缘层,钳口与线径配合适当不得损伤线芯。
14. 导线弯曲半径(内径)应大于导线直径的两倍。
15. 线束穿越金属孔或在过门处、转角处,应在线束穿越部分缠上胶带。
过门处胶带要求缠2~3层,长度约60mm,其他位置则视情况而定,应保证孔的两侧胶带各留有20mm以上的裕量。
16. 当悬挂线束未固定长度超过300mm时,应固定导线。
17. 线束与带电母线,电器出线端或带电裸线间有大于表1规定的距离。
表1 线束与一次母线间的距离二次回路的裸露带电部件(位)间或裸露带电部件(位)与金属骨架间的电气间隙应不小于4mm,爬电距离应不小于6mm。
18. 所有螺钉紧固件,必须加弹垫、平垫、螺钉、(螺母)进行紧固。
紧固后螺钉应露出2~5扣。
19. 各接地线连接处表面应清理干净,不得有油漆或锈斑。
二次配线工艺过程1 下线前的准备1.1 仔细查看工程施工通知上的有关说明,一次系统图上柜体结构,元件布置和材料明细表上元件型号以及对元件的要求。
1.2 对领用的号码管应与图纸进行核对,确认以后进行施工。
1.3 根据二次接线图上注明的元件符号正确地找出电器元件。
2 下线2.1 根据二次接线图以及元件布置图确定的走线方式,按电器元件接点间的实际位置量裁导线,套上号码管。
高低成套开关控制设备辅助电路二次配线工艺规范

辅助电路的配线工艺文件05-05-2007电力设备制造有限公司2007年05月1 适用范围本守则适用于各种高低成套开关控制设备的辅助电路的配线,也适用于采用绝缘导线的低压主电路的配线。
2 材料a. 绝缘导线(颜色按图样并符合GB2681-81要求);b. 白色塑料标准套管(简称标志套);c. 塑料带:宽20mm;d. 塑料管:内径Φ6mm;e. 裸压接端头;f. 固定和可活动的线夹;g. Φ5、Φ10、Φ15塑料蛇皮管(或钢精扎头或塑料行线槽);h. 瓷套管、瓷珠;i. 紧固件(螺钉、螺母、弹簧垫、平垫);j. 标志牌;k. 环乙酮;l. 聚氯乙烯;m. 醋酸丁脂。
3 工具及设备a.拉丁字母、阿拉伯数字打字机及加热设备;b.圆口钳;c.扁口钳;d.斜口钳;e.尖嘴钳;f.钢丝钳;g.剥线钳;h.剪刀;i.螺丝刀;j.活动扳手;k.套筒、呆扳手;m.电池试灯(自制);n.2m钢卷尺。
4 工艺准备4.1 认真阅读图样及有关技术文件,了解对材料、操作等有无特殊要求。
4.2 按图样要求,所连接的全部电器元件以及接线端子均已安装好,检查其型号等应符合规定。
4.3 备齐所需的材料及所需工具。
4.4 根据产品结构型式,图样以及本规范的要求等确定走线方案。
当采用塑料行线槽敷设导线时,则按走线方案将塑料行线槽敷设固定好。
4.5 根据图样及走线方案在标志套上打字或手工写字。
对标志套打字时,若需加热,加热温度应控制在40~60℃,打字后,喷涂塑料保护膜。
其配方为:环乙酮20ml,聚氯乙烯1g,醋酸丁脂1.3ml。
喷涂后烘干(温度60℃左右)或放在阴凉处凉干。
4.6 元件标志牌应贴在所标志的元件附近。
5 工艺过程工艺过程可按下面流程所示进行。
按走线路径量线下料----剥去始端绝缘层----套上始端标志套----加工接线端(如打圆圈或整直)并连接----剥去末端绝缘层----套上末端标志套并使其不会自导线上脱落----使同一路径的各导线纳入线束----对线束边捆扎边固定(或套上塑料蛇皮管或嵌入塑料行线槽内)---将导线末端可能出现的过长部分剪去重新按接线需要剥去绝缘层后套上末端标志套----加工接线端并连接----进行自检查。
二次配线工艺守则
特殊情况按相应工程的技术要求选择导线颜色和截面
积。
5.3 剥线
绝缘导线应用剥线钳剥去绝缘层;剥线时导线规格和
钳子应适配,线芯不应有伤痕。 剥线钳在剥绝缘层时必须注意钳口的方向。 剥线长度应与接线端头颈部长度相等。 弯圈接线时剥线长度按螺钉直径确定。
5.4弯圈接线 凡在接线端上用螺钉直 接紧固导线时,其连接 导线(BV)必须先弯圆圈 (瓦形压板,圆形接线 器件除外)。 弯圆圈的导线必须先套 上线号管,然后用圆嘴 钳子按顺时针方向弯圆 圈,圆圈内径比接线螺 钉直径大0.5—1mm。 圆圈距线号管应有2mm 左右的空隙。
5.10端子排的安装及接线
端子排的首尾两端必须装有固定器固定。 端子排只能竖放或横放,为了接线方便,放置时可单排、
多排装设。多排装设时,每排应呈阶梯状安装,以利于操 作。 电流试验端子、熔断器端子、空气开关的进出线方向应遵 循上进下出、左进右出、里进外出的原则。 每个端子的接线端最多只允许接两根导线。 导线接至端子排弯曲接线时,尽量保证导线弯曲弧度一致, 确保导线外观整齐,美观; 端子板不得有损坏、污垢,其固定应牢靠。每组端子板前 端应有标识端子并标明其顺序编号或功能内容; 每节端子上均有与图一致的端子顺序号,便于检查和维护。 接线端子应与导线截面匹配,不应使用小端子配大截面导 线。
5.5 接线端头的压接处理
接线端头采用普通 型和预绝缘型以及 管状预绝缘型。
接线端头采用压钳 压接。
接线端头的压接处 理注意事项:
1.靠近压接端头颈部接缝 处压接;压接工具凸起 部位对准压接端头接缝 处。 2.压痕应在颈部接缝的正 中央。 3.确保线芯全部套入接线 端头颈部内。
高、低压成套开关设备工艺标准汇编

3.6 二次线 二次线安装应遵循《辅助回路下线配备工艺守则》中所规定旳内容。
3.7 清理 3.7.1 清理所有多余零部件、螺钉、螺母、垫片。 3.7.2 清除断线头、多余辅助材料等杂物。 3.7.3 检查所有工具、工装器具不应遗留在柜内。 3.7.4 清除不应存在旳油漆、污垢、灰尘等。 3.8 核对 3.8.1 检查所有紧固件应安装牢固,并有防松装置。 3.8.2 接线要完整,接地应牢固可靠,编号符合规定。 3.8.3 检查接地\接零应可靠,材料规格应符合规定。
资料来源 编制部门
编制 审核 原则化 审定
标记 处数 更改文献号 签字 日期
批准ห้องสมุดไป่ตู้
电器元辅件安装工艺守则
.002
共7页 第2页
5.1 元器件安装必须完全符合图纸规定。 5.2 元器件安装前必须进行认真检查,核对电器元件旳型号,以免导致返工。 5.3 元件旳安装必须横平坚直,不垂直度和倾斜度,<5 度。 5.4 塑料、瓷质元件安装时必须加橡皮垫和纸垫。 5.5 元器件间不得互相影响各自旳正常工作。 5.6 元器件安装时,必须考虑电气间隙、喷弧距离、爬电距离、管形电阻旳安装:周边要 留有一定旳空间,以利于电阻旳散热。 5.7 元器件旳安装考虑顾客旳使用、维修、更换旳以便。 5.8 按元器件旳安装孔径、联接厚度对旳选用螺栓、乱牙、滑牙不得便用、螺栓高出螺帽 2-3 牙。 5.9 元器件上如有临时不安装旳物件要妥善保管好。 5.10 元器件安装完毕后,必须进行认真检查。 6.重要元器件旳安装。 6.1 刀开关 6.1.1 带杠杆操作机构刀开关旳安装。
6.7.2 电流互感器安装时,尽量与上级相应旳相对正,以便一次接线施工以便。
6.7.3 安装时互感器旳型号、变比、电压等级及精度,接一次线时看清穿心匝数。
电气设备公司二次配线工艺守则

电气设备公司二次配线工艺守则1适用范围本工艺适用于本厂生产的高、低压成套开关设备等辅助回路的配线。
2、辅助回路的配线工艺要求2.1用于连接辅助回路的导线,一律采用BV BVR型铜芯塑料绝缘线(下文简称导线)2.2选用辅助回路的导线时,其最小截面为 1.5平方毫米,连接电子器件的小电流,低电平电路时,允许采用小于1.5平方毫米的导线。
但不论采用那种导线,都不得采用虎钳、钢丝钳等强行拉直,以免改变导线截面、强度等指标。
2.4辅助回路行线时,其色法的规定应参照GB2681国家标准,设备内部敷设用黑色,安全用接地线用黄绿双色线。
2.3所选用的导线绝缘层不得有褪色老化等现象,导线在弯曲敷设后,绝缘层不允许开裂及操作。
2.5辅助回路导线的配置应做到牢固可靠,横平竖直,层次分明,整齐美观,便于维修,除必要的弯曲敷设处,不准歪斜、扭曲。
2.6辅助回路的导线上端裸露部分之间及导线上端裸露部分与金属骨架的电器间隙不小于6〜10毫米,爬电距离不小于8-12.5伽(GB7251 6.1.2.1 表2)2.7辅助回路的导线及线束,不准在导电部件上敷设,也不准直接敷设在金属铁板上,导线及线束穿插越金属孔时应在金属孔上装绝缘套或在导线及线束上缠绕塑料带或套塑料管,但不允许从母线相间或安装孔中穿越,导线及线束在敷设途中如遇金属障碍应加以弯曲越过,中间保持4毫米以上距离。
2.8门与柜体之间的连接线俗称过门线,过门线必须采用BVR型铜芯塑料软线,过门线要留有足够的长度,一般能使门顺利打开关大于90°,过时装店线在开门过程中不擦门框、过门线线束要用塑料带或缠线管紧密包扎,以防松散,连接线束的两端要有固定点。
2.9辅助回路的线束或单线的固定,可采用两种方法:2.9.1在线束上包塑料带后用铝皮夹(钢精扎头)固定(或用BV型1.5平方毫米塑料绝缘线固定)要求包扎紧密,固定牢固,固定间距、横间距离不得大于120毫米,纵向距离不得大于150毫米。
成套电气二次配线工艺设计守则
.高、低压成套开关设备二次配线工艺守则编制:审核:会签:批准:皖翔电力设备有限公司年月日发布年月日实施形,外面套上缠绕管,以保证活门在开启过程中不损伤导线。
6.9 活门与柜、箱间过门支架导线的配置如图一、图二。
6.10过门处若导线数目较多时,为保证澳门开闭顺利,及避免损伤导线,可从二处或二处以上过门。
6.11扎带的位置,两扎带捆扎距离一般在100~150mm左右要求一台产品或一产品段距离应一致。
在线束始末两端弯曲及分线前后,必须扎牢,而在线束中间则要求均高、低压成套开关设备二次配线工艺守则编号QC7.5-05-08 页数共6页第4页匀分布。
表3发热功率(W)电器元件、电子元件等与发热件之间需保持的距离上方侧面下方元件允许60℃时元件允许50℃时7.5 30 40 10 1015 30 100 10 1020~50 100 200 20 2075~100 100 300 30 30150 150 300 30 30200 150 400 30 306.12 线束或导线的弯曲,不得使用尖口钳或钢丝钳,只允许使用手指或弯线钳,以保证导线的绝缘层不受损坏。
6.13 所有仪表、继电器、电器设备、端子排及连接的导线均应有完善、清楚、牢固正确的标记套(管),元件本身的连接可不用标记套。
标记套的方向,羊眼圈的弯制方向与尺寸如图三、表3所示。
6.14 导线接好后,从接头点垂直方向看去应无羊眼圈导体外露。
6.15 同一端头一般只能接一根导线,严禁同一端接三根或三根以上导线。
若需要接二根导线时,两导线之间应垫以精制平垫圈。
6.16 导线接入电度表时,应将导线剥去一段绝缘层,对折后插入接线盒孔。
导体在接线盒应有足够长度,确保二只螺钉全部接触,然后将二只螺钉全部紧固。
高、低压成套开关设备二次配线工艺守则编号QC7.5-05-08 页数共6页第5页6.17 接至发热元件的一端,导线应套一段瓷珠(套)。
6.18 二次线接在端头上应有防松装置。
一次线制作和装配工艺守则..
1范围本守则适用于高低压开关柜一次线的制作和装配。
2材料a・矩形截面母线(铜母线TMY、铝母线LMY),简称母线。
b・阻燃铜芯聚氯乙烯绝缘线(BVZ),简称导线;c・铜管制接线端头,简称端头;d・热收缩绝缘套管,简称热缩管;e・高滴点电力复合脂,简称热缩管;f・捆扎件(塑料带、捆扎带);g・坚固件(螺栓、螺母、平垫圈、专用平垫圈、弹簧垫圈)h.圆形相序不干胶标志。
3设备及工艺装备a・数控母线冲孔及切断机;b・数控母线弯线弯曲机;c・630KN冲床及切断、冲孔和麻点校平模具;d.25mm摇壁钻;e・液压母线平弯机和液压母线立弯机;f.烘箱(200°C、0.2mJ;g・剥线钳;h・手动液压冷压接钳;i・扎带钳;j•扭力扳手;k・钢字码;l•卷尺和角尺。
4工艺准备4・1熟悉产品的技术资料。
4.2核对一次元件的型号、规格和数量,检查合格证和认证标志。
4.3按照一次元件明细表规定的型号、规格和数量准备一次线,如果没有规定,可以参考载流量来选择,见附录A。
被选用的母线应有质保书,表面无显着的划痕、气孔、凹孔和起皮等缺陷。
5一次线的制作5.1一次母线的制作有图纸的母线根据图纸制作,无图纸的母线根据一次方案图和柜内元件实际位置确定弯曲形式和尺寸并绘制草图作为加工依据。
母线弯曲搭接外,其余应符合附录B的规定。
连接螺栓孔除及元件连接处需配作外,其余应符合附录C的规定。
母线的切断、冲孔和弯曲尽可能在数控设备上进行,也可以在普通设备上进行。
注意:要求包覆热缩管的母线,当弯曲角aV120时,要先跳过弯曲工序待包覆后再进行弯曲工序,参见2975.1《母线包覆热缩管工艺守则》5.7条。
一次母线制作的工艺过程见图1。
5.1.1用数控设备制作母线5.1.1.1校平检查母线的平整和弯曲状态,必要时用手工校平校直,校平校直后母线表面无明显锤痕和伤痕。
5.1.1.2冲孔、切断按展开尺寸在数控冲切机上冲孔并切断。
5.1.1.3麻点校平母线搭接部位在630KN冲床用麻点校平模压印麻点和校平,麻点面积应大于搭接面积,见图2。
高低压开关柜二次配线工艺守则
高低压开关柜二次配线工艺守则1 适用范围本工艺守则适用于各种0.4kV~35kV开关电器设备的二次配线制作。
2 使用材料2.1铜芯聚氯乙烯绝缘电线(简称导线)2.2聚氯乙烯绝缘塑料带(简称胶带)2.3聚氯乙烯异型管(简称号码管)2.4 冷压端头2.5线卡、尼龙扎带2.6标签纸(元件标签、地线标签)2.7瓷质套管2.8标准紧固件2.9 塑料蛇皮管、金属蛇皮管、尼龙螺旋管、PVC波纹管φ12、φ18、φ25、φ35 2.10 塑料行线槽2.11胶垫、软垫(防震垫)橡胶圈2.12线夹2.13绝缘纸(δ=0.5)、黄腊管2.14松香2.15焊锡2.16 酒精3 设备及工具3.1 号码打印机3.2活动扳手6寸、8寸3.3平头螺丝刀、十字螺丝刀(3寸、6寸、8寸)以及电讯螺丝刀3.4斜口钳、剥线钳、尖嘴钳、圆嘴钳3.5电烙铁25W、100W3.6 冷压线钳0.5~2.5(mm);1,4,6(mm)3.7 电池试灯3.8丝锥M4、M5、M6、M83.9卷尺(2m)3.10自制套管M3~M64 二次回路配线的一般要求4.1按二次接线图进行施工,接线正确。
4.2配线整齐、美观、导线绝缘应良好、无损伤。
4.3导线选用黑色,二次保护接地线为黄绿双色线,工程有特殊要求时则按工程要求选线。
4.4电流回路采用2.5mm2导线,其他回路为1.5mm2,对于电子元件回路采用焊锡连接时,在满足载流量和电压降及有足够机械强度的情况下,可采用不小于0.5mm2截面的导线。
4.5导线与电器元件采用螺栓连接、插接、焊接等,导线的芯线应无损伤。
4.6每个接线端子应只接一根导线,最多不超过两根(只有当该端子或接线柱是为接两根导线而专门设计的才允许接两根导线)。
4.7用于连接可动部分如门上的电器导线应采用多股软导线,并留有适量的裕度。
导线根数超过35根时分两股捆扎,超过70根时分三股捆扎。
用于连接固定不动单元上的电器元件的导线可采用单股导线或多股软导线。
二次配线工艺守则
二次配线工艺守则1.适用范围本守则适用于高、低压成套开关设备的二次配线制作工艺。
2.工艺准备2.1 看清接线图上的注意事项、备注说明及元器件、材料、操作等有无特殊要求。
按图样要求,备齐全部电器元件,检查其型号规格等是否相符,并保管好合格证。
2.2 备齐所需的材料及所需的工具。
3.工艺流程4.工艺过程及要求4.1 确定走线方案4.1.1 二次配线工序负责人应同二次配线人员根据柜体设计图纸(如盘面布置图、端子布置图)及元器件、端子排位置确定合理的走线方案。
4.1.2 对每批产品当柜体盘面布置和二次方案相同时布线应一致。
4.1.3 由于元件结构或布置原因配线有困难时,立即通知工艺员并反馈技术员及时处理。
4.2 下线4.2.1 根据GB2681《电工成套装置中导线的颜色》的规定选择导线颜色。
4.2.1.1安全用的接地线:黄绿双色线。
4.2.1.2 装置和设备内部接线:黑色线。
4.2.1.3 有特殊要求的按规定的颜色选用。
4.2.2 导线截面积的选择4.2.2.1 按接线图规定选用导线截面。
4.2.2.2 设计未规定的按以下原则选择:导线按串联回路中电器元件的最小额定电流(熔断器中的熔断丝和热元件除外)选择导线截面,此截面的导线长期使用电流不得小于串联回路电器元件的最小额定电流,常见导线选择见下表:常用导线的载流量4.2.3 按确定好的走线方案及选择好的导线型号规格,按所需导线长度下线。
4.2.4 二次导线不允许有中间接头或焊接点,不允强力拉伸导线,导线绝缘层应良好,芯线应无损伤。
4.3 套线号管4.3.1 根据导线的线径选取适当规格的线号管,按照二次接线图的设计要求用线号打印机打出线号,线号要求清晰、耐久,不可自行书写,涂改。
4.3.2 同一批产品的线号管截取长度应一致,汇控柜内线号管长度统一定为20mm,小机构内线号管长度统一定为15mm。
线号管在打印时要严格按照图纸,不得随意更改或增删字符,包括空格也不得省略。