
西门子数控编程指令代码
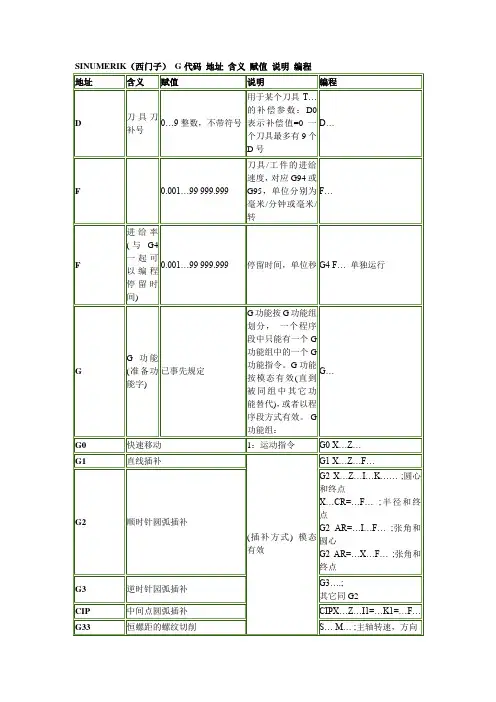
SIEMENS铣床G代码地址含义 D 刀具刀补号 F 进给率(与G4 一起可以编程停留时间) G G功能(准备功能字) G0 快速移动G1 直线插补G2 顺时针圆弧插补G3 逆时针圆弧插补CIP 中间点圆弧插补G33 恒螺距的螺纹切削G331 不带补偿夹具切削内螺纹G332 不带补偿夹具切削内螺纹. 退刀CT 带切线的过渡圆弧插补G4 快速移动G63 快速移动G74 回参考点G75 回固定点G25 主轴转速下限G26 主轴转速上限G110 极点尺寸,相对于上次编程的设定位置G110 极点尺寸,相对于当前工件坐标系的零点G120 极点尺寸,相对于上次有效的极点G17* X/Y平面G18 Z/X平面G19 Y/Z平面G40 刀尖半径补偿方式的取消G41 调用刀尖半径补偿, 刀具在轮廓左侧移动G42 调用刀尖半径补偿, 刀具在轮廓右侧移动G500 取消可设定零点偏置G54 第一可设定零点偏置G55 第二可设定零点偏置G56 第三可设定零点偏置G57 第四可设定零点偏置G58 第五可设定零点偏置G59 第六可设定零点偏置G53 按程序段方式取消可设定零点偏置G60* 准确定位G70 英制尺寸G71* 公制尺寸G700 英制尺寸,也用于进给率F G710 公制尺寸,也用于进给率F G90* 绝对尺寸G91 增量尺寸G94* 进给率F,单位毫米/分G95 主轴进给率F,单位毫米/转G901 在圆弧段进给补偿“开”G900 进给补偿“关”G450 圆弧过渡G451 等距线的交点I 插补参数J 插补参数K 插补参数I1 圆弧插补的中间点J1 圆弧插补的中间点K1 圆弧插补的中间点L 子程序名及子程序调用M 辅助功能M0 程序停止M1 程序有条件停止M2 程序结束M3 主轴顺时针旋转M4 主轴逆时针旋转M5 主轴停M6 更换刀具N 副程序段: 主程序段P 子程序调用次数RET 子程序结束S 主轴转速,在G4 中表示暂停时间T 刀具号X 坐标轴Y 坐标轴Z 坐标轴CALL 循环调用CHF 倒角,一般使用CHR 倒角轮廓连线CR 圆弧插补半径GOTOB 向后跳转指令GOTOF 向前跳转指令RND 圆角支持参数编程SIEMENS802S/CM 固定循环循环说明LCYC82 钻削,沉孔加工LCYC83 深孔钻削LCYC840 带补偿夹具的螺纹切削LCYC84 不带补偿夹具的螺纹切削LCYC85 镗孔LCYC60 线性孔排列LCYC61 圆弧孔排列LCYC75 矩形槽,键槽,圆形凹槽铣削SIEMENS802DM/810/840DM 固定循环循环说明CYCLE82 中心钻孔CYCLE83 深孔钻削CYCLE84 性攻丝CYCLE85 铰孔CYCLE86 镗孔CYCLE88 带停止镗孔CYCLE71 端面铣削LONGHOLE 一个圆弧上的长方形孔POCKET4 环形凹槽铣削POCKET3 矩形凹槽铣削SLOT1 一个圆弧上的键槽SLOT2 环行槽SIEMENS车床G 代码地址含义 D 刀具刀补号 F F 进给率(与G4 一起可以编程停留时间) G G功能(准备功能字) G0 快速移动G1 直线插补G2 顺时针圆弧插补G3 逆时针园弧插补G33 恒螺距的螺纹切削G4 快速移动G63 快速移动G74 回参考点G75 回固定点G17 (在加工中心孔时要求) G18* Z/X平面G40 刀尖半径补偿方式的取消G41 调用刀尖半径补偿, 刀具在轮廓左侧移动G42 调用刀尖半径补偿, 刀具在轮廓右侧移动G500 取消可设定零点偏置G54 第一可设定零点偏置G55 第二可设定零点偏置G56 第三可设定零点偏置G57 第四可设定零点偏置G58 第五可设定零点偏置G59 第六可设定零点偏置G53 按程序段方式取消可设定零点偏置G70 英制尺寸G71* 公制尺寸G90* 绝对尺寸G91 增量尺寸G94* 进给率F,单位毫米/分G95 主轴进给率F,单位毫米/转I 插补参数I1 圆弧插补的中间点K1 圆弧插补的中间点L 子程序名及子程序调用M 辅助功能M0 程序停止M1 程序有条件停止M2 程序结束M30 M17 M3 主轴顺时针旋转M4 主轴逆时针旋转M5 主轴停M6 更换刀具N 副程序段: 主程序段P 子程序调用次数RET 子程序结束S 主轴转速,在G4 中表示暂停时间T 刀具号X 坐标轴Y 坐标轴Z 坐标轴AR 圆弧插补张角
CALL 循环调用CHF 倒角,一般使用CHR 倒角轮廓连线CR 圆弧插补半径GOTOB 向后跳转指令GOTOF 向前跳转指令RND 圆角支持参数编程SIEMENS 801、802S/CT、802SeT 固定循环循环说明LCYC82 钻削,沉孔加工LCYC83 深孔钻削LCYC840 带补偿夹具的螺纹切削LCYC84 不带补偿夹具的螺纹切削LCYC85 镗孔LCYC93 切槽循环LCYC95 毛坯切削循环LCYC97 螺纹切削SIEMENS 802D、810D/840D 固定循环循环说明CYCLE71 平面铣削CYCLE82 中心钻孔YCLE83 深孔钻削CYCLE84 刚性攻丝CYCLE85 铰孔CYCLE86 镗孔CYCLE88 带停止镗孔CYCLE93 切槽CYCLE94 退刀槽形状E..F CYCLE95 毛坯切削CYCLE97 螺纹切削。
西门子指令

第1章位逻辑指令1.1 LD指令:载入常开触点 11.2 A指令:串联常开触点 21.3 O指令:并联常开触点 31.4 LDN指令:载入常闭触点 41.5 AN指令:串联常闭触点 51.6 ON指令:并联常闭触点 61.7 LDI指令:立即载入常开触点71.8 AI指令:串联立即常开触点81.9 OI指令:并联立即常开触点91.10 LDNI指令:载入立即常闭触点101.11 ANI指令:串联立即常闭触点111.12 ONI指令:并联立即常闭触点131.13 NOT指令:改变使能位输入状态141.14 EU指令:上升边缘检测151.15 ED指令:下降边缘检测161.16 ALD指令:触点块串联171.17 OLD指令:触点块并联181.18 LPS、LRD、LPP指令:逻辑堆栈操作191.19 =指令:线圈输出211.20 =|指令:立即线圈输出221.21 S指令:线圈置位231.22 SI指令:线圈立即置位241.23 R指令:线圈复位251.24 RI指令:线圈立即复位261.25 NOP指令:空操作271.26 X指令:异或操作28第2章比较指令2.1 LDB=指令:载入字节等于302.2 AB=指令:与运算字节等于312.3 OB=指令:或运算字节等于322.4 LDB指令:载入字节不等于332.5 AB指令:与运算字节不等于342.6 OB指令:或运算字节不等于352.8 AB=指令:与运算字节大于或等于37 2.9 OB=指令:或运算字节大于或等于39 2.10 LDB=指令:载入字节小于或等于40 2.11 AB=指令:与运算字节小于或等于41 2.12 OOB=指令:或运算字节小于或等于42 2.13 LDB指令:载入字节大于432.14 AB指令:与运算字节大于442.15 OB指令:或运算字节大于452.16 LDB指令:载入字节小于462.17 AB指令:与运算字节小于472.18 OB指令:或运算字节小于482.19 LDW=指令:载入字等于492.20 AW=指令:与运算字等于502.21 OW=指令:或运算字等于522.22 LDW指令:载入字不等于532.23 AW指令:与运算字不等于542.24 OW指令:或运算字不等于552.25 LDW=指令:载入字大于或等于562.26 AW=指令:与运算字大于或等于57 2.27 OW=指令:或运算字大于或等于58 2.28 LDW=指令:载入字小于或等于602.29 AW=指令:与运算字小于或等于61 2.30 OW=指令:或运算字小于或等于62 2.31 LDW指令:载入字大于632.32 AW指令:与运算字大于642.33 OW指令:或运算字大于652.34 LDW指令:载入字小于672.35 AW指令:与运算字小于682.36 OW指令:或运算字小于692.37 LDD=指令:载入双字等于702.38 AD=指令:与运算双字等于712.39 OD=指令:或运算双字等于722.40 LDD指令:载入双字不等于732.41 AD指令:与运算双字不等于742.42 OD指令:或运算双字不等于762.43 LDD=指令:载入双字大于或等于77 2.44 AD=指令:与运算双字大于或等于782.46 LDD=指令:载入双字小于或等于802.47 AD=指令:与运算双字小于或等于812.48 OD=指令:或运算双字小于或等于822.49 LDD指令:载入双字大于832.50 AD指令:与运算双字大于842.51 OD指令:或运算双字大于852.52 LDD指令:载入双字小于872.53 AD指令:与运算双字小于882.54 OD指令:或运算双字小于892.55 LDR=指令:载入实数等于902.56 AR=指令:与运算实数等于912.57 OR=指令:或运算实数等于922.58 LDR指令:载入实数不等于932.59 AR指令:与运算实数不等于942.60 OR指令:或运算实数不等于952.61 LDR=指令:载入实数大于或等于962.62 AR=指令:与运算实数大于或等于972.63 OR=指令:或运算实数大于或等于982.64 LDR=指令:载入实数小于或等于1002.65 AR=指令:与运算实数小于或等于1012.66 OR=指令:或运算实数小于或等于1022.67 LDR指令:载入实数大于1032.68 AR指令:与运算实数大于1042.69 OR指令:或运算实数大于1052.70 LDR指令:载入实数小于1062.71 AR指令:与运算实数小于1072.72 OR指令:或运算实数小于108第3章转换指令3.1 BTI指令:字节转换至整数1103.2 ITB指令:整数转换至字节1113.3 ITD指令:整数转换至长整数1123.4 ITS指令:整数转换至字符串1133.5 DTI指令:长整数转换至整数1153.6 DTR指令:长整数转换至实数1163.7 DTS指令:长整数转换至字符串1173.8 ROUND指令:取整为长整数1193.9 TRUNC指令:截断为长整数1203.10 RTS指令:实数转换至字符串1213.11 BCDI指令:BCD码转换为整数1233.12 IBCD指令:整数转换为BCD码1243.13 ITA指令:整数转换至ASCII码1253.14 DTA指令:长整数转换至ASCII码1273.15 RTA指令:实数转换至ASCII码1293.16 ATH指令:ASCII码转换至十六进制数字1313.17 HTA指令:十六进制数字转换至ASCII码1333.18 STI指令:字符串转换至整数1343.19 STD指令:字符串转换至长整数1363.20 STR指令:字符串转换至实数1373.21 DECO指令:解码1383.22 ENCO指令:编码1403.23 SEG指令:七段显示转换141第4章计数器指令4.1 CTU指令:向上计数1434.2 CTD指令:向下计数1454.3 CTUD指令:双向计数1464.4 HDEF指令:定义高速计数器1484.5 HSC指令:高速计数器150第5章浮点型数学运算指令5.1 +R指令:实数加1535.2 -R指令:实数减1545.3 *R指令:实数乘1565.4 /R指令:实数除1575.5 SQRT指令:求平方根1595.6 SIN指令:求正弦值1605.7 COS指令:求余弦值1615.8 TAN指令:求正切值1625.9 LN指令:求自然对数1635.10 EXP指令:求指数值164第6章整型数学运算指令6.1 +I指令:整数加1656.2 +D指令:长整数加1666.3 ?I指令:整数减1686.4 ?D指令:长整数减1696.5 MUL指令:整数与长整数相乘1716.6 *I指令:整数乘1726.7 *D指令:长整数乘1736.8 DIV指令:整数与长整数相除1756.9 /I指令:除以整数1766.10 /D指令:除以长整数1776.11 INCB指令:递增字节1796.12 INCW指令:递增字1806.13 INCD指令:递增双字1816.14 DECB指令:递减字节1836.15 DECW指令:递减字1846.16 DECD指令:递减双字185第7章中断指令7.1 CRETI指令:从中断(INT)有条件返回1877.2 ENI指令:启用中断1887.3 DISI指令:禁止中断1897.4 ATCH指令:中断连接1907.5 DTCH指令:中断分离1917.6 CEVNT指令:清除中断事件192第8章字逻辑指令8.1 INVB指令:取反字节1948.2 INVW指令:取反字1958.3 INVD指令:取反双字1968.4 ANDB指令:与运算字节1978.5 ANDW指令:与运算字1998.6 ANDD指令:与运算双字2008.7 ORB指令:或运算字节2018.8 ORW指令:或运算字2038.9 ORD指令:或运算双字2048.10 XORB指令:异或运算字节2058.11 XORW指令:异或运算字2078.12 XORD指令:异或运算双字208第9章移动指令9.1 MOVB指令:移动字节2109.2 MOVW指令:移动字2119.3 MOVD指令:移动双字2129.4 MOVR指令:移动实数2139.5 BMB指令:成块移动字节2149.6 BMW指令:成块移动字2159.7 BMD指令:成块移动双字2179.8 SWAP指令:交换字节2189.9 BIR指令:移动字节立即读取2199.10 BIW指令:移动字节立即写入220第10章程序控制指令10.1 FOR指令:循环开始22210.2 NEXT指令:循环结束22410.3 JMP指令:跳接至标签22510.4 LBL指令:语句标签22610.5 LSCR指令:载入顺序控制继电器22610.6 SCRT指令:顺序控制继电器转换22810.7 SCRE指令:顺序控制继电器结束22910.8 CRET指令:从子程序(SBR)有条件返回23110.9 END指令:主程序(OB1)有条件结束23110.10 STOP指令:转换至停止模式23210.11 WDR指令:监视程序复原23210.12 DLED指令:诊断LED 233第11章移位和循环移位指令11.1 SLB指令:向左移位字节23511.2 SLW指令:向左移位字23611.3 SLD指令:向左移位双字23811.4 SRB指令:向右移位字节23911.5 SRW指令:向右移位字24011.6 SRD指令:向右移位双字24211.7 RLB指令:循环左移字节24311.8 RLW指令:循环左移字24411.9 RLD指令:循环左移双字24611.10 RRB指令:循环右移字节24711.11 RRW指令:循环右移字24911.12 RLD指令:循环右移双字25011.13 SHRB指令:寄存器位移252第12章字符串指令12.1 SLEN指令:获取字符串长度25412.2 SCPY指令:将字符串1复制至字符串2 25512.3 SSCPY指令:从字符串复制子字符串25712.4 SCAT指令:字符串连接25812.5 SFND指令:在字符串1中查找字符串2 26012.6 CFND指令:在字符串中查找字符26112.7 LDS=指令:载入字符串等于26312.8 AS=指令:与运算字符串等于26412.9 OS=指令:或运算字符串等于26512.10 LDS指令:载入字符串不等于26612.11 AS指令:与运算字符串不等于26712.12 OS指令:或运算字符串不等于26812.13 ITS指令:整数转换至字符串26912.14 DTS指令:双整数转换至字符串27112.15 RTS指令:实数转换至字符串27212.16 STI指令:字符串转换至整数27412.17 STD指令:字符串转换至长整数27612.18 STR指令:字符串转换至实数278第13章表格指令13.1 FILL指令:内存填充28013.2 ATT指令:增加至表格28113.3 FND?TBL指令:表格查找28313.4 LIFO指令:后入先出28513.5 FIFO指令:先入先出286第14章定时器指令14.1 TON指令:接通延时定时器28814.2 TONR指令:掉电保护性接通延时定时器29014.3 TOF指令:断开延时定时器29114.4 BITIM指令:开始间隔时间29314.5 CITIM指令:计算间隔时间294插图第15章特殊指令15.1 网络读/网络写29615.2 发送/接收29915.3 脉冲输出30215.4 PID指令305。
(完整版)数控系统中西门子和发那科(加工中心)指令对照表

不一样
坐标偏移
TRANSX_ Y_ Z_ (绝对)
ATRANSX_ Y_ Z_ (附加于前一个指令)
TRANS单独占一行,取消坐标偏移
G52 X_ Y_ Z_(绝对)
G52 X0 Y0 Z0取消偏移
可编程偏移
坐标旋转
ROT RPL=__(RPL后跟旋转度数)
AROT RPL=__(附加前一个指令)
AMIRRORX0Y0 (附加前一个指令)
MIRROR单独占一行,取消镜像
不做说明
可编程镜像
极坐标
AP极角RP极径
G17 G16 X_ Y_(X为极径Y为极角)
G15取消极坐标
孔循环
CYCLE 81、82、83、84、HOLSE等
G73、G81-G89(G98为初始高度,G99为安全高度,R安全高度数值)
ROT单独占一行,取消坐标旋转
G68X_ Y_ R_ (X_ Y_为旋转中心,R为旋转度数,逆时针为正,反之为负)
G69取消坐标旋转
可编程旋转
比例缩放
SCALEX_Y_(比1大放大,比1小缩小)
ASCALE X_Y_(附加前一个指令)
SCALE单独占一行,取消比例缩放
不做说明
可编程比例
镜像
MIRROR X0 Y0(关于X轴对称写Y0,反之亦然,X、Y后面只要跟一个数字即可,没意义)
G90 G02/G03 X_ Y_ I_ J_ F_ (圆心绝对值)
G91 G02/G03 X_Y_ I_ J_ F_ (圆心相对值)
G02/G03 X_ Z_ I_ K_ F_ (圆心绝对值)
G02/G03 U_W_ I_ K_ F_
西门子 802D数控系统编程指令统

2.指令功能
通过在程序中写入 G25或 G26指令和 地址 S下的转速,可以限制主轴的极限值 范围。与此同时原来设定数据中的数据被 覆盖。
G25或 G26指令均要求一独立的程序段, 原先编程的转速 S保持存储状态。
5.3.3主轴定位SPOS
用 SPOS=ACP(…); SPOS=ACN(…)
利用功能 SPOS 可以把主轴定位到一 个确定的转角位置,然后主轴通过闭环位 置控制保持在这一位置。
程序在运行时可以通过插入程序跳转 指令改变执行顺序。NC 程序在运行时以 写入时的顺序执行程序段。
GOTOF Label; 向前跳转 GOTOB Label; 向后跳转
5.10.3有条件跳转
用IF-条件语句表示有条件跳转。如果 值不等于零,即满足跳转条件,则进行跳 转。跳转目标只能是有标记符的程序段。 该程序段必须在此程序之内。
图5-11 外角和内角的拐角特性
5.6辅助功能
5.6.1常用的辅助功能 5.6.2辅助功能的应用
5.6.1常用的辅助功能
西门子 802D数控系统常用的辅助功能 M代码:
M0-程序停止 M2-程序结束 M3-主轴顺时针旋转 M4-主轴逆时针旋转 M5-主轴停转
5.6.2辅助功能的应用
(1)程序段中最多有 5 个 M 功能。 (2)如果 M0,M1,M2 功能位于一个 有坐标轴运行指令的程序段中,则只有在 坐标轴运行之后这些功能才会有效。 (3)在执行 M5 指令时并不等待主轴停 止,坐标轴已经在主轴停止之前开始运动。
5.7.2切槽循环CYCLE93
切槽循环指令格式如下: CYCLE93(SPD,SPL,WIDG,DIAG, STA1,ANG1,ANG2,RCO1,RCO2, RCI1,RCI2,FAL1,FAL2,IDEP, DTB,VARI)
SINUMERIK西门子系统加工中心编程各代码-1
西门子系统,在机床没有回零点时,也可以循环起动的方法。
在启动状态下(诊断—机床设定)输入DB126 DBX4.0,B,1西门子系统,等分圆周孔,钻孔循环的另一种方法,MACLL CYCLE81(100,0,5,,20)HOLES 1 或2(0,0,126,90,360/7,7)MACLL1,是直线2,是圆周0,起始角度0,起始点Z值126,半径90,第一孔的起始角度360/7,在360度内钻7个孔7,一共要钻7个孔西门子系统按键说明:区域转换键菜单扩展键返回键加工显示键自动方式单段运行手动方式;门子系统操作面板,英—汉对照说明:JOG 手动方式窗口:PresetScratch 对刀Handwheel 手轮ICN ICN…………………Gfct+transf G功能Auxiliary func 功能表Spindles 主轴功能Axis federate 轴功能表Zoom act .val 坐标值放大Act.val MCS 机床坐标系/绝对坐标系;<<<<<<<<<<<<<<<<<<<<<<<<<<<AUTO自动方式窗口:Over-storeDRF offsetProgram control 程序控制Block searchHandwheel 手轮Correct programProgram overview…………………Gfct+transf G功能Auxiliary func 功能表Spindles 主轴功能Axis federate 轴功能表Zoom act .val 坐标值放大Act.val MCS 机床坐标系/绝对坐标系;<<<<<<<<<<<<<<<<<<<<<<<<<<<MDA 方式窗口Program control 程序控制Handwheel 手轮Editor function 编辑MDA file fct MDA程序管理…………………Gfct+transf G功能Auxiliary func 功能表Spindles 主轴功能Axis federate 轴功能表Zoom act .val 坐标值放大Act.val MCS 机床坐标系/绝对坐标系Delete MDA buffer 删除MDA缓冲区;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<< 按区域转换键后的窗口:Machine 机床Parameter 参数Program 程序Services 服务Diagnosis 诊断Startup 起动…………………AUTO 自动方式MDA MDA方式JOG 手动方式R.EPOSREF;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<< 按Parameter参数选择键后的窗口:Magazine list 刀具补偿R parameter R参数Setting data 设定数据(维修时用)Zero offset 零点偏置User data 用户数据Actire ZO+compens 坐标激活Tool manageme 刀具管理…………………Axes+ 轴+Axes- 轴-Rotation scale mirr Base ZOSet ZO;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<< 按Program程序选择键后的窗口:Work—pieces 工件Part programs 工件程序Sub—programs 子程序User cycles 用户循环Clip—board 剪粘板Log 记录…………………Interactiv programing 对话式编程New 新的Copy 复制Inserl 粘贴Delete 删除Rename 重命名AlterenableInteractiv programing 对话式编程New 新的Load 装载Unload 卸载Smulation 模拟Manage programs 程序管理Seleet 选择Save setup data 保存数据;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<< 按Services服务选择键后的窗口:Data in 数据输入Data out 数据输出Manage data 数据管理Data selection 数据选择Interface 接口…………………V24 RS232C接口PG 编程器Disk 磁盘Archive… 文档NC card NC卡;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<< 按Diagnosis诊断选择键后的窗口:Alarms 报警Messages 信息Alarm log 报警记录Serrice displays 服务显示Plc status LC状态…………………Display newStore logSort young—old;<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<<按Program control程序控制,选择键后的窗口:• Skp:skip block跳过语句• Dry:dry run federate空运行• ROV:rap:trat o/ride 快速倍率• M01:program stop程序停止• DRF RF offset DRF偏差•RT: program test 程序测试SBL1: λ每一个机床切削后停止SBL2: 每一条语句后停止λSBL3: λ循环停止Display 显示Display all blocks 显示所有程序段λλ Display erav bloks anly 仅显示程序段移动;西门子系统打开两个程序窗口,可以相互复制程序段的操作步骤:新建一个文件或打开一个文件—→按“双页面键”—→打开第二个文件—→按“程序段选择键”,选中要复制的程序段—→按“复制程序段”键—→按NEXT/Window键,也就是把光标换到另一个文件下面—→按粘贴程序段键—→按“确定软键”。
西门子G代码

1.G90/91绝对/增量尺寸编程(1)G90(模态),G90是绝对尺寸输入,所有数据对应于实际工件零点。
(2)G91(模态),G91是增量尺寸输入,每一尺寸对应于上一个轮廓点。
2.G70/G71英制/公制编程G70英制,G71米制,根据零件图纸的需要,在编制零件加工程序时,可以在英制和米制之间切换。
3.G54~G57设置零点偏移,建立工件坐标系G54/G55/G56/G57:调用第1至第4可设置零点偏置。
4.G17/G18/G19平面选择指令(1)G17:加工平面X/Y;(2)G18:加工平面Z/X;(3)G19:加工平面Y/Z;加工平面的划分用来决定要加工的平面,同时也决定了刀具半径补偿的平面、刀具长度补偿的方向和圆弧插补的平面,一般在程序的开始定义加工平面;当使用刀具半径补偿命令G41/G42时加工平面必须定义,以便控制系统对刀具长度和半径进行修正,一般设置为G17(X/Y)。
5.G0快速移动指令(1)编程格式。
G0X__ Y__Z__;(2)、意义:X__ Y__Z__:直角坐标系内的终点坐标;可以用G0去快速移动刀具到工件表面或换刀点;这个指令不适合工件的加工。
执行G0指令时刀具以尽可能快的速度(快速)运动,这个快速移动速度是在机床参数内为每个轴定义好的,但受进给速度修调开关的倍率调节。
6.G1直线插补指令(1)编程格式:G1X__Y__ Z__ F__;(2)含义。
X__Y__ Z__:直角坐标系内的终点坐标;F__:进给速度(m m/min)。
G1指令可以沿平行于坐标轴,倾斜于坐标轴或空间的任意直线运动,直线插补可以加工3D曲面及槽等。
SIEMENS 西门子 相关指令Word 文档

备注:刀补=(刀具半径+圆角半径)*sin(角度)—圆角半径Z=(刀具半径+圆角半径)*cos(角度)—圆角半径—刀具半径$TC_DP6[GETT(“MILLX” ,1(DP值)),1(刀沿值)]=_备注:此椭圆原点在坐标系原点如果不在坐标系原点只要将偏离坐标原点的值加在公式后面如G1X=20*COS(R1)+X1、铣矩形槽、POCKET1POCKET1(RTP,RFP,SDIS,DP,DPR,LENG,WID,CRAD,CPA,CPO,STA1,FFD,FFP1,MID,CDIR,FAL,VARI,MIDF,FFP2,SSF)时序用这个循环,能够加工加工平面上任何位置上的矩形槽。
此循环是粗加工/最终加工的组合。
2、圆周上的槽、SLOT1写法SLOT1(RTP,RFP,SDIS,DP,DPR,NUM,LENG,WID,CPA,CPO,RAD,STA1,INDA,FFD,FFP1MID,CDIR,FAL,VARI,MIDF,FFP2,SSF)时序用这个循环,能够加工排列在圆周上的槽,与长孔相比,槽宽大小要说明。
SOLT1循环是粗加工/最终加工的组合。
参数说明写法:SLOT2(RTP,RFP,SDIS,DP,DPR,NUM,AFSL,WID,CPA,CPO,RAD,STA1,INDA,FFD,FFP1,MID,CDIR,FAL,VARI,MIDF,FFP2,SSF) 时序用这个循环,能够加工排列在圆周上的弧形孔腔。
1、钻削,顺时针镗孔:CYCLE82这个循环加工一个简单的孔,当达到最后的钻深时,会暂停进刀,旋转一段时间。
2、深孔钻削:CYCLE83CYCLE83(RTP,RFP,SDIS,DP,DPR ,FDEP,FDPR,DAM,DTB,DTS,FRF,VARI)提出钻头到其参考平面,达到排屑目的,每次可以上提1mm以使断屑。
3、攻螺纹、CYCLE84(刚性攻丝循环)写法CYCLE84(RTP,RFP,SDIS,DP,DPR,DTB,SDAC,MPIT,PIT,POSS,SST,SST1)4、不带起锥器攻螺纹写法:CYCLE840(RTP,RFP,SDIS,DP,DPR,SDR,SDAC,ENC,MPIT,PIT)时序用本循环,可以用起锥器加工螺纹孔。
西门子的编程
G2/G3 X… Y… Z… CR=… TURN…
指令说明:X,Y,Z:圆弧终点坐标。
I,J,K:圆心位置。 CR=:圆弧半径。
TURN=:圆弧经过起点的次数,即整圆的圈数。整圆范围:0—999。举例:起点(X27.5 ,Y32.99, Z-5)逆时针执行两整圈,接近终点(X20, Y5, Z-20).
西门子840D/810D数控系统数控编程
1. 程序跳段:只要在希望跳过的程序段的程序段前插入识别符“/”,在程序执行过程中的指令便不会被执行,转而继续执行下面不带跳段识别符的程序段。例如:
N10 …执行
/ N20…跳过
N30…执行
2. 条件转向语句为“IF…GOTOB/GOTOF…”,条件式所用的条件比较符号允许用:= =(等于)、>、 >= 、<、<=。
10. 可编程镜像加工(MIRROR,AMIRROR)
指令形式:MIRROR(AMIRROR) X…Y….X….
11. 刀具偏置指令(刀具调用及刀具补偿T,D)
12. 镗孔(进给镗下,孔底暂停,定向让刀,快速返回。)
CYCLE86(RTP,RFP,SDIS,DP,DPR,DTB,SDIR,RPA,RPO,RPAP,POSS)
数控龙门西840D编程模式:
机床状态: N10 G54 G90 G17 G40 G64 (G64连续式加工)
N20 M43(换档)M40空档 M41-44一档至四档
N30 T01 D01
N40 G04 F3 (停留时间)
N50 S600 F280 M03
N… (程序)
(完整版)数控系统中西门子和发那科(加工中心)指令对照表
圆弧咼级 指令
G01 X_ Y_ F_到达圆弧起点
CIPXY11=J1= F中间点插补圆弧,(XY
为圆弧终点坐标,I1、J1为起点到终点之间的 任意点的坐标)
圆弧指令 张角终点
G01 X_ Y_ F_到达圆弧起点
G02/G03 AR=_ X_ Y_ F_
数,逆时针为正,反之为负)
G69取消坐标旋转
可编程旋转
比例缩放
SCALE X_Y_(比1大放大,比1小缩小)
ASCALE X_Y_(附加前一个指令)
SCALE单独占一行,取消比例缩放
不做说明
可编程比例
镜像
MIRRORX0 Y0(关于X轴对称写Y0,反之亦然,
X、Y后面只要跟一个数字即可,没意义)
AMIRROR X0 Y0(附加前一个指令)
G02/G03 U_ W_ R_ F_
G91 G02/G03 X_ Y_ R_ F_
(半径相对值)
(半径相对值)
(半径相对值)
(半径相对值)
G90 G02/G03 X_ Z_ I_K_ F_
G90 G02/G03 X Y I J F
G02/G03 X_ Z_ I_ K_ F_
G90 G02/G03 X Y I J F
G01 X_ Z_ F_
G01 X_ Y_ Z_ F_
绝对相对
G90绝对/G91相对
G90绝对/G91相对
X、Z绝对/U、W相对
G90绝对/G91相对
公制英制
G71*公制/G70英制
G71*公制/G70英制
G21*公制/G20英制
G21*公制/G20英制
数控编程常用指令___西门子
数控编程常用指令
3 运动路径控制指令
3.1 单位设定指令 1、尺寸单位设定指令 尺寸单位设定指令有G20、G21。其中G20表示英制尺寸, G21表示公制尺寸。G21为缺省值。 SIMENS和FAGOR系统采用G71/G70代码。 2、进给速度单位的设定指令 G94、G95,均为模态指令,G94为缺省值。 程序段格式为:G94 F;或G95 F G94设定每分钟进给量,G20-- in/min、 G21--mm/min。 G95设定每转进给量,G20-- in/r、 G21--mm/r。
数控编程常用指令
卜匀
唐山学院机电工程系
数控编程常用指令
概述 与坐标和坐标系有关的指令 运动路径控制指令 辅助功能及其他功能指令
数控编程常用指令
1 概述
数控编程常用指令代码分类 1、准备功能G、辅助功能M、主轴功能S、进 给功能F、刀具功能T代码 2、模态G代码和非模态G代码 3、模态M功能和非模态M功能
数控编程常用指令
2 与坐标和坐标系有关的指令
2.1 工件坐标系选择指令 工件坐标系选择指令有G54、G55、G56、G57、 G58、G59。均为模态指令。
加工之前,通过MDI(手动键盘输入)方式设定这 6个坐标系原点在机床坐标系中的位置,系统则将它 们分别存储在6个寄存器中。程序中出现G54~G59中 某一指令时,就相应地选择了这6个坐标系中的一个。
数控编程常用指令
4 辅助功能及其它功能指令
4.3 进给功能指令 也称F功能,表示进给速度,属于模态代码。在G01、G02、 G03和循环指令程序段中,必须要有F指令,或者在这些程序 段之前已经写入了F指令。进给功能用地址符F和其后1至5位 数字表示,通常(F×××)表示。单位一般为mm/min,当 进给速度与主轴转速有关时(如车削螺纹),单位为mm/r。 1、切向进给速度的恒定控制 2、进给量设定 G94G95、G98G99 3、进给速度的调整 进给修调开关 4、快速移动速度 进给修调开关
FANUC_、西门子G代码
LONGHOLE 一个圆弧上的长方形孔
G90* G91 SIEMENS 801、802S/CT、 802SeT 固定循环 LCYC82 LCYC83 LCYC840 LCYC84 LCYC85 LCYC93 LCYC95 LCYC97 钻削,沉孔加工 深孔钻削 带补偿夹具的螺纹切削 不带补偿夹具的螺纹切削 镗孔 切槽循环 毛坯切削循环 螺纹切削
西门子数控编程指令代码含义
SIEMENS铣床 G代码 代码 D F G0 G1 G2 G3 CIP G33 G331 G332 CT G4 G63 G74 G75 G25 G26 G110 G110 G120 G17* G18 G19 G40 G41 G42 含义 刀具刀补号 进给率(与G4 一起可以编程停留时间) 快速移动 直线插补 顺时针圆弧插补 逆时针圆弧插补 中间点圆弧插补 恒螺距的螺纹切削 不带补偿夹具切削内螺纹 不带补偿夹具切削内螺纹. 退刀 带切线的过渡圆弧插补 快速移动 快速移动 回参考点 回固定点 主轴转速下限 主轴转速上限 极点尺寸,相对于上次编程的设定位置 极点尺寸,相对于上次有效的极点 X/Y平面 Z/X平面 Y/Z平面 刀尖半径补偿方式的取消 调用刀尖半径补偿, 刀具在轮廓右侧移动 G54 G55 G56 G57 G58 G59 G53 G60* G70 G71* G700 G710 G90* G91 G94* G95 G901 G900 G450 G451 J K I1 J1 K1 第一可设定零点偏置 第二可设定零点偏置 第三可设定零点偏置 第四可设定零点偏置 第五可设定零点偏置 第六可设定零点偏置 按程序段方式取消可设定零点偏置 准确定位 英制尺寸 公制尺寸 英制尺寸,也用于进给率F 公制尺寸,也用于进给率F 绝对尺寸 增量尺寸 进给率F,单位毫米/分 主轴进给率F,单位毫米/转 在圆弧段进给补偿“开” 进给补偿“关” 圆弧过渡 等距线的交点 插补参数 插补参数 插补参数 圆弧插补的中间点 圆弧插补的中间点 圆弧插补的中间点 子程序名及子程序调用 辅助 代码 代码 M0 M1 M2 M3 M4 M5 M6 P RET S T CALL CHF CHR CR GOTOB GOTOF RND 含义 程序停止 程序有条件停止 程序结束 主轴顺时针旋转 主轴逆时针旋转 主轴停 更换刀具 子程序调用次数 子程序结束 主轴转速,在G4 中表示暂停时间 刀具号 循环调用 倒角,一般使用 倒角轮廓连线 圆弧插补半径 向后跳转指令 向前跳转指令 圆角