
漏磁探伤
什么是漏磁探伤?本文将对其作出详细介绍和具体说明,包括它的定义、探伤方法举例、检测基本原理及影响漏磁信号大小的四个因素。
对漏磁本身越了解,才能在工业中越顺利地进行探测。
下文相关内容,希望能够对您有所帮助。
工件磁化后,在表面和近表面的缺陷处,磁力线发生变形,逸出工件表面形成磁极,并形成可检测的漏磁场,通过漏磁场和外加磁性粒子的相互作用显示缺陷的位置、形状和大小。
在磁粉探伤中,磁轨法是应用较广泛的方法之一。
磁轨法中,设备的主要检验指标是提升力。
多数指标和标准中,磁轨提升力钧是作为设备性能控制、设备校验的标准。
磁轨提升力是磁铁只借助其磁性吸力,可提升某一重量为G 的铁素体刚块的能力。
一般认为,磁轨的磁场强度可以通过磁轨提升力来测定。
漏磁检测方法的主要检测原理是:将工件磁化(接近饱和),使其具有一定的磁通密度,以便在不连续处产生漏磁场,磁场传感器将输出信号送到运转放大器中。
由于采用磁饱和状态,工件内具有相当高的磁场强度和磁场密度,磁力线不受限制,因而工件表面有较大的磁漏通,有利于现场检测。
磁敏感传感器沿被磁化的铁磁性材料表面扫查,拾取缺陷漏磁场,形成缺
陷电信号,达到发现缺陷位置以及参数的目的。
漏磁无损检测技术由于检测速度快、可靠性高且对工件表面清洁度不高等
特点在金属材料的检测和相关产品的评估中获得广泛应用。
与磁粉检测探伤不同,漏磁检测中信号不用磁粉显示,对环境污染较低:由于采用各种敏感元件(如霍尔元件和线圈方式),检测结果直接以电信号输出,容易与计算机连接实现数字处理,因此其检测结果可存储和再现,便于检测信号的分析以及检测结
果的趋势分析。
一般来说,漏磁信号的大小取决于四个因素,即:
1、监测仪器本身性能,包括传感器及配套系统、预处理电路和信号分析系统;
2、实际缺陷的几何形状和特性;
3、仪器检测速度和被测部件运行状况(如是否受力等);
4、被检部件的磁性。
南京博克纳自动化系统有限公司总部位于美丽的中国古都南京,是国内专
业研制无损检测仪器及设备的高科技企业。
公司致力于涡流、漏磁和超声波仪
器及各种非标设备的研制,已拥有自主研发的多项国家专利。
产品被广泛应用
于航天航空、军工、汽车、电力、铁路、冶金机械等行业。
产品出口:美国、
俄罗斯、德国、新加坡、泰国、印度、香港、南非、台湾、越南、哈萨克斯坦、伊朗、日本、韩国、巴西。
博克纳科技作为无损检测仪器及设备、传感器开发的公司,一直是研发和制造高质量、高性能无损检测仪器及设备的创新厂家。
我们以客户为中心提供设计服务,以满足用户的不同应用需求。
公司与国内有名的院校、科研所组成了社会化科研协作网络,具有强大的研发、生产能力。
保证了公司的工业无损检测技术国内、国际过硬的技术地位。
钢管漏磁探伤方法
钢管漏磁探伤方法
钢管漏磁探伤方法是一种非常常用的材料无损检测技术。
漏磁探伤方法主要应用于检测钢管表面和内部缺陷,如裂纹、腐蚀、疲劳等。
其原理是利用一个电磁感应线圈在钢管表面或内部产生磁场,通过检测磁场的变化来判断钢管的缺陷情况。
具体操作步骤如下:
1. 准备工作。
首先需要准备一台漏磁探伤仪和感应线圈,还需要对钢管进行清洁与除锈处理,以保证探伤结果的准确性。
2. 安装感应线圈。
将感应线圈固定到探头上,然后将探头放置在钢管表面或内部,确保感应线圈与钢管之间的距离适当,一般要保持在3-5mm左右。
3. 检测钢管。
启动漏磁探伤仪,开始对钢管进行检测。
在检测过程中,漏磁仪会通过感应线圈产生磁场,当磁场遇到缺陷时会发生变化,这种变化可以通过仪器的指示器或屏幕来显示。
4. 判断缺陷。
根据仪器的指示结果来判断钢管的缺陷情况。
比如,当指示器显示有信号时,说明钢管表面或内部存在缺陷,需要进一步检查和处理。
总之,钢管漏磁探伤方法是一种简单、快速、准确的材料无损检测技术,可以有效地检测钢管的缺陷,为钢管的使用提供了重要的技术支持。
- 1 -。
探讨影响漏磁探伤结果的主要因素
探讨影响漏磁探伤结果的主要因素无损探伤作为一门新兴的应用技术,其在金属材料缺陷检测方面有着相当的优越性,主要体现在安全性、可靠性和经济性上。
无损探伤有着诸多方法分类,除超声波探伤、渗透探伤、涡流探伤和X光射线探伤外,还包括漏磁探伤,其中,漏磁探伤因其操作简单、检测高效且探伤灵敏度高而广泛应用到薄壁件、焊缝检验当中。
实际探伤检验过程中,漏磁探伤结果受到诸多因素影响,在明确各影响因素前提下加以防范,才能确保探伤检验结果的准确性。
一、无损探伤的优越性探析(一)无损探伤概述所谓无损探伤,指的是充分结合并利用物质具备的声、光、电和磁等诸多特性,以不造成检测对象损害或影响为前提,对检测对象的缺陷情况和均匀性状况进行有效检测,并得出缺陷的位置和性质、大小等具体信息。
无损探伤的常用检测方法包括X光射线探伤、漏磁探伤、超声波探伤、渗透探伤和γ射线探伤、涡流探伤、萤光探伤、着色探伤等。
在采用最佳检测方法完成相应检测后,一方面可不断提高产品的可靠性,降低产品制造的成本,并提升和改进制造工艺;另一方面则为设备的安全稳定运行提供重要保障。
无损探伤检测较破坏性检测有其显著的特点。
首先,即其与破坏性检测相对应的非破坏性。
在检测过程中,检测设备并不会对被检测对象造成巨大破坏,其原有使用性能不发生改变;其次,无损探伤具有全面性。
其对被检测对象进行100%全面检测,全面了解其缺陷位置、大小和性质以及组织结构、化学成分等各个要素情况,这是破坏性检测无法达到的;此外,无损探伤具有其全程性。
因其不具备破坏性,故其能对制造原材料进行检测,还能对制造的工艺环节到最终产品、应用于生产的设备进行全过程检测。
(二)无损探伤的优越性相较于破坏性检测技术,无损探伤有着相当的优越性。
因其检测过程依据被检测对象的物理特性,检测内容含括被检测对象的宏观缺陷、化学成分和几何特性等,并对检测结果进行信息输出和质量等级、安全程度评定,故其具备安全性、可靠性和经济性这三项优势。
漏磁探伤原理
漏磁探伤
漏磁探伤:
借助于该磁痕来显示铁磁材料及其制品的缺陷情况。
磁粉探伤法可探测露出表面,用肉眼或借助于放大镜也不能直接观察到的微小缺陷,也可探测未露出表面,而是埋藏在表面下几毫米的近表面缺陷。
探伤原理
探伤的原理是,当铁磁性钢管充分磁化时,管壁中的磁力线被其表面的或近表面处的缺陷阻断,缺陷处的磁力线发生畸变,一部分磁力线泄露出钢管的内,外表面,形成漏磁场。
采用探测元件检测漏磁场来发现缺陷的电磁检测方法,即漏磁探伤。
当位于钢管表面并与钢管作相对运动的探测元件拾取漏磁场,将其转换成缺陷电信号时,通过探头可得到反映缺陷的信号,从而对缺陷进行判定处理。
探伤灵敏度,以钢管外表面为最高,从外表面到内表面,随壁厚增大而降低。
当缺陷走向与磁力线方向垂直时,缺陷处漏磁场强度最大,探伤灵敏度也最高。
随着缺陷走向的偏斜,漏磁场强度逐渐减小,直至二者走向一致时,漏磁场强度接近为零。
因此,当采用纵向,横向探伤设备时,对于斜向缺陷反应不甚敏感,易形成盲角区域。
由于设备原因,探伤时钢管两端必然存在一段不可探区。
[1]。
漏磁探伤讲义

五! 磁滞回线
图 !"&# 由- 点处减小外磁场时 # 材料中的磁感应强度不沿原来而沿着2 3 下降变化 # 4变化$即使外 这个磁感应强度叫做剩磁 / 磁感 应 强 度 沿 磁场为零 # 仍剩余一个) 4 的磁感应强度 # $ $ 当反方向增加磁场时 # & 至 ! 值为) 这时的磁场强度称 为 矫 顽 力 !4 ! / 值为零 # !4 的 大 小 反 映 了 铁 磁 材 料 保 存 剩 磁 4 5 变化 # 5 时# 状态的能力 " $ 进一步向反向增大磁场 # 则沿 5 磁感应强度在负的方向饱 和 $ 如 果 这 时 沿 反 方 向 减 小 6 变化 # 磁场 # 磁感应强度的曲线就沿6 便出现7 这 个 封 闭 的 曲 线4 5 6 -# 7 8 8 7 变化 $ 当进一 步 沿 正 向 增 大 磁 场 时 # 不管以后进行多少次反复都不会发生变化 $ 可以看出 # 这 种 现 象 称 为 磁 滞# / 的变化总 是 落 后 于 ! 的 变 化 # 因此该曲线也称作磁滞回线 $ 钢材的磁化曲线随合金成分 # 特别是含碳量 & 加 工 状 态& 热处理等不同而有很大的变化$因而为满足饱 和所需要的磁场强度也有很大的差异 $ 因此 # 为了正确地选择磁化电流 # 需要预先知道 被 检 验 钢 材 的 磁 化 曲
图 !",# 铁磁性物质磁化 无外磁化场作用的磁畴分布 # " ! 0
% A 磁化曲线
! " 有磁化场作用的磁畴定向排列 1
来表征# 它反映了材料磁化程度随外磁场变 即 /" ! 曲 线 " 铁磁性材料的磁化特性通常用磁外化曲线 ! 化的规律以及铁磁性材料所具有的高磁导率 & 磁饱和性和磁滞性 $
钢棒交流漏磁探伤技术
钢棒交流漏磁探伤技术1 交流漏磁探伤原理和方法⑴ 漏磁探伤基本原理钢棒的交流漏磁探伤是一种基于漏磁场检测的无损探伤技术。
铁磁性钢棒被交流磁场磁化后,钢棒表层中的缺陷会引起磁场畸变而在其表面形成漏磁场,通过检测漏磁场的变化即可发现缺陷的存在。
交流漏磁探伤的原理与直流漏磁一样,不同的是交流漏磁探伤的磁化采用交变磁场。
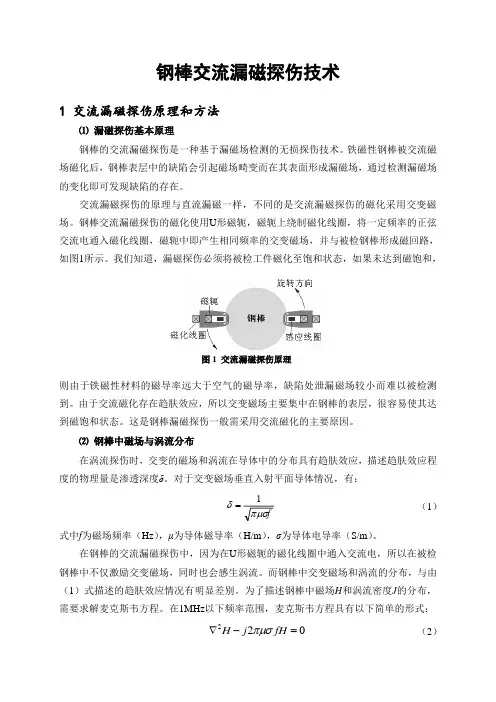
钢棒交流漏磁探伤的磁化使用U 形磁轭,磁轭上绕制磁化线圈,将一定频率的正弦交流电通入磁化线圈,磁轭中即产生相同频率的交变磁场,并与被检钢棒形成磁回路,如图1所示。
我们知道,漏磁探伤必须将被检工件磁化至饱和状态,如果未达到磁饱和,则由于铁磁性材料的磁导率远大于空气的磁导率,缺陷处泄漏磁场较小而难以被检测到。
由于交流磁化存在趋肤效应,所以交变磁场主要集中在钢棒的表层,很容易使其达到磁饱和状态。
这是钢棒漏磁探伤一般需采用交流磁化的主要原因。
⑵ 钢棒中磁场与涡流分布在涡流探伤时,交变的磁场和涡流在导体中的分布具有趋肤效应,描述趋肤效应程度的物理量是渗透深度δ。
对于交变磁场垂直入射平面导体情况,有:f πμσδ1= (1)式中f 为磁场频率(Hz ),μ为导体磁导率(H/m ),σ为导体电导率(S/m )。
在钢棒的交流漏磁探伤中,因为在U 形磁轭的磁化线圈中通入交流电,所以在被检钢棒中不仅激励交变磁场,同时也会感生涡流。
而钢棒中交变磁场和涡流的分布,与由(1)式描述的趋肤效应情况有明显差别。
为了描述钢棒中磁场H 和涡流密度J 的分布,需要求解麦克斯韦方程。
在1MHz 以下频率范围,麦克斯韦方程具有以下简单的形式:220H j fH πμσ∇-= (2)图1 交流漏磁探伤原理公式(2)是研究导体中磁场和涡流分布的基本方程。
利用有限元法进行求解,可以得到U 形磁轭在钢棒中激励的磁场和涡流的分布。
U 形磁轭激励的磁场和涡流如图2所示。
U 形磁轭激励的磁场在图中用磁力线(实线)表示,在二个磁极下,磁力线垂直穿入钢棒表面;在二磁极之间,磁力线平行于钢棒表面,且表面的磁力线密集,随着向深层渗透逐渐减弱。
漏磁探伤原理

漏磁探伤原理第一节磁学基础知识一、磁现象和磁场载流导体的周围存在着磁场,磁化后的物体如磁铁棒的周围也存在着磁场,虽然磁铁棒磁场和载流导体周围磁场的产生不一样,但都认为磁场是由电流产生的.在历史上很长一段时间里,磁学和电学的研究一直彼此独立地发展着.人们曾认为磁与电是两类截然分开的现象,直至19世纪,一系列重要的发现才打破了这个界限,使人们开始认识到电与磁之间有着不可分割的联系.一个电子围绕原子核在轨道上旋转,形成一个微小的电流环.由于电流环的存在,就有磁场.而所有物质的原子周围都有电子旋转,所以我们可以想象所有的物质都有磁效应.这种效应对大多数物质是很微弱的,但有一些物质,包括铁、镍、钴等,具有很强的磁效应.电子除沿轨道的运动外,还存在本省的自转,这两种运动都能产生磁效应,而电子自转的效应是主要的.这种电子或电荷的运动相当一个非常小的电流环,这个小电流环在效果上就是一个微小的磁铁.显然每一个原子电流环的磁矩都很小,但是一根磁铁棒里的亿万个原子电流环所呈现的总效应就能在磁铁棒的周围形成一个强大的磁场.所有磁化物体都有一个北极〔N极〕和一个南极〔S极〕,它们不能独立地存在.磁极不能孤立存在,而电荷却可以.这是磁场和电场的重要区别之一.二、相对磁导率和磁性物质磁导率标示材料被磁化的难易程度,它的符号μ表示,单位为H/m.为了比较各种材料的导磁能力,把任何一种材料的磁导率与真空磁导率的比值,叫做这种材料的相对磁导率,用μr表示.按照物质的磁性质,一般材料可分为抗磁性、顺磁性和铁磁性三类.〔1〕抗磁性物质:置于磁场中,其内部的磁感应强度将减小,相对于磁导率μr略小于1.铜、铅等为抗磁性物质.〔2〕顺磁性物质:置于磁场中,其内部的磁感应强度将增加,相对磁导率μr 略大于1.铝、锰等为顺磁性物质.〔3〕抗磁性物质:置于磁场中,其内部的磁感应强度急剧增加,相对磁导率μr》1,可达几千甚至几十万.铁、镍、钴与它们与其他金属元素组成的合金为铁磁性物质.三、磁学基本物理量1.磁感应强度B磁感应强度又称磁通密度,表示磁场内某点性质的基本物理量.其方向与该点的磁感应线方向一致,大小用通过垂直于磁场方向的单位截面积上的磁感应线数目来表示.国际单位制中,磁感应强度单位是特斯拉〔T〕.1T=1Wb/m22.磁通量Φ磁通量表示在磁场中穿过某一截面积A的磁感应线数.在均匀磁场中,由于各点B的大小与方向相同,如取截面A与磁场方向垂直,则Φ=B·A.国际单位制中,磁通量的单位为韦伯〔Wb〕.3.磁场强度H因为磁感应强度B与磁场内的介质有关,为了排除磁介质的影响,引入磁场强度矢量H,它的大小仅与产生该磁场的电流大小与载流导体的分布形状有关.磁场强度H和磁感应强度B有如下关系:H=B/μ.在国际单位制中,磁场强度的单位为A/m.四、磁化与磁化曲线1.磁化通常在未磁化的铁磁性物质中,电子自旋磁矩可以在小X围内"自发地〞排列起来,形成约为10-9m3的自发磁化区,在区域称之为磁畴.无外磁化场作用时,磁畴呈无规则的排列,所以在宏观上不显示磁性.在施加外磁场后,在磁化场力矩作用下,各磁畴在一定程度上沿着磁场方向排列起来,这种过程称为铁磁性物质的磁化.a.无外磁化场作用的磁畴分布b.有外磁化场作用的磁畴分布2.磁化曲线铁磁性材料的磁化特性通常用磁化曲线〔B—H曲线〕来表征,它反映了材料磁化程度随外磁场变化的规律以与铁磁性材料所具有的高磁导率、磁饱和性和磁滞性.起始磁化曲线和磁滞回线图中,0ab为曲线为起始磁化曲线.在施加外磁场H之前,材料是没有磁化过的,外磁场H=0,B=0.当H增大时,B起先增大得快,然后较慢,到后来变成几乎不增加了,这一状态叫做磁饱和,饱和点b处的B值叫做饱和磁感应强度B m.由b点处减小外磁场时,材料中的磁感应强度不沿原来ba0下降变化,而沿bc变化.即使外磁场为零,仍剩余一个0c的磁感应强度,这个磁感应强度叫做剩磁B r.当反方向增加磁场时,磁感应强度沿cd变化,至H值为0d时,B值为零,这时的磁场强度称为矫顽力H c.进一步反向增大磁场,沿de变化,磁感应强度在负方向饱和.如果这时沿反方向减小磁场,磁感应强度的曲线就沿ef变化.当进一步沿正向增大磁场时,便出现fgb,这个封闭的曲线bcdefgb不管以后进行多少次反复都不会发生变化.可以看出,B 的变化总是落后于H的变化,这种现象称为磁滞,因此该曲线也称作磁滞回线.五、铁磁材料的磁性分类铁磁性材料品种繁多,磁性各异.按照材料的磁性,大致可分为硬磁材料、软磁材料和介于二者之间的常用钢铁材料.1.硬磁材料硬磁材料的特点是磁滞回线较宽,具有较大的矫顽力和磁能积,剩磁也较大,磁滞现象比较显著.若将硬磁材料放在外加磁场中充磁后取出,它能保留较强的磁性,而且不易消除.因此常用它制造永久磁铁.最早的硬磁材料为淬火后的高碳钢,或加有钨、铬等元素的碳钢.2.软磁材料软磁材料的磁滞回线狭窄,具有较小的矫顽力,磁导率高,剩磁也较小,故其磁滞现象不很显著.常用的软磁材料有电工纯铁、坡莫合金等.3.常用钢铁材料工业上常用的钢铁材料X围很广,它们的磁性差别很大,有的接近于硬磁材料,而有的又相似于软磁材料.然后更多的是介于软硬磁材料之间,既半硬磁状态.根据工业上常用钢材的成分状态所引起的磁特性参数变化的规律,大致可分为四类:第一类,磁性较软.它们包括供货状态下含碳低于0.4%的碳素钢,含碳低于0.3%的低合金钢,以与退火状态下的高碳钢.这类钢磁导率高,矫顽力低,剩磁较小,容易被磁化,剩磁也不大.第二类,磁性中软,它们包括供货状态下含碳大于0.4%的碳素钢与同种状态下的低中合金钢、工具钢与部分高合金钢,同时还包括此类钢在淬火后进行450度以上回火温度者.这类钢较第一类磁导率有所下降,矫顽力有所提高,磁性有所降低.但总的还是容易被磁化,剩磁也不大.第三类,磁性中硬.此类材料包括淬火后并进行300~400度回火的中碳钢、低中合金钢、高合金工具钢的供货状态,半马氏体和马氏体钢的正火和正火加高高温回火状态,以与大部分冷拉材料.它们的磁性较前两类为"硬〞,磁化有所困难,剩磁也较高.第四类,磁性较硬.包括合金钢淬火后回火温度低于300度的材料,以与工具钢马氏体不锈钢热处理后硬度较大的材料.这类钢由于磁性较硬,磁化困难,需要较大的外加磁场进行磁化.同时,此类材料剩磁也较大,退磁比较困难.第二节漏磁检测一、漏磁检测发展国外对漏磁探伤的理论研究较早,1933年Zschlug初次提出用磁粉显示磁化刚体上由缺陷产生的漏磁场这种测定方法以来,有70年的历史.但是直到1947年Hastings设计了一套漏磁检测系统后,漏磁检测才得到了普遍承认.1965年,日本株式会社和住友金属株式会社设计出记录式磁探伤机械装置.对于缺陷漏磁场的计算始于1966年,Sheherb-inin和Zatsepin提出了磁偶极子法,对磁场与缺陷的相互作用理论发展起到了推动作用.该理论指出:铁磁材料磁化时,缺陷周围产生漏磁场,可以把缺陷两侧表面看作两个磁极,用等效的磁偶极子来模拟,而各种表面缺陷可用三种磁偶极子模型来模拟,并做了实验验证.之后,苏、日、美、德、英等国相继对这一领域开展研究,形成了两大学派,主要为研究磁偶极子法和有限元法两大学派.Shcherbinnin和Poshagin用磁偶极子模型计算了有限长表面开口裂纹的磁场分布.1975年,Hwang和Lord采用有限元方法对漏磁场进行分析,首次把材料内部场强和磁导率与漏磁场幅值联系起来.并且分析了矩形槽深度、宽度、角度对漏磁场的影响.有限元方法是从麦克斯韦方程组出发,列出任一点磁矢方程,然后使用有限元分析技术,求出漏磁场的分布.Atherton把管壁坑状缺陷漏磁场的计算和实验测量结果联系起来,得到了较为一致的结论.1986年,Edwards和Palae在漏磁场的计算方面,把解析法向前推进了一步,对无限长表面开口裂纹进行了分析,得出了二维表达式;并且推出了有限长开口裂纹的三维表达式,从中得出当材料的相对磁导率远大于缺陷深宽比时,漏磁场强度与缺陷深度呈近似线性关系的结论.从他们的表达式中,也从侧面验证了Hwang、Lord的有限元计算的正确性.在技术应用方面,美国、英国、德国、日本等国家处于领先地位,漏磁最早是应用到管道的缺陷检测上的.Zuschlug于1933年首先提出应用磁敏传感器量漏磁场的思想,但直至1947年Hastings设计了第一套漏磁检测系统,漏磁检测才开始受到普遍的承认.20世纪50年代,西德Forster<霍斯特公司>研制出产品化的漏磁探伤装置.1965年,美国TubecopeVetco国际公司采用漏磁检测装置Linafog首次进行了管内检测,发了Wellcheck井口探测系统,能可靠地探测到管材内外径上的腐蚀坑、横向伤痕和其它类型的缺陷.1973年,英国天然气公司采用漏磁法对其所管辖的一条直径为600mm的天然气管道的管壁腐蚀减薄状况进行了在役检测,首次引入了定量分析方法.ICO公司的EMI漏磁探伤系统通过漏磁探伤部分来检测管体的横向和纵向缺陷,壁厚测量结合超声技术进行,提供完整的现场探伤,即使在恶劣的施工环境中也可以提供可靠,准确的测量结果.二、漏磁检测原理与其特点漏磁法检测从磁粉检测中演变而来的,是建立在铁磁材料的高磁导率这一特性之上.其基本原理是:被测材料在外加磁场作用下被磁化,当材料中无缺陷时,磁力线绝大部分通过被测材料,磁力线均匀分布,无磁力线穿出或进入被测材料表面;当材料内部有缺陷时,缺陷切割磁力线,由于缺陷的磁导率小,磁阻很大,使磁力线在被测材料中改变路径.大部分改变路径的磁通将优先从磁阻较小的缺陷底部的被测材料中通过,使这部分被测材料趋于饱和,不能接受更多的磁力线.此时,有一部分磁力线就会泄漏出材料表面,当越过缺陷后进入被测材料中,因而形成缺陷漏磁场.用磁敏元件检测被磁化材料表面逸出的漏磁场,就可判断缺陷是否存在.同样尺寸的缺陷,位于表面上和表面下形成的漏磁场不同:表面上缺陷产生的漏磁场大;缺陷在表面下时,形成的漏磁场将显著变小.a.管体无缺陷时b.管体有缺陷时钢管中的磁场漏磁检测法的主要特点:<l>对各种损伤均具有较高的检测速度;<2>对铁磁性材料表面、近表面、内部裂纹以与锈蚀等均可获得满意的检测效果;<3>探头装置结构简单、易于实现、成本低且操作简单;<4>由于磁性的变化易于非接触测量和实现在线实时检测,磁场信号不受被测材料表面污染状态的影响,进行检测时被测材料表面就不需清洗,因此将大大提高检测的效率,减小工作量;<5>可以实现全自动化检测,非常适合在流水线上进行质量检测和生产过程控制.三、影响漏磁场的因素真实的缺陷具有比模拟缺陷复杂得多的几何形状,况且它们千差万别地存在于不同的工件中,要计算其漏磁场是很难的.在检测中,要使它们的漏磁场达到足以形成明确显示的程度是很有意义的,这里,必须考虑影响缺陷漏磁场强弱的各种因素.影响缺陷翻磁场的因素主要来自列三个方面.1.磁化场对漏磁场的影响〔1〕当磁化程度较低时,漏磁场偏小,且增加缓慢;〔2〕当磁感应强度达到饱和值的80%左右时,漏磁场不仅幅值较大,而且随着磁化场的增加会迅速增大;〔3〕漏磁场与其分量与钢管表面的磁感应强度大小成正比;〔4〕漏磁场与其分量与磁化场方向和缺陷侧壁外法向矢量之间的夹角余弦成正比.2.缺陷方向、大小和位置对漏磁场的影响〔1〕缺陷与磁化场方向垂直时,漏磁场最强;〔2〕缺陷与磁化场方向平行时,漏磁场儿乎为零;〔3〕缺陷在工件表面的漏磁场最人,随着离开表面中心水平距离的增加漏磁场迅速减小;〔4〕缺陷深度较小时,随着深度的增加漏磁场增加较快,当深度增大到一定值后漏磁场增加缓慢;〔5〕缺陷信号的幅值与缺陷宽度对应,缺陷长度对漏磁信号几乎没有影响;〔6〕缺陷宽度相同时,随深度的增加,漏磁场随之增大.3.工件材质与工况对漏磁场的影响钢材的磁特性是随其合金成分<尤其是含碳量>、热处理状态而变化的,相同的磁化强度、相同的缺陷对不同的磁性材料,缺陷漏磁场不一样,土要表现为以下二点:〔1〕对于几何形状不同的被测物体,如果表面的磁性场相同而被测物体磁性不同,则缺陷处的漏磁场不同,磁导率低的材料漏磁场小;〔2〕被测材料相同,如果热处理状态不同,则磁导率不一样,缺陷处的漏磁场也不同;〔3〕当工件表面有覆盖层<涂层、镀层>时,随着覆盖层厚度的增加,漏磁场将减弱.四、影响漏磁检测信号的因素在进行漏磁检测时,影响信噪比与下列因素有关:第一个是磁路设计必须能使被测材料得到近饱和磁化.以便增大漏磁,提高信噪比.由于漏磁量随提离值<探头和测试表面之间的距离>增大迅速下降,所以支架的设计必须使探头在被扫查物体表面上扫查时提离值保持恒定,一般小于2毫米.磁化方式常选用直流电磁化,其好处是磁化强度可以根据材料的厚度以与不同的提离值来进行调整.第二个是传感器类型的选择和布局.通常使用的传感器有两种:一类是线圈< coil >感应器,线圈感应器通过切割磁力线来产生信号电压,它是漏磁场磁场强度和探头扫描的速度以与线圈匝数的函数.因此线圈感应器对扫描速度敏感,在设计时也应该考虑到这个因素.为便于信号的处理和提高信噪比,一般采用匀速扫描和提高线圈的匝数.另一类是霍尔<Hall>感应器,霍尔传感器是根据霍尔效应将漏磁信号转换成电信号,其灵敏度较高,但受温度变化敏感,线性较差,单个传感器覆盖X围小,而线圈传感器就不受此影响,这就影响信号的滤波处理.综上所述,一般选用线圈传感器.第三个是扫描速度的控制.适当的速度控制对于各种传感器都是必须的,对于线圈传感器,速度增大会提高信噪比.进行扫描时实际上是在进行时空转换,因此信号的频谱结构和速度有关,提高速度就是时域压缩,在频域上就进行了扩展,这就影响信号的频谱结构,对滤波器的工作会产生影响,所以滤波器一定时,速度控制的X围比较小.第四个是噪声的去除.噪声的来源主要有以下原因:一是外部干扰,对这类干扰,我们可以采用屏蔽加以去除,可以根据信号的相关性通过时宽、幅度的判别来加以去除,二是由于检测对象表面不平滑导致探头震动形成的高频干扰,还有由于电源的不稳定造成的低频干扰.这类干扰我们可以用带通滤波加以去除,在结构上采取消震措施.第五个是被测物体材料的属性.对于漏磁检测来说,首先必须保证被测物体是铁质材料.铁质材料对于磁的渗透性会影响检测结果.用于检测的样管必须和被测钢管在材质上保持同一级别,否则会造成误判.第六个是缺陷深度.缺陷深度是影响漏磁信号幅度的一个重要因素.缺陷的数量和形状也影响漏磁信号的幅度.。
漏磁探伤原理
漏磁探伤原理————————————————————————————————作者:————————————————————————————————日期:漏磁探伤原理第一节磁学基础知识一、磁现象和磁场载流导体的周围存在着磁场,磁化后的物体如磁铁棒的周围也存在着磁场,虽然磁铁棒磁场和载流导体周围磁场的产生不一样,但都认为磁场是由电流产生的。
在历史上很长一段时间里,磁学和电学的研究一直彼此独立地发展着。
人们曾认为磁与电是两类截然分开的现象,直至19世纪,一系列重要的发现才打破了这个界限,使人们开始认识到电与磁之间有着不可分割的联系。
一个电子围绕原子核在轨道上旋转,形成一个微小的电流环。
由于电流环的存在,就有磁场。
而所有物质的原子周围都有电子旋转,所以我们可以想象所有的物质都有磁效应。
这种效应对大多数物质是很微弱的,但有一些物质,包括铁、镍、钴等,具有很强的磁效应。
电子除沿轨道的运动外,还存在本省的自转,这两种运动都能产生磁效应,而电子自转的效应是主要的。
这种电子或电荷的运动相当一个非常小的电流环,这个小电流环在效果上就是一个微小的磁铁。
显然每一个原子电流环的磁矩都很小,但是一根磁铁棒里的亿万个原子电流环所呈现的总效应就能在磁铁棒的周围形成一个强大的磁场。
所有磁化物体都有一个北极(N极)和一个南极(S极),它们不能独立地存在。
磁极不能孤立存在,而电荷却可以。
这是磁场和电场的重要区别之一。
二、相对磁导率和磁性物质磁导率标示材料被磁化的难易程度,它的符号μ表示,单位为H/m。
为了比较各种材料的导磁能力,把任何一种材料的磁导率与真空磁导率的比表示。
值,叫做这种材料的相对磁导率,用μr按照物质的磁性质,一般材料可分为抗磁性、顺磁性和铁磁性三类。
(1)抗磁性物质:置于磁场中,其内部的磁感应强度将减小,相对于磁导率μr略小于1。
铜、铅等为抗磁性物质。
(2)顺磁性物质:置于磁场中,其内部的磁感应强度将增加,相对磁导率μr 略大于1。
漏磁探伤作业指导书
检查设备内部是否清 洁,有无杂物、灰尘 等影响设备运行的因
素
检查设备电路是否正 常,有无短路、断路
等情况
检查设备各部件是否 紧固,有无松动、脱
落等情况
检查设备润滑油是否 充足,有无漏油、缺
油等情况
检查设备安全防护装 置是否完好,有无损
坏、失效等情况
对设备进行定期维护 和保养,确保设备正
常运行
管道表面清理
人员培训和技术交底
01
02
03
04
培训内容:漏磁 探伤原理、操作 方法、注意事项 等
培训方式:理论 讲解、实际操作、 考核等
技术交底:明确 作业任务、技术 要求、安全措施 等
培训记录:记录 培训时间、地点、 参加人员等,作 为培训档案保存
设备检查和维护
检查设备外观是否完 好,有无破损、锈蚀
等情况
检测:将被检工件放置在检测装 置上,进行漏磁检测。
复检:对处理后的工件进行复检, 确保质量合格。
准备:检查设备、工具、材料是 否齐全,确保工作环境安全、整
洁。
记录:记录检测结果,包括缺陷 位置、大小、深度等信息。
清理:清理现场,整理设备、工 具、材料,保持工作环境整洁。
磁化:将被检工件放置在磁化装 置上,进行磁化处理。
处理
处理方式:采 用焚烧、填埋、 回收利用等方
式进行处理
排放标准:符 合国家或地方 排放标准,防
止污染环境
监测和报告: 定期监测排放 情况,并向有
关部门报告
环境事故应急处理预案
01
02
03
04
05
感谢您的耐心观看
汇报人:XXX
处理:根据分析结果,对缺陷进 行修复或更换。
无缝钢管漏磁探伤技术应用及现场实践
无缝钢管漏磁探伤技术应用及现场实践无缝钢管漏磁探伤技术是运用漏磁现象来探测无缝钢管中表面和近表面裂纹、疤痕、气孔等缺陷的一种非破坏性检测方法。
该技术具有探测速度快、无需拆卸、对待测物无影响等优点,因此在无缝钢管制造、维修等领域得到广泛应用。
漏磁探伤技术是利用物质磁性的差异,通过在磁场中引入磁敏材料,将磁场中的漏磁线束转换成磁通量,进而将物体表面和近表面裂纹、疤痕、气孔等缺陷的磁绝缘性变化转变为电量信号而进行检测。
当钢管中出现表面或近表面的缺陷时,会形成漏磁场,漏磁场就是缺陷处磁感线的漏出。
将测量头置于被检测的钢管表面时,在钢管表面附近就会发生漏磁现象,被检测量是漏磁场的大小和分布情况。
缺陷形状和大小的不同会对漏磁场的大小和分布产生不同的影响,从而通过对漏磁场大小和分布的观察判断出钢管内部的缺陷。
二、现场应用实践1、应用前准备(1) 测量头校准:漏磁检测常常用到两种类型的测量头:一种是震荡式漏磁探头,另一种是非接触式漏磁探头。
为了保证探头的准确性,必须每次使用前进行校准。
(2) 准备设备:漏磁仪、放大器、控制箱等设备。
需要注意的是,在实际应用过程中,应选择适当的检测设备,以适应钢管的不同规格和壁厚。
(3) 打样:为了确保无缝钢管漏磁检测能够准确地检测出钢管内部的缺陷,通常需要在实际应用前进行打样,以便调整检测参数和设备。
(1) 检测流程:确定测试位置,选择合适的测量头,调整探头高度和灵敏度,进行数据记录和分析。
(2) 软件分析:根据所获得的数据和分析结果,借助软件分析工具进行数据处理和分析,得出是否存在缺陷的结论。
(3) 缺陷定位:在检测到缺陷后,通常需要进行定位,以确定缺陷的位置和大小,帮助制定维修方案。
三、应用效果。
漏磁探伤规律用于油气管道的缺陷检测
漏磁探伤规律用于油气管道的缺陷检测毕建伟【摘要】油气管道在服役过程中会产生某些类型的缺陷,根据缺陷性质和产生的部位,采用超声、磁粉、涡流、漏磁等无损检测方法对管道缺陷进行检测,其中漏磁检测是比较好的检测方法,可检测管体的裂纹、孔洞、磨损等缺陷.通过探测漏磁场来获取缺陷漏磁场的量值,从而可对缺陷进行量化,实现缺陷识别智能化.漏磁探伤有以下规律性:同等大小的缺陷,上端距工件表面距离越近,产生的漏磁场越大;缺陷方向越接近垂直于磁场方向,漏磁场越大;同样宽度的缺陷,如果深度不同,产生的漏磁场不同.对检测波形进行分析,验证了漏磁检测的规律性,为实施油气管道整体评价提供了依据.%Some types of defects will be produced in the service of oil and gas pipelines. Defects are detected by ultrasonic, magnetic powder, eddy current, magnetic flux leakage and other non destructive testing methods according to the nature of the defects and the parts produced. The magnetic flux leakage detection method can detect the crack, hole, wear and other defects of the pipe body. By detecting the leakage magnetic field, the value of the magnetic flux leakage field can be obtained, and the defects can be quantified,and the intelli-gent of the defect identification can be realized.Magnetic flux leakage testing has the follow-ing rules:The same size of the defect, the upper end of the distance from the surface of the work piece closer, resulting in leakage of magnetic field, the more close to the direction of the defect perpendicular to the direction of the magnetic field, the larger the leakage field;The same width of the defect, if the depth of the different, resulting from the leakage of magnetic field isdifferent. Through the analysis of the test waveform, the three rules of the magnetic flux leakage detection are verified, which provides a basis for the implementation of the overall evaluation of the oil and gas pipeline.【期刊名称】《油气田地面工程》【年(卷),期】2016(035)002【总页数】4页(P90-92,96)【关键词】油气管道;缺陷;漏磁检测;油气管道分级;规律性【作者】毕建伟【作者单位】中国石油化工股份有限公司天然气分公司【正文语种】中文1中国石油化工股份有限公司天然气分公司在油田生产作业中,油气管道服役条件恶劣。