
拉深冲压复合模毕业设计说明
. ..专业. .专注.1 分析零件的工艺性冲压件工艺性是指冲压零件在冲压加工过程中加工的难易程度。
虽然冲压加工工艺过程包括备料—冲压加工工序—必要的辅助工序—质量检验—组合、包装的全过程,但分析工艺性的重点要在冲压加工工序这一过程里。
而冲压加工工序很多,各种工序中的工艺性又不尽相同。
即使同一个零件,由于生产单位的生产条件、工艺装备情况及生产的传统习惯等不同,其工艺性的涵义也不完全一样。
这里我们重点分析零件的结构工艺性。
该零件是空气滤清器壳,从图1.1中我们可以看出该零件的精度要求不是很高,但要求有较高的钢度和强度。
在零件图中,尺寸01102-φ为IT14级,其余尺寸未标注公差,可以按自由公差计算和处理。
零件的外形尺寸为102φ,属于中小型零件,料厚为1.5mm 。
图1-1空气滤清器壳下面分析结构工艺性。
因为该零件为轴对称旋转体,故落料片肯定是圆形,其冲裁的工艺性很好。
零件为带法兰边圆筒形件,且dDF 、dh都不太大,拉深工艺性较好,圆角半径R3、R6都大于等于2倍料厚,对于拉深都很适合。
因此,该壳体零件的冲压生产要用到的冲压加工基本工序有:落料、拉深(拉深的次数可能为多次)。
用这些工序的组合可以提出多种不同的工艺方案。
2 确定工艺方案2.1 计算毛坯尺寸由于板料在扎压或退火时所产生的聚合组织而使材料引起残存的方向性,反映到拉深过程中,就使桶形拉深件的口部形成明显的突耳。
此外,如果板料本身的金属结构组织不均匀、模具间隙不均匀、润滑的不均匀等等,也都会引起冲件口高低不齐的现象,因此就必需在拉深厚的零件口部和外缘进行修边处理。
这样在计算毛坯尺寸的时候就必需加上修边余量然后再进行毛坯的展开尺寸计算。
根据零件的尺寸取修边余量的值为4mm。
在拉深时,虽然拉深件的各部分厚度要求发生一些变化,但如果采用适当的工艺措施,则其厚度的变化量还是并不太大。
在设计工艺过程时,可以不考虑毛坯厚度的变化。
同时由于金属在塑性变形过程中保持体积不变,因而,在计算拉深件的的毛坯展开尺寸时,可以认为在变形前后的毛坯和拉深间的表面积相等。
因为此旋转体零件不是简单结构,我们可以用“形心法”来求得。
根据久里金法则,对于任何形状的母线AB绕轴线Y—Y旋转所得到的旋转体面积等于母线长度L与其重心轴线旋转所得周长2 x的乘积。
即旋转体面积F=2πlx因为表面积拉深不变薄,所以面积相等,则204D F π=即π04F D =因为 76543210F F F F F F F F ++++++=2121)2(r d F -=π )22(11122d r r F +=ππ [])(21113r r h d F +-=π、)22(122224d r r r F +-=ππ ⎥⎦⎤⎢⎣⎡+--=2212325)2()2(r d r d F π、)22(332326ππr r d r F +-= )(3227r h d F -=π由零件给出的尺寸可知:mm d 5.791=mm d 5.1002=mm h 5.381=mm h 25.33425.292=+=mm r 61=mm r 32=mm r 33=所以可以计算出D=194mm由于设计的零件要在一个复合模中完成正反拉深,因此中间有一个正拉深转反拉深的过程,我们可以把这两步分开来计算中间尺寸。
因为[])(57.0)(43.0421*******r r r r h d d D -++-+=其中mm D 194=mm d 5.1001=mm h 5.44=mm r 31=mm r 32=则mm d 1452=中间过程的零件如图2.1所示。
图2-12.2 计算拉深次数在考虑拉深的变形程度时,必需保证使毛坯在变形过程中的应力既不超过材料的变形极限,同时还能充分利用材料的塑性。
也就是说,对于每道拉深工序,应在毛坯侧壁强度允许的条件下,采用最大的变形程度,即极限变形程度。
极限拉深系数值可以用理论计算的方法确定。
即使得在传力区的最大拉应力与在危险断面上的抗拉强度相等,便可求出最小拉深系数的理论值,此值即为极限拉深系数。
但在实际生产过程中,极限拉深系数值一般是在一定的拉深条件下用实验的方法得出的,我们可以通过查表来取值。
该冲压工件需要正反拉深两个过程,因此可以分别计算其拉深系数来确定拉深次数。
2.2.1正拉深对于正拉深其实际拉深系数为:52.01945.100===D d m 且材料的相对厚度为77.01001945.1100=⨯=⨯d t 凸缘的相对直径为44.15.1001451==d d F 凸缘的相对高度为44.05.1005.44==d h 由此可以查出50.0min =m5.0max=⎪⎭⎫ ⎝⎛d h 因为凸缘的相对高度0.44小于最大相对高度0.5,且实际拉深系数0.52大于最小极限拉深系数0.50,所以正拉深过程可以一次拉深成功。
2.2.2 反拉深对于反拉深其实际拉深系数为:79.05.1005.79===D d m 且材料的相对厚度为03.11001455.1100=⨯=⨯d t 凸缘的相对直径为26.15.795.1001==d d F 凸缘的相对高度为48.05.795.38==d h 由此可以查出51.0min =m65.0max=⎪⎭⎫ ⎝⎛d h 因为凸缘的相对高度0.48小于最大相对高度0.65,且实际拉深系数0.79大于最小极限拉深系数0.51,所以反拉深过程也可以一次拉深成功。
2.3 确定工艺方案根据以上分析和计算,可以进一步明确该零件的冲压加工需要包括以下基本工序:落料、正向拉深和反向拉深。
根据这些基本工序,可以拟出如下几种工艺方案:方案一先进行落料,再正拉深,最后进行反拉深,以上工序过程都采用单工序模加工。
方案二落料与正拉深在复合模中加工成半成品,再在单工序模上进行反拉深。
方案三落料、正拉深和反拉深全都在同一个复合模中一次加工成型。
方案四采用带料连续拉深,或在多工位自动压力机上冲压成型。
分析比较上述四种方案,可以看出:方案一用此方案,模具的结构都比较简单,制造很容易,成本低廉,但由于结构简单定位误差很大,而且单工序模一般无导向装置,安装和调整不方便,费时间,生产效率低。
方案二采用了落料与正拉深的复合模,提高了生产率。
对落料以及正拉深的精度也有很大的提高。
由于最后一道反拉深工序是在单工序模中完成,使得最后一步反拉深工序的精度降低,影响了整个零件的精度,而且中间过程序要取件,生产效率不高。
方案三此方案把三个工序集中在一副复合模中完成,使得生产率有了很大的提升。
没有中间的取放件过程,一次冲压成型,而且精度也比较高,能保证加工要求,在冲裁时材料处于受压状态,零件表面平整。
模具的结构也非常的紧凑,外廓尺寸比较小,但模具的结构和装配复杂。
方案四采用带料连续拉深或多工位自动压力机冲压,可以获得较高的生产效率,而且操作安全,但这一方案需要专用的压力机或自动的送料装置。
模具的结构比较复杂,制造周期长,生产成本高。
根据设计需要和生产批量,综合考虑以上方案,方案三最适合。
即落料、正反拉深在同一复合模中完成。
这样既能保证大批量生产的高效率又能保证加工精度,而且成本不高,经济合理。
3 主要工艺参数的计算3.1 确定排样、裁板方案加工此零件为大批大量生产,冲压件的材料费用约占总成本的60%~80%之多。
因此,材料利用率每提高1%,则可以使冲件的成本降低0.4%~0.5%。
在冲压工作中,节约金属和减少废料具有非常重要的意义,特别是在大批量的生产中,较好的确定冲件的形状尺寸和合理的排样的降低成本的有效措施之一。
由于材料的经济利用直接决定于冲压件的制造方法和排样方式,所以在冲压生产中,可以按工件在板料上排样的合理程度即冲制某一工件的有用面积与所用板料的总面积的百分比来作为衡量排样合理性的指标。
同时属于工艺废料的搭边对冲压工艺也有很大的作用。
通常,搭边的作用是为了补充送料是的定位误差,防止由于条料的宽度误差、送料时的步距误差以及送料歪斜误差等原因而冲出残缺的废品,从而确保冲件的切口表面质量,冲制出合格的工件。
同时,搭边还使条料保持有一定的刚度,保证条料的顺利行进,提高了生产率。
搭边值得大小要合理选取。
根据此零件的尺寸通过查表取搭边值为 mm a 2=进距方向 mm a 5.11=于是有进距mm a D h 5.1955.11941=+=+=条料宽度mm a D b 198221942=⨯+=+=板料规格拟用1.5mm ×800mm ×1600mm 热轧钢板。
由于毛坯面积较大所以横裁和纵裁的利用率相同,从送料方便考虑,我们可以采用横裁。
裁板条数===19816001b A n 8条余16mm 每条个数=-=-=5.1955.180012h a B n 4个余16.5mm 每板总个数328421=⨯=⨯=n n n材料利用率%100)(422⨯⨯-⨯=B A d D n πη%1001600800)16194(43222⨯⨯-⨯=πη %36.73=η计算零件的净重GρFt G = []g g G 33085.7105.110)41024(1619441222≈⨯⨯⨯⨯⨯⨯--=--π 式中ρ—密度,低碳钢取385.7cm g =ρ。
[]的第一项为毛坯面积,第二项为底孔废料面积,第三项()为切边废料面积。
3.2 确定各中间工序尺寸整个冲压过程包括落料、正拉深以及反拉深三个过程,在正反拉深过程中,由于是一次冲压成型,所以各次拉深的凸、凹模圆角尺寸必需与零件要求相一致,则正拉深凸模圆角为 3mm正拉深凹模圆角为 3mm正拉深高度为 46mm反拉深凸模圆角为 6mm反拉深凹模圆角为 3mm反拉深高度为 40mm第一个过程为落料正向拉深,成型后如图3.1所示。
图3-1 正向拉深第二个过程为反向拉深,成型后如图3-2所示。
图3-2 反向拉深3.3计算工艺力、初选设备3.3.1落料、正拉深过程(1) 落料力平刃凸模落料力的计算公式为τkLt P =式中 P —冲裁力(N )L —冲件的周边长度(mm )t —板料厚度(mm )τ—材料的抗冲剪强度(MPa )K —修正系数。
它与冲裁间隙、冲件形状、冲裁速度、板料厚度、润滑情况等多种因素有关。
其影响围的最小值和最大值在(1.0~1.3)P 的围,一般k 取为1.25~1.3。
在实际应用中,抗冲剪强度τ的值一般取材料抗拉强度b σ的0.7~0.85。
为便于估算,通常取抗冲剪强度等于该材料抗拉强度b σ的80%。
即b στ8.0=因此,该冲件的落料力的计算公式为b Lt F σπ⨯⨯=8.03.1落N 3905.119414.38.03.1⨯⨯⨯⨯⨯=N 370613=(2) 卸料力一般情况下,冲裁件从板料切下以后受弹性变形及收缩影响。
冲压模具毕业设计(落料拉深复合模)
摘要 (1)前言 (2)1. 工件的工艺性分析 (3)1。
1 冲压件的工艺性分析 (3)1。
2 拉深件的工艺性分析 (3)1。
3 材料的工艺性分析 (4)1.4 拉深变形过程的分析 (4)2. 冲压工艺方案的确定 (7)3。
模具的技术要求及材料选用 (9)4. 主要设计尺寸的计算 (11)4.1 毛坯尺寸的确定 (11)4。
2 冲压力的计算 (12)4.3 拉深间隙的确定 (13)4。
4 冲裁件的排样 (14)5. 工作部分尺寸计算 (17)5.1 拉深凸凹尺寸的确定 (17)5。
2 圆角半径的确定 (18)6。
模具的总体设计 (20)6。
1 模具的类型及定位方式的选择 (20)6。
2 推件零件的设计 (21)7. 主要零部件的结构设计 (23)7。
1 工作零件的结构设计 (23)7.2 其他零部件的设计与选用 (24)8。
模具的总装图 (27)9。
模具的装配 (28)结束语 (29)致谢 (30)参考文献 (31)我设计的是一个落料拉深复合冲裁模,在本次设计中我参考了大量有关冷冲模模具设计实例等方面的资料.再结合老师布置的题(设计一个工件为盒形件的复合冲裁模),我充分运用了资料上所有设计模具中通用的表、手册等,如修边余量的确定、拉深件毛坯直径的计算公式、盒形件用压边圈拉深系数、盒形件角部的第一次拉深系数等,然后再集结了自己平时的所学,还有通过对工件的零件、模具工作部分(凸凹模、拉深凸模、落料凹模)、模具装配图的绘制,我的绘图功底也有了一定程度地提高.本次设计的主要内容:工件的工艺性分析;冲压工艺方案的确定;模具的技术要求及材料选用;主要设计尺寸的计算;工作部分尺寸计算;模具的总体设计;主要零部件的结构设计;模具的总装图;模具的装配等.我觉得通过本次的毕业设计,达到了这样的目的:1.综合运用本专业所学课程的理论和生产实际知识,进行一次冷冲压模具(落料拉深冲裁模)设计工作的实际训练,从而培养和提高我们独立工作的能力。
拉深模具设计说明书

课程设计(论文)题目:拉深模具设计图纸:目录课程设计(论文) (1)前言 (4)1. 冲裁件工艺性分析 (5)1.1材料选择 (5)1.2工件结构形状 (5)1.3尺寸精度 (5)2. 冲裁工艺方案的确定 (5)3. 模具结构形式的确定 (6)4.模具总体结构设计 (6)4.1模具类型的选择 (7)4.2操作与定位方式 (7)4.3部分零部件的设计 (7)4.3.1凸模的设计 (7)4.3.2卸料部分的设计 (7)4.3.3推件装置的设计 (8)4.3.4模架的设计 (8)4.3.5模架的选用 (9)4.3.6上、下模座的选用 (9)4.4工作零件材料的选用 (9)5.模具工艺参数确定 (9)5.1排样设计与计算 (9)5.2搭边值的确定 (10)5.3材料利用率的计算 (10)5.4凸、凹模刃口尺寸的计算 (11)5.4.1刃口尺寸计算的基本原则 (11)5.4.2刃口尺寸的计算 (11)6.计算冲压力与压力机的初选 (12)F的计算 (13)(3)顶件力q2F+1q F+2q F (13)根据模具结构总的冲压力F=P7. 模具压力中心的确定 (13)8.冲压设备的选择 (14)通过校核,选择开式双柱可倾式压力机J23—80能满足使用要求。
其主要技术参数如下: (14)9.模具零件图 (14)10.模具总装图 (15)模具总装图的零件间的装配配合要求按下表选用: (16)总结 (18)参考文献 (20)前言冲压加工是现代机械制造业中先进高效的加工方法之一。
冲压加工的应用十分广泛,不仅可以加工金属材料,而且可以加工非金属材料。
在现代制造业,比如汽车、拖拉机、农业机械、电机、电器、仪表、化工容器、玩具以及日常生活用品的生产方面,都占有十分重要的地位。
当然,冲压加工在我国也存在着一些问题和不足。
如机械化、自动化程度低、生产集中度低、冲压板材自给率不足、品种规格不配套、科技成果转化慢、先进工艺推广慢、专业人才缺乏、大、精模具依赖进口等,因此,我们将还有很长的路要走。
冲压、注塑模具毕业设计-说明书

摘要本设计进行了落料、冲孔、拉深复合模的设计。
文中简要概述了冲压模具目前的发展状况和趋势。
对产品进行了详细工艺分析和工艺方案的确定。
按照冲压模具设计的一般步骤,计算并设计了本套模具上的主要零部件,如:凸模、凹模、凸模固定板、垫板、凹模固定板、卸料板、导尺、挡料销、导正销等。
模架采用标准模架,选用了合适的冲压设备。
设计中对工作零件和压力机规格均进行了必要的校核计算。
此外,本模具采用始用挡料销和钩形挡料销挡料。
模具的冲孔和落料凸模分别用不同的固定板固定,便于调整间隙;冲孔凹模和落料凹模则采用整体固定板固定。
落料凸模内装有导正销,保证了工件上孔和外形的相对位置准确,提高了加工精度。
如此设计出的结构可确保模具工作运行可靠和冲压产品大批量生产的要求。
关键词:复合模;校核;冲孔;落料;拉深。
分析塑件的结构,塑件材料为聚乙烯,形状较复杂,尺寸小,精度要求较低,该塑件可采用注射成型加。
通过对该塑件的分析,确定该塑件以注射来成型,侧浇口形式,一模两腔的三板结构模架,推出机构采用推板推出机构,采用复位杆复位机构,结构较简单,生产率较高,占地面积较小,适于大批量生产。
采用带有侧向抽芯和顶出机构,并对塑件成型的浇注系统、布置方式、浇口位置等进行选择,根据有关资料和经验得到相对合理的解决方案。
最终,综合以上所有因素完成本次塑料制件的成型工艺及模具设计。
关键词:分型面、浇注系统、侧向分型和抽芯机构、排气、分型面。
AbstractThe design of the blanking and punching, drawing composite modulus design. This paper briefly outlined the Stamping Die current development status and trends. The product of a detailed analysis and the identification process. Stamping die design in accordance with the general steps to calculate and design the sets on the main mold parts, such as : punch and die. Punch plate, plate, Die plate and dump plates I. feet behind the sales, marketing and other derivative is. Die-standard model planes, to choose a suitable stamping equipment. Design work on the parts and specifications will press for the necessary checking calculation. In addition, the die block used only with marketing materials and Crook block behind the marketing materials. Punch and Die blanking punch were different plate fixed to facilitate adjustment gap; Punch and Die blanking die is used overall fixed plate. Blanking punch contents is a derivative sales, and guarantee the workpiece and the shape of the holes in the relative position accurately, improve processing accuracy. So the structure is designed to ensure reliable operation of die stamping products and mass production requirements.Keywords : composite modules;Check;Punching;Blanking;Drawing.Analysis of the structure of plastic parts, pieces of plastic materials for polyethylene, more complex shapes, small size, low accuracy, the use of plastic injection molding process.Through the analysis of the plastic parts, plastic parts to determine the injection molding to side gate form of a two-cavity mode of the three-board structure, pushing adopted by the board introduced Launch, a reset-reset body structure is relatively simple, higher productivity, covers an area of less suitable for mass production.The method, uses has lateral pulls out the core and goes against the organization, and to models to take shape pours the system, the arrangement way, the runner position and so on carries on the choice, obtains the relatively reasonable solution according to the pertinent data and the experience.Finally, synthesizes above all factors cost inferior plastic workpiece to take shape the craft and the mold design.Key words: double-double-cavity, surface-assisted ,sub-surface core-pulling ,side plates, push ,launched ,Exhaust clearance,目录绪论 (1)第一章冲压模设计 (1)1.1 分析零件工艺性 (1)1.1.1 翻边工序计算 (1)1.1.2 拉深工序计算 (7)1.2 确定工艺方案 (9)1.3 进行必要的计算 (10)1.3.1 计算总拉深力 (10)1.3.2 工作部分尺寸计算 (11)1.4 模具总设计 (11)1.5 选定设备 (12)1.6 绘制模具总图 (13)1.7 绘制模具零件图 (13)1.7.1 凸模的设计 (13)1.7.2 凹模的设计 (14)1.7.3 推件板设计 (15)1.8 模具总配图 (17)第二章塑料模设计 (18)2.1 塑件的结构工艺性工艺性 (18)2.1.1 塑件的几何形状分析 (18)2.1.2 塑件原材料的成型特性分析 (18)2.1.3 塑件的结构工艺性分析 (19)2.1.4 塑件的生产批量 (20)2.1.5 初选注射机 (20)2.2 分型面及浇注系统的设计 (24)2.2.1 分型面的选择 (24)2.2.2 浇注系统的设计 (24)2.3 模具设计方案论证 (26)2.3.1 型腔布置的分析 (26)2.3.2 成型零件的结构确定 (27)2.3.3 导向定位机构的设计 (28)2.3.4 推出机构设置 (28)2.3.5 抽芯机构的确定 (29)2.3.6 冷却系统设计 (29)2.4 主要零部件的设计计算 (30)2.4.1 成型零件的成型尺寸 (30)2.4.2 模具型腔壁厚确定 (30)2.4.3 抽芯机构的设计计算 (31)2.4.4 推出机构的设计计算 (32)2.4.5 标准模架的确定 (33)2.5 成型设备的校核计算 (34)2.5.1 注射机注射压力的校核 (34)2.5.2 注射量的校核 (34)2.5.3 安装尺寸要求 (34)2.5.4 推出机构的校核 (35)2.5.5 开模行程的校核 (36)2.5.6 型腔数量的校核 (36)2.6 绘制模具装配图 (36)2.7 模具安装要求 (37)参考文献 (38)外文原问和翻译 (39)致谢 (55)总结 (56)第1章冲压模具设计图1-1冲压模具工艺参数零件名称:180些油机通风口座子生产批量:大批大量村料:08酸洗钢板1.1分析零件的工艺性这是一个不带底的阶梯零件,其尺寸精度、各处的圆角半径均符合拉深工艺要求。
拉深冲压复合模毕业设计
江西环境工程职业学院2012届模具设计与制造专业毕业设计1 分析零件的工艺性冲压件工艺性是指冲压零件在冲压加工过程中加工的难易程度。
虽然冲压加工工艺过程包括备料—冲压加工工序—必要的辅助工序—质量检验—组合、包装的全过程,但分析工艺性的重点要在冲压加工工序这一过程里。
而冲压加工工序很多,各种工序中的工艺性又不尽相同。
即使同一个零件,由于生产单位的生产条件、工艺装备情况及生产的传统习惯等不同,其工艺性的涵义也不完全一样。
这里我们重点分析零件的结构工艺性。
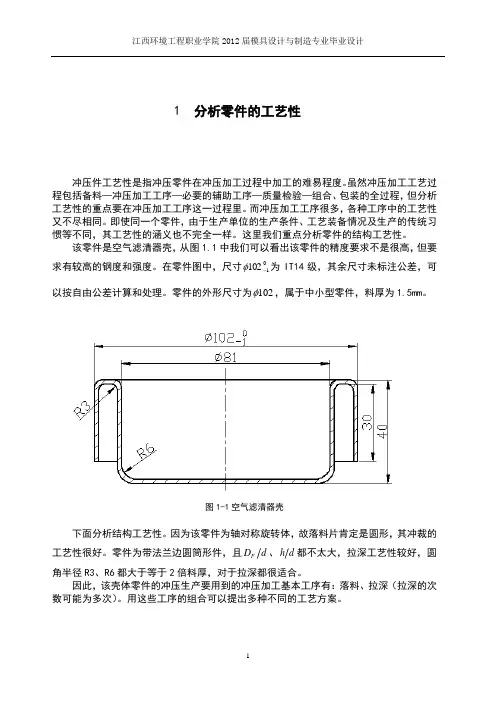
该零件是空气滤清器壳,从图1.1中我们可以看出该零件的精度要求不是很高,但要求有较高的钢度和强度。
在零件图中,尺寸01102-φ为IT14级,其余尺寸未标注公差,可以按自由公差计算和处理。
零件的外形尺寸为102φ,属于中小型零件,料厚为1.5mm 。
图1-1空气滤清器壳下面分析结构工艺性。
因为该零件为轴对称旋转体,故落料片肯定是圆形,其冲裁的工艺性很好。
零件为带法兰边圆筒形件,且d D F 、d h 都不太大,拉深工艺性较好,圆角半径R3、R6都大于等于2倍料厚,对于拉深都很适合。
因此,该壳体零件的冲压生产要用到的冲压加工基本工序有:落料、拉深(拉深的次数可能为多次)。
用这些工序的组合可以提出多种不同的工艺方案。
2 确定工艺方案2.1 计算毛坯尺寸由于板料在扎压或退火时所产生的聚合组织而使材料引起残存的方向性,反映到拉深过程中,就使桶形拉深件的口部形成明显的突耳。
此外,如果板料本身的金属结构组织不均匀、模具间隙不均匀、润滑的不均匀等等,也都会引起冲件口高低不齐的现象,因此就必需在拉深厚的零件口部和外缘进行修边处理。
这样在计算毛坯尺寸的时候就必需加上修边余量然后再进行毛坯的展开尺寸计算。
根据零件的尺寸取修边余量的值为4mm 。
在拉深时,虽然拉深件的各部分厚度要求发生一些变化,但如果采用适当的工艺措施,则其厚度的变化量还是并不太大。
在设计工艺过程时,可以不考虑毛坯厚度的变化。
冲裁拉深复合模说明书

题目冲载拉深复合模班级 G09911专业模具设计与制造学生姓名夏瑜晨目录一、零件的冲压工艺性分析 (4)1.材料分析 (4)2.结构分析 (4)3.尺寸精度分析 (4)二、模具的结构设计 (5)三、拉深工艺计算 (6)1.毛坯尺寸的计算 (6)2.判断是否采用压边圈 (6)3.最少拉深次数的计算 (6)四、拉深凸、凹模直径尺寸计算 (7)五、排样与搭边的确定 (8)六、冲载凸、凹模刃口的计算 (9)七、压力机的选择 (10)1.力的计算 (10)2.压力机的选定 (10)八、模架的选定 (11)1.凹模外形尺寸的确定 (11)2.模架的选取 (11)3.闭合高度的确定 (11)九、各板厚度的确定 (12)十、参考文献........................... 错误!未定义书签。
一、零件的冲压工艺性分析1.材料分析制件的材料为08钢,查表得其强度σs=200MPa,抗拉强度极限σb=330~450MPa;该材料具有良好的冲载性能,同时它的屈强比为0.44~0.61,也具有优秀的拉深性能。
2.结构分析该零件结构为圆筒拉深件,形状简单,底部转角处有圆角过渡;毛坯的展开尺寸值易于计算,而有良好的冲压工艺性能。
3.尺寸精度分析根据所示的标注尺寸,制件为IT13级精度要求,适合采用冲压的方法生产。
∴该产品适合冲压生产。
二、模具的结构设计该零件由“落料”、“拉深”两道工序加工而成,考虑到加工精度要求以及工作效率,为减少模具数量,设计为落料拉深复合模。
采用正装结构,不采用卸料装置,使用打件装置将凹凸模内产品打出。
三、拉深工艺的计算1.毛坯尺寸的计算查表,得切边量Δh=1.2D =229.556.02.229.572.11.142.2242.22⨯-⨯⨯-⨯⨯+=38.732 取Φ392.判断是否采用压边圈Dt×100=732.388.1×100=4.65∴不采用压边圈 3.最少拉深次数的计算 总拉深系数M =Dd=392.22=0.569>0.50∴可以采用一次拉深四、拉深凸、凹模直径尺寸的计算如图,尺寸在外,优先计算凹模尺寸为基准代入公式,D凹=(24-0.33×0.75)+08.00=23.753+08.0d凸=(23.753-2×2.2)-005.0=19.353-05.0五、排样与搭边的确定考虑到卸料方便,将制件搭边取为0。
冲压拉深模具设计说明书

课程编号:课程设计说明书设计人:XXX专业班级:XXXX学号:XXXXX指导教师:XXX日期:X年X月X日目录一、序言 (3)二、设计任务书及产品图 (4)三、拉深模设计的前期准备 (5)四、拉深工艺计算 (7)五、拉深模零件的设计计算 (9)六、模具类型及结构形式的选择 (13)七、工作零件及主要零件的结构形式 (15)八、参考文献 (17)一、序言模具是制造业的基础工业设备,被广泛用于制造业的各个领域。
其中拉深模更是占有十分重要的地位。
拉深技术应用范围十分广泛,在国民经济各个部门中,几乎都有拉深加工产品。
它不仅与整个机械行业密切相关,而且与人们的生活紧密相关。
由于它具有生产效率高、生产成本低、操作简单、适合大批量生产等优点,在我国现代化建设中有着很好的发展前景。
我们这次课程设计的任务就是设计一套拉深模具,即就老师所给的零件、生产要求以及精度要求,设计出一套符合要求的拉深模。
由于时间紧迫、经验不足,在设计过程中走了不少弯路,犯了不少错误。
总之,在设计中难免有疏漏和不当之处,恳请谅解。
也相信在今后的实践工作中能一步一步弥补以上不足。
在这次设计过程中,对拉深模具有有了深一步的了解,获得了一定的设计经验,为将要到来的毕业设计打下了基础。
在这中间得到了XXX老师的和广大同学的热心帮助,在此表示感谢。
二、设计任务书及产品图已知:(1) 产品名称:支座(2)产品零件图:(3)生产批量:大批量。
(4)零件材料:10钢。
(5)材料厚度:。
求作:(1)进行拉深工艺性分析(从材料、零件结构、尺寸精度几个方面进行)。
(2)确定工艺方案及模具结构类型。
(3)进行相关工艺计算,包括:拉深工艺计算;拉深模零件的设计计算;设备选择等。
(4)绘制模具总装配图(5)绘制工作零件及主要零件的零件图(6)编写课程设计说明书要求:根据所设计工件的尺寸、形状、批量等原始数据和要求,每人独立设计、绘制完成一套拉深模具。
包括:(1)模具装配图1张(按照1:1比例,或适当比例);(2)模具工作零件图2-3张(按照1:1比例,或适当比例);(3)设计说明书1份;三、拉深模零件的工艺性分析分析零件拉深工艺性制件为无凸缘圆筒形零件,要求外形尺寸,对厚度变化没有要求。
毕业论文设计杯形件落料拉深冲孔复合模
毕业设计论文论文题目:落料拉深冲孔复合模系部专业模具设计与制造班级学生姓名学号0指导教师年05 月13 日毕业设计(论文)任务书系部:专业:模具设计与制造学生姓名:学号:设计(论文)题目:落料拉深冲孔复合模起迄日期:年 04 月 13 日~ 05月 14日指导教师:发任务书日期: 03 月 10 日毕业设计(论文)任务书1.本毕业设计(论文)课题来源及应达到的目的:工件名称:杯形件材料:Q235料厚:1.5mm图纸:零号图说明书:一万字以上2.本毕业设计(论文)课题任务的内容和要求(包括原始数据、技术要求、工作要求等):(1)制件工艺性分析与方案的确定(2)工作部分尺寸分析与计算(3)工作零部件的结构设计(4)其它零部件的结构设计(5)模具装配与调试(6)总结毕业设计说明书目录摘要 (3)Summary (4)1 概述 (5)1.1 冷冲压的特点及应用 (5)1.1.1冷冲压的特点 (5)1.1.2 冷冲压的应用 (6)1.2 冷冲压的基本工序和冲压工艺要求 (6)1.2.1 (6)1.3 冲压工艺新技术的发展 (7)2 模具尺寸设计 (9)2.1冲压件的工艺分析 (9)2.2工序分析与计算 (9)2.2.1工艺分析 (9)2.2.2 落料工艺分析与计算 (10)2.2.3拉深工序的工艺分析与计算 (12)2.2.4冲孔工序的工艺分析与计算 (13)3 模具结构总体设计 (18)3.1 凸模和凹模的结构设计与标准化 (18)3.2 准化 (20)3.4 标准模架的选用 (21)3.5 联接件的选用与标准化 (22)3.6 压力机的校核 (22)4 模具的装配与调试 (23)4.1模架总装图 (23)4.2模具的装配与调试 (24)总结 (26)致谢 (27)参考文献 (28)毕业设计说明书目录摘要 (3)Summary (4)1 概述 (5)1.1 冷冲压的特点及应用 (5)1.1.1冷冲压的特点 (5)1.1.2 冷冲压的应用 (6)1.2 冷冲压的基本工序和冲压工艺要求 (6)1.2.1 基本工序 (6)1.2.2 冲压工艺要求 (6)1.3 冲压工艺新技术的发展 (7)2 模具尺寸设计 (9)2.1冲压件的工艺分析 (9)2.2工序分析与计算 (9)2.2.1工艺分析 (9)2.2.2 落料工艺分析与计算 (10)2.2.3拉深工序的工艺分析与计算 (12)2.2.4冲孔工序的工艺分析与计算 (13)3 模具结构总体设计 (18)3.1 凸模和凹模的结构设计与标准化 (18)3.2 固定挡料销的设计与标准化 (20)3.3 卸料装置的设计与标准化 (20)3.4 标准模架的选用 (21)3.5 联接件的选用与标准化 (22)3.6 压力机的校核 (22)4 模具的装配与调试 (23)4.1模架总装图 (23)4.2模具的装配与调试 (24)总结 (26)致谢 (27)参考文献 (28)摘要此次设计为落料—拉深—冲孔复合模,设计本模具充分利用了网上资源,图书馆藏书,更重要的是老师的谆谆教导,才成就了此模具。
拉深挤边复合模具设计说明
毕业设计论文论文题目:拉深挤边复合模具设计系部:材料工程系专业:模具设计与制造班级:学生:学号:指导教师:1.本毕业设计(论文)课题来源及应达到的目的:此设计是经过指导老师老师精心挑选的。
本设计题目为拉深件,但对做毕业设计的毕业生有一定的设计意义,它概括了冲压件零件的设计要求、容及方向。
通过对该零件模具的设计,进一步加强了我的冲压模设计的基础,为设计更复杂的冲压模具做好了铺垫和积累一定的设计经验。
题目:拉深挤边复合模具设计原始资料:设计题目:拉深挤边复合模生产批量:大批量生产1拉深件的结构工艺性分析,进行工艺与模具设计。
2冲压工艺方案的确定,进形工各艺力计算。
3拉深挤边复合模具设计,绘制模具总装图一及主要的模具零件图。
4.编写设计说明书:绘制典型零件的加工工艺卡2份。
毕业设计任务书题目拉深—挤边复合模容:(1)拉深前的准备(2)冲压工艺性分析(3)冲压工艺方案的确定(4)计算各工序压力、选用压力机(5)模具工作部分尺寸的计算(6)模具总体设计(7)机械加工工艺过程卡原始资料:如下图拉深挤边复合模摘要我所学习的专业是模具设计与制造,这次的毕业设计拉深—挤边复合模的设计是我结合大学三年来所学习的专业知识所设计的一套冲压模具。
本文首先简要的概述了冲压模具在社会发展领域的作用及其以后的发展方向,点明了模具设计的重要意义。
然后依据工件图进行了工艺性分析,进而确定了设计方案,计算出了模具工作部分的尺寸,设计出工作零部件,然后依据设计要求选择出各个标准零部件,最后设计出了模具的总装配图。
在设计中,最重要的就是设计方案确定,坯料的计算和工作零部件的设计,这是设计的关键,这些设计的正确与否直接关系到设计成本的高低及设计的模具能否正常工作;在设计的最后,总结了自己在设计过程中的心得和体会,并对我的指导老师进行致。
为了使我的设计更加简明易懂,在设计过程中,我用CAD制图软件画出了十几零件图,安插在设计任务书中。
最后画出拉深—挤边模具的装配图一和工作零部件的零件图九。
落料、拉深、冲孔复合模设计说明书
四川理工学院毕业设计(论文)落料、拉深、冲孔复合模设计学生:学号:专业:班级:指导教师:四川理工学院机械工程学院二零一五年六月四川理工学院毕业设计(论文)任务书设计(论文)题目:落料、拉深、冲孔复合模设计学院:机械学院专业:材控班级:2011级1班学号:11011023174学生:指导教师:接受任务时间 2015.3.9教研室主任(签名)院长(签名)一.毕业设计(论文)的主要内容及基本要求内容:落料、拉深、冲孔复合模设计;产品工件图见附图;生产批量:大批量要求:要求有摘要(中、英文)、目录、设计任务书、产品图及设计说明书。
1.工件工艺性分析(1)根据工件图,分析其形状、尺寸、精度、断面质量、装配关系等要求。
(2)根据生产批量,决定模具的结构形式、选用材料。
(3)分析工件所用材料是否符合冲压工艺要求。
2.确定合理的工艺方案:应有两个以上的工艺方案比较分析。
(1)根据工艺分析,确定基本的工序性质。
如:落料—拉深(2)根据工艺计算,确定工序数目。
(3)根据生产批量和条件(材料、设备、工件精度)确定工序组合。
如:复合冲压工序或连续冲压工序3.工艺计算(1)计算毛坯尺寸,合理排样,绘排样图,计算材料利用率。
(2)计算冲压力,如:冲裁力、弯曲力、拉伸力、卸料力、推件力、压边力等以便确定压力机。
(3)计算压力中心,防止模具受偏心负荷,受损。
(4)计算并确定模具主要零件(凸模、凹模、凸模固定板、垫板等)外形尺寸及弹性元件的自由高度。
(5)确定凸、凹模间隙,计算凸、凹模工作部分尺寸。
4.模具总体结构设计(1)进行模具结构设计,确定结构件形式和标准。
(2)绘制模具总体结构草图,初步计算并确定模具闭合高度,概算模具外形尺寸。
5.选择冲压设备根据工厂现有设备及要完成的冲压工序性质、冲压加工所需的变形力、变形功和模具的闭合高度、轮廓尺寸等因素,选用压力机的型号、规格。
6.模具图样设计(1)绘制模具总图.主视图:常取模具的工作位置(闭模状态),采用剖面画法。
落料拉深复合模毕业设计
设计(论文)专用纸设计(论文)专用纸目录摘要..................................................................................................................... Abstract .. (I)前言 0第一章绪论 (1)1.1 冲压的概念、特点及应用 (1)1.2 冲模分类 (2)1.2.1 根据工艺性质分类 (2)1.2.2 根据工序组合程度分类 (3)1.2.3依产品加工方法分类 (3)1.3 我国冲压现状与发展方向 (3)1.3.3 我国冲压模具的发展方向 (5)1.4 国外模具发展趋势及行业特点 (6)1.4.1 国外模具发展趋势 (6)1.4.2 模具行业特点 (7)1.5 模具设计及加工技术的现状 (8)1.5.1 模具设计技术 (8)1.5.2.模具加工技术 (8)第二章零件的工艺性分析 (9)2.1 零件的工艺性分析 (9)2.2 确定工艺方案 (11)设计(论文)专用纸第三章冲压模具总体结构设计 (12)3.1 模具类型 (12)3.2 操作与定位方式 (12)3.3 卸料与出件方式 (12)3.4 模架类型及精度 (12)第四章模具工艺与设计计算 (13)4.1 计算毛坯尺寸 (13)4.2计算拉深次数 (13)4.3 拉深凸、凹模工作部分的尺寸 (14)4.3.1 凹模圆角半径rd (14)4.3.2 凸模圆角半径rp (14)4.3.3 凸、凹模间隙c (14)4.3.4 凸、凹模尺寸及制造公差 (15)4.4 确定拉深工序尺寸 (15)4.5 拉深力及拉深工的计算 (16)4.6落料工艺尺寸的计算 (17)4.6.1 凸、凹模间隙值的计算 (17)4.6.2 排样方法的确定 (19)4.7 计算工艺力,选择设备 (21)第五章模具标准件选择及闭合高度计算 (24)5.1 标准模架的选择 (24)5.1.1 凹模外形尺寸的计算 (24)5.1.2 选择标准模架 (24)设计(论文)专用纸5.2 模具的实际闭合高度计算及模架的校核 (25)5.3 压力中心的确定 (25)5.4 冷冲压工艺规程卡片 (26)第六章落料首次拉深复合模结构设计 (27)6.1 落料凹模设计 (28)6.3 凸凹模设计 (30)6.4 固定卸料板设计 (31)6.5 模柄设计 (32)6.6 凸凹模固定板设计 (33)6.7 上模座设计 (34)6.8 下模座设计 (35)6.9 橡胶的设计 (36)结论 (37)总结体会 (38)谢辞 (39)参考文献 (40)附录 (41)设计(论文)专用纸摘要随着中国工业不断地发展,模具行业也显得越来越重要。