
高精度自动外径测量仪的开发和应用_蔡锦达
!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!"!!!!!!!!!!!!!!!!!!!!!!!"
!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!"!!!!!!!!!!!!!!!!!!!!!!!"【摘要】仪器主要用途为管接头外径的高精度自动测量。通过定点测量,波峰波谷值测量两种测量方案相结合,可对沟、槽等复杂外径尺寸进行精确测量,满足了应用要求。通过PC机的串口通信功能,协调和同步伺服电机及激光测径仪,实现了对管接头的自动和多尺寸的精确测量及外形轮廓测量。并在PC机上显示,保存和处理所采集的数据。关键词:管接头;外径;检测仪;VC【Abstract】Thisinstrumentismainlyusedformeasuringexternaldiameterofthepipejoint.welaidoutapracticalcombiningschemeofposition-measuringandpeakandbottom-measuring,especiallyforexternaldiameter’smeasurementofplowgrooves,whichansweredpracticalneeds;ThroughcommunicationswithRS232portsofPC,theinstrumentcanautomaticallyandmulti-diametricallymeasuretheexternandprofilediameterofpipejoint.Thedatameasuredbydigitalmicrometersareusedfordisplaying,savingandprocessing.Keywords:Pipejoint;Externaldiameter;Measuringinstrument;VC中图分类号:TH124文献标识码:A高精度自动外径测量仪的开发和应用蔡锦达徐铁(上海理工大学数据数显实验室,上海200093)Developmentandapplicationoftheautomaticallyhigh-precisioninstrumentformeasuringexternaldiameterCAIJin-da,XUTie(UniversityofShanghaiforScienceandTechnology,Shanghai200093,China)文章编号:1001-3997(2008)08-0221-02
*来稿日期:2007-10-16MachineryDesign&Manufacture机械设计与制造第8期2008年8月综述$%$$$$$%$%$$$$$%
1概述本仪器主要用途为管接头外径的高精度自动测量。在运动控制方面,采用了台达公司的ASDA-A系列伺服电机以实现轴向位置的精确性;在测量仪器方面,采用了KEYENCE公司LS-7600系列激光测径仪,可实现每秒2400次的高速采样,重复精度为±0.15μm。两者都具备串口通信功能,并提供串口指令以实现对其基本功能的控制。2测量方案测量对象示意图,如图1所示。图1测量对象Fig.1Thepipejoint根据图1可知,管接头的径向方向上存在很多倒角和沟槽。在测量上,要结合伺服电机的精确运动和激光测径仪的最优测量方法来实现管接头外径的精确测量。由伺服电机带动管接头轴向运动,伺服电机采用位置模式,在所要求轴向尺寸上精确定位,待测量外径完成后,走到下一个位置。这里出现了一个难题。根据图1可知,由于外径尺寸复杂多变,所以要求操作者能够精确地指定所测位置的轴向尺寸是相当困难的。很多的尺寸都是规定在一定区域内的最大值和最小值,又由于激光测径仪提供了相应的串口通讯指令———可测量波峰值和波谷值,所以可对管接头的外形轮廓进行精确测量。所以最终采用了两个方案:(1)在操作者需要对某个精确轴向位置处径向尺寸进行测量时,采用方案一,定点测量;(2)在操作者只需对图纸所要求的外形轮廓进行测量时,采用方案二,波峰波谷值测量。根据要求,应使轴向尺寸和该尺寸处的径向尺寸严格对应。由于激光测径仪可实现每秒2400次的高速采样,所以这里使伺服电机走到指定位置后,再进行径向测量。这里我们使用PC机作上位机,通过使用PC的RS232端口分别与激光测径仪、伺服电机连接,串口通信发送相应硬件可识别的指令,接收硬件的响应指令,实现伺服电机带动管接头走到预定的一些轴向位置的同时,激光测径仪对管接头的外径进行测量。原理图如图2所示。221--
LS-7601PCASDA-A
LS指令格式指令响应格式响应crcr第8期蔡锦达等:高精度自动外径测量仪的开发和应用图2测量原理Fig.2Theprincipleofmeasurement3具体实现3.1串口通信部分典型地,串口用于ASCⅡ码字符的传输。通信使用3根线完成:地线,发送,接收。由于串口通信是异步的,端口能够在一根线上发送数据同时在另一根线上接收数据。其他线用于握手,但不是必须的。串口通信最重要的参数是波特率,数据位,停止位和奇偶校验。对于两个进行通行的端口,这些参数必须匹配。3.1.1PC相关串口通信部分由于PC要与伺服电机,激光测径仪同时进行串口通信,所以要使用两个串行通讯控件MSComm分别对其进行控制。串口通信通过四个步骤来完成:打开串口,配置串口,读写串口,关闭串口。在本程序中,利用MFCClassWizard添加C****View::OnInitial函数加入打开串口和配置串口的程序后,就可以分别和伺服电机,激光测径仪进行串口读写(发送和读取串口指令)。3.1.2LS-7600相关串口通信部分KEYENCE公司的LS-7600系列激光测径仪从外部设备接收到指令后,就对收到的指令做出响应,并将响应返回给外部设备。其串口通信相对简单,指令本身不存在校验位,校验通过串口通信协议实现。下面将介绍有关的指令格式。如图3、4所示。图3指令与响应格式Fig.3Theinstructionformatandresponsrformat
图4指定格式概要Fig.4Thegeneraloftheinstructionformat通过以上的指令格式和响应格式,PC软件可对激光测径仪进行测量模式和环境变量的更改,读取相应的测量值。3.1.3ASDA-A相关串口通信部分伺服电机的串口通信采用ASCII模式,指令本身存在校验位。下面将介绍有关的指令格式(ASCII模式),如图5所示。
图5指令响应格式Fig.5TheinstructionformatandresponseformatASCII模式采用LRC(LongitudinalRedundancyCheck)侦误值。LRC侦误值乃是从ADR至最后一笔数据内容加总,得到之结果以256为单位,超出之部分予以去除(例如加总后得到8-10的结果为十六进制之128H则只取28H),然后计算二的补码,之后所得到的结果即为LRC侦误值。通过上述的命令格式,PC软件可对伺服电机进行起停、定位、读取其所在位置等一系列操作。3.1.4通过串口实现自动测量动作过程在开始程序后,伺服电机自动回原点。由操作者指定要测量管接头的一系列轴向位置,开始测量。(1)通过串口向伺服电机走到下一个指定的位置的指令;(2)PC读取伺服电机位置,判断是否为操作者指定的位置,如是,执行(3),如否,执行(4);(3)测量该轴向位置的径向尺寸后,执行(6);(4)判断标志位iReadTimes是否小于10,如是,执行(2),如否,执行(5);(5)提示操作者出错,回原点。(6)判断是否是最后一个位置:否,执行(7),是,执行(8);(7)执行(1);(8)提示操作者已完成测量,回原点。当伺服电机接收到指令“走到下一个位置”时,要从当前位置走到指令要求的“下一个位置”。而在走到“下一个位置”后,由于伺服电机处于从属位置,不会主动发送“到位置信号”回PC,这就要求PC循环发指令“读取伺服电机的当前位置”,直到“伺服电机的当前位置”与“指定的位置”相同时才执行下一步操作。而在PC循环发指令“读取伺服电机的当前位置”的过程中,该进程中的主线程始终处于阻塞状态。程序界面不再响应任何其它消息,用户无法停止、暂停和进行其它操作。解决该问题的方法有两种:(1)是采用多线程方式,而本程序使用的串口ActiveX控件,需要一个容器来容纳控件本身,而一般的多线程方式为工作者线程,不存在界面和消息循环。(2)是使用MFC提供的后台型计时器,本程序就采用了这种方式。通过计时器来实现循环发指令“读取伺服电机的当前位置”,
这样既不影222--
1前言在合理表达设计任务之间耦合关系模型的研究中,设计结构矩阵DSM是有其优势的,它是描述设计任务之间信息流比较实用的工具,如图1所示,DSM能够合理的表达信息流方向,清晰的表现任务之间的信息输入与输出关系,明确耦合关系,从而明确耦合信息的产生以及迭代环的大小,其可视性和可操作性都较强。BrowningTysonR详细介绍了应用DSM技术进行复杂系统耦合与解耦的方法以及DSM的运行机制;曹东兴,
檀润华等进行!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!"!!!!!!!!!!!!!!"!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!"!!!!!!!!!!!!!!"【摘要】以多技术系统的代表产品工业机械手为例,详细阐述了关键任务的提取以及耦合模块划分的过程,应用优化模型最终确立了模块划分方法,从而实现了设计任务的规划,确立了产品设计模型。关键词:耦合模块划分;优化模型;工业机械手设计【Abstract】Meanwhile,improvedmetewandandlogicaldescribingmodelareusedtoobtainwellprogrammedcouplingtasks.Industrymanipulatordesignisgivenasanexampletoshowhowtousethismethodtoestablishtheproductdesignmodel.Keywords:Couplingtaskorderprogramming;ImprovedDSMarithmetic;Industrymanip-ulatordesign中图分类号:TH122文献标识码:A基于DSM的耦合模块划分方法的研究*李靓武健伟石浩然(浙江大学机械设计研究所,杭州310027)ResearchontheimproveddsmarthmeticforcouplingtaskorderprogrammingLIJing,WUJian-wei,SHIHao-ran(TheInstituteofMechanicalDesign,ZheJiangUniversity,Hangzhou310027,China)文章编号:1001-3997(2008)08-0223-03
CCD电缆外径测量仪的研制
CCD电缆外径测量仪的研制
吕月兰;赵洪
【期刊名称】《仪器仪表与分析监测》
【年(卷),期】1997(000)002
【摘 要】本文介绍了一种以单片机进行数据处理的CCD电缆外径测量仪,并采用边缘撮技术提高尺寸测量精度。与激光扫描式测径仪相比,该测量仪有抗干扰能力强,测量精度,动态好等优点。
【总页数】4页(P20-23)
【作 者】吕月兰;赵洪
【作者单位】哈尔滨理工大学;哈尔滨理工大学
【正文语种】中 文
【中图分类】TM247.06
【相关文献】
1.激光扫描焊管外径测量仪的研制 [J], 李承志
D热轧钢管外径在线动态测量仪 [J], 易瞻
3.基于面阵CCD的不规则平面物体面积测量仪的研制 [J], 赵立生;杜安;张伟
D电缆外径测量仪的研制 [J], 吕月兰;赵洪
5.热轧无缝钢管外径在线CCD测量仪的研制 [J], 陆涛;周培源;师微;张鸿海
因版权原因,仅展示原文概要,查看原文内容请购买
套管外螺纹参数光学测量仪研发
套管外螺纹参数光学测量仪研发
石勇;陈鹏;魏永庚;曹中军
【摘 要】针对人工测量套管外螺纹参数存在的效率低、精度差、一致性不好的问题,设计了一种基于光学测量的套管外螺纹参数自动检测仪器.该设备通过两坐标平台带动CCD对套管外螺纹进行多个图像采集,然后通过图像处理计算得到套管外螺纹参数.为了解决因为外螺纹表面的污渍和图像噪声导致的螺纹图像识别信息不完整的问题,提出对螺纹图像上牙顶和牙底圆进行边缘提取和预处理的方法,推导了外螺纹参数计算的适用公式.试验和结果对比显示,设计的仪器和提出的方法对外螺纹自动测量具有良好的有效性和实用性.
【期刊名称】《机械研究与应用》
【年(卷),期】2019(032)004
【总页数】5页(P26-29,32)
【关键词】套管外螺纹;CCD;螺纹测量;图像处理
【作 者】石勇;陈鹏;魏永庚;曹中军
【作者单位】黑龙江大学 机电工程学院,黑龙江 哈尔滨 150001;黑龙江大学 机电工程学院,黑龙江 哈尔滨 150001;黑龙江大学 机电工程学院,黑龙江 哈尔滨
150001;大庆油田装备制造集团套管制造厂,黑龙江 大庆 163458
【正文语种】中 文
【中图分类】TK113
0 引 言
套管螺纹广泛应用于石油开采过程,每年我国的套管需求约为30万吨。套管螺纹采用API标准进行加工,每根长度约为10 m,重量为200 kg,两端加工有外锥螺纹。套管工作时,需要承受弯曲,热变形等复合载荷的作用,其螺纹连接的部位是强度最薄弱的地方,据经验统计,95%以上套管的失效都发生在螺纹处。如果螺距、齿高、锥度和中径等螺纹参数不合格,极有可能导致套管粘扣、滑脱掉井、泄漏、挤毁等事故,其严重后果将会导致整口油井报废。因此在螺纹生产过程中,对螺纹的检测非常必要。而要生产出高精度的螺纹,不仅需要高水平的制造技术,还需要高精度、高可靠性的测量技术,因为在螺纹成形过程中会产生各种类型的表面缺陷[1]。目前国内套管螺纹检测还主要基于人工检测,其效率低,误差大。因此研制套管螺纹参数自动检测方法,提高螺纹的检测效率和精度刻不容缓。
郑州市2017年第四批结题项目公告

郑州市2017年第四批结题项目公告
文章属性
• 【制定机关】郑州市
• 【公布日期】2018.01.05
• 【字 号】
• 【施行日期】2018.01.05
• 【效力等级】地方规范性文件
• 【时效性】现行有效
• 【主题分类】机关工作
正文
郑州市2017年第四批结题项目公告
根据《郑州市科技计划项目管理办法(试行)》规定,经过公示,现将郑州市2017年度第四批通过结题验收项目进行公告。
2018年1月5日
郑州市2017年度第四批结题项目清单(高新领域)
序号
项目编号
项目名称
承担单位
计划类别
负责人
项目主要参与人
1
121PPTGG380
汽车主动防撞信号处理系统设计研究
郑州奥特科技有限公司
普通攻关
赵冬章
赵冬章、赵大平阳、李建华、郭强
2
112PPTGY203
基于 Emap GIS 的安防网络实时监控综合管理平台
百年金海科技有限公司
普通攻关
卢志渊
陈长宝、卢志渊民、戴青、范永弘、清喜、马宇晓、王茹欢、刘明强、袁仁锁郭振强、张宏利、李方、张俊
3
112PPTGY174
IDC信息安全审计管理系统
河南飞灵科技有限公司
普通攻关
施贯修
施贯修、王浩、许娅丹、高艳宁
4
131PZDGG269
农副产品区域保障信息管理系统提升及信息互联互通平台仿真
郑州天财通科贸有限公司
重点攻关
陈德真
陈德真、范磊、强、徐宁
5
112PPTGY173
KH-EV2010无线环境监测系统
河南科华科技发展有限公司
普通攻关
孙鹏
赵勃、孙鹏、沈凯、孙博
6
121PZDGG23 油库可燃气体监测预警移动平台 河南感恩科技有限公司
重点攻关
白果 刘国辉、雒志刚闫莉红、邢志明、陈
一种通用型智能单回路测控仪

一种通用型智能单回路测控仪
赵望达
【期刊名称】《基础自动化》
【年(卷),期】1995(2)5
【摘 要】介绍一种通用的多功能智能单回路测控仪,它采用独特的软硬件设计,功能灵活多变,通用性强,是一种取代DDZ型仪表的理想的智能仪表。
【总页数】4页(P19-22)
【关键词】单回路测控仪;单片机;智能仪表;生产过程自动化
【作 者】赵望达
【作者单位】长沙矿山研究院电控研制厂
【正文语种】中 文
【中图分类】TP216;TP278
【相关文献】
1.单回路测控仪的数码显示和模拟光柱显示接口 [J], 赵望达
2.尾砂胶结充填制备控制中的单回路测控仪 [J], 彭柏义;赵望达
3.单回路智能数显控制仪的设计及现场应用 [J], 付伟;高丽
4.一种有效的单回路模型预测控制算法的开发与应用 [J], 王长军;夏飞
5.介绍一种新型的水泥机立窑料位测控仪──SFS-1声发射智能料位测控仪 [J],
段作礼
因版权原因,仅展示原文概要,查看原文内容请购买
农业机械自动调高装置微电容检测系统的设计

农业机械自动调高装置微电容检测系统的设计
郑晓龙;王士军;张军伟;文永双;赵达
【期刊名称】《农机化研究》
【年(卷),期】2016(0)3
【摘 要】农业机械的自动化程度越来越高,自动检测与控制技术在农业机械中的作用越来越大,从而等距控制的自动调高装置需求量与日俱增。本文根据自动调高装置的要求,设计了基于单片机 STC89C52R 和电容数字转换芯片AD7746的微电容检测系统,详细阐述了系统的硬件组成及其接口电路,分析了系统的软件组成及编程原理。通过AD7746电容数字转换芯片实现了对电容传感器的信号采集与数字转换,利用单片机分别实现对AD7746控制及上位机的通信。最后,通过实验获取了检测系统的本底电容和测量精度。%Degree of agricultural machinery
automation is increasing , the role automatic detection and control
technology is increasing , automatic height-adjustment device
automatically increase the demand is growing .According to the re-quirement of automatic height-adjustment device , micro-capacitance
detection system based on AD 7746 and microcon-troller STC89 C52 was
designed .The hardware , software , interface circuit and program data flow
were explained in de-tail.AD7746 was used to finish signal ’ s collection
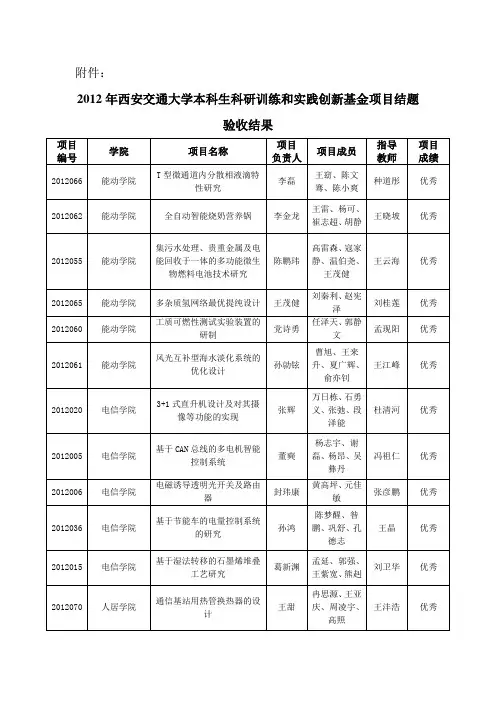
2012年西安交通大学本科生科研训练和实践创新基金项目结题验收结果
附件:
2012年西安交通大学本科生科研训练和实践创新基金项目结题验收结果
项目
编号 学院 项目名称 项目
负责人 项目成员 指导
教师 项目
成绩
2012066 能动学院 T型微通道内分散相液滴特性研究 李磊 王窈、陈文骞、陈小爽 种道彤 优秀
2012062 能动学院 全自动智能烧奶营养锅 李金龙 王雷、杨可、崔志超、胡静 王晓坡 优秀
2012055 能动学院 集污水处理、贵重金属及电能回收于一体的多功能微生物燃料电池技术研究 陈鹏玮 高雷森、寇家静、温伯尧、王茂健 王云海 优秀
2012065 能动学院 多杂质氢网络最优提纯设计 王茂健 刘秦利、赵宪泽 刘桂莲 优秀
2012060 能动学院 工质可燃性测试实验装置的研制 党诗勇 任泽天、郭静文 孟现阳 优秀
2012061 能动学院 风光互补型海水淡化系统的优化设计 孙勍铉 曹旭、王来升、夏广辉、俞亦钊 王江峰 优秀
2012020 电信学院 3+1式直升机设计及对其摄像等功能的实现 张辉 万日栋、石勇义、张弛、段泽能 杜清河 优秀
2012005 电信学院 基于CAN总线的多电机智能控制系统 董奭 杨志宇、谢磊、杨昂、吴彝丹 冯祖仁 优秀
2012006 电信学院 电磁诱导透明光开关及路由器 封玮康 黄高坪、元佳敏 张彦鹏 优秀
2012036 电信学院 基于节能车的电量控制系统的研究 孙鸿 陈梦醒、昝鹏、巩舒、孔德志 王晶 优秀
2012015 电信学院 基于湿法转移的石墨烯堆叠工艺研究 葛新渊 孟延、郭强、王紫宽、熊赳 刘卫华 优秀
2012070 人居学院 通信基站用热管换热器的设计 王甜 冉思源、王亚庆、周凌宇、高照 王沣浩 优秀 2012071 人居学院 西北地区粘土尘粒对污染物表面吸附及非均相反应特性研究 马惠颖 王志洋、孙成斌、李晓东、李曦 刘艳华 优秀
2012083 管理学院 基于信任服务(credence-based
基于LED光源的热轧带钢表面质量在线检测系统的开发与应用
基于LED光源的热轧带钢表面质量在线检测系统的开发与应用
何永辉;苗润涛;陈云;梁爽;费江华
【摘 要】针对热轧带钢表面缺陷检测需求,采用机器视觉技术自主开发了热轧带钢表面检测系统。该系统采用高速线阵CCD摄像机获取高质量的带钢图像,配以自主研发的超高亮度LED光源,解决了高温带钢成像中远距离均匀照明的问题。系统中采用高效的图像处理和目标识别算法,保证了实时处理图像并准确识别表面缺陷种类。上线8个多月的运行结果证明:系统具有良好的缺陷检出与分类准确率,兼具实时性和可靠性。
【期刊名称】《宝钢技术》
【年(卷),期】2011(000)003
【总页数】5页(P1-5)
【关键词】热轧带钢;表面缺陷;机器视觉;在线检测
【作 者】何永辉;苗润涛;陈云;梁爽;费江华
【作者单位】宝山钢铁股份有限公司,上海,201900;宁波钢铁有限公司,浙江宁波,315000;宝钢工程技术集团有限公司,上海,201900;宝山钢铁股份有限公司,上海,201900;宝钢工程技术集团有限公司,上海,201900
【正文语种】中 文
【中图分类】TG115.28 随着电子技术与机器视觉技术飞速发展,带钢表面无损检测的主要技术之一——机器视觉的检测方法,目前实际已有不少应用[1-2]。
在热轧带钢生产线上,带钢温度高,辐射热量大,表面状态复杂,缺陷类型多,抽检切损量带来的经济损失十分严重。近年来,国外机器视觉公司在热轧线上采用由线扫描摄像机或面扫描摄像机构成的检测系统都有成功应用的实例[3],国内各大科研院校也在这方面做了深入的研究,北京科技大学采用线阵 CCD摄像机作为热轧带钢的表面图像采集装置,将激光线光源作为照明光源[4],但是该方案不能应用于面阵相机的照明需求。
本系统采用自主研发的远距离超高亮度LED光源解决了高温环境下的远距离均匀照明问题,不仅适用于线阵相机,同时适用于面阵相机的照明需求。另外,在有安装空间限制而要求光源远离被检测位置的系统中,该光源也可以正常使用。
实时高速棒材图像的识别与跟踪
实时高速棒材图像的识别与跟踪
王宏;郭璠
【摘 要】针对高速生产线上棒材计数困难的问题,使用线扫描相机采集运动棒材图像,利用Blob分析算法识别出棒材端面的质心坐标,并计算其面积大小;利用图像帧间数据联系开发出一种启发式跟踪方法跟踪棒材端面运动.在实验室环境下,开发出高速实时棒材识别与跟踪的硬件与软件系统.首先搭建了硬件平台,确定了硬件的系统参数,而后基于Visual Studio 2035平台进行了软件系统开发.实验结果证明,该系统对生产线上高速运动的不粘连棒材,计数准确率接近100%,且识别时间为毫秒级.
【期刊名称】《东北大学学报(自然科学版)》
【年(卷),期】2011(032)002
【总页数】4页(P281-284)
【关键词】图像处理;线扫描相机;实时系统;Blob算法;跟踪关联
【作 者】王宏;郭璠
【作者单位】东北大学,机械工程与自动化学院,辽宁,沈阳,110819;东北大学,机械工程与自动化学院,辽宁,沈阳,110819
【正文语种】中 文
【中图分类】TP391.41
为了提高生产效率,棒材生产线的速度越来越快,这给棒材的计数工作带来了很大的困难,传统的人工计数已不能适用·近几年国内外不少科技工作者使用图像采集、图像处理的方法解决棒材自动计数问题·例如,利用距离变换进行棒材端面识别[1],主要采用Chamfering倒角法,图像经两次扫描实现距离变换,而后得出各区域的中心,完成棒材识别计数;通过预测棒材运动位置与速度来进行跟踪[2-3],主要利用Kalman滤波器对棒材位置进行无偏最优预测·但上述方法有以下不足:现阶段的研究主要使用面阵相机采集图像,如果棒材运动速度过快,图像会模糊不清,如果利用距离变换等方法需要首先进行图像复原;而Kalman滤波虽然适合计算机编程,但同时跟踪多个目标时计算量仍然很大,耗时较长,造成系统实时性不佳或难以满足实时处理要求·本文提出一种新的思路:利用高速线扫描相机搭建机器视觉检测系统·首先给出硬件系统的相关参数,指出该硬件系统的固有特性;接着利用Blob(团块)识别算法识别出棒材端面Blob,获得Blob相关参数,并开发出一种启发式跟踪方法,实现了对生产线上高速运动的棒材进行实时图像采集、统计棒材数并在图像上标记棒材序号的功能·实验证明,统计准确率接近100%,且系统实时性也较好·
CXJC-1型车辆超限监测装置的研制
CXJC-1型车辆超限监测装置的研制
张曙光;姚进;林美;张华文;段会川
【期刊名称】《计量技术》
【年(卷),期】2004(000)005
【摘 要】本文介绍了CXJC-1型车辆超限监测装置的结构组成、性能指标以及工作流程和关键技术.该装置设计了4路称重传感器和1路45°角安装的条形轮胎数识别传感器,采用了自动零点跟踪、数据滤波、采样波形分析等方法,较好地解决了传感器零点漂移、轴重测量、联轴类型和轮胎数检测等技术问题.
【总页数】3页(P8-10)
【作 者】张曙光;姚进;林美;张华文;段会川
【作者单位】山东省计量科学研究所,济南,250014;山东师范大学信息管理学院;济南第三职业中等专业学校;山东省计量科学研究所,济南,250014;山东师范大学信息管理学院
【正文语种】中 文
【中图分类】U4
【相关文献】
1.基于S3C2410X的车辆制动监测装置研制 [J], 高敏;王雪梅;倪文波
2.某型城轨车辆用抗侧滚扭杆装置的研制 [J], 李鹏;郭鹏飞;李富强;高发雄;邹敏佳;杜方孟;刘文松
3.某型低地板车辆二系牵引装置的研制 [J], 刘文松;倪世锋;卜继玲;周业明;张会杰;周锦铭 4.SCTHRCH-1型车辆轴温智能探测系统轨边探测器融雪除雪装置的研制 [J], 宋铁民
5.研制滚动轴承无线轴温监测装置确保车辆安全运输效率 [J], 钱传秦
因版权原因,仅展示原文概要,查看原文内容请购买
基于AnyCem
基于AnyCem®系统的自动化固井技术研究与应用
江乐;程思达;段宏超;张怀文;杜甫;李勇
【期刊名称】《石油钻探技术》
【年(卷),期】2022(50)5
【摘 要】为解决我国固井软件高度依赖进口、固井装备自动化水平低和固井信息管理能力不足等问题,研究了多装备协同控制方法、全工艺流程自动监控方法,研制了自动监控固井重大装备,开发了多功能、一体化的AnyCem®固井平台系统,形成了新型自动化固井技术,实现了全流程自动化固井。该技术在辽河油田、长庆油田、西南油气田和华北油田等油气田应用85井次,施工参数监控准确率100%,水泥浆密度控制精度0.01 kg/L,水泥头倒闸阀、开挡销时间小于2 s,固井作业精准度整体提升80%以上。研究应用表明,基于AnyCem®系统的自动化固井技术通过软硬件一体化交互,实现了固井复杂情况可预知、过程可控制和质量可保障,提升了固井设计的科学性和作业的精准性,可高效支撑复杂深层及非常规油气资源的勘探开发。
【总页数】8页(P34-41)
【作 者】江乐;程思达;段宏超;张怀文;杜甫;李勇
【作者单位】中国石油集团工程技术研究院有限公司;中国石油集团川庆钻探工程有限公司长庆固井公司;中国石油集团长城钻探工程有限公司固井公司
【正文语种】中 文
【中图分类】TE256
【相关文献】 1.固井水泥环自愈合技术研究及应用—以东方1-1气田尾管回接固井为例2.基于自动化压井系统的置换法压井技术研究3.中国石油工程技术研究院自动化固井技术达到国际领先水平4.AnyCem自动化固井技术与装备——国际首创自动化固井工艺技术5.AnyCem自动化固井技术与装备--国际首创自动化固井工艺技术
因版权原因,仅展示原文概要,查看原文内容请购买