
PLC网络通信建立可靠连接的方法
PLC网络通信建立可靠连接的方法PLC网络通信在工业自动化领域起着重要的作用,其稳定的连接对
于实现良好的工业控制至关重要。
为了建立可靠的PLC网络通信连接,我们可以采取以下方法:
1. 设定合适的通信协议
在PLC网络通信过程中,选择合适的通信协议是建立可靠连接的关键。
常见的通信协议包括Modbus、Ethernet/IP、Profinet等。
根据工业
设备的特性和需求,选择适合的通信协议可以提供稳定的数据传输和
实时的通信效果。
2. 配置IP地址和子网掩码
在PLC网络通信建立之前,确保每个PLC设备都配置了唯一的IP
地址和正确的子网掩码。
IP地址决定了设备在网络中的唯一标识,而
子网掩码则用于定义网络的范围。
正确配置IP地址和子网掩码有助于
避免冲突和网络拥塞,提高通信的可靠性。
3. 设置适当的通信参数
通信参数的设置包括波特率、数据位、停止位等。
这些参数决定了
数据传输的速率和格式。
为了建立可靠的PLC网络通信连接,根据通
信设备的要求,设置适当的通信参数是必要的。
4. 确保网络设备的稳定性
PLC网络通信涉及到多个设备之间的数据传输,确保网络设备的稳定性对于建立可靠的连接至关重要。
采用质量可靠的网络交换机、路由器和网线,定期检查设备的运行状态和连接状况,保持设备的良好工作状态,可以提高PLC网络通信的稳定性。
5. 建立适当的网络拓扑结构
合理的网络拓扑结构对于PLC网络通信也非常重要。
根据工业控制系统的需求,选择合适的网络拓扑结构,如总线型、星型、树型等,可以优化数据传输的效率和稳定性。
同时,注意设备之间的距离和布线方式,减少信号干扰和传输延迟,提高PLC网络通信的可靠性。
6. 实施数据加密和安全策略
为了确保PLC网络通信的安全性,可以实施数据加密和安全策略。
采用加密协议、访问控制和防火墙等安全机制,防止未经授权的访问和数据泄露,提高PLC网络通信的可靠性和安全性。
7. 进行通信测试和故障排查
在PLC网络通信建立之后,进行通信测试和故障排查是必要的。
通过发送测试信号和数据包,检查通信连接的稳定性和数据传输的正确性。
如果出现通信故障,应及时排查故障原因并进行修复,确保PLC 网络通信的可靠性。
总结起来,为了建立可靠的PLC网络通信连接,我们可以从选择合适的通信协议、配置IP地址和子网掩码、设置适当的通信参数、确保网络设备的稳定性、建立适当的网络拓扑结构、实施数据加密和安全
策略以及进行通信测试和故障排查等方面入手。
通过这些方法的综合应用,可以提高PLC网络通信的可靠性和稳定性,满足工业自动化领域对于联网控制的需求。
步科以太网口怎么和plc通讯

步科以太网口怎么和plc通讯步科以太网口(Stepco EtherNET/IP)是现代工业领域广泛使用的一种通信协议,可以实现PLC与其他设备(如工控机、HMI等)之间的高效通讯。
本文将介绍步科以太网口和PLC通讯的相关知识和方法。
前言随着工业自动化程度的不断提高,PLC(Programmable Logic Controller)已经成为工业控制领域中不可或缺的设备。
而步科以太网口则是现今最常用的通讯协议之一。
深入了解步科以太网口与PLC通讯的原理和方法,对于掌握工业自动化技术和应用具有重要意义。
一、步科以太网口的基本原理步科以太网口采用了EtherNET/IP通信协议,它基于以太网技术,能够实现实时高速的数据传输。
以太网作为一种通用的网络通讯协议,具有成熟的标准和广泛的应用,可以在不同制造商的设备之间进行无缝通信。
二、PLC与步科以太网口的连接在实际应用中,想要实现PLC与步科以太网口的通讯,首先需要确保两者能够物理连接。
常见的连接方式有两种:一是通过网线连接,将PLC和以太网口直接相连;二是通过交换机连接,将多个PLC和以太网口同时接入。
三、配置PLC与步科以太网口的通讯参数在成功连接PLC与步科以太网口之后,需要进一步配置通讯参数,以确保两者能够正常通讯。
首先,需要为PLC和以太网口分配IP地址,确保它们在同一网络段中。
其次,需要设置PLC的通讯协议和通讯口,以及步科以太网口的通讯参数,如通讯速率、数据格式等等。
这些参数的正确设置对于通讯的成功与稳定非常重要。
四、PLC与步科以太网口通讯的实现方法1. 使用PLC自带的通讯模块:大多数PLC品牌都提供了相应的模块,通过这些模块可以实现与步科以太网口的通讯。
用户只需要按照具体的操作手册进行配置,即可轻松完成通讯的设置。
2. 使用第三方通讯模块:如果PLC自带的通讯模块不符合需求,也可以考虑使用第三方的通讯模块。
这些模块通常具有更强大的功能和更灵活的配置选项,可以满足不同应用场景的需求。
MCGS与PLC的通信方法

MCGS与PLC的通信方法MCGS(Machine Control & Graphic System)是一种人机界面和监控系统,而PLC(Programmable Logic Controller)则是一种可编程逻辑控制器。
MCGS和PLC可以通过多种通信方法实现数据的交互和控制指令的传输。
下面将详细介绍MCGS与PLC的通信方法。
1.RS232串口通信:RS232串口通信是一种常见的MCGS与PLC通信方式。
MCGS和PLC分别通过串口线连接,使用串口通信协议进行数据的传输。
RS232串口通信速率较低,但简单、稳定且易于实现。
2.RS485串口通信:RS485串口通信是一种多点通信方式,适用于多个PLC与一个MCGS之间的通信。
MCGS作为主站,PLC作为从站。
RS485串口通信速率较高,可实现快速数据传输。
3.网口通信:网口通信是一种基于以太网的通信方式,实现了MCGS与PLC之间的远程通信。
通过网口通信,MCGS可以连接到PLC所在的局域网或广域网,并实现数据的实时传输和控制指令的发送。
4.MODBUS通信:MODBUS是一种通用的串行通信协议,常用于MCGS与PLC之间的通信。
MODBUS可以通过RS485串口通信或网口通信实现,支持多种数据类型,包括寄存器读写、线圈状态读写等。
5. OPC通信:OPC(OLE for Process Control)是一种开放的标准,用于实现不同设备和软件之间的通信。
MCGS和PLC可以通过OPC通信实现数据的共享和交互,实现高效的生产监控与控制。
6.移动通信:随着移动互联网的普及,MCGS与PLC之间也可以通过移动通信方式实现远程监控和控制。
通过移动数据通信网络(如4G、5G等),MCGS可以连接到PLC所在的远程设备,并实时获取数据和发送控制指令。
需要注意的是,不同的通信方式适用于不同的应用场景,具体的选择应根据实际需求和系统要求进行。
此外,通信时需确保通信设备的参数设置正确,如波特率、数据位、校验位等。
pc网口和plc通讯不上
pc网口和plc通讯不上是在工业领域常见的问题之一。
PC网口作为计算机与其他设备进行通信的重要接口,而PLC则是自动化控制系统的重要组成部分。
当两者无法建立有效的通信连接时,会影响到工业生产的正常运行。
本文将探讨的原因、解决方法以及预防措施。
一、原因分析:1. 网络设置问题:首先需要检查PC网口和PLC所连接的网络设备之间的网络配置是否正确。
例如,查看PC的IP地址、子网掩码、默认网关等信息是否与PLC在同一局域网中,并且是否互相可达。
2. 通信协议不匹配:PC网口和PLC之间进行通信时,需要使用相应的通信协议。
如果两者使用的通信协议不匹配,就无法建立有效的通信连接。
因此,需要检查PC和PLC所支持的通信协议,并确保它们一致。
3. 通信参数配置错误:通信参数是影响PC网口和PLC通信的重要因素。
通信参数包括波特率、数据位、停止位等。
如果PC网口和PLC之间的通信参数设置不一致,就无法正确传输数据。
因此,需要检查通信参数的设置是否正确。
4. 电缆连接问题:PC网口和PLC之间使用网线进行连接,如果网线接触不良或者线路断开,就无法建立通信连接。
因此,需要仔细检查网线连接是否松动或损坏。
5. 通信模块故障:PC网口和PLC之间的通信通常通过通信模块实现。
如果通信模块故障或损坏,就无法正常进行通信。
因此,需要检查通信模块的工作状态,并进行必要的维修或更换。
二、解决方法:1. 检查网络设置:首先需要确保PC和PLC在同一局域网中,并且网络配置参数正确设置。
可以通过查看IP地址、子网掩码、默认网关等信息来确认。
2. 确认通信协议:查阅PC和PLC的使用手册,确认它们支持的通信协议,并进行相应的设置。
确保PC和PLC使用相同的通信协议。
3. 配置通信参数:根据PC和PLC的通信参数要求,设置波特率、数据位、停止位等通信参数。
确保PC网口和PLC之间的通信参数一致。
4. 检查电缆连接:仔细检查网线连接是否牢固,是否存在松动或损坏的情况。
三菱plc自带网口多通讯形式
三菱plc自带网口多通讯形式三菱PLC(可编程逻辑控制器)作为一种重要的自动化控制设备,在工业领域中得到了广泛的应用。
其中,PLC自带的网口可以实现多种通讯形式,为工程师们在控制和监控过程中带来了方便和便捷。
一、Modbus TCP通讯三菱PLC自带的网口支持Modbus TCP通讯协议,这是一种常用的工业自动化通信协议。
通过此通讯形式,PLC可以与其他设备进行数据交换,实现分布式控制和监控。
Modbus TCP通讯可以实现点对点或多对多的连接方式,有助于实现复杂的工业自动化系统。
二、Ethernet/IP通讯Ethernet/IP是一种基于以太网的工业通信协议,可以实现不同厂商的设备之间的数据交换。
三菱PLC自带的网口支持Ethernet/IP通讯,通过它,PLC可以与其他Ethernet/IP兼容的设备进行高效的通信。
这种通讯形式不仅具备了以太网的高速性能,还具备了强大的网络通信能力,为工业自动化系统的集成提供了便利。
三、CC-Link IE通讯CC-Link IE是一种高性能的以太网工业网络,它提供了快速和可靠的通信连接。
三菱PLC自带的网口支持CC-Link IE通讯,可以方便地与其他CC-Link IE兼容的设备进行通讯。
通过CC-Link IE通讯,工程师们可以快速建立起一个可靠的网络,实现实时的数据交换和控制。
四、TCP/IP通讯三菱PLC的网口还支持常见的TCP/IP协议,通过这种通讯方式,PLC可以与其他TCP/IP兼容的设备进行数据交换。
TCP/IP是一种常用的网络协议,广泛应用于各种领域中。
在工业自动化控制系统中,通过TCP/IP通讯,可以实现远程监控和控制,提高了系统的可扩展性和灵活性。
以上所介绍的通讯形式只是三菱PLC自带网口支持的一部分,还有其他通讯形式如PROFIBUS、DeviceNet等。
这些通讯形式的出现,使得工程师们在系统设计和实施过程中有更多的选择,能够根据实际需求选取最合适的通讯方式。
两台S7-1200 PLC之间的TCP通信实例
两台S7-1200 PLC之间的TCP通信实例一、 TCP通信协议介绍开放式用户通信是套接字(Socket)通信方式,包含TCP通信。
TCP 属于OSI参考模型的第4层(UDP也位于该层),IP位于第3层。
TCP/IP 通信是面向连接的,提供站点之间的可靠通信,具有回传机制,支持路由功能,可用于西门子SIMATIC系统内部及SIMATIC与PC或其他支持TCP/IP的系统通信。
TCP/IP的通信需要设置本地和远程IP地址,以及与进程相关的端口号(Port Number)。
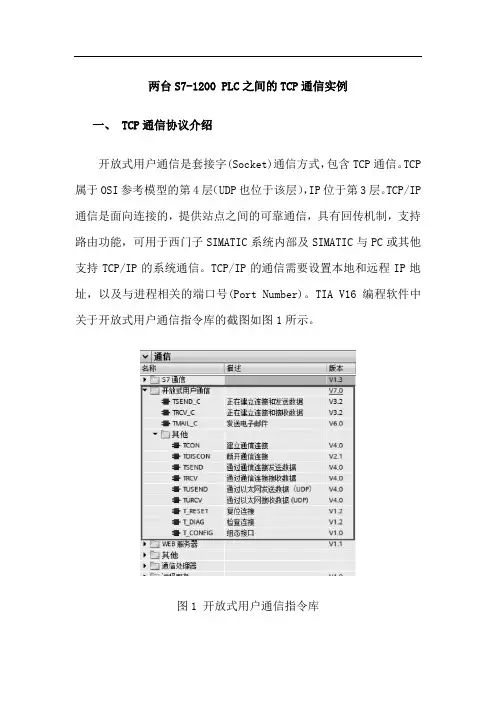
TIA V16编程软件中关于开放式用户通信指令库的截图如图1所示。
图1 开放式用户通信指令库提示:套接字Socket=(IP地址:端口号),例如(192.168.0.5:80)。
二、两台S7-1200 PLC之间的TCP通信S7-1200 PLC与S7-1200 PLC之间的以太网通信可以通过TCP来实现,这里使用图12-14中的TSEND_C和TRCV_C指令来实现。
通信方式为双边通信,即通信双方都要编写程序,一侧编写发送程序,另一侧则必须编写对应的接收程序。
这里要完成的通信任务有:①将PLC_1的通信数据区DB1中100个字节的数据发送到PLC_2的接收数据区DB2中;②将PLC_2的通信数据区DB1中100个字节的数据发送到PLC_1的接收数据区DB2中。
1.硬件组态使用STEP7 V16创建一个名为“1200_1200_TCP”的新项目,并通过“添加新设备”组态两个型号均为CPU 1214C DC/DC/DC V4.4的1200 PLC站点,分别命名为“PLC_1”和“PLC_2”。
设置“PLC_1”的IP地址为192.168.0.1,“PLC_2”的IP地址为192.168.0.2,子网掩码均为255.255.255.0,设置方法参见12.3.2节相关内容。
勾选“PLC_1”和“PLC_2”的“启用时钟存储器字节”复选框,启用时钟存储器字节MB0。
plc与abb网口通讯

plc与abb网口通讯引言:在现代工业自动化领域中,PLC(可编程逻辑控制器)是不可或缺的设备之一。
它以其高度可靠性和灵活性被广泛应用于各种自动控制系统中。
而ABB(亚细亚-布朗集团)是全球领先的电气设备制造商之一,其产品被广泛应用于能源、工业和输配电领域。
本文将探讨PLC与ABB之间的网口通讯,介绍其原理和实现方式。
一. PLC与ABB网口通讯的原理PLC与ABB网口通讯指的是通过以太网(Ethernet)协议进行数据交换的方式,实现PLC与ABB设备之间的通信。
该通讯方式可以实现数据的传输和设备间的远程控制,为自动化控制系统提供了更高的可靠性和便捷性。
二. 实现PLC与ABB网口通讯的步骤1. 确定通讯协议:PLC与ABB设备之间的网口通讯应选择适合的通讯协议。
常见的协议有MODBUS TCP、Ethernet/IP等。
根据具体的设备和需求选择合适的协议。
2. 配置PLC和ABB设备:在进行网口通讯前,需要对PLC和ABB设备进行相应的配置。
这包括设定设备的IP地址、子网掩码等网络参数,同时还需要配置PLC和ABB设备的通讯参数,以确保双方可以正确地进行数据交换。
3. 建立通信连接:通过配置完成后,PLC和ABB设备可以通过以太网进行通信。
建立连接需要确定通讯方式(单点通讯或多点通讯)、通讯速率等参数,并进行测试以确保连接正常。
4. 数据交换:建立通信连接后,PLC和ABB设备可以进行数据交换。
PLC可以向ABB设备发送指令,ABB设备将相应的数据传回PLC,实现设备之间的数据交互。
三. 实例:PLC控制ABB变频器的速度调节以调节ABB变频器的速度为例,介绍PLC与ABB网口通讯的具体实现过程。
1. 确定通信协议:选择适用于ABB变频器的通讯协议,例如MODBUS TCP。
2. 配置PLC:在PLC中,设置与ABB变频器相关的通讯参数,包括变频器的IP地址、端口号等。
3. 配置ABB变频器:通过ABB变频器自带的软件,设置其网口参数,确保与PLC 的通讯参数一致。
PLC控制网络的组建与监控
PLC控制网络的组建与监控PLC(可编程逻辑控制器)是一种常用于工业自动化领域的控制设备,它可以接收各类传感器的信号,经过处理后控制执行器进行相应的操作。
PLC控制网络可以实现多个PLC 设备之间的通信与数据共享,从而形成一个统一的控制系统。
本文将介绍PLC控制网络的组建与监控。
1. 硬件设备PLC控制网络的组建首先需要考虑硬件设备的选择与布局。
通常情况下,PLC设备之间通过专门的通信接口进行连接,这些接口可以是以太网、Modbus、Profibus等通信协议。
在选用通信接口时,应考虑网络的扩展性、稳定性、数据传输速度等因素。
还需要选择合适的传感器、执行器和工控机等设备,以便与PLC设备进行通信。
2. 网络拓扑在PLC控制网络的组建中,网络拓扑结构的选择至关重要。
常用的网络拓扑结构包括总线型、星型、环型等。
在选择网络拓扑结构时,需考虑设备的数量、布局、通信距离等因素,以确保网络的稳定性和可靠性。
3. 网络配置网络配置是PLC控制网络组建的重要环节,它涉及网络地址分配、通信参数设置、网络拓扑结构调整等方面。
在进行网络配置时,应注意各个PLC设备之间的通信协议、通信速度、数据传输格式等设置,以保证设备之间的正确通信。
4. 网络安全在组建PLC控制网络时,网络安全是一个不容忽视的问题。
由于PLC控制网络通常与工业生产相关的控制系统相连,因此必须考虑网络的安全性。
可以通过加密通信、访问控制、防火墙等手段来保护PLC控制网络的安全。
1. 数据监控PLC控制网络的监控可以通过对数据的采集、分析和显示来进行。
通过监控软件可以实时获取PLC设备的运行状态、传感器的数据、执行器的动作等信息,从而对工业生产系统进行实时监控。
2. 故障诊断3. 远程控制PLC控制网络的监控还可以实现远程控制。
通过监控软件和网络,可以在远程对PLC 设备进行运行状态的监控和控制,从而实现对分布在不同地点的设备进行统一管理和控制。
4. 日志记录PLC控制网络的监控还可以实现日志记录功能。
伺服与plc网口通讯接线
伺服与plc网口通讯接线引言:伺服系统和PLC(可编程逻辑控制器)是工业自动化领域中常见的两种设备,它们的联合应用可以实现精确的运动控制和高效的逻辑控制。
在伺服系统与PLC之间建立通讯链接,是实现整个自动化系统的关键一步。
本文将探讨伺服与PLC网口通讯的接线方法,并对其一些技术细节进行讨论。
一、接线硬件概述在伺服与PLC之间建立通讯链接,最常见的方式是通过以太网进行连接。
利用以太网通讯,使得伺服系统可以与PLC进行快速、稳定地数据交换。
具体的接线方法有多种选择,下面介绍其中两种常见的接线方式。
1. 直接连接最简单的接线方式是将伺服和PLC直接连接在同一以太网交换机上。
通过设置各自的IP地址和子网掩码,使得伺服和PLC处于同一网络中。
这种方式的优点是接线简单,易于安装和维护。
然而,由于直接连接会在交换机上产生大量的网络流量,可能会影响到其他设备的通讯速度。
因此,当系统需要大量数据传输时,建议采用更高级的接线方式。
2. 通过HUB连接通过使用Hub进行连接是一种更高级的方式。
在这种方式下,伺服和PLC分别连接到Hub,由Hub进行数据的转发和控制。
通过这种方式,可以实现更高的传输速率和更稳定的通讯环境。
同时,还可以通过设置VLAN(虚拟局域网)来隔离不同设备之间的流量,提高网络安全性。
二、通讯协议选择PLC和伺服通讯的协议选择对于通讯的可靠性和效率至关重要。
在以太网通讯中,常用的协议有Modbus TCP、Ethernet/IP和Profinet等。
1. Modbus TCPModbus是一种简单且广泛应用的通讯协议,适用于伺服和PLC之间的数据读写。
Modbus TCP通过以太网进行通讯,可实现快速的数据传输。
该协议具有良好的兼容性和可靠性,因此被广泛应用于各类工业自动化系统。
2. Ethernet/IPEthernet/IP是一种工业以太网协议,它采用标准的TCP/IP协议进行通讯。
Ethernet/IP具有高效的数据传输能力和强大的网络管理功能,适用于大规模、复杂的工业自动化系统。
网口相机和plc如何通讯
网口相机和plc如何通讯在现代工业自动化系统中,网络通信已成为不可或缺的一部分。
而作为两个重要的组成部分,网口相机和PLC之间的通信就显得尤为重要。
本文将探讨网口相机和PLC如何进行通信,从而实现更高效的工业自动化应用。
首先,我们需要了解网口相机和PLC的基本概念。
网口相机是一种带有网络接口的工业相机,它能够通过网络将图像数据传输至指定的目标设备。
而PLC(可编程逻辑控制器)则是一种用于控制电气、机械和工艺过程的计算机设备,它采用了可编程的硬件和软件,并能够根据需要进行程序的修改。
网口相机和PLC的通信方式有多种,其中最常见的方式是通过以太网进行通信。
以太网是一种常用的局域网技术,它能够提供快速、可靠的数据传输。
通过以太网通信,网口相机可以将图像数据发送给PLC,PLC则可以根据接收到的数据进行相应的控制操作。
在实际应用中,网口相机和PLC的通信过程一般分为以下几个步骤:1. 建立连接:首先,需要在相机和PLC之间建立连接。
相机和PLC都具备网络接口,可以通过配置IP地址和端口号来实现连接。
一般情况下,相机作为服务器端,PLC作为客户端,通过建立TCP/IP连接来进行通信。
2. 数据传输:一旦建立连接,相机就可以开始传输图像数据给PLC。
相机通过采集图像,并将图像数据进行压缩和编码,然后将数据通过以太网发送给PLC。
PLC接收到数据后,可根据需要进行处理和分析。
3. 控制操作:PLC接收到来自相机的图像数据后,可以根据图像数据进行相应的控制操作。
例如,通过对图像进行分析和处理,可以实现物体检测、位置测量、颜色识别等功能。
PLC可以根据图像数据的结果,控制其他设备的运行状态。
4. 反馈信息:在通信过程中,PLC也可以向相机发送反馈信息。
例如,PLC可以发送指令给相机,要求其调整图像采集的参数,以适应不同的环境需求。
相机接收到反馈信息后,可以相应地对参数进行调整。
总结起来,网口相机通过以太网将图像数据传输给PLC,PLC 可以根据接收到的数据进行相应的控制操作。
欧姆龙plc用网口通讯
欧姆龙plc用网口通讯欧姆龙PLC(Programmable Logic Controller,可编程逻辑控制器)是一种广泛应用于工业自动化控制领域的设备。
它的作用类似于人类大脑,能够接收传感器采集的数据,并根据预设的逻辑进行判断和控制输出信号,实现自动化控制。
欧姆龙PLC的网络通信是其功能强大的一部分,而其中的网口通讯更是用于实现设备间的高效连接和数据交换。
本文将详细介绍欧姆龙PLC用网口通讯的原理、应用和优势。
一、欧姆龙PLC的网口通讯原理欧姆龙PLC的网口通讯利用的是以太网协议,通过网线连接PLC与其他设备,实现数据的传输和接收。
它基于通讯模块和通讯协议,通过设定与其他设备通讯的规约,实现数据的交互。
通讯模块通常由网口和串口组成,而网口通讯则是最为常见和高效的方式之一。
二、欧姆龙PLC网口通讯的应用欧姆龙PLC的网口通讯广泛应用于自动化生产线、工业机器人、智能设备等各个领域。
它能够实现设备之间的数据实时传输,确保整个自动控制系统的协调运行。
以生产线为例,欧姆龙PLC通过网口与其他设备进行通讯,实现生产速度、产品质量和库存管理的自动化控制。
同时,它还能与远程监控系统相连接,使操作人员能够实时了解生产状况,并进行远程操作和调试。
三、欧姆龙PLC网口通讯的优势欧姆龙PLC的网口通讯相较于传统的串口通讯具有明显的优势。
首先,网口通讯具有高速传输的特点,能够实现较大量数据的迅速传输,提高生产效率。
其次,网口通讯具备较远的传输距离,能够通过网络连接远程设备,实现远程监控和控制。
此外,网口通讯还具备较强的稳定性和可靠性,能够保证数据的及时交换和正确传输,减少通讯故障的发生。
四、欧姆龙PLC网口通讯的发展前景随着工业自动化程度的不断提高,欧姆龙PLC的网口通讯在工业领域的应用前景日益广阔。
越来越多的企业开始意识到网口通讯的重要性和优势,并逐渐对其进行采用和推广。
未来,随着物联网技术的进一步发展,欧姆龙PLC的网口通讯将与其他智能设备相连接,实现更加智能化和高效的自动化控制。