
纺粘法非织造布的粘合机理及热轧工艺对产品性能的影响
3 热轧工艺对产品性能的影响
3 1 实验准备 原料: 采用上海赛科 S2040 聚丙烯。 设备: 国产 SS 纺粘线上进行, 幅宽 3 2m, 纤网
2011 年 ( 总第 85 期 ) 张月庆 , 钱晓明 : 纺粘法非织造布的粘合机理及热轧工艺对产品性能的影响
13
于生产的进行, 也改善了非织造布的手感。
2
生粘合即为面粘合 , 因此粘合点多 , 产品密实、 硬, 表 面光滑平整。 热轧粘合的机理是一个非常复杂的过程。主要 是利用热塑性合成纤维的特性, 当纤网在受到热轧 时, 压力和加热的作用使其表面发生形变和熔融 , 从 而在轧点处被粘合在一起, 形成具有一定牢度的非 织造布产品。即通过一对加热钢辊 , 在两轧辊钳口 组成热轧粘合区, 对喂入的纤网进行加热加压, 纤维 的厚度和密度发生变化 , 从而热传导性能发生变化, 导致纤网中部分纤维熔融、 流动、 扩散而产生粘结, 冷却后, 加固的纤网就是热轧非织造布。热轧粘合 机理见图 1 。
- 3 [ 3]
, 这就是热轧粘合
经一对钢辊进行热轧 , 上辊为花辊, 下辊为光辊, 采 用导热油进行加热。 实验仪器 : 采用 YG028型电子万能材料试验机 测试拉伸性能 , 夹持距离 200mm, 拉伸速度 100mm / m in , 试样宽度 5cm。 3 2 实验方案 在厂房设 备、 产品克 重一定的条 件下, 轧 机温 度、 轧机线速度和轧机间压力是影响热轧粘合非织 2 造布性能的主要因素。试验以 16g /m SS 聚丙烯纺 粘法非织造布为例 , 探讨热轧辊的温度、 线速度、 压 力三种指标对纵横向强力的影响。测试产品在不同 的温度、 速度和压力下强力的变化情况 , 其中轧机压 力是在轧机两端施加的 , 轧机会因此产生弯曲变形。 因此本实验轧机两端压力设为 4 0MP a 不变 , 通过 改变增压泵的数值来改变压力的大小。参数设置见 表 1 。
摘要: 从热学 力学角度分析了纺粘热轧非织造布的粘合结构的形成机理和两相结构的描述。 通 过实验研究不同的温度、 速度和压力下, 热轧工艺对产品强力和断裂伸长率的影响。 关键词 : 非织造布; 纺粘法; 热轧工艺; 粘合机理; 产品性能 ; 影响 中图分类号 : TS174 . 5 文献标识码: A 文章编号: 1005 2054( 2011) 03 0011 04
图 4 轧机速度和断裂强力的关系
有文献 指出在当压力和速度不变时, 非织造 布的强力与轧辊的温度有近似的线性关系; 而在压 力和温度不变时, 产品强力与生产速度的倒数呈线 性关系, 因此, 为保证强力在提高生产速度时就必须 增加辊的温度。
[ 8]
4 结论
( 1) 热轧粘合是热学 力学机理共同作用的结 果, 纤网通过热传递、 变形热获取热量并伴随着高聚 物的流动过程和扩散过程。热轧粘合结构可以用薄 膜区 粘合区两相结构描述。 ( 2) 热轧产品中 , 粘合结构中的粘结点是产品 质量的关键。面密度一定的条件下 , 增加轧辊的温 度, 能促使高聚物充分软化、 熔融 , 增加粘结强度 , 有 助于增强薄型纺粘非织造布的强力。
分丝铺网
热轧加固
卷绕
包装。
在纺粘法产品中 , 克重在 100g /m 以下的产品 , 普遍采用热轧法进行加固。长丝经铺网后 , 经过合 适的热轧工艺处理从而达到使用的强度和花纹。热 轧工艺和非织造热轧粘合结构对非织造布的质量起 着至关重要的作用。
2 热轧粘合机理
2 1 热轧粘合的机理 热轧非织造布分为点粘合、 面粘合、 表面粘合三 种热轧粘合方式。点粘合即刻花辊 /光 辊组合通过 在凸轧点处使纤维产生熔融粘合。该粘合方式常用 于薄型的非织造产品 , 如医疗卫生领域的手术服等。 当两个光辊组合在热轧粘合时 , 在纤维交叉点处产
[ 7]
。
图 2 轧机温度和纵向强力的关系
3 3 2 轧机压力对非织造布性能影响 聚丙烯 的强力 随轧辊 的压力 增高 而升 高 ( 见 图 3) , 这是因为压力改善了轧辊与纤维间接触热量 的传递 , 熔体的流动和扩散改善 , 也改善了纤维表面 熔融粘结的效果。粘合点处越薄, 则基布密度越大 , 强力越大; 但是过高的压力不利于熔体的流动和扩 散 , 反而使产品强力下降。聚丙烯强力和辊间压力 [ 6] 存在下列经验关系 : - 3 L km = F 10 + 0 12 ( 2) 式中: L 非织造布横向断裂强度 , km; F 单位长度轧辊间压力, N / c m。 上式虽然表示了随着压力增加断裂强力线性增 加 , 但其影响程度远比温度和线速度小。
14
非织造布
第 19 卷第 3 期
究 [ J] . 河南纺织高等专科学校学报 , 2003, ( 2) : 42 ~ 45.
[ 2] 储才元 , 李作攀 . 热 粘合非织 造布的工 艺参数 及其 性能模 拟测 试 [ J] . 非织造布 , 1998, ( l): 39~ 43. [ 3] R. K. Dh ar m ad h ikary. Ther m al Bond ing of N onwoven Fab rics[ J] . Text ile Progress , 1995 , ( 2) : 1 ~ 23 . [ 4] 赵广兴 , 严灏景 . 热 轧非织造 布粘合结 构的形成 [ J] . 中国 纺织 大学学报, 1992 , ( 6 ): 8 . [ 5] 张琳芳 , 周予生 . 热 轧机纺粘 法生产非 织造布 的工 艺分析 与研
[ 1] 王延熹 . 非织造布生 产技术 [ M ] . 中国纺 织大学 出版社 , 1998 : 229.
另外, 在生产 低面密度产品 时, 轧机 线压力太 高 , 会造成轧点的磨损 , 也不利于纤维层的粘合 , 还 会产生缠辊。为了得到性能均一的产品, 避免轧辊 弯曲造成压力不均, 适当降低轧辊压力是必要的。 3 3 3 轧机速度对非织造布性能影响 图 4 所示是轧机线速度和强度的关系, 当温度 不变时 , 随着轧机线速度加快, 纤网接收热量减少 , 减弱了纤维间的熔融效果 , 使非织造 布强力降低。
12
非织造布
第 19 卷第 3 期
的热量流向纤网表层 , 并逐渐传递到纤网内部。在 热传递的同时, 纤网厚度变薄 , 密度变大, 参见图 1 。 形变热是向纤网提供热量的另外一个重要来源 , 由 于两轧辊间的压力, 使喂入到钳口处的纤维高分子 产生宏观放热效应, 并且纤网在钳口处停留的时间 很短, 这也加剧纤网温度进一步上升。由于 C lapey ron 效应 (高聚 物分子受压时熔融所需的热量远比 常压下多 )的存在 , 对于聚丙烯纤维 , 压力使其熔融 温度增加值大概在 30 ~ 40 /100MP a 。所以熔
表 1 试验参数设置
代号 1 温度 / 刻花辊 143 143 146 149 光辊 131 131 134 137 线速度 / ( m /m in ) 150 220 240 220 压力 /Pa 2 570 2 670 2 670 2 650
( 1)
由纤网线速度、 接触 区宽度决定。从而验证接触区宽度越大、 纤网速度 越小则纤网的停留时间越长。 2 2热轧粘合结构描述 通过电镜观察花纹辊热轧非织造布结构 , 得知 粘合结构分为规则形状的薄膜区以及纤维区两种结 构
第 19 卷第 3 期 2011年 6 月
非织造布 N onwovens
Vo. l 19, N o . 3 Jun. , 2011
技术探讨
Techn ica l lnvestiga tions
纺粘法非织造布的粘合机理及热轧工艺 对产品性能的影响
张月庆 , 钱晓明
( 天津工业大学 , 天津 300160)
[ 5]
。花纹辊非织造 布的结构可用 薄膜区
纤维
区两相结构模型描述。花纹辊的凸起部分形成粘合 结构的薄膜区, 纤维区 则对应花纹辊 的凹进部分。 钳口处的加热加压以及剪切力的作用使纤维在凸起 部熔融流动形成薄膜, 而没有被熔融的那部分纤维 则形成了纤维区 , 该部分纤维基本上保持了原有的 结构状态。热轧工艺 条件决定了薄 膜区的粘合效 果 , 当一根纤维至少穿越两个薄膜区才能更好的承 担负荷 , 这样才能形成良好的粘合结构。所以花纹 尺寸排列和几何形状关乎到产品的强力和柔软性。
[ 4]
3 3 实验结果与讨论 3 3 1 温度对非织造布性能影响 由图 2 所示, 聚丙烯的拉伸强度和伸长率随轧 辊温度的升高而增大。其主要原因是该工艺范围内 温度的提高, 使纤维表面熔融效果得到改善 , 增加了 纤维间的粘结牢度。当轧机温度达到最大值时, 如 果再增加温度会导致纤维失去显微结构 , 变成结晶 度和取向度很差的薄膜, 将导致非织造布强力显著 下降。若热轧粘合温度偏低 , 纤网的粘合就不充分, 产品手感较柔软并且易弯曲 , 但降低拉伸强力, 同时 产生起毛
。 ~ 160 之间, 而轧辊的
聚丙烯的熔点在 155
表面温度一般在 140 左右, 否则 容易产生缠辊现 象。温度是缠轧辊现象的主要原因。当两个钢辊温 度过高或温差过大都会产生缠辊现象。尤其光辊的 温度高于刻花辊的温度的时候, 更容易导致缠辊的 发生。因此, 在生产薄型产品时, 一般会使光辊的温 度稍低于花辊温度 , 这样不仅降低了缠辊现象有利
[ 6] 储才元 , 李作攀 . 热粘合 非织造布 的工艺 参数及 其性能 模拟测 试 [ J] . 非织造布 , 1998 , ( 1 ): 40 . [ 7] 周宏晖 , 高兴元 . 热轧点 粘合薄型 聚酷非 织造粘 合衬基 布的研 制 [ J] . 产业用纺织品, 2002 , ( 4 ): 13~ 15 [ 8] 赵广兴 , 严灏景 . 热轧非 织造布粘 合结构的 形成 [ J] . 中 国纺织 大学学报 , 1992, ( 6) : 3 ~ 6.
1 纺粘工艺简介
纺粘法是利用熔融纺丝成网原理 , 是将聚丙烯 高分子聚合物在高温条件下加热熔融, 经螺杆挤出 机将高温熔体从喷丝孔挤出进入空气中形成细流 , 熔体细流经骤冷风冷却的同时 , 被空气动力学牵伸 系 统 以 一 定速 度 拉 伸 变 细 变 长 , 从 而 凝 固后 成 [ 1] 网 。其生产工艺流程为: 切片 干燥 螺杆挤压 机熔融 过滤 喷丝 冷却 分切 气流牵伸
非织造 (1)

1、试按我国国标给出非织造材料的定义定向或随机排列的纤维通过摩擦、抱合或粘合或者这些方法的组合而相互结合制成的片状物、纤网或絮垫。
不包括纸、机织物、簇绒织物、带有缝编纱线的缝编织物以及湿法缩绒的毡制品。
2、从广义上讲,非织造工艺原理由哪些步骤组成?(1)纤维/原料的选择(2)成网(3)纤网加固(成形)(4)后整理3、试阐述非织造的工艺特点(1)多科学交叉,突破传统纺织原理,结合了纺织、化工、塑料、造纸以及现代物理学、化学等学科的知识(2)工艺流程短,装备智能化,劳动生产率高(3)生产速度高,产量高(4)可应用纤维范围广(5)工艺变化多,产品用于主要集中在产业用(6)技术要求高4、试根据成网或加固方法,将非织造材料进行分类(1)按成网方法分类:干法成网、湿法成网、聚合物挤压成网(2)按加固方法分类:机械加固、化学粘合、热粘合5、试列出非织造材料的主要应用领域环保过滤、医疗、卫生、保健、工业、农业、土木水利工程、建筑、家庭设施及生活6、试述纤维在非织造材料中的作用纤维形成非织造材料的基本结构、加固成分、粘合成分7、试述纤维性能对非织造材料性能的影响(1)纤维长度及长度分布:纤维长度长,对提高非织造材料的强度有利(2)纤维线密度:纤维线密度校,制得的非织造材料体积面积大,强度高,手感柔软(3)纤维卷曲度:对纤网的均匀度和非织造材料的强力、弹性、手感都有一定的影响。
(纤维卷曲多,则纤维间抱合力就大,成网时不易产生破网,均匀度好,输送或折叠加工也较顺利。
但在湿法非织造材料生产中,纤维的卷曲度越大、卷曲的类型越复杂,纤维间越易纠缠,在水中越难分散,三维立体卷曲的纤维更难分散)(4)纤维截面形状:对非织造材料的硬挺度、弹性、粘合性及光泽等有一定影响(5)纤维表面摩擦因数:不但影响产品性能,还影响加工工艺8、非织造材料选用纤维原料的原则是什么(1)满足非织造材料使用性能的要求(2)满足非织造材料加工工艺和设备对纤维的要求(3)性价比的平衡及其他环境资源方面的要求9、从天然纤维、化学纤维、无机纤维几个方面,列举几种非织造常用纤维和特种纤维一般分为以下三大类:(1)天然纤维:包括棉、木棉、椰壳纤维、甲壳质纤维、海藻纤维、苎麻、黄麻、亚麻、羊毛、丝等。
非织造学 第六章 热粘合工艺和原理
合非织造材料性能提高、生产成本降低。
返回
§6-1 热粘合原理与分类
一、热粘合加固纤网基本原理 高分子聚合物材料大都具有热塑性,即加热到一定温 度后会软化熔融,变成具有一定流动性的粘流体,冷 却后又重新固化,变成固体。热粘合非织造工艺就是 利用热塑性高分子聚合物材料这一特性,使纤网受热 后部分纤维或热熔粉末软化熔融,纤维间产生粘连, 冷却后纤网得到加固而成为热粘合非织造材料。
• 表面粘合热轧采用的热轧机一般采用钢-棉-钢三辊形式, 两根钢辊均加热,轧辊线压力视所需非织造材料的密度而 定,通常为981~2452N/cm。
• 采用表面粘合热轧的非织造材料常用针刺非织造工艺进 行加固,根据产品的密度要求,可进行轻度针刺或高密度 针刺加固。
返回
面粘合
• 面粘合热轧适合于生产婴儿尿片和妇女卫生巾包覆材料、药 膏基布、胶带基布及其他薄型非织造材料,其纤网的定量通常 为18~25g/m^2,少数甚至在10g/m^2以下。面粘合热 轧制成的非织造材料一般表面多比较光滑。上世纪80年代许 多非织造材料生产企业采用这种工艺方法来代替化学浸渍粘合 法生产用即弃非织造材料,因为热轧非织造材料产品不含化学 粘合剂,更符合卫生要求,投资和生产成本也较低。
• 二、热粘合工艺分类 • ⒈热轧粘合
• 电加热 • 油加热 • 电磁感应加热 • ⒉热熔粘合 • 热风穿透式 • 热风喷射式 • ⒊超声波粘合
• 热轧粘合与热熔粘合的区别
• 热轧粘合是指利用一对加热辊对纤网进行加热,同时加 以一定的压力使纤网得到热粘合加固。
• 热熔粘合是指利用烘房加热纤网使之得到粘合加固。
第七章_纺粘法非织造布生产技术

第七章_纺粘法非织造布生产(shēngchǎn)技术第七章纺粘法非织造布生产(shēngchǎn)技术第一节概述(ɡài shù)纺粘法非织造布是聚合物挤压成网法非织造布中技术最成熟(chéngshú)、产品应用最广泛的非织造布生产方法。
纺粘法非织造技术是化纤(huàxiān)技术与非织造技术紧密结合的典范,它是利用化学纤维纺丝成型(chéngxíng)原理,在聚合物纺丝过程中使连续长丝纤维铺置成网,纤网经机械、化学或热粘合加固成布,整个过程由一套设备完成。
其结构特点是由连续长丝随机组成纤网(纤维集合体),具有很好的物理机械性能。
纺粘技术是DuPont和Freudenberg两大公司于20世纪50年代末和60年代初分别在美国和欧洲同时开发和工业化的。
然而第一条商业化的纺粘生产线却是德国Lurgi公司开发的Docan技术,它需要高额的投资,且生产成本高,是中小型企业无力购买和经营的。
80年代中期,德国莱芬豪舍公司开发了一种新的纺粘工艺,它的造价低,生产规模小,生产成本低,深受中小型企业的欢迎。
与此同时,出现了若干家能提供整套纺粘生产线的公司,从此纺粘法生产进入了高速增长时期。
据世界最大的纺织机械制造商苏拉(Saurer)公司的统计,2005年全球纺丝成网法非织造布(包括纺粘、熔喷及其复合产品)产量为220万吨,占当年非织造布总产量511.5万吨的43.2%,而我国2005年纺丝成网法非织造布(包括纺粘、熔喷及其复合产品)产量为44.86万吨,占我国当量总产量的38.98%,占全球纺丝成网法非织造布产量的20.4%,成为世界最大的纺粘法非织造布生产基地。
我国纺粘法非织造布的工业化生产始于1987年,当时广州第二合成纤维厂从Reifenhauser公司引进年产l000t的生产线,而后上海合成纤维研究所和纺织工业非织造布技术开发中心也相继分别由意大利NWT公司引进年产l000t的生产线。
水刺非织造布的整理技术_通过粘合剂粘合_热熔和整理方法提高产品附加值
一个例子是加工涂沥青的纤网。这些 生产线用于加工机械针刺和水刺非织 造布,宽度可达 5 400 mm。丙烯酸 酯粘合剂使粘合的纤网有足够的强力 和形状稳定性来通过热沥青液。
另一个例子是加工衬里、医疗和 卫生用品及纸巾等薄型纤网的泡沫浸 渍和烘干(图 9)。
在加工薄型纤网时,在水刺生产 线上联机浸渍有特别的好处。由于水 刺已经使纤网有足够的强力,上胶的 主要目的不是增加强力,而是提高表 面耐磨性,降低起球倾向,进一步提 高产品性能。
泡沫粘合方法中采用的泡沫粘合 剂一般与液体粘合方法中使用的粘合
剂相同。泡沫混合体的起泡性是通过 添加发泡剂和泡沫稳定剂获得的。泡 沫的特点表现在每升泡沫的重量和泡 沫稳定性上。泡沫稳定性影响泡沫的 瓦解速度,进而影响工艺性能。
按照所需要的效果,将液体打成 其体积 5、10或20 倍的泡沫(按重量 计,每升泡沫在 30 ~ 300 g 之间), 然后在两个轧辊之间施用到纤网上 (图 7)。
N非织造技术及产业用纺织品 onwovens & Technical Textiles
水刺非织造布的整理技术
—— 通过粘合剂粘合、热熔和整理方法提高产品附加值 Finishing Technology for Spunlace Nonwovens
— Value Adding by Binder Bonding, Thermofusion and Finishing
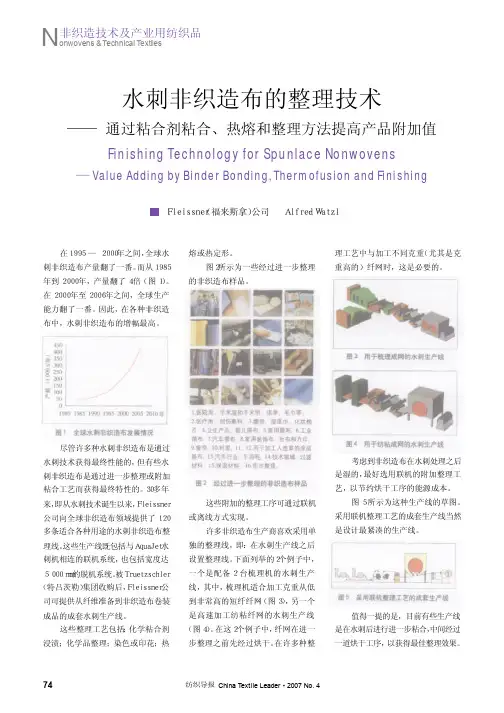
熔或热定形。 图2所示为一些经过进一步整理
的非织造布样品。
理工艺中与加工不同克重(尤其是克 重高的)纤网时,这是必要的。
尽管许多种水刺非织造布是通过 水刺技术获得最终性能的,但有些水 刺非织造布是通过进一步整理或附加 粘合工艺而获得最终特性的。30多年 来,即从水刺技术诞生以来,Fleissner 公司向全球非织造布领域提供了 120 多条适合各种用途的水刺非织造布整 理线。这些生产线既包括与AquaJet水 刺机相连的联机系统,也包括宽度达 5 000 mm的脱机系统。被Truetzschler (特吕茨勒)集团收购后,Fleissner公 司可提供从纤维准备到非织造布卷装 成品的成套水刺生产线。
[生产管控知识]第七章纺粘法非织造布生产技术
第七章纺粘法非织造布生产技术第一节概述纺粘法非织造布是聚合物挤压成网法非织造布中技术最成熟、产品应用最广泛的非织造布生产方法。
纺粘法非织造技术是化纤技术与非织造技术紧密结合的典范,它是利用化学纤维纺丝成型原理,在聚合物纺丝过程中使连续长丝纤维铺置成网,纤网经机械、化学或热粘合加固成布,整个过程由一套设备完成。
其结构特点是由连续长丝随机组成纤网(纤维集合体),具有很好的物理机械性能。
纺粘技术是DuPont和Freudenberg两大公司于20世纪50年代末和60年代初分别在美国和欧洲同时开发和工业化的。
然而第一条商业化的纺粘生产线却是德国Lurgi公司开发的Docan技术,它需要高额的投资,且生产成本高,是中小型企业无力购买和经营的。
80年代中期,德国莱芬豪舍公司开发了一种新的纺粘工艺,它的造价低,生产规模小,生产成本低,深受中小型企业的欢迎。
与此同时,出现了若干家能提供整套纺粘生产线的公司,从此纺粘法生产进入了高速增长时期。
据世界最大的纺织机械制造商苏拉(Saurer)公司的统计,2005年全球纺丝成网法非织造布(包括纺粘、熔喷及其复合产品)产量为220万吨,占当年非织造布总产量511.5万吨的43.2%,而我国2005年纺丝成网法非织造布(包括纺粘、熔喷及其复合产品)产量为44.86万吨,占我国当量总产量的38.98%,占全球纺丝成网法非织造布产量的20.4%,成为世界最大的纺粘法非织造布生产基地。
我国纺粘法非织造布的工业化生产始于1987年,当时广州第二合成纤维厂从Reifenhauser公司引进年产l000t的生产线,而后上海合成纤维研究所和纺织工业非织造布技术开发中心也相继分别由意大利NWT公司引进年产l000t的生产线。
这3条生产线开拓了中国纺粘法非织造布工业之先河。
此后,我国继续从STP、NWT、Reifenhauser 等公司引进纺粘生产线,并成为世界纺粘法非织造布发展最快的国家。
纺粘法
真空抽吸 回转接头
检修进出口
夹层内通入蒸18 汽或导热油
真空转鼓干燥装置
19
(二)熔融挤压 主要设备为螺杆挤压机。
单 螺 杆 挤 出 机
20 20
1.作用 输送:螺杆的转动将固体和熔体向前推进 熔融:套筒外的加热元件将切片熔化 混合、均化:温度、组成分布均匀
21
螺杆分三段:进料段、压缩段(熔融段)、计 量段。 切片进入螺杆后,首先在螺杆进料段被输送和 预热,继而经螺杆压缩段压实、排气并逐渐熔化, 然后在螺杆计量段中进一步混和塑化,并达到一定 的温度,以一定的压力输送至后道工序。
第七章
纺粘法
(Spun-bond Process)
1
一个问题
传统的纺织流程: 清花→梳棉→并条→粗纱→细纱→络筒→整经→浆纱 →穿筘→织造→布 普通非织造工艺流程:
纤维原料→成网→加固→非织造材料
非织造流程
还可以缩短吗
2
普通非织造工艺流程:
纤维原料?→成网→加固→非织造材料
纤维原料为短纤维:天然纤维、化学纤维
切片
ond Process),是非织造材料生产 的主要方法之一,又被称为纺丝成网法或聚合物挤 压成网法。 纺粘法的原理是利用化纤纺丝的方法,将高聚 物纺丝、牵伸、铺叠成网,最后经针刺、水刺、热 轧或自身粘合等方法加固形成非织造材料。
5
一、发展概况
目前纺粘法占世界非织造材料总产量的30%,加 工能力主要集中在西欧、美国、日本和中国。 1959年,美国Dupont(杜邦)公司首先成功开发 聚合物粘法非织造布。美国是目前产销量最大的国 家,10家最大的非织造布生产公司中8家拥有纺粘生 产能力,如Kimberly-Clark(金伯利克拉克)公司、 Reemay(里梅)公司等。 西欧,20世纪60年代末70年代初开始纺粘非织造 布的生产,如英国的ICI公司、德国Freuden-berg (弗来登伯格)公司、瑞士Fiberweb公司。
非织造材料的热封性能研究
非织造材料的热封性能研究非织造材料在现代工业和日常生活中的应用越来越广泛,从医疗用品到包装材料,从过滤介质到服装面料,其性能的优劣直接影响着最终产品的质量和使用效果。
其中,热封性能是一个至关重要的特性,它决定了非织造材料在热封加工过程中的可行性以及热封制品的可靠性。
热封是一种通过加热使材料表面达到熔融状态,然后施加压力使其粘合在一起的工艺。
对于非织造材料来说,热封性能的好坏主要取决于材料的化学组成、纤维结构、表面特性以及热封工艺参数等因素。
首先,非织造材料的化学组成对热封性能有着显著的影响。
常见的非织造材料包括聚丙烯(PP)、聚乙烯(PE)、聚酯(PET)等。
不同的聚合物具有不同的熔点和热稳定性。
例如,PE 的熔点相对较低,热封温度也较低,容易实现热封;而 PET 的熔点较高,需要更高的热封温度和压力。
此外,材料中添加的助剂,如爽滑剂、抗粘连剂等,也可能会影响热封性能。
纤维结构是非织造材料热封性能的另一个关键因素。
纤维的细度、长度、卷曲度以及排列方式都会对热封效果产生影响。
较细的纤维能够提供更大的接触面积,有利于热封的实现;而纤维的卷曲度和排列方式则会影响热封时的应力分布和热量传递。
非织造材料的孔隙率和透气性也与热封性能密切相关。
孔隙率较大的材料在热封时,热量容易散失,可能导致热封不牢固。
材料的表面特性同样不容忽视。
表面粗糙度、表面能以及表面的化学处理都会影响热封的效果。
光滑的表面能够提供更好的接触,有利于热封;而高表面能的材料则更容易与热封设备的加热元件接触,从而提高热封效率。
在热封工艺参数方面,热封温度、压力和时间是三个最为重要的因素。
热封温度必须高于材料的熔点,但又不能过高,以免造成材料的降解和热封部位的脆化。
热封压力要足够大,以确保材料在熔融状态下能够充分接触和粘合,但过大的压力可能会导致材料的变形和损坏。
热封时间则需要根据材料的特性和热封温度、压力来合理调整,以保证热封的效果。
为了准确评估非织造材料的热封性能,通常会采用一系列的测试方法。
非织造学 第七章 化学粘合工艺和原理
天然类 粘合剂
氨基酸衍生物—植物蛋白,酪朊,血蛋白,骨胶,鱼胶
天 然 树 酯 —木质素,单宁,松香,虫胶,生
漆
热固型—
酚醛树脂,间苯二酚甲醛树脂,尿醛树 脂,不饱和聚酯,聚异氰酸酯,丙烯酸
树脂型
双酯,有机硅等
热塑型— 聚醋酸乙烯酯,聚氯乙烯-醋酸乙烯酯,
聚丙烯酸酯,聚苯乙烯,聚氯乙烯,聚
合成类 粘合剂 橡胶型
超低温
环氧树脂改性聚氨酯、聚氨酯、尼龙改 性环氧树脂等
压敏
橡胶型:聚异丁烯橡胶、丁基橡胶、丁 苯橡胶
树脂型:丙烯酸酯、硅、氟树脂
基材(布、纸、塑料膜等)、隔 离剂
光敏
树脂单体或预聚体为主料,加入光敏剂、 经光催化聚合固化
二、粘合剂组成 粘合剂是由多种成份构成的混合物,除主体材料
(基材)外,还应根据不同特性和产品需要,添加若干 种辅助材料,包括固化剂、溶剂、增塑剂、乳化剂、 增稠剂、偶联剂、分散剂、络合剂、引发剂、发泡 剂、填料等。 1.基材
热固性粘合剂为网状体形结构,受热不软 化,遇溶剂不溶解,具有较高的凝聚强度, 而且耐热、耐介质腐蚀、抗蠕变,但冲击强 度和剥离强度较低。如酚醛树脂、环氧树脂 等。
可分为树脂型粘合剂、橡胶型粘合剂、无机 粘合剂和天然粘合剂。
树脂型粘合剂是由合成树脂为主要原料配制 而成的粘合剂。如酚醛树脂、环氧树脂等。
填充剂而不影响乳液稳Fra bibliotek树脂: 热塑性树脂:聚醋酸乙烯,聚丙烯 酸酯,环氧
定性乳液固含量高。 橡胶:丁苯,氯丁,天然橡胶。热
粉末
水溶性树脂在使用前加 热塑型树脂:乙烯或丙烯基聚合物。
溶 制剂成(溶水液或。有价机格溶 低剂 ,) 适,热固型树脂:酚类热固化树脂。
非织造学课后答案
非织造学课后答案【篇一:非织造原理复习题修改版】>一.名词解释1.泳移:所谓泳移即是在烘燥过程中聚合物分散液在加热时随水蒸发一起移向纤网的表层,因而烘燥后纤网的外表粘合剂含量多,而纤网内部粘合剂含量少未得到充分加固,导致了纤网分层疵病.2.针刺密度:指纤网在单位面积里所受的总针刺数.3.马丽瓦特缝编:将具有一定厚度的纤网喂入缝编区,通过缝编机件的相互作用,由缝编纱形成线圈结构,使纤网得到加固而形成非织造布.4.饱和浸渍:纤网喂入装有粘合剂的浸渍槽中,浸渍后经过一对轧辐或吸液装置除去多余的粘合剂,最后通过烘燥系统使纤维得到固化而成为非织造材料.5.超声波粘合:利用超声波鼓励被粘合材料内局部子产生高频振动, 分子运动加剧而熔融,再施以一定压力使材料粘合.6.静电植绒:将有粘合剂的非织造布〔或其他材料〕,经过带负电的输送帘喂入静电场,植绒的材料经过电极,带上正电后落向非织造布,由于植绒材料在电场中呈垂直形态,绒头下端被粘合剂粘住,经过焙烘后粘合剂固化,绒头便挺立在非织造底布上,形成绒面状外观.7.喷洒粘合:采用喷洒的方式把粘合剂施加到纤网中,再使纤网受热固化而得到加固的一种方法.8.毡缩法:利用纤维外表鳞片所具有的定向摩擦效应,使纤维互相纠结在一起并且牢固地连结起来,使纤网得到加固.9.轧辐海陆比:即轧点总面积占轧辐面积比,一般为8%-28%.10.泡沫半衰期:一定体积的泡沫流出其中液体重量一半所需的时间, 一般为2min-12min.11.步进量;指针刺机每针刺一个循环纤网所前进的距离〔cm〕12.热轧粘合:热轧粘合是指用一对热辐对纤网进行加热,同时加以一定压力的热粘合方式.热辐加热方式有电加热、油加热、电感应加热等.13.针刺深度:指刺针穿刺纤网后突出在纤网外的长度.14.化学粘合加固:利用化学粘合剂的粘合作用使纤维间相互粘结, 纤网得到加固的一种方法.15.针刺力:是针刺过程中刺针穿刺纤网所受到的阻力.16.缝编加固技术:利用经编线圈结构对纤网、纱线层、衬布等材料或它们的组合进行加固而制成非织造布的一种方法.17.植针密度:1m长度针板上的植针数(枚/m).18.点粘合:亥花辐/光辐组合在热轧粘合时,在凸轧点处纤维能产生熔融粘合,形成所谓的点粘合结构.19.克莱帕伦(clapeyron )效应:高聚物分子受压时熔融所需的热量远比常压下多.20.水刺加固:指由高压水流形成的水针〞,对纤网进行连续喷射,纤网在带有能量的水流作用下,发生穿插、位移,并相互缠结抱合,而到达加固纤网的目的.21.针刺力:针刺过程中刺针穿刺纤网所受到的阻力.22.热风粘合非织造布:指利用烘房对混有热熔介质的纤网进行加热, 使纤网中的热熔纤维或热熔粉末受热熔融,熔融的聚合物流动并凝聚在纤维交叉点上,冷却后纤网得到粘合加固而成为非织造材料.23.泡沫粘合:利用刮涂或轧液等方式,将制备好的泡沫粘合剂均匀的施加到纤网中去的方法,待泡沫破裂后,释放出粘合剂,烘干成布.24.针刺固网:利用带有倒刺的刺针对纤网进行反复的穿刺,使纤网之间相互缠结而使纤网得到加固的方法.二、填空题1:水刺工艺参数:水针压力,水针直径,水针密度,生产速度,水针头与纤网的距离,2:水刺预湿时双网夹持的作用:减少纤网中纤维在预湿过程中产生意外位移,并有效压缩蓬松纤维网输入预湿区.3:热轧粘合固网工艺中轧辐变形常用补偿方式:中凸短补偿,轴向交叉补偿,外加弯矩补偿,液压支承芯轴补偿4 :预刺时可在压网辐式送网机构上采用的预防纤网拥塞举措有:1〕每条沟槽内各嵌入一根导网钢丝2〕每条沟槽内各嵌入一个导网片5:模压针相对于冲齿针的优点:齿槽大,呈弧状,对纤维损伤小, 带纤维量多而均匀;产品孔痕小,外表平整度佳;针体耐磨,拉伸强度高,使用寿命长. 6:针刺机的牵拉机构分类,间歇式和连续式7:与浸渍粘合法相比,泡沫浸渍法的优点:可用少量粘合剂到达均匀的目的;有效预防泳移;能耗低8:水刺加固设备主要机构组成:水力喷射装置〔包括水刺头和水针板〕,托网帘〔输网帘、传送带〕,真空脱水装置,水处理及水循环装置,传动及限制系统.9:马力瓦特缝编方式的特点:只采用少量缝编纱;构成产品主要材料是纤网,因而本钱低;纤维原料广泛;缝编的特点:1外观酷似纺织物;原料适应性广;工序少,产量多;花色品种多11:水刺机构各主要部件的名称:喷水板,水刺头,托网帘或者转鼓,吸水箱. 12:气浮过滤是指:向水中通入空气产生微小的气泡,由于气泡与微小悬浮物之间相互粘附形成浮悬物,利用气泡的浮升作用而浮出水面形成泡沫与浮渣,从而使水中的悬浮物质得以别离.13:水刺固网工艺原理:高压水射流穿刺纤网,使纤网中的一局部表层纤维发生位移,当水射流穿透纤网后,受到托网帘的反弹,再次从不同方向穿插和纠缠纤网,纤网中纤维在不同方向高速水射流穿插的水力作用下,产生位移、穿插、缠结和抱合,从而使纤网得到加固.14 :水刺非织造布和针刺非织造材料的结构性能差异:针刺纤网具有三维骨架结构;水刺纤网形成一种空间的网络结构,并且具有较强的强力.15:热粘合固网工艺中,热轧粘合产品和热风粘合产品的结构特点应用差异:热轧粘适宜用于薄型和中厚型产品,产品单位面积质量大多在15~100g/m2 ,具有热稳定性好、产量高、本钱低、无任何化学试剂的特点,具纤网太厚那么中间层粘合效果差,产品易产生分层现象;纤网太薄,布的强力差易变形.多用于用即弃产品的制造,如手术帽、口罩、卫生用品、防护服等,此外还用于土工布、丰收布、电池隔膜、包装材料、服装衬里、人造革基布、防水材料等.而热熔粘适宜用于生产薄型、厚型以及蓬松型产品,产品单位面积质量在15~1000g/m2 ,其产品蓬松度好,挺括,有弹性,手感柔软, 渗透性强,具有良好的断裂强度,重量轻.多用于妇女卫生用品、湿面巾、口罩、包覆布乃至服装保暖材料、过滤材料等.三、简答1、针刺的加工原理是什么?当多枚刺针刺入纤网时,刺针上的刺钩就会带动纤网外表及次外表的纤维,有纤网的平面方向向纤网的垂直方向运动,使纤维产生上下移位,而产生上下移位的纤维对纤网就产生一定挤压,使纤网在纤维中靠拢而被压缩.当针刺到达一定深度后, 刺针开始上升,由于刺钩顺向的缘故,产生移位的纤维脱离刺钩而以几乎垂直的状态留在纤网中,犹如许多的纤维束销钉〞钉入了纤网.2、热轧粘合加固中三大工艺参数与产品性能的关系.1〕粘合温度:温度较低,纤维粘结强度差,纤网强度较低;温度较高时,纤维粘结强度好,纤网强度高,温度过高,纤维遭到破坏, 纤网强度下降.2〕粘合压力:压力较小时,纤维的粘结轻缓,强力较小;压力增大时,纤维的粘结增加,强度增加;压力过大时,纤维的粘结更大, 强力下降.3〕时间〔生产速度〕:时间增大,纤网的强度增加;时间过长,会使纤维破坏,从而使纤网强度下降;时间确实定取决于生产速度, 轧辐直径及压力.3、水刺生产中平网和圆网滚筒两种托网形式有什么特点?1〕圆网〔金属转鼓〕:反弹力大,排列紧凑,占地小,金属材质磨损小,能量利用率高,维修,调线,改造方便.2〕平网〔纤网质托网帘〕:反弹性小,占地大,材质磨损大,更换方便,本钱低,易吸收水刺能量.4、es纤维在热粘合加固中的优势?答:es纤维是一种性能优异的热熔粘结纤维,在纤网中既做主体纤维,又作粘合纤维,这种纤维外层用聚乙烯〔熔点110-130 C〕,内层用聚丙烯〔熔点160-170 C〕,其特点是在经过热处理后,外层部分熔融而起粘结作用,内层保持纤维状态,热粘合es纤维非织造布的优点为改善非织造材料的结构,纤网内纤维交接点产生有效,均匀的粘合作用,非织造材料强力高,热粘合的温度范围宽,操作过程容易限制,做成产品手感柔软,强度和尺寸稳定性能好,能耗低, 生产率高.5、针刺固网中斜刺的特点?1斜刺中针刺穿过纤网的区域大,纤维缠结时机多,且纤维销钉〞斜向插入,纤网的强度更高,性能更好. 2具有较大的体积密度和较小的透气性,纤网尺寸稳定.6、发泡机理纯液体不会形成泡沫,必须在该液体中至少参加一种能在气液界面上形成界面吸附的物质一一外表活性剂.在外表活性剂溶液中通入空气,气泡被一层外表活性剂的单分子膜包围;当该气泡冲破了外表活性剂溶液 /空气的界面时,那么第二层表面活性剂包围着第一层外表活性剂膜而形成一种含有中间液层得泡沫薄膜层,在这种泡沫薄膜层中含有粘合剂液体.当各个气泡相邻的聚集在一起时,就成为泡沫集合体.7、弧形针刺机的产品结构特点?纤维损伤小、由于产品中纤维销钉〞在不同方向的配置,可改善产品性能8、水刺用水过滤方式的分类答:筒式过滤;带式过滤;袋式过滤;气浮过滤;平安过滤网;砂式过滤9、请简述热轧过程中存在的热力学过程?1).热传递过程:含有热熔纤维的纤网在室温下进入两轧短钳口组成的热轧粘合区,由于轧辐外表具有较高的温度,所以热量将从轧辐外表传向纤网接触面,并逐渐传递到纤网内层;蓬松的纤网进入两轧辐钳口后,纤网的密度和厚度发生变化,热传递系数也随之发生了变化.2).形变过程:两轧辐之间强大的压力使高聚物产生形变热而导致纤网温度进一步提升.3).克莱帕伦效应:高聚物分子受压时熔融所需的热量远比常压下多,这就是所谓的克莱帕伦效应.4〕流动过程:在热轧粘合过程中,局部纤维在温度和压力作用下产生熔融,同时还伴随着熔融了的高聚物的流动过程,这也是形成良好粘合的必备过程.5〕扩散过程:在熔融高聚物的流动过程中,同时存在着高聚物分子向相邻纤维外表的扩散.6〕冷却过程:自然冷却,冷却速率不同产品性能不同,对布最终的强度有影响.10、化学粘合加固方法分类.1〕浸渍法:纤网喂入装有粘合剂的浸渍槽中,浸渍后经过一对轧辐或吸液装置除去多余的粘合剂,最后通过烘燥系统使纤维得到固化而成为非织造材料.2〕喷洒法:采用喷洒的方式把粘合剂工作液施加到纤网中,再使纤网受热固化而得到加固的一种方法.3〕泡沫浸渍法:采用刮涂或轧辐等方式,将制备好的泡沫粘合剂均匀地施加到纤网中去的方法,待泡沫破例后,释放出粘合剂,烘干成布.4〕印花法:采用花纹短筒或圆网印花滚筒向纤网施加粘合剂的方法. 11、针刺深度的设计原那么1〕对于粗而长的纤维,纤网可刺得深些,反之那么浅些,对厚型纤维刺得要比薄型纤网深些,反之浅些;对要求硬挺的产品可刺得深些, 反之那么浅些. 2〕开始时由于纤网较蓬松,刺针的针刺深度可以深些,随着加工的进行,针刺深度要逐渐变小.12、水刺设备过滤系统对水进行过滤的原因答:由于水刺生产工艺的用水量很大,一般为100-200m3/h ,为了节约水资源,必须实现水的循环使用〔补水量仅为5%-15% 〕,另外水源中会含有一定的杂质,生产过程中水质还会受到各种因素的污染,如纤维屑,纤维素胶状体,微生物,纤维整理油剂,水垢, 腐蚀产物和沙土,尘埃等,由于高压极细的水针在高压泵的作用下通过孔径为0.08-0.18mm 的水针片产生的,而上述杂质很容易将水针片微小的针孔堵塞,造成堵针现象影响产品的质量和生产效率.因此,必须对水进行过滤处理,故而水处理及水循环系统就成为水刺设备的一个重要的组成局部.11、水刺生产中纤维喂入预湿区的方式分类答:〔1〕双网夹持式喂入该方式可以减少纤维在预湿过程中产生的意外位移,并有效压缩蓬松纤维网输入预湿区.〔2〕带孔滚筒与输网帘夹持式水通过带孔滚筒和脱水器的作用迅速、充分的预湿纤维,对纤网的限制和压缩效果不如双网夹持式.12、纤网型缝编类型.答1〕马利瓦特型一纤网缝编纱型缝编:这是用缝编纱形成的线圈结构,对纤网进行机械加固.2〕马利伏利斯型一无纱线纤网型缝编:这种缝编法布用缝编纱,织针直接由纤网钩取纤维束形成线圈结构而加固纤维网,形成织物.3〕伏尔特斯一底布纤网型13、水刺工艺参数有哪些.水针压力、水针直径、水针密度、输网速度、纤维损失率、水针板与纤网之间的距离14、水刺工艺中对水刺效果影响较大的纤维性能.1〕纤维抗弯曲刚度:纤维的抗弯曲性能将影响水针加固纤维的缠结度, 生产效率和产品性能.一般具有较低抗弯曲性能的纤维比高抗弯曲性能的纤维更易缠结.2〕纤维截面形状:1.纤维截面形状对水刺阻力的影响,纤维截面形状越圆滑,迎水面积越小,外表越光滑对水的阻力越小,水刺效果越差.2.不同截面的形状具有不同断面惯性矩,对于不同截面形状的惯性矩有相对断面惯性矩的比照:扁平型v圆形空心v圆形〈三角形,实践结论证实相对惯性矩越大水刺效果越差.3〕吸湿性:纤维的吸湿性对水刺效果既有有利的方面,也有不利的影响.有利影响为:纤维因吸湿膨胀增加了迎水面积,也提升了水针带动纤维的效率;纤维吸湿后,其抗弯模量和弹性恢复率下降, 伸长率上升,这些变化对水刺都是有帮助的.不利影响:纤维因吸湿膨胀而导致断面惯性矩增加水刺效果变差.15、针刺机构的组成.主要有由主轴,偏心轮,针梁,针板,刺针,剥网板,托网板等组成.四、论述题:1、试述水刺托网帘的作用经梳理成网的纤网喂入水刺托网后,在高压微细水针直接穿刺及水刺穿透纤网冲击在水刺托网的经纬丝上形成反弹,从而完成纤网中纤维间互相缠结.因此,水刺托网具有四个重要作用:①托持和输送作用:托持并顺利输送纤网进入水刺区,使纤网顺利接受微细高压水流的冲击,在冲击力的作用下缠结成具有一定致密性和强力的纤网.②反弹作用:微细高压水水射流穿过纤网后,受托网帘的反弹,再次从不同方向穿插和纠缠纤维,提升纤维网中纤维的缠结效果.③花纹:托网的孔状结构〔目数和花纹〕可赋予水刺非织造材料相应的外观效果.高压水流穿过纤网,射到托网帘的凸起处时,水流受到阻碍向上和四周分溅,水流的偏移将纤维推向托网帘的空隙处〔凹处〕,迫使交织点上纤维的突出局部无纤维分布,而在纤网中形成网孔;相反在托网帘的有孔部位,由于水针直接穿透,纤网纤维主要是向下运动,同时接受交织点处纤维挤压而形成纤维的集合区域,即纤网的无孔区域.④通透性能〔排水〕:水刺托网具有一定的液体,在高压水流冲击后,水流能顺利通过.2、fleissner水刺生产线3、椭圆针刺机的工作机理和产品特点〔可以画示意图说明〕工作机理:刺针从进入纤网开始直到从纤网退出为止,除了按本身的运动方向作垂直运动外,还与纤网一起在水平方向上移动.刺针刺入纤网时,针板横梁的水平运动朝着纤网的前进方向,刺针从纤网中退出后,针板横梁的水平运动逆着纤网的前进方向,即完成针刺水平运动的回程.为保证刺针与纤网一起运动,托网板和针刺机的剥网板上的孔眼都被加工成沿着针刺机纵向排列且呈长腰形.【篇二:〔99-05〕东华大学纺织材料学历年真题及答案】>1999年硕士研究生招生测试试题招生专业:纺织工程测试科目:纺织材料学一、名词解释〔每题3分〕1.纤维的两相结构:纤维的微结构,同时存在结晶态与非品态两种形式.结品态与非结晶态相互混杂的结构称为两相结构.一般认为线型大分子上一局部链段形成晶体结构,一局部链段形成非品态结构,一个纤维分子穿过很多微晶体,两相结构的模型有缨状微胞结构、2.锯齿白棉.3.纺织材料的耐疲劳性能:纺织材料在较小外力,长时间反复作用下,塑性变形不断积累,当积累的塑性变形值到达断裂伸长时,材料最后整体破坏的现象.4.非织造布:由纤维层〔定向或非定向铺置的纤维网或纱线〕构成, 也可再结合其他纺织品或非纺织品,经机械或化学加工而成的制品.5.哈密尔顿转移指数m:衡量混纺纱中不同品种的纤维在截面上向外或向内公布程度的指标.6.变形丝:化纤原丝在热和机械作用下,经过变形加工使之具有卷曲、螺旋、环圈等外观特性而呈现蓬松性伸缩性的长丝纱,称为变形丝或变形纱.包括高弹变形丝、低弹变形丝、空气变形丝、网络丝.7.热机械性能曲线:高聚物受力变形或初始模量等随温度变化而变化的曲线.8.织物风格:〔广义〕织物本身所固有的物理机械性能作用于人的感觉器官〔触觉、视觉、听觉〕所产生的综合效应.〔狭义〕织物的某种物理机械性能通过人手的触觉所引起的综合反响〔手感〕.9.合成纤维和再生纤维:合成纤维是以石油、煤、天然气及一些农副产品等低分子作为原料制成的单体后,经人工合成获得的聚合物纺制成的化学纤维,如涤纶、锦纶6、锦纶66、睛纶等.再生纤维是以天然聚合物为原料,经过化学和机械方法制成的化学组成与原高聚物根本相同的化学纤维,如粘胶纤维、铜氨纤维等.10.克罗〔clo 〕值:在室温21 C,相对温度小于50%,气流为10cm/s 〔无风〕的条件下,一个人静坐不动,能保持舒适状态,此时所穿衣服的热阻力为1克罗值.clo越大,那么隔热,保暖性越好.二、问答与计算题〔每题10分〕1.今有外贸织物小样一块,通过哪些方法可鉴别出该试样的纤维种类?其原理是什么?答:溶解法、显微镜观察法、红外光谱法.:表示二级原棉,手扯长度为29cm ,2.比拟棉、粘纤、醋纤、锦纶、涤纶、丙纶的吸湿性,并分析其吸湿差异的主要原因. 答:吸湿性比拟从大到小排列的顺序为粘胶、棉、锦纶、醋纤、涤纶、丙纶.影响吸湿性差异的主要原因是纤维的内在因素.①亲水基团的作用.纤维大分子中,亲水基团的多少和极性强弱均能影响其吸湿水平的大小.数量越多,极性越强,纤维的吸湿水平越高.如一oh、—conh —、— cooh 等.棉、粘纤大分子中的每一葡萄糖剩基含有3个一oh ,在水分子和一oh之间可形成氢键,所以吸湿性较大.醋纤中大局部竣基被乙酸基〔一coch3 〕取代,而乙酸基对水的吸引力又不强,因此醋纤的吸湿性较低.锦纶大分子中, 每6个c原子含有一个酰胺基〔一conh 一〕,所以也具有一定的吸湿水平.涤纶、丙纶中因缺少亲水性基团,故吸湿水平极差,尤其是丙纶根本不吸湿.②纤维的结晶度.纤维的结晶度越低,吸湿水平就越强.粘胶纤维结构比棉纤维疏松,缝隙空间多,是其吸湿水平远高于棉的原因之一;合成纤维结构一般比拟致密,而天然纤维组织中有微隙,这也是天然纤维的吸湿水平远大于合成纤维的原因之一.③纤维的比外表积不同.④纤维内的伴生物和杂质.3.氨纶纤维的内部和性质有哪些特点?简述棉/氨纶包芯纱的结构、性质及其应用. 答:氨纶纤维结构:嵌段共聚物由具有柔性的不结品的低分子软链段〔如聚酯勤务聚醴链段〕和具有刚性的结晶的硬链段〔如二异睛酸酯〕共聚而成的软链段为主体,硬链段分散嵌在当中.氨纶的性质:强度较低,伸长率大〔450%~800% 〕,初始模量低, 弹性特别好;吸湿性较差;热学性质为在日光照射下稍微发黄,强度稍有下降;具有良好的耐酸碱性、耐光性;密度小;氨纶纤维一般不单独使用,而是与其他纤维混合使用.棉/氨纶包芯纱是以弹力纤维氨纶长丝为纱芯,以棉外包而纺成.这样有利于发挥核心长丝的优良物理性能,可利用外围短纤维的外表特征.应用:可用来生产弹力织物,织制弹力牛仔衣裤等.4.评述当前测定单纱细度均匀度三种方法的原理及优缺点.答:〔一〕测长称重法〔切断称重法〕测定纱线不匀率的最根本和最简便的方法.首先取一定长度的纱线假设干缕、绞或片段,分别称重,然后按规定计算平均差系数或变异系数或极差系数.优点:方法简单,正确性高.缺点:不同片段长度的不匀率不能比拟.〔二〕目光检测法〔黑板条干法〕生产实际中广泛采用的方法.这种方法所检验的实际上是纱线的表现直径或投影. 优点:方便直观,可同时看到片段不匀的程度和内容,如阴影、云斑、雨状、肋条等;并可具备分辨出不匀的内容, 如粗节、细节、竹节、毛羽等,可供分析造成不匀的原因或工艺上改良的依据之一.缺点:人为误差大,经常要统一检验人员目光,且要相当熟练.〔三〕电容式均匀度仪〔ust均匀度仪〕原理:纤维连续通过空气式平板电容器二极板之间时,由于纤维量的变化,引起电容量的相应变化,经过一系列电路转换,将讯号送入积分仪、波谱仪,记录仪.5.蚕丝纤维有哪些主要特征?要生产仿真丝织物通常采用哪些措施?答:蚕丝纤维的特征:优雅的光泽,滑爽的手感,优良的悬垂性,鲜明的色调和丝鸣等.最初作为仿丝材料的是三角形截面的细旦涤纶,单是三角形截面不能得到丝绸特有的光泽和手感,采用不同收缩的细旦三角形截面丝的混纤丝,在织造后进行碱减量处理,使织物结构孔隙增大,提升纤维的分散性,从而形成挺括和悬垂性好的丝绸风格.改变纤维的截面积,对纤维光泽悬垂性和手感产生影响.降低单丝的细度,能增加织物的悬垂性和柔软性.不同纤维混合能提升织物的蓬松性,改善织物的外表手感和回弹性,用加捻纱线的方法能赋予织物以各种不同的皱纹效果.6.简述冬季服装舒适性的理解.并说明从内衣到外衣服装的设计原理.7.计算题(1)0.3dtex超细丙纶纤维的直径为多少?〔2〕涤纶纤维的断裂强力为5gf/旦,锦纶纤维的断裂强力为5cn/dtex ,试比拟两者33的大小.〔注:涤纶的密度为 1.36g/cm ,锦纶的密度为。
影响纺粘产品质量因素
影响纺粘产品质量因素4#⽣产设备1.螺杆挤出机螺杆挤出机采⽤⾈⼭⾦湖塑料⼚设备,螺杆直径为160mm(1,2,3#线为170mm),长径⽐为30:1,螺杆采⽤油加热⽅式,加热区分两段,通过将250度⾼温导热油导⼊到螺杆外套中,温度调节通过⽓动薄膜控制阀来调节流量,采⽤热敏传感器来调节导热油的流量,来进⼀步控制温度⾼低,螺杆压缩⽐为3.5-5:1,通过直流电机来带动,直流电机的功率为110千⽡,转速为1500r/min,变速箱速⽐为20,最⼤输出转速为75r/min。
螺杆的挤出能⼒最⼤为550kg/h。
1,2,3#螺杆电机为160千⽡,转速为1500/2100r/min。
2.真空吸料装置通过采⽤真空风机将料⽃内的空⽓抽⾛形成压差,将料仓内的粒料压⼊10⾼的料⽃中,采⽤真空风机功率为5.5千⽡,最⼤转速为290r/min,最⼤输料能⼒为550㎏/h.3.预换⽹液压装置采⽤液压油压⼒为31.5兆帕,电机功率为1.5千⽡,转速1400r/min,过滤⽹的直径为150mm,过滤⽹规格为180⽬,或200⽬。
采⽤双通道来保证熔体的不间断流通,每次只能跟换⼀个通道。
4.废料回融⼩螺杆螺杆直径为105mm,长径⽐为13:1,转速为110r/min,电机的功率为15千⽡,转速为1400r/min,采⽤电加热的⽅式来回融。
其⽿边通过0.75千⽡的⼩电机来带动两夹持辊输送。
5.计量泵计量泵电机功率为5.5千⽡,转速为1450r/min,减速器速⽐为35,输出转速为40r/min,计量泵与电机通过万向联轴器来连接,计量泵的规格为250cc/r,通过⽣产情况判断其4#计量泵每转排量为0.195-0.198kg6.单体抽吸单体电机为7.5千⽡,转速为2980r/min,通过分布在纺丝箱体两端的34根直径为40mm的管道来抽⾛熔体中的油烟,也可抽⾛部分断丝7.纺丝箱体纺丝箱体才⽤内部导热油的⽅式来加热,其熔体分配管道每个20mm就有⼀个⼩孔来保证熔体分配均匀,其下端有分配板,过滤⽹,喷丝板组成,喷丝板每⽶有7000孔,总共有24489个孔,喷丝板规格为长*宽*⾼=350cm*26cm*3cm,其长径⽐为4:1,过滤板规格为长*宽*⽬数=3425*148.5*200⽬.8.冷却风道冷却风窗长为3.6⽶,⾼为1⽶,最上端距离喷丝板10cm,两端风窗相距45cm,风速控制在0.3-0.5m/min,⽬的是为了防⽌丝条波动。