
主机 缸吊缸测量记录
Port
1234567033
537292200375F-A 350.42350.42
350.41350.40350.35350.30350.26P-S 350.16350.16
350.16350.15350.13350.10
350.10
F-A 350.00350.00111.00P-S 350.00350.00
1111.00
0.047650.0476527.1593939.7504339.74475
39.7390839.73454
Overhauled Piston Rings
A B C D E A B C 3090
180
2703303090180Ring1 12.5012.5012.4812.4812.5010.2010.2010.20Ring212.5012.5012.4812.4812.508.708.708.70Ring312.5012.4812.5012.4812.488.708.688.68Ring412.50
12.50
12.48
12.50
12.50
8.68
8.70
8.70
Ring5Ring6
F
A
P
0.0
0.00.0Ring146.20CPR N Exc.Ring252.00R N Exc.Ring352.00L N Exc.Ring451.50R N Exc.
Ring5Ring6
Piston Skirt Guide Ring (Y/N) Ring Grooves
Piston Top Burning Amount
F A P S Charge No.
Ring10.330.330.340.33Ring20.330.320.340.32 F Ring30.320.330.320.32 A Ring40.32
0.32
0.32
0.32
P Ring5S
Ring6
M.E Cylinder Liner and Piston Ring Measurement Records
Nominal Dia.of Cyliner (mm)
Defination of Mode please see below Max. Wear rate /1,000hrs N
Ship Name CSC XINHAI
Replacement Date (yyyy/mm/dd)
Engine Builder and Type YMD 6S35MC
0Height (mm) point / deg Width (mm) point / degree
2011-02-01Data of last
Overhaul Data
02014-09-05Last Replaced Date (yyyy/mm/dd)
Using Hrs.(Hrs.)
Liner remarks Measuring Point Depth (mm)N
Low Temp.Corrosion (Y/N)
8815
Liner Using Hrs. (Hrs.)
0Burning Amount(mm)Using Hrs. (Hrs.) Clearance (mm)Replacemen (yyyy/mm/dd)
Free Ring Gap "F"
Lock Type (L/R /CPR)
2014-09-050
0.00Exc.or Cont.
Cylinder Cover
0.00Replacement Date (yyyy/mm/dd)
主机吊缸测量记录
Cylinder Liner
Crack (Y/N)
M/E Total Run Hrs RH Since Last Overhaul 8815
FUTONG
8815
Chief Eng
1st Engineer :秦礼苏0.00Piston remarks 2014/09/05
8815Broken (Y/N)
N
2014-09-
0.00
350Piston Ring Stamp
2014-09-051Input Mode 2014-09-05#1 -6 ring groove New Piston Ring
S A
P
F
Seen from Combu
F,A & P :Measuring pos
F
Aft
P
S
2 Fuel Valve Type
Fuel Valve
Fuel Valve Burning area
Fore A
mode1: Input the Measured Diameter (mm). Ex. Nominal Dia. = Blank, Data = 901.23
mode2: Input the Norminal Dia. (mm) + Wear Amount (mm). Ex. Nominal Dia. = 900, Data = 1.23
mode3: Input the Norminal Dia. (mm) + Wear Amount (x0.01mm). Ex. Nominal Dia. = 900, Data = 123
存档位置:36(A)
4
891011
5457309101093350.23350.16350.14350.10350.08350.08350.08
350.06
39.7311439.7232039.7209339.71639
D E 27033010.2010.208.708.688.708.708.68
8.70
Cyl. No.
MC Cyl. Liner Temp. (℃)
nt / degree
Date
Using Hrs.(Hrs.)cement Date (yyyy/mm/dd)
Charge No.
8815
鹿 彬
ef Engineer :Charge No.
2011-02-01
14-09-05
S (0)
A
P (180)
F (270)
W
F
A D
B
E C
"F" to be measured before dismantling
ombustion side
g positions
3 Fuel Valve Type
W
F
P
P
S
Fore
Aft
A
存档位置:36(A)。
发动机量缸步骤
发动机量缸步骤1、安装、校对量缸表1)按被测气缸的标准尺寸、选择合适的接杆,装上后,暂不拧紧固定螺母;2)把外径千分尺调到被测气缸的标准尺寸,将装好的量缸表放入千分尺;3)稍微旋动接杆,使量缸表指针转动约2mm,使指针对准刻度零处,扭紧接杆的固定螺母。
为使测量准确,重复校零一次。
2、读数方法1)百分表表盘刻度为100指针在圆盘上转动一格为0.01mm,转动一圈为1mm,小指针移动一格为1mm。
2)测量时,当表针顺时针方向离开“0”位,表示缸径小于尺寸的缸径,它是标准缸径与表针离开“0”位格数的差,若表针逆时针方向离开“0”位,表示缸径大于标准尺寸的缸径,它是标准缸径与表针离开“0”位格数之和。
3)若测量时,小针移动超过1mm,则应在实际测量值中加上或减去1mm。
3、测量方法1)使用量缸表,一手拿着隔热套,另一只手托住管子下部靠近本体的地方。
2)将校对后的量缸表活动测杆在平行于曲轴轴线方向和垂直于曲轴轴向方向等两方位,沿气缸轴线分上、中、下取三个位置,共测六个数值。
上面一个位置一般定在活塞在上止点时,位于第一道活塞环气缸壁处,约距气缸上端15mm。
下面一个位置一般取在汽缸套下端以上10mm左右处,该部位磨损最小。
量缸表使用注意事项测量时,必须使量缸表与气缸的轴线保持垂直,应前后摆动量缸表,指针指示到最小数字时,即表示量杆与气缸轴线垂直,此读数为标准读数,当大指针顺时针方向离开“0”位。
表示缸径小于标准尺寸的缸径。
若表针逆时针方向离开“0”位,表示缸径大于标准尺寸的缸径。
4、计算气缸的圆度误差和圆柱度误差:1)圆度误差=(同一截面最大直径—最小直径)/22)圆柱度误差=(不同一截面最大直径—最小直径)/2 5、规定使用极限:1)对于桑塔纳JV发动机:当实际尺寸超过标准尺寸0.08mm时,必须进镗削。
(标准缸径81.01mm)2)对于EQ6100-1发动机,规定的使用极限为:圆度误差≤0.075mm圆柱度误差≤0.15mm3)修理尺寸确定:磨损最大气缸的最大直径+加工余量,其数值再与修理尺寸对照,如计算出的修理尺寸与某一级数相近,可按该级修理。
主机十字头导板间隙及气缸中心测量报告
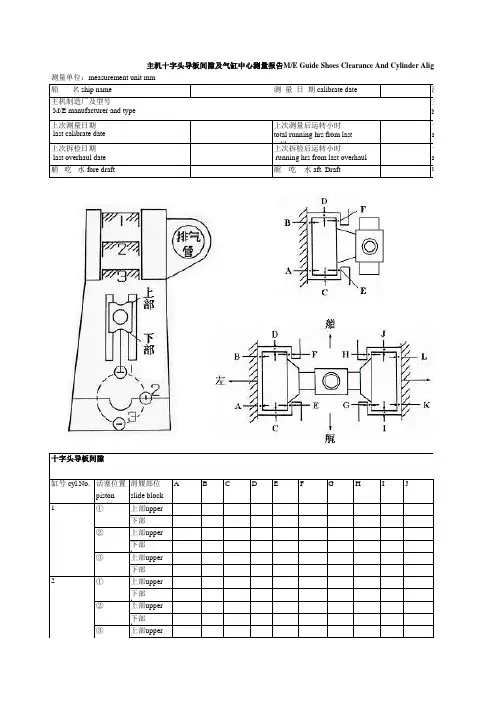
十字assemble value for cr guide plate clearance-上次测量后运转小时total running hrs from last calibration 主机十字头导板间隙及气缸中心测量报告M/E Guide Shoes Clearance And Cylinder Alignment Measuring主机制造厂及型号M/E manufacturer and type 测量calibrate pl测量单位:measurement unit mm 上次测量日期 last calibrate date 上次拆检日期 last overhaul date 十字assemble value for cr guide plate clearance-艏 吃 水 fore draft上次拆检后运转小时 running hrs from last overhaul 船 名 ship name 主机M/E total running hrs测 量 日 期 calibrate date艉 吃 水 aft. Draft 吃 水 差 trim十字头导板间隙HJ活塞位置滑履部位FCABGslide blockposition DI缸号 cyl.No.piston position E上部upper ①下部lower 下部lower 1②上部upper 上部upper ③下部lower ①下部lower 上部upper 上部upper ②2上部upper下部lower ③③)Y-heigh十字头导板间隙装配值-侧面assemble value for cross head guide plate clearance-side d Cylinder Alignment Measuring Report测量地点 calibrate place 填报日期:report date十字头导板间隙装配值-平面assemble value for cross head guide plate clearance---plane 主机总运转小时M/E total running hrs K左P吃 水 差 trimX - 活塞与缸套间隙右S前 F后ALe)。
13任务13 量缸表
任务13 量缸表
五、教学组织
1)教学组织形式 此实训教学任务为实训操作课,1名实训教师,22名学生,实验室共有11张多功能工作 台,每张工作台有左右2个工位,每个工位都有一套实训设备,每个工位1名学生独立进行 操作。 2)学生的站位分工和要求 学生按规定的工位站立,按教师的指令同时独立进行操作。 3)实训教师职责 确定每位学生的工位;讲解实训任务的操作步骤和相关的注意事项,并进行示范操作; 组织学生进行操作;巡视、检查、指导和纠正学生操作中的错误;课堂总结;组织学生对实 验室进行清洁整理。 4)学生职责 认真听取教师的讲解,观察教师的示范操作;独立完成实训任务;注意操作的规范性和 安全性;自我总结并做好清洁整理工作。
任务13 量缸表
(6)将内径百分表下移,用同样方法测量汽缸中部(上下止点中间处)水平于曲轴轴 线方向的汽缸直径,并记录数据,方法同前。
任务13 量缸表
(7)将内径百分表下移,用同样方法测量汽缸下部垂直于曲轴轴线方向的汽缸直径, 即测量最后一道活塞环下止点位置以下的汽缸壁位置(不同车型位置有所不同,桑塔纳 2000约距汽缸下边缘10mm左右以采用误差法读数,记录下测量误差。
任务13 量缸表
(3)用游标卡尺测量汽缸口处的直径。 提示:测量时游标卡尺必须与汽缸平面垂直,当卡尺的两个内量爪贴近汽缸壁时主尺内 量爪保持不动,副尺内量爪应前后作轻轻晃动,以取得测量时的最大直径;然后将卡尺的锁 紧螺母拧紧后进行读数。
任务13 量缸表
任务13 量缸表
7.测量汽缸直径 (1)测量垂直于曲轴轴线方向的汽缸上部直径。将内径百分表的测杆伸入到汽缸上部, 对准第一道活塞环下边沿在上止点位置时所对应的汽缸壁位置(不同车型有所不同,桑塔纳 2000约距汽缸上端平面10mm的位置)。先测量垂直于曲轴轴线方向的汽缸直径。
气缸测量记录表2
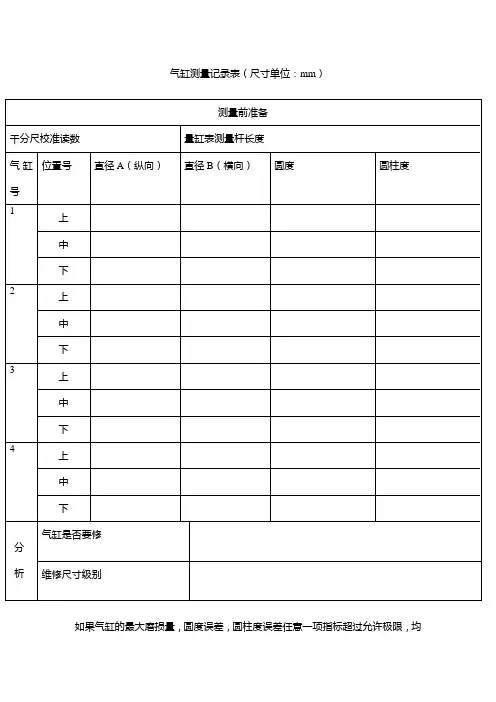
1)确定所测气缸是否要修?
2)若要修确定维修级别和尺寸。
(一级维修尺寸为:0.25mm)
气缸的修理尺寸=气缸最大直径+镗磨余量(0.10—0.20mm)
气缸测量记录表(尺寸单位:mm)
测量前准备
千分尺校准读数
量缸表测量杆长度
气缸号
位置号
直径A(纵向)
直径B(横向)
圆度
圆柱度
1
上
中
下
2
上
中
下
3
上
中
下4Βιβλιοθήκη 上中下分析
气缸是否要修
维修尺寸级别
如果气缸的最大磨损量,圆度误差,圆柱度误差任意一项指标超过允许极限,均应修理或更换气缸体(套)。汽油机圆度误差小于或等于0.05mm,圆柱度误差小于或等于0.20mm
船舶维修质量检验规程 船舶修理 资料

船舶维修质量检验规程(机电部分)2 船舶维修质量检验规程(轮机部分)2.1 宗旨本检验规程轮机部分对本公司船舶轮机修理工程的检验内容和要求作出一般规定,以确保其质量符合规定的要求。
2.2 适用范围船舶轮机工程进厂修理的质量检验。
2.3 参照文件船级社“钢质海船入级/建造规范”和中华人民共和国《海船法定检验技术规则》.2.4 检验内容2.4.1 柴油机(即主机、发电原动机)2.4.1.1 一般规定2.4.1.1.1 报验单位应做好检验前的准备工作,如对拆检部件的清洁、提供检验所需要的图纸、资料、证件、测量数据等。
2.4.1.1.2 报验项目的技术要求还应参考船舶技术资料,以及船东(包括其雇请的验船师)的具体要求。
必要时,这些要求可在检验和试验计划中予以说明。
2.4.1.2 检验项目及要求2.4.1.2.1 机座、机架及螺栓、垫片的检验2.4.1.2.1.1 检查机架、机座和底座有无裂纹、变形、损伤、底座外表有无腐蚀等缺陷。
2.4.1.2.1.2 检查机座与底座、底座与船体机座,以及机架与机座和气缸的连接情况,锤击检查其连接螺栓或铆钉有无松动或断裂,底座垫片和螺栓安装是否牢固,必要时可对连接螺栓进行抽查和校核贯穿螺栓的预紧度。
2.4.1.2.2 气缸盖及阀件的检验2.4.1.2.2.1 检查气缸盖、阀孔周围及各连接凸缘有无裂纹、凹凸不平等缺陷。
检查冷却水腔的积垢及腐蚀情况。
修理缺陷如气缸盖的缺陷无法修复,提请船东换新。
2.4.1.2.2.2 清洁烟道,清洗水腔,清洁修理后要求对其水腔试水压0.5~0.7MPa,并保持压力5min不漏。
2.4.1.2.2.3 检查各阀件的阀壳、阀芯及弹簧有无裂纹,阀与阀座的工作面是否正常,发现缺陷则提请船东修理,对于阀杆必要时进行探伤。
2.4.1.2.2.4 气缸盖上安全阀在车间进行校验时,开启压力为 1.4倍最大燃烧压力。
2.4.1.2.2.5 对于大型低速直流扫气柴油机气缸盖上大型排气阀及座(又称小缸头)参照2.4.1.2.2.3检查,清洗修理后要求对其水腔进行0.5~0.7MPa水压试验.2.4.1.2.3 缸套的检验2.4.1.2.3.1 检查气缸的磨耗、工作表面是否光滑,缸套上、下磨损部位凸肩现象,如有应磨去。
BW主机吊缸程序
∙ B&W K90MC-C主机常规吊缸程序吊缸前准备工作∙机舱行车∙液压拉伸器(附空气接管)∙有关〇型环(缸盖床-231F15×2、缸头水套管环-231F7×8、缸头导水圈环-341A9×4)缸套水管的两个法兰垫片内外径分别为大外径100mm 内径75mm 小外径60mm、内径30mm∙缸径千分尺、缸径测量样板、塞尺、游标卡尺∙专用工具:50/60开口扳、耳环钩、∙常用工具:盘根刀、平头铲、打磨机、∙关闭有关阀路:(1)关闭冷却水进出口阀,打开放气阀和放残阀,当气缸盖的冷却水一旦泄放完,即关闭放残阀。
(2)关闭燃油进口阀。
(3)停滑油泵、切断控制空气、安全空气及排气阀弹簧空气一、气缸盖拆卸∙关闭主起动阀、合上盘车机、打开示功考克、关闭冷却水进出口阀。
打开放气、放残阀,放完气缸盖的冷却水后,即关闭放残阀。
关闭燃油进口阀。
切断控制空气及安全空气(必须先停凸轮轴油泵)。
∙从排气阀和缸盖上拆去冷却水出口管。
拆除排气阀高压油管及回油管。
∙拆除高压油泵与喷油器之间的三根燃油高压油管,并脱开回油管。
从起动阀拆去控制空气管。
拆掉起动空气管与缸头联接法兰上的螺丝。
∙拆卸排气阀杆密封气控制元件的空气管。
∙移去排烟管上的隔热罩,拆除哈夫环。
移去缸盖螺栓的保护帽。
∙在所有缸盖螺母上放好定距环,装上液压拉伸器泵压至规定值,一般在90~99 MPa以下,旋松缸盖螺母并移走。
∙彻底检查一次,是否有未被拆卸的部件,确认后吊走缸盖并放在两根枕木上。
∙移去并报废缸头床。
二、吊出活塞组(首先打开凸轮轴侧的扫气箱检查道门和两侧曲拐箱道门)∙盘车使十字头向下运动,直到有足够空间拆活塞杆的液压螺母和填料函。
∙从曲拐箱内拆除填料函底座板上的8只内圈螺丝。
(注意:不是外圈螺丝)。
∙在活塞杆的螺母上装好4只液压拉伸器,泵压至90~99 MPa,旋松活塞杆液压螺母并移走。
∙在活塞杆底部压脚板上装两根定距螺杆(专用工具02B55-087),以保护填料函下部刮环并为填料函导向。
主机吊缸缸套应该怎么测量?
缸套的测量,一般在说明书里面都会有介绍:
94225这个专用工具,就是用来测量缸套时,确定测量位置的。每一个点位测量一个数据,注明 几号点位,横向,纵向,测量结果。这样,每一次都测量的同一个位置,同样位置的测量结果 才有时间纵向比较的价值,才可以计算磨损率等。有的缸套比较小,下面的点不容易测量,那 么,能测量的点都要按照说明书要求,使用标准测量工具样板来测量相应位置的尺寸。
缸套的磨损有其特点,比如磨料的磨损,将是全面的磨损,是整个缸套从上到下都有明显 磨损。而如果是工况,冷却方面的问题,磨损一般都发生在上止点下面200毫米范围以内的明显 超磨。
缸套正常的磨损一般教材上会说每一千工作小时0.1mm;而实际上,状态比较好的缸套, 运行5万小时,磨损小于0.5mm也属于正常情况。但异常的磨损,千把小时缸套磨损几个毫米, 超标报废也不足为奇。
缸套是主机重要的部件,不同的磨损形式对磨损规律的查找和磨损原因的分析至关重要。
需要各位பைடு நூலகம்机管理人员重视,并严格按说明书的要求进行缸套的测量。
欢迎阅读, 祝您顺利!
主机吊缸缸套应该怎么测量?
最近看了几个吊缸检修报告,对于缸套测量,存在不规范,不准确的情况。这种情况发生比 较普遍,有必要来说说怎么去测量。
上图就是一个比较典型的缸套测量错误的例子。这个缸套的测量,并没有标注缸套测量尺 寸对应的位置,不同位置测量的结果往往差异较大。不能用不同位置,不同时间的尺寸来计算 比较磨损情况。这个缸套是磨损比较小的,如果磨损比较大,就会更加不准确,结果就没有价 值了。
发动机量缸步骤
发动机量缸步骤1、安装、校对量缸表1)按被测气缸的标准尺寸、选择合适的接杆,装上后,暂不拧紧固定螺母;2)把外径千分尺调到被测气缸的标准尺寸,将装好的量缸表放入千分尺;3)稍微旋动接杆,使量缸表指针转动约2mm,使指针对准刻度零处,扭紧接杆的固定螺母。
为使测量准确,重复校零一次。
2、读数方法1)百分表表盘刻度为100指针在圆盘上转动一格为,转动一圈为1mm,小指针移动一格为1mm。
2)测量时,当表针顺时针方向离开“0”位,表示缸径小于尺寸的缸径,它是标准缸径与表针离开“0”位格数的差,若表针逆时针方向离开“0”位,表示缸径大于标准尺寸的缸径,它是标准缸径与表针离开“0”位格数之和。
3)若测量时,小针移动超过1mm,则应在实际测量值中加上或减去1mm。
3、测量方法1)使用量缸表,一手拿着隔热套,另一只手托住管子下部靠近本体的地方。
2)将校对后的量缸表活动测杆在平行于曲轴轴线方向和垂直于曲轴轴向方向等两方位,沿气缸轴线分上、中、下取三个位置,共测六个数值。
上面一个位置一般定在活塞在上止点时,位于第一道活塞环气缸壁处,约距气缸上端15mm。
下面一个位置一般取在汽缸套下端以上10mm左右处,该部位磨损最小。
量缸表使用注意事项测量时,必须使量缸表与气缸的轴线保持垂直,应前后摆动量缸表,指针指示到最小数字时,即表示量杆与气缸轴线垂直,此读数为标准读数,当大指针顺时针方向离开“0”位。
表示缸径小于标准尺寸的缸径。
若表针逆时针方向离开“0”位,表示缸径大于标准尺寸的缸径。
4、计算气缸的圆度误差和圆柱度误差:1)圆度误差=(同一截面最大直径—最小直径)/22)圆柱度误差=(不同一截面最大直径—最小直径)/25、规定使用极限:1)对于桑塔纳JV发动机:当实际尺寸超过标准尺寸时,必须进镗削。
(标准缸径)2)对于EQ6100-1发动机,规定的使用极限为:圆度误差≤圆柱度误差≤3)修理尺寸确定:磨损最大气缸的最大直径+加工余量,其数值再与修理尺寸对照,如计算出的修理尺寸与某一级数相近,可按该级修理。
主机缸套测量报告
缸号 cylinder No.
主机缸套测量报告 Main Engine Cylinder Liner Calibration Report
测量日期 calibrate date 测量地点 calibrate place
主机制造厂及型号 M/E manufacturer & type
缸套制造厂及标记 cylinder liner manufacturer & mark
缸套安装日期 cylinder liner installation date
缸套安装后运转小时 runnning hrs from installation
上次吊缸日期 ast overhaul date 标准缸套内径 liner bore dia.
气口 scavenge port
缸壁布油槽 cyl.wall oil groove
缸壁注油状况 cyl.wall lubricating condition
பைடு நூலகம்
吊缸原因 overhaul reason
备注 remark
上次吊缸后运转小时 running hrs from last overhaul
磨损极限 limit of wear
测量者: calibrate person
轮机长C/E
机务主管审核: superintendent verify
审核人: verifier
机务主管意见 superintendent view
注:主机吊缸时测量并填报,缸套内径的测量点数及位置应以船上标尺为准; 本报告一式两份,一份报公司主管部门,一份轮机长存,保存期为3年。Calibration and report when M/E overhaul, measuring p
辅机吊缸工作过程及各缸间隙测量调整方法
辅机吊缸工作过程及各缸间隙测量调整方法通常对辅机内部进行检查、测量,更换密封件、缸套,还有曲轴箱的清洁都要进行吊缸。
把曲轴箱架空,从气缸下口向上套出压板和螺栓,放上拉马和平垫圈。
扳紧六角螺帽,至缸套外圆上下两个外配合凸肩与曲轴箱上的上下气缸孔脱开。
拆去工具,用手提出或吊出缸套。
此吊缸工作应当用到液压千斤顶和吊索具等专用工具进行。
工作前应放掉所拆气缸套的冷却水,旋出8根滑油导管。
1 把两只千斤顶安放在两只对下缸体上的缸盖螺栓之间。
提吊钩块对准中心,然后将装配工具放入缸套,直至悬吊梁落在气缸套上。
2 旋转在提吊杆顶端的两只手柄,这样使吊钩块勾着缸套底边。
当柄旋到底点时用定位螺栓将手柄固定。
拧紧两只螺母。
只需用扳手去旋转带活块的提吊杆。
3 用高压软管将两台千斤顶与油泵连接起来,操动油泵从而使缸套被顶出缸体。
当缸套松脱,即可卸除拆掉工具。
在此之前导水套已用四只拉架拆除。
4 随后把四只吊钉插入特定孔眼中,务使钉子完全插到孔底。
现在就可借助机舱吊车用吊索把缸套吊出。
5 为避免脏物从气缸体上落入活塞杆填料箱,填料箱和其周围应以帆布或其他适当物料遮盖起来。
调出缸套后轮机员应当对缸套进行测量,一般使用内径千分尺或内径
百分表测量缸套内径。
从而求出缸套的磨损量,对其进行适当的修理。