
液压成形技术在汽车轻量化中的应用
(2)提高产品质量。管材经液压胀形后,强度和
《模具制造)2009年第5期
·冲模技术·
耐Q移靳翟搀怠爨黔飞传]I[.模.076好9-22帮708手240
Http://www.nicemachine.net
[2】孙友松,刘艳.材料加工技术创新汽车轻量化[J】_锻压技 术,2007,(10)
【3】韩英淳,于多年,马若丁.汽车轻量化中的管材液压成形技
术【J].汽车工艺与材料,2003,(8) [4]谭晶,赵振铎,孙胜.液压成形技术的最新进展[J].锻压机
械,2001,(2)
[5】吴有生,夏巨谌,胡国安.板料液压成形技术的发展动态及
后的零件精度高、表面质量好、加工成本也较普通工 艺低。
板材液压成形分为两大类:液体代替凸模和液体 代替凹模。液体代替凸模时,板料在液压的作用下直 接被压入凹模,并紧贴凹模成形;液体代替凹模时,刚 性凸模将板料压人液压室,板料在液压的作用下紧贴 凸模而成形。前者只需控制液体压力和压边力;后者 在成形过程中液体压力、压边力和凸模行程。从参数 控制上看后者比前者要多,可是前者在成形时对板料 流动不太容易控制,且板料变薄量较后者大。其原理 图如图4所示。
《模具 万制方造)数)2据009年第5期
4结束语 上面讲到的只是众多的摆块式弯曲模中的两种,
形形色色的其他形式的摆块式弯曲模具还有很多。 例如单摆块式的弯曲模,可以弯曲z形、其他异形等。 可以说只要认真研究,由此及彼,举一反三,就可以挖 掘、推广出更多。
5参考文献
[1]李硕本.冲压工艺学[M】.北京:机械工业出版社,1982. [2】孙钲和.兵器冷冲压工艺与模具设计[M].北京:兵器工业
La,
(b)
图4金属板料液压成形原理图
a——液体代替凸模b——液体代替凹模
3.2.2金属板料液压成形的优点及影响因素 (1)提高成形极限、减少成形道次、精减了工装和
模具,降低成本。 (2)板料液压成形技术能显著地提高产品表面质
量;与传统的拉伸工艺相比,液压成型件的几何尺寸 精度更高、材料利用率更高、回弹减小及较好的残余 应力分布u州。如图5所示。
出版社,1993. [3]高鹏.多动作模具三例[J】.模具科技,1989,(1)皿≯
· 15·
耐①斯燃怠募勘飞1麒模:076好9-22帮708手240
Http://www.nicemachine.net
E-mail:nice@nicemachine.net
·冲模技术·
1 引言 伴随着汽车工业的发展,汽车产量和保有量逐渐
在实际成形过程中,由于加载路径的选择不当, 常出现起皱和破裂缺陷。因此,加载路径的选取成为 管材内液压成形的关键问题之一。两种缺陷的产生 都与管件失稳有关,管件在轴向压力和内压共同作用 下发生分散性失稳,除了取决于材料的机械性能外, 还与加载路径、应力状态、变形体形状、约束情况与失 稳条件等因素密切相关。实际生产中,零件壁厚要均 匀一致,避免出现各类缺陷,这就要求内压和轴向推 力的合理匹配。随着计算机控制技术和超高压液压 技术的不断进步,使得合理控制内压与轴向推力的匹 配关系成为可能。 3.1.3 内高压成形工艺的典型应用
好? 从弯曲过程看,以半径为r的圆心0沿y轴逐渐下
降,而0角从一个较大值逐渐减少到零的过程。故在 图7中,设a(x,Y)在直角三角形OAB中有:
X=r
则:p=以—了=Y∥=r·‘ta可nO __研=r,secO
所以摆动凹模翻转边的曲线是一正割线。
图Hale Waihona Puke 摆块运动轨迹分析给定的。在同样冲压力的作用下,动力臂越长,折弯 力就越大。因此设计的任务之一就是根据折弯力的 大小确定好所需要的动力臂长度,任务之二是保证弯 曲过程中凹模曲边上总有一点同底板某一固定处接 触,以方便在该点附近设计一可更换的垫板。于是提 出一个数学问题:即凹模翻转边的形状以什么曲线为
Service Life and Failure Analysis of Die-Casting Die 【Abstract】Based on the expression of the term and concept of the service life and failure of
diecasting die,established a frame to study and analyze the service and failure of diecasting die,systematically elaborates the process of analyzing the failure of diecasting die,and proposes specific measures to postpone the failure of diecasting die SO as to prolong its endurance as viewed from the engineering practicality. Key words:diecasting die;die service life;die failure
特点和技术、经济优势,将广泛应用于汽车轻量化 中。用于加工生产各类强度高、自重轻、表面质量好 及几何尺寸要求高的汽车零部件。对推动汽车轻量 化的进程产生良好的经济社会效益。
液压成形技术目前主要应用在汽车工业,但其有 广阔的应用前景,可以推广到航空航天业、自行车行 业、家庭装饰业和家电行业等。可以预期在不久的将 来,液压成形技术将有更成熟、更广泛的应用。
应用[J].金属成形工艺,2002,(4) [6】赵中里,韩静涛.汽车轻量化中的管材内高压成形技术
[J】-现代制造工程,2005,(8)
[7】直妍,阳林,吴道建.液压成形技术在汽车工业中的应用 [J】.锻压装备及制造技术,2004,(5)
[8]S.H.Zhang,Z.R.Wang,Y.Xu,Z.T.Wang,L.X.Zhou.Recent
成形技术,且由于板料液压成形技术具有如上显著优 点,已广泛应用于制造汽车零部件。图6是Audi公司 生产的侧面车架和油底壳F】[”,采用液压成形技术后, 减少了原先的组装和焊接工序。其次,模具成本大约 为传统工艺的1/3。
a)
(b)
图6 Audi公司生产产品
a——侧面车架b——油底壳
4结束语 随着液压成形技术的不断发展及其独特的工艺
图1液压成形件在车身结构中的应用
3.1.1 内高压成形基本原理嗍 内高压成形基本原理是以管材作为坯料,通过管
材内部施加超高压液体和轴向加力补料把管坯压人 到模具型腔使其成为所需的零件。它采用金属管材 为毛坯,在专用设备和模具上通过液体介质在管内产 生超高压,成形工作压力通常为200~400MPa,最高可 达1,000MPa。在施加高内压的同时,轴向活塞对管坯 施加轴向的推力,进行补料。在两种外力的共同作用 下,管坯材料发生塑性变形,并最终与模具型腔内壁 贴合,得到形状与精度均复合技术要求的中空零件。
采用内高压成形技术,可制造各种沿轴线变化的 圆形、矩形或异性截面的空心结构汽车零件。例如:美 国福特公司的Mondeo轿车的发动机支架采用液压胀 形技术后,与传统的加工技术相比,具有显著的优势: ①零件数由6个减少为1个;②制造工序由32道减少
为3道;③构件的质量由12kg减少为8kg;④每件的成 本由20英镑减少为10英镑嘲。典型零件如图3所示。
2液压成形技术在轻量化中的应用状况【4】[5] 汽车轻量化绝非是将汽车简单的小型化,在减轻
汽车自身重量的情况下,既要保证汽车原有的性能不 受影响,又要保证汽车的行驶安全性、耐撞性、抗震性 及舒适性。同时,汽车本身的造价不被提高,以免给消 费者带来经济压力。另一方面,汽车在行驶过程中其 行驶阻力由空气阻力、滚动阻力、加速阻力、爬坡阻 力。空气阻力主要与空气阻力系数CD、迎风面积等有 关。它与整车质量无关。而除空气阻力之外的另外3 种阻力都与车身自重成正比例关系,所以减轻车身自 重,是减少上述三种阻力的重要因素,也是降低燃油消 耗的重要措施。液压成形技术是一门新型的金属成形 技术,广泛应用于汽车各车身结构件中(见图1)。
《模具 万制方造数}据2009年第5期
图s液压成形和拉伸成形中真圆度偏移量 ·17·
耐①靳醌想怠爨勘飞'胁[模..076好9-22帮708手240
Http.//www.nicemachine.net
E-mail:nice@nicemachine.net
·冲模技术·
3.2.3板料液压成形工艺的典型应用111] 液压成形技术是近10年被广泛关注的一种近净
E-mail:nice@nicemachine.net
刚度均得到提高,局部硬度也得到提高。因而,液压 胀形件产品质量明显高于冲压焊接件。
(3)产品设计灵活。由于液压胀形具有较强的成 形自由性。因而能使设计工作具有灵活性。
影响内高压成形工艺过程和产品质量的因素较 多,包括管件的材料性能、摩擦、密封、轴向推力、内压 等。其中,最主要的工艺因素有:内压、轴向推力及模 具几何尺寸。
3两种典型液压成形技术的成形原理及应用 3.1内高压成形
·16· 万方数据
图2管坯液压胀形成形原理图 a——闭模b——充人液体介质c——施加压力d——开模
3.1.2 内高压成形工艺的优点及影响因素17】 管内高压成形技术与传统的冲压焊接加工工艺
相比具有如下优点: (1)减轻重量。通过有效的横截面设计和合理的
增加,汽车在给人们出行带来方便的同时,也导致了 油耗、安全、环保等3大问题。降低排放和油耗成为了 汽车工业最具挑战性的目标。有关研究数据表明,若 汽车整体质量降低10%,燃油效率可提高6%~8%;若 滚动助力减少10%,燃油效率可提高3%;若车桥、变 速器等机构的传动效率提高10%,燃油效率可提高 7%。由此可见,汽车轻量化带来的突出优点就是油耗 显著降低。汽车车身约占汽车总质量的30%,空载情 况下,约70%的油耗用在车身质量上。因此,车身的 轻量化对减少汽车自重,提高燃油整体经济性至关重 要【1]【2】。
汽车轻量化中辊压成形的关键技术
汽车的白车身减重是轻量化的重要内容。
辊压件是白车身的重要构件。
本文介绍了汽车中辊压成形的应用及关键技术,特别是高强钢的辊压成形中的回弹、变形能以及扭曲、侧弯、边波等缺陷的预防和解决办法。
开发了多代保险杠、防撞杆、门槛等辊压件产品。
对于辊压成形国内外先进技术的发展作了介绍。
汽车轻量化中的辊压件为减少能源消耗和环境污染,汽车轻量化成为世界各国汽车制造的新趋势。
白车身作为汽车的重要部件,占到总车重量的40%左右,因此白车身的减重优化成为轻量化设计的重要内容。
目前国际上新车型白车身开发设计,广泛采用先进高强度钢板,其中有相当部分的构件,诸如前后保险杠、门梁、框轨、车顶弓型架、车身的B柱及底盘等构件,都是由辊压成形制造方式完成的。
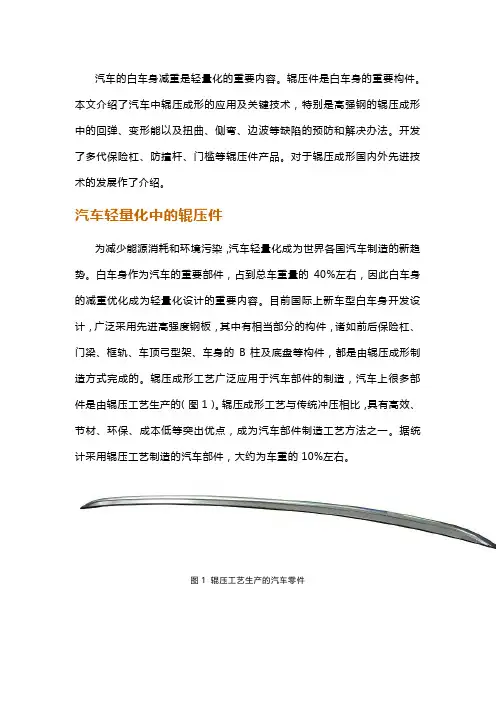
辊压成形工艺广泛应用于汽车部件的制造,汽车上很多部件是由辊压工艺生产的(图1)。
辊压成形工艺与传统冲压相比,具有高效、节材、环保、成本低等突出优点,成为汽车部件制造工艺方法之一。
据统计采用辊压工艺制造的汽车部件,大约为车重的10%左右。
图1 辊压工艺生产的汽车零件辊压成形是通过顺序配置的多道次成形轧辊,把卷材、带材等金属板带不断地进行弯曲,以制成特定断面的型材。
辊压成形与其他板金属成形的工艺相比,具有以下优点:⑴生产效率高,适合于大批量生产,和冲压、折弯工艺相比提高效率10倍以上,制造成本大幅降低。
⑵加工产品的长度基本不受限制,可以连续生产。
⑶产品的表面质量好,尺寸精度高。
⑷在辊压成形生产线上可以集成其他的加工工艺,如冲孔、焊接、压花等。
⑸与热轧和冲压工艺相比能够节约材料15%~30%。
⑹生产噪声低,无环境污染。
辊压成形工艺加工出来的型材其断面结构合理、品种规格繁多、几何尺寸精确,体现了现代社会对材料轻型化、合理化、功能化的使用要求。
辊压成形是一种高效节能的工艺技术,符合“发展循环经济,创建节约社会”的政策要求。
辊压成形采用先进的高效生产工艺,使成形截面达到最好的力学性能。
高强钢辊压成形的关键技术先进高强度钢AHSS(Advanced High Strength Steel)具有优良的材料性能。
管件液压成形技术在汽车制造中的应用研究
收稿日期:2004-04-05文章编号:100622343(2004)052065203管件液压成形技术在汽车制造中的应用研究杨 兵, 张卫刚, 林忠钦, 李淑慧(上海交通大学 机械与动力工程学院,上海 200030,E 2mail :yangbing @ ) 摘 要:阐述了管件液压成形的基本概念及其优点,介绍了在汽车制造领域中的应用,综述了管件液压成形技术的研究成果,重点介绍材料、塑性失稳、加载路径优化、预成形等问题;讨论了应用研究中进一步的发展方向。
关键词:管件;液压成形;加载路径中图分类号:TG 394 文献标识码:A 汽车轻量化是目前汽车设计制造的发展方向。
实现汽车轻量化一个重要方面是改进车身结构,采用轻型结构来达到减轻自重的目的。
一个有效途径是对满足力学要求情况下的构件采用空心结构,既可减轻重量节约材料又可充分利用材料的强度和刚度。
另一方面,传统车身零件制造常采用分离成形法,即利用不同压力机分别冲压成形单个零件,然后将各零件焊接组装成目标部件。
这种方法虽然选材、制造灵活,但由于零件数目多,存在装配精度低,焊接量大,车身刚度差,冲压、装配成本高等缺点。
因而,一种既能减轻车身自重,又能提高制造质量、降低生产成本的先进制造技术———管件液压成形技术(又称内高压成形技术)发展起来了。
1 成形原理 管件液压成形技术通常是用管坯作为原材,通过对管腔内施加液体压力、轴向施加负荷作用,使其在给定模具型腔内发生塑性变形,管壁与模具内表面贴合,从而得到所需形状零件的技术。
▲图1 管件液压成形原理图1.管坯 2.上模 3.液体介质4.冲头 5.下模 6.成形件 管件液压成形过程如图1所示。
先将管坯放入下模腔内;然后管件两端的柱塞冲头在液压缸的作用下压入,将管件腔密封,液体介质不断通过冲头内的液体通道流入管件腔;此时上模向下移动,与下模共同形成封闭的模腔,最后高压泵与阀门控制液体压力不断增大,冲头向内推动管件,管壁变形并逐渐贴模,最终得到所需形状的零件。
先进液压成形技术与轻量化汽车零部件的研发

先进液压成形技术与轻量化汽车零部件的研发徐勇,工学博士,硕士生导师,副研究员,主要从事高性能薄壁零件先进液压成形技术和装备的研发应用及计算机辅助精确成形仿真技术的研究,拥有专利17项。
近年来碳排放超标,全球不断变暖以及能源过度开采及消耗等问题成为人们日益关注的焦点,因此以节省能源、减少尾气排放为目的的汽车轻量化成为了汽车制造业的重要研究课题,所以要加速实现传统结构类零部件的轻量化设计与改造。
轻量化的主要途径包括:材料轻量化、结构轻量化以及轻量化成形技术等。
而液压成形技术作为制造复杂形状薄壁板、管零件的先进制造技术,有利于零部件的轻量化、无余量化、高精度及整体化发展。
随着人们对产品性能以及减重要求的不断提升,希望能够将更多富有特色的材料纳入到液压成形技术的可行范围中,生产出品质更加优良并且结构更加复杂的新型汽车轻量化零部件,因此不断丰富液压成形理论、开发液压成形的新材料新工艺、并且提升大型智能液压成形装备制造水平,是液压成形技术未来发展的主要趋势。
液压成形工艺原理及优势液压成形是依托液体高压作用与模具型腔相配合,最终使金属坯料成形出整体化复杂变截面构件的先进制造技术。
按使用坯料的不同,可以分为三种类型:板材液压成形、壳体液压成形和管材液压成形。
其中管材液压成形是以金属管材为毛坯,借助专用液压设备向密封的管坯内注入液体介质,使管内液体产生高压(工作压力通常100~400MPa,最高达1000MPa),与此同时在管坯两端通过轴向冲头向内施加推力进行补料,在两种外力的作用下,管坯材料塑性变形,并最终与模具型腔内壁贴合,使金属管坯变形成为具有三维形状的空体构件,如图1所示,目前该技术在汽车零部件制造当中的应用也最为广泛。
但无论是管材液压成形或管材液压胀形、内高压成形等均是指同一种成形技术。
图1 管材液压成形工艺原理图液压成形技术能够提高生产效率,并可以显著地减轻零部件重量并增强其结构稳定性。
与传统机械加工、冲压焊接方式相比,液压成形具有以下几个显著的优点:减轻重量、提高零件的强度、刚度,尤其是疲劳强度、提高尺寸精度以及减少零件、工序和模具数量,降低生产成本等。
管件液压成形技术及其在汽车零部件制造中的运用
76 今日制造与升级Technology 技术管件液压成形技术最早是在1940年被提出的一种技术,通过对管件液压成形技术的合理应用,成功制造三通管件,在此背景下,管件液压成形技术被广泛应用到管道等不同领域当中。
随着社会的不断发展,促使管件液压成形技术得到一定完善,并且将其应用在汽车零部件制造领域中。
人们生活质量的不断提升,对汽车的需求、要求也不断提高。
在全世界范围内存在能源紧张问题、环保问题,汽车行业作为我国发展的重要行业,各个汽车主机厂对于零部件生产工作给予更多重视。
基于此,通过对管件液压成形技术的合理应用,使得汽车的生产能够跟上时代发展步伐。
1 管件液压成形技术分析1.1 技术基本原理管件液压成形技术通常情况下是将预处理过的定尺管材,按照要求在模具型腔当中放置,同时高压液体需要注入到管件中,在此期间,管件两端补料工作要快速实施。
这样操作能利用模具约束作用实现管件冲模,慢慢地让外壁和模具型腔贴合在一起,以此可以制造出各种形状的中空式零件。
管件液压成形技术适用于不同的复杂结构件中,比如,圆形构件、矩形构件以及异型截面等,在此类构件中应用,能够具备较高精密度。
管件液压成形技术的基本原理如下:(1)已经预处理过,并且符合规定标准的定尺管材,要合理地存放在打开模具型腔中,并对其位置进行明确。
(2)压机作用模具闭合,补料密封头转移至模具内腔,若此时状态下,模具是闭合的,密封头转移,停留补料导向的过渡位置。
(3)在将低压乳化液注入到管件过程中,要合理应用预填充回路,补料会填满管件内腔与模具型腔。
在这一过程中,需要将空气排出,而乳化液会在经过模具泄露孔时,被收集到槽中。
(4)补料密封头会在向模具内腔方向转移过程中封住管件两端,这样可以实现内腔的封闭。
(5)经过补料密封头的内孔,将高压乳化液注入到管件当中,这时会出现充模胀形。
在此期间,要将轴向补料力施加到管件两端位置。
并将管件端部存在的材料,直接推入到模具型腔当中,这样膨胀过程中所需要的材料才能得到补充。
管件液压成形技术及其在汽车零部件制造中的运用

管件液压成形技术及其在汽车零部件制造中的运用摘要:随着社会的发展,人们生活水平的不断提高,我国在汽车工业方面取得长足进步,目前已成为全球最大的汽车生产国和消费国之一。
但是我国汽车产业在技术研发、产品质量等方面仍然存在较大进步空间,特别是近年来频繁发生的交通事故引起社会对汽车安全性问题的广泛关注,使得人们对汽车产品的品质要求越来越高。
关键词:管件液压成形技术;汽车零部件制造;运用引言为了响应我国飞速发展的社会趋势,许多汽车零部件制造企业开始了大规模地生产制造以促进汽车产业的生产发展。
这对于汽车零部件制造企业是一个很大的机遇,也是一个很大的挑战,基于是能够让汽车零部件制造企业在这一时机能大量生产制造汽车零部件来促进自己企业的经济发展,挑战就是随着科学技术的不断进步,汽车零部件制造企业对于技术的要求有了更高的要求,对于汽车零部件的制造质量也有了更高的把控,需要汽车零部件制造企业能对自己的制造质量有严格的控制来满足现代化发展的需要。
1管件液压成形技术在汽车零部件中的应用分析1.1具体应用将管件液压成形技术应用在汽车零部件中之后,使得技术得到快速发展,并且已经成为韩国、日本、美国等先进国家,汽车零部件制造的主流技术。
在宝马、沃尔沃等主机厂推出的中高档车型当中,使用了管件液压成形技术,而国内的合资厂,比如,上海大众、一汽大众等,也能够对管件液压成形技术进行合理应用。
并逐渐推出自主品牌车型,比如,奔腾系列与荣威系列等。
从当前不同汽车车型应用中可以看出,管件液压成形技术通常情况下,会被应用在四大类中,分别是应用在底盘悬架系统零件制造中、应用在车身结构件制造中、应用在发动机零件制造中、应用在支撑框架类零件制造中。
在底盘悬架零件系统中应用,往往是横向稳定杆、转向管柱、控制臂等;在车身结构中的应用,是在A、B、C柱,车顶横梁、挡风玻璃支架等。
发动机系统零件中的应用,是在三元催化转化器、排气歧管等;支撑框架类零件中的应用,通常是在仪表板支架、座椅框架等。
汽车轻量化成形技术及其进展

2.国外研究进展
充液拉深成形技术由日本学者春日保男于1958年首 次提出,他指出凹模圆角处板料垂直拉深力是决定溢流 压力的主要因素,利用数学解析的方法解释了摩擦保持 效果和溢流润滑效果,并推导出生成溢流压力的理论公 式,并在其后用铜、铝和软钢等材料进行了实验验证。 欧、美、日本等国家较早地开展了工艺试验研究 及设备的开发工作,随后虽有一些工业应用的实例,但 应用范围仍不广。20世纪70年代中期以后,日本学者对 这项工艺进行了较为细致的试验研究,提出了一些抑制 破裂等成形缺陷的措施,使液压拉深工艺进入了实用阶
■北京航空航天大学,郎利辉杨希英刘康宁
孙志莹
成形技术及其进展
进入21世纪以来,由于燃料和原材料的价格上涨以 及环保法规对尾气排放的限制日趋严格,使得汽车工业 轻量化进程的必要性和紧迫性受到广泛关注。汽车车身 约占汽车总质量的40%,空载情况下,约70%的油耗用 在车身质量上。汽车整体质量降低10%,燃油效率可提 高6%~8%。因此,车身的轻量化对减少汽车自重、提 高整体燃油经济性至关重要。 汽车轻量化技术是通过优化设计(如先进的框架结 构车身设计),采用高强度的结构材料(如高强度铝合 金),以及先进的制造技术(如板材/管材液压成形技 术)来实现的,这就需要车身设计、材料开发、先进制 造技术和制造装备等方面齐头并进。 液压成形是一种柔性成形技术,根据成形对象的不 同,可以分为板材液压成形、管件液压戍形和壳体液压 成形三类。液压成形作为一种先进的加工工艺,具有模 具成本低、模具制造周期短、成形极限高等特点.与传 统工艺相比,液压成形既节约了能源,降低了成本,又 适应了当今产品的小批量、多品种的柔性发展方向,受 到世界各国学者的一致关注。 形分为主动式(液压胀形)和被动式(充液拉深成形) 两种。板材充液成形技术现在主要应用于多品种少批量 产品的生产中,可以成形复杂结构薄壁零件。经过改造 后,该技术也可以应用于大批量的产品生产中。 板材液压成形的多种不同成形方式具有如下优点: 1)模具加工费用低,模具不易损坏,模具寿命提高。 2)充液成形可以获得壁厚均匀的成形零件,材料 成形极限高。 3)成形零件表面质量好,回弹小,成形精度高。 4)可以成形复杂零件和复合结构零件,如拼焊板 零件和表面预处理的板材。 5)充液成形特别适合于成形性能差或高强度的材 料成形,如铝合金、镁合金、钛合金、不锈钢和高强度 的低合金钢,而且还能成形复合材料。
热冲压与液压成形零部件投产宝钢助力汽车实现轻量化
火液折光读数与冷却速度进行检 测修正 ,回火 与淬火时
间问隔不 能超过 1 ” 的规定 。 h
这里加热与冷却之 间有 0 5 的间隔 ,目的是让加热 .s 部位 达到温度均匀 ;由于主轴颈 、连 杆颈与止 推面的淬 火是 由不 同的感应器完成 ,淬火 的顺 序以各部位 淬火不
相互影 响为准 。
从 20 0 8年 4月份至今 已有 8 2条 曲轴装机使用 ,还 有近 2 曲轴 在制 。在这 两年 的生产 过程 中 ,我们 遇 0条 到 了很多问题 ,大部 分都跟热处理有关 。
车轻 量 化 的 重要 技 术 途 径 。 宝钢 热 冲 压 和 液 压 成 形 项 目
的顺利投产 ,标 志着宝钢汽车零部件产业化发展进入 了
严格控制 曲轴工序质量 ,是解决这一问题 的根热处理 质量 ,我们成 立 了由技术 、管
理 、生产一线人员组 成 的攻 关型 Q c小组 ,对 曲轴 的热 处理进行全过程 控制 ,裂纹与 硬度不均 的问题 已彻底解
决 ,淬火变形 问题还有进一 步改进的空 间。该 大型船用 中速柴油机曲轴 国产化 的成 功 ,填补 了国内空 白,打破
等 。 宝钢 液 压 成 形 一 期 的 产 能 计 划 为 5 万 件 , 总投 资 0
22亿 元 。 主 要 产 品 是 液 压 成 形 零 部 件 、相 关 模 具 、 夹 . 具 、 配套 部 件 和 总 成 。 热 冲 压 和 液 压 成 形 技 术 是 实 现 汽
五 、曲轴热处理 中遇 到的问题及应对措施
趟 赠
了该类 曲轴完 全依赖进 口的局面 。MW (0078 2 10 1)
0
热 冲压 与 液压 成 形 零 部 件投 产
汽车轻量化管材液压成型技术
322 SAE-C2003M108 中国汽车工程学会2003学术年会汽车轻量化中的管材液压成形技术韩英淳于多年马若丁吉林大学轿车车型开发中心[摘要]管材液压成形技术近来获得了广泛的应用。
汽车结构轻量化是其重要的应用领域之一。
本文对管材液压成形的原理、分类及液压成形过程中产生的塑性失稳等进行了综述,并介绍了典型汽车零部件采用液压成形的工艺过程和液压成形技术的最新进展。
关键词:汽车轻量化管材液压成形Technology of Tube Hydroforming in Lightweight of AutomobileHan Yingchu, Yu Duonian, Ma RuodingJilin University[Abstract] The technology of tube hydroforming has gained wide ranging apply over the last few years. The lightweight constraction of automobiles is one of the main fields of application. This paper gives overview an of principles, classifcation of hydraforming and plastic starting in hydroforming process. Introduces technology processes of typical automobile parts by hydroforming and lately developmental trend on hydroforming technology.Key words: lightweight of automobile tube hydroforming结论管材液压成形技术近年来在国外已广泛应用于汽车轻量化中。
汽车行业中管件液压成形技术的新进展
液压成形技术作为薄板成形技术的一种 , 在 早 4 0年代就被 用 于汽车工 业, 如果按 照加 工过程 的 特点 , 可以分为平板液压成形技术 ( a s e h r Ⅱth t y o e d . f a gd rh romn epdai ) 管 件液 压 o i o yo y o ri de rw g 、 mn a df g n 成形技术 ( b yr on g r yr u i b l t ehd f i do t n o t u r u o  ̄ n o h b g fu a g cm oet 与流 体引 伸技术 (yo m c ai l e口 o p nn) hdm eh c e nad d wn oes ri g r s) a p c 3种。文中主要探讨 的是管件液压 成形技术 , 也就是 以无 缝管件或 焊接管件 为原料 , 通过管件腔 内的液体压力与轴 向负荷的作用 , 使其 在给定模具 内 变形 , 从而得 到 所需形 状零 件 的技 术。 管件液压成 形过程如 图 1 所示 , 先将原料 首
2
金 属成 形工艺
M T LF R N I C N L G o. № . 2 。 E A O MIG' H O O Y V 1 E 加 1 02
( 直管或预先弯曲成形的钢管 ) 放入底模 , 然后管件 两端 的冲头在液压 缸的作用下压入 , 将管 件内部密 闭, 冲头 内有液体通道 , 液体不断流人管件 , 此时上
po lsi m y fm u uo oie cmp n T i p p r fc ss O h h rces o u e r e n n n a o sa t t o a y. hs a e ou e n te c aa tr f t i f m v b h d o r n -n u t a a pi t n n ee rh o o n b o d y rf mig id s i p l ai sa d r a c f mea d a ra . o rl c o s h
浅谈液压技术在汽车上的应用
浅谈液压技术在汽车上的应用
液压技术是一种基于液体传输能量的技术,广泛应用于汽车领域。
液压技术在汽车上
的应用丰富多彩,能够大大提高汽车的性能和稳定性。
本文将从以下几个方面简单介绍液
压技术在汽车上的应用。
一、制动系统
液压制动系统是车辆中最基本的液压系统之一,用于安全制动和停车制动。
它由制动
踏板、主缸、制动管路、制动器和制动辅助设备组成。
当踏板被踩下时,主缸内的液体会
被压缩,使高压液体通过管路流入制动器中,从而施加力矩制动轮轮毂。
二、悬挂系统
液压悬挂系统通常应用于高端汽车,它可以提供更加出色的悬挂质量和舒适性。
液压
悬挂系统利用压力控制悬挂的动态效果,可以调整悬挂的刚度和阻尼设置,实现车辆在不
同路况下的平稳性和舒适性。
三、转向系统
液压转向系统是一个通过压力和流量来控制轮子转向的系统。
它由液压泵、液压缸、
转向阀和管路组成。
当驾驶员控制方向盘时,液压泵会产生高压液体,推动液压缸,使车
轮转向。
液压转向系统可以为驾驶员提供更容易的驾驶体验,方便驾驶员在高速路上快速
转向。
四、变速器系统
液压变速器系统的工作原理是利用液压油通过油泵送到绞切器内的扭矩换向器,并且
能够调整齿轮组的位置,从而控制车辆变速。
液压变速器系统能够平稳地调节车速和转向,提高汽车的性能和稳定性。
总之,液压技术在汽车工业中的应用非常广泛,涉及到许多方面,如制动系统、悬挂
系统、转向系统和变速器系统等。
液压技术在汽车上的应用不仅大大提高了汽车的性能和
稳定性,还提高了驾驶体验和乘坐舒适度。