
先进制造技术之快速成型技术论文
先进制造技术课程论文————快速成型技术课程名称:先进制造技术题目名称:快速成型技术班级:20 级专业班姓名:dh学号:授课教师:时间:摘要:简介了快速成型技术的原理与特点,并阐述了快速成型技术的起源发展历程,分析了快速成型技术的研究现状及其推广应用情况,在此基础上根据快速成型技术的发展成果研究现状与市场需求展望了快速成型技术的未来发展趋势发展状况。
关键词:先进制造技术;快速成型技术; 发展历史;应用现状; 发展趋势;引言:本文阐述了快速成型技术的基本概念,包括快速成型技术基本原理,工艺过程,总结了快速成型技术的方法和特点,快速成型技术在产品开发中的应用现状、最后展望了快速成型技术的未来发展趋势。
正文:制造业是现代国民经济和综合国力的重要支柱,其生产总值一般占一个国家国内生产总值的20%~55%。
在一个国家的企业生产力构成中,制造技术的作用一般占60%左右。
而先进制造技术扮演了极其重要的角色,先进机械制造技术不仅是衡量一个国家科技发展水平的重要标志,也是国际间科技竞争的重点。
先进制造技术包罗万象,快速成型技术的出现和应用,代表着先进制造技术发展的高潮!《一》快速成型的基本原理快速成形技术(Rapid Prototyping;RPM)又称快速原型制造(Rapid Prototyping Manufacturing,简称RPM)技术,是基于材料堆积法的一种高新制造技术,被认为是近20年来制造领域的一个重大成果。
它集机械工程、CAD、逆向工程技术、分层制造技术、数控技术、材料科学、激光技术于一身,可以自动、直接、快速、精确地将设计思想转变为具有一定功能的原型或直接制造零件,从而为零件原型制作、新设计思想的校验等方面提供了一种高效低成本的实现手段。
与传统的机械切削加工,如车削、铣削等“材料减削”方法不同的是,“快速成型制造技术”是靠逐层融接增加材料来生成零件的,是一种“材料迭加”的方法,快速成型技术采用离散/堆积成型原理,根据三维CAD模型,对于不同的工艺要求,按一定厚度进行分层,将三维数字模型变成厚度很薄的二维平面模型。
再将数据进行一定的处理,加入加工参数,在数控系统控制下以平面加工方式连续加工出每个薄层,并使之粘结而成形。
实际上就是基于“生长”或“添加”材料原理一层一层地离散叠加,从底至顶完成零件的制作过程。
即,快速成形技术就是利用三维CAD的数据,通过快速成型机,将一层层的材料堆积成实体原型。
《二》快速成型的工艺过程(1)三维模型的构造:按图纸或设计意图在三维CAD设计软件中设计出该零件的CAD实体文件。
一般快速成型支持的文件输出格式为STL模型,即对实体曲面做近似的所谓面型化处理,是用平面三角形面片近似模型表面。
以简化CAD模型的数据格式。
便于后续的分层处理。
由于它在数据处理上较简单,而且与CAD系统无关,所以很快发展为快速成型制造领域中CAD系统与快速成型机之间数据交换的标准,每个三角面片用四个数据项表示。
即三个顶点坐标和一个法向矢量,整个CAD模型就是这样一个矢量的集合。
在一般的软件系统中可以通过调整输出精度控制参数,减小曲面近似处理误差。
如Pre/1E软件是通过选定弦高值(ch-chordheight)作为逼近的精度参数。
(2)三维模型的离散处理(切片处理):在选定了制作(堆积)方向后,通过专用的分层程序将三维实体模型(一般为STL模型)进行一维离散,即沿制作方向分层切片处理,获取每一薄层片截面轮廓及实体信息。
分层的厚度就是成型时堆积的单层厚度。
由于分层破坏了切片方向CAD模型表面的连续性,不可避免地丢失了模型的一些信息,导致零件尺寸及形状误差的产生。
所以分层后需要对数据作进一步的处理,以免断层的出现。
切片层的厚度直接影响零件的表面粗糙度和整个零件的型面精度,每一层面的轮廓信息都是由一系列交点顺序连成的折线段构成。
所以,分层后所得到的模型轮廓已经是近似的,层与层之间的轮廓信息已经丢失,层厚越大丢失的信息越多,导致在成型过程中产生了型面误差。
(3)成型制作:把分层处理后的数据信息传至设备控制机,选用具体的成型工艺,在计算机的控制下,逐层加工,然后反复叠加,最终形成三维产品。
(4)后处理:根据具体的工艺,采用适当的后处理方法,改善样品性能。
《三》快速原形技术的特点与传统的切削加工方法相比,快速原型加工具有以下特点:1、自由成型制造:自由成型制造也是快速成型技术的另外一个用语。
作为快速成型技术的特点之一的自由成型制造的含义有两个方面:一是指无需要使用工模具而制作原型或零件,由此可以大大缩短新产品的试制周期,并节省工模具费用;二是指不受形状复杂程度的限制,能够制作任何形状与结构、不同材料复合的原形或零件。
2、制造效率快:从CAD数模或实体反求获得的数据到制成原形,一般仅需要数小时或十几小时,速度比传统成型加工方法快的多。
该项目技术在新产品开发中改善了设计过程的人机交流,缩短了产品设计与开发周期。
以快速成型机为母模的快速模具技术,能够在几天内制作出所需材料的实际产品,而通过传统的钢质模具制作产品,至少需要几个月的时间。
该项技术的应用,大大降低了新产品的开发成本和企业研制新产品的风险。
3、由CAD模型直接驱动:无论哪种RP制造工艺,其材料都是通过逐点、逐层以添加的方式累积成型的。
无论哪种快速成型制造工艺,也都是通过CAD数字模型直接或者间接地驱动快速成型设备系统进行制造的。
这种通过材料添加来制造原形的加工方式是快速成型技术区别传统的机械加工方式的显著特征。
这种由CAD数字模型直接或者间接地驱动快速成型设备系统的原形制作过程也决定了快速成型的制造快速和自由成型的特征。
4、技术高度集成:当落后的计算机辅助工艺规划(Computer Aided Process Planning,CAPP)一直无法实现CAD与CAM一体化的时候,快速成型技术的出现较好的填补了CAD与CAM之间的缝隙。
新材料、激光应用技术、精密伺候驱动技术、计算机技术以及数控技术等的高度集成,共同支撑了快速成型技术的实现。
5、经济效益高:快速成型技术制造原型或零件,无须工模具,也与成型或零件的复杂程度无关,与传统的机械加工方法相比,其原型或零件本身制作过程的成本显著降低。
此外,由于快速成型在设计可视化、外观评估、装配及功能检验以及快速模具母模的功用,能够显著缩短产品的开发试制周期,也带来了显著的时间效益。
也正是因为快速成型技术具有突出的经济效益,才使得该项技术一经出现,便得到了制造业的高度重视和迅速而广泛的应用。
6、精度不如传统加工;数据模型分层处理时不可避免的一些数据丢失外加分层制造必然产生台阶误差,堆积成形的相变和凝固过程产生的内应力也会引起翘曲变形,这从根本上决定了RP造型的精度极限。
《四》快速成形的工艺方法1.光固化成形SLA(Stereo lithography Apparatus)工艺也称光造型、立体光刻及立体印刷,其工艺过程是以液态光敏树脂为材料充满液槽,由计算机控制激光束跟踪层状截面轨迹,并照射到液槽中的液体树脂,而使这一层树脂固化,之后升降台下降一层高度,已成型的层面上又布满一层树脂,然后再进行新一层的扫描,新固化的一层牢固地粘在前一层上,如此重复直到整个零件制造完毕,得到1个三维实体模型。
该工艺的特点是:原型件精度高,零件强度和硬度好,可制出形状特别复杂的空心零件,生产的模型柔性化好,可随意拆装,是间接制模的理想方法。
缺点是需要支撑,树脂收缩会导致精度下降,另外光固化树脂有一定的毒性而不符合绿色制造发展趋势等。
2.分层实体制造LOM(Laminated Object Manufacturing)工艺或称为叠层实体制造,其工艺原理是根据零件分层几何信息切割箔材和纸等,将所获得的层片粘接成三维实体。
其工艺过程是:首先铺上一层箔材,然后用CO,激光在计算机控制下切出本层轮廓,非零件部分全部切碎以便于去除。
当本层完成后,再铺上一层箔材,用滚子碾压并加热,以固化黏结剂,使新铺上的一层牢固地粘接在已成形体上,再切割该层的轮廓,如此反复直到加工完毕,最后去除切碎部分以得到完整的零件。
该工艺的特点是工作可靠,模型支撑性好,成本低,效率高。
缺点是前、后处理费时费力,且不能制造中空结构件。
3.选择性激光烧结SLS(Selective Laser Sintering)工艺,常采用的材料有金属、陶瓷、ABS塑料等材料的粉末作为成形材料。
其工艺过程是:先在工作台上铺上一层粉末,在计算机控制下用激光束有选择地进行烧结(零件的空心部分不烧结,仍为粉末材料),被烧结部分便固化在一起构成零件的实心部分。
一层完成后再进行下一层,新一层与其上一层被牢牢地烧结在一起。
全部烧结完成后,去除多余的粉末,便得到烧结成的零件。
该工艺的特点是材料适应面广,不仅能制造塑料零件,还能制造陶瓷、金属、蜡等材料的零件。
造型精度高,原型强度高,所以可用样件进行功能试验或装配模拟。
4.熔融沉积成形FDM(Fused Deposition Manufacturing)工艺又称为熔丝沉积制造,其工艺过程是以热塑性成形材料丝为材料,材料丝通过加热器的挤压头熔化成液体,由计算机控制挤压头沿零件的每一截面的轮廓准确运动,使熔化的热塑材料丝通过喷嘴挤出,覆盖于已建造的零件之上,并在极短的时间内迅速凝固,形成一层材料。
之后,挤压头沿轴向向上运动一微小距离进行下一层材料的建造。
这样逐层由底到顶地堆积成一个实体模型或零件。
该工艺的特点是使用、维护简单,成本较低,速度快,一般复杂程度原型仅需要几个小时即可成型,且无污染。
除了上述4种最为熟悉的技术外,还有许多技术也已经实用化,如三维打印技术、光屏蔽工艺、直接壳法、直接烧结技术、全息干涉制造等。
《五》快速成型技术的发展历史快速成型技术首先在美国得到使用, 1987 年3D System 公司首次推出商业化的快速成型设备。
当1988 年将第1 台设备SLA 21 卖给Bater Healthare、Pratt and Whitney 和Eastman Kodak时, 就标志着快速成型技术工业化应用的开始。
20世纪90 年代, 快速成型技术的应用范围迅速扩大,使用单位包括美国的波音和通用、德国的奥迪和宝马等许多国际知名大公司。
1992 年, 快速成型设备已经在17个国家的500 个项目中得到工业应用;1994 年9 月, 世界上投入使用的快速成型设备增加到800 多台, 其中美国占绝大多数, 日本有100 多台; 1996 年底, 全世界已安装了1 400 多台快速成型设备。
至2000 年6 月, 已有40 多家公司设计、制造快速成型设备, 其在全球的使用数量已达2 000多台。
我国于90 年代初才开始快速成型技术研究, 主要有西安交通大学、清华大学、华中科技大学及北京隆源自动成型系统有限公司, 进行了光固化成型、熔融沉积造型、分层实体制造和选区激光烧结成型技术与设备研究, 目前其相应的快速成型设备均已实现商品化。
机械制造快速成型技术
机械制造快速成型技术机械制造业一直是现代工业中的重要组成部分,而快速成型技术的出现为机械制造业带来了革命性的变化。
本文将探讨机械制造快速成型技术的发展及其在制造业中的应用。
一、快速成型技术的起源和发展快速成型技术(Rapid Prototyping, RP)最早起源于20世纪80年代末,最初目的是用于快速制作模型和原型,以评估产品设计的可行性。
随着技术的不断发展,快速成型技术逐渐应用于实际生产中,成为机械制造业的重要工具。
快速成型技术主要包括 stereolithography(SLA)、selective laser sintering(SLS)、3D 打印(3D Printing)等各种方法,通过将数字模型分层打印、烧结或粘合材料来逐层构建实体模型。
这些技术的共同特点是能够快速制作复杂形状的零件,并且不需要制作模具,大大缩短了产品的开发周期。
二、机械制造快速成型技术的应用领域1. 制造业机械制造快速成型技术广泛应用于制造业中的各个环节。
例如,在汽车制造过程中,可以使用快速成型技术制作出复杂的发动机零件、车身零件等。
这不仅加快了整个制造过程,还降低了制造成本。
2. 航空航天业航空航天是对零件质量和性能要求十分严苛的行业,而机械制造快速成型技术正好能够满足这些需求。
通过快速成型技术,可以制造出轻量化、高强度的航空零件,提高飞行器的性能。
3. 医疗器械快速成型技术在医疗器械领域也有着广泛的应用。
例如,可以通过快速成型技术制作假肢、人工关节等医疗器械,以满足不同患者的需求。
这种定制化的生产方式大大提高了治疗的效果和患者的生活质量。
三、机械制造快速成型技术的优势1. 加速产品开发周期传统的制造过程中,需要制作模具,而制作模具往往非常耗时。
而快速成型技术通过直接构建实体模型,省去了制作模具的过程,大大缩短了产品的开发周期。
2. 降低制造成本传统的制造过程中,制作模具需要大量的材料和人力资源。
而快速成型技术不需要制作模具,只需要输入数字模型即可进行生产,有效节约了成本。
快速成型3d打印原理技术论文
快速成型3d打印原理技术论文快速成型3d打印技术论文篇一:《试论3D打印技术》摘要:3D打印又称为增材制造,近年来得到了快速发展,应用领域不断增加。
本文对3D打印的原理及应用现状进行了分析,对3D打印在教学领域的应用模式进行了探讨。
关键词:3D打印;应用现状;教学领域1 引言3D打印,又称为增材制造,是快速成型技术的一种,被誉为“第三次工业革命的重要标志”,以其“制造灵活”和“节约原材料”的特点在制造业掀起了一股浪潮。
近年来,随着3D打印技术的逐步成熟、精确,打印材料种类的增加,打印价格的降低,3D打印得到了快速发展,应用领域不断增加,不仅在机械制造、国防军工、建筑等领域得到广泛应用,也逐渐进入了公众视野,走进学校、家庭、医院等大众熟悉的场所,在教育、生物医疗、玩具等行业也得到了广泛关注及应用,作为教育工作者,本文将在介绍3D打印的原理、优势、应用现状的基础上,重点探讨3D打印在教育领域的角色及应用模式。
2 3D打印概述2.1 3D打印原理3D打印(3D printing,又称三维打印),是利用设计好的3D模型,通过3D打印机逐层增加塑料、粉末状金属等材料来制造三维产品的技术[1]。
一般来说,通过3D打印获得物品需要经历建模、分割、打印、后期处理等四个环节[2],其中3D虚拟模型,可以是利用扫描设备获取物品的三维数据,并以数字化方式生成三维模型,或者是利用AutoCAD等工程或设计软件创建的3D模型,有些应用程序甚至可以使用普通的数码照片来制作3D模型,比如123D Catch[3]。
2.2 3D打印的优势与传统制造技术相比,3D打印不需事先制模,也不必铸造原型,大大缩短了产品的设计周期,减少了产品从研发到应用的时间,降低了企业因开模不当可能导致的高成本风险,使得特殊和复杂结构的模型的制作也变得相对简单,产品也更能凸显个性化。
另外,3D打印是增材制造,使用金属粉或其他材料,使部件从无到有制造出来,大大减少了原材料和能源的消耗,生产上实行了结构优化。
快速成型技术论文
快速成型技术论文摘要:本文主要介绍了快速成型技术的起源及特点,技术原理,类型、特点及适用范围,阐述了快速成型技术在各领域的应用,探讨了快速成型技术在今后的发展方向。
关键词:快速成型技术应用发展随着全球市场一体化的形成,制造业的竞争十分激烈,产品的开发速度日益成为主要矛盾。
在这种情况下,自主快速产品开发(快速设计和快速工模具)的能力(周期和成本)成为制造业全球竞争的实力基础。
制造业为满足日益变化的用户需求,要求制造技术有较强的灵活性,能够以小批量甚至单件生产而不增加产品的成本。
因此,产品的开发速度和制造技术的柔性就十分关键。
从技术发展角度看,计算机科学、CAD技术、材料科学、激光技术的发展和普及为新的制造技术的产生奠定了技术物质基础。
所以我们要掌握该技术,才能在未来的商业或国际竞争中立于不败之地。
1.RP技术的发展历程1998年,由美国3D系统公司推出专为机械零件设计而制作的RP技术。
该处理工世是通过激光将液态UV感光聚脂凝固一片片薄层,全球第一个商业化的RP系统就是如今相当普遍的SLA50机型的先驱。
接下来是1991年,美国Helisys 公司的LOM技术,美国Stratasys公司的FDM技术,美国Cubital公司的SGC技术。
LOM技术通过计算机导向的激光烧结并剪切薄片材料,FDM技术将热熔塑料材料拉成丝状,并用它来一层一层产生模型,SCG技术也使用UV感光聚脂,通过玻璃盘上的静电滤色片作蔽光片,产生紫外光流,可以立即凝固所有的薄层。
1992年DTM公司的SLS技术推出。
随后,1993年Soligen公司推出DSPC技术。
SLS技术通过激光产生的热量熔化粉末材料。
DSPC技术通过机械喷射装置在粉末上沉积液体粘结剂,麻省理工学院发明该技术并注册专利,然后授权给Soligen公司。
1994年Sanders公司推出MM技术。
1995年,BMP技术公司推出BPM技术,两种技术都采用喷射头来沉积石蜡材料。
快速成型论文
快速成型技术的应用现状与发展趋势摘要:快速成型技术是集计算机技术、数控技术、材料科学技术、激光技术及机械工程技术于一体的高新技术。
本文论述了快速成型技术的应用领域,阐述了快速成型技术在国内国外的发展趋势及快速成型技术的未来发展方向。
关键字:快速成型技术;应用领域;发展趋势引言当前,随着经济的迅猛发展与市场的激烈竞争,各国制造业不仅致力于扩大生产规模、降低生产成本、提高产品质量,而且还将注意力逐渐放在快速开发新品种以及加快市场的响应速度上。
可以说,任何企业只要能在新产品的研发过程中走在行业的最前面,就能在激烈的市场中占有一席之地而不被淘汰。
市场对于快速成型(RP)技术的需求非常旺盛,因此有关新产品研发发面的高新技术便受到设计界的高度重视。
RP技术以及基于RP的快速模具制造(Rapid Tooling, RT)技术在新产品的研发以及单件小批量生产中正逐步为企业带来不可估量、巨大的经济效益。
未来RP制造技术的研究与发展方向,应该是朝着智能化、网络化以及集成化的方向发展;同时,进一步研制出更为经济可靠、精密高效的RP工艺与设备,研发出多种通用的原材料,以拓展RP技术的应用领域。
1、快速成型技术的应用1.1快速成型技术快速成型技术自20世纪八十年代兴起之后,被广泛应用于航空航天、汽车工业、模具制造、医学和建筑多个领域。
RP技术具有快速性、设计与制造的一体化、自由成型制造、材料的广泛性、技术的高度集成等特点。
快速成型(RP)技术是由三维CAD数据模型直接驱动的,快速制造任意复杂形状的三维物理实体的技术总称。
它是集计算机技术、数控技术、材料科学、激光技术及机械工程技术等为一体的高新技术。
与传统加工制造方法不同,RP技术是从零件的三维几何CAD模型出发,通过将三维数据模型分层离散,再用特殊的加工技术如熔融、烧结、粘结等,将特定材料进行逐层堆积,最终形成实体模型或产品。
目前比较成熟的RP技术和相应系统已有十余种,得到较为广泛应用的有以下五种快速成型技术:薄型材料切割成型(LOM)、丝状材料熔融沉积成型(FDM)、液态光固化成型(SLA)、粉末材料烧结成型(SLS)、粉末材料三维打印成型(3DP)等。
快速成型技术论文(2)
快速成型技术论文(2)快速成型技术论文篇二快速成型技术及其在微机械制造中的应用【摘要】速成型技术它全方位的提供了一种可测量,可触摸的手段,是设计者,制造者与用户之间的新媒体,在集成制造及微机制造中应用广泛,大大缩短了新产品制造以及成本的费用,受到国内外的广泛关注。
本文概述了快速成型技术的基本原理以及在集成制造:产品设计、制模、铸造等方面的应用及其快速成型技术在微机制造中的应用。
【关键字】快速成型技术,微机制造,应用中图分类号: TH16 文献标识码: A 文章编号:一.前言快速成形技术又称快速原型制造(Rapid Prototyping Manufacturing,简称RPM)技术,诞生于20世纪80年代后期,是基于材料堆积法的一种高新制造技术。
快速成形技术与虚拟制造技术一起,被称为未来制造行业的两大支柱制造技术,它全方位的提供了一种可测量,可触摸的手段,是设计者、制造者与用户之间的新媒体,其核心是基于数字化得新形成型制造技术,可以自动、直接、快速、精确地将设计思想转变为具有一定功能的原型或直接制造零件。
快速成形技术就是利用三维CAD的数据,通过快速成型机,将一层层的材料堆积成实体原型,被称为是近20年来制造技术领域的一次重大突破。
二.快速成型的基本工作原理快速成型能根据零件的形状,将制作成的一个个微小厚度和特定形状的截面逐层粘结起来,然后得到了所需制造的立体的零件。
与传统的成型加工方法不同,利用RPMM加工零件,可以不需要刀具和模具,利用光热电等方式,通过物理作用,完成从液粉末态到实体状态的过程,当然,如果成形材料不一样,RPMM系统的工作原理也会有些不同,但基本原理都是一样的,那就是“分层制造、逐层叠加”。
这种工艺可以形象地叫做“增长法”或“加法”。
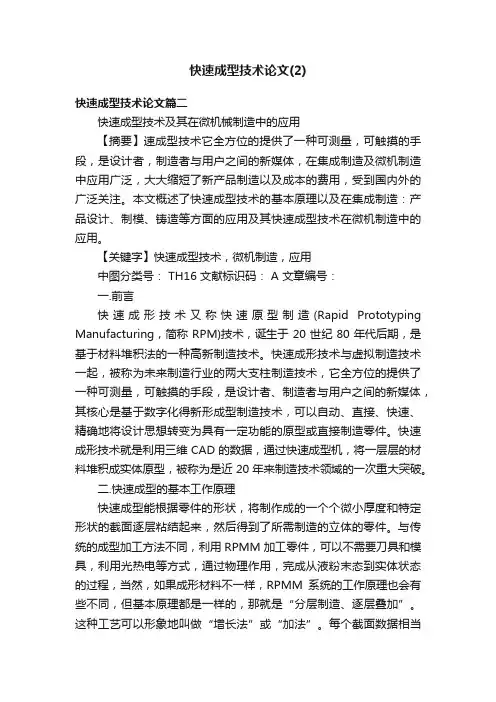
每个截面数据相当于医学上的一张CT像片;整个制造过程可以比喻为一个“积分”的过程(见图1)。
图1 快速成型系统工作原理分析图快速成形制造技术综合采用CAD技术,数控技术,激光加工技术和材料技术实现从零件设计到三维实体原型制造一体化的系统技术,它采用软件离散,材料堆积的原理实现零件的成形,具体制造过程为;构造三维实体模型;近似处理三维模型生成;选择成形方向;处理切片;三维产品样件;表面处理。
快速成型技术
快速成型摘要:快速成型技术是一种集成了CAD技术、数控技术、激光技术和材料技术等现代科技成果,是先进制造技术的重要组成部分。
快速成型技术正在不断完善,具有广泛的应用前景快速成型技术以其独特的优势和魅力,在制造业领域起到越来越重要的作用,并将给制造业带来深远的影响。
通过介绍快速成型系统的基本原理方法和技术特点,阐述其工艺特点及开发和应用,探讨快速成型技术在现代制造业中起到的重要作用和产生的巨大效益,分析快速成型技术的优点和缺点,并提出快速成型技术未来的发展方向和深远意义。
关键词:快速成型 CAD/CAM 激光技术基本原理快速成型(Rapid Prototyping)是上世纪80年代末及90 年代初发展起来的高新制造技术,是由三维CAD模型直接驱动的快速制造任意复杂形状三维实体的总称。
它集成了CAD技术、数控技术、激光技术和材料技术等现代科技成果,是先进制造技术的重要组成部分。
由于它把复杂的三维制造转化为一系列二维制造的叠加,因而可以在不用模具和工具的条件下生成几乎任意复杂的零部件,极大地提高了生产效率和制造柔性。
与传统制造方法不同,快速成型从零件的CAD几何模型出发,通过软件分层离散和数控成型系统,用激光束或其他方法将材料堆积而形成实体零件。
通过与数控加工、铸造、金属冷喷涂、硅胶模等制造手段相结合,已成为现代模型、模具和零件制造的强有力手段,在航空航天、汽车摩托车、家电等领域得到了广泛应用。
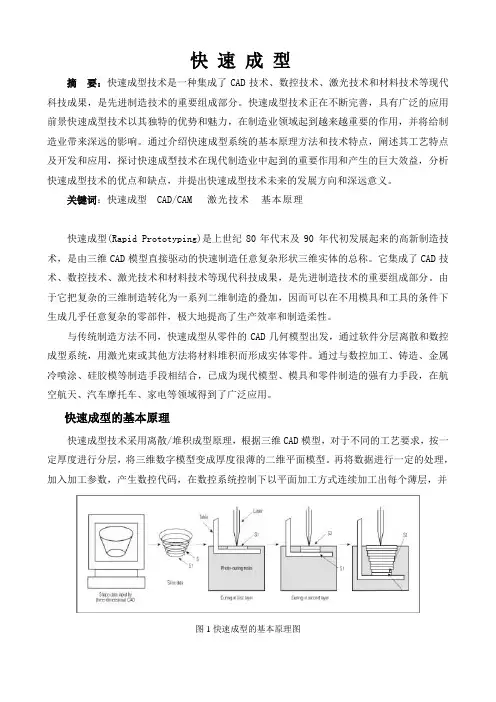
快速成型的基本原理快速成型技术采用离散/堆积成型原理,根据三维CAD模型,对于不同的工艺要求,按一定厚度进行分层,将三维数字模型变成厚度很薄的二维平面模型。
再将数据进行一定的处理,加入加工参数,产生数控代码,在数控系统控制下以平面加工方式连续加工出每个薄层,并图1快速成型的基本原理图至顶完成零件的制作过程。
快速成型有很多种工艺方法,但所有的快速成型工艺方法都是一层一层地制造零件,所不同的是每种方法所用的材料不同,制造每一层添加材料的方法不同。
先进制造技术之快速成型技术
先进制造技术论文先进制造技术之快速成型技术先进制造技术 (Advanced Manufacturing Technology,简称AMT),是传统制造技术不断吸收机械、电子、信息、材料、能源以及现代化管理等领域的成果,将其综合应用于产品生产、设计、制造、检测、管理和售后服务全过程的结果。
先进制造技术是制造技术的最新发展阶段,是面向21世纪的技术。
它是由传统的制造技术发展而来的,保留了过去制造技术中的有效要素,是制造技术与现代高新技术结合而产生的完整的技术群。
而快速成型(Rapid Prototyping)技术是近年来发展起来的直接根据CAD模型快速生产样件或零件的成组技术总称,它集成了CAD技术、数控技术、激光技术和材料技术等现代科技成果,是先进制造技术的重要组成部分与传统制造方法不同,快速成型从零件的CAD几何模型出发,通过软件分层离散和数控成型系统,用激光束或其它方法将材料堆积而形成实体零件。
由于它把复杂的三维制造转化为一系列二维制造的叠加。
因而可以在不用模具和工具的条件下生成几乎任何复杂的零部件,极大地提高了生产效率和制造柔性。
一个更为人们关注的问题是一个产品从概念到可销售成品的流程速度。
众所周知,在市场竞争中,产品在竞争对手之前进入市场更为有利可图并能享有更大的市场氛围。
同时,还有一个更为令人关心的问题是产品的高质量。
由于这些原因,努力使高质量的产品快速进人市场就显得极为重要。
快速成型技术问世以来,已实现了相当大的市场,发展非常迅速。
人们对材料逐层添加法这种新的制造方法已逐步适应。
该技术通过与数控加工、铸造、金属冷喷涂、硅胶模等制造手段结合,已成为现代模型、模具和零件制造的强有力手段,在航空航天、汽车摩托车、家电等领域得到了广泛应用。
1快速成型技术的优点1)快速成型作为一种使设计概念可视化的重要手段,计算机辅助设计零件的实物模型可以在很短时间内被加工出来,从而可以很快对加工能力和设计结果进行评估。
快速成型中国制造2025论文
燕山大学材料成型工程导论课程论文快速成型技术的应用现状及中国制造2025目标下发展趋势学院:机械工程学院专业:材料成形及控制工程班级:二班姓名:学号:2015年06月目录1. 摘要2. 关键字3. 引言4. 正文5. 结论6. 参考文献摘要:快速成型(RP)技术是一种结合计算机、数控、机械、激光和材料技术于一体的先进制造技术。
新世纪以来,新一轮科技革命和产业变革正在孕育兴起,这场变革是信息技术与制造业的深度融合,同时叠加新能源、新材料等方面的突破而引发的新一轮变革。
适逢中国制造2025计划出台,该计划主线是以体现信息技术与制造技术深度融合的数字化网络化智能化制造为主线。
将为中国制造业注入新的力量。
【8】本文论述了快速成型技术的应用领域及发展和现状。
阐述了快速成型技术在国内国外的发展趋势及快速成型技术在中国制造2025政策下的未来发展方向。
关键字:快速成型、中国制造2025、应用、发展趋势引言:快速成型技术是一种快速而又精确地工艺技术,随着经济的迅猛发展与市场的激烈竞争,各国制造业不仅致力于扩大生产规模、降低生产成本、提高产品质量,而且还将注意力逐渐放在快速开发新品种以及加快市场的响应速度上。
快速成型技术可以加工形状复杂尺寸精度要求高的各种零件,在产品设计和制造领域应用快速成型技术,能显著地缩短产品投放市场的周期,降低成本,提高质量,增大企业的竞争能力,随着科技技术的不断高速发展,人们的生活也在随着快速的更替,对同一个产品消费者越来越追求个性化,主体化,多样化。
这些都要求产品的设计者和生产者拥有一个快速,多样化的能力来满足消费者的要求。
快速成型的优越性正好能满足这些要求,所以快速成型在很大领域得到广泛的应用和很好的发展,并且在这些领域里所占的比重是越来越大,现在我们建立起一种并行的设计系统,更好的将设计、工程分析与制造三分面集成。
从而缩短产品的开发周期,最终保证了产品的质量,国务院总理李克强2015年3月25日主持召开国务院常务会议,部署加快推进实施“中国制造2025”,实现制造业升级。
3d打印快速成型技术 3d打印成型技术论文
3d打印快速成型技术 3d打印成型技术论文有些网友觉得3d打印成型技术论文难写,可能是由于没有思路,所以我为大家带来了相关的例文,盼望能帮到大家!3d打印成型技术论文篇一3D打印技术一、简介:3D打印技术,是一种以数字模型文件为基础,运用粉末状金属或塑料等可粘合材料,通过逐层打印的方式来构造物体的技术。
它无需机械加工或任何模具,就能直接从计算机图形数据中生成任何外形的零件,从而极大地缩短产品的研制周期,提高生产率和降低生产成本。
灯罩、身体器官、珠宝、依据球员脚型定制的足球靴、赛车零件、固态电池以及为个人定制的手机、小提琴等都可以用该技术制造出来。
3D打印机则消失在上世纪90年月中期,即一种利用光固化和纸层叠等技术的快速成型装置。
它与一般打印机工作原理基本相同,打印机内装有液体或粉末等"印材料',与电脑连接后,通过电脑掌握把"打印材料'一层层叠加起来,最终把计算机上的蓝图变成实物。
如今这一技术在多个领域得到应用,人们用它来制造服装、建筑模型、汽车、巧克力甜品等。
二、过程原理:每一层的打印过程分为两步,首先在需要成型的区域喷洒一层特别胶水,胶水液滴本身很小,且不易集中。
然后是喷洒一层匀称的粉末,粉末遇到胶水会快速固化黏结,而没有胶水的区域仍保持松散状态。
这样在一层胶水一层粉末的交替下,实体模型将会被"打印'成型,打印完毕后只要扫除松散的粉末即可"刨'出模型,而剩余粉末还可循环利用。
三、3D打印过程:打印耗材由传统的墨水、纸张转变为胶水、粉末,当然胶水和粉末都是经过处理的特别材料,不仅对固化反应速度有要求,对于模型强度以及"打印'辨别率都有直接影响。
3D打印技术能够实现600dpi辨别率,每层厚度只有0.01毫米,即使模型表面有文字或图片也能够清楚打印。
受到喷打印原理的限制,打印速度势必不会很快,较先进的产品可以实现每小时25毫米高度的垂直速率,相比早期产品有10倍提升,而且可以利用有色胶水实现彩色打印,颜色深度高达24位。
快速成型技术及应用论文详解
基于激光快速成型技术的金属快速成型技术摘要:文章详细介绍了金属粉末快速成型的研究现状 ,分析了金属粉末选择性激光烧结的工艺特点,对这些工艺的影响因素进行了讨论。
关键词:选区激光烧结;金属零件;影响因素。
引言快速制造 (Rapid Manufacturing) 金属零件一直受到国内外的广泛重视 , 是当今快速成型领域的一个重要研究方向。
到目前为止 ,用于直接成型金属材料、制备三维金属零件的技术主要有激光近形制造与金属粉末的选择性激光烧结技术。
激光近形制造(LENS) ,又称激光熔覆制造或熔滴制造 ,它将激光熔覆工艺与激光快速成型技术相结合 , 利用激光熔覆工艺逐层堆积累加材料,形成具有三维形状的三维结构。
在该方面 ,美国的Aeromet、德国的汉诺威激光中心以及清华大学激光加工研究中心等均进行了大量的研究 , 并得到了具有一定形状的三维实体零件。
有异于激光近形制造 ,选择性激光烧结则有选择地逐层烧结固化粉末金属得到三维零件。
在这一领域,美国的DTM丶德国的汉诺威激光中心等进行了多元金属的烧结研究。
就选区激光烧结(SelectiveLaser Sintering , SLS)而言 ,根据成型用金属粉末的不同 , 人们又开发出多种工艺途径来实现金属零件的烧结成型 ,主要有三种途径:一是利用金属粉末与有机粘结剂粉末共混粉体的间接烧结,金属粉末与有机粘结剂粉末均匀共混,烧结中,低熔点的粘结剂粉末熔化并将高熔点的金属粉末粘结,形成原型(“绿件”),经后处理,烧失粘结剂,形成“褐件”,最后通过金属熔渗工艺得到致密的金属件;二是利用金属混合粉末的直接烧结 , 其中一种粉末具有较低的熔点(如铜粉) ,另一种粉末熔点较高 (如铁粉) ,烧结中低熔点的金属粉末铜熔化并将难熔的铁粉粘结在一起 , 这种方法同样需要较大功率激光器;三是利用单一成分金属粉末的直接烧结,这种方法目前主要用于低熔点金属粉末的烧结,对熔点高的金属粉末,需采用大功率激光器。