
焊接技术参数对照表
焊接材料对照表

低碳钢焊接材料低合金钢焊接材料不锈钢焊接材料及高合金钢焊接材料镍基焊接材料铝合金焊接材料OK AristoRod 新一代无镀层 MAG 焊丝性能介绍: OK AristoRod 是为满足高性能自动化和机器人焊接而最新研发的无镀铜高效气保焊丝,是 MAG 焊丝中的顶级产品。
先进的表面处理工艺达到高品质镀铜焊丝水平,使得焊丝不仅耐腐蚀,而且焊丝导电压降很小,大大提高导电稳定性,因此极大提高了电弧稳定性和减小了焊接飞溅,高速送丝状态下送丝平稳可靠,能得到更高的焊接熔敷效率。
即使在极高焊接电流时仍具有极稳定的电弧,焊接飞溅极小,因此非常适合机器人焊接过程中的频繁启动和停止焊接。
焊丝特殊的制造工艺可减少导电嘴磨损,降低消耗件成本。
相比镀层焊丝焊接中产生的烟雾很小,大大减少有害气体对操作者的危害。
ESAB 铝焊丝牌号速查表ESAB 不锈钢焊材牌号新旧对照表MIG 不锈钢气保焊丝TIG Rods 不锈钢氩弧焊丝SAW 不锈钢埋弧焊丝不锈钢带级堆焊焊带国内外焊接材料对照表:低合金钢用实芯焊丝和焊棒对照表:国内外铬及铬镍耐蚀钢用实芯焊丝和焊棒对照表来源: 作者: 时间:2007-11-14 点击:71国内外铝及铝合金用焊丝和焊棒对照表来源:作者:时间:2007-11-14 点击:85国内外铬及铬镍耐蚀钢用药芯焊丝对照表来源:作者:时间:2007-11-14 点击:95国内外不锈钢焊条对照表来源: 作者: 时间:2007-11-14 点击:499铬钼耐热钢焊条对照表来源: 作者: 时间:2007-11-14 点击:219低温钢焊条对照表来源:作者:时间:2007-11-14 点击:142国内外碳钢焊条对照表来源: 作者: 时间:2007-11-14 点击:178低合金高强度钢焊条对照表来源: 作者: 时间:2007-11-14 点击:242国内外碳钢低合金钢用埋弧焊焊丝对照表来源: 作者: 时间:2007-11-14 点击:192日本神钢KOBELCO焊接材料来源:作者:时间:2007-11-14 点击:54日本神钢电焊条以质量优异,品种齐全而深受广大用户推崇。
焊接材料对照表

低碳钢焊接材料低合金钢焊接材料不锈钢焊接材料及高合金钢焊接材料镍基焊接材料铝合金焊接材料OK AristoRod 新一代无镀层 MAG 焊丝性能介绍: OK AristoRod 是为满足高性能自动化和机器人焊接而最新研发的无镀铜高效气保焊丝,是 MAG 焊丝中的顶级产品。
先进的表面处理工艺达到高品质镀铜焊丝水平,使得焊丝不仅耐腐蚀,而且焊丝导电压降很小,大大提高导电稳定性,因此极大提高了电弧稳定性和减小了焊接飞溅,高速送丝状态下送丝平稳可靠,能得到更高的焊接熔敷效率。
即使在极高焊接电流时仍具有极稳定的电弧,焊接飞溅极小,因此非常适合机器人焊接过程中的频繁启动和停止焊接。
焊丝特殊的制造工艺可减少导电嘴磨损,降低消耗件成本。
相比镀层焊丝焊接中产生的烟雾很小,大大减少有害气体对操作者的危害。
ESAB 铝焊丝牌号速查表ESAB 不锈钢焊材牌号新旧对照表MIG 不锈钢气保焊丝TIG Rods 不锈钢氩弧焊丝SAW 不锈钢埋弧焊丝不锈钢带级堆焊焊带国内外焊接材料对照表:低合金钢用实芯焊丝和焊棒对照表:国内外铬及铬镍耐蚀钢用实芯焊丝和焊棒对照表来源:作者:时间:2007-11-14 点击:71国内外铝及铝合金用焊丝和焊棒对照表来源:作者:时间:2007-11-14 点击:85国内外铬及铬镍耐蚀钢用药芯焊丝对照表来源:作者:时间:2007-11-14 点击:95国内外不锈钢焊条对照表来源:作者:时间:2007-11-14 点击:499铬钼耐热钢焊条对照表来源:作者:时间:2007-11-14 点击:219低温钢焊条对照表来源:作者:时间:2007-11-14 点击:142国内外碳钢焊条对照表来源:作者:时间:2007-11-14 点击:178低合金高强度钢焊条对照表来源: 作者:时间:2007-11-14 点击:242国内外碳钢低合金钢用埋弧焊焊丝对照表来源: 作者: 时间:2007-11-14 点击:192。
凸焊对照表

9~10 9~10 9~10 9~10 8~9
2 0.25 8~9
3 0.3 8~9
4 0.3 8~9
60~65 40~45 45~50 50~55 55~60 40~45 45~50 45~50 50~55
20~24 18~20 18~20 20~22 20~22 18~20 18~20 20~22 20~22
>70
>70
>70
>70
>70
≤1 0.3~ 0.35 9~11
50~55
20~22
9~11
>60
2 0.3~ 0.35 9~11
55~60
20~22
9~11
>60
3 0.3~ 0.35 9~11
60~65
20~24
9~11
>60
4
0.3~ 0.35
9~11
≤1
2
3
4
≤1
0.3 0.3 0.3 0.3~0.35 0.25
9~11 9~10 9~10 9~10 9~10 8~9 8~9 8~9 8~9
>60 >40 >40 >40 >40 >30 >30 >30 >30
自检频次
1、每日首件或更换修磨电极后首件必检 2、正常工作条件下1次/2小时 3、记录结果
检具
30MN〈扭力搬手〈80MN
补焊
备注:对于凸焊螺母焊接不牢,可以采用CO2气体保护焊补焊的方式,要求对角焊接,焊接电流110-130
4点凸焊螺母设备工艺表
螺母规格 M7/16 M7/16 M7/16 M12 M12
M12
M12
M10
M10
M10
M10
M8
M8
焊接钢管公英制尺寸对照规格表
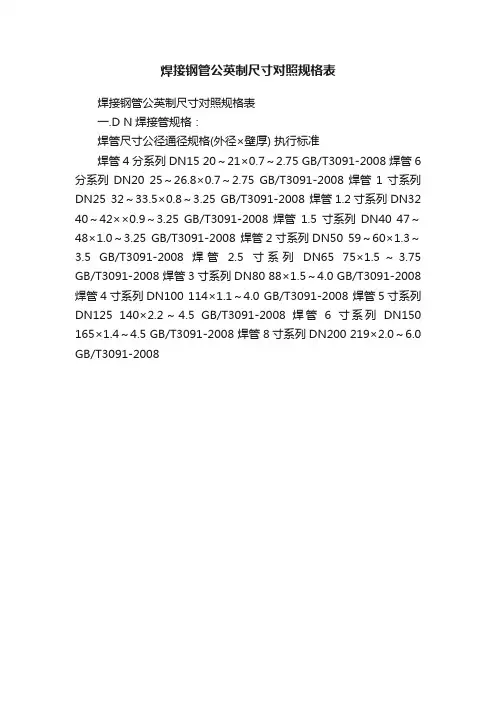
焊接钢管公英制尺寸对照规格表
一.D N焊接管规格:
焊管尺寸公径通径规格(外径×壁厚) 执行标准
焊管4分系列DN15 20~21×0.7~2.75 GB/T3091-2008 焊管6分系列DN20 25~26.8×0.7~2.75 GB/T3091-2008 焊管1寸系列DN25 32~33.5×0.8~3.25 GB/T3091-2008 焊管1.2寸系列DN32 40~42××0.9~3.25 GB/T3091-2008 焊管1.5寸系列DN40 47~48×1.0~3.25 GB/T3091-2008 焊管2寸系列DN50 59~60×1.3~3.5 GB/T3091-2008 焊管2.5寸系列DN65 75×1.5~3.75 GB/T3091-2008 焊管3寸系列DN80 88×1.5~4.0 GB/T3091-2008 焊管4寸系列DN100 114×1.1~4.0 GB/T3091-2008 焊管5寸系列DN125 140×2.2~4.5 GB/T3091-2008 焊管6寸系列DN150 165×1.4~4.5 GB/T3091-2008 焊管8寸系列DN200 219×2.0~6.0 GB/T3091-2008
焊管4分系列dn15202107275gbt30912008焊管6分系列dn202526807275gbt30912008焊管1寸系列dn253233508325gbt30912008焊管12寸系列dn32404209325gbt30912008焊管15寸系列dn40474810325gbt30912008焊管2寸系列dn5059601335gbt30912008焊管25寸系列dn657515375gbt30912008焊管3寸系列dn80881540gbt30912008焊管4寸系列dn1001141140gbt30912008焊管5寸系列dn1251402245gbt30912008焊管6寸系列dn1501651445gbt30912008焊管8寸系列dn2002192060gbt30912008
(word完整版)焊接材料对照表

焊接材料对照表焊接检验知识学习:一、焊接目视检查视力:在12英寸的距离处可达到Jaeger J2, 同时还应完成色盲测试(相当于中国视力规定的1。
2)二、气瓶储放区的温度不应低于—20℉也不能高于130℉三、华氏摄氏度温度换算公式:℃=5/9(℉—32);℉=(9/5℃+32)四、焊条识别:EXXXXE代表焊条;XX溶敷金属的最小抗拉强度,X焊接位置,数字1表示焊条可用于任何焊接位置,数字2表示熔融金属流动性非常好,只能用于平焊或角缝焊,数字4表示焊条可以用于立向下焊,数字`3不再使用;X涂层/操作特性,表示焊条药的组织和性能,药决定了可焊性和推荐的电流类别AC交流、DCEP直流反接、DCEN直流正接,焊条最后一个数字为5、6和8表示为“低氢焊条”,应贮存于烘箱内,温度150—350℉范围,潮湿度低于0。
2%。
,不低于250℉(120℃)的烘箱中.ERXXS-XER代表焊条棒;XX溶甫敷金属的最小抗拉强度,S固态焊丝,数字1表示焊条可用于任何焊接位置,数字2表示熔融金属流动性非常好,只能用于平焊或角缝焊,数字4表示焊条可以用于立向下焊,数字`3不再使用;X化学成份,表示焊条药的组织和性能,药决定了可焊性和推荐的电流类别AC交流、DCEP直流反接、DCEN直流正接,焊条最后一个数字为5、6和8表示为“低氢焊条”,应贮存于烘箱内,温度150-350℉范围,潮湿度低于0。
2%。
,不低于250℉(120℃)的烘箱中.EXXT—X:E表示焊丝,第一位强度,第二位是位置,T是管状焊丝,最后是极性分类药芯焊丝焊气体包括:Co2或75%氩气+25%Co2,其它的混合气体也可适用。
五、焊接接头:对接、角接、T形、搭接、端接接头.六、圆整惯例:四舍五入;七、转换系数:面积尺寸:mm2=6。
452*102in2; in2=1。
550*10—3mm2电流密度:A/mm2=1。
550810—3A/in2; A/in2=6。
焊接材料对照表
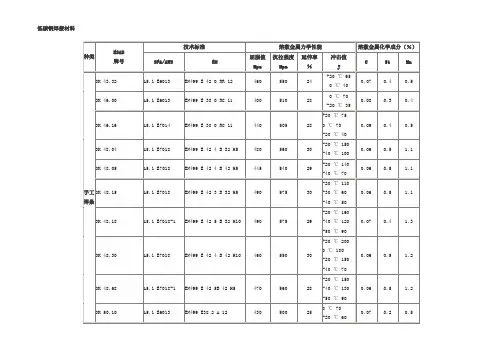
低碳钢焊接材料低合金钢焊接材料不锈钢焊接材料及高合金钢焊接材料镍基焊接材料铝合金焊接材料OK AristoRod 新一代无镀层 MAG 焊丝性能介绍: OK AristoRod 是为满足高性能自动化和机器人焊接而最新研发的无镀铜高效气保焊丝,是 MAG 焊丝中的顶级产品。
先进的表面处理工艺达到高品质镀铜焊丝水平,使得焊丝不仅耐腐蚀,而且焊丝导电压降很小,大大提高导电稳定性,因此极大提高了电弧稳定性和减小了焊接飞溅,高速送丝状态下送丝平稳可靠,能得到更高的焊接熔敷效率。
即使在极高焊接电流时仍具有极稳定的电弧,焊接飞溅极小,因此非常适合机器人焊接过程中的频繁启动和停止焊接。
焊丝特殊的制造工艺可减少导电嘴磨损,降低消耗件成本。
相比镀层焊丝焊接中产生的烟雾很小,大大减少有害气体对操作者的危害。
ESAB 铝焊丝牌号速查表ESAB 不锈钢焊材牌号新旧对照表MIG 不锈钢气保焊丝TIG Rods 不锈钢氩弧焊丝SAW 不锈钢埋弧焊丝不锈钢带级堆焊焊带国内外焊接材料对照表:低合金钢用实芯焊丝和焊棒对照表:国内外铬及铬镍耐蚀钢用实芯焊丝和焊棒对照表来源: 作者: 时间:2007-11-14 点击:71国内外铝及铝合金用焊丝和焊棒对照表来源:作者:时间:2007-11-14 点击:85国内外铬及铬镍耐蚀钢用药芯焊丝对照表来源:作者:时间:2007-11-14 点击:95国内外不锈钢焊条对照表来源: 作者: 时间:2007-11-14 点击:499铬钼耐热钢焊条对照表来源: 作者: 时间:2007-11-14 点击:219低温钢焊条对照表来源:作者:时间:2007-11-14 点击:142国内外碳钢焊条对照表来源: 作者: 时间:2007-11-14 点击:178低合金高强度钢焊条对照表来源: 作者: 时间:2007-11-14 点击:242国内外碳钢低合金钢用埋弧焊焊丝对照表来源: 作者: 时间:2007-11-14 点击:192日本神钢KOBELCO 焊接材料来源: 作者: 时间:2007-11-14 点击:54日本神钢电焊条以质量优异,品种齐全而深受广大用户推崇。
焊接符号对照表
B-U4b G
°,-0°)
箭头所指部位为启坡心齐熔透角焊缝,焊角尺寸
8mm;反里为启坡心齐熔透角焊缝,需浑根,焊
8
角尺寸 8mm.
8
0 7(5) 45°
G
箭头所指部位为单边 45°坡心角焊,坡心间隙
P.P.
0mm,焊缝下度 7mm,熔透央供 5mm,焊后需磨 仄焊讲;反里为 I 型坡心对于交焊讲,焊前没有需
浑根,焊后没有需磨仄焊讲.
箭头所指部位为 I 型坡心对于交焊讲,焊后磨仄, 反里为单里单边削斜坡心焊缝,坡心角度 45+10,0°,坡心间隙 0-3mm,坡心钝边下度 0-3mm, (睹下图),焊后余下没有需挨磨.
缝为齐熔透焊,已标注的类似情况相共.
TYP T&B
6.4 ()
箭头所指部位周围均为 6.4mm 角焊缝,已标注的 类似情况相共. TYP
箭头所指部位为对于交焊,焊后磨仄;反里为天
TYP
然喇叭心焊,熔深 4.8mm,已标注的类似情况相 共.
箭头所指部位四里均为 3.2mm 角焊缝.
338 338
4.8 50-150
箭头所指部位的正、反里均为 4.8mm 角焊缝;已 标注的类似情况相共. TYP
(3.2)
(4.8)
G
Before Welding To Plate 303P13
4.8 50-150
箭头所指部位正反里均为对于交焊,所指部位熔 深 4.8mm,反里熔深 3.2mm,且所指里焊后挨磨 仄.注意此焊缝要正在整件板 303P13 焊交之前完 毕.
箭头所指部位为 4.8mm 角焊缝,反里为 4.8mm 角 焊间断焊,每 150mm 焊 50mm.
箭头所指部位为对于交焊,焊后磨仄;反里为 6.4mm 角焊缝,已标注的类似情况相共. TYP
焊条标准对照表,很全,值得收藏
焊条标准对照表,很全,值得收藏碳钢焊条简明表牌号国标美标作用及用途J421 E4313 E6013 焊接低碳钢结构,特别适于薄板小件及要求焊缝表面美观和光洁的盖面焊。
J421Fe E4313 E6013 焊接一般低碳钢结构,特别适于薄板小件及短焊缝的间断焊和要求焊缝表面光洁的盖面焊。
J421Fe16 E4324 E6024 焊接一般低碳钢结构和用于要求表面光洁的盖面焊。
J421X E4313 E6013 适用于焊接一般船用碳钢及镀锌钢板,尤其适用于薄板立向下焊及间断焊。
J422 E4303 用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422GM E4303 适用于海上平台、船舶、车辆、工程机械等结构表面装饰焊缝的焊接。
J422Fe E4303 用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422Fe16 E4323 用于较重要的低碳钢结构的焊接。
J423 E4301 用于焊接较重要的低碳钢结构,如车辆、建筑结构、重型机械结构等的焊接。
J424 E4320 E6020 可焊接较重要的碳钢结构,如重型机械、建筑机械等。
J425 E4311 适于薄板结构的对接、角接及搭接焊。
如电站烟道、风道、变压器的油箱、船体和车辆外板的低碳钢结构。
J426 E4316 E6016 用于焊接重要的低碳钢和低合金钢的结构,如造船、桥梁、压力容器等。
J427 E4315 用于焊接重要受压载荷或低碳钢厚板结构和低合金钢的结构,如机械、造船、桥梁、压力容器等。
J501Fe E7014 E7014 用于碳钢和低合金结构的焊接,如16Mn等船舶、车辆及机械结构的焊接。
J501Fe15 E5024 E7024 用于碳钢和低合金结构的焊接,如16Mn等船舶、机车车辆及锅炉等结构的焊接。
J501Fe18 E5024 适用于低碳钢以及普通船用Q235A、B、D级钢的焊接,如船舶舾装件、一般结构预制件等。
中外焊接材料国家标准对照表
AWS —1996低合金钢用气保焊焊丝和填充丝
JIS Z3312—1999碳钢及高强钢MAG焊接用实芯焊丝
JIS Z3325—1999低温钢MAG焊接用实芯焊丝
JIS Z3316—1999低碳钢和低合金钢用TIG焊丝及焊棒
JIS Z3317—1999
钼及铬钼钢MAG焊接用实芯焊丝
中外焊接材料国家标准对照表
中外焊接材料国家标准对照表
表1中外焊条国家标准对照表
中国
美国
日本
欧洲、德国
备注
GB/T 5117—1995碳钢焊条
AWS —1991碳钢手工电弧焊焊条
JIS Z3211—1991低碳钢焊条
EN 499—1994碳钢及细晶粒钢焊条
GB/T 5117等效采用AWS
GB/T 5118—1995低合金钢焊条
AWS —1992钎焊和熔钎焊钎剂
EN 440—1994碳钢气保焊焊丝和填充丝
EN 1668—1997碳钢及细晶粒钢TIG焊焊丝和填充丝
EN 12070—1999耐热钢气保焊焊丝
①GB/T 8110—1995等效采用了AWS和AWS
②GB/T 14957其中部分焊丝用于气体保护焊
YB/T 5092—2005焊接用不锈钢丝
AWS —1993不锈钢焊丝和填充丝
GB/T 10044—2002铸铁焊条及焊丝
AWS —1990铸铁用填充丝及焊条
JIS Z3252—1992铸铁焊条
DIN 8573T1—1978铸铁焊接用填充材料
GB/T 13814—1992镍及镍合金焊条
AWS —1997镍及镍合金焊条
JIS Z3224—1999镍及镍合金焊条
点焊技术参数及设备
双点焊工艺总结1 点焊质量1.1焊接质量与参数对照表1.2相关质量问题1.2.1飞溅原因(1)开始时电极预紧压力过小,熔化核心周围未形成塑性金属环而向外飞溅;(2)加热结束时,因加热时间过长,熔化核心过大,在电极压力下,塑性金属环发生崩溃,熔化金属从焊件之间或焊件表面溢出。
1.3焊接质量一般要求1.3.1 焊透率点焊接头的强度决定于焊点的几何尺寸及其内外质量。
一般要求熔核直径随板厚增加而增大。
熔核在单板上的熔化厚度hn对板厚度δ的百分比称焊透率A,即 A=单板上的熔化高度hn/板厚δ×100%。
通常规定A在20%-80%范围内。
实验表明,焊点熔核直经符合要求时,取A》20%便可保证焊点的强度。
A过大,熔核接近焊件表面,使表面金属过热,晶粒粗大,易出现飞溅或熔核内产生缩孔、裂纹等缺陷,接头承载能力下降。
一般不许A>80%。
参考:(1)薄板焊接——薄板焊接时,因散热强烈,焊透率宜选小,可取10%左右。
(2)不同板厚焊接——薄板一边焊透率选10-20%。
(3)镁合金焊接——选60%左右。
(4)钛合金焊接——可达95%。
※一般焊透率选40%左右较好。
1.3.2表面质量一个好的焊点,从外观上看,表面压坑浅,平滑均匀过渡无明显凸肩或局部挤压的表面鼓起,不允许有外表环状或经向裂纹,表面不能有熔化或粘附的铜合金。
从内部看,焊点形状规则,均匀其尺寸能满足结构强度的要求,核心内部无贯穿性或越规家值的裂纹,结合线深入及缩孔均在规定范围内,焊点核心无严重过热组织及其它不允许的缺陷。
1.3.3焊点直径直接决定了接头的强度。
一般焊点直径为:d=2δ+3(δ为板厚)。
在板件搭边宽度的允许下,焊点直径应尽量大点。
2点焊工艺介绍2.1 点焊过程2.1.1概述点焊经如图1所示过程:是一种永久结合的金属连接方式。
焊件通过焊接电流处局部发热而发生塑性变形,同时在焊件加热处施加压力,形成熔核。
焊件自身的电阻,产生相当大的热量,温度也很高。