
SMT(贴片)检查标准资料
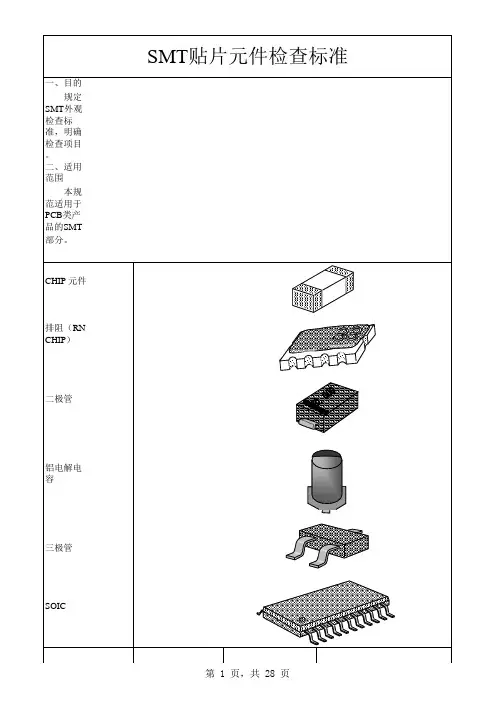
一、目的 规定SMT外观检查标准,明确检查项目。 二、适用范围 本规范适用于PCB类产品的SMT部分。 CHIP 元件
排阻(RN CHIP)
二极管
铝电解电容
三极管
SOIC
QFIC
BGA
第 1 页,共 16 页
SMT贴片元件检查标准
SOJ
PLCC
晶振
五、名词术语 PCB 焊盘(PAD) 金手指 : : : 印刷线路板 PCB板上元件贴装所使用的铜箔 有渡金层的铜箔
w1 a≤1/2w1
元件宽度比焊盘宽度大时按以下判定 CHIP横向偏移 w2 a≤1/2w2
偏移的电极间最小间距在0.3mm以上,与电路的最小间距在0.2mm以上
≥0.2mm
第 12 页,共 16 页
SMT贴片元件检查标准
≥0.3mm
OK
CHIP纵向偏移
间隙A
A<0 时OK A≥0时NG
≥0.2mm时OK
SMT贴片元件检查标准
浮起 固化后元件电极(引脚)向上离开焊盘要≤0.3mm 6.7 部分部品极性表示如下 极性部品操作标准
把握有极性或有方向性的部品的种类、作业中必须防止极性错误发生以及流出。 以下部品上的箭头表示极性或有方向性的部品也有[+]、[-]记号表示。基板上面有印刷极性 标志("o"、"1")的时候、要确认和部品和的极性标志( ← )一致
第 8 页,共 16 页
SMT贴片元件检查标准
6.5.2 焊锡检查基准说明 CHIP偏移 焊盘宽度比CHIP电极宽度大時a ≦ 1/3 W1为合格
W1
焊盤 焊盘宽度比CHIP电极宽度小时b ≦ 1/3 W2为合格
a ≦ 1/3 W1
b ≦ 1/3 W2 W2
焊盤 对CHIP的焊盘的橫向偏移时、电极宽度的2/3以上焊锡与焊盘接触。
极性(方向)错误 错料 短路 无空间不良 撞件 锡裂 锡珠
有极性(方向)的部品极性(方向)错误 贴装的元件与图纸和BOM不符 两个或以上不相连的导体相连 邻近的电极(导体)的距离狭窄,最小间距不低于0.08mm 元器件因碰撞破损,掉落 因外力或热温因素使锡裂开(用10倍放大镜能确认的锡裂不可有) 焊盘以外地方的球状焊锡(基准参照6.5.2的说明)
判定基准 红胶长方向偏移不可超过焊盘宽度的1/3,不可上焊盘。 上焊盘 <1/3焊盘
第 7 页,共 16 页
SMT贴片元件检查标准
没上焊盘
合格
脏污 气泡 欠缺
不合格
不合格
红胶表面有脏污,气泡,欠缺为不合格
气泡
污染 6.5 焊锡 6.5.1 不合格名称 空焊 假焊 冷焊 少锡 多锡 部品偏移 CHIP立起 引脚偏移 引脚浮起 欠品 侧立 反贴
●
●
B区两个不在同一侧 合格
⑹金手指污染
● ●
A区不允许有任何污染现象 B区不可有超过0.05mm2的油迹、白色结晶膜等残留表面 油迹,松香
胶纸迹 不合格 ⑺金手指残留铜箔 ●边缘整齐,无细铜丝与其它线路相连、相碰
铜丝短路
●
不合格 边缘批缝须在以下范围:当 L1〈 0.5mm时,L2≥ 0.15mm 当 L1≥ 0.5mm时,L2≥ 0.2mm
引脚有明显的弯曲,起翘为不合格
6.3 印刷检查标准 检查项目 判定基准
第 6 页,共 16 页
SMT贴片元件检查标准
偏移
⑴CHIP料焊盘(含电容 电阻 晶体管等)印刷位移在焊盘宽度的1/3以下为合格
<1/3焊盘
⑵IC偏移不超过焊盘宽度的1/3为合格
<1/3焊盘
<1/3焊盘宽
<1/3焊盘宽
<1/3焊盘宽
金手指 L1 L2 铜箔批缝
⑻绿油
●
从金手指上部引出的线路暴露于外,绿油没有覆盖的地方不得超过0.5mm, 且暴露部分必须是镀金部分
第 5 页,共 16 页
SMT贴片元件检查标准
●Байду номын сангаас
绿油覆盖金手指不 得超过0.5mm 金手指
板边
露铜
<0.5mm
6.2 元器件 检查项目 CHIP损伤 判定基准 任何一端金属渡层和料体都不能有损伤,凹痕
0.3mm以下
锡珠
锡珠大小以直径D计算 D=0.05毫米以内的锡珠忽略不计 0.05mm<D<0.1mm在25.0×25.0mm的范围内允许有5个 D≤0.2mm的锡珠在25*25mm范围内允许有2个 D>0.2mm的锡珠不可有 元件脚之间的锡珠需满足以下两个条件: D≤0.2mm D≤1/2L
D
L
●
B区
B区
⑷金手指缺口:A区有缺口为不合格,B区缺损,凹进超过整体面积的20% 凹点 为来、不合格。 金手指 <20%
B
A 合格
B
A区
⑸金手指针孔 ●A区0.13mm以下的可接受一个,一个以上为不合格
第 4 页,共 16 页
SMT贴片元件检查标准
●
B区0.5mm以下的可接受两个,两个以上为不合格 0.05mm以下的忽略不计。 多孔区域须小于接触片的10%,大于10%为不合格 A区
QFIC PLCC
四角中的一个 角度切平 一面有凹槽 一面有凹槽
四角中的一个 角度里有○
BGA CSP
四角中的一 个角里有○ 或有角度 四角中的一个角 里有○
SOIC
四角中的一个角里 有○
OSC
一顼有凹槽 角落有削面
電解电容
一个角度有印刷
一面有黑色部分(负极)
一个角度切开斜面
滤波器 三极管 第 15 页,共 16 页
元件上锡状态 焊盘比CHIP宽度小时,不满足以下标准时为少锡
50%以上(CHIP宽度) 部品 少锡 焊盘 锡
50%以上(CHIP高度)
合格
焊盘比CHIP宽度大时,不满足以下标准时为少锡
第 10 页,共 16 页
SMT贴片元件检查标准
50%以上(CHIP高度) 50%以上(焊盘宽度)
超出以下范围时判定为多锡
欠缺
脏污
焊盘以外的地方不可沾上红胶
不合格说明 有贴装元器件的焊盘上无焊锡 元件和焊盘之间有焊锡,但连接不光滑,有焊缝 元件和焊盘之间有焊锡,但锡膏没有完全熔化 锡量相对基准较少(基准参照6.5.2的说明) 锡量相对基准较多(基准参照6.5.2的说明) 部品横向、纵向、旋转偏移(基准参照6.5.2的说明) CHIP元件一端离开焊盘,向上直立或斜立 多脚元件部分引脚横方向偏移(基准参照6.5.2的说明) 引脚向上离开焊盘,焊锡没有连接到引脚 要贴装元件的地方没有元件 片式元件侧面立起 片式元件反面朝上贴装
但偏移部分的焊电极不可与其它电路接触
引脚偏移 LEAD偏移为LEAD宽度的1/3以下。
PAD
LEAD宽度
引線和鄰近焊盤之間的間隔為0.08mm以上。 引脚偏移
0.08mm以上
PAD 第 9 页,共 16 页
LEAD
SMT贴片元件检查标准
引脚浮起 整个引脚浮起为不合格,但有焊锡相连、端部浮起在0.3mm以下允许通过
短路、异物
两个或以上不连通的焊盘之间有锡膏相连或有异物的为不合格 短路
不合格 少锡 有1/3以上焊盘未被锡膏覆盖为不合格
<焊盘面积的1/3
异物
残缺 厚度 6.4 印红胶检查标准 检查项目 偏移
焊盘表面的锡膏应该光滑圆润,凹凸不平、有缺露、塌陷的为不合格 锡膏厚度应该在钢厚度的-0.02至+0.03之间
污迹
PCB
<5*5mm
发白NG
⑴焊盘角部损伤二分之一以上为不合格,同一焊盘有两个或以上角部损伤为不合格。
焊盘损伤 L
X X≦ 1/2 L 合格
⑵焊盘与电路的接触部不可有损伤。
不合格
不合格
⑷焊盘上的贯穿孔小于0.25mm的并且为焊盘面积的1/4以下的为合格。 孔<0.25mm
合格 电路损伤 ⑴电路损伤的大小在电路的1/2以下,深度在电路厚度的1/2以下可判定为 合格,超出此范围的为不合格。 ⑵板边破损长度为PCB厚度的2倍以上或宽度大于PCB板厚度为不合格, 板边损伤损及电路的一律为不合格。
六、检验内容 检验原则:一般情况下采用目检,目检发生争议时可使用10倍放大镜。
6.1 PCB 检查项目 翘曲 判定基准 弯曲程度H≤a(b、c、d)× 1%合格,以最为严重的一端为准。
a C H b d
变色
PCB板不可有变色
第 2 页,共 16 页
SMT贴片元件检查标准
文字丝印 刮花 丝印不可缺、漏、模糊不清,如有轻微划伤,但不影响辨认的可接受。 板面允许有轻微划痕,长度在2.5mm以下,宽度在1mm以下,没有损伤绿油 和导体露出的为合格。 ⑴焊盘,电路和导电区不可有灰尘,发白,氧化。 ⑵板面上不可有沾过胶纸的痕迹。 ⑶非导电区允许有轻微发白或污迹,但范围要在5*5mm面积以内。 线路 不可有胶纸迹
烂 烂 烂 点
NG
不合格
NG
丝印 IC,晶体管 连接器及其它组件
IC,晶体管,普通电阻无丝印、丝印模糊,缺损不可辨认的为不合格
●
封装壳上不能有破损、脚根部不能有伤痕,不能有整体的凹痕
局部凹痕无孔
凹痕有孔
整体凹痕
合格
不合格
不合格
●
引脚不能有以下变形,不能有超过脚宽度10%以上的龟裂
脚变形
变形
●
变形
裂纹
如c=2.54mm,则a=5.7mm,b=3.8mm;
B b
c
板边
⑶刮花,凹痕,凹点 允许范围:●A区:≤0.13mm宽的刮花一个,但不能露电镀层
● ●
SMT(贴片)检查标准
0.3mm以下
锡珠
锡珠大小以直径D计算 D=0.05毫米以内的锡珠忽略不计 0.05mm<D<0.1mm在25.0×25.0mm的范围内允许有5个 D≤0.2mm的锡珠在25*25mm范围内允许有2个 D>0.2mm的锡珠不可有 元件脚之间的锡珠需满足以下两个条件: D≤0.2mm D≤1/2L
D
L
w1 a≤1/2w1
元件宽度比焊盘宽度大时按以下判定 CHIP横向偏移 w2 a≤1/2w2
偏移的电极间最小间距在0.3mm以上,与电路的最小间距在0.2mm以上
≥0.2mm
第 12 页,共 16 页
SMT贴片元件检查标准
≥0.3mm
OK
CHIP纵向偏移
间隙A
A<0 时OK A≥0时NG
≥0.2mm时OK
元件上锡状态 焊盘比CHIP宽度小时,不满足以下标准时为少锡
50%以上(CHIP宽度) 部品 少锡 焊盘 锡
50%以上(CHIP高度)
合格
焊盘比CHIP宽度大时,不满足以下标准时为少锡
第 10 页,共 16 页
SMT贴片元件检查标准
50%以上(CHIP高度) 50%以上(焊盘宽度)
超出以下范围时判定为多锡
第 3 页,共 16 页
SMT贴片元件检查标准
⑶PCB内层导体断裂、欠缺、露出的为不合格,内层导体起翘长度在2mm 以下,鼓出板面部分在0.1mm以下,没损伤到内层导体的为合格。 金手指 ⑴渡金层必须覆盖接触片的全部,无任何脱落、皱纹、气泡、氧化。 脱落NG
金手指 ⑵金手指区域划分如下:
B
A a
B
●
B区
B区
⑷金手指缺口:A区有缺口为不合格,B区缺损,凹进超过整体面积的20% 凹点 为来、不合格。 金手指 <20%
SMT检验标准
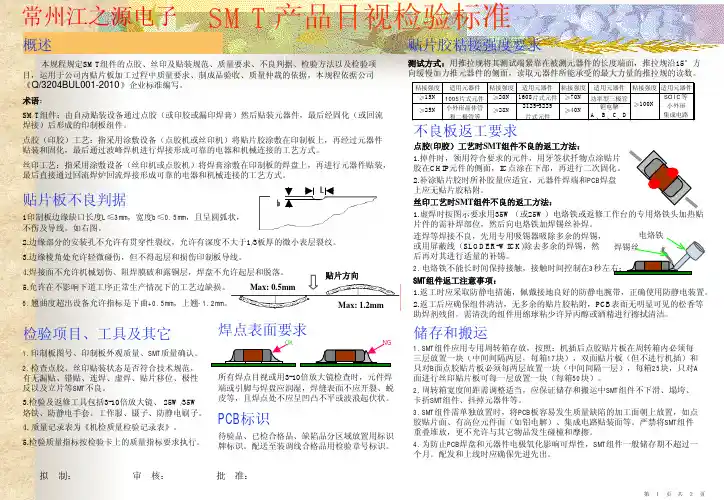
概述目,运用于公司内贴片板加工过程中质量要求、制成品验收、质量仲裁的依据,本规程依据公司《术语SMT组件:由自动贴装设备通过点胶(或印胶或漏印焊膏)然后贴装元器件,最后经固化(或回流焊接)后形成的印制板组件。
点胶(印胶)工艺:指采用涂敷设备(点胶机或丝印机)将贴片胶涂敷在印制板上,再经过元器件贴装和固化,最后通过波峰焊机进行焊接形成可靠的电器和机械连接的工艺方式。
丝印工艺:指采用涂敷设备(丝印机或点胶机)将焊膏涂敷在印制板的焊盘上,再进行元器件贴装,最后直接通过回流焊炉回流焊接形成可靠的电器和机械连接的工艺方式。
贴片板不良判据1印制板边缘缺口长度不伤及导线。
如右图。
2.边缘部分的安装孔不允许有贯穿性裂纹,允许有深度不大于3.边缘棱角处允许轻微碰伤,但不得起层和损伤印制板导线。
4.焊接面不允许机械划伤、阻焊膜破和露铜层,焊盘不允许起层和脱落。
5.允许在不影响下道工序正常生产情况下的工艺边缺损。
6.翘曲度超出设备允许指标是下曲。
Max: 0.5mmMax: 1.2mmLb贴片胶粘接强度要求检验项目、工具及其它1.印制板图号、印制板外观质量、2.检查点胶、丝印贴装状态是否符合技术规范,有无漏贴、错贴、连焊、虚焊、贴片移位、极性反以及立片等3.检验及返修工具包括烙铁、防静电手套、工作服、镊子、防静电刷子。
4. 质量记录表为《机检质量检验记录表》。
5.检验质量指标按检验卡上的质量指标要求执行。
Q/3204BUL001-2010点胶工艺锡膏印刷贴装技术回流焊接宽度一半或以上上(仅在印制导线阻焊情况下适用),判合格有旋转偏差,D>=元件宽度的一半,判合格元件全部位于焊盘上居中、无偏移,为最佳XY 方向有偏移,但引脚(含趾部和跟部)全部位于焊盘上,判合格HHD所有焊点目视或用5-20倍放大镜检查时,元件焊端或引脚与焊盘应润湿,焊缝表面不应开裂、蜕皮等,且焊点处不应呈凹凸不平或波浪起伏状。
焊膏与焊盘对齐且尺寸及形状相符;焊膏表面光滑不带有受扰区域或空穴;焊膏厚度等于钢模板厚度±0.03mm ,为最佳IC引脚趾部及跟部全部位于焊盘上,所有引脚对称居中,为最佳跟部趾部ICA元件全部位于焊盘上居中、无偏移,为最佳元件焊端位于焊盘胶点位置居中、胶量适宜,为最佳焊接面呈弯月状,且当元件高度>1.2mm 时,焊接面高度H >=0.4mm ;当元件高度<=1.2mm 时,焊接面高度H >=元件高度的1/3,为最佳过量的焊膏延伸出焊盘、且未与相邻焊盘接触;焊膏覆盖区域小于两倍的焊盘面积,判合格元件焊端与焊盘交叠后,焊盘伸出部分A 不小于焊端高度的1/3,判合格胶点位置偏移、但未触及焊盘也未接触元件引脚焊端,为合格当元件高度>1.2mm 时,焊接面高度H >=0.4mm ;当元件高度<=1.2mm 时,焊接面高度H >=元件高度的1/3,且焊接面有一端为凸圆体状,判为合格焊膏量较少,但焊膏覆盖住焊盘75%以上的面积,判合格胶点刚接触到焊盘、但对焊点的形成无不利影响,判合格SOP/QFP 器件引脚内侧形成的弯月形焊接面高度至少等于引脚的厚度,且整个引脚长度均被焊接,为最佳焊膏未和焊盘对齐,但焊盘75%以上的面积覆盖有焊膏,判合格有旋转偏移,但引脚全部位于焊盘上,判合格元件焊端宽度一半或以上位于焊盘上,且与相邻焊盘或元件相距0.5mm 以上,判合格SOP/QFP 器件引脚内侧形成的弯月形焊接面高度大于或等于引脚厚度的一半,且引脚长度的至少75%被焊接,判合格胶点大量覆盖焊盘、对焊点的形成有不利影响,判为不合格焊膏量太少,不合格焊膏溢出连接在一起,不合格SOJ/PLCC 器件引脚两边所形成的弯月形焊接面高度至少等于引脚两边弯度的厚度,为最佳元器件上的胶点直径等于贴装元器件之前涂布到PCB 上的胶点直径,为最佳凹形,焊膏量太少,不合格SOJ/PLCC 器件引脚两边所形成的弯月形焊接面高度至少等于引脚两边弯度厚度的一半,判合格焊膏边缘不清、有拉尖,不合格丝印工艺时:有XY 方向偏差,但A >=引脚宽度的一半,且引脚跟部和趾部位于焊盘上,判合格点胶工艺时:有XY 方向偏差,但A >=引脚宽度的2/3,且引脚跟部和趾部位于焊盘上,判合格胶点顶部直径大于底部直径的二分之一,且能正常的粘接元件,判合格焊膏有粘连,不合格OKNG NG OKA胶量太多或贴装压力太低,使元器件引脚未与焊盘接触,当浮起残存于PCB 上孤立焊球最大直径应小于相邻导体或元件焊盘最小间距的一半,或直径小于0.15mm ;残留在PCB 焊膏错位,不合格丝印工艺时:有旋转偏差,但A >=引脚宽度的一半,且引。
SMT一般检验规范

核对图纸
3
极性反
2).无极性的零件与 PAD 不能有呈 90 度方向着装之 情形
核对图纸
3.4.其它不良判定标准
项次
检验 项目
检验规格
检验方法
1
零件受损 零件经回焊后不得有裂纹,破损,烫伤等情形
目视/ 20 倍放大镜
2
氧化 经回焊作业之焊点表面不得有氧化的现象
经回流焊返修后用清洁剂清除残留下的白色残流物
XIAMEN INNOV ELECTRONICS TECH CO., LTD
SMT 一般检验规范
文件编号
W-Q-056
版次 A-1 页次 3 of 4
3.3.零件置放不良判定标准
项次
检验 项目
检验规格
检验方法
附图
目视/
1
20 倍放大镜
应着装零件之位置,不得着装有与该位置不相符之ຫໍສະໝຸດ 2错件核对图纸
零件
1).零件的着装方向或极性,不能有与板面指示不符 或与工程图样指示不符之情形.
2-1.灯光要求:检验光源在放大镜检验。 2-2. 检验要求:检验时需戴静电环、手指套。 四、内 容: 3.1.焊锡点不良判定标准
项次
检验项目
检验规格
检验方法
附图
目视/
焊接点经 SMT 或人工作业后,PAD 与
1
空焊
10 倍放大
零件脚不得有未相连的情形
镜
零件脚 PAD
目视/ 1).焊接 PAD 至零件脚底部之距离 h
附图
文件类别 主管部门
检验规范 品管部
厦门市英诺尔电子科技有限公司
XIAMEN INNOV ELECTRONICS TECH CO., LTD
SMT目视检查标准

03 SMT元件目视检查标准
元件外观检查标准
总结词
元件外观应无明显损伤、锈蚀、变色等现象,表面光滑、整洁。
详细描述
在目视检查中,应确保元件外观无明显损伤,如划痕、凹痕、破裂等。同时,元件应无锈蚀或变色现象,保持其 原始的光泽和颜色。此外,元件表面应光滑、整洁,无残留物或污渍。
元件方向与标记检查标准
案例三:组装缺陷的目视检查与修复
组装缺陷的目视检查
组装缺陷的危害
在SMT组装过程中,可能会出现元件 缺失、错位、损坏等缺陷。目视检查 时,应全面检查电路板上的元件,查 看是否有异常现象。同时,应借助放 大镜或显微镜进行更细致的检查。
组装缺陷可能导致电路性能下降、设 备故障或安全事故。例如,元件缺失 或错位可能导致电路短路或断路;元 件损坏可能引发设备故障或安全隐患 。
结构完整性
检查组装后的整体结构是否完整,确保没有出现 断裂、脱落等结构性问题。
功能测试
对组装后的产品进行功能测试,确保所有功能都 能正常工作。
安全性能
检查组装后的产品是否符合安全性能要求,确保 在使用过程中不会出现安全问题。
06 SMT目视检查案例分析
案例一:元件方向错误的目视检查
元件方向错误的目视检查
焊点虚焊的危害
虚焊可能导致电路性能下降、接触不良或断路,严重时可能引发设备故障或安全事故。因此,目视检查时应特别关注 焊点质量,及时发现并处理虚焊问题。
纠正措施
对于存在虚焊的焊点,应进行重新焊接或使用适当的焊接工具和材料进行修复。在纠正过程中,应注意 保护周围元件和电路板不受损坏,同时保持操作区域的整洁和安全。
目的
确保SMT元件的焊接质量、识别缺陷 和不良品,并及时采取措施进行修正 ,以提高整个电路板的可靠性。
SMT贴片_SMT质量标准2
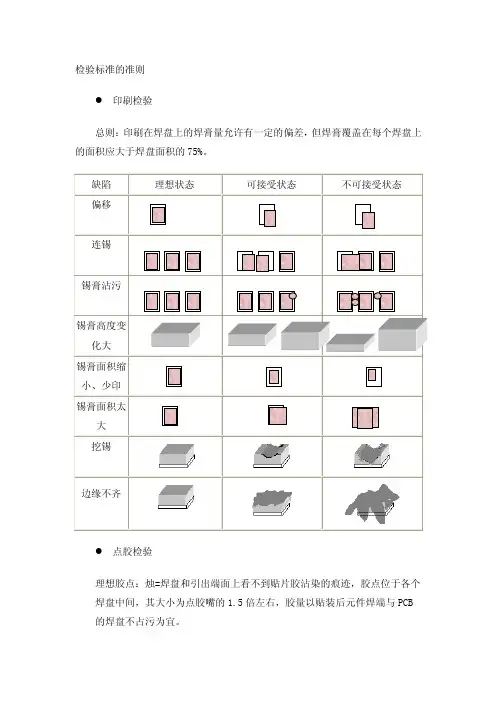
检验标准的准则●印刷检验总则:印刷在焊盘上的焊膏量允许有一定的偏差,但焊膏覆盖在每个焊盘上的面积应大于焊盘面积的75%。
●点胶检验理想胶点:烛=焊盘和引出端面上看不到贴片胶沾染的痕迹,胶点位于各个焊盘中间,其大小为点胶嘴的1.5倍左右,胶量以贴装后元件焊端与PCB 的焊盘不占污为宜。
炉前检验炉后检验良好的焊点应是焊点饱满、润湿良好,焊料铺展到焊盘边缘。
返修当完成PCBA的检查后,发现有缺陷的PCBA就需求进行维修,公司有返修SMT的PCBA有两种方法。
一是采用恒温烙铁(手工焊接)进行返修,一是采用返修工作台(热风焊接)进行返修。
不论采用那种方式都要求在最短的时间内形成良好的焊接点。
因此当采用烙铁时要求在少于5秒的时间内完成焊接点,最好是大约3秒钟。
铬铁返修法即手工焊接新烙铁在使用前的处理:新烙铁在使用前先给烙铁头镀上一层焊锡后才能正常使用,当烙铁使用一段时间后,烙铁头的刃面及周围就产生一层氧化层,这样便产生“吃锡”困难的现象,此时可锉去氧化层,重新镀上焊锡。
电烙铁的握法:a.反握法:是用五指把电烙铁的柄握在掌中。
此法适用于大功率电烙铁,焊接散热量较大的被焊件。
b.正握法:就是除大拇指外四指握住电烙铁柄,大拇指顺着电烙铁方向压紧,此法使用的电烙铁也比较大,且多为弯型烙铁头。
c.握笔法:握电烙铁如握钢笔,适用于小功率电烙铁,焊接小的被焊件。
本公司采用握笔法。
焊接步骤:焊接过程中,工具要放整齐,电烙铁要拿稳对准。
一般接点的焊接,最好使用带松香的管形焊锡丝。
要一手拿电烙铁,一手拿焊锡丝。
清洁烙铁头加温焊接点熔化焊料移动烙铁头拿开电烙铁一是快速地把加热和上锡的烙铁头接触带芯锡线(cored wire),然后接触焊接点区域,用熔化的焊锡帮助从烙铁到工件的最初的热传导,然后把锡线移开将要接触焊接表面的烙铁头。
一是把烙铁头接触引脚/焊盘,把锡线放在烙铁头与引脚之间,形成热桥;然后快速地把锡线移动到焊接点区域的反面。
SMT检验标准

21
旋转
QPF 器件超过器件脚的 1/4,钽电容吃锡量两 端金属区吃锡高度不可低于 1MM
零件一头高翘 <断路>
目视
贴片元件(如电阻)旋转 180º或 90º(反向或 侧立)
目视
√ √
√
22 多锡
√
零件吃锡超过零件顶端加上零件厚度一半 的高度
目视
深圳市超思维通讯电子厂
质量体系技术文件
主题
检验标准书
检测方法 及工具
卡尺
缺陷级别 CR MA MI
√பைடு நூலகம்√
2
锡尖
3
短路
零件
4
孔塞
零件 5 脚翘,
断脚
假焊/
6
虚焊
7
包焊
作业不慎造成锡尖其高度不可超过 1/2 脚宽
√
无零件位锡尖与邻近 PAD 或零件最小距离 卡尺
√
小于 0.38MM
为搭锡桥.零件脚歪斜.锡渣.锡珠或残留导 目视万用 √
电材料等造成短路(不是同一线路)
表
制程因素(如锡膏熔锡,过锡炉)造成零件孔. 螺丝孔等堵塞.
目视/ 塞针
√
QFP 或 S√JIC 等零件脚翘起,未平贴板面,
√
翘起高度超过零件脚的厚度
目视
零件脚折断或脱落
√
零件脚未沾附锡或表面沾锡经大头针拔便 目视,探
√
松动
针
焊点表面成球状,看不到实际焊接效果(一般
√
是由元件焊接面有部分氧化引起)
目视
8
冷焊
焊锡表面粗糙,颜色灰暗轻轻一拔就松动
√
目视
9
汽孔
由锡膏中含有过多的空气所引起小于焊点
SMT贴片检验规范
文件主题SMT贴片检验规范检验项目检验方法检验标准不良描述检验类型检验阶段检验水平不良判定常规确认AQL钢网确认目测1、所用钢网必须与此款产品相一致;钢网与此款产品不一致√首件巡检正常II级单次Ac/Re:0/12、生产前应用钢网核对光源板焊盘,钢网开孔与焊盘完全一致才可生产;钢网开孔与焊盘不一致,且歪斜不能超过焊盘1/3√ 1.0锡膏解冻目测1、生产使用锡膏需在常湿下解冻2H-4H方可使用解冻时间不足2H √首件巡检正常II级单次2.52、解冻后对锡膏进行搅拌,搅拌均匀,不能有变质、颗料状的现象搅拌不均匀,变质、有颗料状√ 1.0印刷锡膏目测1、锡膏印刷应无偏移,锡膏表面平整,位置在焊盘中间、无连锡、无塌陷、无拉尖锡膏偏移不能超过焊盘1/2,表面不平整,连锡,塌陷,拉尖√首件巡检正常II级单次1.02、锡膏印刷厚度要求在钢网厚度的±0.02mm印刷好的锡膏超过钢网厚度±0.02mm√ 2.53、印刷好的锡膏量应覆盖焊盘开孔面积80%以上锡膏量覆盖在焊盘面积80%以下√ 1.0文件主题SMT贴片检验规范检验项目检验方法检验标准不良描述检验类型检验阶段检验水平不良判定常规确认AQL贴片目测1、上料时飞达的光源不能混电压、色温、光通量,且Bin应相同等;两边飞达的光源混电压、色温、光通量,且Bin区不同√首件巡检成品正常II级单次Ac/Re:0/12、光源正负极不能贴反,灯珠不能偏移,少件,贴翻等不良现象正负极贴反,灯珠偏移超过焊盘1/3,少件,贴翻等√ 1.03、贴片灯珠上飞达时应由IPQC确认后方可装入飞达进行贴片;贴片灯珠上飞达时未经过IPQC确认后进行贴片√ 1.04、确认灯珠时应用万用表进行点亮测试,灯珠点亮后万用表显示正值,红表笔所对应的一端为正极,黑表笔对应的一端为负极;反之,红表笔所对应的一端为负极,黑表笔所对应的一端为正极,再根据相应的极性装入飞达料盘;光源正负极装入飞达反向,光源装错,导致贴片后光源板不良√首件巡检正常II级单次Ac/Re:0/1文件主题SMT贴片检验规范检验项目检验方法检验标准不良描述检验类型检验阶段检验水平不良判定常规检验阶段AQL过回流焊目测1、炉内上下各分十个温区,上温区实际设定值比下温区大10度,后面温区上下温度一致,且10个温度区的设定值应符合作业指导书要求;上下温区温度全部设置一致,且不符合作业指导书要求√首件巡检正常II级单次1.02、生产过程中应对回流焊实际温度进行测试,保证炉内实际温度和设定温度保持一致(±5℃)回流焊炉内实际温度和设定温度不一致;√首件巡检1.03、在过回流焊时,不可出现产品翘起现象,若翘起,产品垂直高度不得大于50度,产品在炉内不可卡炉,、生锡、光源板柏油发黄、柏油层起翘的现象;产品垂直高度大于50度,产品在回流焊内卡炉,生锡、光源板柏油发黄、柏油层起翘√首件巡检成品1.0合格品图片:。
SMT通用贴片检验标准
5.2.2 焊接异常---针孔/吹孔5.2.2缺陷-1,2,3级针孔/吹孔/空洞等使焊接特性降低至最低要求以下.文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard5.2.35.2.3 焊接异常--锡膏回流5.2.45.2.4 焊接异常-不润湿 5.2.55.2.5 焊接异常-反润湿融化的焊接料与基底金属不能形成金属性结合。
融化的焊接料先覆盖表面后退缩成一些形状不规则的的焊了堆,空当处有薄薄的焊料膜覆盖,为暴露基底金属和表面涂敷层。
5.2.75.2.7 焊接异常-焊锡过量/锡网,溅锡5.2.8 焊接异常-焊料受扰5.2.8带有冷却纹的焊点表面外观,大多发生在无铅合金中,不是受焊料受扰。
5.2.9 焊接异常-焊料破裂5.2.9缺陷-1,2,3级违反组件最大高度或引脚突出要求。
5.2.9 焊接异常-边缘夹簧/错位5.2.9文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard7.1.1.1元器件的安放-方向-水平7.1.5元器件的安放-DIP/SIP器件与插件引脚伸出长度满足要求文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard7.1.6元器件的安放-径向引脚-垂直7.1.8元器件的安放-连接器文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard7.3.2元器件固定--粘接剂粘接7.3.3元器件固定--粘接剂粘接文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard7.4.5非支撑孔--焊接7.4.5非支撑孔--焊接文件编号 Doc.No 审核 Audit.文件名称 Title版本 Revision 批准 Approve 页码 Page标准化 Standard7.4.5非支撑孔--导线弯折7.4.5支撑孔--焊接文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard7.4.5支撑孔--焊接--主面--引脚到孔壁7.4.5支撑孔--焊接--主面--引脚到孔壁文件编号 Doc.No审核 Audit. 年 月 日文件名称 Title 版本 Revision批准 Approve 年 月 日页码 Page标准化 Standard 年 月 日7.4.5支撑孔--焊接--辅面-焊盘区覆盖8.18.1 胶水粘固7.4.5支撑孔--焊点--引脚弯曲处的焊料文件编号 Doc.No审核 Audit. 年 月 日文件名称 Title 版本 Revision批准 Approve 年 月 日页码 Page标准化 Standard 年 月 日8.2.1.1片式元件-仅底部端子侧面偏移(A)8.2.1.2片式元件-仅底部端子侧面偏移(B)文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard8.2.1.3片式元件-仅底部端子末端连接宽度(C)8.2.2.1片式元件-矩形或方形端元件-侧面偏移(A)8.2.1.4片式元件-仅底部端子,最小填充高度(F)F 填充高度没有要求文件编号 Doc.No审核 Audit.文件名称 Title版本 Revision批准 Approve页码 Page标准化 Standard偏移大于50%,为不良8.2.2.3片式元件-矩形或方形端元件-末端连接宽度(C)偏移超出焊盘位置,为不良8.2.2.2片式元件-矩形或方形端元件-末端偏移(B)文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard8.2.2.5片式元件-矩形或方形端元件-最大填充高度(E)8.2.2.4片式元件-矩形或方形端元件-侧面连接长度(D)8.2.2.6片式元件-矩形或方形端元件-最小填充高度(F)文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard8.2.2.9片式元件-矩形或方形端元件-端子异常(J)8.2.2.8片式元件-矩形或方形端元件-末端重叠(J)文件编号 Doc.No审核 Audit.文件名称 Title版本 Revision批准 Approve页码 Page标准化 Standard 侧立/贴 立碑倒贴文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard8.2.3.4元件端子-侧面连接长度(D)8.2.3.6元件端子-最小填充高度(F)可接收良品图片8.2.3.5元件端子-最大连接厚度(E)不可接收图片-不润湿不良现象图片文件编号 Doc.No审核 Audit.文件名称 Title 版本 Revision批准 Approve页码 Page标准化 Standard8.2.3.8元件端子-末端重叠(J)8.2.4.1城堡端子/引脚-侧面偏移(A)不可接收图片-重叠小于50%8.2.4.2城堡端子/引脚-最小侧面焊接长度(D)文件编号 Doc.No WI17-88-007审核 Audit.文件名称 Title 版本 Revision A批准 Approve页码 Page3/3标准化 Standard8.2.4.68.2.4.6 无引脚芯片端子-最小填充高度(F)8.2.5.18.2.5.1 扁平,L形,翼形引脚-侧面偏移(A)偏移大约50%,二级标准可以接收89910785 HE。
SMT贴片外观工艺检验标准
SMT贴片外观工艺检验标准形成。
P02元器件贴装A、元器件位置偏移超过焊盘的1/3.A、元器件倒装或漏装。
A、元器件间距不均匀。
A、元器件高度不一致。
一般工艺第3页共12页SMT加工品质检验标准本标准的目的是为了规范SMT加工的工艺质量要求,以确保产品品质符合要求。
适用于公司所有SMT加工生产过程中的工艺品质管控。
定义:一般作业工艺:指产品加工过程中质量常规管控的作业,如焊膏储存、印刷效果、贴片状况、回流焊,QC检验等。
A类(主要不良):工艺执行漏作业、错作业、作业不到位,功能不能实现。
(例:焊锡短路,错件等)B类(次要不良):工艺执行作业不到位,影响PCB板的安装使用与功能实现;影响产品的外观等不良。
(例:P板表面松香液体过多)相关标准:IPC-A-610D-2005《电子组件的接受条件》SJ/T - 1995《表面组装组件的焊点质量评定》SJ/T - 1995《表面组装工艺通用技术要求》标准组成:1、印刷工艺品质要求(P-01)2、元器件贴装工艺品质要求(P-02)3、元器件焊锡工艺要求(P-03)4、元器件外观工艺要求(P-04)检验方式:检验依据: GB/T2828.1-2003 -----II类水准AQL接收质量限:(A类)主要不良:0.65(B类)次要不良:1.0检验原则:一般情况下采用目检,当目检发生争议时,可采用10倍放大镜。
本标准参照相关标准由品质部制定,标准的发行与修订、废止需经品质部的允许。
P-01印刷工艺品质要求:1、锡浆的位置居中,无明显的偏移,不可影响粘贴与焊锡。
2、印刷锡浆适中,能良好的粘贴,无少锡、锡浆过多。
3、锡浆点成形良好,应无连锡、凹凸不平状。
P-02元器件贴装工艺品质要求:元器件位置偏移超过焊盘的1/3;元器件倒装或漏装;元器件间距不均匀;元器件高度不一致。
以上是本标准的主要内容,旨在规范SMT加工的工艺质量要求,以确保产品品质符合要求。
文中的工艺问题主要集中在元器件贴装和焊接方面。
SMT品质检验标准
SMT品质检验标准一、品质判定:SMT制程分为锡膏制程与点胶制程(1)制程中缺点分为:A、严重缺点,〈CRITICAL DEFECT〉:简写CR,凡有危害制品的使用者或携带者之生命或安全之缺点谓之;B、主要缺点,〈MAJOR DEFECT〉简写MA,制品单位的使用性能不能达到所期望之目的,明显的减低其实用性质的缺点谓之;C、次要缺点,〈MINOR DEFECT〉简写MI;2、点胶制程中的缺点,一般有:错件、缺件、反向、倒置、偏离、异物、溢胶、浮高、侧立、刮伤;3、锡膏制程中的缺点,一般有:空焊、假焊、冷焊、针孔、少锡、包焊、短路、错件、缺件、反向、倒置、偏离、异物、PCB起泡、直立、侧立、锡珠;二、SMT重点品质说明:1、空焊:零件脚或引脚与锡垫间因没有锡或其它因素造成没有接洽;2、假焊:假焊之现象与空焊类似,但其锡垫之锡量太少,低于接洽面标准;3、冷焊:锡或锡膏在回风炉气化后,在锡垫上仍有模糊的粒状附着物;4、针孔:板底不能有洞孔现象出现;5、少锡:零件面吃锡不良,未达75%以上;6、包焊:焊点焊锡过多,看不到零件脚或其轮廓者;7、短路:又称桥接,有脚零件在脚与脚之间被多余之焊锡所联接短路;8、错件:零件放置之规格或种类与作业规定或BOM、ECN不符者,即为错件;9、缺件:应放置零件之位置,因陋就简正常之缘故而产生空缺;10反向:有极性之零组件与加工工程样品、方向相反,即为反向;11、倒置:又为反白,零件有规格标示一面倒置于PDA上;12、偏离:零件超出PAD之部分,不得大于本体宽度之1/4;13、异物:可导电之异物〈锡渣、锡球、铁线〉;不可导电之异物〈贴纸〉;14、不洁:加工作业不良,造成板面不洁净或CHIPS脚与脚之间附有异物或CHIPS修补不良有点胶、助焊剂、防焊绿漆、松香等均视为不合格品;15、PCB起泡:PCB板离层起泡或白斑现象;16、溢胶:胶水溢于零件两端PAD上;17、点胶推拉力必须在1;5KG以上;18、锡珠:于零件脚四周,有白色结晶沉淀物;〈也可说为锡珠SOLDER BALL〉19、浮高:零件一脚〈端〉跷起;20、侧立:零件侧面立起;21、直立:零件纵向站立〈又称墓碑现象〉;22、刮伤:PCB板堆积防护不当或重工防护不当产生刮伤问题;23、报废:线路断;三、SMT检验要项:1、检验部分:A、板子外观是否有起泡、撞伤、刮伤等现象;B、核对BOM是否有错件、多件、缺件;C、检视吃锡状况是否良好;D、零件是否有极性反向、零件倒置、零件偏位;E、零件外观是否有破损、印刷不良等现象;F、板子及零件是否有污染、不洁、氧化等现象;G、是否有因修补等到问题造成不良;2、包装部分:A、现品票或流程卡之书写核对;B、辅助表单是否齐全正确;C、包材是否有破损且大于PCB之面积;D、应贴之贴纸是否齐全正确;E、是否有应作ECN标示而未标示;F、包装之方法是否正确,是否造成品质不良;G、PCB是否有混装现象;H、PCB外箱标示是否有与实物不符现象;I、是否有按厂商之规定包装;J、包装标示OK后,是否先经领班确认再由QA盖章;四、SMT检验标准:1、见SMT基板CHECK指导书;2、见SMT锡点检验标准;3、见SMT点胶CHECK指导书;。