
富士康塑膜结构设计原理
模具結構原理
4﹑滑塊的導滑:
滑塊在導滑中,運動必須順利、平穩,才能保證滑塊在模具生產中不發生卡 滯或跳動現象,否則會影響成品質品,模具壽命等。常用的導滑形式如下所示:
采用整體式加工 困難,一般用在模 具較小的場合。
采用壓板,中央導 軌形式,一般用在 滑塊較長和模溫 較高的場合下。
精度和速度的提升是相鋪相承的。速度的提高必然要求精度的提 升﹔精度的提高必然帶動速度的提升。
模具結構原理
二﹑塑膠模具基本構成﹕
塑膠模具由七大系統構成﹕導向系統﹑支承系統﹑成型零件系 統﹑澆注系統﹑冷卻系統﹑頂出系統﹑排氣系統。
由以上各系統組成之模具﹐塑膠經澆注系統﹐通過澆口進入模腔 內部﹐填充保壓之后由冷卻系統冷卻﹐成品冷凝固化后經成型零件以 及頂出系統頂出﹐完成一個成型周期。
模具結構原理
3﹑撥塊抽芯的滑塊
撥塊抽芯的滑塊參數及設計要點: a.撥塊撥動面與滑塊斜孔要有0.5間隙的配合,以便開模順暢。(δ撥 塊撥動面為與滑塊間的間隙,B為撥塊撥動面) b.撥塊角度α=β≦25°(α為拔塊傾斜角度,β為拔塊止動角度) c.撥塊在模板配合長度H1≧1.5W (以保証 撥塊強度) d.滑塊的行程計算 S=T+2~3mm (S為滑塊需要水平運動距 離;
模具結構原理
三﹑合模導向系統﹕
合模導向機構在塑模中﹐主要用來保証公模和母模兩大部分或模 內其他零部件之間准確對合﹐以保証塑料制品的形狀和尺寸精度﹐并 避免模內各種零部件發生碰撞和干涉。
設計合模導向機構的基本要求是定位准確﹑導向精確﹐并具有足 夠的強度﹑剛度和耐磨性。
導向機構有導柱導向機構和錐面(直面)定位機構。 導柱導向機構我們常用的有GP(導柱)﹐EGP(頂板導柱)等。如圖 1﹐圖2所示。 錐面定位機構我們常用的有直角定位塊﹐斜度定位塊﹐模仁定位 凸台等。如圖3﹐圖4所示。
滑塊是倒勾處理的一種方式,一般是借助注射機開模力與合模力進行側向 分型、抽芯及復位動作的機構,這種機構經濟性好,動作可靠,實用性強,常 用的撥動方式有斜撐梢及撥桿撥動。 撥塊撥動與斜撐銷撥動區別: a.作用面不同:
斜撥動作用又有止動作用,因此一般可不裝止動塊. b.使用場合不一樣 斜撐銷一般使用在滑塊較大及行程較大的場合下. 撥塊一般使用在滑塊較小及行程不大的場合下.
(GP)導柱
模具結構原理
母模板
公模板 圖1
模具結構原理
(EGP)頂板導柱
圖2
直角定位塊
模具結構原理
斜度定位塊
圖3
模仁定位凸台
模具結構原理
模仁定 位凸台
圖4
模具結構原理
四﹑支承系統﹕
塑膠模具中的公母模板﹐上下固定板﹐模腳﹐支撐柱(SP)﹐停止 銷(STP)等零件均稱為支承零部件。
支承零部件與合模導向機構組裝﹐便構成注射模架。模架的作用 就是用來安裝和固定注射模中的各種功能結構﹐因此設計注射模時﹐ 必須保証各種支承零部件具有足夠的強度和剛度。
公母模板在模具中起安裝和固定成型零部件﹑合模導向機構以及 頂出脫模機構等各種功能機構的作用。
上下固定板起支承公母模板以及安裝在公母模板上的各種零部 件﹐同時可以利用其將模具安裝在成型機上。
模腳和支撐柱(SP)墊靠在公模板與下固定板之間﹐可以形成頂出 脫模機構的運動空間。
停止銷(STP)則是調整頂出脫模機構的平整性。
模具結構原理
定位塊 EGP SP
上固定板 母模板 GP 公模板
模腳 下固定板
模具結構原理
五﹑成型零件系統﹕
成型零件系統主要是為了讓成品能夠順利的射出成型﹐得到理想 的產品而設計的。目前較常見之情形大致有
為處理成品外部倒勾的機構(滑塊機構) 為處理成品內部倒勾的機構(斜銷機構)
模具結構原理
<一>﹑滑塊﹕ 1‧滑塊的动作原理
模具結構原理
2. 斜撑梢滑塊
斜撑梢滑塊的设计要点: a.斜撐梢與滑塊斜孔要有0.5間隙的配合,以便開模順暢。(δ為斜撐梢與滑塊間 的間隙) b.斜撐梢角度α≦25°,防止彎矩過大變形。(α為斜撐銷傾斜角度) c.斜撐梢角度要小于止動塊角度2°~3°,以減小滑塊與止動塊間的磨擦,同時也 有利于合模。(即β=α+2°~3°) d.斜撐梢在模板配合長度L要大于或等于1.5D。 (D為斜撐梢直計徑) e.滑塊行程計算 S=T+2~3mm(S為滑塊需要水平運動距離;T為成品倒勾) S=L1*tgα-δ/cosα(δ為斜撐梢與滑塊間的間隙, 一般為0.5MM;L1為斜撐梢在滑塊內的垂直距離)
由于滑塊在成型機注射時產生很大的壓力,為防止滑塊與活動芯在受到壓力 而位移,從而會影響成品的尺寸及外觀(如跑毛邊),因此滑塊應采用鎖緊定位, 通常稱此機構為止動塊或后跟塊。(撥塊式滑塊一般不需加后跟塊)
滑塊采用鑲拼式鎖緊 方式,通常可用標準件. 可查標準零件表,結構 強度好.適用于鎖緊力 較大的場合.
采用鑲式鎖緊 方式,剛性較好 一般適用于空 間較大的場合.
采用拔動兼止動 穩定性較差,一般 用在滑塊空間較 小的情況下.
采用嵌入式鎖緊 方式適用于較寬 的滑塊.
采用嵌入式鎖 緊方式,適用于 較寬的滑塊
滑塊采用整體式鎖 緊方式,結構剛性好 但加工困難脫模距 小適用于小型模具.
用矩形的壓板形 式,加工簡單,強 度較好,應用廣泛, 壓板規格可查標 准零件表.
采用”7”字形壓 板,加工簡單,強 度較好,一般要 加銷孔定位.
采用”T”形槽,且 裝在滑塊內部,一 般用於空間較小 的場合,如跑內滑 塊.
采用鑲嵌式的 “T”形槽,穩定性 較好,加工困難.
模具結構原理
5﹑滑塊后跟塊的鎖緊及定位方式﹕
塑模結構原理概論
模具結構原理
一﹑模具概況﹕
“模具是工業之母”這句話大家已經耳熟能詳﹐模具的重要性日益 被人們所認識﹐模具設計和模具制造技朮取得了長足進步。
模具加工技朮的革新﹐各種模具新材料的廣泛應用﹐模具零部件 的標准化和專業化等﹐都迫使我們在設計上要更快﹐更准的適應模具 的發展。
速度的提升﹐要求設計段能夠在3天左右就完成給后工段﹔精度的 提升﹐要求在設計過程中考慮清楚各個零件的加工方法﹐盡量采用高 精度且加工成本較低的加工方法。
富士康塑胶模具设计标准

富士康塑胶模具设计标准富士康塑胶模具设计标准是一份旨在规范富士康模具设计工作的标准文件,其内容包括模具设计机构、模具材料、设计流程、模具制造、检测和验收等方面。
该标准的目的是提高模具设计的质量,降低模具制造成本,提高生产效率,确保产品质量。
1. 模具设计机构富士康模具设计机构应该同样重视模具设计的研发和质量监督,以确保设计的可行性和准确性。
设计机构应当注重跨功能团队合作和知识分享,并对产品的各个设计阶段进行了解和全面评估,同时尽可能使用现代技术和设备来进行设计。
2. 模具材料富士康模具设计要求材料稳定、可靠、具有较高的耐磨性和尺寸稳定性,同时必须符合环保标准。
此外,设计者还应考虑到模具材料的热变形、损耗、性能等因素。
模具材料的选择应该根据具体应用和实际需求进行决定。
3. 设计流程富士康模具设计,涉及从立项、评选供应商到样件审批,从材料采购、样品试验到量产过程中,设计师应严格遵循规范标准,并建立设计文档和成果管理系统,同时还应注意在设计阶段进行各项测试,并及时提交设计报告和验收文件。
4. 模具制造富士康模具制造的流程应该遵守严格的质量控制标准,包括模具的机加工、成型、表面处理和组装等,工厂应该同时运用机器人自动化、3D打印等其他高端技术来提高质量和效率。
生产过程中,设计人员应跟进制造流程、调试工艺,并及时准确地解决制造过程中的问题,确保模具的质量和效率。
5. 检测和验收富士康模具的检测和验收应该基于先进的检测仪器和标准,对制造过程中的质量进行全面监控和检测,并严格实施校验和审核规则,确保模具的准确完好。
完成每一个制造过程后,单元都应经过对齐、测量、校正,同时进行校验和审核,直至对称点位置精度符合标准要求后,证明模具达到设计标准和质量要求,可以实施量产。
总之,富士康塑胶模具设计标准的具体实践要求,不仅需严格遵照规范,更应经过不断的实战经验积累和持续改进完善,以提高模具设计的水平和质量,同时也为企业的发展打下坚实的基础。
塑胶模具的结构是什么

塑胶模具的结构是什么
塑胶模具是制造塑料制品的必备工具,其结构是由多个部分组成的,用于将塑料熔化后注入模具中进行形成。
下面将介绍塑胶模具的结构及其各个部分的功能。
模具整体结构
塑胶模具的整体结构通常由注塑机固定板、上模板、下模板和模具基座四个部分组成。
其中,注塑机固定板与模具基座紧密固定,上下模板则可以通过模具底块进行快速拆装。
模具核心与腔
模具核心和模具腔则是模具的核心部分,分别位于上下模板之中,用于容纳塑料材料并将其形成所需要的形状。
模具核心和模具腔的准确度和光洁度对于模具的质量至关重要,一般情况下都需要经过数控加工等精细工艺来保证其精准度和光洁度。
浇口和排气口
塑胶模具的浇口和排气口也是模具不能缺少的部分。
浇口和排气口可以帮助塑料材料在注入模具时均匀流动,并在成型过程中排除内部气体,以达到理想的模具成型效果。
浇口和排气口的设计、尺寸和位置都是需要精心考虑和打磨的。
活削
在一些需要复杂形状或内部结构的模具中,可能会需要使用活削来完整地制造出所需要的产品。
活削也是模具制造中一个重要的工艺环节,需要经过严密的计算和操作。
小结
综合以上的内容,可以看出塑胶模具是由多个部分组成的,每个部分都扮演着重要的角色。
在塑胶模具制造过程中,为了避免由于材料、工艺等原因引起的模具失效,需要对模具进行细致、严谨的设计和制造。
希望本文能够对大家了解塑胶模具的结构有所帮助。
富士康三板模基本结构
3﹑開閉器
作用﹕將公模的開模力傳遞至母模板 3.1塑膠式 適用範圍﹕ a溫度用於模溫100度以下 b受力不太大 選用方法:
3.2鋼制開閉器 優點﹕a可以耐高溫 b可以受較的力
三板模
THREE PLATE INJECTION MOLD
鋼制開閉器
適用範圍﹕
a.適用於高模溫 之模具 b.所需拉力大的 較大模具
三板模
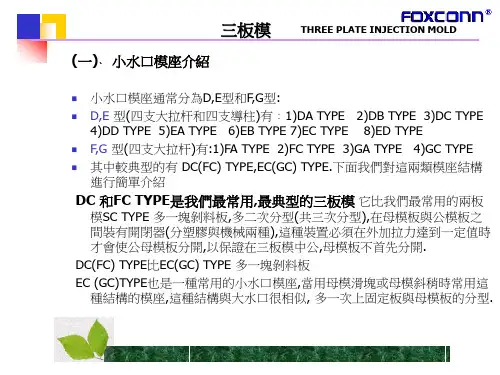
(一)﹑小水口模座介紹
THREE PLATE INJECTION MOLD
小水口模座通常分為D,E型和F,G型: D,E 型(四支大拉杆和四支導柱)有﹕1)DA TYPE 2)DB TYPE 3)DC TYPE 4)DD TYPE 5)EA TYPE 6)EB TYPE 7)EC TYPE 8)ED TYPE F,G 型(四支大拉杆)有:1)FA TYPE 2)FC TYPE 3)GA TYPE 4)GC TYPE 其中較典型的有 DC(FC) TYPE,EC(GC) TYPE.下面我們對這兩類模座結構 進行簡單介紹
三板模
THREE PLATE INJECTION MOLD
5.拉料銷設計
5.拉料梢的設計方法 5.1拉料梢的作用 A、將料頭從母模板中脫離 B、在第一次開模時,拉料梢之倒勾形成 上固定板與剝料板分開的阻力 5.2設計要點 A、在進膠點上方,排布拉料銷 B、對於料頭長或有曲線變化時,每隔一 段距離在轉彎處增加拉料梢 C. 剝料板前端需有5° 的斜度 D. 拉料梢頭部應埋在剝料板內
Sectio view
Pla view hot half
三板模
THREE PLATE INJECTION MOLD
(七)三板模的優缺點
1.澆口的位置可依成品形狀找到最優處 2.澆口可以使用針點進澆來自動切斷 3.流道面積大﹐制品廢料多 4.模具分模行程大﹐而且不穩定﹐需用較大的成型機 5.成型過程中壓力損失大 6.模具構造復雜﹐價格高﹐容易出故障。
富士康内部资料-塑模设计流程 PPT
绘制组立图
模架及有关内容确定之后,便可以绘制组 立图。在绘制装配图过程中,对已选 定的 浇注系统,冷却系统抽芯机构,顶也系统 等 做进一步的协调和完善 从结构上达到比 较完美的设计
模具主要零件图的绘制
在绘制型腔或型芯图时,必须注意所给定 的成型尺寸公差及脱模斜度是否相互协 调,其设计基准是否与制品的设计基准相 协调.同时还要考虑型腔,型芯在加工时的 工艺性及使 用时的力学性能及其可靠性.
导向装置的设计
塑料注射模上的导向装置,在采用标准模架时,已经确定下来. 一般 情况下,设计人员只要按模架规格选用就可以了.但根据制品要求须 设置精密导向装置时,则必须由设计人员根据模具结构进行具体设 计. 一般导向分为动,定模之间的导向,推板及推杆固定板的导向,推 件板与动模板之间的导向,定模座板与堆流道板之间的导向. 一般导向装置由于受加工精度的限制或使用一段时间后,其配合 精度降低,会直接影响制品的精度,因此对精度要求较高的制品必须 另行设计精密导向定位装置. 精密定位组件,有的已经标准化,如锥形定位销,定位块等可供选 用,但有些精密导向定位装置须根据模具的具体结构进行专门设计
分型面的确定
分型面,在一些的制品图中已作具体规定,但在很多的模具设计中要 由模具设计人员来确定.一般来讲,在平面上的分型面比较容易处理, 有时碰到立体形式的分型面就应当特别注意.(如附件三) 其分型面 的选择应遵照以下原则: (1). 不影响制品的外观,尤其是对外观有明确要求的制品,更应注意 分型面对外观的影响; (2). 有利于保证制品的精度; (3). 有利于模具加工,别是型腔的加工; (4). 有利于浇注系统,排气系统,冷却系统的设计; (5). 有利于制品的脱模,确保在开模时使制品留于动模一侧; (6). 便于金属嵌件的安装.
塑模设计原理基础篇完善中

可根据具体情况 决定,一般应尽量 设计的短一点,这 样节约原料,降低
生产成本
2.浇口套的设计 浇口套是主浇道的重要组成部分,浇口套直接与注塑机的喷嘴接触,固其本身的工作环境
14.图面的会签和修改 图纸设计完成以后,如客户要求,必须交客户认可,只有客户同意后才可投入生产,当客户 较大意见需要做较大修改时,则必须重新设计后在交由客户认可,直到客户满意为止,另 如是本厂内部需要的模具时,哪模具图面应分别由成型,加工,品保等相关单位会签,并听 取他们的意见,如意见合理,须对模具作修改时,则也要从新修改后再交由主管审核,然后 再发包加工.
2).制品的尺寸,公差,和设计基准,特别是一些影响功能的重点管控的尺寸设 计时一定要重点关注,重要尺寸处,如一次没有把握做准的话,模具设计时一定要 留有修模的余量。
3).制品的技术要求:如分模面的要求,胶口的要求,熔接痕的要求,变形的要 求等。
4).所用塑料的名称,牌号等。 5).制品表面要求,是否要抛光镜面,还是咬花,还是发电花等。 2.注塑机规格的选定。 注塑机规格的确定主要根据制品的大小,和模穴数来确定,在选择注塑机的时后主 要考虑到注塑机的塑化能力,注射量,锁模力,安装模具的有效面积,顶出形式和
以上数据,只是作为设计时的一个参考,在设计时还要注意一下几点; 1.当产品高度过高时(X>=D时),应适当加大D,加大值=(X-D)/2. 2.有时为了冷却水道和固定螺丝的需要,也要对尺寸加以调整. 3.当产品结构复杂,须特殊分型或顶出机构,或须加滑块等机构时,也应对模仁和模架尺 寸进行修改.应适当加大模架和厚度.
塑胶模具设计原理

(GP)导柱
模具结构原理
母模板
公模板 图1
模具结构原理
(EGP)顶板导柱
图2
直角定位块
模具结构原理
斜度定位块
图3
模仁定位凸台
模具结构原理
模仁定 位凸台
图4
模具结构原理
四﹑支承系统﹕
塑胶模具中的公母模板﹐上下固定板﹐模脚﹐支撑柱(SP)﹐停止 销(STP)等零件均称为支承零部件。
支承零部件与合模导向机构组装﹐便构成注射模架。模架的作用 就是用来安装和固定注射模中的各种功能结构﹐因此设计注射模时﹐ 必须保証各种支承零部件具有足够的强度和刚度。
利用弹簧螺钉和挡 板定位,弹簧强度为 滑块重量的1.5~2倍, 适用于向上和侧向 抽芯。
利用弹簧钢球定 位,一般滑块较小 的场合下,用于侧 向抽芯。
利用滑块定位夹定位﹐ 适用于滑块不太大之场 合。
模具结构原理
7﹑倾斜滑块
倾斜滑块参数计算及设计要点:由于成品的倒勾面是倾斜的,因此滑块 的运动方向要与成品倒勾斜面方向一致,否侧会拉伤成品。
精度和速度的提升是相铺相承的。速度的提高必然要求精度的提 升﹔精度的提高必然带动速度的提升。
模具结构原理
二﹑塑胶模具基本构成﹕
塑胶模具由七大系统构成﹕导向系统﹑支承系统﹑成型零件系统 ﹑浇注系统﹑冷却系统﹑顶出系统﹑排气系统。
由以上各系统组成之模具﹐塑胶经浇注系统﹐通过浇口进入模腔 内部﹐填充保压之后由冷却系统冷却﹐成品冷凝固化后经成型零件以 及顶出系统顶出﹐完成一个成型周期。
模具结构原理
定位块 EGP SP
上固定板 母模板 GP 公模板
模脚 下固定板
模具结构原理
五﹑成型零件系统﹕
成型零件系统主要是为了让成品能够顺利的射出成型﹐得到理想 的产品而设计的。目前较常见之情形大致有
富士康连接器模具设计讲义
塑膠模具設計講義設計流程一﹑審圖1.尺寸是否完備A.詳細審視圖面各個細部尺寸是否標註。
B.可要求製工傳圖檔,直接於檔案上測量漏標處尺寸,但仍需請製工補正確認並簽名以減少日後之爭議。
2.開模方式A.Cavity數目、模座大小、適用成型機台(Tie bar間距、最大射出能力)。
B.塑膠原料類型、可成型性及其所需之週邊設備。
乾燥桶、除濕機、模溫機(Nylon series)C.模具型式:二板或三板模;Slider or not。
除25°DIMM168 SMT type 外,其餘皆不需跑滑塊。
D. 分模線、公母模側(成品圖之Top view or bottom view為公模)。
E. 頂出方式:撥塊加頂針。
F. 模仁可加工性及機械強度:a.目前的加工能力和精度是否可達模仁設計之要求。
b.成品尺寸設計若太細微,容易造成模仁強度不足或有尖角而易損傷。
G. 公差合理性:是否具備大量製造的能力。
3.Design Review Meeting將上述有疑慮及困難的部分或須與其他零件段配合之事項於Design Review會議上提出並提供改善之建議案。
二﹑Shrinkage1.塑料縮水率(α)一般計算成型收縮率的方式是由常溫的模具尺寸D與成型品的實際尺寸M:D MD-=α在決定模具設計的實際尺寸時,依圖面所用的塑料而先查得成型縮水率,再計算出模具的尺寸。
2. Desktop Memory Socket Connector常用之塑料A. “Sumitomo LCP E6006” (ref. x:0.1%;y:0.16%;z:0.16%)B.“Polly LCP L140”C.“Toray LCP”D.“Wuno LCP”E.“南亞、耐特、晉綸PA66”F. “Arlen PA6T ”G. “DSM PA46(F8、HF5040)”3. 可過IR 製程之塑料為“Sumitomo LCP E6006” ,而且其收縮率很小,尺寸安定性極佳,故通常以此種原料為設計基準,其他塑料則以實際射出之尺寸為該料號之圖面尺寸(目前於DIMM 168與DDR 皆採用大範圍之公差將不同原料之成品總長涵蓋,如140.9525.005.0-+;RIMM 則因為是高頻connector 且Intel 對生產製程尺寸之cpk 值要求非常嚴格,故採用E6006原料) 。
注塑模具原理及结构知识讲解
注塑模具原理及结构知识讲解注塑模具是一种常用的工业模具,广泛应用于塑料制品的生产过程中。
它的原理和结构对于理解和操作注塑工艺具有重要意义。
下面将详细介绍注塑模具的原理和结构知识。
一、注塑模具的原理:注塑模具的原理是通过将已熔化的塑料注入模具的腔室中,让塑料在模具中冷却成型,最终取出成品。
具体步骤包括:1.装模:将模具放入注塑机的模具固定板上。
2.注塑:将塑料颗粒加热融化,通过注塑机的射嘴注入到模具的腔室中。
3.冷却:在模具中冷却一定时间,让塑料逐渐凝固。
4.脱模:打开模具,将冷却成型的塑料制品取出。
注塑模具的原理是利用塑料的可塑性和流动性,在模具中通过加热和冷却过程,使塑料形成所需的形状和结构。
二、注塑模具的结构:注塑模具的结构主要由以下几个部分组成:1.模具座:模具座是注塑模具的基础部分,用于固定模具并与注塑机连接。
2.模具芯:模具芯用于成品的内部形状,它的结构一般比较复杂,需要通过动模使其与模具腔配合。
3.模具腔:模具腔用于成品的外部形状,它与模具芯配合,形成成品的空腔。
4.导柱和导套:导柱和导套用于确保模具的定位和活动。
导柱固定在模具座上,而导套则位于模具芯和模具腔的连接处。
5.冷却系统:冷却系统用于控制模具中塑料的冷却过程。
一般采用水冷却,通过在模具中设置冷却通道,将冷却水流经过,使模具中的塑料快速冷却凝固。
6.顶针和顶板:顶针和顶板用于顶出成品。
顶针直接接触模具腔内的塑料,在成型结束后,通过顶板将成品从模具中取出。
7.喷嘴:喷嘴负责塑料的加热和注射。
它连接注塑机的射嘴,将已熔化的塑料注入模具中。
8.排气系统:排气系统用于排出注入模具中的空气。
在注塑过程中,空气可能被困在塑料中,通过排气系统可以将空气排出,避免空气对成品的影响。
以上就是注塑模具的原理及结构知识的讲解。
注塑模具是塑料制品生产中不可或缺的工具,掌握其原理和结构对于理解和应用注塑工艺具有重要作用。
注塑模具的结构复杂,需要经验丰富的工程师进行设计和制造,并在使用过程中进行维护和保养,以确保其正常运行和寿命。
模具结构与注塑模设计
模具結構(塑模)功能解說﹕1.定位環﹕將模具正確的定位在射出機板上﹐同時使模具堅澆道對准射出機的噴嘴。
2.注口襯套﹕塑膠進入模具內部的通道。
3.上固定板﹕使母模部分可以固定在成型機上。
4.母模板﹕在模具的固定側。
5.母模仁﹕為便于塑件成型而鑲配于母模板內的模仁。
6.定位塊上﹕裝在母模板上﹐以利用母模板與公模板定位裝置﹐與定位塊下配合使用。
7.拔塊﹕拔動滑塊退位及強制壓迫滑面裝置。
8.壓板﹕組成滑塊槽的裝置。
9.導柱﹕公母模板導向及定位裝置。
10.滑塊﹕為處理成品之倒勾而設立的滑動裝置。
11.成品﹕母模仁與公模仁合模而產生的塑件。
12.回定銷﹕用于頂出板定位之用。
13.定位塊下﹕裝在公模板上﹐以利于母模板與公模板定位裝置﹐與定位塊上配合使用。
14.斜槽﹕使成品形成倒勾﹐易脫離。
15.模腳﹕用來控制頂針與斜銷的行程。
16.下固定板﹕使公模部分可以固定在成型機上。
17.公模仁﹕為便于塑件成型的鑲配于公模板內的模仁。
18.公模板﹕模具的可動側﹐通常設計成使產品容易頂出。
19.上頂出板﹕對頂什及堅澆道控制起回位作用。
20.下頂出板﹕對頂針及澆道拉料起定位作用。
21.支撐柱﹕位于承板之后﹐作為補強承板﹐防止變形用。
塑模成型<<模具結構原理及維修保養簡介>>講義一﹑模具結松﹕1.定位環﹕架模時使模具引料接頭與機台噴嘴對正之工具。
2.機器噴嘴與模具主流道相連接之零件。
3.母模板﹕承載母模心之板塊。
4.母模輔助板﹕輔助母模心之板塊。
5.導柱﹕與母模配合定位之零件。
6.導套﹕與公模導朮相配﹐使公母模對正之零件。
7.公模板﹕承載公模心之板塊。
8.公模輔助板﹕輔助公模固定公模心之板塊。
9.公模支承板﹕支承公模板與底板﹐使兩者之間有空間讓頂出板活動。
10.公模底板﹕使公模固在機台上﹐與公模形成整體之板塊。
11.頂針﹕使產品脫模之零件。
12.公母模心﹕成形面之零件。
13.頂出定位鎖﹕項出析后移動歸位銷。
富士康塑胶模具设计标准
注射模具设计標准从11页到46页文件號:版次:B执行日期:产品一、抄图--------------------------------------------------------------------------------1-2二﹑产品分析与检测-----------------------------------------------------------------3-4 三﹑常用塑料分析(一)常用塑料缩水率-------------------------------------------------------------5 (二)常用塑料成型性能----------------------------------------------------------5 (三)常用塑料壁厚值-------------------------------------------------------------6 (四)常用塑料拔模角度----------------------------------------------------------6模具一、排位----------------------------------------------------------------------------------7二﹑模具系统设计(一)浇注系统1.1主流道------------------------------------------------------------------------81.2分流道------------------------------------------------------------------------81.3冷料井------------------------------------------------------------------------91.4浇口--------------------------------------------------------------------10-121.6典型产品流道浇口布置----------------------------------------------12-13 (二)内模结构------------------------------------------------------------------14-16 (三)行位系统3.1行位----------------------------------------------------------------------17-233.2斜顶----------------------------------------------------------------------23-24 (四)顶出系统4.1顶出系统设计要点--------------------------------------------------------254.2顶出机构的基本方式4.2.1顶针--------------------------------------------------------------------25-274.2.2司筒--------------------------------------------------------------------28-294.2.3扁顶针---------------------------------------------------------------------294.2.4直顶--------------------------------------------------------------------30-314.2.5推板------------------------------------------------------------------------314.3先复位机构-------------------------------------------------------------31-32(五) 冷却系统5.1.运水位置----------------------------------------------------------------33-345.2.水路大小--------------------------------------------------------------------345.3.水路与模胚位置关系-------------------------------------------------34-355.4.水井--------------------------------------------------------------------------35(六) 导向定位系统------------------------------------------------------------------36(七) 排气系统7.1产品排气--------------------------------------------------------------------377.2导套排气槽-----------------------------------------------------------------387.3尼龙螺丝排气孔-----------------------------------------------------------38 (八)模胚结构件8.1撑头---------------------------------------------------------------------------398.3锁模机构---------------------------------------------------------------------39 三﹑细水口模设计-------------------------------------------------------------------40-41四、模具零部件材料选择----------------------------------------------------------42-43五、典型产品结构设计1.中层---------------------------------------------------------------------------442.CD门--------------------------------------------------------------------------45 3.CD机底壳--------------------------------------------------------------------464.Discman底壳----------------------------------------------------------------475.面壳---------------------------------------------------------------------------486.手挽-----------------------------------------------------------------------------497.电池门--------------------------------------------------------------------------508.镜件-----------------------------------------------------------------------------519.布网架--------------------------------------------------------------------------5210.CD座--------------------------------------------------------------------------5311.钮组----------------------------------------------------------------------------5412.卡门----------------------------------------------------------------------------5513.DVD面壳---------------------------------------------------------------------5614.DVD门------------------------------------------------------------------------5715.音箱底壳----------------------------------------------------------------------58六、分模(一)模具档分模--------------------------------------------------------------------59 (二)组立档分模-----------------------------------------------------------------60-61七、注射机选择--------------------------------------------------------------------------62八、其他-----------------------------------------------------------------------------------63图档一、出图要求-------------------------------------------------------------------------64-651.排位图-------------------------------------------------------------------------65 2.装配图-------------------------------------------------------------------------65 3.顶针图---------------------------------------------------------------------65-66 4.线割图-------------------------------------------------------------------------66 5.零件图-------------------------------------------------------------------------66 6.分模图-------------------------------------------------------------------------66 7.爆炸图-------------------------------------------------------------------------66 二、图纸管理与进度控制(一)图纸管理------------------------------------------------------------------------68(二)审图------------------------------------------------------------------------------68 (三)进度------------------------------------------------------------------------------69 三、电脑图档管理--------------------------------------------------------------------70-71附录一、标准件------------------------------------------------------------------------74二、工程表格---------------------------------------------------------------------1.3.6.1012141516.17202223242627 .28。