
妮红公司蚀纹技术资料
シボ番号 ホノニソグNO.1
深ち(平均值 μ)
3——6
ホノニソグNO.2
3——5
ホノニソグNO.3
3——5
ホノニソグNO.4
3——6
ホノニソグNO.5
4——6
ホノニソグNO.6
6——8
ホノニソグNO.7
8——11
ホノニソグNO.8
9——12
ホノニソグNO.9 13——15
2°
#600——#800
2°
#400——#600
2.5°
#400——#600
3°
#400——#600
1.5°
#600——#800
2°
#400——#600
2.5°
#400——#600
2.5°
#400——#600
2.5°
#400——#600
3.5°
#400——#600
3.5°
#400——#600
深ち(平均值 μ)
12——14 15——17 23——25 33——37 19——21 23——25 26——30 37——40 41——43 45——50 58——63 65——73
技き勾配 磨きペノパノ番号
3°
#320——#400
3°
#320——#400
3—4°
#320——#400
4—5°
#320
4°
#320
4°
#320
4°
#320
5°
#320
5—6°
#320
5—6°
#320
6°
#320
6°
#320
(珠)日本ェツチソグ蚀纹技术资料
シボ番号 HN—1000 HN—1001 HN—1002 HN—1003 HN—1004 HN—1005 HN—1006 HN—1007 HN—1008 HN—1009 HN—1010 HN—1011 HN—1012 HN—1013 HN—1014 HN—1015 HN—1016 HN—1017
シボ番号 HN—2019 HN—2020 HN—2021 HN—2022 HN—2023 HN—2024 HN—2025 HN—2026
深ち(平均值 μ)
70——75 16——23 23——26 25——27 30——34 42——50 52——56 62——70
技き勾配 磨きペノパノ番号
5—6°
#400
3°
#400
2.5°
#400
3°
#400
4°
#400
4.5°
#400
5—6°
#400
5—6°
#400
(珠)日本ェツチソグ蚀纹技术资料
シボ番号 HN—3000 HN—3001 HN—3002 HN—3003 HN—3004 HN—3005 HN—3006 HN—3007 HN—3008 HN—3009 HN—3010 HN—3011 HN—3012 HN—3013
1.5°
#600——#800
1°
#600——#800
1.5°
#600——#800
2°
#600——#800
2°
#400——#600
2—3°
#400——#600
3°
#400——#600
2.°
#400——#600
2.5°
#400——#600
3°
#400——#600
3—4°
#320——#400
4—5°
#320——#400
深ち(平均值 μ)
8——9 13——15 24——24 40——44 44——47 61——65 60——63 61——64 63μ——66 33——35 43——46 20——21 28——32 30——35 19——22 25——29 33——38 38——41 50——58
技き勾配 磨きペノパノ番号
1.5°
#600
2°
#600
2.5°
#400
3.5°
#400
4°
#400
5—6°
#400
5.5°
#400
5°
#400
5°
#400
3°
#400
3.5°
#400
ቤተ መጻሕፍቲ ባይዱ
2°
#400
3°
#400
3.5°
#400
2.5°
#400
2.5°
#400
3°
#400
4°
#400
4—5°
#400
(珠)日本ェツチソグ蚀纹技术资料
技き勾配 磨きペノパノ番号
2°
#400
2.5°
#400
3°
#400
3.5°
#320——#400
4°
#320——#400
5°
#320——#400
6°
#320
6°
#320
6°
#320
(珠)日本ェツチソグ蚀纹技术资料
シボ番号 HN20 HN21 HN22 HN23 HN24 HN25 HN26 HN27 HN28 HN29 HN30 HN31
5—6°
#320——#400
3—4°
#320——#400
4—5°
#320
5—6°
#320
(珠)日本ェツチソグ蚀纹技术资料
シボ番号 HN—2000 HN—2001 HN—2002 HN—2003 HN—2004 HN—2005 HN—2006 HN—2007 HN—2008 HN—2009 HN—2010 HN—2011 HN—2012 HN—2013 HN—2014 HN—2015 HN—2016 HN—2017 HN—2018
深ち(平均值 μ)
4——5 5——6 8——9 3——4 4——5 5——6 10——11 12——13 17——19 6——7 7——8 13——14 25——27 33——27 43——50 19——21 32——33 36——38
技き勾配 磨きペノパノ番号
1°
#600——#800
1°
#600——#800
ホノニソグNO.10 15——18
ホノニソグNO.11 24——29
ホノニソグNO.12 31——36
技き勾配 磨きペノパノ番号
1°
镜面はとげ
1°
镜面はとげ
1°
镜面はとげ
1°
#800——#100
1°
#800——#100
1.5°
#800——#100
1.5°
#600——#800
2°
#600——#800
2.5°
深ち(平均值 μ)
4——5 4——6 7——9 8——11 10——15 16——18 17——20 7——9 9——11 12——14 15——18 18——22 24——28 27——31
技き勾配 磨きペノパノ番号
1°
#800——#1000
1.5°
#600——#800
1.5°
#600——#800
#600——#800
2.5°
#400——#600
3°
#400——#600
4°
#400——#600
(珠)日本ェツチソグ蚀纹技术资料
シボ番号 梨地NO.1 梨地NO.2 梨地NO.3 梨地NO.4 梨地NO.5 梨地NO.6 梨地NO.7 梨地NO.8 梨地NO.9
深ち(平均值 μ)
8——9 15——16 15——17 16——18 20——23 25——30 40——42 57——60 60——66
(完整版)妮红-益新-MoldTeth晒纹斜度要求
1.5°
YS 1291
0.035
2°
YS 1298
0.050
3°
YS 1285
0.030
2°
YS 1292
0.035
2°
YS 1299
0.050
3°
14
YS 1286
0.030
2°
YS 1293
0.040
2.5°
YS 1300
0.050
3°
益新电机蚀刻有限公司蚀纹样板(1/2)
蚀纹号
深度
最小脱
YS 5286
0.13
7.5°
YS 4286
0.070
4.5°
YS 3286
0.12
7.5°
YS 2286
0.045
2.5°
YS 5287
0.13
7.5°
YS 4287
0.075
4.5°
YS 3287
0.12
7.5°
YS 2287
0.050
3°
YS 5288
0.13
7.5°
YS 4288
0.070
4.5°
4.5°
YS 3296
0.080
5°
YS 2296
0.070
4.5°
YS 5297
0.20
12°
YS 4297
0.080
5°
YS 3297
0.082
5°
YS 2297
0.070
4.5°
YS 5298
0.20
12°
YS 4298
0.085
5.5°
YS 3298
0.082
咬花知识整理_Bonnie_2015.11.3
当您准备选择纹理时,可从以下几个方面考虑: 1.采用该纹理的产品的类别; 2.产品外观的整体风格; 3.产品的材质; 4.纹理的手感; 5.抗磨损性; 6.光泽度; 7.深度; 8.时尚性; 9.经济效应.
蚀纹前准备
模具的蚀纹技术涉及很多方面,其中在蚀纹前的工作对蚀纹的效果有着重要作用,因此不可忽视一套模具在蚀纹前所 需的每一点细节。 模具蚀纹前的知识 A、脱模角度要求(500mm 高度以下),每 13micron 至少需要 1 度(特别的纹理除外) B、抛光要求 5microns 左右的要求用 1200 以上砂纸 10microns 左右的用 1000 砂纸
日本妮红蚀纹标准

2º以上 3º以上 3.5º以上 4º以上 5.5º以上 7º以上 8º以上 7º以上 7.5º以上 4º以上 3º以上 3º以上 3.5º以上 3.5º以上 3º以上
日本妮红蚀纹标准参考
蚀纹纹号 2015 2016 2017 2018 2019 2020 2021 2022 2023 2024 2025 2026 蚀纹深度 25µ--30µ 37µ--42µ 42µ--47µ 56µ--61µ 86µ--90µ 15µ--20µ 21µ--26µ 27µ--32µ 36µ--41µ 54µ--59µ 66µ--71µ 84µ--89µ 拔模斜度 4º以上 4.5º以上 4.5º以上 6º以上 9º以上 3º以上 3.5º以上 3.5º以上 4º以上 6.5º以上 7.5º以上 9º以上
日本妮红蚀纹标准参考
蚀纹纹号 研磨 NO.1 NO.2 NO.3 NO.4 NO.5 NO.6 NO.7 NO.8 NO.9 NO.10 NO.11 NO.12 咬花 NO.1 NO.2 NO.3 NO.4 NO.5 NO.6 NO.7 NO.8 NO.9 20 21 22 23 24 25 26 27 28 29 30 31 蚀纹深度 3µ---6µ 3µ---5µ 2µ---5µ 3µ---6µ 4µ---6µ 6µ---8µ 8µ--11µ 9µ--12µ 13µ--15µ 15µ--18µ 24µ--29µ 31µ--36µ 13µ--18µ 15µ--20µ 17µ--21µ 19µ--23µ 25µ--30µ 30µ--35µ 45µ--50µ 64µ--69µ 68µ--73µ 13µ--15µ 15µ--18µ 24µ--29µ 31µ--36µ 18µ--23µ 22µ--27µ 27µ--32µ 38µ--43µ 42µ--47µ 47µ--52µ 70µ--75µ 75µ--80µ 拔模斜度 1º以上 1º以上 1º以上 1º以上 1º以上 1.5º以上 1.5º以上 2º以上 2.5º以上 2.5º以上 3º---4º 4º---5º 2º以上 2.5º以上 3º以上 3.5º以上 4º以上 5º以上 6º以上 6.5º以上 7º以上 2.5º以上 2.5º以上 3º--4º以上 4º--5º以上 3º以上 3.5º以上 4º以上 4.5º以上 5º---6º 5º---6º 8º以上 9º以上
塑胶表面处理:蚀纹

HN3000 3001 3002 3003 3004 3005 3006 3007 3008 3009 3010 3011 3012 3013
HN3100 3101 3102 3103 3104 3105
1
#800 至#1000
1.5
#600 至#800
1.5
#600 至#800
2
#600 至#800
2
#600 至#800
2.5
#400 至#600
3.5
#400 至#600
1.5
#605
#400 至#600
2.5
#400 至#600
3
#400 至#600
3.5
#400 至#600
3.5
#400 至#600
2 至 2.5 1.5 至 2 1 至 1.5
1 1 1
1 1 至 1.5
1 1 1 1
#1200 #1000 #1200 #1200 #1200 #1200
价格便宜 可以做幼的纹 欠点:耐久性短
梨地
绞番号:HN—24 至 31,418 至 422,梨地 NO.1 至 9 HN—2000 至 2026
加工时间:1 天至 4 天 优点:可以做比喷砂粗的纹
耐久性比喷砂长二倍时间 因为纹粗,所以夹水线和缩水看不见 欠点:纹深并且细纹面会有不同
皮绞
绞番号:HN—423 至 441,608 至 631,LEATHER NO.1 至 181 HN—4000 至 4045
蚀纹
1. 种类
绞
喷砂(SAND BLAST)
蚀纹(CHEMICAL ETCHING) 梨地
皮纹
喷吵(SAND BLAST)
益新公司蚀纹技术资料869

19.5
5.55
37.71
29.23
8.77
23.81
21.035.7226源自9423.376.2
21.56
17.52
5.35
30.23
29.84
7.77
22.86
20.56
4.88
20.01
18.25
4.4
12.4
8.51
2.26
13.54
9.35
2.79
18.8
13.46
3.94
出模度数 省模要求
技术参数(单位:UM)
Ry
Rz
Ra
25.85
18.12
4.97
27.52
18.42
5.4
35.12
24.76
6.55
27.08
18.57
4.88
30.58
21.48
6.27
24.32
20.84
6.73
21.55
17.42
5.51
25.73
22.62
6.75
21.4
18.22
5.51
15.53
11.59
YS-20037 YS-20038 YS-20039 YS-20040 YS-20041 YS-20042 YS-20043 YS-20044 YS-20045 YS-20046 YS-20047 YS-20048 YS-20049 YS-20050 YS-20051 YS-20052 YS-20053 YS-20054 YS-20055 YS-20056 YS-20057
15.18
10.03
2.65
34.24
30.59
益新公司蚀纹技术资料

主要应用领域
此类纹在各行各业中被广泛采用,其主要特点是观感良好, 为产品增加美感,弥补产品钱观上的缺憾。其主要应用在家电产 品外观上:如手机、电话机按键、充电器、各种玩具产品、各种 电脑、空调、工具箱、皮箱、家私制品等等,也可以用在汽车内 部分装饰配件产品上。
益新公司蚀纹技术资料及应用
纹面番号
YS-20073 YS-20074 YS-20075 YS-20076 YS-20077 YS-20078 YS-20079 YS-20080 YS-20081 YS-20082 YS-20083 YS-20084 YS-20085 YS-20086 YS-20087 YS-20088 YS-20089 YS-20090 YS-20091 YS-20092 YS-20093
益新公司蚀纹技术资料及应用
纹面番号
YS-20094 YS-20095
技术参数(单位:UM)
Ry
Rz
Ra
15.38
10.31
2.98
20.76
17.29
4.06
出模度数 省模要求
4°
400#
4°
400#
主要应用领域
此类纹在汽车工业中受到高度重视和好评,其主要特点是手 感好、观感强,能以假乱真代替皮革,其主要应用在各类汽车车 内的装饰件及各种高级音响和皮箱的表面。
益新公司蚀纹技术资料及应用
纹面番号
YS-20022 YS-20023 YS-20024 YS-20025 YS-20026 YS-20027 YS-2028 YS-20029 YS-20030 YS-20031 YS-20032 YS-20033 YS-20034 YS-20035 YS-20036
益新公司蚀纹技术资料及应用
蚀纹标准
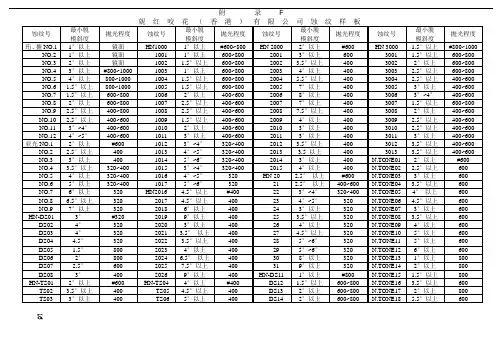
蚀纹标准一.Mold-TechMold-Tech A Mold-Tech BPtn.# Depth Angle Ptn.# Depth AngleMT-11000 0.0004 1°MT-11200 0.003 4.5°MT-11010 0.001 1.5°MT-11205 0.0025 4°MT-11020 0.0015 2.5°MT-11210 0.0035 5.5°MT-11030 0.002 3°MT-11215 0.0045 6.5°MT-11040 0.003 4.5°MT-11220 0.005 7.5°MT-11050 0.0045 6.5°MT-11225 0.0045 6.5°MT-11060 0.003 4.5°MT-11230 0.0025 4°MT-11070 0.003 4.5°MT-11235 0.004 6°MT-11080 0.002 3°MT-11240 0.0015 2.5°MT-11090 0.0035 5.5°MT-11245 0.002 3°MT-11100 0.006 9°MT-11250 0.0025 4°MT-11110 0.0025 4°MT-11255 0.002 3°MT-11120 0.002 3°MT-11260 0.004 6°MT-11130 0.0025 4°MT-11265 0.005 7°MT-11140 0.0025 4°MT-11270 0.004 6°MT-11150 0.00275 4°MT-11275 0.0035 5°MT-11160 0.004 6°MT-11280 0.0055 8°Mold-Tech C Mold-Tech DPtn.# Depth Angle Ptn.# Depth AngleMT-11300 0.0025 3.5°MT-11400 0.002 3°MT-11305 0.005 7.5°MT-11405 0.0025 4°MT-11310 0.005 7.5°MT-11410 0.0035 5.5°MT-11315 0.001 1.5°MT-11415 0.002 3°MT-11320 0.0025 4°MT-11420 0.0025 4°MT-11325 0.003 4.5°MT-11425 0.0035 5.5°MT-11330 0.002 3°MT-11430 0.007 10°MT-11335 0.002 3°MT-11435 0.010 15°MT-11340 0.003 4.5°MT-11440 0.0005 1.5°MT-11345 0.003 4.5°MT-11445 0.0015 2.5°MT-11350 0.0035 5.5°MT-11450 0.0025 4°MT-11355 0.0025 4°MT-11455 0.003 4.5°MT-11360 0.0035 5.5°MT-11460 0.0035 5.5°MT-11365 0.0045 7°MT-11465 0.005 7.5°MT-11370 0.004 6°MT-11470 0.002 3°MT-11375 0.004 6°MT-11475 0.002 3°MT-11380 0.004 6°MT-11480 0.003 4.5°Plaque #6 Plaque #7 Plaque #8 Plaque #10Ptn.# Depth Ptn.# Depth Ptn.# Depth Ptn.# Depth MT229 0.003 MT325 0.003 MT588 0.0085 MT9800.004MT392 0.004 MT964 0.003 MT888 0.013 MT901 0. 003MT585 0.0035 MT1038 0.002 MT1028 0.0035 MT9450.0065MT889 0.004 MT1043 0.002 MT1067 0.013 MT9700.002MT1013 0.003 MT1170 0.0025 MT1149 0.013 MT9720.0025MT1015 0.0055 MT1192 0.0015 MT1153 0.0075 MT9730.0035MT1039 0.003 MT1239 0.003 MT1211 0.0095 MT9740.0025MT1055 0.0055 MT1240 0.003 MT1226 0.0035 MT9780.003MT1068 0.0055 MT1241 0.002 MT1227 0.0035 MT9850.0025MT1070 0.007 MT1242 0.002 MT1228 0.0095 MT1055-10.0001MT1074 0.0055 MT1243 0.002 MT1230 0.013 MT1055-20.0045MT1129 0.003 MT1244 0.0025 MT1232 0.003 MT1055-30.0005MT1159 0.008 MT1250 0.003 MT1233 0.0035 MT1055-40.0075MT1122 0.0015 MT2019 0.0025 MT1234 0.0035 MT1055 -5 0.001MT1125 0.006 MT2020 0.002 MT1235 0.0035 MT10550.0015MT1126 0.0065 MT2028 0.0025 MT1236 0.0035 MT1055 -6 0.0017MT1127 0.0025 23053 0.002 MT1238 0.0045 MT1055-70.0225MT1526 0.0135 23064 0.0015 23031 0.0085二.昵宏咬花番號拔模斜度平均值μ打光程度加工種類HN-DS11 1° 5 ~ 7 800 噴砂咬花HN-DS12 1.5°10 ~ 13 600 ~ 800HN-DS13 2°12 ~ 15 600 ~ 800HN-DS14 2°13 ~ 19 600 ~ 800HN-DS01 3°25 ~ 30 320HN-DS02 4°35 ~ 40 320HN-DS03 4°36 ~ 42 320 化學咬花HN-DS04 4.5°38 ~ 43 320HN-DS05 1.5°9 ~ 13 800HN-DS06 2°14 ~ 19 800HN-DS07 2.5°19 ~ 24 600HN-DS08 3°25 ~ 30 400三.梨地梨地NO. 1 2°8~9 #400梨地NO. 2 2.5°15~16 #400梨地NO. 3 3°15~17 #400梨地NO. 4 3.5°16~18 #400梨地NO. 5 4°20~23 #400梨地NO. 6 4.5°25~30 #400梨地NO. 7 6°40~42 #320梨地NO. 8 6°57~60 #320梨地NO. 9 6°60~66 #320S ---半光澤G ---半光澤NO. 1 1° 1.7 鏡面NO. 2 1° 1 鏡面NO. 3 1° 1.4 鏡面NO. 4 1° 1.8 1000NO. 5 1° 2.9 1000NO. 6 1.5° 4 1000NO. 7 1.5° 6.5 #800NO. 8 2°7 #800NO. 9 2.5°7.7 #800NO. 10 3°10~11 #600NO. 11 3~4°12~15 #600NO. 12 4~5°16~18 #600S ---半光澤G ---半光澤HN20 2.5°12~14 #400HN21 3°15~17 #400HN22 3~4°23~25 #400HN23 4~5°33~37 #320HN24 4°19~21 #320HN25 4°23~25 #320HN26 4°26~30 #320HN27 5°37~40 #320HN28 5~6°41~43 #320HN30 6°58~63 #320 HN31 6°65~73 #320S ---半光澤G ---半光澤HN1000 1°4~5 #800 HN1001 1°5~6 #800 HN1002 1.5°8~ #800 HN1003 1°3~4 #800 HN1004 1°4~5 #800 HN1005 1°5~6 #800 HN1006 2°10~11 #600 HN1007 2.5°12~13 #600 HN1008 3°17~19 #600 HN1009 1.5°6~7 #600 HN1010 2°7~8 #600 HN1011 3°13~14 #600 HN1012 3.5°25~27 #400 HN1013 4°33~37 #400 HN1014 5°43~50 #400 HN1015 3°19~21 #400 HN1016 4°32~~33 #320 HN1017 5°36~~38 #320 S ---半光澤G ---半光澤HN2000 1.5°8~9 #600 HN2001 2°13~15 #600 HN2002 2.5°22~34 #400 HN2003 3.5°40~44 #400 HN2004 4°44~47 #400 HN2005 5.5°61~65 #400 HN2006 5.5°60~63 #400 HN2007 5°61~64 #400 HN2008 5°63~66 #400 HN2009 3°33~35 #400 HN2010 3.5°43~46 #400 HN2011 2°20~21 #400 HN2012 3°28~32 #400 HN2013 3.5°30~35 #400 HN2014 2.5°19~22 #400 HN2015 2.5°25~29 #400 HN2016 3°33~38 #400 HN2017 4°38~41 #400 HN2018 4°50~58 #400 HN2019 5°70~75 #400 HN2020 2°16~23 #400HN2022 3°25~27 #400HN2023 4°30~34 #400HN2024 4.5°42~50 #400HN2025 5°52~56 #400HN2026 5°62~70 #400S ---半光澤G ---半光澤HN3000 1.5°4~5 #800HN3001 1.5°5~6 #800HN3002 1.5°7~9 #800HN3003 2.5°8~11 #800HN3004 3°10~15 #600HN3005 3°16~18 #600HN3006 3.5°17~20 #600HN3007 1.5°7~9 #600HN3008 2°9~11 #600HN3009 2.5°12~14 #600HN3010 2.5°15~18 #600HN3011 3°18~22 #600HN3012 3.5°24~28 #600HN3013 3.5°27~31 #600S ---半光澤G ---半光澤四.相关术语咬花、蚀纹、晒文,其实质就是同一种工艺。
模具晒纹(咬花),任性的美
模具晒纹(咬花),任性的美蚀纹工艺,香港称之为“晒纹”,台湾称之为“咬花”,“蚀纹”是书面语,英文名为texture 或texturing。
当越来越多的塑料产品充斥着我们的生活,人们开始意识不希望看到它们看起来像“塑胶”产品,因此蚀纹工艺装饰模具更迎合了人们的胃口。
【晒纹目的】(1)改善制品的外观。
通过咬花,可以遮挡一些缩水、合胶线以及分型面、滑块造型的断差痕迹;(2)经过晒纹、喷沙程序后增加了零件的表面强度;(3)增进塑料零件的外观质感,使产品呈现多变化或全新的设计。
【晒纹原理】采用化学药水(如硫酸、硝酸等)与模具钢材产生化学反应,并控制反应过程来得到各种各样的效果。
【晒纹工艺过程】模具准备——晒菲林——贴菲林——曝光——腐蚀——清洗——后处理。
【花纹的种类】沙纹图案(sand-pattern)、绸缎图案(satin-pattern)、皮革图案(leather-pattern)、石纹、几何、HANDS、HN3D等。
【晒纹工序】1. 清洗,将模具型腔表面清洗干净,除去表面的油脂。
2. 封帖,将不要咬花的型腔面用胶纸贴上或涂上防腐漆,以免被腐蚀,这是最费时的一个工序。
常用的封帖材料用三类:厚胶纸,用于将型腔大部分表面盖住。
薄胶纸,用于细节处的封帖,如圆弧边。
防腐漆:用于胶纸无法覆盖的地方,如复杂的曲面。
3. 干燥,干燥防腐漆。
4. 表面处理,用脱脂棉仔细擦拭要咬花的型腔表面,确保没有任何杂质与污物,保证咬花的效果。
5. 作纹,将要咬花的型腔表面喷漆,放到腐蚀液中浸泡,在腐蚀过程中要观察咬花情况,反复浸泡,以达到预定的咬花效果。
6. 喷沙,喷沙的目的有两个,一个是除去型腔表面残液,在此之前先用氨水+气压冲洗。
第二个是来调整花纹的光泽,采用不用的沙粒和压力便可以喷出不同的光泽亮度。
7. 后续工序,将型腔表面清洗干净,涂上防锈剂后将模具零件送回模具厂商。
【咬花前对模具的要求】模具蚀纹前的工作对蚀纹的效果有着重要作用,因此不可忽视每一点细节:(1)脱模角度要求(500mm 高度以下),每13μm至少需要1度(特别的纹理除外) 。
日本妮红蚀纹标准
#600 #400 #400 #320--#400 #320--#400 #320--#400 #320 #320 #320
HN 20
13µ--15µ
2.5º以上
#600
21
15µ--18µ
2.5º以上
#400--#600
22
24µ--29µ
3º--4º以上
#320--#400
23
31µ--36µ
4º--5º以上
咬花
NO.1 NO.2 NO.3 NO.4 NO.5 NO.6 NO.7 NO.8 NO.9
13µ--18µ 15µ--20µ 17µ--21µ 19µ--23µ 25µ--30µ 30µ--35µ 45µ--50µ 64µ--69µ 68µ--73µ
2º以上 2.5º以上
3º以上 3.5º以上
4º以上 5º以上 6º以上 6.5º以上 7º以上
9º以上
#320
以上材料供参考,如因成型条件,成型材料,肉厚的变化,脱模差额等以外的异常发生时,数 据可不在本资料内
日本妮红蚀纹标准参考
蚀纹纹号 HN 1000 1001 1002 1003 1004 1005 1006 1007 1008 1009 1010 1011 1012 1013 1014 1015 1016 1017
#400
2007
60µ--65µ
7º以上
#400
2008 2009
65µ--70µ 34µ--39µ
7.5º以上 4º以上
#400 #400
2010
45µ--25µ
3º以上
#400
2011
20µ--25µ
3º以上
#400
晒纹(咬花)
晒纹报价单
晒纹
• 模具咬花面積在5平方厘米以上,50平方厘米以下價格﹕ A.一般性細紋﹕15~25元/平方厘米﹔ B.要求精確性較高﹕25~35元/平方厘米﹔ C.粗紋﹐皮紋﹕35~50元/平方厘米﹔ D.特殊紋種﹕35~50元/平方厘米﹔ E.頂針咬花: 一般性細紋10~20元/支﹐粗紋要求精確性較高25~40元/支(批量價格可優惠) 模具咬花面積在5平方厘米以下價格按100至200元計價/件﹐具體按模具大小復雜程度計價。
模具的脫模角度okgono換淺的花紋或加大脫模角度模具的材質是否一樣okgono請先告知咬花廠模具的打光okgono再加強打光成形材料是否一樣okgono請教材料商或告知咬花廠溶接nogoyes退火ok無光澤的咬花可以有光澤的可能會造成局部有陰影ng不能咬花或噴砂會造成斷差晒纹咬花工序1清洗将模具型腔表面清洗干净除去表面的油脂2封帖时的一个工序
2、经过晒纹、喷沙程序后增加了零件的表面强度。 3、 晒纹又称咬花。是塑胶类模具表面处理中的一类工艺。英文是texturing或texture.
晒纹的深度
最浅的咬花深度是2umm,常被使用在压克力的表示窗,防止光 线乱射及防止反射等加工处理.最深的咬花是3mm,仿大理石, 常被用在浴室的磁砖.
1、沙纹图案(sand-pattern) 特点:工序快捷,成本低廉,可制 成幼细及平面图案。
晒纹模具的寿命
对于晒纹模具的寿命,主要决定因素: 1.钢料的性能,要有良好的耐酸性。 2.壳料的酸性比,酸性比大,晒纹的寿命短,反之寿命长。 3.注塑填充力,填充力也是决定晒纹模具寿命长短。
晒纹模具的完成时间
对于晒纹纹别,决定晒纹的时间: 1.普能的火花纹,时间一般在1.5-2天。 2.横纹,竖纹,圆纹,时间一般是3-4天。 3.棱形纹,钻石纹,皮纹,深度较深,时间最少数5天。