
任务书2供料站安装调试与编程
课时 地点
8
3#201、202 创新 211
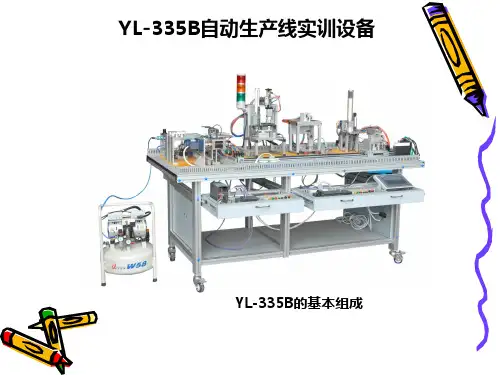
所需 亚龙 YL-335B 设备,S7-200 实验台,电脑。
设备
实验内容 一、注意事项
1. 操作设备前,检查实验台上无杂物,无人操作,方可上电运行。 2. 实验结束后,工具务必放回工具箱内,并整理实验台,打扫卫生。
二、实验任务 1. 查阅资料,根据标示序号所指,填写供料站对应设备的名称。
1)
2)3)ຫໍສະໝຸດ 4)5)6)
7)
8)
9)
10)
-1-
河南机电高等专科学校 自动控制系
实践环节报告书
2. 统计供料站 PLC 的 I/O 点配置。
I/O 分配表
输入点
信息说明
输出点
I0.0
Q0.0
I0.1
Q0.1
I0.2
Q0.2
I0.3
Q0.3
I0.4
Q0.4
I0.5
Q0.5
I0.6
Q0.6
I0.7
Q0.7
I1.0
Q1.0
I1.1
Q1.1
I1.2
I1.3
I1.4
I1.5
信息说明
-2-
河南机电高等专科学校 自动控制系
实践环节报告书
3. 测量并绘制供料站电气系统原理图。(请使用直尺等工具,按国标规范绘制)
-3-
河南机电高等专科学校 自动控制系
实践环节报告书
4. 绘制供料站单机工作的程序流程图。(若一页不够自行添加) (请按模块化编程绘制,即分多个子程序如:初始化、顺控加工、状态灯显示等。)
河南机电高等专科学校 自动控制系
实验报告
课程名称: 自动化生产线安装与调试 实验名称: 任务 2 供料站安装调试与编程 专业班级: 姓 名: 学 号:
年月日
实践环节报告书
所属 课程 实践 环节
任务 目的
《自动化生产线安装与调试》 任务 2 供料站安装调试与编程 1. 供料站安装与调试。 2. 供料站单机编程。
-5-
河南机电高等专科学校 自动控制系
-4-
河南机电高等专科学校 自动控制系
实践环节报告书
5. 供料站设备安装调试问题。
1) 气缸伸出过长,导致物料壳推出不稳,应如何调整?
2) 程序没有问题,但顶料气缸伸出后,推料气缸不动作,分析问题可能是什么?如 何解决?
3) 料仓有料但 PLC 内变量却显示无料,分析问题可能是什么?如何解决?
4) 调试过程中你发现有何问题?是如何解决的?
供料站的安装与调试
任 务 一、供料站的机械部件安装 一: 供 料 站 的 安 装
• 安装连接工件分 配组件
项目一 供料站的安装与调试
任 务 一、供料站的机械部件安装 一: 供 料 站 的 安 装
• 将装配好的模块部分固 定到大底板上;
项目一 供料站的安装与调试
任 务 一: 供 料 站 的 安 装
一、供料站的机械部件安装
输出信号
序号 PLC输入点
信号名称
信号来源装置侧 设备名 端子号
序号
PLC输出 点
信号名称
信号来源装置侧
设备号 端子号
1
I0.0
顶料气缸伸出到 位
1B1
2
2
I0.1
顶料气缸缩回到
1B2
3
位
3
I0.2
推料气缸伸出到
2B1
4
位
4
I0.3
推料气缸缩回到
2B2
5
位5I0.4出料台物料检测SC1
6
6
I0.5
供料不足检测
项目一 供料站的安装与调试
资讯: 任 一、供料站的结构组成 务 一: 供 料 站 的 安 装
供料站的全貌
项目一 供料站的安装与调试
任 一、供料站的结构组成 务 一: 供 料 站 的 安 装
供料站组成示意图
项目一 供料站的安装与调试
任 一、供料站的结构组成 务 一: 供 料 站 的 安 装
供料站组件
4.接近开关图形符号
接近开关的图形符号
项目一 供料站的安装与调试
安装 任
务 一、供料站的机械部件安装
一:
供
料
站
• 首先使用连接附件拼装型材支架;
的
z335b项目二
气路安装:气源接入电磁阀组汇板的进气口,两 个电磁分别控制顶料气缸、推料气缸的动作。 顶料电磁阀:出气口连接至顶料气缸的端口2, 出气口气管连接至顶料气缸的端口1。 推料电磁阀进、出气管的连接与顶料电磁阀类似。
供料工作单元PLC的I/O及地址分配表
主程序是一个周期循环 扫描的程序。通电后先 进行初态检测,检测顶 料气缸、推料气缸是否 处于复位状态,料仓内 的工件是否充足。这3 个条件中的任一条件不 满足,初态均不能通过, 也就是说不能启动供料 站使之运行。如果初态 检测通过,则说明设备 准备就绪,允许起动。 起动后,系统就处于运 行状态,此时主程序每 个扫描周期调用供料控 制子程序和显示子程序。
实训心得
在这次实训中,我们学到了很多知识也有很多感 受,认识了很多设备,了解了它们的性能,使用 方法及作用,它为我们的生活带来了很多的便捷。 开始我们用学到的知识去操作,让自己头脑中模 糊的概念逐渐清晰,最后终于完成了本次任务, 虽然出了小故障,但是也经过老师的指导和帮助 使我们完成了本次任务!其次最重要的是小组成 员之间的分工明确,和团结合作!最后,感谢老 师对我们的指导和帮助!
光电传感器:用在环境比较好、无灰尘、无粉尘 污染的场合,为非接触式测量,主要检测被测物 的有无。 A:MHT15-N231光电传感器外形。 B:E3Z-L光电ห้องสมุดไป่ตู้感器外形。 C:E3Z-L光电传感器调节旋钮和显示灯。
光电传感器工作原理:利用光敏晶闸管、光敏二极管、光敏电阻或光敏电池检测 反射回的光的强弱或有无光线,从而检测是否存在物体。 棕色为电源正极,接24V,蓝色为电源线负极,接0V,黑色为信号线,接PLC数字 量输入口。 A:原理。 B:接线图。
供料控制子程序是一个 步进程序,可以采用置 位复位方法来编程,也 可以用西门子特有的顺 序继电器指令(SCR指令) 来编程。如果料仓有料 且料台无料,则依次执 行顶料、推料操作,然 后再执行推料复位、顶 料复位操作,延时 100ms后返回子程序入 口处开始下一个周期工 作。
供料站实训二

一、项目名称;供料站的实践与调试
二、目的、准备及要求:
1)供料站实现供料气动回路设计。
2)供料站电气控制回路的设计。
3)供料站实现顺序控制过程。
4)调试方法及注意事项。
三、设备与器材
YL-335B实训台,万用表,计算机一台及S7-200编程软件已安装,PLC 程序下载线一条。
四、步骤与内容:
1)根据设计要求,画出气动回路图,并完成气路连接。
2)安装完成后接通气源,气缸应处于初始缩回状态。
3)根据上次输入输出元件,对其进行I/O分配,列出分配表。
4)根据I/O分配表,画出PLC接线图。
5)根据接线图,完成PLC接线工作。
确保接线安全可靠,通信良好。
6)列出顺序功能图,并就此进行顺序程序设计。
参照给定程序,进行程序编写,并通过编译,下载PLC进行运行测试。
7)完成供料站的安装与调试工作。
使系统工作正常。
8)实训完成后,整理好实训台。
确保实训台整洁,有序。
五、实训结果
1、本站气动回路设计图(标明元件名称)。
2、列出I/O分配表,画出PLC接线图。
3、编写顺序控制供料子程序。
自动化生产线安装与调试项目任务书

学习领域项目1:供料站安装与调试学习情境传感器、电磁阀、气缸、气动回路、机械安装、电气接线、编程调试班级指导教师学习团队第组工作时间18学时工作目标系统启动后,若供料站的物料台上没有工件,则应把工件推到物料台上,并向系统发出物料台上有工件信号。
若供料站的料仓内没有工件或工件不足,则向系统发出报警或预警信号。
物料台上的工件被输送站机械手取出后,若系统启动信号仍然为ON,则进行下一次推出工件操作。
供料站各部件的具体工作顺序,请自行设计,但应保证推料过程的可靠性。
工作过程描述完成供料单元的机械组装(如下图所示)、气路连接、电气接线等工作,并能够按照如下控制要求实现供料单元的的控制。
本项目只考虑供料单元作为独立设备运行时的情况,单元工作的主令信号和工作状态显示信号来自PLC 旁的按钮/指示灯模块。
并且,按钮/指示灯模块上的工作方式选择开关SA 应置于“单站方式”位置。
控制要求如下:①设备上电和气源接通后,若工作单元的两个气缸均处于缩回位置,且料仓内有足够的待加工工件,则“正常工作”指示灯HL1 常亮,表示设备准备好。
否则,该指示灯以1Hz 频率闪烁。
②若设备准备好,按下启动按钮,工作单元启动,“设备运行”指示灯HL2 常亮。
启动后,若出料台上没有工件,则应把工件推到出料台上。
出料台上的工件被人工取出后,若没有停止信号,则进行下一次推出工件操作。
③若在运行中按下停止按钮,则在完成本工作周期任务后,各工作单元停止工作,HL2 指示灯熄灭。
④若在运行中料仓内工件不足,则工作单元继续工作,但“正常工作”指示灯HL1以1Hz 的频率闪烁,“设备运行”指示灯HL2 保持常亮。
若料仓内没有工件,则HL1 指示灯和HL2 指示灯均以2Hz 频率闪烁。
工作站在完成本周期任务后停止。
除非向料仓补充足够的工件,工作站不能再启动。
教学和学习资源学习资料学习软件实训设备教材、实训手册、任务书、工作单、课程网站Step7-Micro/Win V4.0编程软件自动化生产线安装与调试实训室教学组织教师指导学生分组,下发任务书与工作单,阐述本次任务,并对相关知识进行讲解指导学生制定学习计划、与学生讨论确定最终的学习和制作方案指导学生利用新学指令编程调试考核学生对本项目中指令的掌握情况,并进行归纳总结请学生分组演示自己制作的作品,并进行讲解,学生互评考核要点机械安装牢固可靠、电气接线无松动、电气图纸绘制标准、供料站动作正确无误软件的使用:上传、下载、运行、通讯设置、I/O地址分配、硬件接线、程序的编写、调试考核方式小组的自我评价、教师对小组的评价、教师对个人的评价其他说明所有团队及成员务必严格遵守任务书的时间安排进行,按时完成学习任务学习领域项目2:加工站安装与调试学习情境传感器、电磁阀、气缸、气动回路、机械安装、电气接线、编程调试班级指导教师学习团队第组工作时间12学时工作目标加工单元的功能是完成把待加工工件从物料台移送到加工区域冲压气缸的正下方;完成对工件的冲压加工,然后把加工好的工件重新送回物料台的过程。
学习情境二供料单元的安装与调试
四、光电式传感器
1、CX-441型漫反射式光电接近开关使用说明 ● 工作状态指示灯为橙色 LED(输出 ON 时亮起),稳 定指示灯为绿色 LED(稳定工作状态时亮起)。 ● 距离设定旋钮是 5 回转调节器,调整距离时注意逐 步轻微旋转,否则若充分旋转距离调节器会空转。调整 的方法与所选择的检测模式有关。
16
微课一 磁性开关和光电传感器的安装与调试
四、光电式传感器
1、CX-441型漫反射式光电接近开关使用说明 CX-441系列光电开关有BGS和FGS两种功能的检测 模式供用户选择,当检测物体远离背景时,选择BGS功能; 在检测物体与背景接触或检测物体是光泽物体等情况下, 可选择FGS功能。对于供料单元中用来检测工件不足的光 电开关,宜选用BGS功能。
装配单元 分拣单元 加工单元 供料单元 输送单元
图1-1
YL-335B自动生产线实训考核装置外观图
3
微课一 磁性开关和光电传感器的安装与调试
一、YL-335B的基本结构的认知
图1-2
YL-335B自动线实训考核装置俯视图 4
微课一 磁性开关和光电传感器的安装与调试
二、YL-335B生产线上使用的传感器
13
微课一 磁性开关和光电传感器的安装与调试
CX-441型漫反射式光电接近开关在YL-335B上主要用于 供料单元、加工单元、装配单元等。
动作 选择开关 稳定 指示灯 距离设定 旋钮
工作状态 指示灯
图1-7 CX-441型光电开关的外形和调节旋钮、指示灯 14
微课一 磁性开关和光电传感器的安装与调试
5
微课一 磁性开关和光电传感器的安装与调试
三、磁感应式接近开关(磁性开关)
YL-335B 所使用的气缸都是带磁性开关的气缸。这些 气缸的缸筒采用导磁性弱、隔磁性强的材料,如硬铝、不 锈钢等。在非磁性体的活塞上安装一个永久磁铁的磁环,
上下料工作站搭建与编程调试

上下料工作站搭建与编程调试介绍上下料工作站是一种自动化设备,用于实现物品的上下料、搬运和装配等工作。
本文档将介绍如何搭建和编程调试一个上下料工作站。
搭建步骤1:选择硬件设备在搭建上下料工作站之前,需要先选择适合的硬件设备。
这些设备包括:机器人臂、传感器、控制器等。
步骤2:安装机器人臂首先,将机器人臂安装在工作站设备上的支架上。
确保机器人臂的安装位置合适,并且固定牢固。
步骤3:连接传感器和控制器接下来,需要将传感器和控制器与机器人臂连接起来。
根据硬件设备的说明书,将传感器和控制器的电缆插入对应的接口。
步骤4:安装软件在搭建上下料工作站之前,还需要安装相应的软件。
根据硬件设备的说明书,下载并安装机器人臂和控制器的驱动程序。
步骤5:调试完成以上步骤后,上下料工作站的搭建就基本完成了。
接下来,需要进行调试。
首先,确保各个硬件设备的连接正常。
然后,打开控制器的软件,在软件界面上设置相关参数,使机器人臂能够准确执行上下料的动作。
编程调试步骤1:选择编程语言在编程调试上下料工作站时,需要选择合适的编程语言。
常用的编程语言包括C++、Python等。
步骤2:编写程序根据上下料工作站的功能需求,编写相应的程序。
程序主要包括机器人控制、传感器数据处理、上下料动作等部分。
步骤3:调试程序编写完程序后,需要进行调试。
通过调试程序,可以检查程序的逻辑是否正确,机器人的动作是否准确。
如果发现问题,需要及时修改程序。
步骤4:优化程序在调试的过程中,可能会发现一些问题或改进的地方。
根据实际情况,对程序进行优化,提高上下料工作站的效率和精度。
步骤5:测试完成编程调试后,需要进行全面的测试。
测试包括模拟实际工作环境,检查机器人的动作是否满足要求。
如果测试通过,就可以正式投入使用。
总结上下料工作站是一种自动化设备,通过机器人臂和传感器实现物品的上下料、搬运和装配等工作。
搭建和编程调试一个上下料工作站需要选择适合的硬件设备、安装和连接设备、安装软件、进行调试和测试等步骤。
上下料工作站搭建与编程调试
上下料工作站搭建与编程调试1. 简介上下料工作站是一种自动化设备,用于在工业生产中对待加工物料进行上料和下料操作。
本文将介绍上下料工作站的搭建和编程调试过程,通过以下步骤来完成工作站的建立和正常运行。
2. 设备选购与组装在搭建上下料工作站之前,我们需要选购与组装所需的设备。
常见的设备包括机械结构、电机、传感器和控制器等。
以下是具体的设备选购和组装步骤:2.1 机械结构选择合适的机械结构是搭建上下料工作站的第一步。
机械结构需要具备稳定性和可靠性,以确保工作站的正常运行。
可以选择标准化的铝合金型材和配件,通过组装来构建机械结构。
2.2 电机与传动装置电机和传动装置是工作站上下料动作的驱动部分。
选择电机需要考虑负载能力和动作速度等因素。
常见的电机选型包括步进电机和伺服电机。
传动装置可以选择皮带传动或者滚珠丝杠传动等。
2.3 传感器传感器用于感知工作站的状态和位置信息,以实现自动化操作。
例如,光电传感器用于检测物料的位置和到位情况,接近开关用于感知工作站的起停状态等。
根据实际需求选择合适的传感器。
2.4 控制器控制器是工作站的核心部件,用于控制和协调各个部件的运动和工作。
常见的控制器包括PLC(可编程逻辑控制器)和单片机等。
根据需求选择合适的控制器,并进行编程调试。
3. 编程调试编程调试是上下料工作站搭建的最后一个环节。
在编程调试过程中,需要编写控制程序,设置参数,并进行联动测试。
3.1 编写控制程序控制程序的编写需要根据实际的工作站功能和工作流程来设计。
可以使用编程语言如C、C++或者PLC编程语言来实现控制程序。
具体的编写步骤和调试方法可以参考控制器的操作手册或者相关技术文档。
3.2 设置参数在编程调试过程中,需要设置一些参数来适配不同的工作需求。
例如,设定上下料动作的速度、位置和延时等参数。
根据实际的工作情况进行参数设定,并进行调试测试。
3.3 联动测试进行编程调试后,需要进行联动测试以验证工作站的正常运行。
任务书2加工站安装调试与编程
I/O 分配表
输入点 I0.0
信息说明
输出点 Q0.0
I0.1I0.3
Q0.3
I0.4
Q0.4
I0.5 I0.6
Q0.5 Q0.6
I0.7
Q0.7
I1.0
Q1.0
I1.1
Q1.1
I1.2
I1.3 I1.4
I1.5
信息说明
-2-
河南机电高等专科学校 自动控制系
实践环节任务书
3. 测量并绘制加工站电气系统原理图。(请使用直尺等工具,按国标规范绘制)
-3-
河南机电高等专科学校 自动控制系
实践环节任务书
4. 绘制加工站单机工作的程序流程图。(若一页不够自行添加) (请按模块化编程绘制,即分多个子程序如:初始化、顺控加工、状态灯显示等。)
-4-
河南机电高等专科学校 自动控制系
实践环节任务书
5. 加工站设备安装调试问题。
1) 气缸伸出速度过快,应如何调节? 2) 导轨上滑块缩不进去,分析问题可能是什么?
2. 实验结束后,工具务必放回工具箱内,并整理实验台,打扫卫生。
二、实验任务 1. 查阅资料,根据标示序号所指,填写加工站对应设备的名称。
8
实字 3#315 实字 3#415
1)
2)
3)
4)
5)
6)
7)
8)
9)
10)
11)
12)
-1-
河南机电高等专科学校 自动控制系
实践环节任务书
2. 统计加工站 PLC 的 I/O 点配置。
实践环节任务书
所属 课程 实践 环节
任务 目的
《自动化生产线安装与调试》
任务 2 加工站安装调试与编程 1. 加工站安装与调试。 2. 加工站单机编程。
学习情境二供料单元的安装与调试
微课五 输送单元气路部分的拆装与调试
三、气动控制元件
图5-2 双电控气阀示意图
7
微课五 输送单元气路部分的拆装与调试
三、气动控制回路
图5-3 输送单元气动控制回路原理图
8
微课五 输送单元气路部分的拆装与调试
三、气动控制回路
注意:
双电控电磁阀的两个电控信号不能同时为“1”,即 在控制过程中不允许两个线圈同时得电,否则,可能会 造成电磁线圈烧毁,当然,在这种情况下阀芯的位置是 不确定的。
9
微课五 输送单元气路部分的拆装与调试
微课五结束Βιβλιοθήκη 谢谢!103
微课五 输送单元气路部分的拆装与调试
一、抓取机械手装置
图5-1 抓取机械手装置
4
微课五 输送单元气路部分的拆装与调试
基本组成: ⑴气动手爪:用于在各个工作站物料台上抓取/放下 工件。由一个二位五通双向电控阀控制。 ⑵伸缩气缸:用于驱动手臂伸出缩回。由一个二位五 通单向电控阀控制。 ⑶回转气缸:用于驱动手臂正反向 90°旋转,由一 个二位五通双向电控阀控制。 ⑷提升气缸:用于驱动整个机械手提升与下降。由一 个二位五通单向电控阀控制。
5
微课五 输送单元气路部分的拆装与调试
二、气动控制元件
在气动控制回路中,驱动摆动气缸和气动手指气缸的 电磁阀采用的是二位五通双电控电磁阀,电磁阀外形如 图 5-2 所示。 双电控电磁阀与单电控电磁阀的区别在于,对于单电 控电磁阀,在无电控信号时, 阀芯在弹簧力的作用下会 被复位,而对于双电控电磁阀,在两端都无电控信号时, 阀芯的位置是取决于前一个电控信号。
自动生产线安装与调试
微课五
输送单元气路部分的拆 装与调试
汽车与机电工程学院
自动化生产线安装与调试项目二+供料单元安装与调试
02
对于供料单元供料不稳定的问题,可以调整气压、更换 灵敏度更高的传感器、更换磨损的机械部件等。
03
对于供料单元定位不准确的问题,可以检查编码器、传 动系统是否正常,更换磨损的机械部件等。同时,在平 时的使用过程中,要注意定期维护和保养供料单元,保 证其正常运行和使用寿命。
05 项目总结与展望
项目成果回顾
进一步优化控制算法
我们可以进一步优化控制算法,提高供料单元的响应速度和稳定 性。
引入新技术
随着技术的发展,我们可以引入新的技术,如人工智能、大数据等 ,对供料单元进行更深入的优化和改进。
拓展应用领域
我们可以将此项目经验应用于其他自动化生产线中,拓展应用领域 ,提高生产效率。
与其他设备的兼容性和集成可能性
03 供料单元调试
调试流程
准备工作
1.A 确保供料单元的硬件和软件已经安装完成,并 具备调试条件。准备好调试工具和测试设备。
通电测试
1.B 将供料单元接通电源,检查电源是否正常
,各部件是否工作正常。
功能测试
1.C 按照供料单元的功能要求,逐一测试各项功 能是否正常。例如,测试供料装置的送料是 否准确、稳定。
1 2
兼容性评估
我们需要对供料单元与其他设备进行兼容性评估 ,确保它们能够顺利地集成在一起。
集成方案设计
根据兼容性评估结果,我们可以设计出合理的集 成方案,实现不同设备之间的无缝连接。
3
未来拓展
随着技术的不断发展,我们可以将供料单元与其 他设备进行更深入的集成,实现更高级别的自动 化生产。
1.谢谢聆 听
故障排除
当供料单元出现故障时,需要及时排除,确保生产线的正常运行。
项目目标和期望成果