
四辊压延机
四辊压延机
四辊压延机
1、设计结构简洁明快、操作方便。
2、有多种速度和速比可供选择,能满足广大用户不同配方、不同工艺的要求。
3 、机架、底座全部采用焊接结构,经过退火除应力处理,外形美观大方。
4 、减速机为 6 级精度,硬齿面磨齿加工齿轮,使用寿命长,噪音低。
5 、完善的紧急停车设置,能最大限度保证人员、设备的安全使用。
6 、特殊设计密封结构,杜绝润滑油泄漏现象。
7 、压延机均采用滚动轴承。
8 、辊筒采用合金冷硬铸铁( LTG-H )制成,带有旋转接头,表面光洁度在 Ra0.8 上,可以带中高度。
中空、钻孔辊筒可选择。
9 、单出轴结构的速比齿轮采用人字齿,传动平稳,可以拔键调节速比。
10 、具有各种挠度补偿措施供用户选择,中高度、反弯曲、轴交叉。
11 、有不同层次的电控系统可供用户选择,总线控制系统、 PLC 控制系统、普通控制系统。
12 、单出轴传动结构取消了大小驱动齿轮。
13 、灵活多变的设计体系,能在最短时间内满足客户提出的特殊设计要求。
14、可以根据用户需求,配置各种辅机,组成联运生产线。
S型四辊压延机导胶边装置的改造

改 造后 的工作 原理 为 : 常生 产时 , 正 首先将 力 矩 电动 机控 制器 面板上 的开关 打 到“ ON” 置 , 位 使 导胶辊 能够 正常 运 转 , 当帘 布 经过 裁 刀 与 胶边 裁 切辊后 , 成合格 帘布 及胶 边 , 分 合格 帘 布经过 辅线
制 方法 , 由三相 网路相 位 同步控 制 , 以保证三 相输 出 自动 平衡 , 过输 出反馈 控制 , 通 可有 效地 防止 电
接驱动 不 粘胶 导 辊 方 式 代 替 之 前 的皮 带 传 动 方
式 , 实现胶 边 的顺利 导 出 。 可 2 2 改 造 要 点 .
12 3 4 5
/厂 —
() 1 针对 胶边 不能 及时 导 出现象 , 析认 为主 分
要是 由于 导胶速 度与 主机速 度不 匹配 导致胶 边受
本 次签 约合 作 , 滨公 司将 结 合 实 际把 该 公 横
司先 进 的技术 力量 和管 理经 验导入 兴达公 司 的研
度 等新 兴 国家轮 胎 投 资 有 明显 放 慢 迹 象 , 其 是 尤
印度 近期 轮胎 设备 采购 大 幅度减 少 。德 国大 陆轮 胎公 司调 低 2 1 O 2年 度 轮 胎 投 资 预 算 , 在 我 国 其 轮胎 扩 产 及 俄 罗 斯 新 建 轮 胎 项 目 目前 未按 计 划 启动 。
兴达 公 司是集 全 钢 工 程 机 械子 午 线 轮 胎 、 全
一
S型 四辊 压 延机 导 胶 边装 置 的 改造
中 图 分 类 号 : Q3 0 4 T 3 . 3 文 献 标 志码 : B
钢 丝帘 布 压 延 机 是 生 产 轮 胎 的关 键 设 备 之
四辊压延机

四辊压延机
四辊压延机
1、设计结构简洁明快、操作方便。
2、有多种速度和速比可供选择,能满足广大用户不同配方、不同工艺的要求。
3 、机架、底座全部采用焊接结构,经过退火除应力处理,外形美观大方。
4 、减速机为 6 级精度,硬齿面磨齿加工齿轮,使用寿命长,噪音低。
5 、完善的紧急停车设置,能最大限度保证人员、设备的安全使用。
6 、特殊设计密封结构,杜绝润滑油泄漏现象。
7 、压延机均采用滚动轴承。
8 、辊筒采用合金冷硬铸铁( LTG-H )制成,带有旋转接头,表面光洁度在 Ra0.8 上,可以带中高度。
中空、钻孔辊筒可选择。
9 、单出轴结构的速比齿轮采用人字齿,传动平稳,可以拔键调节速比。
10 、具有各种挠度补偿措施供用户选择,中高度、反弯曲、轴交叉。
11 、有不同层次的电控系统可供用户选择,总线控制系统、 PLC 控制系统、普通控制系统。
12 、单出轴传动结构取消了大小驱动齿轮。
13 、灵活多变的设计体系,能在最短时间内满足客户提出的特殊设计要求。
14、可以根据用户需求,配置各种辅机,组成联运生产线。
进口S 型纤维四辊压延机的应用与维修改进
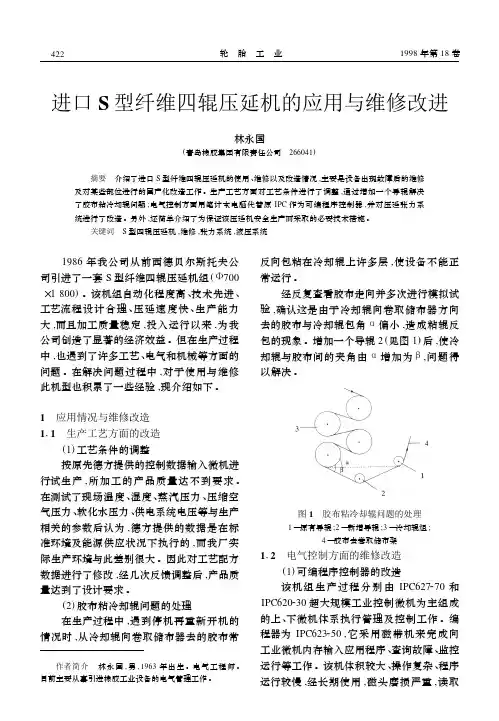
主液压系统负责向主机辊筒的预负荷油 缸 、预弯曲油缸 、液压接头释放油缸 、导开储 布器油缸等分别提供各种不同压力的液压油 输出 。液压油泵为 20 L·r - 1变量叶片泵 。
Keywords four2roll calender ,maintenance ,tension system ,hydraulic system
Holroyd 计划推出新机器
英国《欧洲橡胶杂志》1998 年 180 卷 3 期 11 页报道 :
Holroyd 联合公司 ( HAS) 从事了 4 个方 面有关轮胎制造技术的工作 ,计划在 1998 年 上半年推出一种革命性的新技术 。该公司总 经理 Eric Holroyd 说 , HAS 正在积极推销上 述 4 项技术中的 3 项 ,其中包括 :
(1) 工艺条件的调整 按原先德方提供的控制数据输入微机进 行试生产 ,所加工的产品质量达不到要求 。 在测试了现场温度 、湿度 、蒸汽压力 、压缩空 气压力 、软化水压力 、供电系统电压等与生产 相关的参数后认为 ,德方提供的数据是在标 准环境及能源供应状况下执行的 ,而我厂实 际生产环境与此差别很大 。因此对工艺配方 数据进行了修改 ,经几次反馈调整后 ,产品质 量达到了设计要求 。 (2) 胶布粘冷却辊问题的处理 在生产过程中 ,遇到停机再重新开机的 情况时 ,从冷却辊向卷取储布器去的胶布常
L in Yongguo
(Qingdao Rubber Group Co. ,Ltd. 266041)
Abstract The service , maintenance and modificatoin of imported S configuration four2roll textile calender are described. The process conditions and t he equip ment are adjusted for t he do2 mestic conditions including t he addition of a guide roll to improve t he rubber fabric sticking2to2cool roll ,t he replacement of IPC by a notebook type computer as programmable cont roller and t he modification of tension system. The technical measures for t he safe production are also briefly de2 scribed.
s型橡胶四辊压延机的功能及作用
s型橡胶四辊压延机的功能及作用S型橡胶四辊压延机的功能及作用橡胶四辊压延机是一种常用的橡胶加工设备,用于将橡胶原料进行预处理和压延,以便后续加工和使用。
S型橡胶四辊压延机是其中一种常见的型号,具有特殊的结构和功能,下面将详细介绍它的功能及作用。
一、功能1. 橡胶热塑性加工:S型橡胶四辊压延机可以通过调整辊筒的温度和转速,将橡胶原料加热至熔化状态,以便进行热塑性加工。
通过热塑性加工,可以改变橡胶的物理性质和形状,提高其加工性能和使用寿命。
2. 压延均匀性:S型橡胶四辊压延机采用四辊结构,通过调整辊筒之间的间隙和压力,可以实现对橡胶原料的均匀压延。
辊筒的特殊形状和表面处理,能够有效提高橡胶的拉伸性能和抗疲劳性能,使得压延后的橡胶具有更好的品质和性能。
3. 增加橡胶的可塑性:S型橡胶四辊压延机能够将橡胶原料中的填充剂和增塑剂充分分散,并与橡胶基体充分混合。
通过增加橡胶的可塑性,可以改善橡胶的加工性能和使用性能,使其更适用于不同的应用领域。
4. 调节橡胶的硬度:S型橡胶四辊压延机可以通过调整辊筒的温度和压力,控制橡胶原料的硬度。
硬度是橡胶的重要指标之一,不同硬度的橡胶适用于不同的工程和产品要求。
橡胶四辊压延机能够实现对橡胶硬度的调节,满足不同领域和产品对橡胶硬度的需求。
二、作用1. 橡胶加工预处理:S型橡胶四辊压延机可以对橡胶原料进行预处理,包括烘干、除尘、破碎和混炼等工艺。
通过预处理,可以去除橡胶原料中的杂质和水分,提高橡胶的纯度和质量,为后续加工和使用提供良好的基础。
2. 橡胶制品生产:S型橡胶四辊压延机是橡胶制品生产线中的重要设备之一。
它可以将预处理好的橡胶原料进行压延,并根据需要进行切割、成型和模具加工等工艺,最终得到各种橡胶制品,如密封圈、轮胎、输送带等。
3. 橡胶工艺研究与开发:S型橡胶四辊压延机在橡胶工艺研究和开发中具有重要作用。
通过对不同橡胶原料和配方的压延试验,可以评估橡胶的加工性能和性能指标,为新产品的开发和优化提供依据。
S型四辊压延机电气传动和自控系统改造

艺要 求 。
() 2 直流传 动
① 主 机 和 辅 机 有 8 台 英 国 产 C ~ e tr2 T M no
数字 式直 流调 速器 ( 取设 备 的 2台已于 2 0 年 卷 08 改造 ) 。其 中励 磁部分 损坏 , 急采用 外挂 整流桥 应 的有 3台 ; 面板按 键损 坏 , 用 临时外接 微 动开关 采 的有 2台 ; 张力 软 件板 发 烫 、 常跳 闸和停 机 , 经 采
力 、 接头 压力 等均无 法实 现 自动控 制 , 过 达不 到工
作者 简 介 : 建 宁 ( 9 9) 男 , 夏 银 川 人 , 川 佳通 长 城 轮 洪 1 5一 , 宁 银 胎有 限公 司 工 程 师 , 要 从事 电 气设 备 管理 工 作 。 主
提高设 备 的综合 保护 水平 和符 合生产 工艺 条件 的 基础 上 , 高产 品质 量 , 低原 材 料 消耗 ; ~5年 提 降 3
前后 操作箱 进行 反馈 为各 自张 力区 内的测力轴
由 P C控制 S型 四辊压 延机 1 L O台直 流 电机
中 图分 类 号 : TQ3 0 4 3 . 4 文 献标 识 码 : B 文章 编 号 : 0 6 8 7 ( 0 0 0 — 4 50 1 0 ~ 1 1 2 1 ) 70 3 — 3
我公 司对 S型 四辊压 延机 电气 传动 和 自控 系 统进 行 了改 造 , 一 次试 车成 功 。本 次 改 造 的范 并 围为 S型 四辊压延 机 可编程 控制 器 ( L ) 8台 P C和 数字 式直 流调 速器及 相关 的其 它设 施 。 目前该 设 备 已通过验 收 , 运行 稳定 。 S型 四辊压 延机 改造 是我 公 司实 现设 备 长 周
意大利COMERIOERCOLE公司_S_形四辊钢丝压延机的自动控制原理
意大利COMERIO ERCOLE 公司“S”形四辊钢丝压延机的自动控制原理文峰,迭华,陈飞 (贵州轮胎股份有限公司全钢分公司,贵州贵阳 550008)摘要:从生产工艺的角度,将钢丝压延机的控制系统分成张力控制系统、厚度控制系统、辅助系统等三大部分,论述各部分功能及自动控制原理。
关键词:钢丝压延机;张力控制系统;厚度控制系统;上位机;工控机;PLC中图分类号:TQ330.44 文献标识码:B 文章编号:1009–797X(2002)02–0051–04在全钢子午线轮胎的生产设备中,钢丝压延机以其生产精度要求高,控制系统复杂,生产能力大等特点,占据了很突出位置,是全钢子午线轮胎的关键生产设备之一。
从生产工艺的角度来看,压延机的控制系统可分成张力控制系统,厚度控制系统,辅助系统等三大部分。
张力控制系统由钢丝锭子张力控制装置、生产线直流拖动系统及贮布架液压系统等构成;厚度控制系统由厚度测量系统、辊距调节系统、辊弯曲及轴交叉构成;辅助控制系统由温度控制系统、积胶控制系统、卷取定中装置、压延机润滑系统、主机压力辊伺服控制等构成。
下文将围绕这三大系统展开论述。
限于篇幅,本文只讨论压延机的自动工作模式。
1 控制系统构成我公司引进的意大利Comerio Ercole公司“S”形四辊钢丝压延机,其自动控制系统由上位机、测厚系统工控机、西门子S7-300型PLC构成(见图1)。
2 张力控制系统压延机张力控制的好坏,是影响钢丝帘布质量的重要因素之一。
因此,在整个控制系统中张力控制系统占据了较大的比重。
以主机3#辊为准,可将压延机的张力控制分为压延前和压延后张力控制。
压延前张力由美国RJS 公司提供的气动式张力控制装置控制,通过手动调节压缩空气回路的减压阀来控制钢丝锭子的导开张力。
压延后张力控制分为三段,由上位机和PLC 控制。
2.1 冷却辊段张力该段张力是由冷却辊直流电机和主机3#辊直流电机的设定速度差产生的。
当然,由于钢丝的伸长率很小,因此如忽略钢丝的伸长变形和传动机构的打滑现象,压延生产线各点的实际线速度是一致的,均等于钢丝的导开速度。
四辊橡胶压延机操作流程
四辊橡胶压延机操作流程英文回答:Operating a four-roll rubber calender involves several steps to ensure the smooth and efficient production of rubber sheets. Here is a step-by-step guide on how to operate a four-roll rubber calender:1. Preparation: Before starting the machine, I need to make sure that all the necessary materials and tools are ready. This includes the rubber compound, the fabric or steel belts, and any additives or chemicals required for the specific production run.2. Set the roll gap: The roll gap refers to the distance between the top and bottom rolls. I need to adjust the roll gap based on the desired thickness of the rubber sheet. This can be done by turning the adjusting screws or using the hydraulic system, depending on the design of the calender.3. Preheat the rolls: To ensure proper processing of the rubber compound, I need to preheat the rolls to a specific temperature. This can be done by turning on the heating elements or using steam or hot oil circulation. The temperature required may vary depending on the type of rubber being processed.4. Feed the rubber compound: Once the rolls are heated and the roll gap is set, I can start feeding the rubber compound into the calender. This can be done manually or using an automatic feeding system. It is important to ensure a consistent and even feed to achieve uniform thickness and quality of the rubber sheet.5. Adjust the tension of the belts: The fabric or steel belts play a crucial role in the calendering process by pulling the rubber compound through the rolls. I need to adjust the tension of the belts to ensure proper feeding and prevent slippage or wrinkling of the rubber sheet.6. Monitor the process: While the calender is running,I need to closely monitor the process to ensure everything is running smoothly. This includes checking the temperature of the rolls, observing the feeding and output of the rubber sheet, and addressing any issues or abnormalities that may arise.7. Collect the rubber sheet: As the rubber sheet comes out of the calender, I need to collect it and stack it properly for further processing or packaging. This can be done using conveyor belts or other handling equipment.8. Clean and maintain the machine: After completing the production run, I need to clean the rolls and other parts of the calender to remove any residual rubber compound. Regular maintenance and lubrication of the machine are also important to ensure its longevity and optimal performance.中文回答:操作四辊橡胶压延机涉及几个步骤,以确保橡胶片的顺利和高效生产。
S型φ700×1800四辊压延机改造
我公 司 2 0 0 4年 对 S型 7 O 1 0 O × 8 0四辊 压 延机 及联 动生产 线进行 了 全面 技术 改 造 ,0 5年 20
速度 。
() 2 2 第 ~5张力 区 第 2 ~5张 力 区采 用 液 压 闭 环控 制 张 力 的方
式, 由液 压 站 、 压 站 控 制 器 与 位 移 传 感 器 、 液 各
区 牵 引 电 机 、 门子 6 西 RA7 系 列 控 制 器 及 内置 0
T0 4 0工艺控 制 板 等组 成 储 布 器 浮 动辊 位 移 闭环
维普资讯
轮
胎
T
业
2 0 年 第 2 卷 06 6
图 2 改 造 后 s型 q7 0 8 0四 辊 压 延 生 产 线 结 构  ̄ X10 0
1 导开 装 置 ; 过 接 头 装 置 ; l 驱 动 装 置 ;~ 前 储 布 器 ; - 驱 动 装 置 ; 扩 布 装 置 ; 干 燥 箱 ; 1 张 力 装 置 ; 一 2 3 4 5 2 6 7 8
控 制 系统 。
哮~
司可移 动式 加热 冷却 交换 器 。
2 4 自动 控制 系统 .
( ) 6张 力 区 3第
第 6张 力 区 由卷取 牵 引 电机 、 门 子 6 西 RA7 0
维普资讯
第6 期
王
军等 . S型 7 o 8 0四辊压延机改造 0 ×I0
S型 47 0 8 0四辊 压 延 机 改 造 0 1 0 X
王 军 , 长伟 张
大四辊压延作业指导书
大四辊压延作业指导书一.设备:四辊压延机XY—4Γ1730B;二.工艺条件:1.室温不低于18℃;环境清洁、干净;设备功能状态良好;仪表齐全、灵敏。
2.压延方法:尼龙帘布两面一次贴胶;帆布压力贴胶。
3.压延速度(m/min):胶帘布压延不高于40;帆布压延不高于284.干燥辊温度95±5℃(蒸汽压力0.3MPa,参考),两端均匀一致,(帘布进压延机前含水率不大于1﹪)。
5.主机辊筒温度:上、中辊90~105℃,侧、下滚85~100℃。
6.冷却水温度不高于28℃,压力为0.30MPa(参考)。
卷曲温度不高于45℃,冷却辊不出汗为原则。
三、操作要点:1准备:1.1清理卫生,检查设备;备齐工具。
1.2按生产计划备料,物料与计划相符。
1.3根据生产计划顺序开包,尼龙帘布开包后停放时间不超过1小时(7,8月份不超过半小时2热炼/供胶:供胶均匀连续,压延机辊缝存胶适量,不脱辊、不缺胶。
3帘布接头:3.1平板温度160~180℃;压力8.0MPa。
3.2加压时间40~60s。
3.3接头用胶片厚0.8mm*50mm;帘布搭接50~70mm。
4递布:4.1第一匹和最后一匹帘布要用牵引布,接头通过时递布工提前通知压延、压延回铃后方可继续操作。
压延过程中要注意协调、联系.4.2联系信号:开车长鸣一声;减速长鸣二声;停车长鸣三声;故障:乱铃。
4.3递布要将帘布摆平、放正,帘线跑偏及时调整定中心装置,经常检查、调整扩布器,保持帘线幅宽达标、不劈缝。
4.4若一卷帘布压不完时,余料应卷好,按原包装包好、尤其是两端,以减轻受潮程度。
5.压延:5.1先开车后开汽,逐步升温达标后闭汽空转5分钟.使辊温均匀后再供胶。
5.2车速调正常后,从辊筒两边对称部位取样检测胶片厚度(距边部150-200mm)。
5.3调整辊距和辊筒间存胶适量,以保证压延帘布不起花、不掉皮。
5.4调整好割边刀,确保割边整齐,不划线、不跑胶边。
5.5带油或落盘胶边应返回热炼掺用。
XY—4S1800A四辊压延机机前机后张力控制改进
XY—4S1800A四辊压延机机前机后张力控制改进一概述主机前张力检测采用意大利Re公司CK.265.3000.80检测器和RE MW.80.10张力放大器,主机后采用美国蒙特福UPB10型检测器和M3200-CE张力放大器。
机前、机后张力控制均由直流装置MENTOR-Ⅱ加插MD-21控制模板完成。
由于机前、机后属大张力区,其稳定性是胶帘布质量的重要保证,其保护措施是设备、人身安全的重要保障,因此工艺要求精,安全要求高。
二问题提出现有张力控制系统1996年改造投入使用至今10余年,电子元件已进入高故障期,控制系统直流调速器时常会有Pc1、Pc2等报警,难以保证设备稳定运行;电子产品升级换代快,难以在市场上购买到控制系统所用的MDA-2、MD-21控制板,需对其进行升级改进。
系统过张力保护仅靠机前、机后单环浮动辊受过张力被拉下时,浮动辊位置检测接近开关信号传送到PLC,由PLC发出指令,主机停车。
一次主机前辊筒轴承座被拉裂,险些造成严重后果,使我们不得不重新审视张力保护,进一步对其进行完善。
三制定改进方案针对系统存在的上述问题,组织相关人员从电器控制、风路系统、PLC程序着手,对系统进行全面分析研究后,提出系统整体改进方案:1)张力控制系统MD-21升级为MD-29,对张力PID现场调试,满足生产要求;2)设计张力过大保护程序,嵌入到联动线AB PLC中,进行电器保护;3)对前、后浮动单环风路进行改进,保证单环被拉下,气缸实际压力大于设定压力时,进行泄压。
四方案实施1 张力控制系统升级,现场调试(1)组装张力控制系统硬件。
考虑够买整套MENTORII直流调速器费用高,利用现有底板,新够MDA75R功率板、MDA-1控制板、MDA-2B端子板组成一套调速装置,把MD29上的40脚插座插在MDA2B电路板的相应插针上,插针连接牢固并且MD29上的四个支柱插入MDA2B电路板的定位孔内。
若有实验平台,可以测试直流调速装置是否能正常运行。