
产品首件检验记录
首件检验记录表制作方法

首件检验记录表制作方法宝子们,今天咱们来唠唠首件检验记录表咋做哈。
咱先得知道这记录表是为了啥呢?它就是为了保证咱生产出来的第一件产品,质量杠杠的,符合各种要求。
那这表上得有啥内容呢?最基本的就是产品的基本信息啦。
比如说产品的名称,这就像人的名字一样,得写得清清楚楚的。
还有产品的型号,不同型号可能有不同的标准呢。
就像不同款式的衣服,尺码和设计细节都不一样。
这部分内容啊,要写在表头比较显眼的地方,让人一眼就能看到。
接着呢,就是生产的相关信息啦。
啥时候生产的呀,生产的批次是多少。
这就好比是这个产品的生日和它来自哪个大家庭一样。
日期和批次信息可不能写错哦,不然到时候追溯起来就乱套啦。
然后就是检验的项目啦。
这可是重点中的重点哦。
比如说产品的尺寸,那得精确到多少毫米呢。
你要是做个小盒子,尺寸不对,可能盖子都盖不上啦。
还有产品的外观,有没有划痕呀,颜色是不是均匀呢。
这就像挑水果,表面有疤的肯定不太好嘛。
把这些检验项目一项一项列出来,就像列菜单一样。
再就是检验的标准啦。
每个项目对应的标准是啥,都得写明白。
是按照国家标准呢,还是企业自己的标准。
比如说尺寸的误差范围,是允许正负1毫米呢,还是多少。
这就像考试的答案标准一样,得清清楚楚的。
还有检验的结果这一块。
合格就打个勾,不合格就打个叉呗。
要是不合格,还得在旁边简单写写为啥不合格。
是尺寸大了,还是外观有瑕疵。
这样后续改进的时候就有方向啦。
最后呢,检验人员得签名。
这就像你写了一篇作文,得署上自己的名字一样,表示对这个检验结果负责呢。
宝子们,制作首件检验记录表其实也不难,只要把这些关键的内容都涵盖进去,按照逻辑顺序排好,就差不多啦。
这记录表就像产品的小档案一样,把它做好了,对产品质量的把控可有很大的帮助哦。
首、末件检验记录表
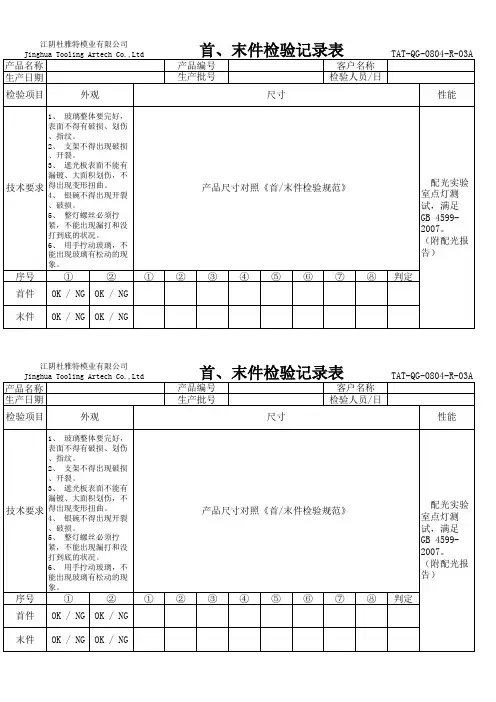
首、末件检验记录表
产品编号 生产批号 客户名称 检验人员/日期 尺寸
TAT-QG-0804-R-03A
产品名称 生产日期 检验项目 外观
1、 玻璃整体要完好, 表面不得有破损、划伤 、指纹。 2、 支架不得出现破损 、开裂。 3、 遮光板表面不能有 漏镀、大面积划伤,不 得出现变形扭曲。 4、 银碗不得出现开裂 、破损。 5、 整灯螺丝必须拧 紧,不能出现漏打和没 打到底的状况。 6、 用手拧动玻璃,不 能出现玻璃有松动的现 象。
性能
技术要求
产品尺寸对照《首/末件检验规范》
配光实验 室点灯测 试,满足 GB 45992007。 (附配光报 告) ⑧ 判定
Байду номын сангаас序号 首件 末件
① OK / NG OK / NG
② OK / NG OK / NG
①
②
③
④
⑤
⑥
⑦
性能
技术要求
产品尺寸对照《首/末件检验规范》
配光实验 室点灯测 试,满足 GB 45992007。 (附配光报 告) ⑧ 判定
序号 首件 末件
① OK / NG OK / NG
② OK / NG OK / NG
①
②
③
④
⑤
⑥
⑦
江阴杜雅特模业有限公司 Jinghua Tooling Artech Co.,Ltd
首、末件检验记录表
产品编号 生产批号 客户名称 检验人员/日期 尺寸
TAT-QG-0804-R-03A
产品名称 生产日期 检验项目 外观
1、 玻璃整体要完好, 表面不得有破损、划伤 、指纹。 2、 支架不得出现破损 、开裂。 3、 遮光板表面不能有 漏镀、大面积划伤,不 得出现变形扭曲。 4、 银碗不得出现开裂 、破损。 5、 整灯螺丝必须拧 紧,不能出现漏打和没 打到底的状况。 6、 用手拧动玻璃,不 能出现玻璃有松动的现 象。
冲压件首件检验记录(表格模板、格式)

冲压件首件检验记录
生产车间
产品名称型号规格
合同/储备编号
生产批号
图号模具号操作者每盘数抽检数生产日期
外观主要尺寸
检验标准检验结果检验标准检验结果检验标准检验结果判定
插拔力标准测试具
检验标准插入力第一次:第六次:拔出力第一次:第六次:
检验结果插入力第一次:第六次:拔出力第一次:第六次:
判定判定
质检员意见质检员签字时间
注:仅作3只记录。
JCH-QR8.2.3-02
冲压件首件检验记录
生产车间产品名称型号规格合同/储备编号生产批号
图号模具号操作者每盘数抽检数生产日期
外观主要尺寸
检验标准检验结果检验标准检验结果检验标准检验结果判
插拔力标准测试具检验标准插入力第一次:第六次:拔出力第一次:第六次:
检验结果插入力第一次:第六次:拔出力第一次:第六次:
判定判定
质检员意见质检员签字时间注:仅作3只记录。
首件检验记录表

NO: 客 型 户 号 品 规 名 格 日 期
订单号码 IPQC □重要异常后 □工程变更 □其他
机台编号 首件类别 □量产初件
送检人 □起班首件 □修模后
检验项目
材料名称/料号
检验项目
判定
备注
原材料
1.形状、厚度、颜色是否与图纸相符; 2.材料有无伤、折痕、异物、脏污、波浪 观
检查依据 各产品<检查基准书>
检验项目 检查有无划伤、脏污、不断、裁切不良、 白点、黑白、异物、溢胶、移位等不良。 检测记录 #3
判定
备注
№ 1 2 3 4 尺 寸 5 6 7 8 9 10 综合判定 备注:
标准/规格
#1
#2
#4
#5
单项判定
□合格(可正常量产)
□不合格(不能生产)
1.所有量产初件、起班时、修模后、重要异常后、工程变更均需首件合格后方可生产 2.当首件NG时需立即停机处理
注塑首末件检验记录单

机台号: 产品名称:左/右侧背板支架 零件号:10420022P0301/10420022P0401 日期:
封样属性:□每日初件 □更换材料 □夹具修正 □模具修正
检验项目
检验内容
标准要求
检验结果 首检 末检
备注
原材料
材料名称
PP-TD20
外观
熔接线 缩水 缺料 银纹 拉丝 飞边 划伤
制程中出现过的问题:
本批次生产注意事项:
生产责任班长:
首件照样件 对照样件 对照样件 对照样件
重量/尺寸
重量
尺寸1 尺寸2 尺寸3
左:175g±3% 右:152g±3%
NA NA NA
结构 实配
模刻信息
与实际生产日期相符
制程异常记录: 口操作人员是否变动
口操作工艺是否一致
变更处理记录说明:
口设备是否异常 口工作环境是否异常
口原材料是否一致
首件检验记录表模版
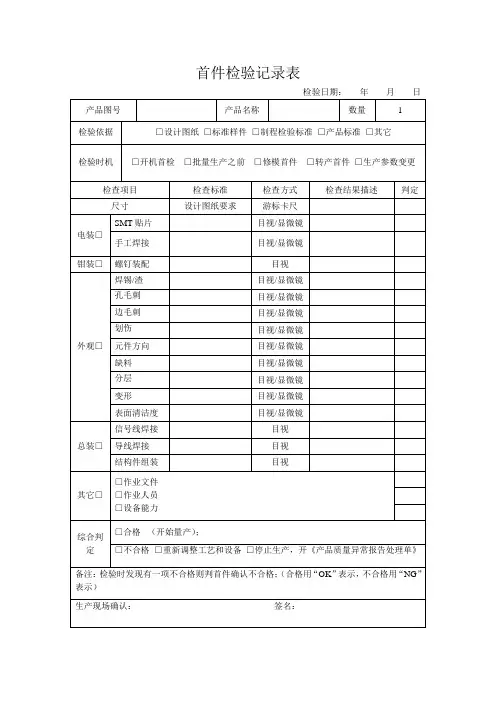
外观□
焊锡/渣
目视/显微镜
孔毛刺
目视/显微镜
边毛刺
目视/显微镜
划伤
目视/显微镜
元件方向
目视/显微镜
缺料
目视/显微镜
分层
目视/显微镜
变形
目视/显微镜
表面清洁度
目视/显微镜
总装□
信号线焊接
目视
导线焊接
目视
结构件组装
目视
其它□
□作业文件
□作业人员
□设备能力
综合判定
□合格(开始量产);
□不合格□重新调整工艺和设备□停止生产,开《产品质量异常报告处理单》
首件检验记录表
检验日期:年月日
产品图号
产品名称
数量
1
检验依据
□设计图纸□标准样件□制程检验标准□产品标准□其它
检验时机
□开机首检□批量生产之前□修模首件□转产首件□生产参数变更
检查项目
检Байду номын сангаас标准
检查方式
检查结果描述
判定
尺寸
设计图纸要求
游标卡尺
电装□
SMT贴片
目视/显微镜
手工焊接
目视/显微镜
钳装□
螺钉装配
备注:检验时发现有一项不合格则判首件确认不合格;(合格用“OK”表示,不合格用“NG”表示)
生产现场确认:签名:
首末件检验记录表
First/last inspection report
使用部门/Dept:塑胶制品部/MD 料号/P/N 品名/part name 序号 /numbe r 项目 /Item 检验标准 /standard 模穴数/cavity 材料名称 /material 仪器 /equi pment 量 MIN MAX 测 数
C:二次元/2D measuring projector D:千分尺/micrometer E:针规/pin gauge MV:目视/visual check MA:显微镜/microscope Q:其他/others
批准/checked by
审核/approved by
检验员/made by
备注:1:此表格只适用于每批产品新开机以及模具维修后、成型参数变更后、切换料后的首生产时,批准栏需经理级以上确认签名。其它只需品质负责人审核即可。 Remark: 1. only for first injected sample of each batch, after mold repair, parameter changed, material switched. 2. If the part is NG but can be produced under attached condition, then it must by approved by manager or above level. 流程:品检员检测→直属上级审核→经理批准(产品NG,但附加条件生产时批准)→品质组归档 Flow: inspector→checked by superivsor→approved by manager(part NG but allowed for production under conditions)→QC file
首件检验记录表
线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;物料名称:背板/EVA/汇流条/EPE/条形码等;4、开口尺寸及汇流条焊接质量检查等未涉及物料请用“/”表示;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01; Rev.:19; 2019-08-29首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、未涉及部分用“/”;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:3; 2020-03-31记录表----最终检验线别/设备编号:2020-03-31首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:备注:1、开班首件检验由生产人员完成,其他情况由生产与质量人员共同确认完成;2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、未涉及部分用“/”;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:20; 2019-08-29Rev.:20; 2019-08-29线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:23; 2020-03-31记录表----最终检验线别/设备编号:mm)2020-03-31线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:备注:1、开班首件检验由生产人员完成,其他情况由生产与质量人员共同确认完成;2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:18; 2019-08-29首件检验记录表----最终检验线别/设备编号:2、带“★”的填写测量数据,其他满足要求画“√”,不满足画“×”;3、实施首检原因:在此栏内填写具体原因如开班、工作令切换、原物料更改、设备停复机及设备维护、更换工艺参数及TECN变更等;4、中间电池片距汇流条距离仅适用半片电池组件(未涉及半片电池组件用“/”)According to:过程检验规范; Attachment No:Q/JAHF-QR0-025-R01 ; Rev.:19; 2019-08-29。
产品首件检验记录
产品首件检验记录日期:YYYY年MM月DD日产品名称:XXX产品型号:XXX首件编号:XXX生产批次:XXX一、产品信息1.产品外观检查-外包装:XXX-产品外观:XXX-印刷标识:XXX-尺寸规格:XXX2.产品功能性检查-功能一:XXX是否正常工作-功能二:XXX是否正常工作-功能三:XXX是否正常工作二、检验方法1.外观检查-按照产品外观标准进行检查,包括颜色、形状、印刷标识等方面。
2.功能性检查-根据产品的设计要求和规格,通过相应的测试设备进行检验,确保产品的各项功能符合要求。
三、检验结果1.外观检查产品外观在颜色、形状、印刷标识等方面均符合产品外观标准要求。
2.功能性检查-功能一:经过测试,功能一正常工作,符合设计要求。
-功能二:经过测试,功能二正常工作,符合设计要求。
-功能三:经过测试,功能三正常工作,符合设计要求。
四、检验结论经过首件检验,本产品外观和功能均符合设计要求和产品标准。
首件合格,可以进行正常生产。
五、检验人员检验员:XXX审核人:XXX六、备注1.首件检验是对新产品的第一次大规模生产,检验合格后方可进行后续生产。
首件检验的合格标准为产品外观和功能均符合设计要求和产品标准。
2.检验过程中需注意操作规范,确保检验结果的准确性和可靠性。
3.如发现不合格项,应对产品进行调整或修复,并重新进行首件检验,直至符合标准要求为止。
以上是产品首件检验记录,详细记录了产品的外观检查和功能性检查结果,以及检验结论和相关人员信息。
首件检验是确保产品质量的重要环节,通过严格的检验程序和标准,确保产品的外观和功能符合要求。
产品首件检验记录表
4、检查结果:合格项目打“√”,不合格项目打“×”,无此检查项目打“0”;本表单保留一年。
首件 信息
产品名称 □开机首检 □生产工艺变更
□人员变更 □原料变更
□其他:
项目
检验标准
1
2
GB 2726-2016
GB 2726-2017
检查 记录
感官
GB 2726-2018 GB 2726-2019 GB 2726-2020
GB 2726-2021
GB 2726-2022
GB 2726-2023
净含量
加工工艺
班组
检验依据 GB 2726-2016
实测值
3
4
5
□合格 □不合格
编号: 版本:A/0
生产日期
检验时间
判定
备注
最终判定结果
□合格 □不合格
是否同意量产: □是 □否
检验员签名:
注意事 1、所有项目均需连续检查最少5件。 项 2、根据质量统计的不良项目进行持续跟进。 1、产品新生产时,由最终工序准备好5个样件置于待检区,并通知检验员,检查判定合格后生产。
填写 2、检验员判定合格后从样品中随机挑选1个样件,进行首件标识。并连同巡检记录表一起置于生产线最终检查工位。 说明 3、适用范围:产品新开机、生产人员变更、生产工艺变更、原料变更等均需要进行首件检查。
4、检查结果:合格项目打“√”,不合格项目打“×”,无此检查项目打“0”;本表单保留一年。