
磨床点检表
内圆磨床日点检表

点检内容
车间
班组
1 液压系统启动灵敏,无冲击现象。
资产编号
设备型号
检查日期 1 2 3 4 5 6 7 8 9
2 液压系统工作时无异常响声。
3 工作台低速运动无爬行。
4 工作台速度正常,往返运动平稳。
5 磨头轴承无噪音,温升正常。
6 油镜明亮,油量在油标刻线以上。 7 床身导轨润滑良好,无研伤现象。 8 电机运转正常,皮带无损坏。 9 各部位无漏油、漏水现象。
10 无缺损零件。
1 交班问
4
2
5
题记录
3
6
检查方法 看、试、听 检查周期 每 天
重大问题
磨床日点检表
班组长
操作者A
操作者B
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
7
本月点检发现问题
处8Biblioteka 本月维修解决问题处
9
其
他
机 械 员:
记录 符号
正常 年
异常
已修好
月
日
磨床点检表
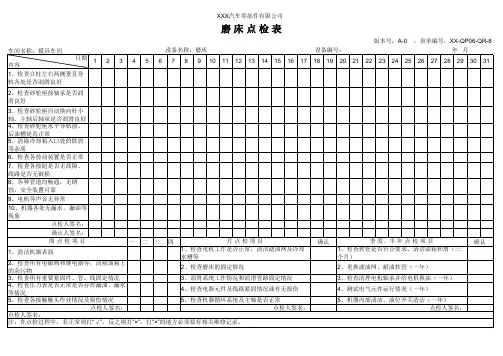
磨床点检表
版本号:A-0 ;表单编号:XX-QP06-QR-8
车间名称:模具车间 内容
设备名称:磨床
设备编号:
年月
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
3、检查清理电机轴承并给电机换油(一年)
4、测试电气元件运行情况(一年)
5、机器内部清洁、油位开关清洁(一年) 点检人签名:
确认
1、检查立柱左右两侧垂直导 轨各处是否润滑良好
2、检查砂轮座前轴承是否润 滑良好
3、检查砂轮座自动换向杆小 轴、主轴后轴承是否润滑良好 4、检查砂轮座水平导轨前、 后油槽是否正常 5、清除冷却箱入口处的铁屑 等杂质 6、检查各传动装置是否正常管道均畅通,无锈 蚀,安全装置可靠
等情况 5、检查各接触触头作业情况及损伤情况
3、润滑系统工作情况和润滑管路固定情况 4、检查电器元件及线路紧固情况或有无损伤 5、检查机器循环系统及主轴是否正常
点检人签名:
点检人签名:
点检人签名:
注:在点检过程中,若正常则打“√”,反之则打“×”。打“×”的地方必须要有相关维修记录。
确认
季 度、半 年 点 检 项 目 1、检查软管是否符合要求、清洁油箱积屑(三 个月) 2、更换滤油网、耐油软管(一年)
9、电机等声音无异常
10、机器各处无漏水、漏油等 现象
点检人签名:
确认人签名:
周点检项目
一二三四
月点检项目
1、清洁机器表面
1、检查电机工作是否正常,清洁滤油网及冷却 水槽等
2、检查所有电磁阀和继电器等,清除油箱上 的杂污物
磨床维护保养点检表

周期 项次
磨床维护保养点检表(
点检内容
清理机台上的工件、工具和材 料,擦洗干净并摆放到合适的地 方 是否清扫工作台、各导轨上的杂 物,擦洗导轨并加注润滑油 查看储油箱(32号液压油)、主 轴储油箱(7号主轴油)内的油 质、油位,清理干净过滤装置 清理冷却泵过滤装置上的杂物, 检查冷却管道各接头是否漏水并 拧紧 清洁电箱内外,是否无灰尘、杂 物,拧紧各线连接点。并检查连 接外部的电源线是否有破损 检查各手柄是否灵活、各部位固 定螺丝、螺母、工作灯及面板上 的各个按钮 擦洗机床外观,是否做到外观无 油垢,物见本色 是否用布擦净工作台并抹上机油 是否清扫干净工作埸地 将保养表填好后,向设备管理人 员汇报机床保养情况,并请在保 养表上签字 1 2 3 4 5 6 7 8 9
月份)
设备编号:
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 2 3
4 保 养
5
6 7 8 9 10Fra bibliotek保养点检者签名
设备管理者签名
填写符号:○表示正常,×表示不正常,⊙表示故障排除已正常。每天开机时进行每日点检,24小时制的每天换班时进行点检。每月中旬进行月点检保养。
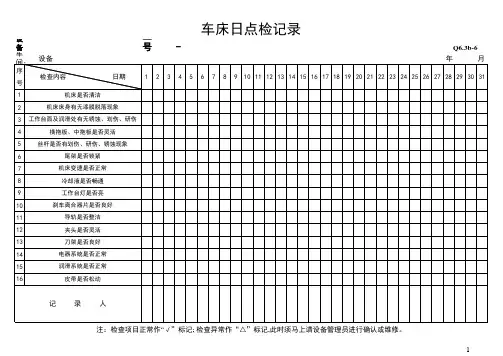
车床磨床日点检记录表
设 备 编 车 间: 序
号
设备 检查内容
平面磨床日点检记录
型M 号7
Q6.3b-6
年
月
日期
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1
机床是否清洁
2
机床床身有无漆膜脱落现象
3 工作台面及润滑处有无锈蚀、划伤、研伤
设 备 车 间: 序
号
设备 检查内容
型 C 车床日点检记录
号-
Q6.3b-6
年
月
日期
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1
机床是否清洁
2
机床床身有无漆膜脱落现象
3 工作台面及润滑处有无锈蚀、划伤、研伤
4
磨头工作时是否抖动
5 磨头导轨有无研伤、划伤、锈蚀现象
6
工作台面液压泵是否正常
7
冷却液厢里冷却液是否满
8
是否定期更换冷却液
9
冷却液管道是否畅通
10
磨头电机是否正常
11
冷却泵是否正常
12
工作台灯是否亮
13
电器系统是否正常
14
进给手柄是否正常
16
液压部分是否正常
记录人
注:检查项目正常作“√”标记; 检查异常作“△”标记,此时须马上请设备管理员进行确认或维修。 2
4
横拖板、中拖板是否灵活
5
丝杆是否有划伤、研伤、锈蚀现象
6
磨床日常维护点检表

周期 项次 点检内容
日期
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
清理机台上的工具、工 1 件和材料并放回合适的
位置
2
清扫各导轨上的油渍与 X轴底座整理
3
擦洗机台外观与线路整 洁
日保养
4
清理抽风管表面与砂轮 罩
5
工作地地面清洁,工 作桌整理
6
检查机台是否漏油,变 频器清理
7
X轴左右导轨摇至机台 中间
8
检查机台电源开关、钢 丝绳是否正常
周保养
9
法兰拆下清洁后上油保 养
10
工具、量具清点整齐后 上油保养
月保养
11
检查油量、油质是否良 好,清理并更换油
部门负
责人签
平面磨床日常点检保养记录表
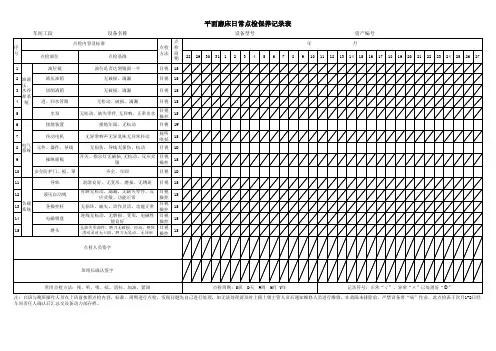
车间工段设备名称点检基准282930311234567891011121314151617181920212223242526271油位镜油位是否达到镜面一半目视1S 2液压油箱无破损、滴漏目视1S 3切削液箱无破损、滴漏目视1S 4进、回水管路无松动、破损、滴漏目视1S 5水泵无松动、缺失零件,无异响、正常出水目视操控1S 6接地装置接地牢固、无松动目视1W 7传动电机无异常响声无异臭味无异常抖动视听嗅拭1S 8元件、器件、导线无损伤、导线无损伤、松动目视1D 9操纵面板开关、指示灯无破损,无松动、反应灵敏目视操控1S 10安全防护门、板、罩齐全、牢固目视1D 11导轨润滑良好、无变形、磨损、无锈斑目视1S 12液压自动阀管路无松动、滴漏,无缺失零件,反应灵敏、功能正常目视操控1S 13各操控杆无损坏、缺失,动作灵活、功能正常目视操控1S 14电磁吸盘连线无松动,无磨损、变形,电磁性能良好目视操控1S 15磨头无缺失零部件,磨刀无破损、松动,整体滑动灵活无卡阻,磨刀无晃动、无异响目视操控1S 资产编号注:白班与晚班操作人员在上班前按照点检内容、标准、周期进行点检,发现问题先自己进行处理,如无法处理请及时上报上级主管人员后通知维修人员进行维修,在故障未排除前,严禁设备带“病”作业,此点检表于次月1-2日经车间责任人确认后汇总交设备动力部存档。
点检周期油液压、水冷却系统班组长确认签字点检人员签字点检方法负载系统点检部位常用点检方法:视、听、嗅、拭、清扫、加油、紧固电气系统年 月点检周期:S班 D天 W周 M月 Y年记录符号:正常“√”、异常“×”已处理好“U ”平面磨床日常点检保养记录表设备型号序号点检内容及标准。
丝锥磨床日点检表
1 交班问
4
2
5
题记录
3
6
检查方法 看、试、听 检查周期 每 天
重大问题
磨床日点检表
班组长
操作者A
操作者B
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
7
本月点检发现问题
处
8
本月维修解决问题
处
9
其
他
机 械 员:
记录 符号
正常 年
异常
已修好
月Leabharlann 日点检内容车间
1 砂轮主轴运转是否正常。
丝锥磨床日点
班组
资产编号
设备型号
检查日期 1 2 3 4 5 6 7 8 9
2 头架主轴及定位是否可靠。
3 尾架定位是否可靠。
4 铲磨进刀机构是否正常。
5 修整砂轮机构是否平稳。
6 电器是否正常、可靠。
7 冷却泵及冷却油量是否正常。 8 进刀机构是否可靠。 9 工作台运动是否正常 。
工具磨床日常点检保养记录表
年月
工具磨床编号设备型号 Nhomakorabea班组长
操作者A
操作者B
检查日期
点检内容
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
沙轮主轴运转是否正常。
2
各操作手柄是否灵活、准确。
3
电机运转是否正常,有无异常响声。
4
传动皮带松紧是否适度。
5
主轴油池、油镜明亮,油量在油标刻线以上。
6
床身及工作台导轨润滑良好,无拉伤、碰伤。
7
各润滑点是否畅通,有无缺油现象。
8
防护罩可靠,吸尘装置良好。
9
无缺损零件。
10
11
12
13
14
15
班组长确认
交接班问题记录
1
4
7
本月点检发现处
2
5
8
本月维修解决处
3
6
9
其它
检查方法
看试听
检查周期
每天
重大问题处理意见
记录
符号
正常
异常
已修
√
×
ⓧ
机修员:年月日
磨床设备点检表
目视
白班
中班
晚班
2
检查床身导轨润滑油油位
润滑到位
目视
白班
中班
晚班
3
检查砂轮架主轴润滑油油位
油位计上限与下限之间
目视
白班
中班
晚班
4
检查液压油箱油位
油位计上限与下限之间
目视
白班
中班
晚班
5
对尾架套筒油孔加油
润滑到位
目视
白班
中班
晚班
6
检查冷却液水箱水位
液位计上限与下限之间
目视
白班
中班
晚班
7
空运转砂轮,观察运转情况
运转正常,无拉动
目视
白班
中班
晚班
8
检查冷却液出水情况
出水正常
目视
白班
中班
晚班
9
检查导轨润滑情况
润滑到位
目视
白班
中班
晚班
10
工作完毕将机床各部位归位
各部位复位
目视
白班
中班
晚班
11
下班前,清洁工作台积屑
清洁干净
目视
白班
中班
晚班
12
擦拭导轨面,涂油防锈
清洁干净,防锈
目视
白班
中班
晚班
确认栏
白班
操作工确认
中班
操作工确认
晚班
操作工确认设备点检表Fra bibliotek设备名称
设备编号
生产线名
工序名
批准
审核
编制
日期
备注:设备点检时出现异常,不能处理的故障,立即报修
磨床
NO
筒式磨床维护保养点检记录表
好好学习社区
更多优惠资料下载:
德信诚培训网
设备维护保养点检记录表
设备名称
型号 出厂编号 购置日期
自编号 检查、维护记录
筒式磨床
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
操作工
负责设备点检工作:
检查各油箱油位,不足时添加 开机前 检查冷却液液位,不足时添加 开机前 检查所有选择开关是否置于“0”位
开机前
检查床台左右移动手轮是否与齿条脱开、手/自动选择阀有无位于“手动”位置、左右移动速度调整旋钮有无调至最慢位
启动
液压泵前
每次开机时砂轮要进行>2分钟的空运转, 发现异常应立即停止
开机时
加工完毕停机后,必须将工作台擦拭干净并刷涂防锈油 停机时
维修工
负责下述各项工作,并检查督促操作工进行的设备保养、维护工作:
检查、调整电机传动皮带的松紧 每月
预计 日进行,实际维护日期:
故障维修记录
1、机床加工能力参数——工件最大直径φ350;顶间间距750;。