
焊接专业监理细则
大唐桂冠合山发电有限公司#2机组烟气脱硝技改工程焊接专业监理实施细则本实施细则依据设计要求和相关焊接技术规范标准,对金属材料、焊接材料、焊接人员和设备、检测人员和设备,相关指导性文件和工程资料的监理,事前、事中、事后控制作了详细的叙述。
使监理人员的工作思路更加清晰,目标更加明确,同时也给建设单位、施工单位、监理单位在焊接、金属技术监督各项工作中的相互沟通,搭设了一个有效的平台。
焊接专业监理实施细则的制定,把《监理合同》和《大唐桂冠合山发电有限公司#2机组烟气脱硝技改工程监理规范》中的各项要求、承诺及目标更细致地落到实处。
1、编制依据:1.1大唐桂冠合山发电有限公司#2机组烟气脱硝技术改造工程建设管理办法;1.2建设部《建设工程监理规划》(GB5031—2000)、国家电力公司《电力建设工程监理规定》;1.3建设部《房屋建筑工程施工旁站监理办法》(试行)、建筑工程及电力建设施工验收强制性条文标准;电力建设工程质量监督规定及质量监督检查典型大纲;1.4中华人民共和国《建筑法》、《合同法》、《招投标法》、〈〈建设工程质量管理条例》及有关工程建设和质量监督的法律法规;1.5《基本建设工程启动验收规程》及《火电机组达标投产考核标准》;1.6国家及行业有关设计.施工及验收规范.质量检验与评定标准;1.7国家及行业现行的标准.规范.规程.规范.法律.法规等;1.8原国家电力公司《电力建设安全健康与环境监理工作规定》.《电力建设安全工作规程》(火力发电厂部分).《建设工程安全管理条例》;2、工程概况:大唐桂冠合山发电有限公司#2机组脱硝系统改造工程从31.90m省煤器下部炉左、炉右侧烟道出口至45.535mSCR因道出口至17.833m空预器入口布置。
烟气脱销SCF系统包括氨气制备系统和脱硝反应系统二部分组成,脱硝反应系统由进口烟道、氨喷射器、顶部烟道、SCF反应器、出口烟道等5部分组成。
以锅炉中心线为基准,在锅炉左右侧布置,氨气制备系统用#3机组。
3、监理依据:3.1《电力建设施工及验收技术规范》(建筑工程篇)(SDJ69-87);3.2《电力建设施工及验收技术规范》(水工结构工程篇)(SDJ280-90);3.3《焊工技术考核规程》(DL/T679- 1999);3.4《火电施工质量检验及评定标准》(焊接工程篇)(1996);3.5《建筑工程及建筑设备安装施工及验收规范》国家标准共十二篇;3.6《建筑钢结构焊接规程》(JGJ81- 91);3.7《钢筋焊接及验收规程》(JGJ18- 84);3.8《火力发电厂焊接技术规程》(DL/T869- 2004);3.9《电力建设施工及验收技术规范》(管道篇)DL5031- 94);3.10《电力建设施工及验收技术规范》(射线篇)(DL/5068—96);3.11《电力建设施工及验收技术规范》(超声波篇)(DL/T5069—95);3.12《火力发电厂金属技术监督规程》(DL/T438 —2000);3.13《电站钢结构焊接通用技术条件》(DL/678 —1999);3.14《钢结构工程施工质量验收规范》(GB/50205-2001);3.15《焊条质量管理规程》(JG3223-83);3.16《电力工业锅炉压力容器监察规程》(DL612—1996);3.17《火力发电厂焊接热处理技术规程》(DL/T819- 2002);3.18《火力发电厂异种钢焊接技术规程》(DL/752—2001)。
3.19《钢熔化焊对接接头射线照相和质量分级》(GB3323-873.20《钢焊缝手工超声波探伤方法和探伤结果分析》(GB11345-893.21《焊缝质量保证钢熔化焊接接头的要求和缺陷分级》(GB/T12469-90)3.22《火力发电厂锅炉压力容器焊接工艺评定规程》(SD340-89)3.23《渗透探伤方法》(ZBJ04005-87)3. 24施工图纸和设计文件3.25合同文件中的有关质量条款及技术协议4、安全生产文明施工:有关电力建设施工项目的安全监理工作应遵守部颁规定,并严格执行。
此外,还要遵守项目法人安全施工监理的有关规定。
5、工程质量目标:设计与施工质量均满足国家(行业)标准及验收规范、标准及质量评定标准要求,创一流标准。
受验焊口无损探伤一次合格率97鸠上,工程达到部优并达标投产,质量总评“优良”。
6工程技术条件:6.1.工程采用的技术规范:按照中华人民共和国国家标准《建筑工程施工质量验收统一标准》(GB50300-2001、职工建筑工业出版社《建筑工程施工质量验收规范汇编》(2002)、原电力工业部颁发的《电力建设工程施工验收规范》及《火电工程质量检验评定标准》进行监理。
6.2.工程质量检查、验收:6.2. 1国家及部颁的现行规程、规范、标准及有关实施细则;6.2. 2有效的设计文件、施工图纸及经过批准的设计变更;6.2. 3制造厂家提供的设备图纸、技术说明书中的技术标准和要求;6.2. 4有效的技术措施、合理化建议、先进经验及新技术成果;6.2. 5有关的会议纪要文件等。
7、监理的范围及目标:7.1监理工作主要是依据国家的法律、法规和对建设监理的有关规定以及业主与各工程建设合同对象所签订的合同,在本工程项目的设计、建设施工过程中协助业主进行以控制投资、进度、质量和以安全为核心的监督、管理、协调等服务,使本工程项目全面地实现投资目标、进度目标、质量目标和安全目标。
7.2监理工作的深度、质量应满足国家和行业颁布的监理规范的要求,在监理工作范围内,业主方对监理工作的质量和工作深度提出的要求,不应视为额外和附加的工作而增加费用。
7.3监理工程范围为对脱硫项目及相关范围内(包括厂内接口改造部分)所有设计、设备及材料供应、建筑工程、安装工程、工期进度控制、项目管理、系统设备的调试、168小时试运行、试验及整套系统的性能保证等,签署临时验收签证的全过程监理。
7.4监理的具体工作,应满足“四控、两管、一协调”的全部工程管理内容和要求。
7.5焊接监理工作,负责对“大唐桂冠合山脱硝#2机组烟气脱硫技术改造工程”焊接及金属技术监督的全过程监理。
7.6监理验收焊口(焊缝)要求全部达到合格标准,受检焊口无损检测一次合格率97%以上。
7.7烟气脱硝技改工程,监理在焊接专业及金属技术监督工作重点是,针对烟道入口板材和烟道出口板材的质量,以及相匹配的焊丝.焊条等焊接材料严格把关控制。
7.8严格审查该项目的施工组织设计、专项焊接作业指导书及焊接工艺评定,严格审核上岗焊接操作人员、热处理人员、无损检测人员的资质,尤其要认真做好焊工上岗前的模拟考试的旁站监理工作,为保证焊接质量打下坚实的基础。
&监理的主要工作内容:8.1审核大唐科技工程有限公司总承包项目部提交的焊接施工组织设计。
8.2审核大唐科技工程有限公司总承包项目部提交的焊接作业指导书、施工方案。
8.3审核大唐科技工程有限公司总承包项目部已评定的焊接工艺评定记录及报告。
8.4审核大唐科技工程有限公司总承包项目部编制的焊接接头热处理工艺。
8.5审核大唐科技工程有限公司总承包项目部提交的焊材质量及供货商资质。
8.6审核大唐科技工程有限公司总承包项目部进入施工现场的焊材合格证及复验报告。
8.7审核大唐科技工程有限公司总承包项目部焊接质检人员、焊工、无损检测人员、热处理人员的资质证件。
8.8审核大唐科技工程有限公司总承包项目部焊材发放和管理措施。
8.9审核进入现场的焊接设备、热处理设备、无损检测设备的数量及使用状态。
8.10审核大唐科技工程有限公司大唐桂冠合山发电有限公司项目部焊接质量管理体系。
8.11 审核大唐科技有限公司大唐桂冠合山发电有限公司项目部报验的焊口质量资料,参加四级验收项目现场焊口验评。
8.12巡视安装现场,监督操作人员按工艺、规范要求施工,随时抽查焊口质量。
8.13跟踪记录受检焊口的施焊进度。
8.14对施工过程中焊接方面存在的问题,提出监理意见并监督实施。
8.15参加焊接技术交底会,提出监理意见。
8.16参加焊接专题会,提出监理意见。
9、监理控制点划分方法:9.1烟气脱硝工程烟道的底板、壁板、板材的焊接工艺,坡口制备工艺、焊工资格证作为W 点。
9.2焊材进场时验收为S点。
9.3板材的焊接代样试焊为S点9.4板材的正式焊接为C点。
9.5钢架节点组对为C点。
9.6入口烟道、出口烟道拼接缝煤油渗透试漏为W的。
9.7所有四级验收项目焊接现场验收为H点。
9.8氨管的焊接检测为W点。
注:S—旁站点;W■见证点;H—停工待检点;C—巡查点;B—核查文件点。
10、监理措施:根据本工程特点,本着“公平、公正、科学、服务”的原则,运用动态控制的管理方法,采取跟踪检查,现场巡视,核查文件,项目旁站的监理措施,把焊接专业“四控、两管、一协调”作为工作中心,“焊前预控、焊中检查、焊后把关”,全面实施并完成焊接监理任务。
10.1焊前预控:焊前预控是质量控制的必要环节,监理着重监控以下内容:10.1.1焊接作业指导书及焊接工艺评定:是完成某项焊接工作的指导性文件,其内容应满足施工质量和进度要求,且不得与施工组织设计、规范、标准相抵触。
10.1.2焊工资格:被选派施工作业的焊工,其考试合格项目应满足被焊工件的要求且相一致(材质.焊接方法.焊接位置)。
10.1.3焊口组对:焊接坡口制备完毕后,焊接人员施焊前还应复查焊口的组对质量,不能满足施工要求时应拒绝施焊,监理对重点部位焊口组对质量进行抽查。
10.1.4焊接热处理工艺:焊接接头热处理工艺是改善焊接接头质量的重要环节,其内容应符合规范要求。
10.1.5无损检测设备及人员资质:无损检测设备的种类及检测范围应能满足所检焊缝的要求。
无损检测人员的资质与承担的检测工作应相一致,检测报告必须具有中级以上资质人员签发。
10.1.6焊材:焊材(气体)购进前应审查供应商资质,在入库卸货时监理应对其进行旁站核查。
焊条使用前必须进行烘焙处理,焊丝使用前应清除锈迹和油污,焊材二级库应有温度计、湿度计、烘干设备,并有严格的物品发放措施及记录。
10.1.7技术交底:每项工程焊接开工前,施工单位焊接技术负责人应对作业人员进行技术交底,技术交底记录签字应齐全。
10.2焊中检查是质量控制的关键环节:监理将采取跟踪检查、现场巡视、项目旁站的方式, 对以下内容进行监控,若内容中任何一条存在问题,监理都将及时下发工程联系单或召开专题会,限期施工单位整改。
10.2.1上岗焊工资格:所有上岗施焊人员必须佩戴焊工资格证,所有施焊项目必须与考试合格项目相符。
10.2.2填充金属:施焊过程中使用的焊材与焊接作业指导书中的要求应相一致。
10.2.3焊接参数:焊接参数选用应符合焊接作业指导书及施工工艺的要求。
焊接工程监理细则
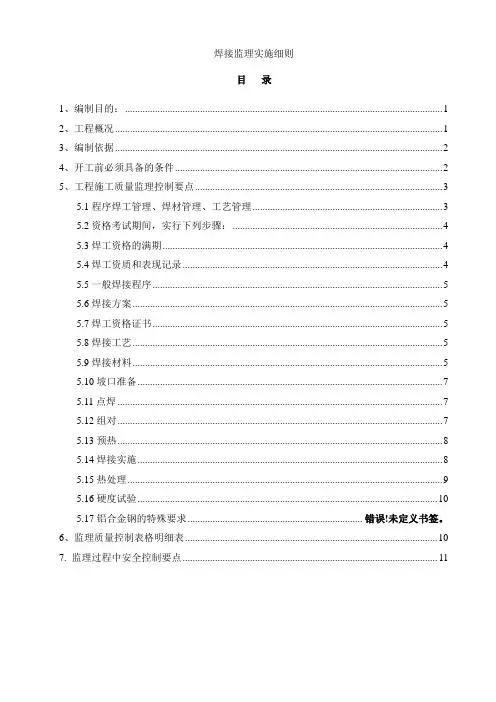
焊接监理实施细则目录1、编制目的: (1)2、工程概况 (1)3、编制依据 (2)4、开工前必须具备的条件 (2)5、工程施工质量监理控制要点 (3)5.1程序焊工管理、焊材管理、工艺管理 (3)5.2资格考试期间,实行下列步骤: (4)5.3焊工资格的满期 (4)5.4焊工资质和表现记录 (4)5.5一般焊接程序 (5)5.6焊接方案 (5)5.7焊工资格证书 (5)5.8焊接工艺 (5)5.9焊接材料 (5)5.10坡口准备 (7)5.11点焊 (7)5.12组对 (7)5.13预热 (8)5.14焊接实施 (8)5.15热处理 (9)5.16硬度试验 (10)5.17铝合金钢的特殊要求.................................................................... 错误!未定义书签。
6、监理质量控制表格明细表 (10)7. 监理过程中安全控制要点 (11)1、编制目的:为了全面贯彻落实《建设工程监理规范》,对本工程建设的各项内容和要求得到有效控制,使本工程《建设工程监理合同》及《监理规划》《质量管理手册》、《锅炉压力容器压力管道焊工考试与管理规则》得以实施,具有可操作性,确保工程质量,特制定焊接监理实施细则。
2、工程概况中国石油四川石化炼化一体化项目位于四川彭州市隆丰镇.中咨监理公司监理的装置有:自备电站、MTBE丁烯-1、硫磺回收、聚丙烯、顺丁橡胶共5套装置,工程包括储罐,球罐,工艺管道,锅炉,汽轮发电机组、钢结构等,其中:储罐10000m3 5台50000m3 1台2000 m3 2台200m3 2台75 m3 2台1000 m3 3台400 m3 3台60 m 3 2台球罐400m3 3台Q345R δ18mm2000 m3 2台Q345R δ22mm工艺管道CS 17596+48031+23265 SS1636+7817+2851 12Cr1MoV 2340 15CrMo 2478 ****DB锅炉420/H3 3台钢结构448吨+4300+材质有:Q235BQ345Q345R20#20G12Cr1MoV15CrMo0Cr18Ni900CR17NI14MO2JFE-HITNG610U2(进口)3、编制依据●《锅炉压力容器、压力管道焊工考试和管理规则》。
焊接专业监理实施细则

目录1、编写目的 (2)2、监理目标 (2)3、监理工作范围 (2)4、监理工作依据 (2)5、焊接监理工程师工作原则 (3)6、工程质量控制 (3)7、工程资控制 (6)8、工程进度控制 (6)9、合同管理 (7)10、信息管理 (7)附录:监理工作流程图 (8)1、编写目的为了便于焊接监理工程师从事本工程的监理工作,使《监理合同》、《监理规划》成为可操作的条款,特制定本细则。
2、监理目标2.1 工期:按工期进度要求协助施工单位安排专业范围内施工活动,以满足工程进度计划。
2.2 质量:强化焊接、热处理、金属检验工作过程控制的监理,杜绝质量事故,实现受监焊口一次合格率大于等于96%。
2.3 投资:杜绝浪费,减少工程费用。
2.4 安全:协助业主监督安全文明施工,避免发生人身设备事故。
3、监理工作范围根据监理合同实施工程安装范围的焊接、热处理和金属检验的监理。
4、监理的工作依据4.1 监理合同4.2 监理规划4.3 部颁有关规程、规范、标准。
4.3.1 电力工业锅炉压力容器监察规程。
4.3.2 火力发电厂金属技术监督规程4.3.3 电力建设施工及验收技术规范(火力发电厂焊接篇)、(钢制承压管道对接焊缝射线篇)、(管道焊缝超声波检验篇)。
4.3.4 火力发电厂锅炉压力容器焊工艺评定规程。
4.3.5 焊工技术考核规程。
4.3.6火电施工质量检验及评定标准(焊接篇)。
4.3.7 其他相关的标准、规程、规范和文件等。
4.3.8 施工设计图纸和设计文件。
4.3.9 设备厂家图纸和技术文件。
5、焊接监理工程师工作原则5.1 焊接监理工程师在总监理工程师的领导下,履行《监理合同》所赋予的责任和义务,遵守公司制定的各项规章制度,严格按照施工验收技术规范、严评标准、设计文件以及国家和上级颁发的规程、规范处理施工中各项事宜。
5.2 对工程质量坚持执行“质量第一、预防为主”的方针。
5.3 监理工程师以巡视、见证、旁站、抽检和文字指令的方式进行工作。
焊接专业监理细则

焊接专业监理细则概述焊接是工程建设中常用的连接工艺,确保焊接质量是保证工程质量的重要环节。
为了确保焊接过程和焊接质量的控制,需要进行焊接专业监理。
本文档将详细介绍焊接专业监理的细则,包括监理的职责、监理的流程和监理的注意事项等。
一、监理的职责1. 提供专业咨询:焊接监理应具备丰富的焊接知识和经验,能够为项目提供专业咨询,包括焊材的选择、焊接工艺的制定等。
2. 监督焊接过程:焊接监理需要对焊接过程进行全程监督,确保焊接操作符合相关标准和规范要求。
监理人员应检查焊缝的准备情况、电弧的稳定性、焊接温度的控制等。
3. 评估焊接质量:监理人员需对焊接质量进行评估,包括焊缝的外观质量、焊缝的强度等。
同时,监理人员还需评估焊接过程中可能出现的焊接变形、焊接残余应力等影响因素。
4. 提出整改意见:对于发现的焊接质量问题,监理人员需及时提出整改意见,并跟踪整改情况,确保问题得到解决。
二、监理的流程1. 焊前准备:焊接前,监理人员应与焊接班组进行沟通,了解焊接工艺和焊接规范要求。
同时,检查焊工的资质证书和焊接设备的合格证明。
2. 焊接操作监督:焊接过程中,监理人员需全程监督焊接操作,包括焊工的操作动作、焊接参数的调节等。
同时,检查焊工所使用的焊材、焊接设备的合格证明等。
3. 焊后检查评估:焊接完成后,监理人员需对焊缝进行检查评估,包括焊缝的外观质量、焊缝的强度等。
同时,还需要进行焊接残余应力的测试,确保焊接质量符合要求。
4. 缺陷记录和整改:对于发现的焊接质量问题,监理人员需进行缺陷记录,并及时提出整改意见。
监理人员还需跟踪整改过程,确保问题得到解决。
5. 监理报告编制:监理人员需要根据监理过程中的记录和评估结果,编制监理报告,详细记录焊接过程中的问题和整改情况,以供工程管理方参考。
三、监理的注意事项1. 熟悉相关标准和规范:焊接监理人员需熟悉相关的焊接标准和规范,如国家标准、行业规范等,以便能够正确评估焊接质量和提出合理的整改意见。
钢管焊接监理细则

钢管焊接监理细则一、引言钢管焊接是工程建设中常见的施工方法之一,它在各种建筑和结构工程中都得到了广泛应用。
钢管焊接的质量直接影响着工程的安全性和可靠性。
为了确保焊接工艺和质量的控制,钢管焊接施工需要进行监理。
本文将介绍钢管焊接监理的细则,帮助监理人员更好地履行监督职责,确保焊接工艺和质量符合要求。
二、监理范围1. 钢管选择:监理人员应对钢管材质、规格、批号等进行检查,确保符合设计要求和相关标准。
2. 焊材选择:监理人员需检查焊材的品质证书和批号,确保其符合相关标准。
3. 焊接工艺:监理人员应确认施工方案中的焊接工艺是否合理,并监督焊接工艺的实施。
4. 焊接设备:监理人员要检查焊接设备的合格证书和性能,确保设备的正常运行。
5. 焊工资质:监理人员要核实焊工的证书和培训记录,确保他们具备相关焊接技能。
6. 焊缝检验:监理人员需对焊缝进行检验,包括外观检查、尺寸测量、无损检测等。
7. 焊接记录:监理人员应核查焊接记录的完整性和准确性,确保焊接工艺数据记录齐全。
三、监理步骤1. 方案审查:监理人员在施工前应仔细审查焊接工艺方案,包括焊材选择、焊接参数、预热温度等,确保其符合相关标准和施工要求。
2. 施工检查:监理人员在施工现场进行定期检查,包括焊接设备的运行状态、焊接工艺的实施情况、焊工操作是否规范等。
3. 焊接质量检验:监理人员应根据相关标准和要求对焊缝进行质量检验,包括外观检查、尺寸测量、无损检测等。
4. 检测报告审核:监理人员需要对焊缝检测报告进行审核,确保其准确性和合格性。
5. 焊接记录审核:监理人员应核查焊接记录的完整性和准确性,同时确保施工方案和焊接规程的执行情况。
四、监理要求1. 严格遵守规范:监理人员应对焊接工艺进行严格监督,确保符合相关规范和标准要求。
2. 及时发现问题:监理人员要密切关注焊接过程中可能存在的问题,及时提出建议或纠正措施。
3. 保持沟通畅通:监理人员要与施工单位、焊接人员保持良好的沟通,及时解决技术问题和纠正不合理操作。
焊接专业监理实施细则

目录1、工程概况 (1)2、监理依据 (1)3、本专业特点 (3)4、监理工作控制要点 (3)5、监理工作目标、目的 (4)6、监理工作步骤 (4)7、监理工作控制方法 (5)8、焊接施工质量控制措施(施工前、施工阶段、施工后) (5)9、焊接技术文件 (7)1、工程概况鲤鱼江发电B厂项目拟规划建设四台600MW燃煤发电机组,本期建设2×600MW燃煤发电机组,根据燃煤和锅炉技术发展条件,本期两台机组采用亚临界参数的“W”火焰炉,三大主机组分别为北京巴威锅炉厂,东方汽轮机厂和东方电机厂产品,项目由华润电力控股有限公司独家建设,工程动态总投资54.44亿元人民币。
工程于2005年11月30日开工建设,计划2007年底两台机组相继竣工投产,项目由广东电力设计院设计,由湖南火电建设公司;广东火电工程公司;湖南省五公司;西北电力建设第四工程公司;湖南省第三工程公司;上海电气石川岛电站环保工程有限公司;中铁二十五局等多家单位共同建设,由湖南电力建设监理咨询有限责任公司负责对工程全过程的监理。
2、监理依据2.1 国家现行的法律、法规、条例和建设监理的有关规定2.2 本工程建设单位与承包商签订的合同2.3 本工程已批准的设计文件和已审批的本工程施工组织设计2.4 施工过程中,设计承包商、建设单位及上级单位对本工程所发布的相关文件2.5 本公司现行有效的质量管理体系文件和已审批的本工程施工组织设计2.6 华润电力湖南有限公司2×600MW级机组工程“监理大纲”2.7 华润电力湖南有限公司2×600MW级机组工程“监理合同”2.8 华润电力湖南有限公司2×600MW级机组工程“监理规划”2.9 国家和行业制定的与本工程相关施工及验收规程、规范和质量标准2.9.1 DL869-2004《火力发电厂焊接技术规程》2.9.2 GB231.1-2002《金属布氏硬度试验》2.9.3 GB3323-1987《钢熔化焊对接接头射线照相和质量分级》2.9.4 GB4191-1984《惰性气体保护电孤焊和等离子焊接、切割用钨铈电极》2.9.5 GB4782-1995《纯氩》2.9.6 GB5293-1999《埋孤焊用碳钢焊丝和焊剂》2.9.7 GB6819-1989《钢焊缝手工超声波探伤和探伤结果的分级》2.9.8 GB12470-1990《低合金钢埋孤焊用焊剂》2.9.9 《火电施工质量检验及评定标准》焊接篇1996版2.9.10 GB500236-1998《现场设备、工业管道焊接工程施工及验收规范》2.9.11 DL675-1999《电力工业无损检验人员资格考试规则》2.9.12 DL678-1999《电站钢结构焊接通用技术条件》2.9.13 DL679-1999《焊工技术考核规程》2.9.14 DL734-2000《火力发电厂锅炉、汽包焊接修复技术导则》2.9.15 DL752-2001《火力发电厂异种钢焊接技术规程》2.9.16 DL753-2001《汽轮机铸钢件补焊技术导则》2.9.17 DL819-2002《火力发电厂焊接热处理技术规程》2.9.18 DL820-2002《管道焊接接头超声波检验技术规程》2.9.19 DL821-2002《钢制承压管道对接焊接接头射线检验技术规程》2.9.20 DL868-2004《焊接工艺评定规程》2.9.21 HG2537-1994《焊接用二氧化碳》2.9.22 JB3223-1996《焊接材料质量管理规程》2.9.23 DL754-2001《铝母线焊接技术规程》2.9.24 SD339-1998《钛材管板焊接技术规程》2.9.25 GB228-2004《金属材料室温拉伸试验方法》2.9.26 DL5047-95《电力建设施工及验收技术规范》锅炉机组篇2.9.27 DL5011-92《电力建设施工及验收技术规范》汽轮机机组篇2.9.28 DL5031-94《电力建设施工及验收技术规范》管道篇2.9.29 DL612-1996《电力工业锅炉压力容器监察规程》3、本专业特点3.1 焊接属于配合工种,专业性强,由于工期紧,施工面多而分散,焊接力量不易集中和管理。
焊接专业监理实施细则

陕西煤业化工集团神木电化热电项目(2×125MW)工程监理文件陕西煤业化工集团神木电化发展有限公司0.5Mt/a电石一体化项目自备热电工程(2×125MW)焊接专业监理实施细则2011年5月10日发布 2010年5月10日实施西北电力建设工程监理有限责任公司神木电化热电项目监理部陕西煤业化工集团神木电化发展有限公司0.5Mt/a电石一体化项目自备热电工程(2×125MW)实施细则(焊接专业)审批:审查:编制:2011年 05 月 10日目录一、总则-------------------------------------------------1二、编制依据---------------------------------------------1三、焊接监理工作控制要点及目标----------------------------2四、监理工作流程及其监理方法和要求------------------------3焊接监理实施细则一、总则1.1、神木电化热电2×125MW工程为国产2×125MWNTY高温高压循环硫床锅炉.高温高压,单轴凝汽式,双缸直接空冷,汽轮发电机组,该机组工况参数高,工程钢材种类较多,工艺技术要求严。
鉴于工程的参建单位多,焊接施工面广和质量控制严格的特点,安装监理部本着为业主负责和统一协调各参建单位焊接施工的原则,优质高效地完成焊接监理工作,特制订本细则。
1.2、本细则适用于锅炉、汽轮机和发电机范围所属各类介质管道、容器和重要结构安装的焊接施工(含现场加工配制的焊接工作)。
焊接监理是指对焊接、热处理及其相关金属检验工作的监理,对于工程设备及其原材的金属检验工作的监理不列入本细则。
1.3、焊接是安装工程中一项重要的施工工序,其质量特性对机组的安全试运、投产和运营具有十分重要的作用。
因此,焊接监理的重点要突出质量特点,以质量控制为核心,用相关的规程、规范、标准、程序对工程的焊接施工进行全方位、全过程的监理,与各参建单位通力合作,实现工程达标投产的各项要求。
焊接专业监理实施细则
焊接专业监理实施细则一、监理人员的资质要求1.监理人员应具备焊接工程监理的相关专业知识和经验,并持有相关的职业资格证书。
2.监理人员应熟悉焊接工程相关的国家标准和规范,能够对相关施工质量进行评估和监督。
二、焊接工程施工前的监理工作1.监理人员应对焊接工程的施工图纸进行审核,确认施工图纸符合相关规范和标准的要求。
2.监理人员应参与焊接工程的施工方案制定,提出合理化建议,并确保施工方案的可行性和合理性。
3.监理人员应对焊接施工现场进行踏勘,确认施工条件是否满足要求,并提出必要的改进措施。
三、焊接工程施工中的监理工作1.监理人员应监督焊接材料的选择和配送过程,确保焊接材料的质量符合规定要求。
2.监理人员应监督焊工的操作过程,包括焊接工艺的选择、焊接设备的使用和操作规程的执行等。
3.监理人员应定期对焊接接头进行检查和评估,确保焊接接头的质量和可靠性。
4.监理人员应监督焊接过程中的质量控制措施,如焊接接头的预热、间隙控制、焊接参数的调节等。
5.监理人员应监督焊接过程中的安全措施的执行情况,确保焊接作业的安全性。
四、焊接工程施工后的监理工作1.监理人员应对焊接工程的竣工验收进行监督,确保施工质量符合相关规范和标准的要求。
2.监理人员应对焊接工程的质量问题进行记录和整改,并跟踪整改情况。
3.监理人员应撰写焊接工程的监理报告,总结施工过程中的经验和教训,并提出改进意见。
五、监理人员与其他相关人员的协作1.监理人员应与焊接工程施工单位的负责人保持良好的沟通和协作关系,解决施工过程中的问题和纠纷。
2.监理人员应与相关部门的检验人员进行配合,确保焊接工程的质量检验工作的准确性和可靠性。
3.监理人员应与设计单位的工程师进行协调,解决焊接工程设计和实际施工之间的差异和问题。
六、监理工作的记录和报告1.监理人员应对焊接工程施工过程中的重要环节和关键问题进行记录,包括焊接材料的验收情况、焊接工艺的选择和调整等。
2.监理人员应编写焊接工程的监理报告,对施工过程中的质量问题和安全问题进行总结和评估,并提出改进措施和建议。
焊接专业监理细则
目录⒈工程概况: (1)⒉监理工作依据及目标: (1)⒊监理工作范围: (2)⒋现场焊接监理工作程序及内容: (2)⒌金属监督监理工作程序及内容: (4)⒍监理工作的重点及控制方法: (5)⒎监理工作质量控制措施: (5)⒏附录:焊接监理工程师检查控制点: (5)1、工程概况:1.1工程基本情况1.1.1工程名称:1.1.2 建设地点:1.1.3 工程规模:1.1.4工程投资方:1.1.5 工程投资:1.1.6工期要求:1.1.7设计单位:1.2焊接专业概况:1.2.1**********热电联产项目2×30MW机组主要焊接工程是:主蒸汽管道,主给水、省煤器及锅炉受热面管道等。
主要材质为20G、12cr1movG、12cr2wvtiB,焊口数量8166道。
1.3焊接专业特点:1.3.1焊接质量主要是控制具体操作人员,焊工技术是焊接工程质量的根本保证,因此对焊接技能水平的鉴定,在焊接施工中尤为重要。
在本工程中对每个焊工都要在上岗前进行严格的考核,结合个人的技能水平高低,在焊工的分配上进行灵活调整,并与焊口位置的难易紧密结合,这样才能保证焊口的外观质量和内在质量,从根本上保证焊接工程的施工整体质量。
1.3.2焊接专业在整个安装工程中,起着举足轻重的作用,绝大部分设备、部位、管理的连接均采用焊接工艺,尤其是变压管理和锅炉受热面等关键部位、部件,焊接质量要求极高。
2.监理工作依据及目标:2.1.合同依据:2.1.1.监理服务合同2.1.2.建设工程承包合同2.1.3.主要承压设备管道订货合同(包括供货方提供的设计文件和施工方案等)2.2.国家有关部门颁发的有关规程、规范2.2.1.《建设工程监理规范》(GB50319-2013)2.2.2.《蒸汽锅炉安全技术监察规程》2.2.3.《压力容器安全技术监察规程》2.3.行业技术性规程、规范、标准:2.3.1.《焊接工艺评定规程》(DL868-2004)2.3.2.《焊工技术考核规程》(DL/T679-2012)2.3.3.《电力建设施工质量验收及评价规程》(第7部分:焊接DL5210.7-2010)2.3.4 《火力发电厂焊接技术规程》(DL/T869-2012)2.3.5.《电力钢结构焊接通用技术条件》(DL/T678-2013)2.3.6.《火力发电厂异种钢焊接技术规程》(DL/T752-2010)2.3.7.《电力建设施工质量验收及评价规程》(第5部分:管道及系统DL5210.5-2009)2.3.8.《火力发电厂焊接热处理技术规程》(DL/T819-2010)2.3.9.《钢制承压管道对接焊接接头射线检验技术规程》(DL/T821-2002)2.3.10.《管道焊接接头超声波检验技术规程》(DL/T820-2002)2.3.11.《承压设备无损检测》(NB/T47013-2011)2.3.12.《火力发电厂金属技术监督规程》(DL438-2009)2.3.13.《电力工业锅炉压力容器检验规程》(DL647-2004)2.3.14.《电力工业锅炉压力容器监察规程》(DL612-1996)2.3.15.《承压设备焊接工艺评定》(NB/T47014-2011)2.4.质量安全目标:锅炉和承压管道焊口达到总体合格;受检焊口无损检验一次合格率96%以上;锅炉水压一次成功;整个工程不发生错用焊接材料和金属材料事件;杜绝不合格品发生。
监理细则(钢结构焊接)
监理细则(钢结构焊接)标题:监理细则——钢结构焊接工程一、前言本监理细则针对钢结构焊接工程进行详细规定,旨在确保钢结构焊接施工过程的规范化、标准化,保证焊接质量满足设计要求和相关国家规范标准,以实现工程结构安全可靠的目标。
二、适用范围本监理细则适用于所有涉及钢结构焊接的建设工程,包括但不限于工业厂房、高层建筑、桥梁、大跨度空间结构等钢结构工程的焊接作业。
三、监理内容与要求1. 焊接工艺审查:监理工程师应对施工单位提交的焊接工艺评定报告、焊接工艺规程、焊工资质等资料进行严格审查,确认其符合国家现行的《钢结构焊接规范》等相关标准。
2. 焊接材料控制:监督检查焊接材料(如焊条、焊丝、焊剂等)的产品合格证、材质证明书及实物标识,确保焊接材料的质量。
3. 焊接作业过程监督:现场监理需对焊接操作全过程实施监控,包括预热处理、层间温度控制、焊接顺序、焊接速度、焊后热处理等环节,确保焊接操作严格按照焊接工艺规程执行。
4. 焊接质量检验:钢结构焊接完成后,监理工程师应督促并参与施工单位进行自检,并组织第三方检测单位进行无损检测(如超声波探伤、磁粉探伤等),对焊接质量进行全面、细致的核查。
5. 焊工管理:监督焊工持证上岗,定期对其技能考核,确保焊工技术水平满足项目要求。
四、异常情况处理在焊接过程中发现不符合规定或存在质量问题时,监理工程师应及时发出整改通知单,要求施工单位立即停止焊接作业,查明原因并采取有效整改措施,经复查合格后方可继续施工。
五、结语本监理细则将作为钢结构焊接工程质量控制的重要依据,各方应严格执行,共同确保钢结构焊接工程的安全和质量。
同时,随着行业技术的发展和国家标准的更新,本细则也将适时调整和完善,以适应新的监管需求。
焊接专业监理细则
焊接专业监理细则一、引言焊接是一种常见的金属连接技术,广泛应用于各个行业。
为确保焊接质量和安全,提高工程的可靠性和耐久性,焊接专业监理工作显得尤为重要。
本文旨在提供焊接专业监理细则,帮助监理人员履行责任,保障焊接工程的质量和安全。
二、监理人员的职责1. 监督焊接过程:监理人员应对焊接现场进行全面、细致的监管,确保焊接过程符合相关的标准和规范要求。
监制人员应注意焊接材料和设备的选择,确保其质量达标。
2. 检查焊接接头:监理人员应对焊接接头进行检查,确保焊接接头的质量合格,不出现焊缺、裂纹、气孔等缺陷。
检查焊接接头时,应注意焊缝的形状、尺寸和焊缝几何形态等。
3. 保证焊接质量:监理人员应对焊接质量进行抽查和评估,确保焊缝的强度满足设计要求,防止焊接质量不合格导致的事故发生。
4. 检测焊接变形:监理人员应对焊接变形进行监测和评估,确保焊接过程中的变形符合设计要求,不影响工程的安全性和可靠性。
5. 处理焊接质量问题:监理人员应及时处理发现的焊接质量问题,与施工单位协商解决方案,并监督整改措施的实施。
6. 提供监理报告:监理人员应按照规定的要求,及时提交监理报告。
监理报告应详细描述焊接工程的整体质量状况、问题和整改情况。
三、焊接专业监理的要点1. 焊接材料和设备的选择:监理人员应对焊接材料和设备的选择进行把关和审查。
焊接材料应符合国家标准和规范要求,具有相应的质量等级。
焊接设备应经过认证,确保其性能稳定可靠。
2. 安全措施的实施:监理人员应检查焊接现场的安全措施是否合理有效。
焊接现场应设置合理的防护设施,如防护帘、防护屏等。
同时,监理人员应检查焊工的安全操作行为,以确保焊接过程中没有安全隐患。
3. 焊接工艺的合理性:监理人员应对焊接工艺进行审核和评估,确保其合理性和可行性。
焊接工艺应符合国家标准和规范要求,能够满足工程设计的要求。
4. 焊接参数的控制:监理人员应对焊接参数进行监督和控制。
焊接参数应符合焊接工艺规程的要求,如电流、电压、电弧长度、焊接速度等。