
数控车床测头系统的开发
数控车床测头系统的开发
摘要院随着现代制造技术的不断发展,我国数控车床测头系统的开发也得到发展。
本文分析了测头系统的作用、组成及工作原理,以在数控车床上自动在线测
量孔直径为例,介绍了测头系统测量程序的编制方法,使数控机床的操作变得更
加简单、便捷、精确、高效,同时为其他相关程序的编制提供参考。
Abstract院With the continuous development of modern manufacturing technology, the development of China's CNC lathe probe systemhas also been developed. This paper analyzes the function, composition and working principle of probe system in CNC lathe. Taking theautomatic on-line measurement of the diameter of the hole as an example, it introduces the compiling method of measurement program headsystem, making the numerical control machine tool operation more simple, convenient, accurate, and efficient, and providing reference forthe related program.关键词院在线检测;数控车床;数控编程;测头Key words院on-line inspection;CNC lathe;NC programming;measuring head中图分类号院TG659 文
献标识码院A 文章编号院1006-4311(2014)31-0029-02
0 引言在现代制造技术发展的长河中,数控机床的线性精度和几何精度越来
越高,与之匹配的控制器的功能也越来越强大,这就促使人们开始利用机床本身
配备以测头系统,来实现和替代部分三坐标测量机的检测功能以及机外对刀仪的
功能。
同时,测头系统的智能化功能可以大幅度的节约原先使用人工完成的工件
定位、试切、刀具磨损/破损检测所耗费的机床准备时间。
使机床的工作效率得到了显见的提高,在此加工过程中的工件质量处于可调控的状态。
最终因为加工过
程中的自动化智能化的提高,使废品的发生率接近于零。
1 测头系统的组成及工作原理数控机床在线检测系统由软件和硬件组成。
(如图员所示)硬件部分通常由以下几部分组成:1.1 机床本体机床本体是实现
并实施加工、检测的基础,其工作部件是实现所需基本运动的组件,它的传动部
件的精度直接影响着加工、检测的精度。
1.2 数控系统目前数控机床一般都采用CNC 数控系统,其主要特点是输入存储、数控加工、插补运算以及机床各种控制功能都通过程序来实现减少传统方式食用过多人力的方法而
且更精确。
计算机与其他装置之间可通过接口设备联接,当控制对象或功能改变时,只需改
变软件和接口。
CNC 系统一般由中央处理存储器和输入输出接口组成,中央处理器又由存储器、运算器、控制器和总线组成。
1.3 伺服系统伺服系统是数控机床控制回路的重要组成部分,用以实现数控机床的进给位置伺服控制和主轴转速(或位置)伺服控制。
伺服系统的性能使用效果很大程度是决定机床
加工精度、测量精度、表面质量和生产效率的主要因素。
1.4 测量系统测量系统由接触触发式测头、信号传输系统和数据采集系统组成,是数控机床在线检测系统的关键部分,直接影响着在线检测的精度。
其中关键部件是测头,使用测头
可在加工过程中进行尺寸测量,根据测量结果自动修改、修正加工程序,增强加工精度,使
得数控机床既是加工设备,又兼具测量机的某种功能。
1.5 计算机系统在线检测系统利用计算机进行测量数据的采集和处理、检测数控程序的生成、检测过程的仿真及与数控机床通信等功能。
在线检测系统考虑到运行目前流行Windows
和CAD/CAM/CAPP/CAM 以及VC++等软件,以及减少测量结果的分析和计算时间,一般采用Pentium 级别以上的计算机。
其中测量系统是数控机床在线检测系统的关键部分,直接影响着在线检测的精度。
常见
的测头有机械式测头、红外线测头、无线电测头、激光测头等。
随着数控加工技术不断发展,红外线测头在数控机床加工领域的作用与效果日益突出。
实现数控机床的在线检测时,首先
要生成检测主程序,将检测主程序由通信接口传输给数控机床,测头在一定的距离测量范围内以调整好的固定的速度和一定大小的力与工件接触,接触时接触点的位置在机床坐标系中的坐标值立刻被记忆,并通过红外线传输存储至目标存储地址。
2 测头系统宏程序库的开发应用2.1 ACCU 测头介绍ACCU 测量头采用三坐标测量原理,利用机床系统在线辅助,有效的使用现有坐标,直接进行零件曲面测量,将测量结果进行比对并给出测量报告。
它的优点:淤不需要拆放零件到三坐标测量机上,在机床上面一次完成,提高了工作效率。
于不需要专业三坐标人员,CNC 操作人员一人就可以完成,降低了用人成本。
盂测量技术成熟稳定体现企业加工实力。
2.2 FANUC 系统相关指令和参数介绍淤郧31 跳转功能指令,在指令执行期间,如果输入一个外部跳转信号,即中断指令执行,转而执行下一个程序段[2]。
于#5061 存储跳转信号接通瞬间曾轴机械坐标值。
#5062 存储跳转信号接通瞬间赠轴机械坐标值。
#5063 存储跳转信
号接通瞬间扎轴机械坐标值。
2.3 在线测量孔直径的思路在数控机床上安装ACCU测量头,测头探测到的数据自动反馈到数控机床的宏变量中。
先测量+X,再测-X,然后在中间,先测+Y,再测-Y,并自动判定圆
的大小和圆心位置。
2.4 部分测量子程序的编制%O1(BORE*MEASXY*O)M19 主轴定位#520=30 取测量参考30
环规标准#10=56 参照G56 坐标系IF[#520LT12]GOTO91#[5221+20*[#10-
54]]=#5021#[5222+20*[#10-54]]=#5022#[5223+20*[#10-54]]=#5023-
#5203IF[#10EQ59]GOTO93IF[ABS[#500]GT4.5]GOTO92(D=4)IF[ABS[#501]GT4.5]GOTO92IF[ABS[#50 2]GT5]GOTO92IF[ABS[#503]GT5]GOTO92G#10G90(MEAS*X) 测量
X#110=0N1#110=#110+1WHILE[#110LE2]DO1G04X0.1G31X#101F[#119*0.3]IF[ABS[#5041-
[#101]]GT0.01]GOTO200GOTO300 3 结束语为了充分使用和开发出测头的功能,我们将参数编程与红外线测头结合在一起,使其在很大程度上扩展红外测头的使用范围,从而最终达到使机床在操作上更加简单和精确,加工效率也要大大提高,以此降低加工成本。
综上所述,我们可以看到数控系统控制器在未来发展潮流中的不可或缺,测头系统将成为数控机床的重要配件,发挥着不可比拟的作用。
参考文献院[1]石要红.海底土体静力触探关键技术研究[阅].青岛:中国海洋大学,2005.[2]陈奇,石要红,潘毅,等.基于工艺的海底静力触探及其设备研制[J].海洋工程,2007,25(4):73-76.[3]张亚萍.数控机床上测头系统测量程序的开发[J].机床与液压,2010,38(22):119-120.[4]邓三鹏.数控机床在线检测软件的开发[J].机械设计与制造,2006(1):153-155.[5]张庚申.面向数控车床的在线检测系统研究与开发[D].2011.[6]黄勇.UG/Open 应用开发典型实例精解[M].北京:国防工业出版社,2010:1-2.[7]杨琳,周亚军.浅析数控机床在线检测技术[J].科技资讯,2006(10):32-36.。
机床测头知多少?

机床测头知多少?现在,西方发达国家的工厂已经实现了加工数字化,在中国近几年来越来越多的生产厂家开始使用数控机床,从高端的多轴加工中心到低端的简易数字改装机床。
数控机床的应用大大提高了生产能力和生产效率,零件的加工精度和加工速度有了质的飞跃。
随着机床的使用,各类生产附件和技术也随之产生和发展,本文就对数控机床测头的应用简单作些介绍。
在数控机床上使用测头进行自动测量,可方便工件的安装调整,简化工装夫具,降低费用,大大缩短机床辅助时间,提高生产效率,同时又可改善数控机床性能,延长机床的精度保持时间,使得数控机床既是加工设备,又具备某些测量功能。
机床测头可安装在数控车床、加工中心、数控磨床等大多数数控控机床上。
机床测头按功能分类,可分为工件检测测头和刀具测头,按信号传输方式分类,则可分为有线连接式、光学式和无线电式三种方式。
一般机床用户要根据机床的具体型号选择合适的配置。
COMP系列机床测头在数控加工过程中有1/3的时间被工件的装夹找正及刀具尺寸的测量所占去,在传统的工件装夹过程中,操作者采用百分表及芯棒找出基准的位置,然后手工把有关数据输入到数控系统里,以设定工件的坐标系。
采用工件测头系统,可在机床上快速、准确测量工件的位置,直接把测量结果反馈到数控系统中修正机床的工件坐标系。
若机床具有数控转台,还可由测头自动找正工件基准面,自动完成诸如基面的调整,工件坐标系的设定等工作。
在批量插补加工过程中还可利用测头自动测量工件的尺寸精度,根据测量结果自动修正刀具的偏置量补偿刀具的磨损,以保证工件的尺寸精度及精度的致性,这种机内测量方法,还可避免把工件搬至测量机上测量所带来的二次装夹误差。
提高了机床的加工精度及精度保持性,并可延长刀具使用寿命。
数控车床的刀具测量最常用的办法是试切法,加工中心、数控镗铣床的刀具测量一般采用两种方法,一是采用机外对刀仪测量,二是在机床上用塞尺等手工测量。
以上各种方法都需人工介入,测量效率低,而且还可能带来人为的误差。
北京精雕50系统测头使用讲解方案
附加: Ø 运行探测程序后,可能会出现因测量点与手动设置的原点偏差过大的 报警。 处理方法:将测量出来的#681(与手动设置原点X的偏差值)和#682 (与手动设置原点Y的偏差值)的值分别加到G54的X和Y中。
5.8点探测程序完成后,需添加写入“G100 P150 L21——结束更新测量 程序”
Z向探测宏程序 G65P9100 Z[-#34] F#1291 S#1292 E#1293 Z表示轴的运 动;-#34和#34表示轴的运动方向。
注意: 1)图中框选处,需根据探测方向进行修改;如Z[#34]、Z[-#34]、X[#34]、X[#34]、Y[#34]、Y#-34]; 2)Z表面探测完成后,需移动主轴,探测X/Y方向,此时程序中X/Y/Z不可同时移 动。
二、测量参数的修改
每个点测量的宏程序模板都很类似,所以需多少个Z(X/Y)测量点就复制多少遍 如图8(图10)的内容,复制完成后进行相应的修改,实例探测为16点(Z向8点, X/Y向8点),则将图8内容复制8次后进行参数修改,再将图10内容复制8次,再 修改参数。
●Z向8个测量点的修改 1.测量更新数据是从第101编号开始的,每保存一次数据,更新编号则会叠加1。
(D:\DXF\200X100XR10.DXF)我们需要在D盘里新建名称为DXF 的文件夹,把需加工文件以DXF格式文件放入D盘DXF文夹件中。 XY轮廓变形补偿+Z向轮廓变形补偿 1.测量点XY向开始变量号为171、XY向结束变量号为178,Z向开始 变量号为151、Z向结束变量号为158。 2.G100P152L11 S10 T20;轮廓变形补偿计算。 S表示加工路径;10为加工路径序号为O10; T表示轮廓补偿后的加工路径。20为子程序号O20; 注意:需先把加工程序添加到子程序中,并且命名为O10,探测完 成后,系统会自动将补偿后的加工路径刷新到O20的程序中,实际 加工中会调用O20补偿过的路径。
数控加工精度在机检测技术研究现状

数控加工精度在机检测技术研究现状发布时间:2023-02-07T02:31:43.540Z 来源:《福光技术》2023年1期作者:彭新愿[导读] 已实现快速读取主流CAD格式、方便获取零件数模上各种特征数据并快速在机检测和提供个性化检测报告等功能。
广东鸿图南通压铸有限公司江苏省南通市 226300摘要:通过为数控机床配备零件精度检测用测头以及相应的检测代码,即构成在机检测系统。
该技术将加工和检测集成在同一台机床上完成,避免了多次装夹、重复定位误差,可以较好地解决零件精度超差难以修正和辅助时间长等现实问题。
主要介绍数控加工精度在机检测技术的国内外研究现状与进展,包括在机检测系统开发应用、测头预行程误差补偿技术和带修正功能的在机检测系统开发等。
并指出目前在该领域存在的一些关键问题,急需进一步解决和提升。
关键词:在机检测;预行程误差;修正加工;数控加工精度1在机检测系统开发应用目前已在工业发达国家大力推广应用的通用型在机检测系统典型代表主要有英国Delcam公司和测量巨头Reinishaw公司分别推出的PowerINSPECT和OMV,这两款在机检测软件搭载Reinishaw机床检测专用测头几乎兼容当前主流的数控系统,已实现快速读取主流CAD格式、方便获取零件数模上各种特征数据并快速在机检测和提供个性化检测报告等功能。
此外还有一些专用机床制造公司在其机床产品上自行研制配套使用的在机检测系统,如美国LLNL公司在其研制的LODTM机床上配备了在机测量系统,通过电感测头扫描加工完毕仍装夹在工作台上的复杂自由曲面零件,报道称该设备对面轮廓测量的精度可达数十纳米。
美国的IHARA和NAGASAWA比较了市面上主要的在机测量系统配备的触发探针后指出,在机检测必须深刻理解测头相对工件的位置以及对工件形状的精准触碰,其核心技术在于可以生成适合自动测量的在机检测软件。
德国的IRIGUCHI等发明了一种数控机床的自动编程装置和方法,能在复杂加工中方便、快速地生成正确的加工程序,为在机检测和修正加工程序的生成提供了参考。
机床测头工作原理
机床测头工作原理
什么是机床测头?
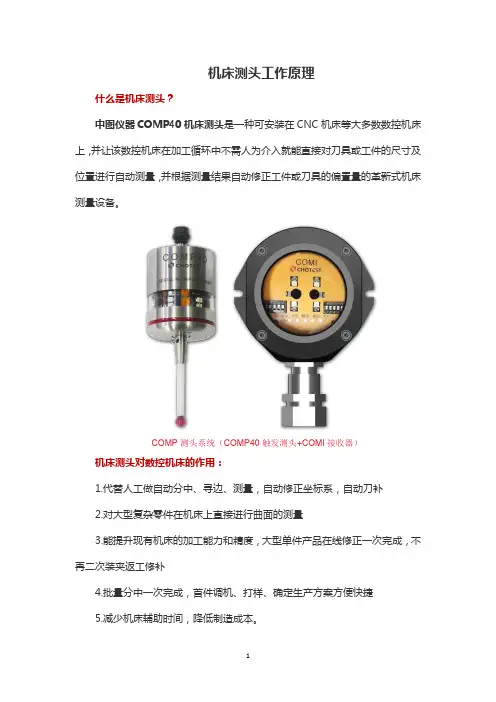
中图仪器COMP40机床测头是一种可安装在CNC机床等大多数数控机床上,并让该数控机床在加工循环中不需人为介入就能直接对刀具或工件的尺寸及位置进行自动测量,并根据测量结果自动修正工件或刀具的偏置量的革新式机床测量设备。
COMP测头系统(COMP40触发测头+COMI接收器)机床测头对数控机床的作用:
1.代替人工做自动分中、寻边、测量,自动修正坐标系,自动刀补
2.对大型复杂零件在机床上直接进行曲面的测量
3.能提升现有机床的加工能力和精度,大型单件产品在线修正一次完成,不再二次装夹返工修补
4.批量分中一次完成,首件调机、打样、确定生产方案方便快捷
5.减少机床辅助时间,降低制造成本。
机床测头工作原理:
在测头内部有一个闭合的有源电路,该电路与一个特殊的触发机构相连接,只要触发机构产生触发动作,就会引起电路状态变化并发出声光信号,指示测头的工作状态;触发机构产生触发动作的唯一条件是测头的测针产生微小的摆动或向测头内部移动,当测头连接在机床主轴上并随主轴移动时,只要测针上的触头在任意方向与工件(任何固体材料)表面接触,使测针产生微小的摆动或移动,都会立即导致测头产生声光信号,指明其工作状态。
在数控机床上采用测头进行测量的工作原理:
在数控机床上采用测头进行测量时,先将测头安装在机床的主轴上,然后操作者手动控制机床移动,使测头测针上的触头与工件表面接触,由于机床的数控系统实时地记录并显示主轴的位置坐标值,因此,可以结合测针的触头与工件的具体位置关系,利用机床主轴的坐标值换算出工件被测量点的相关坐标值。
获得工件的各个被测量点的相关坐标值以后,再根据各坐标点的几何位置关系进行相关计算,便可以获得最终的测量结果。
840DSL数控系统中实现测头功能-4页word资料

840DSL数控系统中实现测头功能有些形状和结构比较复杂的工件加工前后需要测量,传统测量方法是人工测量,需要测量人员有丰富的经验并且测量时间长、而且需要多次测量,大批量零件的测量更是如此。
使用测头自动测量比人工测量效率高,精度高,稳定性高。
1 操作步骤下面以使用2套Renishaw公司的RMP60测头的双面落地铣镗加工中心为例,说明如何在840DSL数控系统中使用测头功能。
机床配置:1套840DSL数控系统,NCU型号为720.2,版本为V2.6 SP1,人机界面是HMI OPERATE v2.6 sp1 HF5。
因为RMP60测头的工作方式是将探针的触发信号通过无线电传输给接收器OMI上,因此我们工作的第一步是将OMI的电缆与数控系统连接,第二步是修改系统参数,第三步是测头与接收器对码联机,第四步编写PLC 实现测头开启、关闭及报警功能,第五步验证测头生效。
1.1 硬件连接第1套测头:将接收器电缆测头脉冲信号线接入NCU的X122端口的管脚11,公共端接入NCU的X122端口的管脚12[1],DC24V接入稳压电源,注意电缆中地线和屏蔽的连接。
第2套测头:将接收器电缆测头脉冲信号线接入NCU的X132端口的管脚11,公共端接入NCU的X132端口的管脚12[1],DC24V接入稳压电源,注意电缆中地线和屏蔽的连接。
1.2 参数设定第1套测头:RMP60测头属于集中式测量的测头,因此MD13210设0;同时P680[0]设为3;p488[0]设为0;以上参数数值为系统默认值,一般情况下不用修改。
第2套测头:MD13210设0;P680[1]设为6;p489[1]设为0;p728[2]中BIT15:DI/DO15指的就是NCU的X132端口的管脚11,测头的脉冲信号对NCU来说属于输入信号,输入信号设0,输出信号设1,因此BIT15应设为0,不考虑X132端口的其他管脚时p728[2]可设为7000H。
CNC机床加工中的自动化测量与检测系统研究

CNC机床加工中的自动化测量与检测系统研究随着制造业的发展和进步,CNC(Computer numerical control,数控)机床在工业生产中得到广泛应用。
而在CNC机床的加工过程中,自动化测量与检测系统的研究和应用也变得越来越重要。
本文将探讨CNC机床加工中的自动化测量与检测系统的研究进展以及其在实际应用中的作用。
一、CNC机床加工及其自动化测量与检测系统简介CNC机床是一种通过数字控制系统进行加工的机床,它能够自动化地完成一系列复杂的工艺操作,提高生产效率和产品质量。
而自动化测量与检测系统是指通过传感器和测量设备,对加工过程中的各项参数进行实时监测和检测,以确保加工质量和减少生产过程中的误差。
二、自动化测量与检测系统在CNC机床加工中的应用实例1. 在CNC机床加工过程中,通过测量系统对加工速度、精度和力度等参数进行实时监测,以确保产品加工过程的合理性和稳定性。
2. 给定的工件尺寸和形状要求,在加工过程中,通过自动化测量系统对加工后的产品进行尺寸和形状的检测与测量,并对结果进行反馈控制。
3. 自动化测量系统能够实时监控刀具磨损情况,及时调整加工参数和刀具替换,以确保加工质量和延长刀具使用寿命。
4. 自动化测量系统还可以对零件表面进行在线检测,以避免因表面缺陷或不良质量而导致的产品失效。
三、自动化测量与检测系统的优势和挑战1. 优势:a. 提高了加工过程中的稳定性和准确性,最大限度地减少了加工误差和浪费。
b. 提高了生产效率和产品质量,降低了生产成本。
c. 实现了对加工过程的实时监测和反馈控制,增加了生产数据的可追溯性。
2. 挑战:a. 自动化测量与检测系统的研发和应用需要大量的技术支持和经验积累。
b. 不同类型的CNC机床和加工过程有着不同的测量要求,因此需要设计和选择适应性强的测量系统。
c. 建立自动化测量与检测系统与CNC机床的数据传输和集成平台是一个复杂的工程。
四、自动化测量与检测系统的未来发展趋势1. 借助人工智能和大数据技术,进一步提高自动化测量与检测系统的智能化水平,实现更精确和高效的加工控制。
利用西门子828D系统对测量探头的控制
利用西门子828D系统对测量探头的控制摘要】:本文阐述了利用西门子828D系统对测量探头进行测量的方法,以及在对测量探头控制当中出现的问题的解决方法和注意事项。
【关键词】测量探头的结构测量探头的连接测量探头的信号测量探头的PLC控制1引言在机床进行零件的加工当中,一个零件加工完成以后,要对这个零件进行检测直径,对加工后的刀具进行刀具磨损的检测,现在大多数机床采用的是人工的方式进行测量,需要用测量工具进行测量,而在进行自动生产方式的加工中,要求测量方式能够用在机床内自动完成,满足这一要求,使用侧头对零件和刀具进行测量,本文主要讲述如何用西门子828D系统对侧头测量的控制,以及在对测量侧头控制时出现的一些问题的解决方法和解决技巧加以说明。
2测量探头的结构在数控机床加工零件之前,要对机床要加工的零件进行检测,检测零件的外径尺寸,零件的直线长度,还要对刀具的长度进行测量,对刀具在机床坐标系所处的位置进行测算,这样的操作在加工比较简单的零件,或者加工的零件所需的工艺比较简单的情况下,可以通过人工测量的方法对零件进行测量,对刀具进行测量,但是,对要加工的零件的尺寸比较大,或者零件的加工工艺比较复杂,需要的加工步骤比较多,加工时间很长,经常需要换刀的情况下,那么人工去操作测量不能满足实际的加工要求,这时需要安装自动测量探头来完成这些操作动作,保证机床在加工中不间断的进行加工,不用操作者去完成工件和刀具测量的操作。
测量探头按测量的形式可以分为工件测量和刀具测量,可以对机床上的零件直径,零件的内径等位置与尺寸信息进行测量,刀具测量时可以对刀具的长度进行测量,对刀具的磨损进行测量,测量时要根据不同的情况进行不同的设置。
测量探头进行测量时分为车床系列和铣床系列,这里主要对车床系列进行介绍,车床系列主轴一般安装为水平形式,在垂直方向上进行旋转,刀具在水平方向上进行移动,零件装卡在主轴的卡盘上,成水平方向安装,刀具移动方向和零件的轴向方向一致,沿水平方向移动。
数控机床测头的应用简介
工 业 技 术
数 控 机 床 测 头 的应 用简 介
章 骏 ( 上海 交通 大学机械 与动力工程 学院 上海 2 0 3 ) 0 2 3
摘 要: 本文探讨 了数控 加工过程 中,自动刀具测量 系统与传统人 工测量 系统的 区别, 绍 了测 头在 自动对 刀 系统 中的应 用特点和一些应 介
用成 杲 。
关键词 : 控机床 自动对刀 数 中图分类号 : H1 ຫໍສະໝຸດ T 2文 献标 识 码 : A
文章编号 : 6 3 9 ( o 8 1 () 0 9 —0 1 7 - 7 1 2 o ) 1a 一 0 4 1 2
现 在 。 方 发 达 国 家 的 工 厂 已 经 实 现 西 了 加 工 数 字 化 , 中 国 近 几 年 来 越 来 越 多 在 的 生 产 厂 家 开 始 使 用 数 控 机 床 , 高 端 的 从 多 轴 加 工 中 心 到 低 端 的 简 易 数 字 改 装 机 床 。数 空 机 床 的应 用 大 大 提 高 了生 产 能 力 和 生 产 效 率 , 件 的加 工精 度 和 加 工 速 度 零 有 了 质 的 飞 跃 。随 着 机 床 的使 用 , 类 生 各 产 附 件 和 技 术 也 随 之 产 生 和 发 展 , 文 就 本 对数控 机床测头的应用简单作一些 介绍。 在 数 控 机 床 上 使 用 工 件 及 对 刀测 头 进 行 自动 测 量 , 方便 工件 的 安 装 调 整 , 化 可 简 工装 夹 具 , 低 费用 , 大 缩 短 机 床辅 助时 降 大 间 , 高 生 产效 率 , 提 同时 又 可 改 善 数控 机床 性 能 , 长 机床 的精 度 保 持 时 间 , 得 数控 延 使 机 床 既 是 加 工 设备 , 又具 备 某 些 测 量 功 能 。 机 床测头可安装 在数控车 床、加工 中心 、 数 控 磨 床 等 大 多 数 数 控 机 床 上 。 机 床 测 头 按 功 能 分 类 , 分 为 工 件 检 测 测 头 和 刀具 可 测 头 ; 信 号 传输 方 式 分 类 , 可 分 为 硬 线 按 则 连 接 式 、感 应 式 、 光 学 式 和 无 线 电 式 四种 方 式 。 一 般 机 床 用 户 要 根据 机 床 的具 体 型 号选择合适 的配置 。 在 数 控加 工 过 程 中 , l 3 时 间被 工 有 / 的 件 的 装 夹 找 正 及 刀具 尺 寸 的 测 量 所 占 去 , 在 传 统 的 工 件 装 夹 过 程 中 , 作 者 采 用 百 操 分 表 及 芯 棒 找 出 基 准 的 位 置 , 后 手 工 把 然 有 关 数 据 输 入 到 数 控 系 统 里 , 设 定 工 件 以 的坐 标 系 。 采用工件测头系统 , 在机床上快速 、 可 准 确 测 量 工 件 的 位 置 , 接 把 测 量结 果 反 直 馈 到 数 控 系统 中 修 正 机 床 的 工 件 坐 标 系 。 若 机 床 具 有 数 控 转 台 , 可 由测 头 自动 找 还 正 工 件 基 准 面 , 动 完 成 诸 如 基 面 的 调 自 整 , 件 坐 标 系 的 设 定 等 工 作 。 在 批 量 插 工 补 加 工 过 程 中 , 可 利 用 测 头 自动 测 量 工 还 件 的 尺 寸 精 度 , 据 测 量 结 果 自动 修 正 刀 根 具 的 偏 置 量 , 偿 刀 具 的 磨 损 , 保 证 工 补 以 件 的 尺 寸 精 度 及 精 度 的一 致 性 , 种 机 内 这 测 量 方 法 , 可 避 免 把 工 件 搬 至 测 量 机 上 还 测 量 所 带 来 的 二 次 装 夹 误 差 。 提 高 了 机 具 使用 寿命 。 数 控 车 床 的 刀具 测 量 最 常 用 的 办 法 是 试 切 法 ; 工 中 心 、 数 控 镗 铣 床 的 刀具 测 加 量 一 般 采 用 两 种 方法 : 是 采 用 机 外 对 刀 一 仪 测 量 , 是在 机 床上 用 塞 尺 等 手 工 测 量 。 二 以 上 各 种 方 法都 需 人 工 介 入 , 量 效 率 低 , 测 而且还 可能带来人为的误 差。 采 用 刀具 测 头 , 在 机 床 内 快 速 、 准 可 确 地 测 量 出 刀具 的 尺 寸 , 自动 反 馈 回 数 控 系统 中变 成 刀偏 量 。 由于 整 个 过 程 都 由测 量 软 件 控 制 自动 进 行 , 此 避 免 了 人 为 的 因
数控机床用测头之在机测量 在线测量 自动对刀 工件自动测量 自动零点设置 德国m&h 海克斯康
1.5 – 5 mm
无线电触发测头
20.41-MULTI 38.10-MINI
m&h 无线电测头是接触式触发测 头。当测头触及工件表面时,测针 偏斜,触发信号会传输到无线电接 收器中。无线电接收器实时将无线 电波转换成电信号,并将该电信号 传递到控制器。该信号能在大距离 范围内进行非可视传输,这就是为 何无线电触发测头,能够适用在大 型机床、以及主轴可旋转机床上的 原因。此外,对于工件内腔的测 量 ,无线电触发测头是一种十分合 适的选择。
基于 m&h 丰富的计量经验和高品质的计量产品,能够 为您提供支持将是我们的荣幸!
因此,当您有任何需求时,请联系我们!
目录
工件测量
4
刀具测量
7
பைடு நூலகம்
精度
8
信号传输
9
红外触发测头
10
概述
无线电触发测头
11
概述
红外触发测头
12
25.41-HDR
40.00-TX/RX
25.44-HDR
红外接收器
17
91.40-RX/TX/℃
关于m&h
我们一直致力于以客户需求为导向的技术创新、产品制造以及业界典范的 客户满意度,所有这些是我们追求具备杰出品质的触发式测头系统的核心 目标。基于上述宗旨,德国 m&h 公司自 1991 年创立以来,已经成为世界 机床工具行业中测头技术的领先者之一。
公司的创始人和管理董事: Wilfried Veil 和 Wolfgang Madlener
7
精度
三点触发系统
拥有精密测量结构的 m&h 触发式测头,能够迎合机床加工中的所 有测量需求。 m & h 测头的优势包括:在高速运行下没有误触发,较高 的定位速度, 耐得住持续的振动,快速的刀具转换,允许利用冷却液改善 温度和清洁触测面等等。除此之外, m& h 独有的精密结构能够保证年复 一年的无磨损高精度测量。m & h 主 要 提供了三点触发系统这种确保机 床工具严格精度的测量系统。
COMP系列测头,让机床更智能!
COMP系列测头,让机床更智能!COMP系列测头不但提升了原有机床的性能、提高工作效率、减少机床的生产废品率,还是降低制造成本、节省生产时间及减少人工成本的高端智能数控机床附件。
配合在线测量技术,更是可以一次装卡即可完成测量与加工,为生产工件节省大量时间与工人成本,同时也降低了测量的成本。
这也就是为什么在国家号召制造业进行“智能智造”改革的情况下,测头如此受大众企业所欢迎的原因。
COMP测头系统(COMP40触发测头+COMI接收器)测头,大众称为机床测头或者机床探头,是一款高端精密测量产品,专门应用于数控机床,属于数控机床的附件之一。
测头的作用虽然不能直接为企业提供利润,但是可以帮助企业更好地获取利润,这就和授人以鱼不如授人以渔的道理一样,测头提供的是方方面面的功能,得到的是长远的利益,而不是当下眼前的获益。
测头的作用便是扫除数控机床的一切障碍,例如当一批零件将要开始加工时,有大量的检测工作需要完成,包括夹具和零件的装夹、找正、零件编程原点的检测、首件零件的检测、工序间检测及加工完必检测,又或者在某些情况下,还可能会有未知零件的检测等等。
而只有使用测头的数控机床,才能适应机械加工高效率、高产量的需求。
在日常工作中,刀具的磨损、破损、工件超差,未能及时发现将会出现严重的损失,而使用测头,不仅能及时发现刀具的磨损、破损、工件超差,还能马上报警,并给予补偿或对刀具进行调换,以提高机床的自动化程度,保证数控数控机床长期工作时的产品质量。
测头可以满足各方面的需求,应用自动测量技术解决许多数控机床日常生产中的问题,来保证数控机床的工作状态及加工精度,提高工作效率,为日后带来更多的经济效益。
测头可根据不同领域的用途,更改程序,为企业厂家提供最经济的技术解决方案,仅仅配置测头,便可提升现有生产设备的制造品质、降低制造成本、节省时间以及人工成本,是企业厂家为数控机床都应配置的附件。
COMP系列测头主要技术指标:1)电池:两节1/2AA 3.6V锂电池;2)存储温度:(-25~70)℃;3)工作温度:(5~55)℃;产品型号COMP40COMP60COLP40外形尺寸φ40mm*L50mmφ63mm*L76mmφ40mm*L52mm 重量(不含刀柄)260g880g280g信号传输类型360°红外传输360°红外传输360°红外传输工作距离5m8m5m开启方式M代码M代码、旋转M代码限制转速最大1000转/分最大1000转/分最大1000转/分触测方向±X/±Y/-Z±X/±Y/-Z±X/±Y/-Z 单向重复触发精度2δ(注1)1um1um2um最大越程极限(注2)XY:12.5mm+Z:6mm XY:21mm+Z:11mmXY:12mm+Z:6mmXY触发力(注3)50mm测针0.5N~0.9N可调0.5N~1.6N可调0.3N~1.6NZ触发力/N 5.8N 3.5N~14N可调4N~10N可调注1:在采用50mm直测针、测头速度为480mm/min的条件下测试时结果。