
汽轮机安装工程工序流程图
基础检查验收—→垫铁布置及台板就位—→发电机定子出线罩就位—→定子就位— →出线盒及引出线部套安装—→氢冷器外罩及氢冷器安装—→定子单独气密性试验 —→发电机转子检查—→发电机转子穿装—→发电机轴承安装—→空气间隙及磁中 心调整、发电机找正—→端盖和油密封装置安装—→发电机定位及二次灌浆—→汽 发对轮连接—→整套气密性试验
面对强大的对手1
青年人首先要树雄心,立大志,其次就要决心作一个有用的人才
汽轮机低压缸安装工艺流程:
基础检查验收—→垫铁布置—→低压缸台板安装—→低压外缸组合就位—→低压缸 找正—→中、后轴承箱就位—→3#、4#支持轴承检修—→低压转子就位—→高中、 低压转子对轮找中心、汽缸定位—→低压内缸就位—→低压隔板套安装—→低压隔 板找中心—→通流间隙测量调整—→低压缸试扣盖—→低压缸扣盖—→垫铁点焊、 基础二次灌浆—→机组轴系最终找正及连接—→轴承座扣盖
汽轮机高中压缸安装工艺流程:
基础检查与验收—→垫铁布置及前轴承箱就位—→高中压缸就位—→1#、2#支持轴 承检修—→高中压转子就位—→高中、低压转子对轮找中心、汽缸定位—→高中压 缸负荷分配—→高中压缸隔板找中心—→通流间隙测量调整—→高中压缸试扣盖— →高中压缸扣盖—→垫铁点焊、基础二次灌浆—→机组轴系最终找正及连接—→轴 承座扣盖
汽轮机工艺流程
汽轮机工艺流程
《汽轮机工艺流程》
汽轮机是一种将热能转化为功率的机械设备,利用蒸汽或其他工质来驱动涡轮机工作。
汽轮机工艺流程是指汽轮机从设计到制造和安装过程中的一系列工艺流程。
首先,汽轮机的设计是整个工艺流程的第一步。
设计师需要根据客户的需求和要求,确定汽轮机的功率、效率、转速和其他参数。
在设计阶段,还需要考虑到汽轮机的结构、材料选择、冷却系统等各种因素。
接下来是汽轮机的制造过程。
制造汽轮机需要各种材料,比如高温合金材料用于涡轮叶片和叶盘的制造,高强度钢材料用于压缩机和涡轮机的外壳等。
制造汽轮机还需要各种工艺装备,如数控车床、数控磨床、焊接设备等。
在制造过程中,需要遵循严格的工艺流程,确保汽轮机的零部件都符合设计要求。
各种加工工艺,如热处理、表面处理、尺寸检测等都需要严格执行。
最后是汽轮机的安装和调试。
安装过程需要严格按照设计要求进行,涡轮机、压缩机、发电机等各种零部件的安装都需要精密的操作。
安装完成后,还需要进行严格的调试和试运行,确保汽轮机的性能和安全性。
总的来说,汽轮机工艺流程是一个复杂的过程,需要各种工程
技术和经验的积累。
只有严格按照工艺流程操作,才能保证汽轮机的性能和可靠性。
汽轮机安装施工方案

汽轮机工艺安装施工方案姓名:蒋中华班级:安装1201指导老师:刘老师目录一、编制说明....................................................二、工程概况....................................................三、汽轮机的基本工作原理 (9)四、汽轮机安装施工工序 (10)五、施工进度计划 (29)六、主要劳动力和机具计划 (29)七、质量保障措施 (30)八、安全措施 (30)九、质量管理目标 (32)一、编制说明:本施工方案主要针对汽轮机组的安装而编制,编制依据如下:1.制造厂提供的本体图纸及说明书;2.<电力建设施工及验收技术规范—汽轮机组篇>(DL5011-92)3.<机械设备安装工程施工及验收通用规范> (CB 50231-98)。
二、工程概况:1.工程简介:建设单位青岛金海热电有限公司位于山东省青岛市城阳区,为区内唯一一家热电联产企业。
锅炉制造厂家为无锡华光锅炉股份有限公司,一期工程的第一阶段主要由两台UG—75/5.3—M26型循环硫化床锅炉及C12—4.90/0.98-13型抽汽式汽轮机组构成.2.主要工程量:3.汽轮机结构、性能及主要参数:C12—4.90/0.981-13型汽轮机为抽汽式,功率12MW,与QF—J6—2型发电机组成汽轮机发电机组。
1).结构及性能:汽轮机转子由一级复速级和十三级压力级组成,除末两级叶片为扭叶片外,其余压力级叶片均为新型直叶片。
其中第四级压力级采用可调通流面积的旋转隔板结构。
转向导叶环在顶部和底部与汽缸之间采用“工”形键固定,在拆导叶环体时必须先拆去“工”形键后方可起吊。
装于前汽缸上端蒸气室内的配汽机构是提板式调节汽阀,借助机械杠杆与调速器油动机相连,调节汽阀的结构为群阀提板式,由六只汽门组成。
在汽轮机前轴承座的前端装有测速装置,在座内有油泵组,危急遮断装置,轴向位移发送器,推力轴承前轴承及调节系统的一些有关部套。
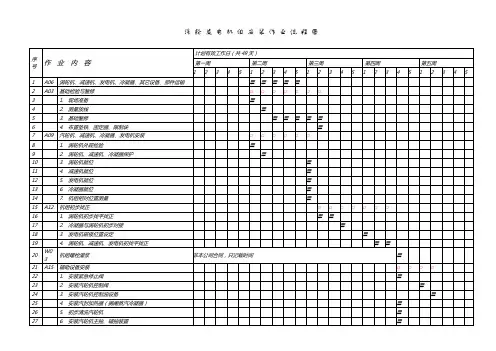
汽轮发电机组作业流程图
3. 基础錾修
〓〓〓〓〓
6
4. 布置垫铁、固定器、限制块
〓
7 A09 汽轮机、减速机、冷凝器、发电机安装
□□□□□□
8
1. 涡轮机外观检验
〓
9
2. 涡轮机、减速机、冷凝器保护
〓
10
3. 涡轮机就位
〓
11
4. 减速机就位
〓
12
5. 发电机就位
〓
13
6. 冷凝器就位
〓
14
7. 机组相对位置测量
〓
15 A12 机组初步找正
第十周
第十一周
第十二周
第十三周
123451234512345123451234512345
□□□
54
1. 装好紧急停止阀
〓〓
55
2. 装好汽轮机前后轴承温度传感器
〓
56
3. 连接汽轮机与减速机联轴器
〓
57
4. 汽轮机前运行轴承安装
58
5. 装好汽轮机与减速机联轴器保护盖
〓〓 〓
59
6. 汽轮机前轴承盖安装
汽轮发电机组安装作业流程图
序 号
作
业
内
容
计划有效工作日(共 49 天)
第一周
第二周
第三周
第四周
第五周
1234512345123451234512345
1 A06 涡轮机、减速机、发电机、冷凝器、其它设备、部件运输
〓〓〓〓〓
2 A03 基础检验与錾修
□□□□□□□
3
1. 现场准备
〓
4
2. 测量放线
〓
5
40
1. 最终校正汽轮机、减速机、发电机
汽轮机安装规范

1.1 编制依据1.1.1泰钢热电有限公司12MW汽轮鼓风机组安装工程招标文件。
1.1.2 我公司施工过的同类工程。
1.1.3 现场实际勘察获得施工场地的地形、地貌、气象、水文地质及交通运输情况等资料以及现场条件“三通一平”情况。
1.1.4 本企业的生产经营能力、劳动力配备、原材料及半成品的来源和供应需要施工机械机具的储备。
1.1.5 进行社会市场和技术经济调查所获得的有关资料。
1.1.6 国家现行的有关规范、规程和标准。
1.1.7 预算文件提供的有关数据。
1.1.8 我公司<<机械质保手册>>、<<质量手册>>和历年来从事汽轮机械设备安装的成熟经验。
1.2 编制原则1.2.1 严格遵守招标文件要求工期和本投标书中承诺的工程施工期限,合理安排施工程序与顺序,保证各项施工活动,相互促进,紧密衔接,避免不必要的重复工作,加快施工进程。
1.2.2 用统筹作业法和网络计划技术安排施工进度计划,以保证施工连续地、均衡地、有节奏地进行,合理地使用人力、物力和财务,好、快、省、安全地完成施工任务:, 1.2.3 落实好季节性施工措施,恰当地安排雨暑季施工项目。
农忙季节优选劳动力,加大措施,保证工程施工的连续性。
1.2.4 贯彻“节材、节能、提高质量、增进效益”的原则,充分推广应用“新技术、新材料、新工艺、新设备”。
1.2.5 在满足施工需要的前提下,尽量利用原有和临近建筑,减少各种临时设施的投入,合理布置施工现场,尽量避免二次倒运,做到文明施工。
1.2.6 遵循目标管理的原则,对分部分项工程设定目标,做好各个环节的检查控制,以每个分项设定的目标来实现保证整个工程目标的落实。
1.2.7 与施工项目管理相结合,使管理工作按规划有序地进行,使施工组织设计服务于施工和施工准备发展为服务于经营管理和施工管理。
2. 工程特点2.1 生产流程见生产流程图汽机生产流程图2.2 汽轮鼓风特征及采用新材料、新技术情况该机组是我国冶金企业采用较多的一种综合利用节能动力送风系统,工艺可靠、转速高、效率高。
汽轮机本体各部套工艺流程

汽轮机本体各部套工艺流程目录目录 .................................................................................................................................................. I I 前言 .. (1)第一章转子 (2)1.转子简介 (2)2.转子材料 (2)3.工艺过程 (2)第二章动叶片 (4)1.动叶片简介 (4)2.动叶片材质 (5)3.动叶片工艺过程 (6)4.叶片安装 (9)第三章隔板套 (11)1.隔板套简介 (11)2.隔板套材质 (13)3.隔板套工艺过程 (13)4.隔板套安装 (19)第四章低压内缸 (22)1.低压内缸简介 (22)2.低压内缸材质 (22)3.低压内缸工艺过程 (22)4.低压内缸安装 (25)第五章低压外缸 (27)1.低压外缸简介 (27)2.低压外缸材质 (27)3.低压外缸加工工序 (27)4.低压外缸的安装 (30)第六章高压内缸 (32)1.高压内缸简介 (32)2.高压内缸材质 (32)3.高压内缸的加工工序 (32)4.高压内缸的安装 (35)第七章高压外缸 (36)1.高压外缸简介 (36)2、高压外缸材质 (36)3、高压外缸加工工序 (36)4.高压外缸的安装 (41)第八章阀门 (42)1.阀门简介 (42)2.阀门材质 (45)3.阀门加工工序 (45)4.阀门的安装 (52)第九章总装 (54)1.低压部分总装数据记录 (54)2.低压部分总装 (67)参考文献 (85)前言本书是由山西国锦煤电有限公司发电部学员张君瑞编写。
本书重点讲述汽轮机本体结构,详细阐述汽机本体各部套的加工工艺过程。
主要从原理、材料、工艺、安装等四个方面进行介绍。
由于编者水平有限,书中难免有不妥之处,诚恳希望广大读者批评指正。
一、工艺流程简述(图示)

锅炉排污水
10m3/h
/
为清下水, 与循环排污水混合后排入园区雨水管网
10m3/h
非经常性废水
锅炉清洗废水
3年1次,1台锅炉
300m3/次
pH、SS、Fe
由具备资质的锅炉清洗单位外运处理
/
空气预热器冲洗水
半年1次100m3/次
SS
采用处理达标后的生活污水,沉淀处理后回用
不外排
设备检修含油废水
0.2m3/h
表5-9 项目噪声产生降噪情况
序号
噪声源
产生位置
源强dB(A)
降 噪 措 施
治理后声级dB(A)
1
锅炉对空间断排气
炉顶
110
安装消声器
95
2
汽轮发电机组
发电机房
90
减振、隔声罩、厂房隔声
75
3
空压机
空压站
93
厂房隔声
85
4
水泵
水泵房
90
减振、厂房隔声
75
5
引风机
锅炉尾部
100
减振、隔声、消声
90
6
送风机
锅炉采用单风机系统.即每台锅炉设置两台送风机、两台吸风机。
汽机安装流程图(无工期有说明版)
这是一份非常规的安装工艺,在不影响安装质量的前提下,个别项目的施工可能满足不了规范要求的条件,也不能按现有的程序文件去管理。
以下是满足进度要求的基本条件。
1、低压内缸直接安装于基础,与外缸的连接方式?何时连接?凝汽器接缸对中心没有影响,但焊接会对中心产生影响,凝汽器内抽汽管道的安装,凝汽器联通管的安缸前应完成。
凝汽器与汽缸间应加钢板贴焊。
2、低压外缸与轴承座(汽封套)之间采用不锈钢膨胀节相连,位置不当时会否把轴承座拉跑,影响转子中心?需预先考虑对策。
3、所有设备、管道应在制造厂清理干净进行防护后发运,尤其对蒸汽室、进油管、翻砂部位。
4、制造厂在进行汽轮机设备装配前,应通知买方,将派遣安装单位人员参加组装、检测工作。
5、联轴器垫片厚度在现场确定,制造厂加工后应在扣缸联检前发运到现场。
6、转子联轴器(短轴)螺栓孔错位控制在0.02mm。
短轴在制造厂与转子进行装配,保证联轴器晃度符合要求,尽可能一体发运。
7、滑销系统在检修、安装过程中适时安排调整。
高压转子与汽缸在制造厂进行总体组装。
低压缸内部套与内缸进行组装,用假轴测量调整部套中心。
轴承座与台板、台板之间滑销,汽封套、隔板套、隔板的定位键应在制造厂调整好且牢靠固定。
8、所有管道应清洗,最大限度进行组合,减少现场工作量,尤其对于汽缸进汽管和MSR相关管道。
9、所有设备安装文件应在ATP+40前到达现场,以便提前制定安装工艺。
10、凝汽器、低加、油箱等设备应在ATP+46发运至现场,汽轮机除低压转子外的设备、MSR、发电机等主设备及专用工具到达现场时间不应迟于ATP+50。
11、基础中预埋的设备到达现场的时间应能满足土建工作要求。
12、汽门与转子同期到达现场。
13、设备到达现场后,卖方应及时派人参加到货验收及交付。
14、汽轮机辅助平台的强度应满足同时放置汽缸、转子等重件的要求。
设计院核算。
15、汽轮机辅助平台施工应满足凝汽器组装拖运、发电机静子吊装要求,还应满足汽轮机安装要求。
汽轮机安装工程工序流程图
基础检查验收—→垫铁布置及台板就位—→发电机定子出线罩就位—→定子就 位—→出线盒及引出线部套安装—→氢冷器外罩及氢冷器安装—→定子单独气密性 试验—→发电机转子检查—→发电机转子穿装—→发电机轴承安装—→空气间隙及 磁中心调整、发电机找正—→端盖和油密封装置安装—→发电机定位及二次灌浆— →汽发对轮连接—→整套气密性试验
精品文档 word 文档可以编辑!谢谢下载!
1d
1.1 附件1:ace与GBT19011-2008标准主要差异性分析
汽轮机低压缸安装工艺流程:
基础检查验收—→垫铁布置—→低压缸台板安装—→低压外缸组合就位—→低 压缸找正—→中、后轴承箱就位—→3#、4#支持轴承检修—→低压转子就位—→高 中、低压转子对轮找中心、汽缸定位—→低压内缸就位—→低压隔板套安装—→低 压隔板找中心—→通流间隙测量调整—→低压缸试扣盖—→低压缸扣盖—→垫铁点 焊、基础二次灌浆—→机组轴系最终找正及连接—→轴承座扣盖
汽轮机高中压缸安装工艺流程:
基础检查与验收—→垫铁布置及前轴承箱就位—→高中压缸就位—→1#、2#支 持轴承检修—→高中压转子就位—→高中、低压转子对轮找中心、汽缸定位—→高 中压缸负荷分配—→高中压缸隔板找中心—→通流间隙测量调整—→高中压缸试扣 盖—→高中压缸扣盖—→垫铁点焊、基础二次灌浆—→机组轴系最终找正及连接— →轴承座扣盖
手把手教汽轮机的安装
手把手教汽轮机的安装一、安装前的准备工作准备工作主要包括技术准备、材料和工具准备、设备到货后的维护和保管、设备的预检修等。
(一)技术准备1、熟悉有关图纸和技术资料2、执行施工及验收规范3、新工艺准备4、编制工作程序、施工进度计划和用料计划(二)材料和工具准备1、材料准备:材料分为两类:一类是装设性材料,另一类是消耗性材料。
装设性材料一般指管材、型材、管道附件及支吊架等。
用量按图纸需要和正常损耗量之和备料。
消耗性材料一般包括棉纱、煤油、各种润滑油、涂料、垫料、填料等。
2、工具准备:施工工具可分为普通工具、专用工具。
普通工具是指市场上可购买的工具。
如手锤、锉刀等。
专用工具是随设备附带的工具。
如吊转子、汽缸工具、联轴器找正工具、抬轴工具等。
(三)设备到货后的维护和保管1、开箱验收设备到货后,按装箱单数量和图纸部位编号逐一核对清点数量、型号,检查外观质量,作详细记录。
如有缺件和损坏,按规定程序及时报告,要求尽快补换。
2、设备的现场保管分类保管:对精密设备和电气设备,应入库保管。
库内应有控制湿度、温度的设施。
对一般设备放置时用枕木垫高,加盖防雨篷布。
3、场地准备按施工组织设计的总体平面图的场地规划,建好检修场地的临时建筑及能源供应线(四)设备的预检修根据施工程序和现场到货条件及时开展预检修工作。
主要预检修项目如下:1、清理汽缸内外表面目的主要是汽缸、汽室内光洁,无尘埃、型砂,检查汽缸表面有无裂纹。
2、研刮台板和汽缸预组合3、清理检查转子4、轴承和轴承座检修5、设备零部件清理分类汽轮机零部件品类较多,大部分是耐高压高温的合金钢部件。
为防止丢失、错用,应按其使用部位清理分类,妥善存放。
按规定作金属光谱和硬度测验,不合格的与制造厂联系更换。
二、基础检查及台板轴承座安装(一)基础检查1、基础外观检查表面平整、无裂纹、孔洞、蜂窝、麻面和露筋2、纵横中心线偏差检查<2 mm/m总偏差值<5 mm3、承力面标高检查应符合设计图纸要求、以标高基准线为准±10 mm 范围内4、地脚螺栓孔、地脚螺栓检查中心线与基础中心线偏差<10 mm5、预留孔及沟边尺寸复核6、预埋的锚固板、高中压联合汽门支架中心线与汽轮机中心线偏差检查<3mm ,锚固板、汽门支架标高与基准线偏差±3mm 以内、垂直度检查<3mm/m7、基础处理垫铁配制8、基础凿毛深度、尺寸、水平度及垫铁与基础接触情况符合验标要求9、垫铁的配制钢制垫铁的平面尺寸应比楔形垫铁周边各大10-20mm,每叠垫铁用一块平垫铁和一对斜垫铁组成。
汽轮机本体安装工艺.
汽轮机本体安装工艺本工艺适用于单机容量为25MW,主蒸汽压力4.6~5.1Mpa,主蒸汽温度为4200~4700的汽轮机。
汽轮机安装顺序为施工前准备——基础验收、划线——汽轮机台板与垫铁安装——下气缸、轴承座的滑销系统安装——轴承及油挡安装——汽轮机转子安装——通流部分设备安装——盘车装置与减速器安装——汽轮机扣大盖。
各部分安装时,不是纯粹独立的,而是相互联系、制约的。
1.安装前的准备工作1.1熟悉有关图纸和技术资料图纸和技术资料一般由制造厂和设计院提供,通过对图纸的熟悉,提出施工工艺措施并做好施工技术准备工作。
1.2编制施工进度和用料计划施工进度应根据设备结构特点、工期要求和现场条件进行安排。
用料按照施工图进行准备。
1.3开箱验收设备到货后,按装箱清单数量和图纸部位编号逐一核对,清单数量、型号,检查外观质量,作详细记录。
如有缺陷或损坏件,按规定程序及时报告,要求尽快补换。
1.4设备的现场保管要按照制造厂家要求及设备性质作好防潮、防腐保管。
对零件应进行清理分类,以免丢失或错用等。
1.5设备预检修1.5.1检查清理汽缸内外表面目的是清理汽缸、汽室内光洁,无尘埃、型砂等。
对汽缸外表面应力较集中的部位应打磨查看有无裂纹,有裂纹应及时研究处理。
对汽缸出现的焊瘤、夹渣和铸砂要清理干净;清除汽缸垂直表面和水平结合面的精加工缺陷;保证汽缸上的孔洞及接管口等,应畅通、无损伤。
1.5.2研刮台板及清理检查转子汽轮机台板应进行刮研。
对转子应检查外观有无碰伤,轴颈等精加工面有无锈斑。
1.5.3轴承和轴承座检修检修的主要项目是浸油试漏和轴承接触面的刮研。
刮研的标准是轴承座不漏油,与轴承的接触面接触良好,间隙值合格。
1.6材料与工具准备安装过程中所需要的材料,根据设计施工图提出计划。
根据设备安装的需要对普通工具、专用工具和现场配置工具进行分类,列出清单进行逐项落实,采购。
2.基础检查及台板、轴承座安装2.1基础检查汽轮机基础在土建施工前,安装单位和土建单位应就相应配合进行检查,核对图纸相关尺寸与基础的偏差。