
数控车床编程实例大全
--
-- 第五节 数控铣床编程实例(参考程序请看超级链接)
实例一 毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。ﻫ2)工步顺序ﻫ① 铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
② 每次切深为2㎜,分二次加工完。ﻫ2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求。故选用XKN7125型数控立式铣床。
3.选择刀具
现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。ﻫ4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点ﻫ 在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序ﻫ 按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。ﻫ 考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。该工件的加工程序如下(该程序用于XKN7125铣床):
N0010 G00 Z2 S800 T1 M03ﻫN0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜ﻫN0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜ﻫN0050 G01 Z2 M09ﻫN0060 G00 X0 Y0 Z150
N0070 M02 ;主程序结束
N0010 G22 N01 ;子程序开始ﻫN0020 G01 ZP1 F80ﻫN0030 G03 X15 Y0 I-15 J0ﻫN0040 G01 X20ﻫN0050
G03 X20 YO I-20 J0
N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形ﻫN--
-- 0070 G03 X15 Y25 I-10 J0ﻫN0080 G01 X-15
N0090 G03 X-25 Y15 I0 J-10
N0100 G01 Y-15
N0110 G03 X-15 Y-25 I10 J0
N0120 G01 X15
N0130 G03 X25 Y-15 I0 J10ﻫN0140 G01 Y0
N0150 G40 G01 X15 Y0 ;左刀补取消
N0160 G24 ;主程序结束
实例二 毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2-24所示的外轮廓及φ20㎜的孔。工件材料为铝。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以底面为定位基准,两侧用压板压紧,固定于铣床工作台上
2)工步顺序ﻫ① 钻孔φ20㎜。ﻫ② 按O’ABCDEFG线路铣削轮廓。ﻫ2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求。故选用华中Ⅰ型(ZJK7532A型)数控钻铣床。ﻫ3.选择刀具ﻫ 现采用φ20㎜的钻头,定义为T02,φ5㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。ﻫ 由于华中Ⅰ型数控钻铣床没有自动换刀功能,按照零件加工要求,只能手动换刀。ﻫ4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点ﻫ 在XOY平面内确定以0点为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图3-24所示。ﻫ 采用手动对刀方法把0点作为对刀点。ﻫ6.编写程序(用于华中I型铣床)
按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。该工件的加工程序如下:ﻫ1)加工φ20㎜孔程序(手工安装好φ20㎜钻头)
%1337 ﻫN0010 G92 X5 Y5 Z5 ;设置对刀点ﻫN0020 G91 ;相对坐标编程ﻫN0030 G17 G00
X40 Y30 ;在XOY平面内加工
N0040 G98 G81 X40 Y30 Z-5 R15 F150 ;钻孔循环ﻫN0050 G00
X5 Y5 Z50ﻫN0060 M05ﻫN0070 M02
2)铣轮廓程序(手工安装好ф5㎜立铣刀,不考虑刀具长度补偿)
%1338
N0010 G92 X5 Y5 Z50ﻫN0020 G90 G41 G00 X-20 Y-10 Z-5 --
-- D01ﻫN0030 G01 X5 Y-10 F150ﻫN0040 G01 Y35 F150
N0050 G91
N0060 G01 X10 Y10 F150 ﻫN0070 G01 X11.8 Y0ﻫN0080 G02 X30.5
Y-5 R20ﻫN0090 G03 X17.3 Y-10 R20ﻫN0100 G01 X10.4 Y0ﻫN0110
G03 X0 Y-25ﻫN0120 G01 X-90 Y0ﻫN0130 G90 G00 X5 Y5 Z10ﻫN0140
G40
N0150 M05
N0160 M30
参数编程
四.参数编程与子程序
1.参数编程
(1)R参数
1)本系统内存提供从R0-R299共300个参数地址。
R0-R99----可以自由使用;
R100-R249----用于加工循环传递参数;
R250-R299----用于加工循环的内部计算参数。
2)参数地址中存储的内容,可以由编程员赋值,也可通过运算得出。通过
用数值、算术表达式或参数,对已分配计算参数或参数表达式的NC地址赋值来 增加NC程序通用性。
3)赋值时在地址符之后写入符号“=”。给坐标轴地址赋值时要求有一独
立的程序段。
4)计算参数时,遵循通常的数学运算规则。
例:N10 R1=R1+1
N20 R1=R2+R3 R4=R5-R6 R7=R8*R9 R10=R11/R12
N30 R13=SIN(25.3)
N40 R14=R3+R2*R1
N50 R15=SQRT(R1*R1+R2*R2)
(2)参数编程
例:N10 G1 G91 X=R1 Z=R2 F300
N20 Z=R3
N30 X=-R4
N40 Z=-R5
...
2.子程序
·一个零件中有几处加工轮廓相同,可以用子程序编程。
·子程序调用由程序调用字、子程序号和调用次数组成。
·子程序调用要求占一独立程序段。
例:N10 L785 P4 ;调用子程序L785,运行4次。
五、循环加工指令
加工循环是用于特定的加工过程的工艺子程序,通过给规定的计算参数赋 值就可以实现各种具体的加工。 --
-- 本系统中装有以下标准循环:
LCYC82 钻削、沉孔加工
LCYC83 深孔钻削
LCYC840 带补偿夹具的螺纹切削
LCYC84 不带补偿夹具的螺纹切削
LCYC85 镗孔
LCYC60 线性孔排列
LCYC61 圆弧孔排列
LCYC75 矩形槽、键槽、圆形凹槽铣削
1.钻削、沉孔加工LCYC82
刀具以编程的主轴速度和进给速度钻
孔,直至到达给定的最终钻削深度。在到
达最终钻削深度时可以编程一个停留时间。
退刀时以快速移动速度进行。
参数 含义、数值范围
R101 退回平面(绝对平面)
R102 安全距离
R103 参考平面(绝对平面)
R104 最后钻深(绝对平面)
R105 在此钻削深度停留时间
图6-12
表6-3 循环时序过程及参数
例:使用LCYC82循环,程序在XY平面上
X24Y15位置加工深度为27毫米的孔,在孔
底停留时间 2秒,钻孔坐标轴方向安全距
离为4毫米,循环结束后刀具处于X24 Y15
Z110。
N10 G0 G17 G90 F500 T2 D1 S500 M4
N20 X24 Y15
N30 R101=110 R102=4 R103=102 R104=75
N40 R105=2
N50 LCYC82
N60 M2
图6-13
2.铣削循环LCYC75
参数 含义、数值范围
R101 退回平面(绝对平面)
R102 安全距离
R103 参考平面(绝对平面)
R104 凹槽深度(绝对数值)
R116 凹槽圆心横坐标
R117 凹槽圆心纵坐标
R118 凹槽长度 --
-- R119 凹槽宽度
R120 拐角半径
R121 最大进刀深度
R122 深度进刀进给率
数控车编程实例
数控车床编程实例
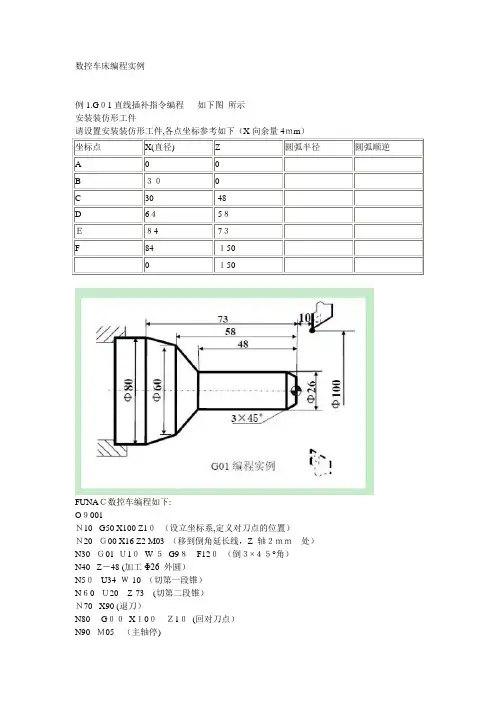
例1.G01直线插补指令编程 如下图 所示
安装装仿形工件
请设置安装装仿形工件,各点坐标参考如下(X向余量4mm)
坐标点 X(直径) Z 圆弧半径 圆弧顺逆
A 0 0
B 30 0
C 30 -48
D 64 -58
E 84 -73
F 84 -150
0 -150
FUNAC数控车编程如下:
O9001
N10 G50 X100 Z10 (设立坐标系,定义对刀点的位置)
N20 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)
N30 G01 U10 W-5 G98 F120 (倒3×45°角)
N40 Z-48 (加工Φ26 外圆)
N50 U34 W-10 (切第一段锥)
N60 U20 Z-73 (切第二段锥)
N70 X90 (退刀)
N80 G00 X100 Z10 (回对刀点)
N90 M05 (主轴停) N100 M30 (主程序结束并复位)
////////////////////////////////////////////////////////////////////////////////////////
华中数控车床编程如下:
%9001
N10 G92 X100 Z10 (设立坐标系,定义对刀点的位置)
N20 G00 X16 Z2 M03 (移到倒角延长线,Z 轴2mm 处)
N30 G01 U10 W-5 F300 (倒3×45°角)
N40 Z-48 (加工Φ26 外圆)
N50 U34 W-10 (切第一段锥)
N60 U20 Z-73 (切第二段锥)
N70 X90 (退刀)
N80 G00 X100 Z10 (回对刀点)
N90 M05 (主轴停)
N100 M30 (主程序结束并复位)
数控车床编程实例详解(30个例子)
车床编程实例一
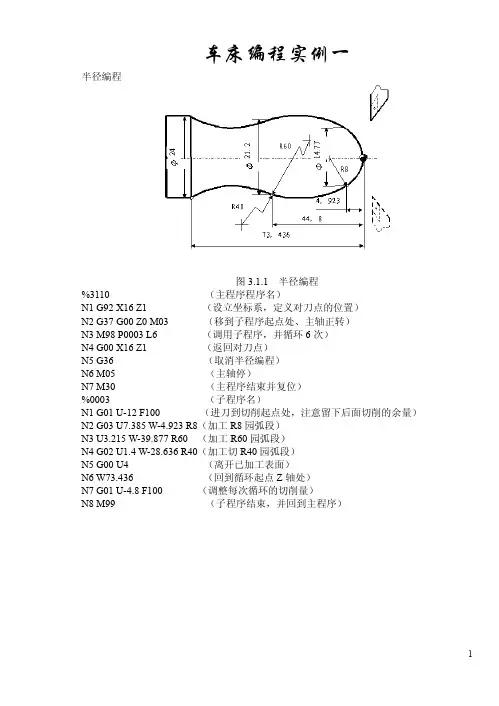
半径编程
图3.1.1 半径编程
%3110 (主程序程序名)
N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)
N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)
N3 M98 P0003 L6 (调用子程序,并循环6次)
N4 G00 X16 Z1 (返回对刀点)
N5 G36 (取消半径编程)
N6 M05 (主轴停)
N7 M30 (主程序结束并复位)
%0003 (子程序名)
N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)
N2 G03 U7.385 W-4.923 R8(加工R8园弧段)
N3 U3.215 W-39.877 R60 (加工R60园弧段)
N4 G02 U1.4 W-28.636 R40(加工切R40园弧段)
N5 G00 U4 (离开已加工表面)
N6 W73.436 (回到循环起点Z轴处)
N7 G01 U-4.8 F100 (调整每次循环的切削量)
N8 M99 (子程序结束,并回到主程序)
1车床编程实例二
直线插补指令编程
图3.3.5 G01编程实例 %3305 N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)
N2 G00 X16 Z2 M03 (移到倒角延长线,Z轴2mm处)
N3 G01 U10 W-5 F300 (倒3×45°角)
N4 Z-48 (加工Φ26外圆)
N5 U34 W-10 (切第一段锥)
N6 U20 Z-73 (切第二段锥)
N7 X90 (退刀)
N8 G00 X100 Z10 (回对刀点)
N9 M05 (主轴停)
N10 M30 (主程序结束并复位)
车床编程实例三
圆弧插补指令编程 %3308 N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)
N2 M03 S400 (主轴以400r/min旋转)
N3 G00 X0 (到达工件中心)
数控车床编程实例详解(30个例子) 2
车床编程实例一
半径编程
图3.1.1 半径编程
%3110 (主程序程序名)
N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)
N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)
N3 M98 P0003 L6 (调用子程序,并循环6次)
N4 G00 X16 Z1 (返回对刀点)
N5 G36 (取消半径编程)
N6 M05 (主轴停)
N7 M30 (主程序结束并复位)
%0003 (子程序名)
N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)
N2 G03 U7.385 W-4.923 R8(加工R8园弧段)
N3 U3.215 W-39.877 R60 (加工R60园弧段)
N4 G02 U1.4 W-28.636 R40(加工切R40园弧段)
N5 G00 U4 (离开已加工表面)
N6 W73.436 (回到循环起点Z轴处)
N7 G01 U-4.8 F100 (调整每次循环的切削量)
N8 M99 (子程序结束,并回到主程序)
1车床编程实例二
直线插补指令编程
图3.3.5 G01编程实例 %3305 N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)
N2 G00 X16 Z2 M03 (移到倒角延长线,Z轴2mm处)
N3 G01 U10 W-5 F300 (倒3×45°角)
N4 Z-48 (加工Φ26外圆)
N5 U34 W-10 (切第一段锥)
N6 U20 Z-73 (切第二段锥)
N7 X90 (退刀)
N8 G00 X100 Z10 (回对刀点)
N9 M05 (主轴停)
N10 M30 (主程序结束并复位)
车床编程实例三
圆弧插补指令编程 %3308 N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)
N2 M03 S400 (主轴以400r/min旋转)
N3 G00 X0 (到达工件中心)
数控车床编程实例详解(30个例子)完整

.
整理范本
半径编程 车床编程实例一
图 3.1.1 半径编程
%3110 (主程序程序名)
N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)
N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)
N3 M98 P0003 L6 (调用子程序,并循环 6 次)
N4 G00 X16 Z1 (返回对刀点)
N5 G36 (取消半径编程)
N6 M05 (主轴停)
N7 M30 (主程序结束并复位)
%0003 (子程序名)
N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)
N2 G03 U7.385 W-4.923 R8(加工 R8 园弧段) N3
U3.215 W-39.877 R60 (加工 R60 园弧段) N4
G02 U1.4 W-28.636 R40(加工切 R40 园弧段) N5
G00 U4 (离开已加工表面)
N6 W73.436 (回到循环起点 Z 轴处)
N7 G01 U-4.8 F100 (调整每次循环的切削量)
N8 M99 (子程序结束,并回到主程序)
.
整理范本
1 .
整理范本
直线插补指令编程
%3305 车床编程实例二
图 3.3.5 G01 编程实例
N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)
N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴 2mm 处)
N3 G01 U10 W-5 F300 (倒 3×45°角)
N4 Z-48 (加工Φ26 外圆)
N5 U34 W-10 (切第一段锥)
N6 U20 Z-73 (切第二段锥)
N7 X90 (退刀)
N8 G00 X100 Z10 (回对刀点)
N9 M05 (主轴停)
N10 M30 (主程序结束并复位)
圆弧插补指令编程 车床编程实例三
%3308
N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)
数控车床编程实例
数控车床编程实例
加工工艺技术
第一章 数控车床常用指令及概述
G代码
G00 快速定位
G01 直线插补 直线车削
G02 顺时针圆弧插补
G03 逆时针圆弧插补
G04 程序延时 暂停
G32 螺纹插补
G40 刀补取消
G41 左刀补 半径补偿在工件左侧
G42 右刀补 半径补偿在工件右侧
G50 设定工件坐标系
G54-G59 工件坐标系
G70 外轮廓精车
G71 轴向粗加工循环
G72 径向粗加工循环
G73 固定形状粗加工循环
G74 轴向啄进式切削循环
G75 径向啄进式切削循环
G76 螺纹切削循环
G83 钻孔循环
G84 切槽循环
G90 轴向外圆粗车循环
G92 螺纹切削循环
G94 径向外圆粗车循环
G96 恒线速度执行
G97 恒线速度取消
M代码
M00 程序停止
M01 计划结束
M02 程序结束
M03 主轴正转
M04 主轴反转
M05 主轴停止
M08 冷却液开
M09 冷却液关
M10 夹头夹紧
M11 夹头松开
M30 程序结束
M98 调用副程式
M99 程序循环 返回主程序
第二章 数控车床指令格式及概述
G00 X(U)__Z(W)__
X Z :x轴与z轴的绝对坐标
U W : x轴与z轴的增量坐标
G01 X(U)__Z(W)__F__
X Z :x轴与z轴的绝对坐标
U W : x轴与z轴的增量坐标
F : 进给速度
G02X(U)__Z(W)__ R__F__
G03X(U)__Z(W)__ R__F__
X Z :x轴与z轴的绝对坐标
数控车床编程实例大全1
数控车床编程实例一:加工半径数控编程
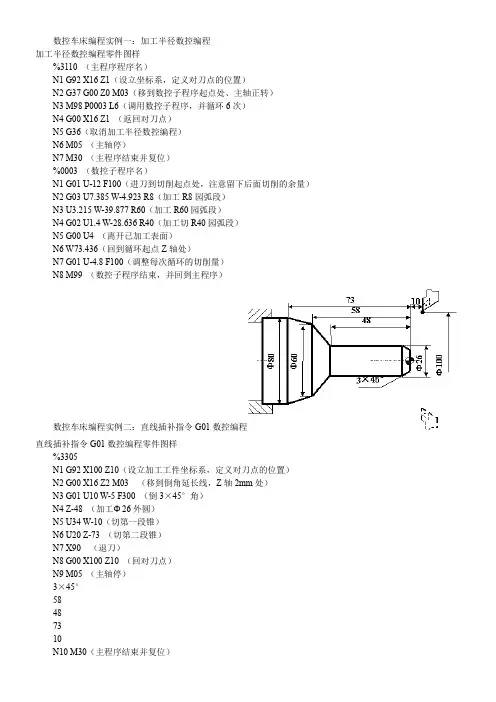
加工半径数控编程零件图样
%3110 (主程序程序名)
N1 G92 X16 Z1(设立坐标系,定义对刀点的位置)
N2 G37 G00 Z0 M03(移到数控子程序起点处、主轴正转)
N3 M98 P0003 L6(调用数控子程序,并循环6次)
N4 G00 X16 Z1 (返回对刀点)
N5 G36(取消加工半径数控编程)
N6 M05 (主轴停)
N7 M30 (主程序结束并复位)
%0003 (数控子程序名)
N1 G01 U-12 F100(进刀到切削起点处,注意留下后面切削的余量)
N2 G03 U7.385 W-4.923 R8(加工R8园弧段)
N3 U3.215 W-39.877 R60(加工R60园弧段)
N4 G02 U1.4 W-28.636 R40(加工切R40园弧段)
N5 G00 U4 (离开已加工表面)
N6 W73.436(回到循环起点Z轴处)
N7 G01 U-4.8 F100(调整每次循环的切削量)
N8 M99 (数控子程序结束,并回到主程序)
数控车床编程实例二:直线插补指令G01数控编程
直线插补指令G01数控编程零件图样
%3305
N1 G92 X100 Z10(设立加工工件坐标系,定义对刀点的位置)
N2 G00 X16 Z2 M03 (移到倒角延长线,Z轴2mm处)
N3 G01 U10 W-5 F300 (倒3×45°角)
N4 Z-48 (加工Φ26外圆)
N5 U34 W-10(切第一段锥)
N6 U20 Z-73 (切第二段锥)
N7 X90 (退刀)
N8 G00 X100 Z10 (回对刀点)
N9 M05 (主轴停)
3×45°
58
48
73
10
N10 M30(主程序结束并复位) 数控车床编程实例三:圆弧插补G02/G03指令数控编程
数控车床编程实例详解(30个例子) 3
数控车床编程实例详解(30个例子)
1. 基础G00轨迹移动
G00指令可以用于快速移动机床上的工具,不做切削。例如,要将铣刀从(0,0,0)点移动到(100,100,0)可以使用下面的编程:
G00 X100 Y100 Z0
2. 简单的G01直线插补
3. 向X正方向设定工件原点
在某些情况下,需要在工件上设计的特定原点作为整个程序的起点。在下面的例子中,我们将工件原点移到X轴上的10毫米位置:
G92 X10
4. G02 G03 模拟圆弧
G02和G03指令可以用于沿着一条圆弧轨迹移动工具。例如,以下代码将插入一个逆时针圆弧:
G03 X50 Y50 I25 J0
5. 床上对刀长度测量
刀具长度对刀是数控车床操作的重要步骤。在这个例子中,我们使用手动设定对刀。首先,我们将铣刀移动到Z轴处的一个位置,然后将刀具轻轻放置在工件上以测量其长度。最后,我们将刀具测量值输入机床,以便于适当地调整刀具长度。
6. 坐标旋转
在某些情况下,需要在XY平面上绕特定角度旋转工件,以便于确保最佳切削角度。在这个例子中,我们将工件绕着Z轴旋转45度:
G68 X0 Y0 R45
7. 使用M code 启动或停止旋转工件
M03用于启动旋转工作台的主轴,M05用于关闭它。例如,以下代码段启动了工作台的主轴,并等待它旋转到合适速度,以便于切削。
8. 镜像轨迹 在制造工具或零件时,可能需要将一个轮廓沿着特定轴镜像。例如,以下代码镜像X轴上的轮廓:
G01 X50 Y0
G01 X0 Y50
G01 X-50 Y0
G01 X0 Y-50
MHE2
9. 使用G04指令延迟程序
G04指令用于程序内部的延迟。例如,以下代码让机床停顿1秒钟:
数控车床编程实例详解(30个例子) 4
实用标准文档
文案大全
半径编程 车床编程实例一
图 3.1.1 半径编程
%3110 (主程序程序名)
N1 G92 X16 Z1 (设立坐标系,定义对刀点的位置)
N2 G37 G00 Z0 M03 (移到子程序起点处、主轴正转)
N3 M98 P0003 L6 (调用子程序,并循环 6 次)
N4 G00 X16 Z1 (返回对刀点)
N5 G36 (取消半径编程)
N6 M05 (主轴停)
N7 M30 (主程序结束并复位)
%0003 (子程序名)
N1 G01 U-12 F100 (进刀到切削起点处,注意留下后面切削的余量)
N2 G03 U7.385 W-4.923 R8(加工 R8 园弧段)
N3 U3.215 W-39.877 R60 (加工 R60 园弧段)
N4 G02 U1.4 W-28.636 R40(加工切 R40 园弧段) N5 G00 U4 (离开已加工表面)
N6 W73.436 (回到循环起点 Z 轴处)
N7 G01 U-4.8 F100 (调整每次循环的切削量)
N8 M99 (子程序结束,并回到主程序)
实用标准文档
文案大全
1 实用标准文档
文案大全
直线插补指令编程
%3305 车床编程实例二
图 3.3.5 G01 编程实例
N1 G92 X100 Z10 (设立坐标系,定义对刀点的位置)
N2 G00 X16 Z2 M03 (移到倒角延长线,Z 轴 2mm 处)
N3 G01 U10 W-5 F300 (倒 3×45°角)
N4 Z-48 (加工Φ26 外圆)
N5 U34 W-10 (切第一段锥)
N6 U20 Z-73 (切第二段锥)
N7 X90 (退刀)
N8 G00 X100 Z10 (回对刀点)
N9 M05 (主轴停)
N10 M30 (主程序结束并复位)
圆弧插补指令编程 车床编程实例三
%3308
N1 G92 X40 Z5 (设立坐标系,定义对刀点的位置)
数控车床g73编程实例及解释
数控车床g73编程实例及解释
数控车床G73编程是常用于钻孔循环加工的一种指令。下面是一个实例及相应的解释:
编程实例:
% O1
N10 G90 G71 G80 G40 G17 G50 G00 X0 Z0
N15 T0101 M06
N20 G96 S450 M03
N25 G00 X40 Z2 M08
N30 G73 U2 W0 Q6 R4 F0.15
N35 X50
N40 G80
N45 G00 X100 Z100 M09
N50 M30 解释:
% -用于定义程序的开始。这是每个NC程序必须包含的行。
O1 -程序号,可以是任何数字或字母组合。
N10 -设置绝对坐标系(G90),使用寸进给模式(G71),取消半径补偿(G40),选择XY平面(G17),取消刀具长度补偿(G50),迅速移到X0 Z0的位置(G00 X0 Z0)。
N15 -刀具编号T01(T0101),选择刀具01,并停止换刀(M06)。
N20 -设定主轴速度为450转/分钟(G96 S450),并以正转开始(M03)。
N25 -快速移动到X40 Z2的位置,并同时启动冷却液(M08)。
N30 -使用G73循环钻孔功能。U2表示钻孔深度为2,W0表示无退刀量,Q6表示每个孔之间的处理时间为6秒,R4表示每个孔的待停时间为4秒,F0.15表示钻孔进给速度为0.15mm/转。
N35 -将X坐标移动到50的位置。
N40 -取消循环钻孔功能(G80)。 N45 -快速移到X100 Z100的位置,并同时关闭冷却液(M09)。
N50 -结束程序(M30)。
这个示例演示了使用G73指令进行钻孔的过程。在第30行之前,需要使用G96指令将主轴速度调整为合适的转速,并使用G00指令将刀具迅速移动到工件上方。在第30行,通过使用G73指令实际进行钻孔操作。在此示例中,每个钻孔的深度为2,没有退刀量,每个孔之间的处理时间为6秒,每个孔的待停时间为4秒,钻孔进给速度为0.15mm/转。在第40行取消循环钻孔功能,并使用G00指令将刀具快速移动到工件之外的位置。然后,在第45行将刀具快速移到另一个位置,并关闭冷却液。在最后一行,使用M30指令结束程序。
数控车床编程实例大全1 2
---------------------------------精选公文范文--------------------------
----------------精选公文范文---------------- 1 数控车床编程实例大全1
各位读友大家好,此文档由网络收集而来,欢迎您下载,谢谢
篇一:数控车床编程实例
数控车床编程实例
例1.G01直线插补指令编程 如下图 所示 安装装仿形工件
请设置安装装仿形工件,各点坐标参考如下(X向余量4mm)
FUNAC数控车编程如下:
O9001
N10 G50 X100 Z10 (设立坐标系,定义对刀点的位置) N20 G00 X16 Z2
M03 (移到倒角延长线,Z 轴2mm 处)
N30 G01 U10 W-5 G98 F120 (倒3×45°角) N40 Z-48 (加工Φ26 外圆)
N50 U34 W-10 (切第一段锥) N60
U20 Z-73 (切第二段锥) N70 X90
(退刀)
N80 G00 X100 Z10 (回对刀点) ---------------------------------精选公文范文--------------------------
----------------精选公文范文---------------- 2 N90 M05 (主轴停)
N100 M30 (主程序结束并复位)
//////////////////////////////////////////////////////////////////////////////////////// 华中数控车床编程如下: %9001
N10 G92 X100 Z10 (设立坐标系,定义对刀点的位置) N20 G00 X16 Z2
M03 (移到倒角延长线,Z 轴2mm 处)