
质量控制技术5M1E
2006-8-27
质量控制作技成术::SU人N、-W机A、Q料C、/王法华、环、测
17
附:管理职责-Manage
员工对事情的影响最多只占6%,其余的 94%则来自系统,而系统的改变则有赖于 管理层。所谓的系统即是由5M1E(人 、 机、料、法、测、环)组成的作业单位。 在这个系统中,管理者的责任是检讨和改 进系统作业程序,而不是把提高工作效率 的责任放在员工身上。
4. 所加工出的半成品、成品符合质量要求,有批 次或序列号标识。
5. 对不合格品有控制办法,职责分明,能对不合 格品有效隔离、标识、记录和处理。
6. 生产物料信息管理有效,质量问题可追溯。
2006-8-27
质量控制技术:人、机、料、法、环、测
5
第二部分: 人员管理
1. 生产人员符合岗位技能要求,经过相关 培训考核。 2. 对特殊工序应明确规定特殊工序操作、 检验人员应具备的专业知识和操作技能, 考核合格者持证上岗。 3. 对有特殊要求的关键岗位,必须选派经 专业考核合格、有现场质量控制知识、经 验丰富的人员担任。
2006-8-27
18
质量控制技术:人、机、料、法、环、测
THE END
THANKS!
2006-8-27
Makey
19
质量控制技术:人、机、料、法、环、测
生活中的辛苦阻挠不了我对生活的热 爱。20 .11.18 20.11 .18W ednes day, November 18, 2020
ቤተ መጻሕፍቲ ባይዱ
人生得意须尽欢,莫使金樽空对月。 06:53: 3606: 53:36 06:53 11/18 /2020 6:53:36 AM
Material--材料管理; Man--人员管理; Method--作业方法管理; Machine--设备管理; Measurement—测量; Environment--环境管理。
2006-8-27
质量控作作制成成技::术SS:UU人NN--、WW机AA 、QQ料CC//、王王法华华、环、测
3.严格控制不合格品,对返修、返工能跟 踪记录,能按规定程序进行处理。
4.对待检品、合格品、返修品、废品应加 以醒目标志,分别存放或隔离。
5.特殊工序的各种质量检验记录、理化分 析报告、控制图表等都必须按归档制度整 理保管,随时处于受检状态。
2006-8-27
质量控制作技成术::SU人N、-W机A、Q料C、/王法华、环、测
相信命运,让自己成长,慢慢的长大 。2020 年11 月18日 星期三 6时53 分36秒 Wedn esday, November 18, 2020
爱情,亲情,友情,让人无法割舍。 20.11. 18202 0年11 月18日 星期三 6时53 分36 秒20.11 .18
谢谢大家!
2006-8-27
质量控制技术:人、机、料、法、环、测
11
第四部分 设备管理(续)
3.生产设备、检验设备、工装工具、计量 器具等均符合工艺规程要求,能满足工序 能力要求,加工条件若随时间变化能及时 采取调整和补偿,保证质量要求。
4.生产设备、检验设备、工装工具、计量 器具等处于完好状态和受控状态。
2006-8-27
质量控制技术:人、机、料、法、环、测
6
第二部分: 人员管理(续)
4. 操作人员能严格遵守公司制度和严格按 工艺文件操作,对工作和质量认真负责。
5. 检验人员能严格按工艺规程和检验指导 书进行检验,做好检验原始记录,并按规 定报送。
2006-8-27
质量控制技术:人、机、料、法、环、测
必须经过充分试验验证或专家论证合格后,方可 更改文件。
7.对每个质量控制点规定检查要点、检查方法 和接收准则,并规定相关处理办法。
2006-8-27
质量控制技术:人、机、料、法、环、测
9
第三部分 作业方法管理(续)
8.规定并执行工艺文件的编制、评定和审批程序, 以保证生产现场所使用文件的正确、完整、统一 性,工艺文件处于受控状态,现场能取得现行有 效版本的工艺文件。
2006-8-27
质量控制技术:人、机、料、法、环、测
8
第三部分 作业方法管理(续)
5.特殊工序的工艺规程除明确工艺参数外,还应 对工艺参数的控制方法、试样的制取、工作介质、 设备和环境条件等作出具体的规定。
6.工艺文件重要的过程参数和特性值经过工艺评 定或工艺验证;特殊工序主要工艺参数的变更,
2006-8-27
质量控制技术:人、机、料、法、环、测
12
第5部分 环境管理
1.有生产现场环境卫生方面的管理制度。
2.环境因素如温度、湿度、光线等符合生 产技术文件要求。
3.生产环境中有相关安全环保设备和措施, 职工健康安全符合法律法规要求。
2006-8-27
质量控作制成技:术S:U人N、-W机A、Q料C、/王法华、环、测
做一枚螺丝钉,那里需要那里上。20 .11.18 06:53 :3606 :53N ov-20 18-No v-20
日复一日的努力只为成就美好的明天 。06:5 3:360 6:53: 3606: 53We dnesd ay, November 18, 2020
安全放在第一位,防微杜渐。20.11. 1820. 11.18 06:53: 3606: 53:36 Nove mber 18, 2020
等要求,并在工序流程中合理设置检验点, 编制检验规程。
2.按技术要求和检验规程对半成品和成品 进行检验,并检查原始记录是否齐全,填
写是否完整,检验合格后应填写合格证明
文件并在指定部位打上合格标志(或挂标 签)。
2006-8-27
质量控制作技成术::SU人N、-W机A、Q料C、/王法华、环、测
15
第六部分 测量、质量检查(续)
工序标准化作业对工序质量的保证起着关键
作用,工序标准化在工序质量改进中具有突出地
位,工序质量受5M1E即人、机、料、法、环、
测六方面因素的影响,工作标准化就是要寻求
5M1E的标准化。
2006-8-27
质量控作作制成成技::术SS:UU人NN--、WW机AA 、QQ料CC//、王王法华华、环、测
2
5M1E
3
第一部分:材料管理
1. 有明确可行的物料采购、仓储、运输、 质检等方面的管理制度,并严格执行。 2. 建立进料验证、入库、保管、标识、发 放制度,并认真执行,严格控制质量。 3. 转入本工序的原料或半成品,必须符合 技术文件的规定。
2006-8-27
质量控制技术:人、机、料、法、环、测
4
第一部分:材料管理 (续)
7
第三部分 作业方法管理
1. 工序流程布局科学合理,能保证产品质量满 足要求,此处可结合精益生产相关成果。
2. 能区分关键工序、特殊工序和一般工序,有 效确立工序质量控制点,对工序和控制点能标识 清楚。
3. 有正规有效的生产管理办法、质量控制办法 和工艺操作文件。
4. 主要工序都有工艺规程或作业指导书,工艺 文件对人员、工装、设备、操作方法、生产环境、 过程参数等提出具体的技术要求。
13
第5部分 环境管理(续)
4.生产环境保持清洁、整齐、有序,无与 生产无关的杂物。可借鉴5S相关要求。
5.材料、工装、夹具等均定置整齐存放。
6.相关环境记录能有效填报或取得。
2006-8-27
质量控作制成技:术S:U人N、-W机A、Q料C、/王法华、环、测
14
第六部分 测量、质量检查
1.应规定工艺质量标准,明确技术要求, 检验项目、项目指标、方法、频次、仪器
加强自身建设,增强个人的休养。20 20年1 1月18 日上午 6时53 分20.1 1.182 0.11.1 8
精益求精,追求卓越,因为相信而伟 大。20 20年1 1月18 日星期 三上午 6时53 分36秒 06:53 :3620. 11.18
让自己更加强大,更加专业,这才能 让自己 更好。 2020年 11月 上午6时 53分2 0.11.1 806:5 3Nov ember 18, 2020
质量控制技术 5M1E
2006-8-27
www.作37成22:.cSn中UN国-W最A庞Q大C/的王数华据库下载
1
工序标准化管理
工序是产品形成的基本环节,工序质量是保障产 品质量的基础,工序质量对产品质量、生产成本、 生产效率有着重要影响。企业要寻求质量、成本、 效率的改善,提高工序质量是关键。
16
第六部分 测量、质量检查(续)
6.编制和填写各工序质量统计表及其它各种质 量问题反馈单。对突发性质量信息应及时处理和 填报。
7.制订对后续工序包括交付使用中发现的工序 质量问题的反馈和处理的制度,并认真执行。
8.制订和执行质量改进制度。按规定的程序对 各种质量缺陷进行分类、统计和分析,针对主要
9.各项文件能严格执行,记录资料能及时按要求 填报。
10.大多数重要的生产过程采用了控制图或其它 的控制方法。
2006-8-27
质量控制技术:人、机、料、法、环、测
10
第四部分 设备管理
1.有完整的设备管理办法,包括设备的购 置、流转、维护、保养、检定等均有明确 规定。
2.设备管理办法各项规定均有效实施,有 设备台账、设备技能档案、维修检定计划、 有相关记录,记录内容完整准确。
这些年的努力就为了得到相应的回报 。2020 年11 月18日 星期三 6时53 分36秒 06:53 :3618 November 2020
科学,你是国力的灵魂;同时又是社 会发展 的标志 。上午 6时53 分36秒 上午6 时53分 06:53: 3620. 11.18
品质方法中5m1e是指

品质方法中5m1e是指5M1E是指管理中的5个M和1个E,这是一种用于改善品质的方法论。
5M分别是人、机器、材料、方法和测量,而1E则代表环境。
这种方法论最早由日本的丰田汽车公司引入,并被广泛应用于各种行业中,以提高生产效率和产品品质。
首先,让我们来详细了解一下5M1E中的每个要素。
人指的是参与生产过程的人员,包括其培训水平、技能水平、态度和行为等。
机器则是指生产过程中所使用的设备和工具,包括其性能、维护和保养情况。
材料则是指生产过程所使用的原材料和零部件,包括其质量、供应稳定性和管理情况。
方法是指生产过程中所采用的工艺流程和操作规程,包括其标准化程度、稳定性和改进情况。
测量是指对生产过程和产品进行监控和检验的手段和方法,包括其准确性、可靠性和有效性。
而环境则是指生产过程所处的外部环境和内部环境,包括其对生产过程和产品品质的影响和控制。
在实际应用中,5M1E方法论可以帮助企业和组织从多个方面来改善产品品质。
首先,通过对人、机器、材料、方法和测量的全面分析,可以找出导致产品品质问题的根本原因,从而有针对性地进行改进。
其次,通过对环境的分析和控制,可以减少外部因素对产品品质的影响,提高生产过程的稳定性和可控性。
此外,通过对5M1E各要素之间的关系和相互影响的分析,可以找出改进产品品质的关键点和突破口,从而更加有效地进行改进和优化。
在实际操作中,应用5M1E方法论需要注意以下几点。
首先,要充分发挥团队的作用,通过团队合作和协作,共同分析和解决产品品质问题。
其次,要注重数据的收集和分析,通过数据来客观评价产品品质的状况和改进效果。
同时,还要注重标准化和持续改进,不断提高产品品质管理的水平和效果。
最后,要注重全员参与,通过全员参与来推动产品品质管理的深入开展和持续改进。
总的来说,5M1E方法论是一种简单而有效的品质改进方法,可以帮助企业和组织从多个方面来提高产品品质。
通过对人、机器、材料、方法、测量和环境的全面分析和改进,可以有效地提高产品品质管理的水平和效果,从而更好地满足客户的需求和要求。
5M1E分析法

5M1E分析法(人、机、料、法、环、测)造成产品质量的波动的原因主要有6个因素:a) 人(Man/Manpower):操作者对质量的认识、技术熟练程度、身体状况等;b) 机器(Machine):机器设备、工夹具的精度和维护保养状况等;c) 材料(Material):材料的成分、物理性能和化学性能等;d) 方法(Method):这里包括加工工艺、工装选择、操作规程等;e)测量(Measurement):测量时采取的方法是否标准、正确;f) 环境(Environment)工作地的温度、湿度、照明和清洁条件等;由于这五个因素的英文名称的第一个字母是M和E,所以常简称为5M1E。
6要素只要有一个发生改变就必须重新计算。
5M1E各因素分析及控制措施1、操作人员因素凡是操作人员起主导作用的工序所生产的缺陷,一般可以由操作人员控制造成操作误差的主要原因有:质量意识差;操作时粗心大意;不遵守操作规程;操作技能低、技术不熟练,以及由于工作简单重复而产生厌烦情绪等。
防误可控制措施:(1)加强“质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;(2)编写明确详细的操作流程,加强工序专业培训,颁发操作合格证;(3)加强检验工作,适当增加检验的频次;(4)通过工种间的人员调整、工作经验丰富化等方法,消除操作人员的厌烦情绪;(5)广泛开展QCC品管圈活动,促进自我提高和自我改进能力。
2、机器设备因素主要控制措施有:(1)加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;(2)采用首件检验,核实定位或定量装置的调整量;(3)尽可能培植定位数据的自动显示和自动记录装置,经减少对工人调整工作可靠性的依赖。
3、材料因素主要控制措施有(1)在原材料采购合同中明确规定质量要求;(2)加强原材料的进厂检验和厂内自制零部件的工序和成品检验;(3)合理选择供应商(包括“外协厂”);(4)搞好协作厂间的协作关系,督促、帮助供应商做好质量控制和质量保证工作。
5WIE分析法
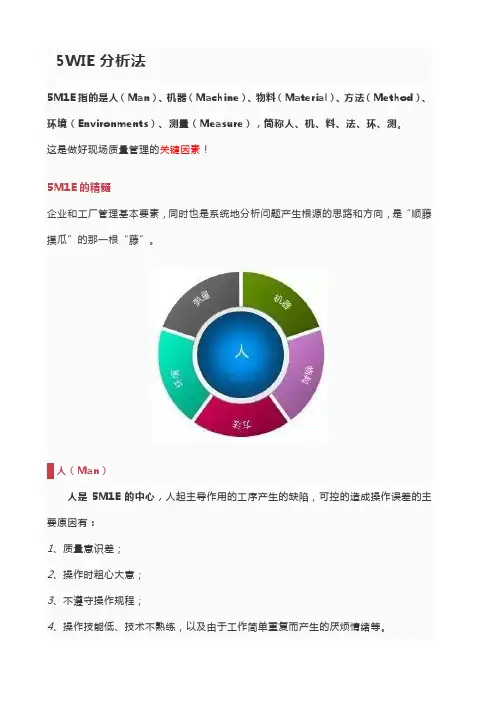
5WIE分析法5M1E指的是人(Man)、机器(Machine)、物料(Material)、方法(Method)、环境(Environments)、测量(Measure),简称人、机、料、法、环、测。
这是做好现场质量管理的关键因素!5M1E的精髓企业和工厂管理基本要素,同时也是系统地分析问题产生根源的思路和方向,是“顺藤摸瓜”的那一根“藤”。
人(Man)人是5M1E的中心,人起主导作用的工序产生的缺陷,可控的造成操作误差的主要原因有:1、质量意识差;2、操作时粗心大意;3、不遵守操作规程;4、操作技能低、技术不熟练,以及由于工作简单重复而产生的厌烦情绪等。
控制措施:1、加强“质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;2、编写明确详细的操作流程,加强专业培训,颁发上岗证;3、加强检验工作,适当增加检验的频次;4、通过工种间的人员调整、工作经验丰富化等方法,如多能工,消除操作人员的厌烦情绪;5、开展TQM活动,促进自我提高和自我改进能力。
机(Machine)设备是否正常运作,工具的好坏都是影响生产进度、产品质量的又一要素。
设备起主导作用的工序产生的缺陷,可控的造成操作误差的主要原因有:1、未定期及时点检、保养和维护造成的设备故障引发缺陷;2、缺乏首件检查,造成批量缺陷;3、工人工作的疏忽,造成的缺陷。
控制措施:1、加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;2、采用首件检验,核实定位或定量装置的调整量;3、尽可能培植定位数据的自动显示和自动记录装置,减少对工人调整工作可靠性的依赖。
料(Material)“料”指物料,半成品、配件、原料等用料。
物料产生的缺陷,可控的造成影响的原因有:1、原材料来料不良;2、供应商质量不稳定;3、原材料进场前缺乏必要的检验和判定。
控制措施:1、在原材料采购合同中明确规定质量要求;2、加强原材料的进厂检验和厂内自制零部件的工序和成品检验;\3、合理选择供应商(包括“外协厂”);4、搞好协作厂间的协作关系,督促、帮助供应商做好质量控制和质量保证工作。
品质方法中5m1e是指
品质方法中5m1e是指5M1E是指5M1E管理方法,是一种用于改善工作环境和生产效率的管理工具。
它的全称是5M1E管理方法,其中的5M代表着人、机器、材料、方法和环境,1E代表着效能。
这个方法最初是由日本的丰田汽车公司引入的,后来被广泛应用于各种生产和服务领域。
它的核心理念是通过对人、机器、材料、方法和环境进行全面的管理,以提高工作效率和产品质量。
首先,5M1E管理方法中的“5M”代表着五个要素,分别是人、机器、材料、方法和环境。
在生产过程中,这五个要素是相互关联、相互影响的,它们的不合理组合会导致生产效率低下、质量问题频发。
因此,通过对这五个要素进行全面的管理,可以有效地提高生产效率和产品质量。
例如,合理安排员工的工作岗位和工作流程,配备先进的生产设备,选择优质的原材料,采用科学的生产工艺,创造良好的生产环境等,都可以有效地提高生产效率和产品质量。
其次,5M1E管理方法中的“1E”代表着效能。
效能是指生产过程中所能达到的最佳状态,是企业追求的目标之一。
通过对人、机器、材料、方法和环境进行全面的管理,可以提高生产效率,降低生产成本,提高产品质量,满足客户需求,提高企业竞争力,从而达到最佳的效能状态。
在实际应用中,5M1E管理方法可以帮助企业解决许多生产过程中的问题。
例如,通过对人员进行培训和激励,可以提高员工的工作积极性和责任感;通过对机器设备进行维护和更新,可以提高生产效率和减少故障率;通过对原材料进行严格的质量控制,可以保证产品的质量稳定性;通过对生产工艺进行优化,可以提高生产效率和降低生产成本;通过创造良好的生产环境,可以提高员工的工作舒适度和安全性,从而提高生产效率。
总之,5M1E管理方法是一种非常实用的管理工具,它可以帮助企业提高生产效率和产品质量,实现最佳的效能状态。
通过对人、机器、材料、方法和环境进行全面的管理,可以有效地解决生产过程中的各种问题,提高企业的竞争力,实现可持续发展。
“5M1E分析法”详解

“5M1E分析法”详解一、什么是5M1E分析法?造成产品质量的波动的原因主要有6个因素:a)人(Man):操作者对质量的认识、技术熟练程度、身体状况等;b)机器(Machine):机器设备、工夹具的精度和维护保养状况等;c)材料(Material):材料的成分、物理性能和化学性能等;d)方法(Method):这里包括加工工艺、工装选择、操作规程等;e)测量(Measurement):测量时采取的方法是否标准、正确;f)环境(Environment)工作地的温度、湿度、照明和清洁条件等;由于这五个因素的英文名称的第一个字母是M和E,所以常简称为5M1E。
6要素只要有一个发生改变就必须重新计算。
工序质量受5M1E即人、机、料、法、环、测六方面因素的影响,工作标准化就是要寻求5M1E的标准化。
二、5M1E各因素分析及控制措施1、操作人员因素凡是操作人员起主导作用的工序所生产的缺陷,一般可以由操作人员控制造成操作误差的主要原因有:质量意识差;操作时粗心大意;不遵守操作规程;操作技能低、技术不熟练,以及由于工作简单重复而产生厌烦情绪等。
防误可控制措施:(1)加强“质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;(2)编写明确详细的操作流程,加强工序专业培训,颁发操作合格证;(3)加强检验工作,适当增加检验的频次;(4)通过工种间的人员调整、工作经验丰富化等方法,消除操作人员的厌烦情绪;(5)广泛开展QCC品管圈活动,促进自我提高和自我改进能力。
2、机器设备因素设备是否正常运作,工具的好坏都是影响生产进度、产品质量的又一要素。
设备起主导作用的工序产生的缺陷,可控的造成操作误差的主要原因有:1、未定期及时点检、保养和维护造成的设备故障引发缺陷;2、缺乏首件检查,造成批量缺陷;3、工人工作的疏忽,造成的缺陷。
主要控制措施有:(1)加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;(2)采用首件检验,核实定位或定量装置的调整量;(3)尽可能培植定位数据的自动显示和自动记录装置,经减少对工人调整工作可靠性的依赖。
5M1E
5M1E分析法5M1E分析法(人、机、料、法、环、测)造成产品质量的波动的原因主要有6个因素:a)人(Man/Manpower ): 操作者对质量的认识、技术熟练程度、身体状况等;b)机器(Machine): 机器设备、工夹具的精度和维护保养状况等;c)材料(Material): 材料的成分、物理性能和化学性能等;d)方法(Method): 这里包括加工工艺、工装选择、操作规程等;e)测量(Measurement ):测量时采取的方法是否标准、正确;f)环境(Environment)工作地的温度、湿度、照明和清洁条件等;由于这五个因素的英文名称的第一个字母是M和E,所以常简称为5M1E。
6要素只要有一个发生改变就必须重新计算。
5M1E各因素分析及控制措施1、操作人员因素凡是操作人员起主导作用的工序所生产的缺陷,一般可以由操作人员控制造成操作误差的主要原因有:质量意识差;操作时粗心大意;不遵守操作规程;操作技能低、技术不熟练, 以及由于工作简单重复而产生厌烦情绪等。
防误可控制措施:(1)加强质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;(2)编写明确详细的操作流程,加强工序专业培训,颁发操作合格证;(3)加强检验工作,适当增加检验的频次;(4 )通过工种间的人员调整、工作经验丰富化等方法,消除操作人员的厌烦情绪;(5 )广泛开展QCC品管圈活动,促进自我提高和自我改进能力。
2、机器设备因素主要控制措施有:(1)加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;(2)采用首件检验,核实定位或定量装置的调整量;(3)尽可能培植定位数据的自动显示和自动记录装置,经减少对工人调整工作可靠性的依赖。
3、材料因素主要控制措施有(1)在原材料采购合同中明确规定质量要求;(2)加强原材料的进厂检验和厂内自制零部件的工序和成品检验;(3 )合理选择供应商(包括外协厂”);(4)搞好协作厂间的协作关系,督促、帮助供应商做好质量控制和质量保证工作。
品质方法中5m1e是指
品质方法中5m1e是指5M1E是指5M1E法则,是一种用于改善品质的方法。
在品质管理中,5M1E法则被广泛应用于生产过程的管理和改进中。
它是指人、机器、材料、方法、测量和环境六大要素。
在品质管理中,通过对这六大要素的合理管理和控制,可以有效提高产品的质量,降低生产成本,提高生产效率。
首先,人是指生产过程中的人员。
在品质管理中,人是最重要的要素之一。
人的素质和技能直接影响产品的质量。
因此,对员工进行培训和教育,提高其技能水平和素质,可以有效提高产品的品质。
其次,机器是指生产过程中的设备和机械。
机器的性能和稳定性对产品的质量有着直接的影响。
因此,对设备进行定期维护和保养,保证其正常运转,可以有效提高产品的品质。
材料是指生产过程中所使用的原材料。
原材料的质量直接关系到产品的质量。
因此,选择优质的原材料,并严格控制原材料的进货质量,可以有效提高产品的品质。
方法是指生产过程中所采用的工艺和方法。
工艺的合理性和稳定性对产品的质量有着直接的影响。
因此,对生产工艺进行优化和改进,采用科学的生产方法,可以有效提高产品的品质。
测量是指对产品质量进行检测和测量。
对产品质量进行全面的检测和测量,可以及时发现问题并加以解决,保证产品的质量稳定。
环境是指生产过程中的环境因素。
环境的清洁和稳定对产品的质量有着直接的影响。
因此,保持生产环境的清洁和稳定,可以有效提高产品的品质。
综上所述,5M1E法则是一种非常有效的品质管理方法。
通过对人、机器、材料、方法、测量和环境六大要素的合理管理和控制,可以有效提高产品的质量,降低生产成本,提高生产效率。
在实际生产中,企业可以根据自身的情况,结合5M1E法则,不断优化和改进生产过程,提高产品的品质,赢得市场竞争力。
5M1E
5M1E分析法5M1E分析法(人、机、料、法、环、测)造成产品质量的波动的原因主要有6个因素:a) 人(Man/Manpower):操作者对质量的认识、技术熟练程度、身体状况等;b) 机器(Machine):机器设备、工夹具的精度和维护保养状况等;c) 材料(Material):材料的成分、物理性能和化学性能等;d) 方法(Method):这里包括加工工艺、工装选择、操作规程等;e)测量(Measurement):测量时采取的方法是否标准、正确;f) 环境(Environment)工作地的温度、湿度、照明和清洁条件等;由于这五个因素的英文名称的第一个字母是M和E,所以常简称为5M1E。
6要素只要有一个发生改变就必须重新计算。
5M1E各因素分析及控制措施1、操作人员因素凡是操作人员起主导作用的工序所生产的缺陷,一般可以由操作人员控制造成操作误差的主要原因有:质量意识差;操作时粗心大意;不遵守操作规程;操作技能低、技术不熟练,以及由于工作简单重复而产生厌烦情绪等。
防误可控制措施:(1)加强“质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;(2)编写明确详细的操作流程,加强工序专业培训,颁发操作合格证;(3)加强检验工作,适当增加检验的频次;(4)通过工种间的人员调整、工作经验丰富化等方法,消除操作人员的厌烦情绪;(5)广泛开展QCC品管圈活动,促进自我提高和自我改进能力。
2、机器设备因素主要控制措施有:(1)加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;(2)采用首件检验,核实定位或定量装置的调整量;(3)尽可能培植定位数据的自动显示和自动记录装置,经减少对工人调整工作可靠性的依赖。
3、材料因素主要控制措施有(1)在原材料采购合同中明确规定质量要求;(2)加强原材料的进厂检验和厂内自制零部件的工序和成品检验;(3)合理选择供应商(包括“外协厂”);(4)搞好协作厂间的协作关系,督促、帮助供应商做好质量控制和质量保证工作。
5M1E分析法(人、机、料、法、环、测)
5M1E分析法(人、机、料、法、环、测)造成产品质量的波动的原因主要有6个因素:a) 人(Man/Manpower):操作者对质量的认识、技术熟练程度、身体状况等;b) 机器(Machine):机器设备、工夹具的精度和维护保养状况等;c) 材料(Material):材料的成分、物理性能和化学性能等;d) 方法(Method):这里包括加工工艺、工装选择、操作规程等;e)测量(Measurement):测量时采取的方法是否标准、正确;f) 环境(Enviromen)工作地的温度、湿度、照明和清洁条件等;由于这五个因素的英文名称的第一个字母是M和E,所以常简称为5M1E。
6要素只要有一个发生改变就必须重新计算。
5M1E各因素分析及控制措施1、操作人员因素凡是操作人员起主导作用的工序所生产的缺陷,一般可以由操作人员控制造成操作误差的主要原因有:质量意识差;操作时粗心大意;不遵守操作规程;操作技能低、技术不熟练,以及由于工作简单重复而产生厌烦情绪等。
防误可控制措施:(1)加强“质量第一、用户第一、下道工序是用户”的质量意识教育,建立健全质量责任制;(2)编写明确详细的操作流程,加强工序专业培训,颁发操作合格证;(3)加强检验工作,适当增加检验的频次;(4)通过工种间的人员调整、工作经验丰富化等方法,消除操作人员的厌烦情绪;(5)广泛开展QCC品管圈活动,促进自我提高和自我改进能力。
2、机器设备因素主要控制措施有:(1)加强设备维护和保养,定期检测机器设备的关键精度和性能项目,并建立设备关键部位日点检制度,对工序质量控制点的设备进行重点控制;(2)采用首件检验,核实定位或定量装置的调整量;(3)尽可能培植定位数据的自动显示和自动记录装置,经减少对工人调整工作可靠性的依赖。
3、材料因素主要控制措施有(1)在原材料采购合同中明确规定质量要求;(2)加强原材料的进厂检验和厂内自制零部件的工序和成品检验;(3)合理选择供应商(包括“外协厂”);(4)搞好协作厂间的协作关系,督促、帮助供应商做好质量控制和质量保证工作。
5M1E人、机、料、法、环、测
5M1E各因素分析及控制措施
机(Machine)设备是否正常运作,工具的好坏都是影响生产进度、产品质量的又 一要素。 设备起主导作用的工序产生的缺陷,可控的造成操作误差的主要原因有: 1、未定期及时点检、保养和维护造成的设备故障引发缺陷; 2、缺乏首件检查,造成批量缺陷; 3、工人工作的疏忽,造成的缺陷。
4M1E与5M1E: 人机料法环测是对全面质量管理理论中的六个影响产品质量的主要因素的简称。在最开始的时候, 只有4M1E,即人机料法环,在法中包含了部分测的内容。后来人们将测从法中剥离出来,对整个理 论进行完善和补充,就形成了现在的5M1E。
什么是5M1E?
人
测
机
5M1E
环
料
法
人(Man):操作者对质量的认识、技术熟练程度、身体状况等 机器(Machine):机器设备、测量仪器的精度和维护保养状况等 材料(Material):材料的成分、物理性能和化学性能等 方法(Method):这里包括生产工艺、设备选择、操作规程等 测量(Measurement):主要指测量时采取的方法是否标准、正确 环境(Environment):工作地的温度、湿度、照明和清洁条件等;
环(Environments)“环”指生产现场的温度、湿度、噪音干扰、振动、照明、室内净化和现场污染程度 等。 在确保产品对环境条件的特殊要求外,还要做好现场5S的整理、整顿和清扫工作,大力搞好文明生产,为 持久地生产优质产品创造条件。
5M1E各因素分析及控制措施
环(Environments)“环”指生产现场的温度、湿度、噪音干扰、振动、照明、室内净化和现场污染程度 等。 在确保产品对环境条件的特殊要求外,还要做好现场5S的整理、整顿和清扫工作,大力搞好文明生产,为 持久地生产优质产品创造条件。