
一种铸造消失模成型设备哪里有卖
消失模铸造工艺因集实型铸造、V法铸造工艺的优点为一体,现被适应于铸钢、铸铁、铸铜、铸铝等各种牌号、各种材质及不同结构的大、中、小各类铸件。
所以,对于消失模成型设备的需求也在不断递增,那哪里有卖的呢?
其实售卖铸造消失模成型设备的厂家在我国很多地域都有,但其中规模比较大的在河南商丘。
因为这里不仅资源丰富,地广,物价水平低,且相比其它地区生产该设备的材料成本低很多,因此,售卖的厂家也比较的多,竞争也相对比较激烈,价格也会相对优惠很多,所以,大家可将此地列入考虑的地区之一。
当然,在其他的地区也有一些售卖铸造消失模成型设备的厂家,但并不集中。
因此,用户如在其他地域进行选购,可能首先就需要花费大量的时间才能寻找到具体的厂家,且因很多地域的厂家较少,竞争也小,厂家给的价格自然也不会很优惠。
因此,虽然售卖铸造消失模成型设备的厂家在全国很多地域都有,但考虑到成本的因素,建议大家来河南商丘比较好,但因厂家众多,一一家进行对比会比较耗费时间,现为大家介绍一家已经经过考察并且很不错的铸造消失模成型设备厂家---商丘市恒盛机械制造有限公司(原商丘李氏),该公司是一家主要从事消失模设备制造、工艺技术研究、消失模铸件生产为一体的综合性公司,不仅公司技术力量雄厚,加工、检测设备齐全,且可为客户提供全套消失模铸造生产线技术解决方案,因此,现深受好评。
消失模铸造生产线
消失模铸造工艺有什么特点
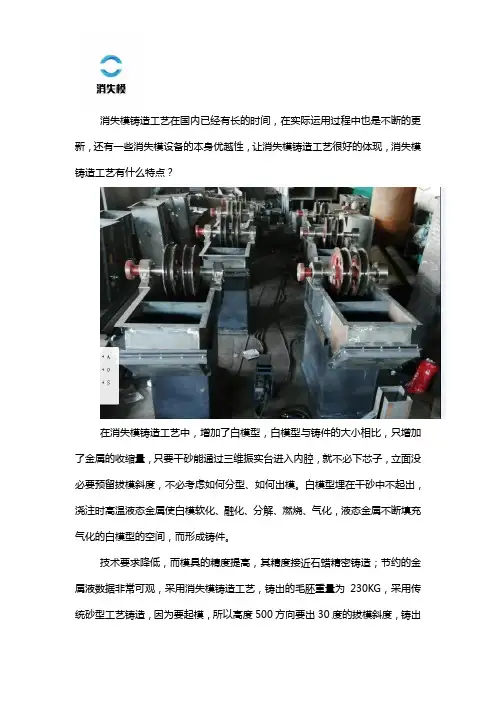
消失模铸造工艺在国内已经有长的时间,在实际运用过程中也是不断的更新,还有一些消失模设备的本身优越性,让消失模铸造工艺很好的体现,消失模铸造工艺有什么特点?在消失模铸造工艺中,增加了白模型,白模型与铸件的大小相比,只增加了金属的收缩量,只要干砂能通过三维振实台进入内腔,就不必下芯子,立面没必要预留拔模斜度,不必考虑如何分型、如何出模。
白模型埋在干砂中不起出,浇注时高温液态金属使白模软化、融化、分解、燃烧、气化,液态金属不断填充气化的白模型的空间,而形成铸件。
技术要求降低,而模具的精度提高,其精度接近石蜡精密铸造;节约的金属液数据非常可观,采用消失模铸造工艺,铸出的毛胚重量为230KG,采用传统砂型工艺铸造,因为要起模,所以高度500方向要出30度的拔模斜度,铸出的毛胚重量为380KG,两种工艺铸造出的该铸件毛坯重量相差150KG。
也就是说此铸件采用消失模铸造工艺节约金属液39%。
这个工艺采用干砂造型,砂子为石英砂或宝珠砂等,不加任何添加剂材料。
白模型表面刷有耐高温涂料,烘干后涂料形成薄壳,经三维振实台振实后砂子与薄壳形成了型腔,金属液就在此型腔内成型。
此工艺的优点是:1、铸件表面光洁度高:因为金属液只接触涂料内壁而不接触外面的砂子;2、铸件无砂眼,无水分造成的气孔;3、无分型毛刺、飞边;4、铸件清砂时非常容易:翻箱后干砂自行分散,铸件表面涂料层与空气接触,形成温差即可自行爆落。
解决了传统工艺铸件表面粘砂问题,如此清理铸件的工作量减小了接近90%。
恒盛机械制造有限公司主要从事消失模设备制造、消失模工艺研究、消失模铸件生产为一体的综合性公司。
消失模系统设备包括:真空负压系统、三维振动台、空壳振动浇注台、负压砂箱、高速涂料搅拌机,落砂床、振动沸腾冷却床、振动粗细筛、滚动冷却床、管冷式砂温调节器、链斗式提升机、气箱脉冲除尘器,磁选风选机、液压自动翻箱机等。
可针对用户要求提供消失模自动生产线工程总承包。
希望与各界朋友共同发展、互利共赢!。
消失模铸造振动浇注操作技巧
振动浇注、先烧后浇的操作技巧、质量控制淄博通普真空设备有限公司(消失模V法设备专业生产厂)张玉芳刘祥泉(0533-81768682904092)消失模铸造采用EPS聚苯乙稀泡沬,在操作规程中,首先浸涂涂料,然后物理法去除水份,干透,通常3~50KG可选用40~70目水洗石英砂,中大件100KG~500KG铸件,砂粒为20~40目石英砂。
以保持充分的透气性能。
在干砂负压条件下,从冒口点燃泡沬并输送少量氧气,型内泡沬猛烈燃烧,烟气随真空系统抽走并在水环真空泵净化后排出。
待模样烧成空壳之后,随即浇注。
从而获得基本无碳的优良铸件。
实行振动浇注,我们则需要高强度的涂料,以确保在整个空壳振动浇注中,不垮箱,无缺陷。
如果没有超强耐烧的涂料以形成坚固、耐高温且透气性良好、浇注后极易剥离空壳层,是不能做空壳振动浇注的。
在消失模铸造过程中,涂料是涂在泡沬上的,对于消失模的涂料要求:具有高的涂料强度和刚性,在浇注时有充分的耐火强度,对白模有较强的吸附性能,在高温下热解挥发时有较好的透气性能。
另外,在清理铸件时,型砂容易脱落,便于清理。
所以消失模涂料的质量是整个振动空壳浇注的关键,只有拥有了合格的涂料才能实施振动空壳浇注。
在我们经过二年的实践中,桂林五号强化型涂料就是不错的选择,能适用于大中小件铸件的生产,并有很好的生产效果。
其操作简单,生产方便,具体分为以下几个步骤:1、白模模型制作消失模分为机械发泡与手工制作模型。
机械制作将EPS原始颗粒与模具在高下根据需要发泡成型或将EPS泡沬板材切割加工,手工粘合成型。
并按常规要求对模型进行熟化和烘干处理。
2、浸涂、配制与性能消失模浸涂料是铸造生产过程中必不可少的工序。
以桂林五号为例,(先烧振动浇注)桂林五号的施涂方法与其它完全相同,通常采取浸涂,对于大型模样或浮力过大及易变形的模样,按生产条件,以上方淋涂。
即浇注形势。
涂料一般控制在2~3mm。
铸铁件在1.5~2mm。
淋涂不要过大,以免模样受损。
消失模铸造制模设备国内外现状及展望

摘 要 : 章介 绍 了国 内外 消失模 铸 造 制模 设备 及 应 用 的现 状 , 文 并对 消 失模 设 备及 应 用 的前 景进 行 了分 析 。 主题 词 : 失模铸 造 制 模设 备 现 状 展 望 消
Ab ta t h tt s f h a tr r d c i n e u p n n s g f P o si n b o d h v e n i to u e n sr c : e sau e p t n p o u t q i me t d u a eo C d me t a d a r a a e b e r d c d a d T o t e o a E c n t ep o p c f P a e n a ay e . h r s e t C h sb e n l s d o E
图 2 I 加 热 式 预 发 泡 机 原 理 图 司接
抽 真 空
2 消 失模 铸造 制 模 主要 设 备
接 加 热式 预 发 泡机 难 以实 现对 密 度 的 准确 控 制 。而 密 度 又是 消失 模 铸造 工 艺 的关 键 ,为 了维持 珠 粒 密度 的一 致
消 失模 铸 造 制模 的 主要 关键 设 备包 括 : 发 泡机 、 预 制
维普资讯
专题 论 述 — — 消 失 模 铸 造 制 模 设 备 国 内 外 现 状 及 展 望
42 0 中 国 铸 造 装 备 与 技 术 /0 2
消失模铸造制模设备国 内外现状及展望
S a u n o p c f h a t r o u t n Eq i m e t f t t sa dPr s e t eP te n Pr d c i u p o t o n o EPC me tca dAb o d Do si n r a
消失模铸造设备及生产线
量及砂箱本身的重量,椐此计算振实台的激振力;(2)根据砂箱外廓尺寸选用三维振实台的台面尺寸,如表l所示。
表l三维振实台的主要技术规格及参数三维振实台除了激振力、台面尺寸外,支撑方式、控制方式、夹紧形式也是很重要的。
’随着消失模铸造行业技术发展,三维振实台的支撑方式已由现在气囊式空气弹簧代替了橡胶弹簧。
空气弹簧振实效果好,无噪音、可升降,易实现自动化控制。
控制方式:在控制方式中有常规控制、变频控制,一般不很复杂铸件用常规控制即可。
对于很复杂件,工艺不很成熟可采用变频控制。
例如缝纫机壳体壁厚4.5ram,汽车变速箱壁厚7~8mm均采用常规控制,效果很好。
这里主要是振实台的设计、结构。
不要过于追求变频。
现振实台激振频率2900踟分(即振动电机的转数为2900转,分),而国产振动电机的转数如果再调高,其轴承寿命将受影响,调高空间不大。
如果通过变频下调振动电机的转数而降低频率意义不大。
砂箱采用气动夹紧,速度快,易实现自动化。
振实台的设计制动很重要,常被人们所不注意。
1.2真空负压系统.负压系统的选用主要考虑是熔化工部.同时可浇注几箱,也就是考虑抽气速度。
图1是典型的负压系统。
下面作以比较介绍。
图1真空负压系统443消失模铸造设备及生产线作者:谢克明作者单位:烟台四方铸造设备工程有限公司,山东烟台,268540相似文献(10条)1.会议论文叶升平有中国特色的消失模铸造2004本文概述了有中国特色的三大类消失模铸件;介绍了消失模铸造服务的设备制造商、模具制造商和材料供应商的情况;指出了中国消失模铸造与世界之差距.2.会议论文薛强军消失模精密铸钢技术(REPLICASTCS法)及实际应用2006消失模精密铸钢新工艺将消失模铸造技术与硅溶胶精密铸造技术及真空造型技术结合到一起,解决了常规消失模铸钢件增碳缺陷,本文介绍了该工艺技术要点、应用实例、关键设备.3.会议论文薛强军消失模精密铸钢技术(REPLICAST CS法)及实际应用2006消失模精密铸钢新工艺将消失模铸造技术与硅溶胶精密铸造技术及真空造型技术结合到一起,解决了常规消失模铸钢件增碳缺陷,本文介绍了该工艺技术要点、应用实例、关键设备.4.会议论文梁光泽中国实型(消失模)铸造的四十年2006本文从生产应用、原辅材料、专用设备和研究成果四个方面阐述中国实型(消失模)铸造四十年来的发展历程.从中可见,近几年中国的FM(EPC)发展很快,2005年产量已达32.1万吨,是10年(1995年)前产量的21倍,是15年前(1991年)前的140倍,居世界第二.同时,在原辅材料和专用设备等方面也有了长足的进步,日趋完善和成熟,从而确保了近年来我国实型(消失模)铸造的快速稳步的发展。
消失模铸造设备介绍
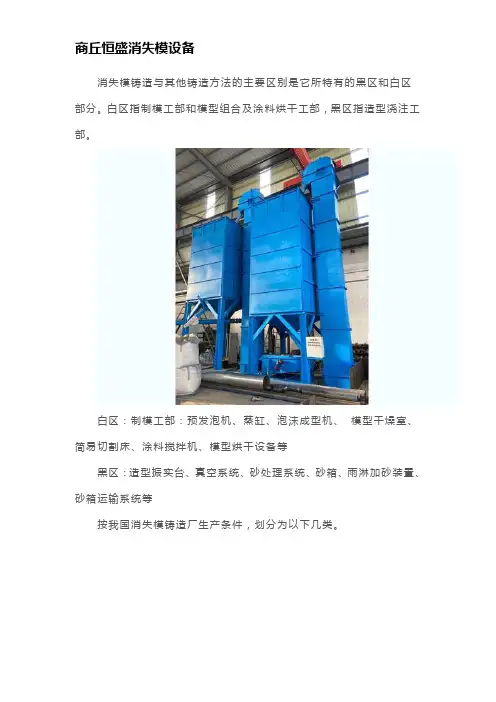
消失模铸造与其他铸造方法的主要区别是它所特有的黑区和白区部分。
白区指制模工部和模型组合及涂料烘干工部,黑区指造型浇注工部。
白区:制模工部:预发泡机、蒸缸、泡沫成型机、模型干燥室、简易切割床、涂料搅拌机、模型烘干设备等
黑区:造型振实台、真空系统、砂处理系统、砂箱、雨淋加砂装置、砂箱运输系统等
按我国消失模铸造厂生产条件,划分为以下几类。
一、单机或简易型铸造生产线
通常在铸造车间设置1-2台(造型时用)三维振动台,几个-10多个专用砂箱,砂箱吊运或设有辊(轨)道的砂箱简易输送线,干砂一般是自然冷却或设有简易型砂冷却装置,另加一套抽真空系统和砂除尘筛分设备。
投资灵活,费用在8-15万,生产规模一般在500-5000吨。
这种生产模式是比较符合我国国情,花钱少,上马快,深受我国广大中小企业欢迎,发展十分迅速。
这类工厂占我国消失模铸造厂点的90%以上。
二、国产型消失模铸造流水线
采用机械、液压、气动和电控方式,自行设计的国产型生产线,其砂箱数在10 -50余个不等;均设有砂冷却系统设备;生产规模在年产2000―30000吨,投资在50万-400万不等。
这类生产厂点约有30家(条)。
特点是系统完整,功能齐全,连续作业,适合大批量、大规模生产。
消失模铸造设备主营:消失模铸造设备,消失模,消失模铸造机械,消失模铸造技术,消失模铸件,泡沫机械,泡塑机械等产品,商丘恒盛消失模设备有限公司,是一家主要从事消失模设备制造、工艺技术研究、消失模铸件生产为一体的综合性公司,公司技术力量雄厚,加工、检测设备齐全。
以上信心希望能帮助到你。
消失模铸造工艺流程(完整)
完整的消失模铸造工艺流程-荣阳消失模铸造过程
消失模铸造工艺被称为21世纪的绿色铸造,很多铸造厂都是直接转型消失模铸造,因为大多做消失模设备的并不一定懂消失模铸造的工艺,就造成了工艺的普及还并不是很到位,所以很多铸造厂在整个过程中还是出现很多问题,荣阳消失模工艺是技术总工1999年开始接触消失模铸造,并结合实际情况总结的精华,荣阳具有20年的铸造经验,惠及了众多客户。
1,消失模铸造工艺流程-白模
将做好的白模或采购的白模,按铸件的要求组合到一起,用冷胶或热熔胶粘结,缝隙用消失模修补膏进行修补,上涂料并烘干,在此过程中需注意,白模的密度,胶的使用方法,修不膏的使用方法,涂料的质量及是否适合铸件,烘干房的温湿度等细节要求。
2,消失模铸造工艺流程-装箱
砂箱放置震实台上,将烘干好的消失模模型放置砂箱中,并根据砂箱大小合理组好簇。
砂箱震实,并在装箱过程中利用荣阳消失模生产线的回沙系统填砂至整箱装满,装满后用熟料布平铺在上方并盖砂。
此过程注意,砂箱底层需铺一层砂,合理规划模型的组簇,一半小件可以放2层,大件1层,并且要规划好铁水的流动过程,是否有漏铁水的缝隙,个别铸件需要注意一下倾斜度,整个过程震实台需要震2-3次。
3,消失模铸造工艺流程-抽真空
砂箱运至抽真空或浇铸区,在浇口位置放置浇冒。
过程中注意抽真空时的压力,不同铸件需要的压力不同。
4,消失模铸造工艺流程-浇铸
电炉融化的铁水导入浇冒口即可,砂箱运至落砂区,出铸件,砂进入循环系统。
生产过程其实并不复杂,但是工艺的要求是细节,各个环节的紧密相连,如需转型上生产线可优先考虑荣阳消失模生产线 138,0317,2637,保证顺利出成.。
什么是消失模铸造
什么是消失模铸造一、什么是消失模铸造?消失模铸造技术是将与铸件尺寸形状相似的发泡塑料模型粘结组合成模型簇,刷涂耐火涂层并烘干后,埋在干石英砂中振动造型,在一定条件下浇注液体金属,使模型气化并占据模型位置,凝固冷却后形成所需铸件的方法。
对于消失模铸造,有多种不同的叫法。
国内主要的叫法有“干砂实型铸造”、“负压实型铸造”,简称EPC铸造。
国外的叫法主要有:Lost Foam Process (U.S.A)、P0licast Process(Italy)等。
与传统的铸造技术相比,消失模铸造技术具有与无伦比的优势,因此被国内外铸造界誉为“二十一世纪的铸造技术”和“铸造工业的绿色革命”。
二、国外消失模铸造的发展简史?1956年美国人H.F.SHOYER开始了将聚苯乙烯泡沫塑料用于铸造的试验,并获得成功,引起了人们极大的兴趣,1958年以专利的形式公布于众,当时称之为“无型腔铸造”。
起初,该法只是用来制造金属雕像等艺术品铸件,以后经过许多实践和探索,1962年西德从美国引进专利,消失模铸造法才开始被开发,并在工业上得到应用。
1964年美国的T.R.SMITH发表了使用无粘结剂干砂造型生产消失模铸件的专利。
到了1967年,采用普通粘土砂和自硬砂的消失模铸造法获得了成功,并在许多国家得到了应用,生产了成千上万吨铸件,但无粘结剂干砂实型铸造却没得到发展,仍处于探索阶段。
在整个六十年代直至七十年代,消失模铸造法仅限于单件小批生产,典型产品是汽车模具、机器底座、艺术品等。
1968年,德国人E.KRYZMOWSKI在砂箱内抽成负压进行浇注,取得了专利,即现在的消失模铸造。
八十年代以前,由于专利的制约,生产中使用无粘结剂干砂消失模铸造受到限制;铸造界与其他产业部门协调不够;由于工艺不当、型砂和涂料不合适以及模型质量不高所导致的实型铸件外观及内在质量不够好,造成了一部分人的等待、观望甚至怀疑的态度,使得消失模铸造法发展缓慢。
国内消失模铸造工艺的发展
国内外消失模铸造技术的发展山东大学姜青河教授一.国内消失模铸造发展情况及主要问题据中国铸造协会统计,2003年我国逐渐产量达到1987万吨,到2004年我国铸造企业达到2.6万家,铸件产量和铸造企业数量均居世界第一位,确立了我国铸造大国的地位。
消失模铸造技术作为一种先进的铸件成型方法,近年来在世界上得到了迅速的发展。
在西方发达国家由于机械化,自动化消失模铸造生产线的陆续建成投产,以及所生产的显著经济和社会效益,使这项技术呈现出强大的生命力。
前几年我国消失模铸造技术应用虽然进展缓慢,但是在近五年来得到了快速发展。
特别是由于消失模铸造设备投资少、工艺路线短、工序简化、占地面积小、铸件尺寸精度和外观精度高,许多原有的中校铸造企业也越来越多地采用该项技术。
但是,有些企业对该技术的认识不足,对出现的问题未加仔细研究分析,在操作中也未能加以重视,导致铸件质量波动,就认为消失模铸造技术不适应自己的情况而放弃。
在选择是否采用消失模铸造工艺的时候,要综合分析产品结构、批量大小、铸件材质、质量要求、投资大小等因素。
对于结构不太复杂、批量要求较大的箱体件、管件等,采用消失模铸造工艺是比较成功的。
在初次进行消失模铸造试生产时,建议先选择简单铸件,原材料选用优质材料,尽量保证初试成功,增强对这种工艺的信心。
等到技术掌握比较熟练后,可以逐步采用国产一般材料,并采用自己设计的工艺。
在投产之前,建议企业多了解消失模铸造工艺的特点和基本技术要求,多于消失模铸造专业技术人员沟通,比如参加相应的技术培训,出席相应的专业技术会议、聘请大专院校、科研院所专业技术人员进行技术指导等。
下面从三个方面介绍消失模铸造中应注意的问题:1. 模样模样材料通常称为珠粒,消失模铸造采用的珠粒一般分为三种:EPS(聚苯乙烯)、STMMA(共聚树脂)和EPMMA(聚甲基丙烯酸甲酯)。
三者都属于高分子材料。
对于低碳钢铸件,模样材料中的碳容易使铸件表面产生积碳现象,导致碳缺陷。
消失模铸造简介
3.1.3 采用国外引进型消失模铸造生产 采用国外引进型消失模铸造生产线及有关设备的厂点有下面这几家: 线
(1) 第一汽车厂轻型发动机厂于1993年从美国福康公司引进造型用震动台、生 产EPS模的预发泡机和成型机各1台及进气歧管发泡模具1套,共4件约75万美 元。 (2) 全椒柴油机总厂于1995年从美国福康公司引进消失模铸造生产线一条,预 发泡机、成型机、粘结机和涂料搅拌机各1台及缸盖发泡模具1套,约300 万 美元,其余国内配套,总投资人民币4500~5000万元。 (3) 长沙发动机总厂于1996年从意大利法塔铝公司引进自动化消失模铸造生产 线一条,生产EPS模发泡设备预发泡机、成型机、模型胶合机各1台和进气管 发泡模具1套合计约300万美元;另加国内配套总投资约4000多万人民币。 (4) 赤峰富龙集团铸业有限公司1996年引进日本两条消失模铸造生产线约1600 万人民币,另从美国引进预发泡机、成型机和粘结机各1台及进气管发泡模 具1套,合计约80万美元,计划总投资约5000万人民币。1997年产量约1500吨, 配套完成后生产能力可达10000吨。
泡沫塑料珠粒 涂刷涂料 预发泡 模样成形发泡 模样组合(粘接)
造型(填砂)
浇注
落砂
图1 消失模铸造 工艺过程图
早在1958年,美国人H.F.Shroyer就发明了 实型铸造(即FM法),并随后将其应用在工 业生产当中,为消失模铸造的产生奠定了基 础。 1971年日本秋田株式会社和长野县工业试 验所发明的真空密封造型法(即V法),更是 推动了消失模铸造技术的产生。 80年代初英国铸钢研究与商业协会(SCRAA) 将这两种方法结合起来,研究成功了消失模 铸造法(EPC) ,并将其命名为Replicast法, 也称作气化模铸造法。