
冲压模具标准模架
标准模架尺寸

标准模架尺寸在工业生产和制造领域中,模架是一种常见的工具,用于支撑和固定模具以及工件。
而标准模架尺寸则是指模架的标准尺寸规格,它对于生产制造过程中的模具设计、选择和使用起着至关重要的作用。
本文将对标准模架尺寸进行详细介绍,以便读者更好地了解和应用这一知识。
首先,标准模架尺寸通常包括长度、宽度和高度三个方面的尺寸。
在实际应用中,这些尺寸会根据不同的工件和模具而有所变化,但是一般来说会遵循一定的标准。
例如,对于大型模具和工件,通常会选择尺寸较大的模架,以确保其稳定性和承载能力;而对于小型模具和工件,则可以选择尺寸较小的模架,以节省空间和成本。
其次,标准模架尺寸的选择应该考虑到模具和工件的重量、尺寸、形状以及生产线的布局等因素。
比如,如果模具和工件的重量较大,就需要选择承重能力更强的模架;如果模具和工件的形状较为复杂,就需要选择结构更稳定的模架;如果生产线的布局空间较为狭小,就需要选择尺寸较小的模架。
因此,在选择标准模架尺寸时,需要综合考虑各种因素,以便选择出最合适的模架尺寸。
此外,标准模架尺寸的制定和应用也需要遵循相关的国家标准和行业标准。
国家标准是指由国家相关部门制定并颁布的标准规范,而行业标准是指由行业协会或组织制定并推广的标准规范。
这些标准规范包括了模架的尺寸、材质、结构、安装和使用等方面的要求,对于保证模架的质量和安全起着至关重要的作用。
因此,在使用标准模架尺寸时,需要严格遵守相关的国家标准和行业标准,以确保模架的质量和安全。
最后,标准模架尺寸的应用还需要考虑到模架的可调性和通用性。
可调性是指模架可以根据不同的模具和工件进行调整和适配,以满足不同生产需求;通用性是指模架可以适用于多种不同类型的模具和工件,以提高生产效率和降低成本。
因此,在选择标准模架尺寸时,需要考虑模架的可调性和通用性,以便更好地适应生产制造的需求。
综上所述,标准模架尺寸是在工业生产和制造中起着重要作用的一项技术规范。
选择合适的标准模架尺寸可以提高生产效率、保证产品质量、降低生产成本,因此在实际应用中需要充分考虑各种因素,并严格遵守相关的国家标准和行业标准。
冲压模具常用标准件.docx
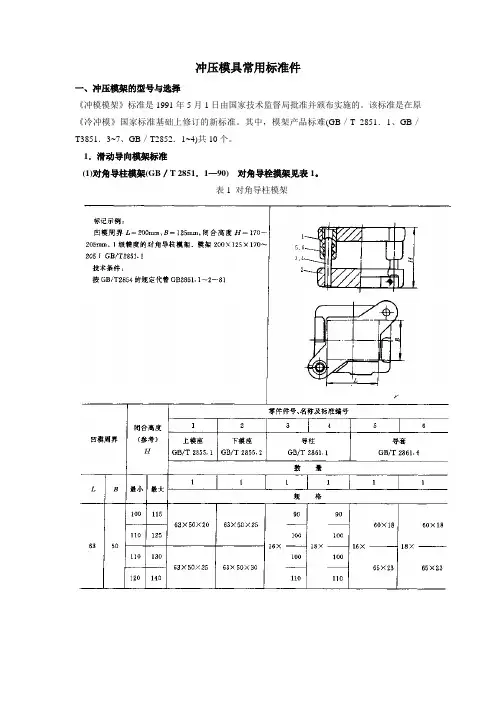
冲压模具常用标准件一、冲压模架的型号与选择《冲模模架》标准是1991年5月1日由国家技术监督局批准并颁布实施的。
该标准是在原《冷冲模》国家标准基础上修订的新标准。
其中,模架产品标难(GB/T 2851.1、GB/T3851.3~7、GB/T2852.1~4)共10个。
1.滑动导向模架标准(1)对角导柱模架(GB/T 2851.1—90) 对角导栓摸架见表1。
表1 对角导柱模架后侧导柱模架(GB/T2851.3——90)后侧导柱窄形模架(mm)中间导柱模架(mm)中间导柱圆形模架(mm)(续)(续)四导柱模架(GB/T 2851.7—90)(mm)(续)二、导柱导套美文欣赏1、走过春的田野,趟过夏的激流,来到秋天就是安静祥和的世界。
秋天,虽没有玫瑰的芳香,却有秋菊的淡雅,没有繁花似锦,却有硕果累累。
秋天,没有夏日的激情,却有浪漫的温情,没有春的奔放,却有收获的喜悦。
清风落叶舞秋韵,枝头硕果醉秋容。
秋天是甘美的酒,秋天是壮丽的诗,秋天是动人的歌。
2、人的一生就是一个储蓄的过程,在奋斗的时候储存了希望;在耕耘的时候储存了一粒种子;在旅行的时候储存了风景;在微笑的时候储存了快乐。
聪明的人善于储蓄,在漫长而短暂的人生旅途中,学会储蓄每一个闪光的瞬间,然后用它们酿成一杯美好的回忆,在四季的变幻与交替之间,散发浓香,珍藏一生!3、春天来了,我要把心灵放回萦绕柔肠的远方。
让心灵长出北归大雁的翅膀,乘着吹动彩云的熏风,捧着湿润江南的霡霂,唱着荡漾晨舟的渔歌,沾着充盈夜窗的芬芳,回到久别的家乡。
我翻开解冻的泥土,挖出埋藏在这里的梦,让她沐浴灿烂的阳光,期待她慢慢长出枝蔓,结下向往已久的真爱的果实。
4、好好享受生活吧,每个人都是幸福的。
人生山一程,水一程,轻握一份懂得,将牵挂折叠,将幸福尽收,带着明媚,温暖前行,只要心是温润的,再遥远的路也会走的安然,回眸处,愿阳光时时明媚,愿生活处处晴好。
5、漂然月色,时光随风远逝,悄然又到雨季,花,依旧美;心,依旧静。
标准模架尺寸

标准模架尺寸标准模架是工业生产中常用的一种模具,它的尺寸标准化可以提高生产效率,降低生产成本。
在实际生产中,选择合适的模架尺寸对产品质量和生产效率都有着重要的影响。
因此,了解标准模架尺寸是非常重要的。
首先,标准模架尺寸通常由国家标准规定,不同国家可能有不同的标准。
在中国,标准模架尺寸一般是按照国家标准GB/T规定的,包括了模架的外部尺寸、内部尺寸、孔径尺寸等。
这些标准的制定是为了保证模架的通用性和互换性,方便不同厂家生产的模具在不同设备上使用。
其次,标准模架尺寸的选择需要根据具体的生产需求和产品要求来确定。
一般来说,模架的尺寸会受到产品尺寸、材料性质、生产工艺等因素的影响。
在确定模架尺寸时,需要充分考虑产品的结构特点和生产工艺要求,以确保模具能够满足产品的生产需求。
另外,标准模架尺寸的选择还需要考虑到生产设备的限制。
不同的生产设备对模架尺寸也有一定的要求,因此在选择模架尺寸时,需要考虑到生产设备的类型、规格和工作台尺寸等因素,以确保模具能够适配生产设备。
此外,标准模架尺寸的设计和制造也需要严格按照相关标准进行。
模架的尺寸精度、表面光洁度、材料选用等都需要符合国家标准的要求,以确保模具的质量和性能。
总的来说,标准模架尺寸的选择和设计需要综合考虑产品要求、生产设备、工艺要求等多方面因素。
只有合理选择和设计标准模架尺寸,才能够确保模具能够满足产品的生产需求,提高生产效率,降低生产成本。
因此,在实际生产中,需要充分了解和掌握标准模架尺寸的相关知识,以指导实际生产工作的进行。
结语。
通过本文的介绍,相信大家对标准模架尺寸有了更深入的了解。
标准模架尺寸的选择和设计对于产品生产至关重要,希望大家能够在实际生产中充分重视标准模架尺寸的选择和设计,以提高产品质量,降低生产成本,促进企业的可持续发展。
冲压模具标准及技术要求
第14章冲压模具标准及技术要求冲模标准是指在冲模设计与制造中应该遵循和执行的技术规范和标准。
制订冲模标准的意义有以下几个方面:1.可以缩短模具设计与制造周期因为模具结构及制造精度与冲压件的形状、尺寸精度以及生产的批量有关,所以冲模的种类繁多而且结构十分的复杂。
比如精密级进模的模具零件有时上百个(甚至更多),这样使得模具的设计与制造周期很长。
而实现模具标准化后,所有的标准件都可以外购,从而减化了模具的设计、减少了模具零件的制造工作量,最终的结构就是缩短了模具的制造周期。
2.有利于保证质量可以稳定和保证模具设计质量和制造中必须达到的质量规范,以保证冲压件的质量。
3.有利于模具的计算机辅助设计与制造模具技术标准使实现模具计算机辅助设计与制造的基础,可以这样说:没有模具标准化就没有模具的计算机辅助设计与制造。
4.有利于国际国内的交流与合作技术名词术语、技术条件的规范化、标准化将有利于国内、国际的商业贸易和技术交流,增强企业、国家的技术经济实力。
我国在模具行业中推广使用的模具标准是经国家技术监督局批准的国家标准(GB)和机械行业标准(JB)。
另外还有国际模具标准化组织ISO/TC29/SC8制订的冲模和成形模标准。
除此之外,由于我国一些企业从国外引进了大量级进模与汽车覆盖件模具,随着模具的引进,国外冲模标准也在我国一些企业中引用,如日本三住商事株式会议(MISUMI)的Face 标准,德国STRACK公司标准,美国DANLY公司标准等。
由于篇幅的原因,本篇只介绍常用的GB、JB及部分日本的Face标准。
14.1设计冲模时常用的标准我国已颁布的冲模技术标准见表14-1。
表14-1表14-1我国已颁布的冲模标准分类标准名称标准代号基础工艺质量1)冲模术语2)冲压件尺寸公差3)冲压件角度公差4)冲压件形状和位置未注公差5)冲压件未注公差尺寸极限偏差6)冲裁间隙7)冲模技术条件8)金属冷冲压件结构要素9)金属冷冲压件通用技术条件10)精密冲裁件通用技术条件GB/T8845-2006GB/T13914-2002GB/T13915-2002GB/T13196-2002GB/T15055-2007GB/T16743-1997GB/T14662-2006JB/T4378.1-1999JB/T4378.2-1999JB/T6958-1993设计冲压模具还应该执行和采用国家基础标准有:公差与配合标准;形状与位置公差;表面粗糙度标准;机械制图标准;尺寸及尺寸系列。
5-1冲模模架的技术要求
3)导柱孔至基准面的边距公差为土0.02mm。
4)基准面的直角相邻两面应做出明显标记。
2.模架的主要技术要求
模架组装后要求达到如下精度。
(1)模架上下平面的平行度误差,在300 mm长度内应不大于 0.005mm(精度要求高的为0 .002mm)。 (2)导柱与导套轴心线对模板的垂直度误差,在lOO mm长度内不大 于0.02 mm。
(0.1~1)mm。 5.零件图上未注明的铸造圆角半径为R(3~5)mm。
6.铸造的非加工表面需清砂处理,表面应光滑平整,无明显 凸、凹缺陷。 7.铸件的尺寸公差按JB2854规定。
8.铸造模座加工前应进行时效处理,要求高的铸造模座在粗
加工后再进行一次消除内应力的时效处理。 9.加工后的零件表面不允许有裂纹和影响使用的砂眼、缩孔、 机械损伤等缺陷。
3.装入模架的每对导柱、导套(包括可卸导柱和导套)的配 合间隙值(或过盈量)其Ⅰ级精度的模架必须符合导套、导 柱的配合精度为H6/h5,Ⅱ级精度的模架必须符合导套导柱 的配合精度为H7/h6,以及滚动模架导套、导柱与钢球的过
盈量应符合表5-2的遵定和无阻 滞现象。
(3)导柱与导套的配合间隙应控制在0.02~0.04mm之间。
(4)导柱、导套与模板孔固定结合面不允许有间隙。 (5)分型面闭合时,应紧密贴合,如有局部间隙,其间隙值不大于
0.03mm。
(6)复位杆顶端面应与分型面平齐,复位杆与动模板的配合H7/e7.
三、模架的装配工艺 塑料注射模模架的装配主要是将导柱、导套装入模板和复位杆的 调整。其装配工艺过程如下。 1.选配导柱、导套 在选配导柱和导套时,应控制导柱和导套的配合间隙在0.02~ 0.04mm之间。
三、滚动导向模架的装配 滚动导向模架的结构如图5-2所示。由于在导柱与导柱与导套之 间设有滚珠,且导柱、导套与滚珠的配合为过盈配合(过盈量按
附录G 冲压模具标准模架

1
125×48 140×53 125×48 50× 140×53 140×58 150×58 140×53 150×58 140×53 150×58 150×53 160×63 55× 150×53 160×63
滑动导向后侧导柱模架规格(二)
标记示例: 凹模周界 L=200mm、B=125mm,闭合高度 H=170~205mm、I 级精度的后侧导柱模架: 模架 200×125×170~205 I GB/T 2851.3-90
315×200×45 315×200×50 250×250×45 250×250×50 315×250×50 315×250×55
315×200×55
180
180
210
210
115×43
200
200
315×200×65
125×48
230
230
35×
40×
35×
180
180
250×250×55
115×43
210
170 210 200 240 250 200 200 245 220 265
250×200×45 250×200×50
250×200×50 250×200×60
160
160
190
190
190
190
210
210
105×43 115×48
190 230 220 260 315 210 255 240 285 190 230 220 260 250 270 255 240 285 250 215 250 245 280 315 245 290 275 320
量 1
格 200 230 230 260 200 230 230
标准模架型号
标准模架型号标准模架是一种用于工业生产中的模具,其型号的选择对于生产效率和产品质量有着重要的影响。
在选择标准模架型号时,需要考虑多种因素,包括生产工艺、产品规格、生产批量等。
本文将介绍几种常见的标准模架型号,并分析它们的特点和适用范围。
首先,我们来介绍一种常见的标准模架型号——G系列模架。
G 系列模架是一种通用型号,适用于多种不同规格的产品生产。
它的特点是结构简单,易于维护,适用于中小批量生产。
G系列模架的优点是灵活性强,能够适应不同规格产品的生产需求,但缺点是生产效率相对较低,适用于对生产效率要求不是很高的情况。
其次,我们介绍一种适用于大批量生产的标准模架型号——H 系列模架。
H系列模架是一种高效率的模具,适用于大规模生产。
它的特点是结构复杂,但能够实现自动化生产,生产效率高。
H系列模架的优点是适用于大规模生产,能够提高生产效率,但缺点是维护成本较高,适用于对生产效率要求较高的情况。
另外,还有一种适用于特殊工艺要求的标准模架型号——S系列模架。
S系列模架是一种专业化的模具,适用于特殊工艺要求的产品生产。
它的特点是结构复杂,但能够实现特殊工艺要求,产品质量高。
S系列模架的优点是能够满足特殊工艺要求,保证产品质量,但缺点是适用范围有限,生产效率较低,适用于对产品质量要求较高的情况。
综上所述,选择标准模架型号时需要根据生产需求和产品特点进行综合考虑。
对于中小批量生产,可以选择灵活性强的G系列模架;对于大规模生产,可以选择高效率的H系列模架;对于特殊工艺要求,可以选择专业化的S系列模架。
在选择标准模架型号时,还需要考虑模具的质量、价格、供应商等因素,以确保选择到最适合的模具,从而提高生产效率和产品质量。
附录G 冲压模具标准模架
1
125×48 140×53 125×48 50× 140×53 140×58 150×58 140×53 150×58 140×53 150×58 150×53 160×63 55× 150×53 160×63
滑动导向后侧导柱模架规格(二)
标记示例: 凹模周界 L=200mm、B=125mm,闭合高度 H=170~205mm、I 级精度的后侧导柱模架: 模架 200×125×170~205 I GB/T 2851.3-90
量 1
格 200 230 230 260 200 230 230
50× 260 230 260 260 290 230 260 260 290 230 260 260 290 220 250 250 280
55× 240 270 270 300
1
125×48 140×53 125×48 45× 140×53 140×58 150×58 140×53 150×58 140×53 150×58 150×53 160×63 50× 150×53 160×63
90
3
4
导柱 GB/T2861.1—90
数量
5
6
导套 GB/T2861.6—90
1
1
1
1
1
1
L B 最小 最大
规格
110 130
100×80×25
100×80×30
130 150
100
120 145
80×80×30
100×80×40
140 165
100
100
120
120
110
110
130
130
65×23 70×28
130 150 100
冲压模具常用标准件
冲压模具常用标准件冲压模具是现代工艺中不可或缺的一部分。
随着现代技术的不断发展和应用,冲压模具的制造和使用规范越来越严格。
冲压模具所涉及的部件和标准件数量繁多,但其中一些常用的标准件则是冲压模具中最重要的一部分。
本文将着重介绍冲压模具常用的标准件。
一、模具基础件1.钢板钢板是制造冲压模具的最基本材料之一。
冲压模具的使用寿命往往取决于钢板的质量和硬度。
目前,市场上大多数的冲压模具都是由优质、高硬度的钢板制成的。
2.导柱、导套导柱和导套是冲压模具中非常重要的标准件。
导柱是模具上直径较大的圆柱形件,而导套则是模具上直径较小的圆柱形件。
导柱和导套的配合间隙必须非常紧,以确保模具装配后精度和稳定性。
否则,在使用过程中,容易引起偏差和过度磨损,使冲压质量下降。
因此,在制造冲压模具前,必须准确测量导柱和导套的公差和配合间隙。
3.垫圈垫圈用于填充模具各部件之间的空隙并起到加固作用。
垫圈在冲压模具中是不可或缺的标准件。
因为冲压中往往需要大量的力量和压力,而垫圈可以分散这些力量和压力,减少磨损和破坏,保护模具的基础件。
二、模板及渐进模板1.模板模板是冲压模具中的重要组成部分之一,主要由两个拼合而成。
它通常用于生产批量较小的产品,如铝壳电容剪切件、接插件、电子元件等。
模板的制造工艺和钢板的要求相同,都需要优质、高硬度的钢材来制造。
模板的加工精度和表面质量要求非常高,以确保冲压产品的外观和内部质量达到良好的标准。
2.渐进模板渐进模板是冲压模具中的一种复杂模板。
它是由许多小型冲裁模板组成,能够按照要求逐步完成多种加工工艺,适用于复杂产品的生产。
渐进模板的制造要求非常高,需要结合产品的实际形状来进行设计和制造。
渐进模板的加工难度较大,需要高精度的加工设备和技术。
三、其他常用标准件1.弹簧弹簧是冲压模具中常用标准件之一,可以起到抗震、保持和复位的作用。
弹簧通常用于模具的挡料、压料或者是自动喂料机构中,以确保模具正常运转和稳定工作。
资料(冲压模具标准)
一.模具制造流程二、模具常用材质:1、钢料(SKD11、G05、DC53、SS41、S45C)2、铸件(FC30、GM241、FCD55、TGC600、ICD-5)三、模具专有名词:1、CAD DATA(2D线架构,3D面形状)2、NC程序(2D及3D加工程序)3、成品图4、工法图(工艺图)5、工程内容:1、BL(下料)2、FO(成形)3、DR(拉延、拉伸)、RDR(再拉伸)4、TR(修边、剪边)5、PI(冲孔)6、RST(再整形)7、FL(翻边)8、BUR(孔翻边)9、SEP(分切)10、CAM(凸轮)11、CAM TR(侧剪)CAM PI(侧冲孔)CAM RST(侧整形)CAM BUR(侧整形)12、SLIT(剪缝)13、CUT(剪切)14、JOG(段阶)15、HEM(压平)四、模具主要结构名称:1、下模(PUNCH)2、上模(DIE)3、押板or活塞(B、H)4、押料板(PAD)5、分块(SECTION DIE)剪边、整形6、发料剪(SCRAP CUTTER)7、凸轮(CAM)驱动块(CAM DRIVER)滑动块(CAM SLIDER)押料板(CAM PSD)8、押条(BEAD)9、导引(上、下模、上模与押料板、下模与押板)GUIDE10、助条(RIB)11、发料槽(SCRAP SHUTE)12、发料盒(SCRAP BOX)13、进、退料支架(LOADING STAY、UNLOADING STAY)14、滚轮(ROLLER)15、顶料机构(LIFTER)16、折边顶料机构(FL LIFTER)17、踢出机构(KICKER)18、镶块(INSERT)19、吊耳(KOOK)→镶入吊耳or插销式吊耳20、平衡垫块(DISTANCE BLOCK)一、DR(拉伸模):一、主要结构:1、下模(PUNCH)2、押板(活塞)押褂环:B.H3、上模(DIE)二、模具设计重点:1、模垫销位置设定(依机械规格)2、导引(上、下导引方式及下模与押板导引方式)3、销槽、定位槽(依机械规格)4、吊耳(上模、下模、押板)5、平衡垫块设置6、素材定位具7、成形到底记号(R/L MARK)8、助条分布(250~350)9、打料装置10、规视孔11、减轻孔12、KEY槽13、基准孔14、模具高度15、送料高度16、进退料支架17、翻转孔三、标准零件部品:1、耐磨板(滑板)2、吊耳3、平衡垫块4、行程螺栓(行程挡块)5、成形至底记号(R/L MARK)四、设计要素:1、成品线、鱼肉造型线2、分模线(下模与押板分模线)3、下料线4、基准线(点)5、座标线6、模具中心线、机械中心线(自行决定)五、DR(拉伸模)设计方针:1、模垫销:○a位置数量须整体考虑其平衡性(B.H)○o行程大小决定○o下模座逃孔2、机械中心之决定3、押板下之模垫销位置须设置“助条”支撑4、平衡垫块数量及位置须平均分布约400~500间隔一个且须有助条支撑(B.H)5、下模与B.H导引方式:○o内导引注意模垫销行程○o外导引6、上、下模导引一般便用导跟方式7、行程定位螺栓设置(4个)8、销槽、定位槽设置(依机械规格)9、吊耳设置(上、下模及B.H)10、KEY槽(上、下模)11、肋条平均分布250~35012、进、退料支架设置工法图之认识:1、表头内容记要2、各工程内容之表示方式平面图、断面图3、进料方向4、加工方向(PRESS行压方向)(一)、构想图内容须表示之项目一、出图比例:1/4二、每张图内之名称须注记(上模or下模平面图or SECA-A……)及图框表格处注记。