
IPQC制程稽查表
稽核时间
稽核项目
8:00-10:0010:00-12:0013:30-15:3015:30-17:3018:30-20:3020:30:-
1、各工段接触基板人员是否正确佩带静电手环?
2、各工段/工位是否悬挂或摆放相对应的作业指导书?
3、各工段线体、电烙铁及电脑等设备是否良好接地?
4、各工段物料是否分类存放并作相应的标识?
5、各工段/工位是否按照作业指导书进行作业?
6、各工段所用仪器、设备、线体是否处于正常工作状况?
7、检查panel料号、型号是否正确,panel与基板匹配是否正确?
8、流程卡是否与实物相符,填写是否正确?
9、检查各类原材料(包装材料、panel)是否存在问题?
10、panel锁附方式是否正确?
11、螺丝规格是否正确及是否有锁好?
12、检查panel线材是否正确植入?
13、耐压测试值、对地阻抗值是否合乎规格?
14、实验机标示是否按要求进行标示?
15、检查所用之包装材料、各类标贴是否正确?
16、抽查各项电气参数是否在规格内?
17、首件检查有无异常?
18、成品良品与不良品或待处理品是否放入规定位置?
19、各检验位修理位是否正确真实填写报表记录?
LCDTV IPQC 制 程 稽 核 表
检验员: 确认: 审核:
确认记录
备注:1、成品段各工段含:装配线、调试线、包装组、维修组。2、“√”表示无异常,“×”表示有异常,有异常需在备注栏注明具体现象。
编号: 日期:
FORM NO: SQY-QAD-C011
IPQC制程巡检程序(含表格)

IPQC制程巡检程序(IATF16949/ISO9001-2015)1.0目的规范半成品/成品制程巡检检测的项目、方法、频次、标准、不合格的处理.从而保证产品质量符合客户要求,同时通过制程巡检收集生产制程的原始记录,有效地监控制程的变化,并以此保证和推动制程的持续改善。
2.0范围:适用于我司所有之半成品和成品制程的控制。
3.0术语(定义):3.1首件检验:对每个班次刚开始时或过程发生改变后加工的第一个或前几件产品进行的检验。
3.2巡检:制程检验3.3终检:对产品在完成一道工序后,准备转入下工序或入库之前,进行的一个全面的检验。
3.3品质状态:红色盒子装不合格品;红色标签代表不合格品;绿色、蓝色盒子装合格品;绿色标签代表合格品;黄色盒子装待检品;黄色标签代表特采品。
4:权责:IPQC:负责按制程巡检作业指导书对产品进行巡回检验。
品质主管:负责制定产品检验规范和作业指导,及重大品质异常的协调与处。
PMC:负责产品的生产进度和质量问题整体统筹安排,以保证产品按期交付于客户。
生产部:负责保质保量完成生产计划任务。
5.0作业内容:5.1客户订单5.1.1PMC部根据客户订单,转化为内部生产指令单,下达生产任务给相关生产工序部门,并随时跟进每天的生产进度和产品质量状况,以确保按期交付产品于客户。
5.2生产试作与首件送检5.2.1生产部门根据生产指令单,及时准备好工装治具/机台/生产线和相关辅料,制定生产计划控制进度,准备试产调试或改机。
5.2.2生产根据工程图纸及客户要求等技术指标,开始试作3-5PCS,对产品外观/尺寸/同轴度/跳动度进行自主检查,检查OK后,填写好首件单,送检给品质部IPQC做首件确认检查。
5.3首件检验5.3.1IPQC收到首件单和试作样品后,根据样板/检验规范/工程图/客户要求等技术资料,对产品进行全面检查和记录。
5.3.2首件确认OK后,IPQC签核首件样板,通知生产批量生产,并且把检验的数据详细如实的记录于<首件确认记录表>上,以便后序相关质量问题的追溯。
IPQC制程巡检记录表(新)

检查前后左右视延长线有无脏污、爆线
5PCS/2H
7
放前后左 检查前后左右视摄像头有无脏污、不可漏贴 右摄像头 摄像头保护膜
5PCS/2H
8
放螺丝
检查有无按作业指导书的要求将2PCS PB圆头 螺丝、4PCS PA圆头螺丝、2PCS M4平垫、
5PCS/2H
2PCS弹簧垫放入到63*41MM的封口袋中
制定:
审核:
核准:
公司
录表
等级分类:A:致命 B:严重 C:轻微
13:30-15:30 15:30-17:30
缺陷等级
表单编号:QR-PZ-03 版本/版次:A0
5PCS/2H
壳之间的缝隙不能超过0.2mm
检查彩盒印刷图案是否正确,方向是否正确
2
折叠彩盒 按彩盒刀模印折叠彩盒 放吸塑 检查吸塑有无脏污、破损,检查无问题后放
5PCS/2H
拉流下一工位。
放干燥剂 检查32PIN电源线有无脏物、爆线;
3 32PIN电源 有无在吸塑左右中间格子里放1PCS干燥剂; 5PCS/2H
5PCS/2H
12
贴标签 称重
检彩盒/标签外观:无脏污、无破损;注意标 签不能漏
5PCS/2H
装箱
贴、标签内容不可模糊不
13
整箱称重 整箱重量范围:16.93~17.01KG; 封箱 贴标 外箱标签上的供应商编号、数量、箱数、重
5PCS/2H
签
量与作业指导书要求一致。
异常描述及处理方法:
备注:巡检过程中发现不符合项,及时记录并要求责任单位改善,没有不符项用√表示
检查CAN盒、主机魔术贴有无破损;
9
放U盘 魔 术贴
检查包装有无脏污破损; 检查有无按作业指导书的要求放入魔术贴和U
IPQC制程巡检作业指导书(含表格)
IPQC制程巡检作业指导书(ISO9001-2015)1、目地:规范半成品/成品制程巡检检测的项目、方法、频次、标准、不合格的处理.从而保证产品质量符合客户要求,同时通过制程巡检收集生产制程的原始记录,有效地监控制程的变化,并以此保证和推动制程的持续改善。
2、范围:适用于我司所有之半成品和成品制程的控制。
3、术语(定义):3.1首件检验:对每个班次刚开始时或过程发生改变后加工的第一个或前几件产品进行的检验。
3.2巡检:制程检验。
3.3终检:对产品在完成一道工序后,准备转入下工序或入库之前,进行的一个全面的检验。
3.3品质状态:红色盒子装不合格品;红色标签代表不合格品绿色、蓝色盒子装合格品;绿色标签代表合格品黄色盒子装待检品;黄色标签代表特采品。
4、权责:IPQC:负责按制程巡检作业指导书对产品进行巡回检验。
品质主管:负责制定产品检验规范和作业指导,及重大品质异常的协调与处理。
PMC:负责产品的生产进度和质量问题整体统筹安排,以保证产品按期交付于客户。
生产部:负责保质保量完成生产计划任务。
5、作业内容:5.1客户订单5.1.1PMC部根据客户订单,转化为内部生产指令单,下达生产任务给相关生产工序部门,并随时跟进每天的生产进度和产品质量状况,以确保按期交付产品于客户。
5.2生产试作与首件送检5.2.1生产部门根据生产指令单,及时准备好工装治具/机台/生产线和相关辅料,制定生产计划控制进度,准备试产调试或改机。
5.2.2生产根据工程图纸及客户要求等技术指标,开始试作3-5PCS,对产品外观/尺寸/同轴度/跳动度进行自主检查,检查OK后,填写好首件单,送检给品质部IPQC做首件确认检查。
5.3首件检验5.3.1IPQC收到首件单和试作样品后,根据样板/检验规范/工程图/客户要求等技术资料,对产品进行全面检查和记录。
5.3.2首件确认OK后,IPQC签核首件样板,通知生产批量生产,并且把检验的数据详细如实的记录于<首件确认记录表>上,以便后序相关质量问题的追溯。
IPQC制程巡检记表

生产工艺核对
1.新产品试产、换线、变更时是否有Байду номын сангаас对首件、样品生产;
2.各工位是否有作业SOP;
3.作业内容是的否与SOP上的要求相符;
4.极性元件在文件是否有标示;
5.有方向元件插件是否正确;
6.要求点胶位置是否点胶正确;
7.PCBA上的三防漆喷涂是否合SOP要求;
IPQC制程巡检记录表
巡检项目内容
巡检时间
备注
8:30/
10:30
10:30/
12:00
13:30/
15:30
15:30/
17:30
18:30/
20:30
物料
稽查
1.各上线物料是否贴有IQC检验合格标签,物料标示是否与实物相符;
2.各工位的物料规格型号是否与SOP上面的一致;
3.静电敏感的元器件、PCBA存放是否符合静电防护要求;
现场5S检查
1.仪器设备点检保养是否有执行,是否在校验日期内;
2.各物料是否明确规类并摆放整齐;
3.不良品、待维修品、良品、是否标示清楚;
4.各通道是否畅通明亮,地面、作业台面是否干净整洁;
异常问题点描述
异常类别
临时处理方案
IPQC确认:
审核:
保存期限:2年表单编号/片本:MT-QR-PZ-003/A0
8.各电批扭力是否符合SOP的要求;
功能
测试
1.各测试设备是否工作正常;
2.QC的测试方法是否正确,有无按标准测试;
3.QC测试报表有无如实填写;
4.良品与不良品有无分开摆放和标志;
ESD
检查
1.静电接地系统是否良好;
IPQC制程巡检模板
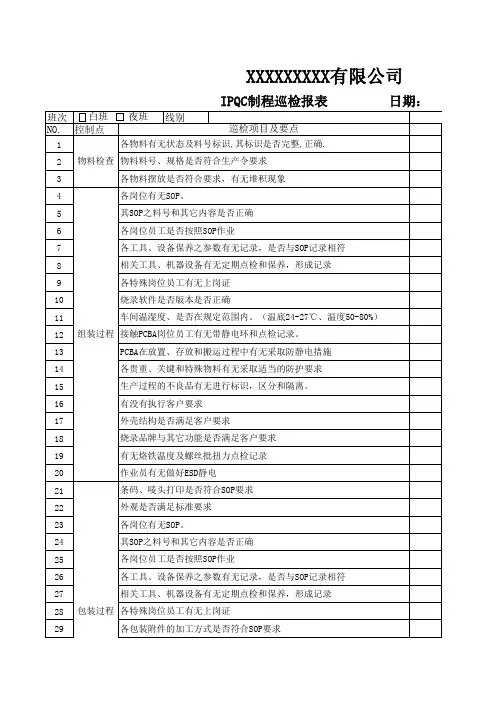
IPQC制程巡检报表
班次 白班 NO. 控制点
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29
日期:
夜班
线别 巡检项目及要点
巡
各物料有无状态及料号标识,其标识是否完整,正确. 物料检查 物料料号、规格是否符合生产令要求 各物料摆放是否符合要求,有无堆积现象 各岗位有无SOP。 其SOP之料号和其它内容是否正确 各岗位员工是否按照SOP作业 各工具、设备保养之参数有无记录,是否与SOP记录相符 相关工具、机器设备有无定期点检和保养,形成记录 各特殊岗位员工有无上岗证 烧录软件是否版本是否正确 车间温湿度、是否在规定范围内。(温底24-27℃、温度50-80%) 组装过程 接触PCBA岗位员工有无带静电环和点检记录。 PCBA在放置、存放和搬运过程中有无采取防静电措施 各贵重、关键和特殊物料有无采取适当的防护要求 生产过程的不良品有无进行标识,区分和隔离。 有没有执行客户要求 外壳结构是否满足客户要求 烧录品牌与其它功能是否满足客户要求 有无烙铁温度及螺丝批扭力点检记录 作业员有无做好ESD静电 条码、唛头打印是否符合SOP要求 外观是否满足标准要求 各岗位有无SOP。 其SOP之料号和其它内容是否正确 各岗位员工是否按照SOP作业 各工具、设备保养之参数有无记录,是否与SOP记录相符 相关工具、机器设备有无定期点检和保养,形成记录 包装过程 各特殊岗位员工有无上岗证 各包装附件的加工方式是否符合SOP要求
检验:
审核: WS04-Q-QC0201F04a
司
巡检时间
日期:
未尽事间/线别/产品型号/生产令号和异常现象。
IPQC制程巡检表(DIP)
测试架有无维护、按期保养;有无维护、保养记录,所有测架,电视等设备是否接地。
21
测试员有无经过相关的技能培训和上岗资格审核,有无上岗证,包装位有无叠板,堆板的不良现象,包装方式、不良品是否明确区分标识
23
包装员工是否佩戴防静电手环或防静电手套作业,防静电手环接地是否良好
17
测试员是否佩戴防静电手环或防静电手套作业,防静电手环接地是否良好
18
产线有无与所生产机型相对应的《测试作业指导书》。测试QC操作程序是否按《测试作业指导书》进行,测试方法是否正确。
19
测试合格品有无QC PASS贴,QC PASS贴打印位置是否正确;功能测试QC检出不良品是否记录并标识,QC报表有无负责人确认
8
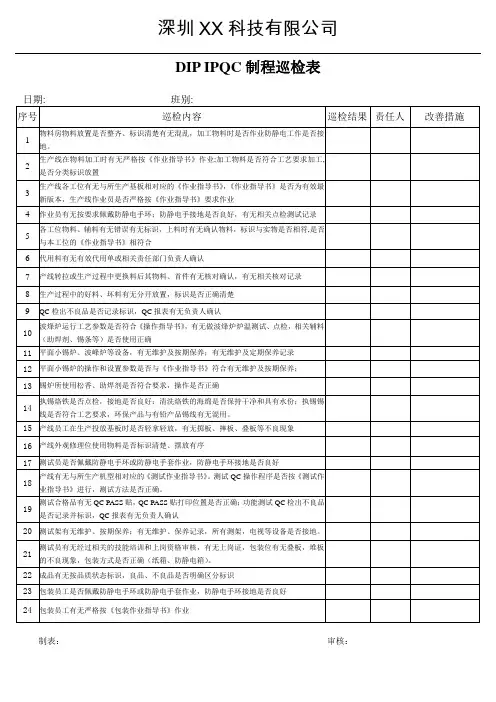
生产过程中的好料、坏料有无分开放置,标识是否正确清楚
9
QC检出不良品是否记录标识,QC报表有无负责人确认
10
波烽炉运行工艺参数是否符合《操作指导书》,有无做波烽炉炉温测试、点检,相关辅料(助焊剂、锡条等)是否使用正确
11
平面小锡炉、波峰炉等设备,有无维护及按期保养;有无维护及定期保养记录
12
平面小锡炉的操作和设置参数是否与《作业指导书》符合有无维护及按期保养;
DIP IPQC制程巡检表
日期:班别:
序号
巡检内容
巡检结果
责任人
改善措施
1
物料房物料放置是否整齐、标识清楚有无混乱,加工物料时是否作业防静电工作是否接地。
2
生产线在物料加工时有无严格按《作业指导书》作业;加工物料是否符合工艺要求加工,是否分类标识放置
3
生产线各工位有无与所生产基板相对应的《作业指导书》,《作业指导书》是否为有效最新版本,生产线作业员是否严格按《作业指导书》要求作业
IPQC制程巡检记录表
工位巡查等级每30分钟抽查一次。
不良描述产品倒装、条形码及电池标贴方向与箱装方向不一致。
操作要求1、检查外箱的箱装方向、电池标贴方向、条形码方
向是否一致?
2、产品方向是否正确?工位不良图示管制内容
不良图示管制内容
巡查等级每30分钟抽查一次。
不良描述
上盖、中盖喷漆颗粒、刮花、
擦痕、杂质、划伤等
操作要求
1、颗粒/色斑/杂质/气泡/穿孔:
上盖和中盖,目视距离30cm不明
显,直径<1.0mm,间距>30mm,
数量<5。
2、划伤/划痕/气纹/流痕/刮花:
宽度<1.0mm;长度<5.0mm,间
距>30mm,数量<5。
宁波九丰电器有限公司
宁波九丰电器有限公司。
注塑ipqc制程巡检记录表
明
5.抽样方案依普通二级抽样方法进行 CRI=0 ,MAJ=1.0,MIN=2.5 抽样20PCS(1.0:收0退1 2.5:收1退2)抽样32PCS(1.0:收1退2
2.5:收2退3)抽样50PCS(1.0:收1退2 2.5:收3退4)抽样80PCS(1.0:收2退3 2.5:收5退6)抽样125PCS(1.0:收3退4 2.5:收7退8)
抽样200PCS(1.0:收5退6 2.5:收10退11)
6.必须结合《制程QC检验标准》检查产品
QC签名/日期:
审核/日期:
批准/日期:
备注
.0:收1退2 2.5:收7退8)
2.塑胶件外观
3.塑胶件结构
4.透明件的透光度
5.塑胶件尺寸
处理措施 判定
1.此表应如实,按时,具体检查项目。判定合格记 OK 不合格 NG
2.巡检不合格时,QC组长必须给出有效的处理措施。并对处理结果进行确认。
说
3.样品必须从不同员工的半成品中随机、分散地抽取
4.必须要根据MK签名认可的标准样和Spec来核对和检测
IPQC制程巡检记录表
ቤተ መጻሕፍቲ ባይዱ客户:
订单号:
部门:注塑部
产品名称:
生产日期:
组别:
抽样数量
巡检结果
8:30-9:30 9:30-10:30 10:30-11:30 11:30-12:30 14:00-15:00 15:00-16:00 16:00-17:00 17:00-18:00 19:00--
检验项目
1.塑胶件颜色
IPQC制程巡检记录表(注塑部)
IPQC制程巡检记录表
客户: MARY KAY订单号:部门:注塑部产品名称:生产日期:组别:抽样数量巡检结果
8:30-9:309:30-10:3010:30-11:30 11:30-12:30 14:00-15:00 15:00-16:00 16:00-17:00 17:00-18:0019:00--备注
检验项目
1.塑胶件颜色
2.塑胶件外观
3.塑胶件结构
4.透明件的透光度
5.塑胶件尺寸
处理措施
判定
说明1.此表应如实,按时,具体检查项目。
判定合格记OK 不合格 NG
2.巡检不合格时, QC组长必须给出有效的处理措施。
并对处理结果进行确认。
3.样品必须从不同员工的半成品中随机、分散地抽取
4.必须要根据 MK签名认可的标准样和 Spec来核对和检测
5.抽样方案依普通二级抽样方法进行 CRI=0 ,MAJ=1.0 ,MIN=2.5 抽样 20PCS(1.0: 收0退1 2.5: 收1退2)抽样 32PCS(1.0: 收1退2 2.5: 收2退3)抽样 50PCS(1.0:收1退2 2.5: 收3退4)抽样 80PCS(1.0: 收2退3 2.5: 收5退6)抽样 125PCS(1.0: 收3退4 2.5: 收7退8)抽样 200PCS(1.0: 收5退6 2.5: 收10退11)
6.必须结合《制程 QC检验标准》检查产品
QC签名 / 日期:审核/日期:批准/日期:。
IPQC巡检记录表最新
IPQC:
审核:
产品型号/规格:
上午
下午
8:00-10:00 10:00-12:00 13:30-15:30 15:30-17:30
加班 18:30-20:30 20:30-22:30
备注:IPQC严格按以上频率进行核查,若出现异常将不良现象标出,并写上处理方法,跟进效果,巡查时若无异常用“√”表示。 注:当异常问题大于5%以上必须出具品质异常单。
IPQC制程巡检记录表
日期:
客户:
订单/生产单号:
产品名称:
序 号
巡检内容
1 检查开线时是否按BOM表进行首件制作和测试,是否OK。
2
所用物料是否与物料清单相符,不符项是否有ECN(工程变更通知单)或相关文件支持 。物料标示、摆放是否合理。
3
生产员工是否按作业、装配指导书作业,动作方式是否正确,工具等是否正确,有无 正确佩戴静电环作业。
9 有无特采物料在线使用,如有需重点跟进有无异常。
10
装配过程有无漏装螺丝、套管等;产品内有无螺丝、杂物等未清理干净,产品是否干 净。
11 检测设备是否按规定进行了校对,结果是否符合。
12 产品的外型结构是否与标准相符,有无使用近似部件进行替代,颜色是否符合标准。
13 产品和配件是否与订单相符,试装是否合适。
14 电线是否符合标准要求,有无破皮和断芯。
15 产品耐压和绝缘电阻测试是否符合标准要求,有无异常。
16 产品标签和包装是否与标准一致,粘贴是否符合要求。
17 物料员更换物料及时确认,出现混料错料及时通知拉长及作业员挑选或换料
18
各工序或质量控制点单项不良比率达5%以上要求开品质异常单要求工程分析,并跟进 改善效果。