
数控立式玻璃钻孔机
5.5.4气路正确动作准确无泄漏,工作气压可调范围0.2~0.5Mpa。
5.5.5冷却水充分无堵塞和阻滞,水路无泄漏。
5.5.6传动机构动作可靠准确,不得有冲击和爬行现象。
5.5.7钻头进退顺畅,不得有阻滞。
本标准起草单位:广东意维高玻璃技术有限公司。
本标准起草人:黄伟、崔明伟。
本标准参与起草单位:中山市迪威机械制造有限公司、中山市富山玻璃机械有限公司、辽宁北方玻璃机械有限公司、深圳市汉东玻璃机械有限公司、亿海机械制造有限公司、佛山市银泓机械厂。
本标准参与起草人(按姓氏笔划为序):叶富丰、何军、何昌杜、张巧云、张玉成、张佰恒、张宝成、张钟会、李礼开、李富业、陈锡清、郝向国、夏贵海、翁铭信、黄俊辉。
3定义和分类
3.1 定义
数控立式玻璃钻孔机:将玻璃立式放置,采用数控方式控制钻头和玻璃的移动,用于玻璃钻削加工的设备。
3.2 分类
按立柱个数分为单柱数控立式玻璃钻孔机和多柱数控立式玻璃钻孔机。
4 型号、规格
4.1编制规则
数控立式玻璃钻孔机型号由特征代号、钻头对数、主参数和特性代号或更新代号组成。
□□-□□□-□
9.3.1机器应单台平放在干燥,通风良好的室内。
9.3.2 长期贮存应采用防尘、防潮和防火措施。
表3 噪声修正值
测量噪声值与背景噪声值之差
3
4~5
6~9
应减去的背景噪声修正值
3
2
1
6.5 精度检验
6.5.1 装配前,将玻璃传送导轨置于一级平板上,用塞尺及百分表检查其直线度和平面度应符合5.4.1的要求。
6.5.2 装配前,将钻头移动导轨置于一级平板上,用塞尺及百分表检查其平,保证其质量,依据相关的国家标准和行业标准以及各企业设备的设计制造和使用情况,制定本中国建筑玻璃与工业玻璃协会标准。
本标准将技术要求、试验方法、检验规则、标志、包装、运输、贮存等内容作出通用规定。
本标准由中国建筑玻璃与工业玻璃协会机械装备专业委员会提出。
本标准由中国建筑玻璃与工业玻璃协会批准。
GB5226.1-2002 机械安全 机械电气设备第1部份:通用技术条件
GB9969.1-1998 工业产品使用说明书 总则
GB/T11614-1999 浮法玻璃
GB/T13384-1992 机电产品包装通用技术条件
JGJ 102-96 玻璃幕墙工程技术规范
JGJ/T 139-2001 玻璃幕墙工程质量检验标准
企业代号
特性代号或更新代号:特性代号用大写拼音字母表示
更新代号用Ⅰ、Ⅱ、Ⅲ…表示
主参数2:加工玻璃最大长度的1/100mm
主参数1:加工玻璃最大高度的1/100mm
钻头对数,用阿拉伯数字表示
特征代号:“LZ”表示立式钻孔机
4.2型号示例
玻璃最大高度为2500mm,最大长度为5000mm,钻头对数为2对的数控立式玻璃钻孔机:LZ2-2550
5.4.3前后钻头移动同步误差≤0.15mm/500mm。
5.4.4钻头主轴锥孔径向跳动不大于0.05mm,轴向跳动不大于0.03mm。
5.4.5前后钻头旋转中心同轴度公差:φ0.15mm。
5.5 整机性能
5.5.1各部位轴承温升不大于45℃,最高温度不大于85℃。
5.5.2整机空载噪音≤85dB(A)。
7.2型式检验
7.2.1型式检验的条件
产品在下列情况之一时,应进行型式检验。
7.2.1.1新产品试制或转产;
7.2.1.2产品结构、材料和工艺有重大改进;
7.2.1.3正常生产时间满二年的;
7.2.1.4停产一年以上恢复生产的;
7.2.1.5质量监督机构提出型式检验要求时。
7.2.2分批与抽样
7.2.2.1同批投料生产的同一型号的产品为一批。
6.5.3 钻头移动导轨装配后,装上检验滑板以一条导轨为基准, 用百分表检查其平行度误差及相互高低差应符合5.4.2的要求。
6.5.4 前后钻头主轴装配后,转动升降丝杆,往复移动钻头滑板任意距离三次, 用百分表检查其前后钻头移动同步误差应符合5.4.3的要求。
6.5.5 前后钻头主轴装配后, 用百分表检查钻头主轴锥孔的径向跳动和轴向窜动均应符合5.4.4的要求。
5.5.8油路系统不得有堵塞及渗漏现象。
5.5.9 压盘压紧玻璃时不得使玻璃产生位移。
5.6产品加工精度
5.6.1 钻削玻璃孔径允许偏差≤0.3 mm。
5.6.2 孔径同轴度允许偏差≤φ0.3mm。
5.6.3相对公称尺寸,玻璃边至孔中心距(边心距)允许偏差±1.0mm;孔与孔中心距允许偏差±0.5mm。
5.6.4 当孔径≤Φ10mm时,允许孔口爆边≤0.5mm;当孔径≥Φ10mm时,允许孔口爆边≤1mm。
6 试验方法
6.1 基本参数及工作条件检验
用通用量具检验数控立式玻璃钻孔机的参数应符合5.1及5.2的要求。
6.2 外观检验
目视检查数控立式玻璃钻孔机的外观应符合5.3的要求。
6.3空运转试验
低速启动数控立式玻璃钻孔机,运转不少于5min后,调整速度,从低速到高速逐步增速运转,在最高速度时运转时间不少于30min后,按整机性能要求检验,检验结果应符合5.5.1~5.5.9的要求。
7.2.2.2型式检验的产品应从出厂检验合格的产品中随机抽取一台,经检验发现有不合格项目,则判断该批产品不合格。
7.2.3型式检验项目
型式检验的项目为本标准中5.1~5.6的规定。
7.3 出厂检验
7.3.1 数控立式玻璃钻孔机应经本企业质量检验部门检验合格,并附有产品质量检验合格证方可出厂。
注:出厂检验应包括产品标志、随机文件、专用工具和备件的检查。
6.5.6 前后钻头主轴装配后, 以前后钻头主轴锥孔为基准, 装上检验芯棒, 用百分表检查前后钻头主轴的同轴度应符合5.4.5的要求。
6.6 负荷试验
空运转试验及精度检验合格后应进行负荷试验,取5mm厚玻璃试样进行钻孔加工,按整机性能要求检验,检验结果应符合5.5.1~5.5.9的要求。
6.7 产品加工精度检验
4.3 常用规格
常用规格为:LZ1-2535、LZ1-2550、LZ2-2550。
5技术要求
5.1基本参数
玻璃传送速度 ≥5m/min
钻头移动速度 ≥3m/min
加工玻璃厚度 5~25mm
钻孔直径 φ4~φ100mm
5.2一般规定
5.2.1 温度范围:1~40℃
5.2.2 湿度要求:≤90%
5.2.3 海拔高度:≤1000m
8标志、铭牌、使用说明书及产品随行文件
8.1 标志
对易危害人身安全和易导致使用不当的地方应有警示标识或警告标志,各种安全标识应符合GB2894规定。
8.2 铭牌
铭牌上应清晰地标出以下内容:
注册商标
产品名称
产品型号
主要技术参数
制造商名称及地址
制造日期
出厂编号
产品执行标准代号
8.3 使用说明书
使用说明书的编写应符合GB9969.1-1998的规定
5.2.4 电源电压:380V±10%
5.2.5 电源频率:50Hz
注:出口机应符合用户所在国的供电电源的电压和频率。
5.2.6 玻璃原片必须符合GB11614规定的浮法玻璃。
5.2.7 钻头应符合设备的设计要求。
5.3外观要求
5.3.1表面漆层色泽应均匀一致,无堆积、剥落、起泡、划伤等缺陷。
5.3.2电镀零件镀层光亮,无剥落现象、无麻点。
8.4产品随行文件
产品合格证
产品使用说明书
装箱单
安装图
易损件目录或图册
文件必须用防水、吸湿塑料袋装好
9 包装、运输和贮存
9.1包装
机器包装用木垫和气珠膜材料,附件、专用工具和备件用纸箱或木箱包装。要求符合GB/T13384的规定。
9.2 运输
机器运输时应防重压、碰撞,要有防雨、防潮、防暴晒措施。
9.3 贮存
7.3.2 出厂检验的项目为本标准中5.3~5.5的规定,钻孔直径选3种常用直径。
7.3.3 出厂产品全检。
7.4组批
同批投料生产的同一型号的产品为一批。
7.5判定规则
7.5.1产品出厂时必须逐台进行检验,若有一项不合格,则判该产品不合格。
7.5.2型式检验时从出厂检验的合格产品中随机抽取1台,若有任意一项涉及电气安全的项目不合格,则判型式检验不合格。若有其它不合格项,允许加倍复检,仍有不合格项,则判型式检验不合格。
本标准于2004年首次发布,2007年第一次修订。
本标准由中国建筑玻璃与工业玻璃协会机械装备专业委员会负责解释。
数控立式玻璃钻孔机
1范围
本标准规定了数控立式玻璃钻孔机的型号、技术性能、试验方法、检验规则、标志、包装、运输和贮存等。
本标准适用于玻璃钻孔加工的设备。
2规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修改(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。
6.4 噪声测定
6.4.1 在距离地面1.5m,机器前、后、左、右各1m处,用声级计分别测量四个位置的噪声,其噪声测量值的算术平均值应不大于85dB(A)。
注:测量噪声前,应先测量背景噪声,测量位置与本机相同。
6.4.2玻璃钻孔机各测量点的噪声值应比其背景噪声值至少大10dB(A),当相差值小于10dB(A),大于3dB(A)时,按表3进行修正,若相差值小于3dB(A),其测量结果无效。
6.7.1 用游标卡尺检验玻璃试样孔径大小误差应符合5.6.1的要求。
数控铣磨K9玻璃加工精度控制

数控铣磨K9玻璃加工精度控制数控铣磨K9玻璃加工精度控制数控铣磨是一种常用于加工K9玻璃的精密加工方法。
K9玻璃是一种无色透明的硼硅玻璃,具有良好的光学性能和热稳定性,被广泛应用于光学仪器、仪表、光学通信等领域。
为了保证加工出高质量的K9玻璃制品,控制加工精度至关重要。
以下是数控铣磨K9玻璃加工精度控制的步骤:1. 设定加工参数:首先,需要根据实际需求设定好加工参数,包括切削速度、进给速度、切削深度等。
这些参数的设定应考虑到K9玻璃的物理特性和加工要求,以确保加工过程中不会产生裂纹或变形。
2. 准备工作:在开始加工之前,需要对加工设备进行检查和调整,确保设备的稳定性和精度。
同时,还需要准备好合适的刀具和砂轮,并检查其磨损情况,以确保切削效果和加工精度。
3. 固定工件:将待加工的K9玻璃工件固定在数控铣磨机的工作台上,使用合适的夹具或真空吸盘等固定装置,以确保工件的稳定性和位置精度。
工件的固定应符合加工要求,避免因固定不当而导致加工精度下降。
4. 加工策略选择:根据工件的形状和加工要求,选择合适的加工策略。
常见的加工策略包括等间距切削、等深度切削、螺旋切削等。
合理选择加工策略可以提高加工效率和加工精度。
5. 加工过程监控:在加工过程中,需要不断监控加工状态和加工精度。
可以使用传感器、测量仪器等设备进行实时监测和测量,以及及时调整加工参数和切削条件。
同时,还需要注意加工过程中的冷却和润滑,以避免过热和切削液不足等问题。
6. 加工后处理:加工完成后,进行必要的后处理工作。
包括清洗、去除毛刺、检查加工质量等。
通过合适的后处理措施,可以进一步提高K9玻璃制品的质量和精度。
综上所述,数控铣磨K9玻璃加工精度控制需要从设定加工参数、准备工作、固定工件、选择加工策略、加工过程监控和加工后处理等步骤进行。
通过科学合理地控制每个环节,可以确保加工出高质量的K9玻璃制品,满足各种应用需求。
玻璃打孔方法

玻璃打孔方法玻璃是一种常见的建筑材料,也广泛应用于家居装饰、工艺品制作等领域。
然而,由于其硬度和脆弱性,对玻璃进行打孔是一项技术性较强的工作。
本文将介绍几种常用的玻璃打孔方法,帮助您轻松应对玻璃加工中的难题。
首先,我们来介绍玻璃打孔的常用工具。
在进行玻璃打孔之前,您需要准备好以下工具,玻璃钻头、电动钻、玻璃钻孔机等。
这些工具在市场上都有售,您可以根据自己的需求和预算选择适合的工具。
第一种常用的玻璃打孔方法是使用玻璃钻头。
玻璃钻头是专门用于在玻璃上打孔的工具,其钻头表面覆盖有石英砂等硬质材料,可以有效穿透玻璃。
在使用玻璃钻头时,需要先在玻璃表面涂抹一些凡士林或者玻璃切割油,以减少摩擦和热量,防止玻璃破裂。
然后,用电动钻搭配玻璃钻头缓慢而均匀地进行钻孔,注意控制好力度和角度,避免玻璃碎裂。
第二种常用的玻璃打孔方法是使用玻璃钻孔机。
玻璃钻孔机是一种专业的玻璃加工设备,具有高效、精准的特点。
在使用玻璃钻孔机时,首先需要将玻璃固定在工作台上,然后调整好钻头的位置和角度。
接下来,打开玻璃钻孔机,按照预先设计好的孔位和孔径进行钻孔。
玻璃钻孔机能够通过水冷系统降低钻头温度,同时还能够自动清理玻璃碎屑,确保钻孔过程平稳进行。
除了以上介绍的两种常用玻璃打孔方法外,还有一些其他特殊情况下的打孔方法。
比如,对于较薄的玻璃,可以使用玻璃切割器事先切割出一个小缺口,然后再使用钻头进行扩孔;对于曲面玻璃,可以使用特制的弯曲玻璃钻头进行打孔。
在实际应用中,根据具体情况选择合适的打孔方法,可以提高工作效率,同时也能够保证打孔质量。
总的来说,玻璃打孔是一项技术性较强的工作,需要根据具体情况选择合适的工具和方法。
在进行玻璃打孔时,一定要注意安全,佩戴好防护装备,避免发生意外。
希望本文介绍的玻璃打孔方法能够帮助到您,祝您在玻璃加工中取得成功!。
浅谈玻璃钻孔的加工工艺

浅谈玻璃钻孔的加工工艺发布时间:2022-07-22T06:01:47.681Z 来源:《中国电业与能源》2022年5期3月作者:彭立嘉[导读] 随着幕墙玻璃的发展,越来越多点式玻璃幕墙得到广泛运用,彭立嘉东莞南玻工程玻璃有限公司广东东莞 523141摘要:随着幕墙玻璃的发展,越来越多点式玻璃幕墙得到广泛运用,为满足不同的安装要求,玻璃需进行钻孔处理。
本文通过对玻璃钻孔加工工艺的摸索,总结出相关经验,希望对玻璃深加工及幕墙设计企业有一定参考价值。
关键词:幕墙玻璃;钻孔;加工工艺引言:为满足玻璃幕墙的安装使用,设计单位会根据建筑结构及受力要求在玻璃特定位置做钻孔处理,方便连接件安装固定。
而玻璃耐压强度高、硬度大,抗折、抗张强度不高,并且脆性较大,散热性差,热膨胀系数大(与金属比较),导致玻璃在机械加工时受到一定限制[1],本文通过多年生产实践经验,总结出普通玻璃钻孔的加工工艺。
一、玻璃钻孔基本原理玻璃钻孔是利用钻孔设备及玻璃钻头、钻套等工具,按照设计图纸在玻璃表面加工出相应孔的过程。
常见的玻璃钻孔设备为卧式钻孔机、立式钻孔机(也有少数使用水切割或激光的方式开孔),而玻璃钻头、钻套是由比玻璃硬度更高的金刚砂及黄铜组成的磨具,钻头壁厚1mm且中心为空心,用于通冷却水,玻璃钻套壁厚3-7mm,通过顶丝固定在玻璃钻头外围,玻璃钻头通过连接件同钻孔设备电机连接,在电机的带动下高速旋转,玻璃钻头通过轴向的进给及径向磨削,将玻璃逐渐磨穿,在磨削过程中通冷却水,从钻头中间喷出对玻璃钻头、钻套进行冷却。
一般情况下为两面配合钻孔,下面钻头钻出玻璃厚度1/3后退出,上面钻头再钻出玻璃厚度2/3,在钻孔过程中,玻璃钻套同时对孔边进行倒棱处理。
待整个孔钻穿后玻璃碎掉下,就形成了所需的孔。
二、钻孔设备加工原理目前玻璃深加工企业常用的钻孔设备为卧式钻孔机(图1)及立式钻孔机(图2)。
卧式钻孔机一般由工作台面、XY轴定位系统、上下电机、气动系统、冷却水系统、玻璃压盘、电脑控制系统等部位组成,卧式钻孔机一般适用于加工矩形玻璃,加工玻璃前需根据图纸计算出孔的坐标,并对应输入电脑控制系统,玻璃在定位块的作用下推送到相应位置,压盘在气缸作用下将玻璃夹紧,下钻头慢慢升起,在下电机带动下高速旋转磨削玻璃,此时冷却水会从钻头中间喷出,冷却钻头及钻套,当钻到玻璃厚度1/3处退出,上面钻头接着钻,直至孔钻穿为止。
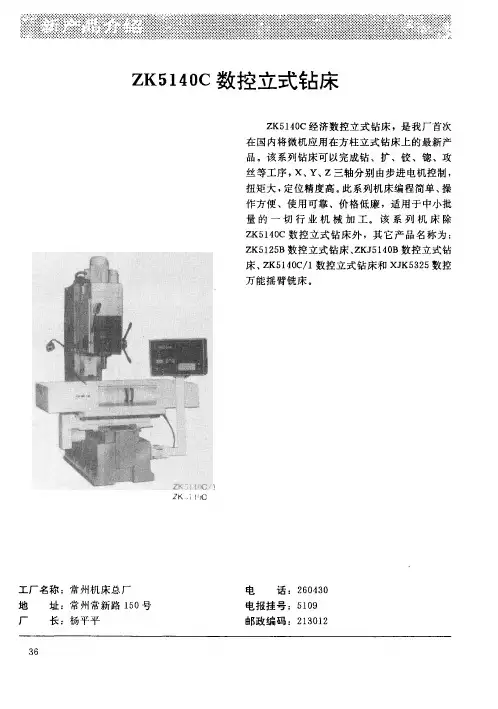
ZK5140C数控立式钻床
床
、
z K 5 1 4 0C
数控 立 式 钻床 和
万 能 摇 臂 铣床
工 厂名 称 地
厂
:
常 州 机 床总 厂 常 州常 新 路 杨平平
15 0
电 号
话
:
26 043 0 5 109 2 13012
址 长
:
电 报 挂号 邮 政 编码
:
:
:
数 控 立 式 钻 床
经济 数控立 式 钻床
品
。
,
是 我 厂 首次
铰
、
在 国 内 将 微 机 应 用 在 方柱 立 式 钻床上 的 最 新产 该 系 列 钻床 可 以 完成 钻
,
、
扩
、
镶
、
攻
,
丝 等工 序
,
x
、
Y
、
z
三 轴分 别 由步进 电 机 控制
。 、 、 ,
扭 矩 大 定位精 度高 此 系 列 机 床 编 程 简单 操 作 方便
、
使 用可 靠
价 格低 廉
。 ,
适 用 于 中小 批
:
量 的一 切行 业机 械 加 工
z K 5 14c 0 z K 5 1 2 5B该 系 来自机 床除 其它 产品 名 称为
X J K 53 25
数 控 立式 钻 床 外 数 控 立 式钻 床
/
1
。 、
z
K J 5 1 4 0B
数 控 立 式钻 数控
塑钢门窗设备及各附件应用(附图片)
机器名称:门窗双头切割锯
机器型号:LJ22B-500*4200
主要用途:主要作用是用来切割型材,可以实现90度和45度切割。
能源类型:电力+空气压力
操作粗描:将活动机头调至加工尺寸将活动的机头加紧将型材放在机器上加紧
名称:玻璃架用途:放置玻璃用,不可移动
名称:刨锯用途:切割型材用,实现中梃变边框
名称:涂料用途:用来涂在框扇外侧,与型材外色相同
名称:封盖冲模用途:用来给封盖冲轨道孔 名称:中梃连接件用途:用来实现中梃与边框的连接
名称:塑钢滑轮用途:推拉窗用滑轮,有轨滑轮
名称:推拉缓冲垫用途:用来实现推拉窗的缓冲
临别赠语
前言
本人是一个门窗设计员,利用业余时间对塑钢门窗的使用设备及各附件应用做了一个粗略的统计,以下的介绍中一定会存在错误和不足,对此请读者多多见谅。我写这篇文章的目的仅仅是让那些需要了解塑钢门窗的学员们了解一下,有用的话你就看看,没用的话你就当是个垃圾丢在一边。
铝门窗双头切割锯。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。2
其他图片:
机器名称:流水槽铣孔机
机器型号:暂无
主要用途:铣框扇的流水槽
能源类型:电力+气压
操作粗描:将型材放在工作台上定好流水槽加工的位置开动机器即可
个人总结:一、注意选择机头,此机器有两个机头,注意根据流水槽合理选择。
其他图片:
机器名称:V口切割机
机器型号:LJVW-60
主要用途:主要作用是用来在型材上开V型口。
落地式砂轮机。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。。15
立式加工中心
立式加工中心立式加工中心是一种常见的数控机床,也被称为立式数控铣床。
它的工作原理是通过在工作台上固定工件,然后使用旋转刀具在工件上进行铣削、钻孔、镗孔和螺纹加工等操作。
立式加工中心通常用于加工平面、曲面和复杂形状的工件。
立式加工中心的主要组成部分包括机床主体、主轴、刀库、工作台、控制系统和润滑系统。
机床主体是立式加工中心的基础结构,承载着各个组件的定位和固定。
主轴是立式加工中心的核心部件,负责传动刀具的旋转,拥有较高的转速和扭矩。
刀库是用来存放刀具的装置,一般配备多个刀位,可以实现刀具的自动换装。
工作台是安放工件的平台,具有可调节和固定的功能,使工件能够在加工过程中保持稳定的位置。
控制系统是立式加工中心的智能核心,通过预先编程的程序指令,实现自动化和精确的加工过程。
润滑系统用于给机床各个部件提供润滑和冷却,保证机床的正常运行。
立式加工中心的操作过程是先通过CAD(计算机辅助设计)软件将产品的三维模型转换成二维的加工程序,然后通过CAM(计算机辅助制造)软件进行程序优化,最后将优化后的程序上传到控制系统中。
控制系统通过指令控制主轴和工作台的运动,实现对工件的精确加工。
操作人员只需要进行简单的设置和监控工作,不需要直接干涉加工过程。
立式加工中心具有许多优点。
首先,由于刀库具备自动换刀功能,可实现多种不同的加工操作,提高了加工的灵活性和效率。
其次,立式加工中心具有较高的加工精度和加工质量,能够进行高精度的定位和磨削。
此外,立式加工中心还具有较高的自动化水平,能够实现连续加工和无人化操作,大大减少了人工成本。
在工业生产中,立式加工中心广泛应用于航空航天、汽车、电子、模具、医疗器械等行业。
例如,在航空航天领域,立式加工中心可以用来加工飞机发动机部件、导弹和卫星零部件等。
在汽车行业,立式加工中心可以用来加工汽车发动机、底盘和车身零部件等。
在电子领域,立式加工中心可以用来加工电子元器件、PCB板和电路板等。
在模具行业,立式加工中心可以用来加工塑料模具、金属模具和模具配件等。
制作与加工设备能力
制作与加工设备能力一、玻璃加工设备1、玻璃切割设备(1)、340BCM 三段式异形切割线由自动上料、切片、分片三部分组成,中央CNC 控制;X,Y 轴驱动采用交流伺服系统,有着极高的定位精度;可加工最大尺寸2750mm×3660mm 的玻璃,切割玻璃厚度在3mm~19mm,适用于批量生产,工作效率高。
(2)、131BMA 大型切割机采用微机控制,最大切割玻璃尺寸3450mm×13000mm,加工玻璃厚度3mm~19mm 切割玻璃的排版、尺寸等可以数字输入,切割精度高,台面配有气垫和分片装置。
2、玻璃边部处理设备(1)、TITAN220C 双边磨边机用于磨削厚度3mm~25mm 的平板玻璃,18 磨轮配置,对玻璃平行两边、直线平底边,前后倒角的磨削、抛光一次完成,并可实现尖角倒圆;控制方面采用数控方式,定位精确,加工精度高,终端显示器可随时监控各磨头的工作状况。
(2)、CR 1111 单直线磨边机可实现数控显示各磨头的瞬时工作状态及主要的磨削参数,可完成3mm~25mm 的玻璃,平底边和前、后45°全倒角边磨削,抛光一次完成。
3、玻璃钻孔加工设备(1)、ALPA320-4 点式玻璃加工中心是一台集玻璃异形边、直边的磨削、钻、铣孔、刻花等多功能加工的制造加工中心,自配绘图软件,可在中心电脑实施加工样图制作并将数据传输至NC 终端电脑,中心具有一个16 并行的刀具的刀库,在加工过程中可实现自动换刀,定位精确,加工精度极高,可加工玻璃最大板面3220mm×2320mm,可加工玻璃厚度范围2mm~100mm,最大斜边长度30mm,最大孔径可加工Φ8mm~150mm。
(2)、HTK 2030 数控立式玻璃钻孔机,为pc 电脑数控,只需将玻璃放至传送带,输入孔位置尺寸,按动启动按钮,自动定位后,钻削所有的孔位,孔位精度及孔边外观质量较传统钻孔机有大幅度的提高。
4、钢化玻璃加工设备(1)、HTF ProE-2448-ABTA-10 水平钢化生产线采用微处理控制系统(PC),传动、加热控制,风压控制及时间均由控制系统执行,此外控制系统还包括不断自我诊断,记录错误及报警生动自成维护日记,程序参数资料数据库。
SCHMOLL钻孔机操作维修资料6
SCHMOLL钻孔机操作维修资料6 SCHMOLLMASCHINEN 5 自动模式页号 5.1 操作 / 子菜单的模式 5-2 5.1.1 Z轴的操作范围 5-35.2 程序挑选 / 一个自动循环的激活 5-55.3 单一行进功能的激活 / 在程序里激活 5-75.4 主机模式里的操作 5-95.5 状态讯息与特殊功能 5-115.6 自动模式里的工具更改 5-145.7 工具故障 5-175.8 工具控制 5-185-1SCHMOLLMASCHINEN5.1操作 / 子菜单的模式自动模式是用来执行各种格式里的机械程序。
自动模式包括了以下的子菜单:1 AUTO23 MANUAL4 AUTO7 ST Function 8 5 Selection, 6 Selection, Selection 程序概观AUTO 1 Selection 2 AUTO EDIT 3 MANUAL 4 HOST5 Set ZUT6 Set ZOT7 ST Function8 > >激活功能的选项AUTO 1 Selection 2 AUTO EDIT 3 MANUAL 4 AUTO ZERO7 PARKPOSITION ST Function 5 ST 6 Start BDE 8 Single控制功能/单一行进选项AUTO 1 Selection 2 AUTO EDIT 3 MANUAL 4 AUTO ZERO7 PARKPOSITION ST Function 5 ST 6 Start BDE 8 Single单一行进功能AUTO 1 Selection 2 AUTO EDIT 3 MANUAL 4 Dry Run5 OPT.DELETE6 OPT. Stop7 W-Kontrolle8 > >挑选式功能5-2SCHMOLLMASCHINEN 5.1.1 Z轴的操作范围可以使用ZOTnn.n / ZOBn.n与ZUTnn.n来调整Z轴的顶端回转点与底部回转点。
卧式单面多轴钻孔组合机床
卧式单面多轴钻孔组合机床
铣床是一种大型机床,有平面铣床、立式铣床、卧式铣床等。
卧式单面多轴钻孔组合
机床是一种多功能的机床,是卧式铣床的改进版本。
它是一种钻孔、铣切、刨削组合的完
整机床,是数控旋转凸台加多轴立铣结构,具有自动换刀、自动位置、自动检测等功能。
该机床有良好的数控技术平台,采用先进的液压立柱技术,能实现高效、精密、稳定
的加工效果。
液压立柱可以将物料加工控制在定位精度误差范围内,减少物料的摩擦、折叠、破坏等现象,保证加工的高效率。
改进的钻台、刨削台、铣削台等工作台,可调节高
度和高度调整角度,这样可以调节工件的高度,准确定位工件。
本机还采用了多头自动换刀系统,采用先进的轴技术和数控技术,能同步运行多头刀具,提高加工效率,准确定位不同的刀具,更有效的把加工的轨迹实现,使得工件的加工
速度和精度提高。
本机结构紧凑,外形美观,各种功能性良好,装有网络智能交互操作系统,操作更简单,软件系统把机床联网,同步接入企业内部智能控制系统,实现远程操纵、监控等功能。
此外,本机采用了多种安全保护,如故障检测,可用于检测机床的设备故障情况,及
时发现和清除故障;动作保护装置,当机床的运动限位被越界时可防止机床被损坏;EMS
功能、可监控到电源有无过载状况及温度过载状况,并自动关闭机床,以保护电气部件。
卧式单面多轴钻孔组合机床具有加工效率高、精度高、操作方便、安全可靠等优点,
在机械加工行业有着重要的地位和作用。
它不仅能够满足人们多种不同加工需求,而且具
有重要的实用价值和经济效益,可以提高整体生产效率,减少加工成本,有效改善加工质量,真正实现自动化、智能化、节能化的工厂建设。
深孔钻机床品牌大全
深孔钻机床品牌内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.一、环球工业机械(东莞)有限公司环球工业机械(东莞)有限公司(简称环球机械)為明利集团成员之一,成立於2001年,其前身為东莞明利钢材模具制品有限公司属下机械厂。
明利集团於1940年成立於香港,至今己有70年的歷史,半个多世纪以来,主要经营模具钢材、标準模胚及非标準模胚的加工制造,為国内外模具企业提供优质的產品及优良的服务。
随著中国工业的发展,对模具制造业的要求也越来越高。
明利集团公司深知要提高模具企业的竞争力,不仅需要科学的经营管理,同时也需要专业的生產设备。
本著為模具制造业提供更完善的服务,明利集团公司在90年代就投入巨资建立了机械厂。
二、中捷数控科技有限公司中捷数控科技有限公司位于河南省南阳市,是南阳市发展重点工业项目的企业之一,拥有占地50000平方米,生产用地面积30000平方米的花园式现代化工厂。
公司设立南阳、东莞两个生产基地,综合南北各方资源优势,集产品研发、制造及售后服务于一体,形成全方位的价值服务体系。
中捷数控专注于数控深孔钻领域,自成立以来一直保持高速发展,“ZONJET”已成为业界颇具影响力的品牌。
产品的设计与定位以客户需求为导向,在功能和规格上可满足不同规模和领域的用户需求,并可实行个性化定制,力求给用户创造的经济效益。
主营产品有:三轴数控深孔钻,四轴多功能深孔钻,五轴钻铣中心,轴类深孔钻,管板深孔钻以及其他特种行业专用深孔钻;经过多年的研发改进,推陈出新,产品在加工精度、机床稳定性、人性化设计等技术性能方面均处行业领先水平。
三、浙江新跃加床厂浙江新跃加床厂是一家领先的专用机床应用方案服务商,以“推动高效加工”为核心定位,力求研发更为完善的机械加工专用机床设备,为用户提供高精度、高效率、低成本的机械制造解决方案。