
IQC品质异常处理单
品质异常报告模板单.doc
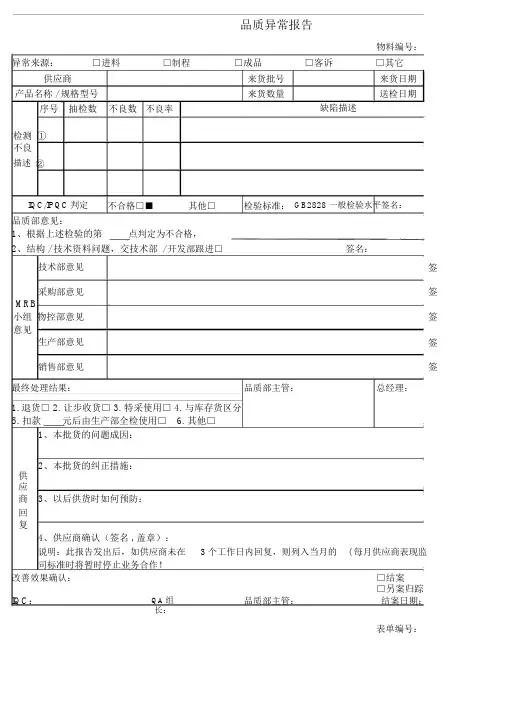
品质异常报告
物料编号:
异常来源:□进料□制程供应商
产品名称 / 规格型号
序号抽检数不良数不良率□成品
来货批号
来货数量
□客诉
缺陷描述
□其它
来货日期
送检日期
检测①
不良
描述②
IQC/IPQC判定不合格□■其他□检验标准:GB2828 一般检验水平签名:
品质部意见:
1、根据上述检验的第点判定为不合格,
2、结构 / 技术资料问题,交技术部/ 开发部跟进□签名:
技术部意见签采购部意见签
MRB
小组物控部意见
意见
签生产部意见签销售部意见签最终处理结果:品质部主管:总经理:
1.退货□
2. 让步收货□
3. 特采使用□
4. 与库存货区分
5. 扣款元后由生产部全检使用□
6. 其他□
1、本批货的问题成因:
2、本批货的纠正措施:
供
应
商3、以后供货时如何预防:
回
复
4、供应商确认(签名 , 盖章):
说明:此报告发出后,如供应商未在3个工作日内回复,则列入当月的( 每月供应商表现监司标准时将暂时停止业务合作!
改善效果确认:
IQC:QA组
长:品质部主管:
□结案
□另案归踪
结案日期:
表单编号:
号:
AQL标准
月日签名:月日签名:月日签名:月日签名:月日签名:月日:
表现监察报告 ) 中,当不符合我
归踪期:
号:。
品质异常处理流程

品质异常处理流程1.目的Purpose为规范公司制程品质异常处理流程,对制程中出现的品质异常及时处理,确保制程中的产品,品质得到有效控制,满足客户要求。
适用于制程品质异常处理3.定义Definitions3.1品质异常3.1.1IQC检验:超出允收水准,具体按照《进料检验作业规定》定义为准4.1.2巡检(单机台):外观单项不良:连续不良23pcs;尺寸单项不良:连续不良22pcs;功能单项不良:检验不良2Ipcs3.1.3全检:外观单项不良23%,尺寸单项不良21虬4.1.4抽检:违反3F(成型/适配/功能):检验不良21pcs.4.职责Responsibility4.1生产部4.1.1班组长:对不良品进行确认,对异常进行初步原因分析。
4.1.2课长:对生产管理人员作业层面等原因造成的异常,主导原因分析并推动改善。
5.2ME/生技:对非生产管理及作业层面的异常,主导原因分析并推动改善。
5.3品保单位4.3.1IPQC:对整个生产过程进行监控,将线上的异常向有关部门进行汇报,对改善行动进行跟踪,做好首件/巡检检查等。
4.3.2QE:对制程异常提出应急措施,并进行初步原因分析,跟进改善对策执行的有效性。
4.3.3SQE:对制程中确认的来料问题进行原因分析并推动供应商改善。
5.流程及说明ProcessFlowAndDescription5.1品质异常处理流程:6.2进料检验品质异常IQC进料检验发现的品质异常,依照《进料检验作业规定》处理。
6.3制程品质异常6.3.1作业员自检/互检发现之品质异常作业员依据作业指导书进行自检和互检,当发现品质异常时立即通知班组长进行确认处理。
6.3.2IPQC检验发现之制程异常6.3.2.1IPQC巡检发现品质异常时,通知生产单位确认并分析改善,将制程异常情况填写在《IPQC巡检记录表》和《IPQC尺寸检验记录表》中,初步统计不良数量,不良项目等信息,同时通知相关单位改善、处理。
IQC_进料检验及异常处理流程图
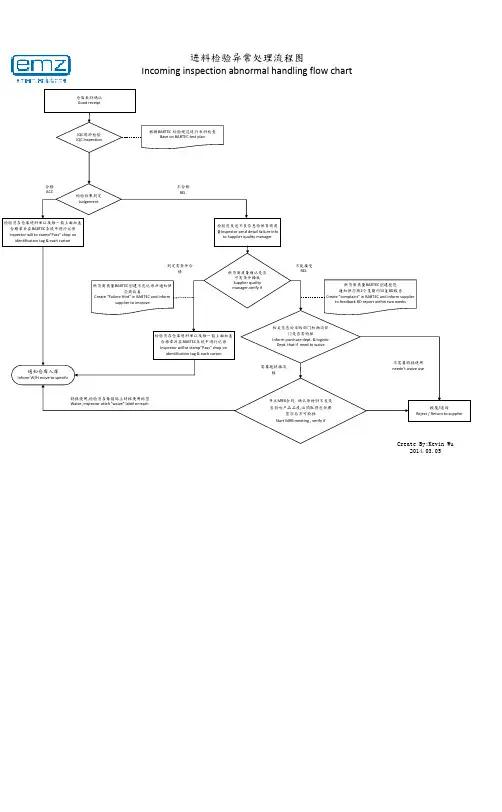
IQC进料检验 IQC Inspection
进料检验异常处理流程图 Incoming inspection abnormal handling flow chart
根据BABTEC 检验规范进行来料检查 Base on BABTEC test plan
合格 ACC
to Supplier quality manager
判定有条件合 格
供货商质量BABTEC创建不良记录并通知供 应商改善
Create "Failure Hint" in BABTEC and inform supplier to improve
供货商质量确认是否 可有条件释放
Supplier quality manager.verify if
相关信息给采购部门和物流部 门是否需特採
Inform purchase dept. & logistic Dept. that if need to waive
需要跑特採流 程
开立MRB会判, 确认原材料不良是 否影响产品品质,必须取得总经理
签字后方可特採 Start MRB meeting , verify if
检验员在仓库进料单以及每一箱上面加盖 合格章并在BABTEC系统中进行记录 Inspector will to stamp"Pass" chop on identification taБайду номын сангаас & each carton
特採使用,检验员在每箱贴上特採使用标签 Waive ,inspector attch "waive" label on each
不能接受 REJ.
IQC来料检验异常反馈单

不良描述致命缺陷数严重缺陷数轻
不良率
拒收数量允收数量供应商名称
检验方式
全检 正常抽检 加严检验 减量检验送检数量
严重缺陷轻送检单号允收水准检验日期AQL抽样标准致命缺陷 IQC来料物料异常反馈
物料名称
加工厂物料编号检验员:审核:
备注:我司判退的物料,客户/供应商在当天之内必须处理回复,否则我司当不良品处理。
如贵客户或供理,我司不给予安排上线使用!!!
特采物料引起的相应的品质问题由客户承担,挑选/特采使用物料相应的拆修损耗由客户承担!
0.4GB2828-2003-2N/A 抽样数量。
来料品质异常单

来料品质异常单
供应商 订单号 抽样数量 IOC判定: □合格 物料名称 物料编码 不良数pcs □ 不合格 来料日期 来料总数
编号:——————
不良率%
抽样标准:GB/T2828.1-2003一般检查水平II 问题类型: □外观 □材质 □结构 允许水准:□CRI0 □MAJ0.4 □MIN0.6 □性能
请供方收到<来料品质异常单>后2天内回复不良原因及改善对策,否则每份按50元扣款。
保存年限:
年
月
CL-IQC-0001A
效果确认(IQC跟踪效果并记录):
来料批次
责任人/日期: 1
2
3
4
跟踪供应商采取对策后连续三批供货是否有同样的不良品发生: 来料日期 □对策有效 □对策无效
检验结果 审核/日期 不良材料处理供应商回复(供应商或采购部给出材料处理方式): 由我公司自行处理 □补料,我公司扣除材料货款 备注: □补料,不良物料退回供方 □补料,不良物料
发生地点: □来料 □制程 □成品 □客户
状态描述:
期:
PMC
▲MRB最终评审结果
采购部
□退货
生产部
□特采
工程部
□供方挑选
研发部
□我司挑选
市场部
□其他
品质部 总经理 /最终核准 不良原因分析(供应商填写):
审核/日期:
责任人/日期:
NG
改善对策(供应商填写):
审核/日期:
原材料不合格品处理流程
原材料不合格品处理流程:1.IQC发现原材料不良,开立进料不合格品处理单2.IQC主管判定3.不良品判定结果:代用、选别、退货4.代用产品按代用方式入库5.选别:确定选别方式、选别后的合格品入库6.退货:由采购安排退回供应商7.以上三种判定,结果均需通知到采购部、生管部和仓库部同意按<不合格控制程序>入手展开顺藤摸瓜,-记录控制程序, 文件控制程序, 来料检验指导书, 预防纠正措施等逐步引用,具体措施参照楼上各DX高论!不合格品处理流程:1.IQC发现原材料不良,开立进料不合格品处理单2.IQC主管/工程师SQE/IQC判定3.不良品判定结果:代用、选别、退货,返工,返修,让步接收等4.代用产品按代用方式入库5.选别:确定选别方式、选别后的合格品入库6.退货:由采购安排退回供应商7 返工: 不合理地方返工处理8 返修: 即时解决处理不合格品,区别返工.9.标示,隔离,追溯,及时跟进等以上种种判定,结果均需通知到相关部门等!1) 来料Lot Out的处理:检查员判定Lot Out的部材,担当QE要及时确认不良品,并作出最终的判定,对最终判定NG,需要立即与供应商或客户进行反馈处理,并在规定时间内给出处理意见。
对于难以处理或处理不动的Case,请市场或采购联络处理,以满足生产的需求。
2)CA物料的处理:对于Lot Out的部材,在与供应商或客户交涉未果并生产紧急的部材,需要CA的部材,需要召开MRB会议,形成MRB决议,并安排好在部材投入前将不良品选出(如制定选别的方法、选别的流程、选别要点等)。
必须保证生产线投入的部材为良品。
3)生产线来料品质异常处理:对于生产线来料的品质异常,需要及时处理,对于异常频发的部材,需要及时确认在库品是否有同样的异常,如果有异常,则对部材进行及时的隔离并做相应的处置,以保证生产的顺畅。
我们公司是这样处理的了,1.有仓管员收到原材料通知IQC,IQC检验并记录在《来料检查日报》中,经判定不合格的有IQC加盖“不合格”印章,并填写《来料检验拒收报告》上报部门负责人;2.仓管员将不合格品原料放置到“不合格”区存放,3.品质部负责人收到拒收报告后组织相关人员对不合格原材料进行再次确认,经确认不合格后通知与之相关联的生产部,品质部,营业部。
品质异常通知处理单模板
□人(Man) □机(Machine) 矫正补救措施(暂时改善对策):
□料(Material)
□法(Method)
□环(Environments)
预防措施(永久改善对策):
技术部
生产部
仓储部
采购部
责任人: 日 期:
质量部
评 审 单 位 填 写
最终处置: □返工 □返修 □让步接收 □筛选 □拒收 □报废 □降级使用 □其它:
对策改善执行记录
执
行 单 重工后,良品数: 位 不良数: 填 不良率: 写 DPPM:
返工工时:
流程: 检验员/QC 组长判定不合格开单
IPQC 检验 OK
FQC 检验 OK
追踪确忍
批量:
抽样:
效果反馈: □理想
检验员:
不良数: 判定: □不理想 □未落实返工对策
检验日期:
QE 工程师确认 QC 组长确认
质量管理中心总监:
责任单位提出改善措施
生产部实施返工
入库
质量管理中心归档
□让步接收
□特采Leabharlann 责任单位:异常狀況说明 异常原因分析
反映者: 确 认:
异常类別(Variation Item) □材料品质异常(Material) □零件表异常(BOM) □设备异常(Equipment) □制程异常(Process) □人工作业品质异常(Operator) □检测异常(Test) □设计异常(Design)
品质异常通知处理单
收文单位:
编号:
发文单位:
日期:
异常地点 □IQC □IPQC □FQC □OQC □金工 □注塑车间 异常发生时间:
□装配线 □物流仓库 □客戶品质代表 □技术部
原材料品质异常索赔单
No.
损失内容
1 2
四.其他损失: No. 1 2
五.客户端损失: No.
合计: 数目或数量 索赔单位成本 合计金额
损失内容
合计: 合计金额
损失内容
合计: 额: 提出部门
品管员
主管
副总
备注 备注 备注 备注 备注 会签部门 采购部意见
供应商回签:(请在2个工作日回签,并注明处理方案和改善意见;超过2个工作日工厂将直接自行处理) 经办
浙江xx休闲用品有限公司
供应商名称
原材料品质异常索赔单
编号:
产品型号
发生地点
异常发生地点 □ IQC原材料异常 □ 制程原材料异常 □客户端原材料异常 异常描述:
发生时间
一.产品损失: No. 1 2
二.材料损失: No.
产品品名 材料品名
数量
索赔单价 合计金额
合计:
数量
索赔单价 合计金额
1 2
三.人工及停线损失:
来料品质异常处理指引[模板]
1 目的藉由质量异常问题的发掘、分析、改善作业,及时解决问题,进而杜绝异常再次发生,以提升整机产品质量。
2 范围适用于XXXX所有来料异常物料。
3 职责3.1 进料检验人员供货商质量不良时通知SQE,由SQE提出供应商纠正与预防措施单,并跟催供货商及时回馈矫正措施与效果确认,记录保存。
3.2 工程人员(EM/ME)质量异常之调查与原因分析及对策发掘/验证。
主导对评审需要试产的异常物料进行试产并出具试产报告并参与特产物料的评审3.3 项目品质工程师PQE评审异常产品及物料,并给出评审意见,推动责任部门分析改善;3.4 采购&MPL采购负责量产物料特采申请,经过批准后才可以特采使用;MPL 负责量产前物料特采申请;3.5 PM(项目经理)参与NPI阶段物料特采的评审,并给出评审意见.3.6 品质经理负责物料评审委员会物料最终的批准.3.7 责任部门对品质异常进行原因分析,并提出有效之改善对策,防止再发。
4 定义4.1 SQE(Supply Quality Control) 供应商质量管理4.2 IQC(In-Coming Quality Control) 来料质量控制4.3 PQE (Project Quality Engineer) 项目质量工程师4.4 EM (Engineering Manager) 工程经理4.5 ME(Mechanical Engineer)机构工程师4.6 PM (Project Manager) 项目经理4.7 DMR (Defective Material Report) 缺陷物料报告4.8 OQC (Outgoing Quality Control) 出货质量控制4.9 IPQC (In-Process Quality Control) 制程质量控制4.10 RTV(Return To Vendor) 退货供应商4.11 NPI(New Project Introduction) 新项目导入4.12 MRB(Material Review Board) 物料审查会议4.13 MPL (Material Project Leader) 项目物料采购4.14 MD (Manufacturing director) 厂长5 异常处理流程5.1 进料异常处置5.1.1 品质异常定义5.1.1.1 致命不良(产品环境不良)发生时。
产品质量异常处理流程
专业技术资料分享XXXXXXXX有限公司产品质量异常处理流程YCCL---2012编制:版号:审核: 受控状态:批准: 分发号: 2012. 3 . 发布 2012. 3 . 实行产品质量异常处理流程1.0目的:规范品质异常处理作业,使品质异常发生时处理过程有据可依有规可循,使品质异常能在规定的时间内有效改善,并采取相应的预防措施,防止相同问题重复发生。
降低处理品质异常的成本,满足客户质量要求。
2.0范围:品质异常、制程异常、出货前异常、客户抱怨3.0定义:3.1品质异常3.1.1产品品质异常:3.1.1.1不符合相关检验标准要求,且不良率超过质量目标时。
3.1.1.2有经过改善且有效果确认,但又重复发生品质异常时。
3.1.1.3客户抱怨及退货时。
3.1.1.4其它情形,影响到产品品质时。
3.1.2 制程异常3.1.2.1不遵守操作标准操作。
3.1.2.2虽然照操作标准操作,但因各种标准不完善,以致无法控制变异原因。
3.1.2.3使用不合格的原料或材料。
3.1.2.4机械发生故障或磨损。
3.1.2.5其它情形,可能存在品质隐患时。
4.0职责4.1质控部:4.1.1负责各生产部门质量异常不良的提出4.1.2负责不良现象及不良比例的确认和判定,临时对策效果的确认及不良物料的处理。
4.1.3负责质量外观不良类的最终判定与裁决。
4.2技术部:负责结构类和功能类质量异常的分析与临时对策的提出。
4.3生产部门:负责按质控部/技术部临时对策的执行,并配合处理相关不良品处理。
4.4业务部:负责接收客户投诉并反馈信息至技术、质控,投诉分析完成后把处理结果反馈至客户。
4.5其它部门:在问题涉及时负责问题的分析、措施的提出及执行。
5.0工作程序:5.1进料品质异常:5.1.1 IQC依相关检验标准判定不合格,针对不合格物料标示“不合格”,并通知仓库立即移至不良品区域。
5.1.2异常成立1小时内开立《品质异常处理单》通知采购/生产管理部门。