
田口方法介绍
LITE LITEONON
G R O U P
3. 選直交表:
A ê ç ¹ Å1 ê ç ¹ Å2 ê ç ¹ Å3 ê ç ¹ Å4 ê ç ¹ Å5 ê ç ¹ Å6 ê ç ¹ Å7 ê ç ¹ Å8 ê ç ¹ Å9
水準Ⅰ 水準Ⅱ 水準Ⅲ 回應表R
B 1(5V) 1 1 2(4.75V) 2 2 3(5.25V) 3 3 21570 19244 20900 2326
C 1(Sanyo) 2(Hitachi) 3(Sony) 3 1 2 2 3 1 21562 19362 20790 2200
Ç é t v ¶ ¿ ³ ² 7350 7210 7010 7280 7112 4852 7300 6500 7100
Ⅰ+Ⅱ+Ⅲ =總和
1(25¢ ) J 2(40¢ ) J 3(60¢ ) J 1 2 3 1 2 3 21930 20822 18962 2968
1. 定義品質特性Y--傳輸速率愈大愈好. 2. 訂出影響Y因子與水準. A. 環境溫度 - 3水準 : A1=25℃ A2=40℃ A3=60℃ B. 測試電壓 - 3水準: B1=5V B2=4.75V B3=5.25V C. 不同PUH - 3水準: C1=Sanyo C2=Hitachi C3=Sony
A1 A2 A3 A4
1.8 1.6 1.7 1.9
Lite-ON IT Corp.
LITE LITEONON
G R O U P
拉丁方格:
A : 2*2 B : 3*3
B A A1 A2
B1
B2
A A1 A2 A3
B
B1 C1 C2 C3
B2 C2 C3 C1
B3 C3 C1 C2
123 231 312
品質工程
田口方法
實驗計劃
田口方法是一種技術的觀點來討論及改善問題,而不是科學的研究及 統計的理念.
Lite-ON IT Corp.
Байду номын сангаас
LITE LITEONON 田口方法的應用:
G R O U P
1.技術開發
系統設計 參數設計 允差設計 量測器具的
2.產品設計
生產線外 品質工程
校正系統
3.制程設計
利用計量值的控制
田口方法之注意點:
1. 最好能使誤差因子复合為1,2個或最多三個. 2. 誤差因子可按其影響的程度及實驗目的來確定. 3. 一般選擇2個水準.
田口方法之特色:
1. 采用直交表之方法分析各因子不同水準間試驗數據總和之比較,可將復雜 的問題簡單化,使一般技術人員都能接受和使用. 2. 對參數之設定最佳化可達到明了化的效果.
A
B
A(4.75v) A(5.25v)
B(5¢ ) J 5500 6200
B(45¢ ) J 6320 6021
Lite-ON IT Corp.
LITE LITEONON
G R O U P
案例: 某CD-ROM生產線F/T測試站發現最近傳輸速率達不到規格的不良品 明顯增多,怀疑可能因素有DISC受溫度影響., PUH ,測試電壓, 用田口法分 析如下.
制程的診斷與調節
回饋系統的設計與管制
4.生產管制
生產線上 品質工程
預防保養 規格,安全與檢查設計
Lite-ON IT Corp.
LITE LITEONON
G R O U P
田口方法專業內容涵括:
損失函數與允差
直交表 參數設計 SN(倍噪比) 計數分類值的參數設計 技術開發與穩健性設計
Lite-ON IT Corp.
Lite-ON IT Corp.
LITE LITEONON
G R O U P
實驗因子搭配
Input power
CD-ROM Drive
SANYO PUH
SONY PUH
4.75v,5v,5.25v
HITACHI PUH
25 Degree C, 40 Degree C, 60 Degree C
Lite-ON IT Corp.
231 123 312
213 321 132
Lite-ON IT Corp.
LITE LITEONON
G R O U P
2*2 拉丁方格實例: 一 CD-ROM 厂之客戶反應其產品在不同的溫度下進行功能測試 , CD-ROM的傳輸速率會不一樣. , 經該厂工程人員初步分析可能与 環境溫度及測試電壓有關.
LITE LITEONON
G R O U P
我們將選擇一種對我們非常有幫助 的“直交表”法進行討論:
兩個名詞:
因子: Factor , 一件事物中之幾個要素 . 如:溫度,壓力,電壓.
水準: Level , 一個因子含有幾種不同的表征.
如, 電壓 : 15V , 16V , 14V .
Lite-ON IT Corp.
LITE LITEONON
G R O U P
多元配置: A 4部机器, B 3种彈簧, C 2种加工方法.
C A
B B1 C1 C2 1.2 1.3 1.4 1.3 C1 2 2.2 2.3 2.1 B2 C2 1.3 1.6 1.8 1.7 C1 1.9 1.5 2 1.4 B3 C2 0.7 0.6 0.8 1.1
C. R代表不同級差:
級差大的因子意味著它選取不同水準對于TX-Rate影響較大, 一般而言它就是為重要因子,而級差小的因子可能是最不重要
的因子.
R的計算方法
=水準和最大值 - 水準和最小值
Lite-ON IT Corp.
LITE LITEONON
G R O U P
田口方法之作業步驟:
1. 選取品質特性,探討實驗要改善之Y. 2. 訂出影響Y之因子與水準值. 3. 選直交表,安排實驗,獲得實驗數據值. 4. 分析實驗數據,選擇最佳組合條件,並作確認實驗.
¢ ¹ ¢ º » ¢ R
Lite-ON IT Corp.
LITE LITEONON
G R O U P
4. 分析試驗結果:
A. Tx-Rate最大為第1個實驗.
各因子水準分別為: 25 Degree C, 5V, Sony PUH,
可知最佳搭配與最壞搭已一目了然.
.
B. 水準和的計算方法:
Ⅰ= ? , Ⅱ= ? , Ⅲ = ?
LITE LITEONON
G R O U P
田口方法 介紹
(Taguchi Methodology)
Lite-ON IT Corp.
LITE LITEONON
G R O U P
田口方法的由來:
1.它是一個學術用語(田口方法)是一位田口玄一博士所開發的,並于1981年 以後田口博士于美國幾個大企業輔導後,開始陸續出現此名詞,並風糜全球. 2.品質工程
田口实验简介
田口法设计原理1.1田口法简介田口法是工程领域中一种求最佳产品品质的实验方法,是由田口玄一博士所创立,它的核心思想是以最少的实验次数确定最佳的参数组合,快速筛选出最优设计方案。
其设计策略是尽可能减少由于状态改变而引起的品质变化,此方法已在众多工程领域中大量应用。
它的设计观念在于:①认为品质是产品的固有特性,并且是由决定产品或系统品质好坏的因素(控制因素)的水准取值决定,因此可以通过对控制因素水准的设计来对产品或系统的品质进行设计。
②产品的品质需要从“与目标的差别”、“抵抗噪声的影响的能力”以及经济性三方面来综合衡量。
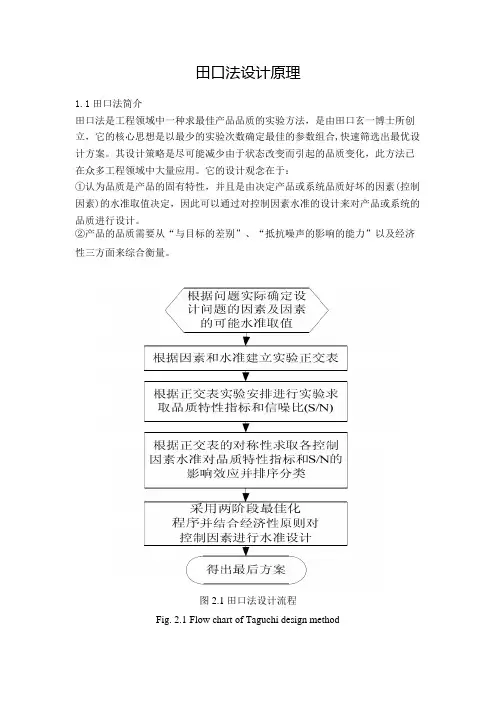
图 2.1 田口法设计流程Fig. 2.1 Flow chart of Taguchi design method它创新地将产品中“恰与规格相符者”视为“最佳的性能”,从工程的角度出发,将社会损失成本作为衡量产品品质的依据,首先通过实验求取特定的品质特性指标和鲁棒性指标来求得各控制因素对产品“与目标的差别”以及“抵抗噪声的影响的能力”两个方面特性的影响效应,然后根据效应指标,在设计过程中结合成本对产品进行设计,最大限度减少产品在不同噪声环境下品质的变异,从而把质量构建到产品当中,最终生产出低成本且性能稳定可靠的物美价廉的产品。
1.2 田口法设计流程在设计时,田口法首先根据设计问题的实际将设计所涉及到的各类因素分类,并确定它们可能的水准取值,然后根据这些因素和水准的情况通过正交表工具进行实验安排并进行实验,根据实验得出各指标并将各控制因素筛选分类进而为设计提供依据,最后采用两阶段最佳化程序对产品或者系统进行设计,提炼出最经济有效的方案。
田口法具体设计流程如图 2.1 所示。
2 田口法设计相关概念2.1 因素及水准在田口法中,因素表示的是一件事物中的几个要素,水准则是因素的取值。
类似自动控制理论的原理,在田口法中对于一个产品或系统所涉及到的因素可用如图产品/系统影响因素示意图来表示:图 2.2 产品/系统影响因素示意图Fig. 2.2 Product/system influence factors sketch map如上图所示,因素可以分为信号因素(M)、控制因素(Z),以及噪声因素(X):①信号因素是由产品或系统使用人或操作人设定的参数,用以表示对产品所期望的质量参数。
实验设计DOE田口方法

实验设计DOE田口方法田口方法(Taguchi Method)是一种实验设计(Design of Experiments, DOE)方法,旨在通过设计有限数量的实验来优化产品和过程。
这种方法是由日本工程师田口幸三在上世纪60年代提出的,已经在全球范围内应用广泛。
田口方法的主要目标是确定控制因素对产品或过程的性能目标的影响,并找到一组最优的控制因素设置,以实现这些性能目标。
田口方法通过以下三个步骤来实现这一目标:1.识别关键因素:首先,需要确定影响产品或过程性能的关键因素。
这些因素可能包括材料特性、工艺参数、环境条件等。
田口方法通过对影响因素进行分析和筛选,确定出最终需要考虑的关键因素。
2. 设计实验矩阵:在确定了关键因素后,需要设计一组实验来评估这些因素的影响。
田口方法采用正交实验设计(Orthogonal Array Design,OAD)来构建实验矩阵,以尽量减少实验数量同时保证数据的准确性。
正交实验设计可以在有限的实验次数情况下获得全面而有效的数据。
3. 分析实验数据:实验数据的分析是田口方法的核心。
不同的性能目标可能需要不同的统计分析方法。
常用的分析方法包括方差分析(Analysis of Variance,ANOVA)、信号/噪声比(Signal-to-Noise Ratio,S/N Ratio)分析等。
通过对实验数据的分析,可以确定关键因素的最佳设置,以达到性能目标的最优值。
田口方法的优点在于它可以在实验次数有限的情况下获得准确的数据,并最小化因素相互影响的效应。
此外,田口方法还可以有效地提高产品和过程的稳健性,使其对外部变化具有较强的抗干扰能力。
田口方法的应用非常广泛,适用于各种不同的工业领域。
它可以用于优化产品设计、改进工艺参数、减少能源和资源消耗等方面。
田口方法已经得到了许多企业的认可,并在实践中取得了显著的效果。
总结起来,田口方法是一种有效的实验设计方法,通过有限的实验次数来确定关键因素对产品或过程性能的影响,并找到最佳的因素设置来实现优化。
[管理工具-质量管理]田口方法(TaguchiMethods)
田口方法(Taguchi Methods)什么是田口方法田口方法是一种低成本、高效益的质量工程方法,它强调产品质量的提高不是通过检验,而是通过设计。
田口方法是日本田口玄一博士创立的,其核心内容被日本视为“国宝”。
日本和欧美等发达国家和地区,尽管拥有先进的设备和优质原材料,仍然严把质量关,应用田口方法创造出了许多世界知名品牌。
随着市场竞争的日趋激烈,企业只有牢牢把握市场需求,用较短的时间开发出低成本、高质量的产品,才能在竞争中立于不败之地。
在众多的产品开发方法中,田口方法不失为提高产品质量,促进技术创新,增强企业竞争力的理想方法。
田口方法的目的田口方法的目的在于,使所设计的产品质量稳定、波动性小,使生产过程对各种噪声不敏感。
在产品设计过程中,利用质量、成本、效益的函数关系,在低成本的条件下开发出高质量的产品。
田口方法认为,产品开发的效益可用企业内部效益和社会损失来衡量.企业内部效益体现在功能相同条件下的低成本,社会效益则以产品进人消费领域后给人们带来的影响作为衡量指标。
假如,由于一个产品功能波动偏离了理想目标,给社会带来了损失,我们就认为它的稳健性设计不好,而田口式的稳健性设计恰能在降低成本、减少产品波动上发挥作用。
田口方法的基本思想田口方法的基本思想是把产品的稳健性设计到产品和制造过程中,通过控制源头质量来抵御大量的下游生产或顾客使用中的噪声或不可控因素的干扰,这些因素包括环境湿度、材料老化、制造误差、零件间的波动等等。
田口方法不仅提倡充分利用廉价的元件来设计和制造出高品质的产品,而且使用先进的试验技术来降低设计试验费用,这也正是田口方法对传统思想的革命性改变.为企业增加效益指出了一个新方向。
与传统的质量定义不同,田口玄一博士将产品的质量定义为:产品出厂后避免对社会造成损失的特性,可用“质量损失”来对产品质量进行定量描述。
质量损失是指产品出厂后“给社会带来的损失”,包括直接损失(如空气污染、噪声污染等)和间接损失(如顾客对产品的不满意以及由此导致的市场损失、销售损失等)。
田口方法简介
田口方法简介引言田口方法,又称作田口设计,是一种应用于实验设计和质量管理中的统计技术。
它是由日本统计学家田口玄一郎(Genichi Taguchi)于20世纪50年代初提出的。
田口方法通过减少质量波动性,提高产品和服务的质量,从而降低成本并增加客户满意度。
本文将介绍田口方法的由来、基本原理以及应用领域。
田口方法的由来田口方法的提出源于田口玄一郎对质量管理的思考和实践。
田口玄一郎为了解决当时日本制造业中存在的质量问题和高成本,开始寻求一种新的方法来改善产品和服务的质量。
他意识到,传统的质量管理方法仅关注产品在特定条件下的质量,无法应对生产过程中存在的随机变动因素。
于是,他提出了田口方法,通过优化产品和服务的设计以及控制生产过程,来减少质量波动性,提高整体质量水平。
田口方法的基本原理田口方法的核心原理是通过三个步骤:参数设计、参数优化和参数控制,来实现质量的持续改进。
参数设计参数设计是田口方法的第一个步骤,其目标是确定影响产品或服务质量的关键参数。
在传统的实验设计中,只关注少数几个重要参数,而忽略了其他可能影响质量的参数。
田口方法则采用了正交表的方法,通过设计一组相对独立和均匀分布的试验条件,覆盖了尽可能多的参数组合情况,从而更全面地了解参数对质量的影响。
参数优化参数优化是田口方法的第二个步骤,其目标是找到最佳的参数组合,以最大化产品或服务的质量。
田口方法使用信号-噪声比(S/N比)作为质量评估指标,通过优化S/N比来确定最佳参数组合。
在田口方法中,S/N比根据具体的质量特征可以选择不同的计算方法,如最小化方差、最大化平均值等。
参数控制参数控制是田口方法的第三个步骤,其目标是通过控制生产过程中的关键参数,实现质量的稳定控制。
田口方法常用的控制方法包括平均值控制、离散程度控制和参数偏移控制。
通过监控和调整关键参数,可以减少生产过程中的波动性,实现质量的稳定控制。
田口方法的应用领域田口方法广泛应用于各个领域的质量管理和实验设计中,包括制造业、服务业以及科研领域的实验设计等。
工程应用分析之田口式实验计划法
工程应用分析之田口式实验计划法田口式实验计划法(Taguchi Method)是由日本质量管理专家田口玄一郎于20世纪60年代提出的一种工程应用分析方法。
该方法是通过设计和执行一系列实验来优化产品、系统或过程的设计参数,以实现最佳性能和品质控制。
田口式实验计划法以其简洁、高效和准确的特点在全球范围内被广泛应用于工程领域。
田口式实验计划法的核心思想是通过考虑设计参数对结果的影响,确定最佳的参数组合来优化产品或系统的性能。
与传统的试验方法相比,田口式实验计划法减少了实验次数,但仍能得出可靠的结论。
田口式实验计划法主要包括三个步骤:参数选择、水平选择和实验设计。
首先,确定影响结果的关键参数。
然后,为每个参数选择适当的水平。
最后,设计实验矩阵并执行实验,以收集数据和分析结果。
在参数选择阶段,田口式实验计划法强调选择对结果影响最大的参数。
通过使用正交实验矩阵,可以确定最少的实验次数来获得最大的信息量。
正交实验矩阵是一种特殊的矩阵,具有平衡各种因素的能力,并且可以减少因素之间的相互作用。
因此,正交实验矩阵能够在最少的实验次数下提供有效的数据。
在水平选择阶段,田口式实验计划法要求选择适当的水平来代表参数的范围。
通常,参数的水平可以分为三种类型:高水平、低水平和中心水平。
高水平和低水平用于极端测试,而中心水平用于检测参数的相互作用。
通过选择不同水平的参数组合,可以确定最佳的参数组合来实现最佳性能。
在实验设计阶段,根据正交实验矩阵的设计,执行一系列实验并收集数据。
通过对数据进行统计分析,可以确定影响结果的关键参数和最佳参数组合。
这种分析方法可以减少试验次数和时间,并提高实验结果的准确性和可靠性。
田口式实验计划法的应用非常广泛,涵盖了各个领域的工程问题。
例如,在产品设计中,田口式实验计划法可以优化产品的功能、性能和可靠性。
在生产过程中,田口式实验计划法可以优化工艺参数,减少产品的变异性和缺陷率。
此外,田口式实验计划法还可以用于系统设计、质量改进和环境优化等领域。
实验设计─田口方法

实验设计─田口方法实验设计是科学研究中非常重要的一环,能够确保实验结果可靠、有效。
田口方法(Taguchi method)是一种常用的实验设计方法,采用统计学原理和数学模型,能够在较少的实验次数下得到较准确的实验结果。
下面将详细介绍田口方法的原理和实施步骤。
田口方法的原理基于“变动因子设计”的思想,即通过有选择性地改变实验因素,观察其对实验结果的影响,从而找到对结果最敏感的因素。
田口方法的核心原则是尽量降低实验次数,同时保持实验可靠性和有效性。
以下是田口方法的实施步骤:1.确定实验目标和结果指标:首先明确实验的目标和所要考察的结果指标。
结果指标应具体、可量化并符合实验目的。
例如,如果实验目标是改进产品的质量,结果指标可以是产品的尺寸、外观等。
2.选择实验因素和水平:在确定了实验目标和结果指标后,选择对结果指标有潜在影响的因素和其水平。
实验因素可以是材料的组成、工艺参数等。
每个因素应有两个或多个不同的取值水平。
3.构建田口表:田口表是田口方法的核心工具,用于设计实验矩阵。
根据实验因素和水平的选择,使用田口表,可以确定实验的设计,以达到尽量少的实验次数。
田口表是一个n×k的矩阵,其中n表示实验次数,k表示实验因素的个数。
4.进行实验并记录结果:按照田口表中的设计,在每一次实验中使用对应的实验参数,在相同条件下进行实验。
记录每次实验的条件设定和所得的结果。
5.分析实验结果:通过对实验结果的统计分析,寻找对结果产生最大影响的因素和最佳水平组合。
可以使用图形分析、假设检验等方法进行分析。
6.优化实验条件:根据实验结果的分析,调整实验因素的水平,以达到最佳的实验结果。
通过最优化实验条件,可以找到最佳的因素组合,提高产品的质量或性能。
田口方法的优点在于它能够在较少的实验次数下获得比较准确和可靠的结果。
由于实验设计是经过统计学原理和数学模型导出的,因此可以避免大量的试验和浪费资源。
此外,田口方法还可以降低环境因素的干扰,提高实验的稳定性。
什么是田口方法
什么是田口方法?田口方法(Taguchi Methods)是指田口玄一(Genichi Taguchi)教授创立的知识系统,包括的内容很多,主要有:1.田口质量工程学.2.田口实验设计法.3.田口商业数据分析法.4.田口部门评价系统. 5.田口模式识别技术.∙然而,翻译成英文的却只有质量工程学和实验设计法,所以英美人讲的田口法是相当片面的.田口方法大大超越了统计技术的范畴,它以预防为主、正本清源的哲学方法运思,把数理统计、经济学和心理学创造性地应用到质量管理工程中,是在质量科学技术理念和思维方面的重大创新.田口方法与休哈特学派的基本思想和方法都不相同。
它的主要特点是引进质量损失函数,把质量与成本联系起来,并且把行之有效的正交表、信噪比广泛应用于产品设计与过程控制的各种试验中去。
田口方法既重视经济效益,又不等同于经济学;既灵活应用统汁方法(正交表、方差分析、回归分析),又不完全从数理统计观点分析问题。
田口方法是从工程技术观点来研究质量管理中各种问题的. 田口博士的质量工程学”,是一种通用性和边缘性的质量管理新理论和新方法,包括两个方面的内容:∙线外质量工程(Off-line Quality Engineering): 用于研究、产品和工艺开发设计;∙线内质量工程(On-line Quality Engineering: 用于生产过程.线外质量工程学是产品设计(包括生产工艺设计)和研制阶段的质量管理。
田口博士提出产品设计可以分为三个阶段进行,即系统设计、参数设计和容差设计,简称三次(或三段)设计。
三次设计中参数设计是关键阶段,在应用中用得最多、效果最好的是参数设计。
系统设计就是功能设计,主要靠专业人员和专业技术去完成。
系统设计的目的是选择一个基本的模型系统,确定产品质量特性的目标值和容差,使产品达到所要求的功能。
参数设计是产品设计的核心,它在系统设计之后进行。
参数设计的基本思想是通过选择系统中所有参数(包括原材料、零件、元件等)的最佳水平组合, 从而尽量减少各种干扰的影响,使所设计的产品质量特性波动小,稳定性好。
田口方法
1.什么是田口方法田口方法是田口玄一博士在1950年代开始构筑的预防设计技术。
简单地说就是告诉工程师如何把质量设计到产品当中。
田口方法在国外被应用到各个领域,比如机械,汽车,电子,半导体,化学和医学等领域,但是在我国还却很少见。
几乎没有相关图书的出版。
许多人误解田口方法就是实验计划法或者是6σ等质量管理方法。
其实田口方法并不是质量管理方法,而是面向工程师的,能够提高产品质量和缩短开发时间的设计方法。
使用田口方法,可以提高我们产品质量,使我们的产品在各种环境下都能够安定地工作,不发生或者少发生故障。
使用田口方法,可以使工程师摆脱试行错误,用最短的时间设计出最高的产品质量,提高设计效率。
本空间主要面向大学生,企业工程师或者自学者讲解田口方法。
使工程师学会如何设计产品质量,提高我国产品在世界上的竞争能力。
2.田口方法的诞生1953年伊奈制陶公司进行了一个先驱性的瓷砖实验,这个实验被认为是田口方法的诞生。
当时,伊奈制陶从欧洲购买了一套烧制瓷砖的隧道窑。
可是烧出来的瓷砖尺寸,光泽和翘曲都不合格。
十分令人头痛。
问题的原因是隧道窑内的温度分布不均匀。
要想使温度分布均匀,就需要改造设备,就会发生巨大的费用。
不改变设备,有没有办法提高产品的质量哪?当时指导这个实验的田口玄一博士开始思考这个问题。
其结果是瓷砖100%合格,并且还降低了成本。
之后,这个方法发表在《质量管理》上,并且被译成英文,受到工程师们的极大关注。
这个方法当时在日本被称为田口式实验计划法,在海外被称为田口方法。
1993年在日本成立了品质工学会,开始被称为品质工学(质量工学)。
田口博士到底想了些什么又做了些什么,逐渐被人们所了解。
在我国田口方法的叫法比较多,但是作为一门学问和技术,我个人认为称为质量工学更为合理。
我们从实用的角度来学习田口方法。
我们首先介绍一些必要的基本概念。
1.系统田口方法的做法是把系统定量化,计算实测数据来实现系统最佳化的手法。
所以我们首先要明确田口方法所说的系统是什么。
taguchi方法
taguchi方法Taguchi方法。
Taguchi方法,又称田口方法,是一种质量工程方法,旨在通过优化设计参数,使产品或过程对外部变化具有更强的鲁棒性,从而提高产品质量和稳定性。
该方法最早由日本工程师田口玄一提出,被广泛应用于工程、制造和设计领域。
Taguchi方法的核心理念是通过系统性的实验设计,找到最优的设计参数组合,从而使产品或过程对外部干扰具有更强的抵抗能力。
与传统的试验设计方法相比,Taguchi方法更加高效、经济,能够在较少的试验次数内找到最优解。
它强调通过合理的参数设计和实验方案,减少试验次数,节约成本,提高研发效率。
Taguchi方法的实施过程包括确定影响产品或过程质量的关键参数,建立参数设计矩阵,进行实验设计和数据分析,并最终确定最优的参数组合。
通过这一过程,可以找到最优的设计参数,提高产品质量,降低成本,增强产品的竞争力。
Taguchi方法在实际应用中取得了显著的成效。
许多企业通过应用Taguchi方法,取得了产品质量的显著提升,降低了产品的变异性,提高了生产效率,降低了成本,提高了客户满意度。
在汽车制造、电子产品、航空航天等领域,Taguchi方法都得到了广泛的应用。
然而,Taguchi方法也存在一些局限性。
例如,在实际应用中,可能会受到实验条件的限制,导致无法完全按照设计要求进行实验。
此外,Taguchi方法在处理非线性、复杂系统时效果可能不佳,需要结合其他方法进行优化。
总的来说,Taguchi方法作为一种质量工程方法,对于提高产品质量、降低成本、提高生产效率具有重要意义。
在实际应用中,需要结合具体情况,灵活运用,才能取得最佳的效果。
希望通过不断的研究和实践,Taguchi方法能够在更多领域发挥作用,为各行各业带来更大的价值。
田口方法介绍
田口方法介绍田口方法是一种基于质量管理的统计试验设计方法,由日本质量管理专家田口玄一于20世纪60年代提出。
它被广泛应用于产品设计与改进、工艺优化以及问题解决等领域。
田口方法通过精确的试验设计和统计分析,帮助企业找到影响产品质量和性能的关键因素,从而实现问题的解决和质量的提升。
田口方法的核心是正交试验设计。
正交试验设计是指在确定试验因素的基础上,按照统计原理设计试验方案,通过构建一组能充分反映因素间相互影响的试验条件,以最少的试验次数获取最多的信息。
田口方法使用正交设计的目的是排除多余的试验次数,提高试验效率。
田口方法将试验因素分为控制因素和干扰因素。
控制因素是指被试验者可以改变和控制的因素,干扰因素是指不能改变但可能对试验结果产生影响的因素。
在田口方法中,通过将干扰因素随机化,采用正交试验设计来排除干扰因素,从而提高试验的可靠性和有效性。
田口方法的步骤包括确定试验目标、选择试验因素、选择试验水平、设计正交表、进行试验和数据分析。
首先,确定试验目标是解决的问题和改进的目标。
然后,选择试验因素,即影响产品质量和性能的关键因素。
接着,选择试验水平,确定每个试验因素的不同水平,以考察其对试验目标的影响。
然后,设计正交表,根据试验因素和试验水平的组合设计正交表格,确保试验的均衡和完整。
进行试验时,按照正交表依次进行试验,记录试验结果数据。
最后,根据试验数据进行统计分析,确定影响试验目标的关键因素和最佳水平组合。
田口方法的优点是试验效率高、试验成本低、结果可靠、数据分析简单。
通过田口方法,企业可以通过有限的试验次数,获得最多的信息,较快地解决问题和提升质量。
同时,田口方法能够帮助企业实现创新,从而提高竞争力。
此外,田口方法还可以应用于产品设计的初期阶段,通过优化设计参数,达到产品性能的最佳状态。
田口方法的应用范围广泛。
在产品开发中,田口方法可以用来优化设计参数,改进产品性能。
在生产过程中,田口方法可以用来优化工艺条件,提高生产效率和产品质量。