
夹渣对中间包塞棒耐火材料的蚀损(神翻译)讲解
夹渣对中间包塞棒耐火材料的蚀损钢水中的液态夹杂对中间包塞棒顶部耐火材料的影响很大,在本次研究中,对钢坯生产中加渣对中间包塞棒耐火材料的侵蚀磨损进行了讨论。
利用现场重力分析技术,在1570℃至1600℃的氩气气氛中,测定了1~4小时之间夹渣(SiO2-Al2O3-CaO-MnO-FeO)对三种塞棒顶部耐火材料,即Al2O3-C, ZrO2-C和 MgO-C的影响。
通过现场重力数据,同时结合测试后试样的检验,可以为渣—耐材交互作用的动态过程以及耐火材料的损蚀机理提供有价值的观点。
实验表明三种耐火材料性能明显不同,其性能主要是由对液态夹杂化学侵蚀的抗力和内部碳氧化反应的程度来决定。
夹杂中的FeO对耐火材料中的碳氧化物有明显作用,从而导致剧烈反应和严重磨损。
夹杂中MnO同样也与碳发生反应,但反应程度小,对耐火材料的严重磨损只发生在耐火材料的颗粒上。
而由于内部碳氧化反应造成的失重则是较为重要的一个问题。
在耐火材料测试中,MgO-C效果最差,是因为碳与MgO颗粒内部都受到夹杂物严重侵蚀,重量损失则是由于内部碳的反应。
当MnO含量上升到33wt%时,ZrO2则表现出对化学侵蚀的抵抗力,但是由于碳的反应造成了质量的严重损失;Al2O3-C在测试中表现最佳,对夹渣的磨损和内部碳反应都具有抵抗性。
这一结论在现有的经验和观察中得到广泛的共识。
关键词中间包塞,耐材磨损,液态夹杂,连续铸钢。
1.前言在连铸过程中,中间包操作时由于固态夹杂沉积而使水口堵塞已经成为一个大家广泛研究的课题,1-3)相比之下,关于中间包塞棒或侵入式水口与液态夹杂相互作用而引起的耐火材料损蚀研究甚少。
中间包塞头侵蚀发生在设备更新过渡期间,4)在这个过渡期,需要为新安装的钢包冶金炉设计新的二次精炼工艺。
特别是通过残留铝控制游离氧和钙处理来掌握夹杂的组分,并以此给于更稳定的连铸操作环境。
在此期间,二次处理以及夹杂对塞头性能的影响变得明显。
有些情况下,观察到中间包用MgO-C塞头严重损蚀会导致操作程序的错乱,同样的,其它塞头耐材也进行过测试。
通过本次实验测定,是为了研究钢中夹杂物成分对中间包塞头损蚀作用的反应机制。
三种中间包塞头耐材Al2O3-C, ZrO2–C, MgO-C与SiO2–Al2O3-–CaO–MnO–FeO夹进行了测试,此测试是利用现场重力分析技术在1570℃~1610℃的氩气气氛中下进行了1至4小时,主要研究了耐火材料的性能、化学性质的影响及耐火材料损蚀的机理。
2.实验通过不同处理方法组成的夹杂组分被用于二次精炼操作。
4)其中的夹杂物组成如表1所示,这些夹杂组成是通过SEM/EDS分析仪在低碳情况下确定出来的。
在中间包冶金过程中不同的操作并且由此导致的夹杂物组成变化是明显的。
渣1与渣A对应的处理是深度的钙处理工艺,故其夹杂相中的MnO含量降至很低的量;而渣1又由于在钙处理前,钢液中存在有残氧,故其对应的低的游离氧含量,相对于渣A其夹杂相中Al2O3含量较高。
渣B采用低钙处理,与渣1和渣A相比它的CaO含量较低,MnO含量较高,渣C则是未经钙处理的平均夹杂物组分。
为了与表1所示的夹杂成分相比较,还制备了合成渣样,即在标准大气情况下在1600℃,在马弗炉中通过称量、均匀、溶解后进行操作。
测定了由Al2O3-C, ZrO2-C和MgO-C构成的中间包头,其化学组成如表2所示。
现场重力分析技术过去常常用于研究渣与耐材反应的动力学环节,这一技术的具体细节已在之前的研究中介绍过,其实验装置如图1。
(5-7)现场重力分析实验的数据将会在加热阶段后期得以显示,并且能提供含碳耐材的内部性质的信息,例如,重量亏损是由于碳的氧化反应。
从圆柱形耐材(¢20,长35-40mm,重30-38g)中心钻孔,在其顶部中心有一小孔,小孔中插入与其同轴的直径为4mm的铝棒。
通过在空气中愈合和干燥一整夜,把样品放在110℃的空气环境中进一步干燥。
大约含100g渣的钼棒(¢70长50mm),其渣的厚度大约为10mm,钼棒应保持垂直方向,通过铅锤使其误差精确到0.1mm。
为防止耐材中碳的氧化,在整个实验过程中用氩气进行保护,为更进一步去除渗入炉内的氧化性气体,可以在钼棒上放一个石墨盖,其中心孔径为40mm。
图1 实验装置的示意图一个典型实验步骤如下:把钼棒和耐材样品放入炉内高温区域并保持样品与渣表面相距17mm;从炉子顶部以1.5L/min吹入纯氩并从底部排出,与此同时将炉子以400℃/h的速度一直加热到1570℃,测温使用“B”型热电偶并使其与石墨盖上方相距在10mm以内(如图1);耐材样品和熔融渣在实验温度下平衡大约15min;然后,将钼棒以0.1mm的速度慢慢提升直至渣与耐材接触;在1至4小时测试之内,从第二次重力平衡开始记起,每下一次重力平衡之前记录五次,实验结果中,钼坩埚慢慢减少直到渣与耐材接触停止并返回原来位置;在1570℃到1200℃间,炉子以200℃/h冷却后以200℃/h冷却至室温;将耐火材料与坩埚取出炉子,将耐材样品和渣样通过XRF化学分析或SEM检验。
3.结果3.1加热过程中的重量损失高温下含碳耐材的质量损失是由于内部的碳氧化反应,这已经在高温条件下通过重力研究测定(8-9),其获得的数据在现场重力分析技术中也是可用的。
同时利用一个空的钼坩埚和一个Al2O3-C样(¢20×28mm,22.7g)进行空转试验,其结果如图2所示最初在接近1400℃的高温下重量损失不快,是0.3g/(min· m·m),在高于1400℃时,重量损失严重增加—大约为5g/(min·m·m),这是由于内部的碳氧反应造成的。
在1570℃时,可发现随着时间的推移其质量损失速率大幅度降低,在2h后更慢。
图2 加热过程中Al2O3-C耐材的质量损失以及1570℃空转试验中观察到的结果渣在高温条件下也表现出重量损失,图3(a)显示了Al2O3-C在所有测试中的结果,它是每单位表面积上的重量损失累积量的变化来绘制的。
在图3(b)中,不同的耐材与C在高损失温作用下的重量损失是不同的,同样可通过渣B 得到这样的结论。
重量似乎很依赖与耐材的种类,且每种耐材在不同的温度区间内变化不同。
在1400℃以下,Al2O3-C和ZrO2-C两种耐材重量损失较MgO-C少,在更高温度下,所有耐材重量损失都在大幅度增加,但ZrO2-C,MgO-C两种耐材较Al2O3-C重量损失更为严重。
表3给出了所有观察到的各种耐材在实验中重量损失及其实验温度,保温时间为10-15min。
其中ZrO2-C耐材的速率最高,其次为MgO-C,Al2O3-C 的重量损失速率不足前两者速率的三分之一。
图3 加热过程中塞棒的重量损失/min)表3 测试温度下各耐火材料的质量损失速率(单位g·m2 Array 3.2FeO的作用通过两种渣和Al2O3-C的反应来研究FeO在渣中的含量不同和其所起的作用,渣1组成为(43CaO-14SiO2-38 Al2O3-3.4FeO x wt%)渣A为:(43CaO-26SiO2-30 Al2O3-0.6MnO x)实验所用的渣1与前面的渣1稍有不同,它被用于其它所有实验。
渣1试验是在1570℃下进行4小时,并用Al2O3-C的试样,并且其中在Pt-10%Rh坩埚中含有140g渣,没有石墨盖,渣1在现场重力条件下测的数据,其试样通过试验并在SEM下观察,如图4所示,其实验前后的组成如表4所示。
现场重力数据在图4(a)中绘出,由于接触期相互作用明显的表明了其重量变化,其重量变化可建立在以下计算公式上△W=W-W0,(1)其中W是表现重量,W0是没有接触前的自由悬挂试样质量(加上嵌进去钼坩埚的质量)。
△W的正负表明质量的增加或者减少,它是以未参加反应前为参考对象的,W的变化与渣—耐材反应联系密切,这些因素包括:湿度、渣的渗透性、耐材溶解性、反应释放气泡等。
图4 (a)现场重力分析曲线,(c)测试后样品。
(c)耐火材料Al2O3-C和渣1在1570℃高温下经过4小时测试后的热便面的SEM图。
现场重力数据图4 (a)表明了Al2O3-C与渣的激烈反应,特别是通过渣中FeO与碳的反应FeO(slag)+C=Fe(I)+C(g)反应在接触时就开始发生,生成的气泡将液态渣从试样表面带走,从而引起进一步重量损失,直到生成大量气泡并溢出才停止。
在耐材和渣又一次接触时气泡的破裂引起非重力曲线的变化,在试样底部边缘溢出直径大小5mm-10mm附着着铁滴和试样的气泡,(如图4b)所示,实验完后又脱落,气泡的破裂加快了试样底部边缘的磨损。
现场重力曲线表明反应在接近4h时大幅降低甚至不再进行,试样在试验后损失重3g(除去铁地和粘在试样上的渣),渣中FeO含量从开始的3.4%下降到最后的0.4%(表4),渣中三氧化二铝也轻微增长,这是由于耐火材料在渣中的损失和一小部分氧化钙的减少。
SEM检测带起表面渣层,但是很少的一部分渗入到耐火材料的基体之中。
(如图4(C)),总而言之,耐火材料侵蚀是由于交界面处碳的氧化。
通过渣1和渣A的对比,渣A没有氧化铁。
只有0.6%的氧化锰,由于渣有接近于1600℃的高的液相线温度,试验是在1610℃下进行的,这是因为炉子的最大操作温度是1650℃.实验结果如图5所示。
图5 (a)现场重力分析曲线;(b)测试后试样;(c)耐火材料Al2O3-C和A渣在高温1610℃下经过1小时测试后的热表面SEM图渣—耐火材料反应是由于氧化锰对碳的氧化(与氧化铁相似)MnO(slag)+C(s)=Mn(l)+CO(g)它与渣1相比,氧化锰的含量更低,在早期反应时将碳从表面去除,导致耐火材料通过渣时在温度方面的增加。
15分钟以后,气泡更加难以形成,可能是在表面由于形成了渣层(如图5(C)),这样通过减少气泡破裂将明显降低其反应速度。
试验后试样重量的改变和渣成分的改变都很小,综上所述,三氧化二铝—碳耐火材料与渣A在1610℃下作用与渣1比起来磨损要小,这说明了FeO对碳反应的临界效应,以及含碳中间包耐材的严重蚀损。
3.3Al2O3-C耐材与渣B渣C的实验Al2O3-C耐材在1570℃的温度下与渣B(25CaO-35SiO2-33Al2O3-6.6MnO X)渣C(38SiO2-29Al2O3-336MnO X)反应两小时,其结果相应的如图6和图7所示,与早期两种耐材所测的重力数据是相似的,在三分钟后有大量气泡的生成。
后期其与渣C的反应较多并在其表面形成薄渣层,如图7(a)所示,渣组成的变化相对较少。
总的来说,渣B对Al2O3-C耐材的影响较渣C大一些。
通过与渣B反应的实验中,通过实测其再生能力,在耐材与渣的接触面上坩埚耐材很缓慢的破坏,如图6(a)所示,当坩埚上升到起始位置时,接触再次建立,平衡数据再次如图6那样回到从前,同样的检测也在其它实验中进行,其结果表明现场重力曲线是可再生的。
中间包整体塞棒应用过程问题分析

件
图l 整体塞棒结构示意图
1.2塞棒棒头使用中出现的问题 塞棒棒头是塞棒的关键部位,棒头与上水口配合
起到控流作用,因此棒头需要优良的耐冲刷性。棒头 材质一般为铝碳、镁碳、尖晶石碳、锆碳等,碳含量设 计一般相对棒身碳含量低得多。中间包整体塞棒棒
横断。 整体塞棒的棒身部位在浇钢过程中塞棒壁厚足
够的情况下出现横断时,一般发生在塞棒的中部,断 口齐,呈刀口状。
}王作创:男,1970年生,助理工程师。
E-mail:wan铲uochuang@punai.com
收稿日期.2013—08一19
编辑:张子英
584 NA|HUo CAILIAo/耐火材料201 3/增刊2 h竹p://1ⅣⅥ№nhcI.com.cn
增刊2
王作创,等:中间包整体塞棒应用过程问题分析
2013年9月
2 使用中出现的主要问题分析及改进
措施
2.1棒头使用问题分析及改进措施 2.1.1 棒头冲刷严重原因分析及改进措施
塞棒棒头材质与连铸工艺是否相适应是影响棒 头冲刷的重要方面,一般来讲需视浇注钢种和耐火材 料的反应来选择棒头材质。棒头的冲蚀主要包含三 个方面:物理冲刷、碳的氧化以及氧化物反应。真空 度较高时,MgO会与c反应,造成棒头侵蚀加快;钢 液中ca含量高时,与Al:0,反应,加快棒头冲蚀;钢 液中氧含量高时,加速C的氧化,造成棒头冲蚀加快。 针对不同钢种,不同操作条件应当选用合适的棒头材 质。Al:0,一c棒头比M90一c棒头史适合于Al镇静 钢,而后者非常适合于钙处理钢,浇钢时棒头表面形 成的含ca0一Al:03系化合物和MA、M:s的薄渣膜能 有效保护棒头不被钢水侵蚀’3一。Z巾:一C棒头则能 够较好地,的耐侵蚀性。
586 NAIHuo cA叭o/耐火材料201 3/增刊2
钢渣对镁碳耐火材料的浸蚀行为的研究

钢渣对镁碳耐火材料的浸蚀行为的研究李具中,李凤喜武汉钢铁公司炼钢总厂,武汉430083魏耀武, 李楠武汉科技大学耐火材料与高温陶瓷国家重点实验室培育基地,武汉 430081摘要:通过采用动态抗渣和静态抗渣二种研究方法,结合X-射线衍射分析、电子显微镜和能谱分析和化学分析等研究手段对某特殊钢用钢包渣线镁碳砖的浸蚀原因进行了分析。
结果表明,在静态抗渣条件下,某特殊钢渣对镁碳砖的浸蚀很小,熔渣沿着材料基质和镁砂晶界的低熔相渗透到了材料的内部。
在动态抗渣条件下,熔渣对镁碳砖的浸蚀较为严重。
要提高镁碳砖抗某特殊钢渣的浸蚀能力,必须降低镁碳砖中的杂质数量,优化镁碳砖的基质组成和显微结构。
关键词:某特殊钢,熔渣,镁碳砖,浸蚀Research of Etching Mg-C Refractories by Steel ResidueLi Juzhong, Li Fengxi(Wuhan Iron and Steel Company Limited Steel Making Plant, WuHan, 430083)Wei Yaowu, Li Nan(WUST’s State Key Laboratory Breeding Base of Refractories and Ceramics WuHan 430083 )Abstract: By adopting these methods of both dynamic anti-residue and static anti-residue, the reason why certainspecial steel can etch Mg-C brick has been analyzed by X-ray diffraction, electron microscope, energy spectrumanalysis and chemistry analysis. In conclusion, certain special steel etching Mg-C brick in static condition is lessthan in dynamic condition. To improve the ability to anti-etching of Mg-C brick of certain special steel, thequantity of impurity in Mg-C brick should be lowered, and the composition of Mg-C brick and micro-constructionshould be optimized.Keyword: certain special steel, residue, Mg-C brick, etch1.前 言碳耐火材料由于其热震稳定性好、抗熔渣浸蚀性优良而广泛应用于钢铁冶金行业。
连铸坯表面夹渣缺陷的研究

连铸坯表面夹渣缺陷的研究陈文杰【摘要】对宝钢股份炼钢厂一炼钢分厂生产的冷轧薄板钢种连铸坯表面夹渣缺陷的形貌及成分进行分析,缺陷主要由结晶器保护渣、中间包覆盖剂、钢包渣等形成的CaO-MgO系复杂氧化物和Al2O3絮状物分布在板坯表面,还含有一定量的钢中氧化产物.通过对连铸坯表面夹渣缺陷的形成机理进行研究,发现对板坯表面夹渣产生影响的因素主要有:结晶器卷渣、液面波动、炉次顺序、保护渣黏度、钢包和中间包下渣.针对浇铸状态改善、炉次顺序调整、保护渣选择、质量判定模型建立和浇铸工艺优化,提出了减少表面夹渣缺陷的措施.【期刊名称】《宝钢技术》【年(卷),期】2017(000)003【总页数】4页(P45-48)【关键词】连铸;夹渣;缺陷;冷轧薄板【作者】陈文杰【作者单位】宝山钢铁股份有限公司炼钢厂,上海200941【正文语种】中文【中图分类】TF777.1在铸坯表面或其下2~10 mm处镶嵌有大块、形状不规则、不连续的渣粒称为表面夹渣或皮下夹渣。
夹渣造成的非金属夹杂物尺寸大、靠近铸坯表面[1],会对后工序热轧和冷轧造成严重的表面缺陷,如黑线、起皮、鼓包等(尤其是对于低碳和超低碳钢种),并成为高品质冷轧薄板的主要表面缺陷。
本文对宝钢股份一炼钢分厂生产的冷轧薄板钢种连铸坯表面夹渣的形貌和主要来源进行研究,探讨了表面夹渣形成的影响因素和机理,并提出了相应的对策。
通常来说,表面夹渣的主要来源是结晶器内钢液面波动卷入的保护渣、钢液的二次氧化及上浮的钢液脱氧产物。
另外中间包覆盖剂、浸入式水口中的耐火材料进入钢液后在结晶器液面波动时卷入到钢水中,这些物质被初生坯壳的凝固前沿捕获,也会形成铸坯的表面夹渣。
图1为冷轧薄板典型表面夹渣宏观和微观形貌,图2为对应的扫描电镜能谱分析。
对冷轧薄板表面夹渣缺陷成分进行分析,发现缺陷主要由结晶器保护渣、中间包覆盖剂、钢包渣等形成的CaO-MgO系复杂氧化物和Al2O3絮状物分布在板坯表面,同时包括部分卷入的各类渣与钢中元素产生的氧化产物。
夹渣对中间包塞棒耐火材料的蚀损(神翻译)全解

夹渣对中间包塞棒耐火材料的蚀损钢水中的液态夹杂对中间包塞棒顶部耐火材料的影响很大,在本次研究中,对钢坯生产中加渣对中间包塞棒耐火材料的侵蚀磨损进行了讨论。
利用现场重力分析技术,在1570℃至1600℃的氩气气氛中,测定了1~4小时之间夹渣(SiO2-Al2O3-CaO-MnO-FeO)对三种塞棒顶部耐火材料,即Al2O3-C, ZrO2-C和 MgO-C的影响。
通过现场重力数据,同时结合测试后试样的检验,可以为渣—耐材交互作用的动态过程以及耐火材料的损蚀机理提供有价值的观点。
实验表明三种耐火材料性能明显不同,其性能主要是由对液态夹杂化学侵蚀的抗力和内部碳氧化反应的程度来决定。
夹杂中的FeO对耐火材料中的碳氧化物有明显作用,从而导致剧烈反应和严重磨损。
夹杂中MnO同样也与碳发生反应,但反应程度小,对耐火材料的严重磨损只发生在耐火材料的颗粒上。
而由于内部碳氧化反应造成的失重则是较为重要的一个问题。
在耐火材料测试中,MgO-C效果最差,是因为碳与MgO颗粒内部都受到夹杂物严重侵蚀,重量损失则是由于内部碳的反应。
当MnO含量上升到33wt%时,ZrO2则表现出对化学侵蚀的抵抗力,但是由于碳的反应造成了质量的严重损失;Al2O3-C在测试中表现最佳,对夹渣的磨损和内部碳反应都具有抵抗性。
这一结论在现有的经验和观察中得到广泛的共识。
关键词中间包塞,耐材磨损,液态夹杂,连续铸钢。
1.前言在连铸过程中,中间包操作时由于固态夹杂沉积而使水口堵塞已经成为一个大家广泛研究的课题,1-3)相比之下,关于中间包塞棒或侵入式水口与液态夹杂相互作用而引起的耐火材料损蚀研究甚少。
中间包塞头侵蚀发生在设备更新过渡期间,4)在这个过渡期,需要为新安装的钢包冶金炉设计新的二次精炼工艺。
特别是通过残留铝控制游离氧和钙处理来掌握夹杂的组分,并以此给于更稳定的连铸操作环境。
在此期间,二次处理以及夹杂对塞头性能的影响变得明显。
有些情况下,观察到中间包用MgO-C塞头严重损蚀会导致操作程序的错乱,同样的,其它塞头耐材也进行过测试。
防止连铸坯夹渣(杂)缺陷的措施及规定3
防止连铸坯夹渣(杂)缺陷的措施及规定3第一篇:防止连铸坯夹渣(杂)缺陷的措施及规定 3防止连铸坯夹渣(杂)缺陷的措施及规定连铸质量及洁净钢生产决定了提供连铸钢水的温度、成分和纯净度都要进行控制,同时均衡有节奏的为连铸机提供合格质量的钢水,也是保证连铸机生产顺利及质量保障的首要条件。
提高质量意识,规范质量行为,使炼钢—连铸生产过程的质量受控,是本规定的宗旨。
1连铸坯夹渣(杂)缺陷的成因 1.1定义:来自于炼钢和浇注过程中的物理化学产物、耐火材料侵蚀产物或卷入钢液的保护渣被称为非金属夹杂物。
非金属夹杂物在酸浸低倍试样上表现为暗黑色斑点。
而铸坯夹渣是夹杂物镶嵌于铸坯表面(形状不规则)或皮下(深浅不一)的渣疤。
1.2成因:1.2.1钢水氧化性强、温度高、夹杂物多,流动性不好,中包水口壁上高熔点的大块附着物突然脱落进入结晶器钢水。
1.2.2保护渣性能不良,渣条多,渣条未捞净,以及中间包液面、结晶器液面急剧波动,造成中间包下渣、结晶器内卷渣并镶嵌于坯壳处。
1.2.3钢包底吹制度执行不好,造成脱氧产物上浮排除不充分。
1.2.4保护浇注执行不好,造成钢液被二次氧化。
1.2.5中包钢水过热度高,耐火材料质量差。
1.2.6中间包内吹氧、加调温料以及金属料等。
2连铸坯夹渣(杂)缺陷的危害2.1破坏了钢的连续性和致密性,轧制过程不能被焊合消除,对钢材质量造成危害。
2.2夹渣部位坯壳薄,容易破裂导致漏钢;夹渣铸坯轧制后,钢材表面遗留为结疤。
3钢水质量控制措施及规定3.1在一定的生产条件下,要降低转炉终点溶解氧[O]溶,必须准确控制终点钢水碳和温度。
3.1.1冶炼Q195及其他钢种,终点[C]控制≥0.06%。
3.1.2开机第一炉及热换第一炉,终点温度控制在1735~1755℃,出钢温度控制在1715~1735℃。
特殊情况下按机长要的温度控制。
连浇时则按温度制度规定控制。
3.1.3提高转炉终点碳和温度的命中率,杜绝后吹。
熔渣对RH炉用耐火材料的侵蚀及解决措施
职教与成教
熔渣对 RH 炉用耐火材料的侵蚀及解决措施
渤海船舶职业学院材料工程系 王 博
[摘 要]本文主要阐述了,熔渣对 R H 炉用耐火材料的侵蚀机理,并提出了解决措施,对实际生产中提高耐火材料的使用寿命具有 积极的指导作用。 [关键词]R H 炉 镁铬转 耐火材料
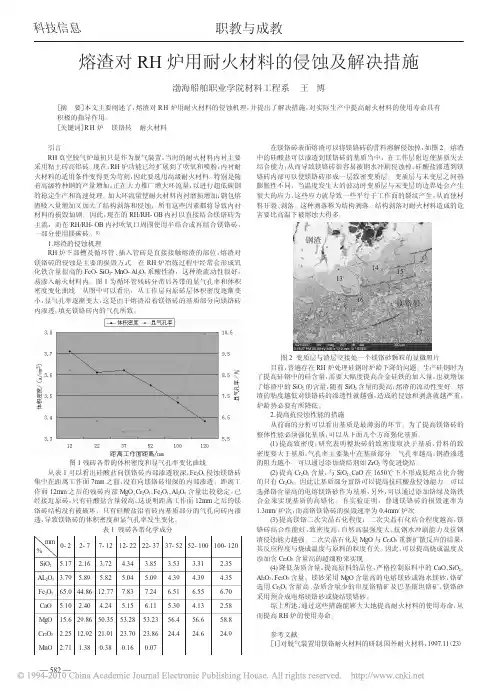
引言 RH 真空脱气炉最初只是作为脱气装置,当时的耐火材料内衬主要 采用粘土砖高铝砖。现在,RH 炉功能已经扩展到了吹氧和喷粉,内衬耐 火材料的适用条件变得更为苛刻,因此要选用高级耐火材料。特别是随 着高级特种钢的产量增加,正在大力推广增大环流量,以进行超低碳钢 的稳定生产和高速处理。加大环流量使耐火材料内衬磨损增加;钢包熔 渣吸入量增加又加大了结构剥落和侵蚀,所有这些因素都将导致内衬 材料的损毁加剧。因此,现在的 RH/RH- OB 内衬以直接结合镁铬砖为 主流,而在 RH/RH- OB 内衬吹氧口周围使用半结合或再结合镁铬砖, 一部分使用镁碳砖。[1] 1.熔渣的侵蚀机理 RH 炉下部槽及循环管、插入管砖是直接接触熔渣的部位,熔渣对 镁铬砖的侵蚀是主要的损毁方式。在 RH 炉冶炼过程中经常会形成氧 化铁含量很高的 FeO- SiO2- MnO- Al2O3 系酸性渣,这种渣流动性很好, 易渗入耐火材料内。图 1 为循环管残砖分带后各带的显气孔率和体积 密度变化曲线。从图中可以看出,从工作层向原砖层体积密度逐渐变 小,显气孔率逐渐变大,这是由于熔渣沿着镁铬砖的基质部分向镁铬砖 内渗透,填充镁铬砖内的气孔所致。
在镁铬砖表面熔渣可以将镁铬砖的骨料溶解侵蚀掉,如图 2。熔渣 中的硅酸盐可以渗透到镁铬砖的基质当中,在工作层附近使基质失去 结合能力,从而导致镁铬砖很容易被钢水冲刷侵蚀掉;硅酸盐渗透到镁 铬砖内部可以使镁铬砖形成一层致密变质层。变质层与未变层之间热 膨胀性不同,当温度发生大的波动时变质层与未变层的边界处会产生 很大的应力,这些应力就导致一些平行于工作面的裂纹产生,从而使材 料开裂、剥落。这种剥落称为结构剥落。结构剥落对耐火材料造成的危 害要比高温下被熔蚀大得多。
中间包+塞棒系统
球墨铸管浇注系统改造可研性报告1工程背景和必要性1.1工程背景球墨铸铁管版ISO2531标准修订工作根本完毕,估量将在2023年5月份公布执行。
版标准的主要转变是依据工作压力级别确定球墨铸铁管的壁厚,相对于98版的ISO2531标准,中小规格的球墨铸铁管壁厚明显降低,最小壁厚可达3.0mm,我们俗称薄壁管,其生产难度比较大,因此有必要将生产中制约环节进展改进或改造。
长期以来,扇形包浇注系统始终是球墨铸铁管生产中的重要环节。
在实践过程中,扇形包渐渐显现出一生系列的缺乏,如:扇形包受机械因素影响运行不平稳、扇形包壁受浸蚀容积转变、包嘴粘渣等等,这些因素直接影响到球墨铸铁管的生产及质量,如不能准确掌握管重、管壁不均、管壁夹渣等。
在生产K9级别的管子时,这些影响不太明显,但在生产薄壁管时,这些影响将直接导致废品。
因此研发一种的浇注工艺,提高浇注质量,生产出符合标准的薄壁管,势在必行。
1.2工程必要性由于各种缘由,目前铸管浇注所用的铁水,含渣较大,承受目前的扇形包浇注方式,尽管人工扒渣很买力,但不行避开会有渣子在浇注过程中随铁水带入流槽,给薄璧管的生产带来了很大质量隐患。
因此,如何实行措施掌握进入扇形包铁水的干净度就显得尤为重要。
由于扇形包运行不平稳、包壁受浸蚀容积转变、包壁包嘴粘渣等,造成管子管壁不均、夹渣、不能准确掌握管重等缺陷。
这些缺陷将直接导致该套系统不能正常地生产薄壁管。
改造或转变目前的浇注方式,生产出符合标准的薄壁管,势在必行。
目前球管生产均承受扇形包浇注。
只要扇形包匀速翻转,它所倒出的铁水量应当相等,即铁水流量与扇形包的旋转速度呈正比关系。
为了保证扇形包匀速旋转,翻转机构中设有一块调速板。
当油缸杆匀速地伸出时,由于调速板的作用,使扇形包的转角也保持匀速,从而保证了铁水流量的稳定。
在实际生产中,铁水流量并不能保持稳定,这其中有机械方面的因素,也有工艺方面的因素。
机械方面:➢机械转换装置由于加工装配积存,摩擦力不匀,磨损、粘铁等。
炼钢厂连铸技师考试题库附答案(400题)
炼钢厂连铸技师考试题库附答案(400题)1.【判断题】炼钢过程中碳氧反应生产的产物是CO2。
正确答案:错2.【单项选择题】铸机生产时发现铸坯外弧有呈规律分布的凹坑,凹坑的间距为628mm,则产生凹坑处辊子直经为().A.314mmB.628mmC.200D.384正确答案:C3.【判断题】脱硫、脱磷都需高碱度、大渣量,不同的是脱硫需要高温,低氧化铁,而脱磷则相反。
正确答案:对4.【问答题】火焰切割机的主要参数包括哪些?正确答案:火焰切割机的主要参数包括气体压力、耗量、切割速度及最小本题解析:试题答案火焰切割机的主要参数包括气体压力、耗量、切割速度及最小定尺长度等。
这些参数随切割方式不同而有所变化。
5.【判断题】中间包水口堵塞有两种情况,一是冷钢堵,另一种是夹杂堵。
正确答案:对6.【填空题】拉矫机按矫直方式可分为单点矫直、()、渐近矫直、连续矫直等型式。
正确答案:多点矫直本题解析:试题答案多点矫直7.【判断题】弧形连铸机的高度主要取决于所浇铸坯的大小。
正确答案:错8.【判断题】按连铸机型不同,结晶器可分为直型和弧型两大类。
正确答案:对9.【填空题】用同位素法监测并控制结晶器液面是由()、探测器、信号处理及输出显示等部分组成。
正确答案:放射源本题解析:试题答案放射源10.【单项选择题】结晶器液面应控制在离上口()mm处.A.20-40B.60-80C.20-60D.20-100正确答案:B11.【问答题】对于250mm×1200mm连铸机断面,拉速1m/min,二冷水总量2340L/min,它的冷却比是多少?(铸坯密度为ρ=7.8t/m3,保留两位小数)正确答案:解:δ=W/(abVρ)=2340本题解析:试题答案解:δ=W/(abVρ)=2340/(0.25×1.20×1×7.8)=1000L/t答:冷却比是1000L/t。
12.【判断题】在中包修理模式中,将永久层全部更换,全新砌砖或浇铸则为全修。
渣对MgO-C耐火材料腐蚀性能的影响
3 结 果 和 讨 论
3 . 1 热 力 学 计 算 和 质 量 平 衡 计 算
图3 Mg O- C耐火 材料 与熔 渣 ( 渣 X、 渣 Y和 渣 Z) 在1 i f 0 0  ̄ C
反 应后 的相 转 变 和 Mg O 在 渣 中 溶解 的 累计 量
・
l 8 ・
REF RACT 0RI ES & LI ME
且试 样 中要 加入 焦炭 。
立方 体 试 样 ( 4 0 mm ×4 0 m m ×4 0 m m) 经 过 养 护 和煅 烧后 利 用 阿基米 德 法 ( A S T M C 3 8 0— 0 0 ) 测 定 显
气孔 率 , 使用 煤 油作 为 浸渍 液 。在 MT S设 备下 的加
显变 化 。
对 于 渣 x, 其 熔 融 相 中较 低 的 S i O 含量( 8 . 7 %) 和较高 的 C a O含 量 ( 4 0 . 4 %) 形 成 了 较 不 活 跃 的 液 相, 因 为 Mg O 在 第 1次 与 耐 火 材 料 接 触 时 几 乎 没 有 发生 溶解 , 见图 3 ( a ) 和( d ) 。 本研 究 预测 S i C 、 固溶 体 中含 c a “ 的 镁 橄 榄 石
材 料 接触后 通 过热力 学模 拟预 测 的相演 变 。图 中的
第 1步 计 算 代 表 了熔 融 液 相 和 耐 火 材 料 组 成 之 间 发 生 的 初 始 反 应 。 由 于 渣 和 Mg O— C耐 火 材 料 化 学 成 分的不同, 以及 渣 碱 度 较 低 , 预 料 到 高 温 下 Mg O 应 很容 易溶 入 液 相 。 这 个 性 能 主 要 表 现 在 渣 Y和 渣 z
下保 温 9 0 s , 取 出后 在 空气 中冷却 1 0 mi n 。上 述这 个
钢包粘渣与包衬耐火材料
短
长
长 长 长 中等
小 中等 大 大 中等 中等
低
低
高 高 低 中等
高
低
低 低低 高
表 2 钢包用耐 火浇注料的特性
浇注料材质
耐磨性 抗渣渗透性 抗粘渣性 钢包寿命 热导率/ [ W#( m#K) - 1] (800e ) 比热容/ [ J#( kg#K) - 1] (800e ) 热损失 需要量/ ( kg#m- 3) 耐火材料成本 钢包综合成本
钢包浇注料, 使用时粘渣较轻。
对刚玉- 尖晶石浇注料试样在 1600 e 3 h 处理 后, 用坩埚法进行抗连铸钢包渣的侵蚀试验[ 4] , 渣的
化学组成( w ) 为: Al2O3 23. 79% , CaO 39. 50% , SiO2 11.
41% , MgO 6. 78% , MnO 6. 26% , TFe 9. 32% 。结果表
钢包的粘渣现象, 与转炉从出钢至连铸的长时 间内钢水热量损失而产生温降有关。当然, 出钢前 钢包实施高温烘烤, 加快钢包周转以及在周转钢包 过程中采用保温盖等都有助于减少温降, 从而减轻 粘渣。另一方面, 降低包衬的热导率, 减少钢包衬 从铁壳向外散失热量是减少温降的重要措施。
比较普遍采取的办法, 是在永久衬和铁壳之间 设置保温板[ 2] , 另外是采 用热导率 较低的永 久衬 ( 如粘土砖、蜡石砖、轻质浇注料) 和工作衬( 如蜡石 砖、锆英石砖、低密度浇注料) 。
4
抗熔损, 抗渣渗透性好
铝尖晶石浇注料, 铝 镁浇 注料
5
抗热震性及抗剥落性好
刚玉 - 锆英石 浇注料, 刚 玉- 锆莫来石浇注料
4 结语
( 1) 钢包 粘渣与 包衬 耐火 材料 存在 一定的 关 系, 抗渣渗透性差, 容易出现裂纹 的包衬耐火材料 容易粘渣。因此, 提高包衬耐火材料的抗渣渗透性 或提高抗热震性和抗剥落性, 有助于减轻粘渣。