
夹胶安全操作规程
夹胶安全操作规程
(1)准备工作
1、打扫工作区域卫生。
2、按生产计划单把将要加工的玻璃调运到场地。
3、启动清洗机检查是否运转正常。
4、检查水泵运行是否正常。
5、互相之间合作进行洗片。
(2)合片室操作细则
1、合片室环境要求
A合片室要保证封闭性,合片室的门必须全部关闭。
B合片室温度控制在18-25度,相对湿度控制在20%-30%范围以内。
C合片室空气应保持清洁无尘,地面和设备表面手擦无灰尘。
D进入工作室前,工人应将劳防用品穿戴好,清尘后方可进入。
E合片室进行生产时,不得超过6人,制作大型玻璃需要增加工人时,应在严密监视温度和湿度情况下进行,合片室严禁闲杂人等进入。
2、合片
半成品玻璃经洗涤后进行人工合片
A首先检查玻璃的外观质量,合格后铺上胶片,胶片必须自然铺平,不能拉伸。
B放上另一片玻璃,放时注意两片玻璃上下对齐,叠差不超过标准规定。
C 割去四周多余胶片,这时应注意割胶片的刀片应有一定的倾斜度,使四周均留有1-2MM宽的胶片。
(3)夹层合片线及预压线操作法
1、设备操作说明
预压机分三个区段,首先启动主传动,开一区加热,开二区加热,开三区加热。
检查设备是否有异常情况,如有立即通知相关人员
检修。
2、玻璃预压
在玻璃运行过程中,如有玻璃碎裂或其他情况发生,按紧急停止按钮,处理完毕后再启动。
(4)高压釜操作方法
1、合上电源总开关。
2、预热预压好的半成品吗好上车入釜,按关门按钮,此时注意门的正确位置,锁紧、落入槽内、点动关门,三个限位开关压合,按锁紧开关,锁门动作完成,关好机械紧固杆。
3、闭合启动开关,此时高压釜的整个工艺过程按预热-充气-恒温恒压-加温加压-冷却-放气自动完成。
4、放气后,断开启动开关,打开机械紧固杆,释放存留的余压,按开锁按钮,直至门停止转动。
5、门打开后,小车对准轨道,推出玻璃进行检验。
若有气泡,进行吗车二次重压。
(5)卸车
1、卸掉各种夹子。
2、相互合作把合格的夹胶玻璃放到架子上。
3、注意不要磕碰。
4、完工后清理场地卫生,作好第二次生产准备。
夹胶中空操作规程0419

夹胶中空操作规程0419
玻璃夹胶操作规程
一、准备阶段:
1、夹胶合片工对钢化工序送达的玻璃半成品进行验收。
发现划伤、
爆边角、尺寸、孔位、内外片、弯曲度等不符时第一时间与钢化车间主任,有明确处理结果后方可进行下一步操作。
2、按生产任务单及相应图纸将所需玻璃及PVB胶片备料,设备运
转良性,清洗机蓄水池注满清水,平压机设定前段138℃,后段128℃开始升温预热。
3、根据待加工玻璃规格准备自备架,清除架子上的杂物,架子防
护损坏的,修缮或更换。
二、合片阶段:
1、上片工
1.1 对照生产加工单,启动清洗系统,设定进片速度为360~400
转/min检查原片外观后,测量边线允许偏差2mm、对角线尺
寸允许偏差2~3mm,将合格品间隔300mm持续配套上片,
异形玻璃对照相应图纸及样板上片。
1.2 视合片室合片速度,随时控制清洗进片速度,以防止玻璃发
生碰撞碎角。
1.3 不良品归类摆放,不允许上片,标签明示,工作结束后清理
不良品及场地。
2、合片工
2.1根据生产任务单及相应图纸,准备好相应PVB胶片。
2.2合片室内环境保持清洁、明亮,温度控制在22~25摄氏度之
间,相对温度控制30%~40%左右。
2.3合片时操作工穿戴工作服和帽子(头发要全部罩于帽子内),
细白纱手套、口罩,上岗证,禁止穿拖鞋、高跟鞋。
2.4清洗后的玻璃有水迹的必须再擦干净,表面保持洁净干燥。
夹胶作业指导书
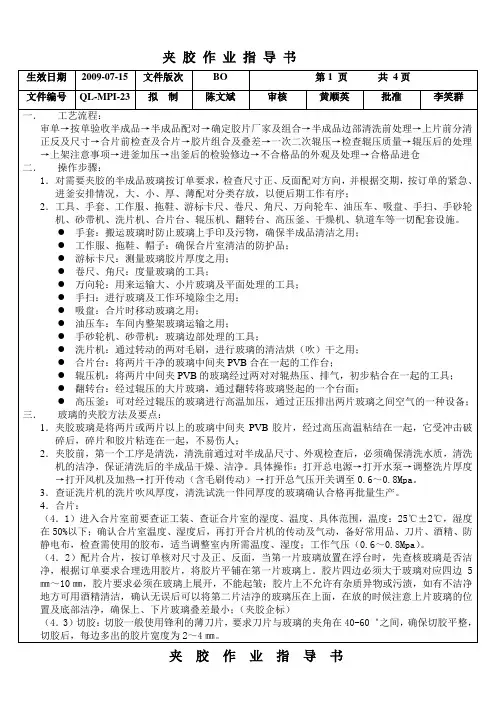
3.查证洗片机的洗片吹风厚度,清洗试洗一件同厚度的玻璃确认合格再批量生产。
4.合片:
(4.1)进入合片室前要查证工装、查证合片室的湿度、温度、具体范围,温度:25℃±2℃,湿度在50%以下;确认合片室温度、湿度后,再打开合片机的传动及气动,备好常用品、刀片、酒精、防静电布,检查需使用的胶布,适当调整室内所需温度、湿度;工作气压(0.6~0.8Mpa)。
C
设定最高工作温度
130℃
D
设定最高工作压力
12.5MPA
E
压力平衡时间
60-70分钟
F
排气温度
30℃-40℃
(6.6)操作,根据工艺将工艺参数设定后进行核对,核对无误后,按启动开关进行自动(或手动)操作。高压釜属特殊设备;
(6.7)在高压釜工作过程中,不允许离岗工作,操作者必须严密监视釜内变化。如出现温度、压力都超过设定什,需继续上升时,应及时采取措施,先停止加热、加压;如再无变化时,可以排气,加大冷却水流量来达到目的;
(6.4)热压:热压属自动控制,设置可参照以下参数曲线图如下:
参数说明:
1、一般初压温度设定在60℃~70℃,约需60分钟;
2、初压压力设定在7.5Mpa,此时保压时间一般为60分钟左右,具体根据釜载决定;
3、第二次加压,一般需要两个小时(120分钟),保压也需2个小时(120分钟),同时根据压力的变化温度也同时进行保温,同样也需2个小时(120分钟)。以上都是根据釜内玻璃情况进行参数调整。
夹胶操作规范
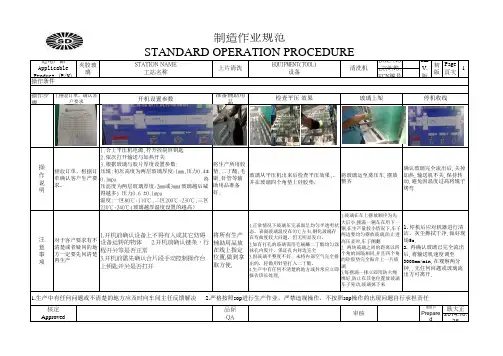
DOC. NO 文件编ECN NO.ECN 编号操作步骤开机设置参数准备辅助用品检查平压 效果操作说明 1.合上平压机电源,拧开控制屏钥匙2.依次打开输送与加热开关3.根据玻璃与胶片厚度设置参数:压辊:初压高度为两层玻璃厚度-1mm,压力0.4±0.1mpa . 终压高度为两层玻璃厚度-2mm 或3mm(玻璃越后减得越多) 压力0.6 ±0.1mpa温度:一区80℃-110℃,二区200℃-230℃,三区220℃-240℃(玻璃越厚温度设置的越高)将生产所用胶垫,二丁酯,毛刷,针管等辅助用品准备好,玻璃从平压机出来后检查平压效果,,并在玻璃四个角垫上硅胶垫,适用产品ApplicableProduct (P/N) 1.停机后应对机器进行清洁,灰尘擦拭干净,做好现场5s,2. 再确认玻璃已完全流出后,将输送机速度调至3000mm/min,在观察两分钟,,无任何问题或玻璃流出方可离开,核定Approved 制作Prepare d对于客户要求有不清楚或者疑问的地方一定要先问清楚再生产1.玻璃在车上摆放顺序为先大后小,摆满一辆车在用下一辆,在生产量较小情况下,车子两边要均匀摆放玻璃,防止进高压釜时,车子侧翻2. 两块玻璃之间的距离以四个角的间隔相同,并且四个角的硅胶垫完全贴合上一片玻璃3.每摆满一排立即用防火绳绑好,防止在其他位置放玻璃车子晃动,玻璃掉下来品保QA EQUIPMENT(TOOL)设备1.正常情况下玻璃压完表面呈均匀半透明状态,表面玻璃温度在70℃左右,钢化玻璃存在弯曲度较大问题,但无明显发白,2.如有打孔的玻璃需用毛刷蘸二丁酯均匀涂抹孔内胶片,保证孔内封边完全3.因玻璃平整度不好,未将内部空气完全排出的,轻微用针管打入二丁酯,4.生产中有任何不清楚的地方或异常应立即报告班长处理,清洗机审核耿大正2014.10.25注意事项夹胶玻璃STATION NAME 工站名称1.开机前确认设备上不得有人或其它妨碍设备运转的物体 2.开机前确认链条,行程开关等是否正常3.开机前需先确认合片段手动控制操作台上钥匙开关是否打开上片清洗将所有生产辅助用品放在线上指定位置,做到拿取方便,接收订单,根据订单确认客户生产要求。
夹胶中空操作规程

玻璃夹胶操作规程一、准备阶段:1、夹胶合片工对钢化工序送达的玻璃半成品进行验收。
发现划伤、爆边角、尺寸、孔位、内外片、弯曲度等不符时第一时间与钢化车间主任,有明确处理结果后方可进行下一步操作。
2、按生产任务单及相应图纸将所需玻璃及PVB胶片备料,设备运转良性,清洗机蓄水池注满清水,平压机设定前段138℃,后段128℃开始升温预热。
3、根据待加工玻璃规格准备自备架,清除架子上的杂物,架子防护损坏的,修缮或更换。
二、合片阶段:1、上片工1.1 对照生产加工单,启动清洗系统,设定进片速度为360~400转/min检查原片外观后,测量边线允许偏差2mm、对角线尺寸允许偏差2~3mm,将合格品间隔300mm持续配套上片,异形玻璃对照相应图纸及样板上片。
1.2 视合片室合片速度,随时控制清洗进片速度,以防止玻璃发生碰撞碎角。
1.3 不良品归类摆放,不允许上片,标签明示,工作结束后清理不良品及场地。
2、合片工2.1根据生产任务单及相应图纸,准备好相应PVB胶片。
2.2合片室内环境保持清洁、明亮,温度控制在22~25摄氏度之间,相对温度控制30%~40%左右。
2.3合片时操作工穿戴工作服和帽子(头发要全部罩于帽子内),细白纱手套、口罩,上岗证,禁止穿拖鞋、高跟鞋。
2.4清洗后的玻璃有水迹的必须再擦干净,表面保持洁净干燥。
2.5合片后上下叠差及孔位等应不大于2mm。
2.6 PVB胶片的利用要合理套料,合片后的余胶割下保持2~4mm,持续合片。
三、压合阶段:1、平压机操作工1.1根据合片的玻璃及胶片厚度,调整好平压总厚度,负责先期平压开机预热;1.2设定好平压预热的前后段温度及相应传动速度(随季节的不同要灵活运用参数)1.3密切关注下片外观质量,及时进行参数调整及重压,确保产品质量;2、下片工2.1场地整洁有序,进釜车,下片台摆放合理,戴好保护手套,准备好割胶美工刀;2.2平压后的玻璃每片均进行外观检测,略有雾状的半成品进行重压;2.3合格品下片后,在下片台上进行割去周边多余胶片处理,边缘若有少许气泡的半成品,进行上夹子压紧加固处理;2.4双钢夹胶,平压后均周边间隔200mm上夹子压紧以确保成品率,装进釜车时,玻璃间隔用特制小木块均匀隔开;2.5进釜车玻璃应向内保持一定倾斜度,然后再用绳子固定,需放二层的半成品,进釜车两边一定平衡匀放加固,谨防重心偏离翻架;四、高温聚合阶段:1、进釜;1.1夹胶玻璃半成品合理装进釜车后,检查固定情况;1.2连接转盘与釜体的轨道接口,匀速将进釜车推进釜内固定;1.3高压釜操作工拆除轨道接口链接,平移接口台,关闭釜门;2、高压釜操作2.1打开电源开关,设定加热温度132℃,预热温度55℃,排气温度55℃,设定保温时间30~60min,检查排气阀是否开启。
夹胶玻璃规范

夹胶玻璃规范夹胶玻璃是一种利用多层合成的夹层薄膜将两片玻璃层粘合在一起的玻璃产品。
由于夹层薄膜具有很好的抗冲击、防弹、防火、防紫外线和隔音等性能,夹胶玻璃在建筑、汽车、飞机等行业有着广泛的应用。
为了保证夹胶玻璃的质量和安全性能,国家对其进行了规范。
1.材料要求夹胶玻璃的夹层薄膜应使用特种聚合物薄膜或特种复合薄膜,具有良好的抗冲击、抗紫外线、防火和隔音等性能。
夹层薄膜的拉伸强度和抗剪切性能应符合标准要求。
2.玻璃规格夹胶玻璃的玻璃层应使用具有一定强度和透光性的钢化玻璃、夹层玻璃或其他类型的玻璃。
玻璃层的厚度和规格应符合标准要求,确保夹胶玻璃的强度和安全性。
3.质量检测夹胶玻璃应进行质量检测,包括对夹层薄膜、玻璃层和夹层薄膜与玻璃层的粘合强度进行检测。
检测结果应符合标准要求,确保夹胶玻璃的质量和安全性能。
4.安装要求夹胶玻璃的安装应遵循标准要求,确保安装质量和安全性能。
安装时应注意夹胶玻璃与其他建筑材料的接触,防止夹胶玻璃受到损坏。
安装后,应进行检查和试验,确保夹胶玻璃的安装质量和安全性。
5.维护保养夹胶玻璃的维护保养应遵循标准要求,定期清洁玻璃表面,防止灰尘和污物对玻璃的影响。
对于有损坏的夹胶玻璃,应及时更换或修复,确保夹胶玻璃的完整性和安全性能。
6.使用注意事项使用夹胶玻璃时,应注意避免撞击和划伤玻璃表面,以防止玻璃破裂。
在使用过程中,应避免使用含有酸性、碱性和研磨剂的清洁剂,以保护夹胶玻璃的表面。
7.质量监督对夹胶玻璃的生产和销售应进行质量监督,确保产品符合标准要求。
对于违反规范的夹胶玻璃,应予以处罚并责令改正,以维护夹胶玻璃市场的正常秩序。
总结起来,夹胶玻璃规范主要包括材料要求、玻璃规格、质量检测、安装要求、维护保养、使用注意事项和质量监督等方面。
遵循这些规范,能够确保夹胶玻璃的质量和安全性能,提高夹胶玻璃的应用效果,保障使用者的人身安全和财产安全。
EVA夹胶玻璃胶膜实际应用的使用须知

EVA夹胶玻璃胶膜实际应用的使用须知1.安全注意事项:-使用EVA夹胶玻璃胶膜时应注意个人安全防护,戴好手套和眼镜,避免皮肤接触和眼睛受伤。
-在操作过程中要小心处理工具,以避免划伤胶膜和损坏玻璃。
2.温度控制:-在使用EVA夹胶玻璃胶膜时,需要控制好温度。
常见的操作温度范围为120-150摄氏度。
-使用热压机或自动夹胶设备时,应根据生产需求和设备特性来选择合适的温度和压力。
3.清洁工作面:-在使用EVA夹胶玻璃胶膜进行夹胶前,要确保工作面(玻璃表面)的清洁。
-清除杂质、灰尘,以及可能影响粘性和夹胶效果的污物。
4.适用胶膜类型:-EVA夹胶玻璃胶膜有不同的类型和规格,应根据具体应用来选择适合的胶膜。
-有需要特殊功能的应用,如安全玻璃、隔音玻璃等,需选择具有相应性能的特殊胶膜。
5.夹胶工艺:-在夹胶操作中,要确保EVA夹胶玻璃胶膜与玻璃的良好贴合。
-注意控制好胶膜的长度和宽度,以便适应不同尺寸和形状的玻璃加工要求。
-合适的压力和时间可以提高夹胶效果,但要避免过高的温度和压力造成损坏。
-使用夹胶机夹胶时要注意操作技巧,确保胶膜与玻璃的有效结合。
6.贮存和运输:-EVA夹胶玻璃胶膜应保存在阴凉、通风干燥的地方,避免阳光直射和高温环境。
-在运输过程中要注意防护,避免摔落和受潮。
7.合适的应用环境:-EVA夹胶玻璃胶膜适用于室内和室外环境,并且可以在各种气候条件下使用。
-但在特殊环境下,如高温、强酸碱等,需要选择具有耐高温和耐腐蚀性能的胶膜。
总之,EVA夹胶玻璃胶膜是一种多用途的胶膜材料,在建筑、家具以及汽车等领域具有广泛的应用。
使用时应注意安全,控制好温度,保持工作面的清洁,选择适用的胶膜类型,正确执行夹胶工艺,妥善贮存和运输。
只有正确使用和维护,才能保证胶膜的性能和夹胶效果,确保应用的质量和安全性。
夹胶玻璃作业指导书
有限公司JF-SOP-006夹胶玻璃作业指导书版本A/02 _______________受控状态 _______________批准人__________________持有者_____________2015 —11 —19 发布2015 —11 —20 实施有限公司发布JF-SOP-006夹胶玻璃作业指导书版次:A01.目的:为规范夹胶生产,提高夹胶产品的质量水平和员工操作技术。
2.适用范围适用于公司生产的夹胶产品以及其复合产品。
3.工艺要求3.1合片室要求3.1.1由于PVB交片极易吸收水份,而当PVB中水份含量标时,会影响到胶片的粘接性。
因此合片室标空气湿度在18%~30范围内温度在20E -25 C。
3.1.2PVB胶片作为化工产品,其在乾燥有环境中极易带静电,由于静电作用使其极易吸收灰尘,杂物造成胶片污染,因此合片室要求保持乾净、整洁。
3.1.3由于PVB胶片具有较高的延伸率,在温度较高时,这种特性更加明显,这样在生产过程中会因胶片延伸而造成厚度不均匀,严重影响到产品质量。
3.2PVB胶片的正确使用:3.2.1由于PVB交片具有良好的延伸性,因此在取胶片、修胶过程严禁用力拽拉胶片,以心胶片中心变薄。
3.2.2由于PVB胶片加热后有一定的收缩性,因此对于夹胶玻璃其预留量应为2-4mm.3.2.3由于胶片极易污染,因此工作结束后,必须将胶片包扎好3.3工艺参数3.3.1平板夹胶平压机工艺参数夹胶玻璃作业指导书版次:A03.3.2 弯弧夹胶预热真空炉参数3.3.3高压釜工艺参数3.4特殊工艺注意事项:3.4.1 对于吸热玻璃,以上参数可以适当修正,如温度可适当降低,恒温时间可缩短,传输速度可加快;3.4.2对于平钢化、弯钢化、热弯夹胶在合片时要严格按照方向一致进行合片;3.4.3装釜时要充分考虑到通风、均匀、稳定的原则,以保证产品质量;3.4.4在高压釜排气完毕后,应等5~10分钟再打开釜门,以使釜内各点温度超于均匀;3.4.5在合片前,玻璃清洗,一定要干净,不能有水滴,油污灰尘和其他杂物,否则会产生气泡;3.4.6高压釜进入恒温恒压阶段时,操作人员要特别注意,此时釜内温度较高,氧气充足,极易发生火灾;3.4.7非钢化玻璃放高压釜架时不可挤压(大亨玻璃),厚板非钢化夹胶放置高压釜架时二片放置,升温慢一点。
夹胶组操作规程
夹胶组操作规程1. 引言夹胶组是一种常用于工业生产过程中的组合工装,用于将两个或多个工件夹合在一起。
为了保障操作安全和夹胶组的有效使用,有必要制定夹胶组操作规程,明确操作流程和注意事项。
2. 夹胶组的构成夹胶组主要由以下部分组成:•夹具:用于夹持工件的装置。
•加压装置:用于施加压力,使工件紧密接触。
•控制系统:用于控制夹胶过程的参数,如时间、温度、压力等。
3. 操作流程夹胶组的操作流程主要包括以下几个步骤:3.1 准备工作•确保夹胶组及其配件完好无损,如发现任何损坏或异常应及时报修。
•清理夹具表面和工件表面,确保无杂质和污垢。
3.2 夹持工件•将待夹持的工件放置在夹具上,确保位置准确。
•调整夹具使其与工件接触密切,并确保工件不会滑动或移位。
3.3 施加压力•打开加压装置,并根据工件材质和要求设置适当的压力。
•依照操作手册或工艺要求,逐步施加压力,确保工件间夹紧。
3.4 控制参数•根据工艺要求,设置控制系统的参数,如温度、压力、时间等。
•启动控制系统,控制夹胶过程中的各项参数。
3.5 夹胶过程监控•定期检查夹胶组及其配件的运行情况,确保运行正常。
•监控夹胶组的控制参数,如温度、压力、时间的变化情况,确保符合工艺要求。
3.6 完成夹胶过程•根据固化时间和工艺要求,等待夹胶组中的工件固化。
•在固化完成后,关闭加压装置,并小心取下夹具上的夹持工件。
4. 安全操作注意事项夹胶组的操作过程需要注意以下安全事项:•在操作之前,确认夹胶组及其配件的安装是否牢固,防止意外松动导致伤害。
•在夹持工件时,注意手部安全,避免夹到手指或手部。
•使用加压装置时,确保操作人员远离夹胶组,以免受伤。
•在固化过程中,注意固化剂的放置位置,避免接触皮肤。
5. 维护与保养为了确保夹胶组的正常运行和延长使用寿命,需要进行定期维护和保养:•按照操作手册中的要求进行定期保养,包括清洁、润滑等。
•定期检查夹胶组及其配件的磨损情况,及时更换损坏的部件。
夹胶作业指导书
批准
审核
拟制
文件编号
文件编号
版本
文件名称
夹胶玻璃作业指导书
页码
生效日期
1、目的
为了规范夹层玻璃作业流程及工艺,确保产品品质能够稳定的达到标准要求。
2、范围
适用于夹层工序
3、干法夹层生产工艺流程
(1)、普通夹层的生产过程是
玻璃基片清洗-吹干-合片-两次加热辊压或抽真空-高压釜内高温高压进行压合-成品-进行包装-或视客户需要进行磨边-清洗-成品检验-进行包装
版本
文件名称
夹胶玻璃作业指导书
页码
生效日期
合片室的湿度过高,则玻璃和PVB粘结不劳,湿度过低,PVB和玻璃不能粘结,PVB的韧性下降,产品安全性能降
合片室的生产工序是生产夹层玻璃的关键工序,合片的好坏直接影响到夹层玻璃的产品质量和加工成本。生产人员也是质控人员首先对清洗干净的玻璃基片进行严格检验,清除水迹,筛选、剔除有气泡、杂质、崩边等有缺陷的玻璃基片,严格按产品质量标准进行生产,进行玻璃基片与PVB的结合,切除玻璃四周多出的PVB.在合片时避免PVB打折,保证PVB的完好,PVB一般不能拼接使用。不要将不同厂家的PVB叠加在一起使用。
版本
文件名称
夹胶玻璃作业指导书
页码
生效日期
1、目的
为了规范夹层玻璃作业流程及工艺,确保产品品质能够稳定的达到标准要求。
2、范围
湿法夹胶玻璃生产作业指导书
湿法夹胶玻璃生产作业指导书
1.操作前准备好封边胶条,燕尾夹,灌胶量杯,木垫块等辅助器具;
2.检查夹胶水是否通过了进场检验;
3.根据生产任务单,核对待加工的玻璃是否符合要求;
4.将玻璃上到合片台,核对标签上的标注,复核尺寸,如果符合加
工单要求就在加工单上画“Y”,如果不符合加工单要求就在加工单上画“N”并通知质检人员进行补片;
5.检查待合片的玻璃,确认玻璃尺寸准确,没有结石,划伤,爆边
等就进行合片;
6.合片完毕的玻璃在1小时内需要灌胶完毕,灌胶量为0.7升/平方
米—0.8升/平方米之间:小于1平方米/片的灌胶量0.7升/平方米,1---2平方米/片的灌胶量0.75/平方米,大于2平方米/片的0.7升/平方米;
7.灌胶后5分钟内必须将玻璃中间的空气排空并将玻璃台至光线充
足的地方;
8.玻璃在光固化过程中不能有纸屑,树叶等杂物覆盖玻璃表面;
9.厦门超锐夹胶水的光固化时间:温度25度以上阳光充足条件下为
2.5小时,25度以上多云或者雨天为
3.5小时;25度以下阳光充足
条件下为3.5小时,25度以下多云或者雨天为4小时;
10.在夹胶层固化过程中,生产人员需要半小时巡视一次晒胶坪,封
边条有漏气情况及时解决。
11.夹胶层固化完毕,将封边条清理完毕后通知质检人员检验后清洗
交成品库。
编制:刘星明
2012年5月3日。