
国际焊接工程师焊接工艺考试复习课件-IWE焊接工艺知识点总结
国际焊接工程师复习 6

矩形梁的截面上剪应力分布图4 剪应力分布(矩形梁)工字梁的截面上剪应力分布图5 剪应力分布(矩形梁)2、截面特征值静矩S:S y=A·Z1,S Z=A·y1图6 静矩惯性矩I:自身惯性距图7 自身惯性距对主轴惯性距图8 对主轴惯性距2.1正应力(弯距)σ=[]2yy mm /N z I M图9 不同截面梁比较3、截面中的应力计算3.1正应力(拉伸载荷)σ=[]2mm /N AN例:求正应力σ图10 矩形梁例:求正应力σ图11 焊接工字梁抗弯截面模量 W[ cm 3][]3yy cm Zmax I W =3.2剪应力τ通用[]2cm /N AF=τ 剪力[]2y y Z cm /N tI S V ⋅⋅=τ例:求剪应力—τ1、τ0、τmax图12 焊接工字梁及剪应力分布图对于I-形截面,剪应力可按下式简化计算[]2Stegm cm /N A V=τ 例:?图13简化的剪应力分布图m τ=4、I形钢的截面特征值1、焊接连接(EN12345)1.1接头及焊缝种类焊接接头是把零件或部件用焊接的方法相互连接起来的区域,接头的种类是通过零部件在结构设计上相互配置的情况而确定的。
接头及焊缝种类下图列举了与构件间相互位置有关的各种接头种类。
图1 接头种类表1 接头种类接头种类 说明1.1对接接头 部件处于同一平面内,彼此对接 1.2平行接头 部件上下平行放置 1.3搭接接头 部件上下平行放置,并搭接 1.4T 型接头 部件相互成直角(T 型)联接1.5十字型接头两个位于同一平面的部件同在它们之间的第三个部件(双T 型)连接1.6 1.8斜接接头一个部件相对于另一个部件倾斜地连接 两个部件以任意角度相互连接 1.7综合接头 三个或多个部件以任意角度相互连接 1.10十字接头两个部件相互交叉连接1.2焊接接头准备的基本概念1.2.1熔化焊接头图2 I 型对接接头 图3 I 型对接接头(带垫板)表2 对接接头术语(图2、3、4)A B C D E F X 1 3 4 5 6板材表面板材背面板材边缘坡口面坡口加工面钝 边背 面 熔 池 保 护板 厚工件边缘根部间隙坡口边缘熔化面边缘7 9 11121415 16 17 18192021焊缝长度焊缝厚度根部间隙钝边高度钝边棱边坡 口 面 棱 边坡 口 宽 度单 面 坡 口 角 度坡口面高度坡口面宽度宽度坡口角度图4 V 型对接接头I 1 4 7 21熔化面板 厚间 隙接 头 宽 度角度图5 T 型接头 表3 T 型接头术语(图5)D 122 23 24 25 26熔化面板厚宽 度边 缘邻 接卷 边 高 度卷边半径图6 卷边接头 表4 卷边接头术语(图6)1.2.2压力焊接头1.3 熔化焊焊缝的基本概念1.2焊接接 头及图7 凸焊接头(凸点) 图8 凸焊接头(长型凸点)图9 凸焊接头(圆形凸点) 图10 点焊、缝焊接头表5 卷边接头术语(图7、8、10)1 2 2728293033363738H 板 厚工 件 长 度凸点距离凸点高度凸点长度凸点宽度边距金属片长度金属片宽度金 属 片 厚 度工 件1.3熔化焊焊缝的基本概念 1.3.1基本熔化焊焊缝图11 V 型坡口对接焊缝 图12 角焊缝表6 熔化焊焊缝术语(图11、12)1 234 5 79102526母 材焊缝金属热影响区焊缝区熔合区宽度焊缝根部余高焊角宽度根部熔合熔合区图13 一般对接焊缝 图14 T 型接头(全熔透)图15全熔透对接焊缝 图16 部分熔透对接焊缝表6 熔化焊焊缝术语(图13、14、15、16) 8 9 111213141516171827焊 缝 宽 度余 高根部余高最大焊缝厚度设计焊缝厚度实际焊缝厚度有效焊缝厚度焊趾角度焊缝长度焊缝表面波纹根 部 宽 度1.3.1多道焊焊缝图17对接焊缝(多道焊) 图18对接焊缝(多道焊、带封底焊道)表7 多道焊熔化焊焊缝术语(图17、18、19)5 10111921 22 23 25熔合区焊角宽度背面余高焊趾填 充 层盖 面 层封 底 焊 道根部熔合图19 多道焊(角焊缝)1.3压力接接头的基本概念图20 压力接接头(对焊、闪光焊)图21 电阻焊(点焊、缝焊)表7 压力接接头术语(图20) 表8 电阻焊接头术语(图21)2、连接形式2.1、对接焊缝对接接头基本上满足焊缝中的力线分布不受干扰和应力分布均匀的要求。
焊接工艺知识培训ppt课件
三、CO2气体保护焊
CO2气体保护焊焊接材料:
一、CO2气体: 1、 CO2气体的性质 CO2气体是一种无色、无味的气体。液态CO2是无色的,由于CO2由液态变为气态的 沸点很低,为―78℃,所以工业用CO2都是液态的,常温下它自己就气化。使用液态 CO2经济、方便。容量为40L的标准钢瓶可以灌入25Kg的液态CO2。 25Kg的液态CO2约占 钢瓶容积的80%,其余20%左右的空间充满了气化了的CO2。气瓶压力表上指示的压力 值,就是这部分气体的饱和压力。此压力大小与环境温度有关。温度升高,饱和气压 增大;温度降低,饱和气压降低。只有当气瓶内液态CO2全部挥发成气体后,瓶内气体 的压力才会随着CO2气体的消耗而逐渐下降。 CO2气瓶通常漆成黑色,并标有黄色CO2 字样。 2、 CO2气体纯度对焊缝质量的影响 CO2气体中的主要有害杂质是水分。焊接用CO2气体的纯度应大于99.5%
三、CO2气体保护焊
焊接过程 焊丝由送丝机构,通过软管经导电嘴送出,CO2气体从喷嘴喷出,电 弧引燃后,焊丝末端、电弧及溶池全部被CO2气体包围,起到严密的保护作用。
1.焊丝的选择 按所用的焊丝直径不同,CO2气体保护焊分为两类:1)细丝 CO2气体保护焊(焊丝直径为0.5~1.2mm),主要用于焊接0.8~4mm的薄板;2) 粗丝CO2气体保护焊(焊丝直径为1.6~5mm),主要用于焊接3~25mm的厚板。
1.2、钨极氩弧焊(TIG焊) 钨极氩弧焊是以钨棒作为电弧一极的气体保护电弧焊方法。钨棒在电弧中不熔化,故又称
为不熔化极氩弧焊或惰性气体保护焊,简称TIG(或GTA)焊。是焊接各种有色金属及合金、 不锈钢、高温合金等的理想方法。但该方法适于板厚≤6mm的工件;板厚6mm以上就要开坡口、 且采用多道焊和附加填充焊丝,生产效率低。
国际焊接工程师培训(IWE)共54页文档
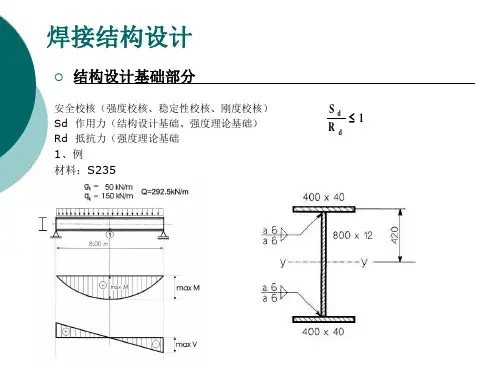
焊接结构设计
结构设计基础部分
2) 支座反力计算: 平衡条件(∑H=0, ∑V=0,∑M=0)
H 0 AH N 0 N AH
V 0 Fd Av Bv 0 Av Bv Fd
MA 0
Fd
l 2
Bv
l
0
Bv
Fd 2
Av
Bv
Fd 2
1170kN
3)内力计算:
平衡条件(∑H=0, ∑V=0,∑M=0)
焊接结构设计
结构设计基础部分
问题13:焊缝可能受哪几种应力?此焊缝受那种应力?
—— σ⊥(垂直正应力)
—— σ∥(平行正应力)
—— τ⊥(垂直剪应力)
—— τ∥(平行剪应力)——焊缝承受
问题14:确定角焊缝的焊缝厚度?有哪些限定条件(按DIN18800-1)?
DIN18800T1——钢结构 min a =2.0㎜
发生低应力脆性断裂的结构上,必有裂源或应力集中点存在;脆性断裂对缺陷 和应力集中很敏感。 —— 拉应力是裂纹产生和扩展的动力,拉应力及缺陷的大小直接影响裂纹萌生和 扩展的速度;阻止裂纹扩展的主要因素是压应力和材料的塑性变形。 —— 内因,即结构抗力是预防脆性断裂的根基;外因,即载荷性质、加载速率、 环境因素等,是发生脆性断裂的条件,须同时兼顾,方能避免脆断灾害的发生! —— 预防脆性断裂的措施(正确选择材料、正确设计合理、安排结构制造工艺、 正确使用,精心维护) 断裂力学的应用 —— 断裂力学的在于研究宏观裂纹在什么条件下,才会导致失稳扩展,引发脆性 断裂;建立裂纹尺寸与破坏应力之间的关系。这对结构安全设计、合理选材、 改进材质和施工工艺,以及制定裂纹体力学的概念标准等都有重要意义。
w.v
VZSy
Iy a
国际焊接工程师焊接工艺考试复习课件-IWE焊接工艺知识点总结
施局部性加热(至熔化状态)的焊接。
连接(焊接):两个或更多的工件通过焊接而形成 永久性的连接。
堆焊:为增大或恢复焊件尺寸,或使焊件Байду номын сангаас面获得 具有特殊性能的熔敷金属而进行的焊接。
常用元素及化合物电离电压
元素或 化合物
Ar H H2 He F
电离电压 (V)
15.7 13.6 15.4 24.6 17.5
元素或 化合物
N N2 O O2 CO
电离电压(V) 元素或 化合物
14.5
CO2
15.6
NO
13.5
NO2
12.0
OH
14.1
H2O
电离电压(V)
13.8 9.5 11 13.8 12.6
电弧区域组成
阴极区 靠近阴极表面的部分电压降叫做阴极电压降 阳极区 靠近阳极表面的部分电压降叫阳极电压降 弧柱区 阴、阳极区之间电压降叫做弧柱电压降。
A:阳极温度可达4000℃ K:阴极温度可达3600℃ L:弧柱区温度可达4500~20000℃ L:电弧
不同保护气体下电弧的性能
•氩气与二氧化碳气体的工艺性能存在差异,如密度、热 传导性和电弧特性。
安装和维修、堆焊等。
常用于焊接和切割的燃气主要有:
乙炔(C2H2)、丙烷(C3H8即液化石油气)、甲烷 (CH4即天然气)、氢气(H2)、煤气(CO+H2)和汽 油(CnH2n即烯烃+芳香烃)等。
火焰的温度分布
焊接工艺基础知识培训ppt课件

一般情况通过碳当量近似判断碳钢和低合金钢焊接性。 碳当量计算公式:
CE=C+Mn/6+(Cr+Mo+V)/5+ (Ni+Cu)/15 此方法不足:没有考虑到焊接方法、焊件结构、焊接工艺等系列因素对焊接性影响。 根据碳当量可以近似如下判断: ❖ CE<0.4%时,钢材的焊接性优良,淬硬倾向不明显,焊接时不必预热。 ❖ CE=0.4%~0.6%时,钢材的淬硬倾向增大,焊接时需采取预热,控制焊接工艺参数、
防护服
全套防护服
时尚版头巾
24
焊接电流 电弧电压 焊丝直径 保护气体成分和流量
焊丝倾角 焊接接头位置 焊接速度 焊接顺序及方向 焊丝伸出长度
1、焊接电流对焊接质量的影响? 2、焊接电压对焊接质量的影响? 3、气体流量对焊接质量的影响? 4、焊接速度对焊接质量的影响? 5、焊丝倾角对焊接质量的影响? 6、焊接顺序及方向对焊接质量的影响? 7、现场应用的焊接参数;
+ 水平方向焊接水平板焊接一般叫平焊。焊缝倾角0°~5、焊缝转角0°~10°的焊接位 置称为平焊位置,而在平焊位置进行的焊接就称为平焊。这种焊接位置属于焊接全位 置中,最容易焊的一个位置。
+ 立焊是指沿接头由上而下或由下而上焊接。 焊缝倾角90°(立向上)、270°(立向下)的 焊接位置,称为立焊位置。在立焊位置进行的焊接,称为立焊。
当焊件厚度较厚、接头刚性较大、环境温度较低,为防止冷裂纹,需要考虑预热工艺。 3、30号钢:此钢需要预热和层间温度,以降低焊缝和热影响区冷却速度,防止产生马氏体。 一般情况35号钢预热温度为150~250℃,如果厚度大,刚性大,预热温度为250~400℃。焊 后最好立即进行消除应力热处理,消应力回火温度一般为600~650℃。
IWE工艺复习要点
焊接方法及设备总复习焊接方法及设备这部分可以分两大部分:基础课和主课程。
基础课部分要掌握的有:电工学中的欧姆定律、功率的概念等基本概念;弧焊电源的分类、应用及各种焊接方法的外特性、电焊机的安全电压等;电弧中要掌握的主要是各种熔滴过渡力的作用,电弧偏吹及解决办法;火焰技术在主课程部分的重点内容为气焊及气割的基本概念和应用;基础课程和主课程焊条电弧焊、气体保护焊、埋弧焊要求掌握各种焊接方法的基本过程、焊接保护形式、缺欠形式、填充材料标准等;电阻焊、其它焊接方法、热切割及坡口准备方法、热喷涂技术、焊接机器人、钎焊、塑料焊接、其它连接方法主要掌握基本概念、应用及相关标准。
1 焊接概述包括:焊接基本术语(ISO857)、ISO4063对焊接方法的分类及表示符号、各种焊接方法的焊接过程简介及适用范围1.1 氧乙炔火焰气焊(G ;311)应用范围:主要用于非合金、低合金钢板和管材的焊接(也可用于铸铁的焊接)板厚:(约从0.8mm )至6mm用于除立向下以外所有焊接位置的管道工程、车体结构、安装和修理等焊接。
1.2焊条电弧焊(E ;111)应用范围:适用于全位置焊接,工件厚度3㎜以上的低碳钢、低合金钢和高合金钢的连接焊接及堆焊。
1.3钨极惰性气体保护焊(WIG ;141)应用范围:适用于工件厚度0.5~4.0㎜范围内的钢及有色金属全位置连接焊接;以及堆焊。
1.4熔化极气体保护焊(MSG ;MIG 131/MAG 135)应用范围:适于工件厚度0.6~100mm 范围内的全位置连接焊接,以及堆焊。
1.5埋弧焊(UP ;12)应用范围:主要用于工件厚度8㎜以上的碳钢、低合金钢和高合金钢长焊缝的水平位置(包括船形位置)连接焊接;以及用带极堆焊高合金钢的堆焊层。
尤其在容器制造、钢结构、造船工业和车辆制造中获得了广泛的应用。
1.6电阻点焊(RP ;21)适用于工件厚度0.5~3.0㎜范围内的钢板或铝板焊接。
尤其适用于成批生产中。
国际焊接工程师总复习材料PPT学习教案
第5页/共27页
钢的工业生产
炼铁过程
还原过程,高炉
炼钢过程
基本氧化过程,转炉、平炉、电炉
钢的浇注
沸腾钢(沸腾钢特点 ) 、镇静钢(添加约0.15%的硅和少 量的锰和铝、镇静钢特点)、特别镇静钢(添加约0.2% 的硅,约0.02%的铝和少量的锰)
第6页/共27页
钢的分类, EN10020标准 按合金元素的含量分类
——ISO1071焊接非合金和低合金铸造材料的填充材料
铸棒 ISO 1071 - R C FeC-1 焊丝 ISO 1071- S C NiFe-2
第21页/共27页
铜、镍及其合金
——铜、镍的物理性质 ——合金种类 ——焊接方法 ——焊接中应注意的问题
第22页/共27页
铝及铝合金
——铝及铝合金的物理特性 ——铝合金分类(四位数字标记EN573-1)
——典型低温钢
13MoNi63 10Ni14 X8Ni9
——低温用钢的焊接工艺要求
预热、小热输入量、多层多道、控制层间温度
第18页/共27页
高合金钢
——金属的腐蚀
化学、电化学腐蚀 腐蚀形式:均匀和选择性腐蚀(晶间腐蚀)
——舍夫勒组织图
组织图的用途
——不锈钢的分类
铁素体、马氏体、奥氏体、双相
——不锈钢物理性能比较
只承受载荷的接头 接头承受载荷的同时还承受腐蚀介质 接头承受载荷、承受腐蚀介质、高温条件
第25页/共27页
材料磨损与保护
——磨损的种类及影响因素 ——金属的保护及磨损失效的控
制 ——堆焊材料 ——热喷涂材料
第26页/共27页
钢的合金系数 4 10 100
元素 Co,Cr,Mn,Ni,Si,W Al,B,Be,Cu,Mo,No,Pb,Ta,Ti,V,Zr
CWI_国际焊接工程师考试—工艺部分复习提纲
CWI_国际焊接工程师考试—工艺部分复习提纲国际焊接工程师考试—工艺部分复习提纲焊接方法及设备总复习焊接方法及设备这部分可以分两大部分:基础课和主课程。
基础课部分要掌握的有:电工学中的欧姆定律、功率的概念等基本概念;弧焊电源的分类、应用及各种焊接方法的外特性、电焊机的安全电压等;电弧中要掌握的主要是各种熔滴过渡力的作用,电弧偏吹及解决办法;火焰技术在主课程部分的重点内容为气焊及气割的基本概念和应用;基础课程和主课程焊条电弧焊、气体保护焊、埋弧焊要求掌握各种焊接方法的基本过程、焊接保护形式、缺欠形式、填充材料标准等;电阻焊、其它焊接方法、热切割及坡口准备方法、热喷涂技术、焊接机器人、钎焊、塑料焊接、其它连接方法主要掌握基本概念、应用及相关标准。
1 焊接概述包括:焊接基本术语(ISO857)、ISO4063对焊接方法的分类及表示符号、各种焊接方法的焊接过程简介及适用范围1.1 氧乙炔火焰气焊(G;311)应用范围:主要用于非合金、低合金钢板和管材的焊接(也可用于铸铁的焊接) 板厚:(约从0.8mm)至6mm用于除立向下以外所有焊接位置的管道工程、车体结构、安装和修理等焊接。
1.2焊条电弧焊(E;111)应用范围:适用于全位置焊接,工件厚度3?以上的低碳钢、低合金钢和高合金钢的连接焊接及堆焊。
1.3钨极惰性气体保护焊(WIG;141)应用范围:适用于工件厚度0.5,4.0?范围内的钢及有色金属全位置连接焊接;以及堆焊。
1.4熔化极气体保护焊(MSG;MIG 131/MAG 135)应用范围:适于工件厚度0.6,100mm范围内的全位置连接焊接,以及堆焊。
1.5埋弧焊(UP;12)应用范围:主要用于工件厚度8?以上的碳钢、低合金钢和高合金钢长焊缝的水平位置(包括船形位置)连接焊接;以及用带极堆焊高合金钢的堆焊层。
尤其在容器制造、钢结构、造船工业和车辆制造中获得了广泛的应用。
1.6电阻点焊(RP;21)适用于工件厚度0.5,3.0?范围内的钢板或铝板焊接。
IWE国际焊接工程师考试复习
焊接生产部分复习提纲了解质量管理体系(ISO9000);熟悉焊接结构的质量管理和质量保证(ISO3834,ISO14732,ISO9606,ISO15614,ISO15609);掌握焊接工程师的职责与任务。
能够按产品要求(焊接质量),根据车间实际情况(车间设计、设备),合理制定焊接工艺方案(经济性、应力和变形),编写工艺文件(WPQR、WPS),组织焊接生产的实施(安全、质量记录),组织产品的焊接检验(无损检验、ISO5817、ISO10042)。
质量控制标准一、ISO9000标准概述质量管理体系ISO9000标准的4个核心标准ISO9000 质量管理体系基本原则术语ISO9001 质量管理体系的要求,是用于审核和第三方认证的唯一标准ISO9004 质量管理体系指南,包括持续改进的过程ISO9011 提供管理和实施环境和质量审核的指南1个辅助标准:ISO10012测量控制系统技术报告。
质量管理体系要素管理职责:资源管理:产品或服务的实现:测量分析或改进:质量管理体系使用的文件类型质量手册:质量计划:程序:记录:质量管理体系的审核第一方审核:内审第二方审核:由顾客或由其他人以顾客的名义进行的审核第三方审核:由外部独立的审核服务组织进行2、质量管理体系的认证ISO9001是认证注册的唯一标准,在体例上采用了过程方式的过程方法模式,易于与其它管理体系如ISO14000所要求的环境管理体系实现兼容质量保证:指在质量体系中实施并根据需要进行证实的全部有计划和扩建活动,为了提供足够的信任,以表明企业能够满足质量要求。
质量控制:为达到质量要求所采取的作业技术和活动。
质量计划:针对某项产品项目或合同,规定专门的质量措施资源活动顺序文件。
文件控制质量记录的控制另如:ISO3834标准认证3、其它认证:如:如生产制造资格认证:DIN6700系列标准,DIN18800系列标准简介产品(样品)认证:CE认证,GS认证。
国际焊接工程师结构课考试复习课件,IWE结构知识点总结
2) 支座反力计算: 平衡条件(∑H=0, ∑V=0,∑M=0)
H 0 V 0 M
A
AH N 0
N AH Av Bv Fd
Fd Av Bv 0
0
Fd l Fd Bv l 0 Bv 2 2 Fd Av Bv 1170kN 2
构件结构设计要求(受压条件下的失稳、桁架梁和 实壁梁) —— 受压构件的弯曲失稳 —— 轴心受力构件(轴心受力构件的常用截面形 式 可分为实腹式和格构式两大类) —— 受弯构件(实腹式受弯构件梁、格构式受弯 构 件桁架梁、梁的局部稳定和腹板加劲肋设计)
按DIN18800-1钢制构件的限定和结构基础 —— 钢材种类 —— 钢材选择和证书 —— 冷变形区域的焊接 —— 焊接填充材料及辅助材料
层状撕裂的产生和防止 —— 应用低硫含量和/或高ED(板材厚度方向的断 面收缩率)值的材料。
—— 设计及生产技术方面:尽可能避免厚度方向上 由于焊接残余应力引起的应力或者把它降至很低。 作用于收缩方向上的焊缝厚度aD尽可能低 焊缝连接基础应尽可能大 焊道数应少 焊道次数应考虑局部缓冲 尽可能选择对称焊缝形式和对称焊接顺序 尽可能使用轧制产品所有层次与焊缝连接 通过连接范围的缓冲减少层状撕裂倾向 予热(>100℃)
钢质量组别的选择 —— 应力状态 —— 构件的重要性 —— 温度 —— 构件厚度
框架转角结构 —— 角平分线上受载时的应力分布(应力分布不是 直线而是双曲线;在直角截面上,平面交界处的拉 应力,在转角凸出处上的分布一直为零;尖锐的转 角凹进处,压应力在理论上上升到无穷大)。
框架转角结构设计准则 —— 选R/h≥1 —— 内翼板的强度要高于外翼板 —— 框架转角区域的腹板加强 —— 对于径向力,采取通过径向的调整加强,同时 增加板厚等措施,提高稳定性 —— 腹板和翼板之间的颈部焊缝测定为双轴应力状 态