
数控铣加工中心编程与操作实例资源
数控铣床/加工中心编程与操作实例
第二节 SINMENS系统数控铣床常用指令
一、常用指令
1.平面选择 G17 ~G19 2.绝对坐标和相对坐标 G90和G91指令分别对应着绝对坐标和相对坐标。 3.极坐标,极点定义(G110、G111、G112) 极坐标参数 极坐标半径RP=……极坐标半径是指该点到极点的距离。 极坐标角度AP=……极角是指与所在平面中的横坐标之 间的夹角(比如G17中的X轴)该角度可以是正角,也可 以是负角。
教学要求:
1.了解数控铣床的分类及特点;掌握机床坐标系和工作坐标系的 建立原则和方法。 2.掌握数控铣床常用指令。 3.掌握固定循环的应用。 4.掌握参数方程(SIEMENS系统)的格式及应用。 5.掌握数控铣床的操作。 6.运用数控编程的知识,进行零件加工工艺分析,完成典型零件 的加工程序编制。
数控铣床/加工中心编程与操作实例
M02
M03 M04 M05 M06
在程序的最后一段被写入
在机床数据有效时用M6更换刀具,其他情况下 用T指令进行
数控铣床/加工中心编程与操作实例
二、刀具下刀、进退刀方式的确定
1.刀具下刀方式 2.刀具的进退刀方式 进退刀方式在铣削加工中是非常重要的,二维轮廓 的铣削加工常见的进退刀方式有垂直进刀、侧向进刀和 圆弧进刀方式。
8
6 44 2 8 8 12 8 6 4 6
第三章 华中系统数控铣削编程与操作实例
第一节 HNC-21M的编程指令体系 第二节 常用指令的综合运用 第三节 华中(HNC-21/22M)系统的操作 总 计
22
6 10 6 110
8
4 4 30
数控铣床/加工中心编程与操作实例
第一章 SIEMENS系统数控铣床 编程与操作实例
数控铣床/加工中心编程与操作实例
23.辅助功能M 常用辅助功能M指令见表1-1。
代码
M00 M01
意义
程序停止 程序有条件停止
格式
M00 M01
备注
用M00停止程序的执行;按“启动”键加工继续 执 行 与M00一样,但仅在出现专门信号后才生效
M02
M03 M04 M05 M06
程序结束
主轴顺时针旋转 主轴逆时针旋转 主轴停转 更换刀具
数控铣床/加工中心编程与操作实例
18.刀具补偿 19.刀具T 用T指令编程可以选择刀具。有两种方法来执行: 一种是用T指令直接更换刀具,另一种是仅仅进行刀 具的预选,换刀还必须由M06来执行。选择哪一种, 必须在机床参数中确定。 20. 刀具补偿号D 一个刀具可以匹配1~9几个不同补偿的数据组 (用于多个切削刃)。用D及其相应的序号可以编制 一个专门的切削刃。如果没有编写D指令,则D1自动 生效;如果编程D0,则刀具补偿无效。
教学内容:
数控铣床及坐标系
SIEMENS系统数控铣床常用指令
常用指令的综合应用
典型零件加工
参数编程的应用
SIEMENS系统数控铣床的操作
数控铣床/加工中心编程与操作实例
第一节 数控铣床及坐标系
一、数控铣床概述
1.数控铣床按主轴位置不同分类 (1)立式数控铣床 (2)卧式数控铣床 (3)立卧两用数控铣床 2.数控铣床按系统功能不同分类 (1)经济型数控铣床 (2)全功能数控铣床 (3)高速数控铣床
数控铣床/加工中心编程与操作实例
编程举例(见图1-17)
图1-17
N5 G00 G90 G54 X40 Y48 Z5 S500 M03 ;刀具快速移动到P1三轴同 时运动,主轴转速 =500r/min,顺时针旋转 N10 G01 Z-12 F100 ;进刀到Z-12mm,进给速度为 100mm/min N15 X20 Y18 Z-10 ;刀具在空中沿直线运行到P2 N20 G00 Z100 ;快速移动抬刀 N25 M05 N30 M30 ;程序结束
数控铣床/加工中心编程与操作实例
二、数控铣床和加工中心的坐标系 1.机床坐标系的确定
(1)Z坐标轴 在机床坐标系中,规定传递切削动力的主轴为Z坐标轴。 (2) X坐标轴 如果Z坐标是水平(卧式)的,当从主要刀具的主轴向 工件看时,向右的方向为X的正方向;如果Z坐标是垂直 (立式)的,当从主要刀具的主轴向立柱看时,X的正 方向指向右边。 (3)Y坐标轴 Y坐标轴根据Z和X 坐标轴,按照右手直 角笛卡儿坐标系确定
二 、 学 时 分 配
第五节 参数编程的应用
第六节 SIEMENS系统铣床的操作 第二章 FANUC系统加工中心编程与操作实例 第一节 加工中心概述 第二节 FANUC系统加工中心常用指令 第三节 常用指令的综合应用 第四节 典型零件的加工 第五节 宏程序的应用 第六节 FANUC系统加工中心的操作
数控铣床/加工中心编程与操作实例
5.可编程旋转(ROT和AROT)
在当前的平面G17或G18或G19中执行旋转,值为RPL=..,单位是(º ) 编程举例 N10 G17__; X/Y平面 N20 TRANS X20 Y10; 可编程的偏置 N30 L10; 调用子程序,含有待偏移的几何量 N40 TRANS X30 Y26; 新的偏移 N50 AROT RPL=45; 附加旋转45º N60 L10; 调用子程序 N70 TRANS; 删除偏移和旋转 …
数控铣床/加工中心编程与操作实例
教学大纲
一、大纲说明 1.课程的性质和任务
本课程是一门传授数控铣床、加工中心相关理论和技能知 识的专业课。主要内容包括:数控铣床(SIEMENS系统)编程 与操作实例、加工中心(FANUC系统)编程与操作实例、华中 系统数控机床编程与操作实例。
数控铣床/加工中心编程与操作实例
三、固定循环
1. 中心钻孔(CYCLE82) CYCLE82(RTP,RFP,SDIS,DP,DPR,DTB),各参数意义如下:
RTP RFP SDIS DP DPR DTB Real Real Real Real Real Real 返回平面(绝对坐标) 参考平面(绝对坐标) 安全高度(无正负符号输入) 最后钻孔深度(绝对坐标) 相对于参考平面的最后钻孔深度(无正负号输入) 到达最后钻孔深度时的停顿时间(断屑)
3.教学中应注意问题
1)本课程实践性较强,讲课时应注重理论、实际的结合。本课 程适合采用一体化教学。 2)注意培养学生掌握解决实际问题的能力。
数控铣床/加工中心编程与操作实例
章 节 内 容 第一章 SIEMENS系统数控铣床编程与操作实例 第一节 数控铣床及坐标系 第二节 SIEMENS系统数控铣床常用指令 第三节 常用指令的综合应用 第四节 典型零件的加工 理论学时 44 2 8 8 编程与操作实例 21.G41/G42/G40刀尖半径补偿功能 (1)刀尖半径补偿 若刀具在所选择的平面(G17~G19 平面)中带刀具半径补偿工作。 编程: G41 G00/G01 X_Y_ ;刀具半径左补偿 G42 G00/G01 X_Y_ ;刀具半径右补偿 判定:沿着刀具运动方向看,刀具在工件切削位置左侧称 左补偿;刀具在工件切削位置右侧称右补偿。见图1-29。
图1-29 G41、G42的判定
数控铣床/加工中心编程与操作实例
(2)取消刀尖半径补偿(G40) 用G40取消刀尖半径补 偿 (3)刀具半径补偿的作用 刀具半径补偿除方便编程外还 可以用改变刀补大小的方法,实现同一程序进行粗、精加工。 粗加工刀补=刀具半径+精加工余量 精加工刀补=刀具半径+修正量 22.子程序 子程序的结构与主程序的结构一样,子程序也是在最后 一个程序段中用M2结束序运行,子程序结束后返回主程序。 程序结束除了用M2指令外,还可以用RET指令结束子程序。
数控铣床/加工中心编程与操作实例 6.可编程的比例缩放(SCALE、ASCALE)
编程举例 N10 G17; X/Y平面 N20 L10; 编程的轮廓—原尺寸 N30 SCALE X2 Y2; X轴和Y轴方向的轮廓放大2倍 N40 L10 N50 ATRANS X2.5 Y18; 值也按比例放大 N60 L10; 轮廓放大和偏置
数控铣床/加工中心编程与操作实例
2.机床原点(机械原点) 机床原点一般设置在机床移动部件沿其坐标 轴正向的极限位置。 3.机床参考点 一般来说,加工中心的参考点为机床的自动换刀位置。
数控铣床/加工中心编程与操作实例
二、工作坐标系 工作坐标系是编程人员在编程和加工时使用 的坐标系,设置时一般用G92 或G54~G59 等指令。 编程人员以工件图样上某点为工作坐标系的 原点,称工作原点。工作原点一般设在工件的设 计工艺基准处,便于尺寸计算。
数控铣床/加工中心编程与操作实例
4.可编程的零点偏置(TRANS和ATRANS )
编程 TRANS X Y Z ;可编程的偏移,清除所有有关偏移、旋转、 比例系数、镜像的指令。 ATRANS X Y Z ; 可编程的偏移,附加于当前的指令。 TRANS ; 不带数值,清除所有有关偏移、旋转、比例系 数、镜像的指令。 TRANS/ATRANS指令要求一个独立的程序段。 编程举例 N20 TRANS X20. Y15. ;可编程零点偏移 N30 L10 ;子程序调用,其中包含带偏移的几何量 … N70 TRANS ;取消偏移 …
14.回参考点 (G74)
编程举例: N10 G74 X1=0 Y1=0 Z1=0; 说明:程序段中X1、Y1和Z1(在此=0)后编程的数值不识别, 必须写入。
数控铣床/加工中心编程与操作实例 15.G04 暂停 编程: G4 F G4 S
;暂停时间(s) ;暂停主轴转数
16.F 进给率 编程: F ;每分钟的进给率 进给率F的单位由G功能确定,即G94和G95。 G94——直线进给率,单位mm/min; G95——旋转进给率,单位mm/r(只有主轴旋转才有意义)。 17.S 主轴转速/旋转方向 M3——主轴正转 M4——主轴反转 M5——主轴停止
加工中心编程实例【范本模板】
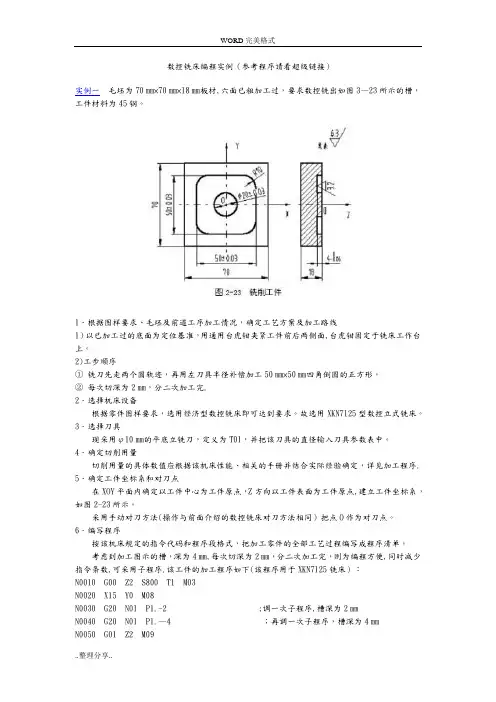
数控铣床编程实例(参考程序请看超级链接)实例一毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3—23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序①铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
②每次切深为2㎜,分二次加工完.2.选择机床设备根据零件图样要求,选用经济型数控铣床即可达到要求。
故选用XKN7125型数控立式铣床。
3.选择刀具现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序. 5.确定工件坐标系和对刀点在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序.该工件的加工程序如下(该程序用于XKN7125铣床):N0010 G00 Z2 S800 T1 M03N0020 X15 Y0 M08N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜N0040 G20 N01 P1.—4 ;再调一次子程序,槽深为4㎜N0050 G01 Z2 M09N0060 G00 X0 Y0 Z150N0070 M02 ;主程序结束N0010 G22 N01 ;子程序开始N0020 G01 ZP1 F80N0030 G03 X15 Y0 I-15 J0N0040 G01 X20N0050 G03 X20 YO I-20 J0N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形N0070 G03 X15 Y25 I-10 J0N0080 G01 X—15N0090 G03 X—25 Y15 I0 J—10N0100 G01 Y-15N0110 G03 X-15 Y—25 I10 J0N0120 G01 X15N0130 G03 X25 Y-15 I0 J10N0140 G01 Y0N0150 G40 G01 X15 Y0 ;左刀补取消N0160 G24 ;主程序结束实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2-24所示的外轮廓及φ20㎜的孔。
加工中心编程实例

WHILE条件表达式
|
ENDW
下面就以宏指令编程为例,做两个练习。
实例三毛坯为150㎜×70㎜×20㎜块料,要求铣出如图2-25所示的椭球面,工件材料为蜡块。
数控铣床编程实例(参考程序请看超级链接)
毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,
工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作 台上。
2)工步顺序
N0070 M02
2)铣轮廓程序(手工安装好ф5㎜立铣刀,不考虑刀具长度补偿)
%1338
N0010
G92
X5 Y5 Z50
N0020
G90
G41 G00 X-20 Y-10 Z-5 D01
N0030
G01
X5 Y-10 F150
N0040
G01
Y35 F150
N0050
G91
N0060
G01
X10 Y10 F150
在宏语句中:
变量:
#0--#49是当前局部变量
#50--#99是全局局部变量
常量:
PI,TRUE(真),FALSE(假)
算术运算符:
+,-, *,/
条件运算符:
EQ “=”,NE“!=”,GT “>”,GE “>=”,LT “<”,LE“<=”
逻辑运算符:
AND, OR, NOT
函数:
SIN[],COS[],TAN[],ATAN[],ATAN2[],ABS[],INT[],SIGN[],SQRT[], EXP[]表达式:
加工中心编程实例(1)

数控铣床编程实例(参考程序请看超级链接)实例一毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序①铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
②每次切深为2㎜,分二次加工完。
2.选择机床设备根据零件图样要求,选用经济型数控铣床即可达到要求。
故选用XKN7125型数控立式铣床。
3.选择刀具现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。
该工件的加工程序如下(该程序用于XKN7125铣床):N0010 G00 Z2 S800 T1 M03N0020 X15 Y0 M08N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜N0050 G01 Z2 M09N0060 G00 X0 Y0 Z150N0070 M02 ;主程序结束N0010 G22 N01 ;子程序开始N0020 G01 ZP1 F80N0030 G03 X15 Y0 I-15 J0N0040 G01 X20N0050 G03 X20 YO I-20 J0N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形N0070 G03 X15 Y25 I-10 J0N0080 G01 X-15N0090 G03 X-25 Y15 I0 J-10N0100 G01 Y-15N0110 G03 X-15 Y-25 I10 J0N0120 G01 X15N0130 G03 X25 Y-15 I0 J10N0140 G01 Y0N0150 G40 G01 X15 Y0 ;左刀补取消N0160 G24 ;主程序结束实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2-24所示的外轮廓及φ20㎜的孔。
数控铣床编程30例带图

实例一毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序①铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
②每次切深为2㎜,分二次加工完。
2.选择机床设备根据零件图样要求,选用经济型数控铣床即可达到要求。
故选用XKN7125型数控立式铣床。
3.选择刀具现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O 作为对刀点。
6.编写程序按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。
该工件的加工程序如下(该程序用于XKN7125铣床):N0010 G00 Z2 S800 T1 M03N0020 X15 Y0 M08N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜N0050 G01 Z2 M09N0060 G00 X0 Y0 Z150N0070 M02 ;主程序结束N0010 G22 N01 ;子程序开始N0020 G01 ZP1 F80N0030 G03 X15 Y0 I-15 J0N0040 G01 X20N0050 G03 X20 YO I-20 J0N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形N0070 G03 X15 Y25 I-10 J0N0080 G01 X-15N0090 G03 X-25 Y15 I0 J-10N0100 G01 Y-15N0110 G03 X-15 Y-25 I10 J0N0120 G01 X15N0130 G03 X25 Y-15 I0 J10N0140 G01 Y0N0150 G40 G01 X15 Y0 ;左刀补取消N0160 G24 ;主程序结束实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2-24所示的外轮廓及φ20㎜的孔。
数控铣削加工工艺与编程实例
第三章
数控铣床与加工中心编程与操作
3)钻各光孔、螺纹孔的中心孔。φ12H8mm孔精度等级 IT7,表面粗糙度Ra值为0.8μm,为保证垂直度,防止钻 偏,按钻中心孔→钻孔→扩孔→铰孔加工方案。
第三章
数控铣床与加工中心编程与操作
4)钻、扩、锪、铰φ12H8mm光孔和φ16mm的台阶孔; φ16mm孔在φ12mm孔基础上锪至要求尺寸即可。
第三章
数控铣床与加工中心编程与操作
3.6 典型零件的编程与操作
3.6.1 平面外轮廓零件的编程与操作
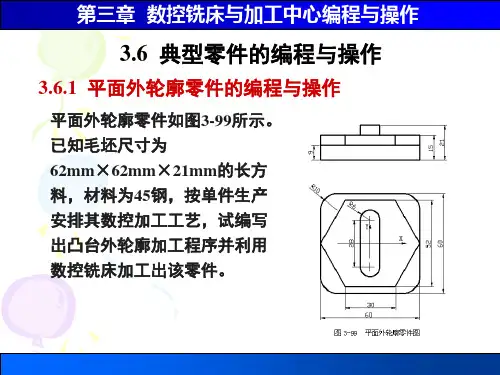
平面外轮廓零件如图3-99所示。 已知毛坯尺寸为 62mm×62mm×21mm的长方 料,材料为45钢,按单件生产 安排其数控加工工艺,试编写 出凸台外轮廓加工程序并利用 数控铣床加工出该零件。
第三章
第三章
数控铣床与加工中心编程与操作
2.编制参考程序 1)认真阅读零件图,确定工件坐标系。根据工件坐标系 建立原则,X、Y向加工原点选在φ60H7mm孔的中心, Z向加工原点选在B面(不是毛坯表面)。工件加工原点 与设计基准重合,有利于编程计算的方便,且易保证零 件的加工精度。Z向对刀基准面选择底面A,与工件的定 位基准重合,X、Y向对刀基准面可选择φ60H7mm毛坯 孔表面或四个侧面。 2)计算各基点(节点)坐标值。如图3-112所示各圆的 圆心坐标值见表3-32。
第三章
4.评分标准
数控铣床与加工中心编程与操作
第三章
数控铣床与加工中心编程与操作
1.确定加工工艺 (1)加工工艺分析 按长径比的大小,孔可分为深孔和浅孔两类。 (2)加工过程 确定加工顺序时,按照先粗后精、先面后孔的原则,其 加工顺序为: 1)编程加工前,应首先钻孔前校平工件、用中心钻钻 6×φ8mm的中心孔; 2)同φ10mm铣刀铣削型腔; 3)用φ8mm钻头钻6×φ8mm的通孔,加工路线: L→M→N→I→J→K;
加工中心编程实例(1)

数控铣床编程实例(参考程序请看超级链接)实例一毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序①铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
②每次切深为2㎜,分二次加工完。
2.选择机床设备根据零件图样要求,选用经济型数控铣床即可达到要求。
故选用XKN7125型数控立式铣床。
3.选择刀具现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。
该工件的加工程序如下(该程序用于XKN7125铣床):N0010 G00 Z2 S800 T1 M03N0020 X15 Y0 M08N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜N0050 G01 Z2 M09N0060 G00 X0 Y0 Z150N0070 M02 ;主程序结束N0010 G22 N01 ;子程序开始N0020 G01 ZP1 F80N0030 G03 X15 Y0 I-15 J0N0040 G01 X20N0050 G03 X20 YO I-20 J0N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形N0070 G03 X15 Y25 I-10 J0N0080 G01 X-15N0090 G03 X-25 Y15 I0 J-10N0100 G01 Y-15N0110 G03 X-15 Y-25 I10 J0N0120 G01 X15N0130 G03 X25 Y-15 I0 J10N0140 G01 Y0N0150 G40 G01 X15 Y0 ;左刀补取消N0160 G24 ;主程序结束实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2-24所示的外轮廓及φ20㎜的孔。
数控铣床和加工中心编程例题集锦
第五节数控铣床编程实例(参考程序请看超级链接)实例一毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢.1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序①铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
②每次切深为2㎜,分二次加工完。
2.选择机床设备根据零件图样要求,选用经济型数控铣床即可达到要求.故选用XKN7125型数控立式铣床. 3.选择刀具现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中.4.确定切削用量切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2—23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序.该工件的加工程序如下(该程序用于XKN7125铣床):N0010 G00 Z2 S800 T1 M03N0020 X15 Y0 M08N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜N0050 G01 Z2 M09N0060 G00 X0 Y0 Z150N0070 M02 ;主程序结束N0010 G22 N01 ;子程序开始N0020 G01 ZP1 F80N0030 G03 X15 Y0 I-15 J0N0040 G01 X20N0050 G03 X20 YO I-20 J0N0060 G41 G01 X25 Y15 ;左刀补铣四角倒圆的正方形N0070 G03 X15 Y25 I—10 J0N0080 G01 X-15N0090 G03 X—25 Y15 I0 J—10N0100 G01 Y-15N0110 G03 X—15 Y—25 I10 J0N0120 G01 X15N0130 G03 X25 Y-15 I0 J10N0140 G01 Y0N0150 G40 G01 X15 Y0 ;左刀补取消N0160 G24 ;主程序结束实例二毛坯为120㎜×60㎜×10㎜板材,5㎜深的外轮廓已粗加工过,周边留2㎜余量,要求加工出如图2—24所示的外轮廓及φ20㎜的孔。
加工中心编程100例简单
加工中心编程100例简单1. 前言加工中心是一种高效的数控机床,广泛应用于各种加工行业,如汽车零部件制造、航空航天工业、机械制造等。
加工中心编程是一项重要的技能,掌握好编程技巧可以提高加工效率、确保加工质量。
本文将介绍100个简单的加工中心编程例子,涵盖了常见的加工操作和编程技巧,旨在帮助读者快速入门加工中心编程。
2. 例子列表2.1. 直线插补•例子1:在X轴上移动10mm:G01 X10•例子2:在Y轴上移动5mm:G01 Y5•例子3:在X轴上移动到15mm,Y轴上移动到8mm:G01 X15 Y82.2. 圆弧插补•例子4:逆时针方向画一个半径为5mm的圆弧:G02 X5 Y0 R5•例子5:顺时针方向画一个半径为5mm的圆弧:G03 X0 Y5 R5•例子6:逆时针方向画一个半径为3mm的圆弧,起点在当前位置,终点位于X轴上1mm,Y轴上1mm:G02 X1 Y1 R32.3. 钻孔•例子7:在当前位置钻一个直径为10mm的孔:G81 X0 Y0 Z-10 R10•例子8:在X轴上移动到20mm,Y轴上移动到10mm,在(20,10)处钻一个直径为5mm的孔:G81 X20 Y10 Z-10 R5•例子9:在当前位置钻一个直径为8mm的孔,孔深为15mm:G81 X0 Y0 Z-15 R82.4. 螺纹加工•例子10:在X轴上移动到30mm,Y轴上移动到20mm,在(30,20)处加工一个内螺纹,螺纹直径为10mm,螺距为2mm:G33 X30 Y20 Z-10 D10 P2•例子11:在当前位置加工一个外螺纹,螺纹直径为8mm,螺距为1mm:G32 X0 Y0 Z-8 D8 P1•例子12:在X轴上移动到40mm,Y轴上移动到30mm,在(40,30)处加工一个外螺纹,螺纹直径为6mm,螺距为0.5mm:G32 X40 Y30 Z-6 D6 P0.52.5. 刀具补偿•例子13:在当前位置加工一个直径为10mm的孔,同时刀具半径补偿为2mm:G41 D10•例子14:在X轴上移动到50mm,Y轴上移动到40mm,在(50,40)处加工一个直径为6mm的孔,同时刀具半径补偿为3mm:G42 X50 Y40 D6•例子15:在当前位置加工一个直径为8mm的孔,同时刀具半径补偿为1mm:G43 D82.6. G函数•例子16:在当前位置暂停0.5秒:G04 P0.5•例子17:设置进给率为100mm/min:G01 F100•例子18:设置主轴转速为8000转/分钟:M03 S80002.7. 其他操作•例子19:将当前位置设为工件坐标系原点:G54 X0 Y0•例子20:将当前位置设为相对坐标系原点:G91 G92 X0 Y03. 总结本文介绍了100个简单的加工中心编程例子,覆盖了直线插补、圆弧插补、钻孔、螺纹加工、刀具补偿、G函数和其他操作。
fanuc-oi数控铣床加工中心编程技巧与实例
fanuc-oi数控铣床加工中心编程技巧与实例一、fanuc-oi数控铣床加工中心编程技巧在fanuc-oi数控铣床加工中心编程中,有一些技巧可以帮助操作者提高效率和准确性。
要熟练掌握fanuc-oi数控系统的基本操作和功能,包括编程界面的布局、参数设置、常用指令等。
在编程过程中要注意正确使用G代码和M代码,合理安排刀具路径,避免工件干涉和碰撞。
另外,还需要精确计算刀具补偿值,保证加工出来的零件尺寸精准。
要及时保存和备份编程数据,以防意外情况发生。
对于复杂的加工任务,可以考虑使用宏编程或子程序,提高编程的复用性和可维护性。
二、fanuc-oi数控铣床加工中心编程实例以fanuc-oi数控铣床加工中心编程为例,假设我们需要加工一个复杂的铝合金零件。
在编程之前要对零件的图纸进行仔细分析,确定加工顺序和切削参数。
在fanuc-oi数控系统中进行编程,设置好工件坐标系、刀具半径补偿、进给速度、主轴转速等参数。
接下来,按照加工顺序,逐步编写G代码和M代码,控制刀具的移动轨迹和加工过程。
在编程过程中,要考虑好刀具的选择和刀具路径,避免碰撞和干涉。
进行仿真和调试,确保编写的程序没有错误,可以顺利加工出符合要求的零件。
三、关于fanuc-oi数控铣床加工中心编程的个人观点和理解在fanuc-oi数控铣床加工中心编程中,技巧和实例只是基础,更重要的是理解加工原理和工艺要求。
在实际操作中,需要根据不同的零件特点和加工要求,灵活运用编程技巧,确保加工效率和加工质量。
保持对新技术和新工艺的学习和探索,不断提高自身的编程水平和创造力。
通过不断的实践和总结,形成自己的一套fanuc-oi数控铣床加工中心编程经验和方法,提高工作效率和竞争力。
总结:通过fanuc-oi数控铣床加工中心编程技巧与实例的介绍,我们可以更全面、深刻地理解在实际应用中,如何合理地进行加工中心编程。
熟练掌握fanuc-oi数控系统的基本操作和功能,合理选择加工策略和路径,对加工过程进行仿真和调试,将有助于提高加工效率和加工质量。
数控铣床编程实例(铣内外圆并钻孔) 8
数控铣床(加工中心)编程实例(铣内外圆并钻孔)解:选用T1=ф20铣刀、T2=中心钻、T3=ф6中心钻。
程序如下:O001G17 G40 G80N001 G00 G91 G30 X0 Y0 Z0 T1;M06;G00 G90 G54 X0 Y0 Z0;G43 H01 Z20 M13 S1000;Z-42.;G01 G42 D01 X-50. F400;G02 I50.J0.F150;G00 Y0.;G40 Z100.;G00 G90 G54 X-110. Y-100.;Z-42.;G01 G41 X-90. F500;Y82X-82. Y90.;X82.;X82. Y90.;X-82.;X82. Y-90.;X-82.;G00 Z100.;G40;N002 G00 G91 G30 X0 Y0 Z0 T1; M06;G00 G90 G54 X-60. Y-60.;G43 H02 Z10 M03 S2000;G99 G81 Z-3. R5. F150;Y60.;X60.;Y-60.;GOO G80 Z100.;N003 G91 G30 X0 Y0 Z0 T3; M6;G00 G90 G54 X-60. Y-60.;G43 H02 Z10 M03 S2000;G99 G81 Z-12 R3. F150;Y60.;X60. Z-42.;Y-60.;GOO G80 Z100.;G00 G28 Y0;数控加工工艺分析主要包括的内容数控加工工艺分析的主要内容实践证明,数控加工工艺分析主要包括以下几方面:1)选择适合在数控机床上加工的零件,确定工序内容。
2)分析被加工零件图样,明确加工内容及技术要求,在此基础上确定零件的加工方案,制定数控加工工艺路线,如工序的划分、加工顺序的安排、与传统加工工序的衔接等。
3)设计数控加工工序。
如工步的划分、零件的定位与夹具的选择、刀具的选择、切削用量的确定等。
4)调整数控加工工序的程序。