
PLC通信基础,学习PLC通信
数据链路层是一条链路(LINK)两端的两台设备进行通信时所共 同遵守的规则和约定。IEEE 802 的媒体访问控制层对应于三种已建 立的标准。(CSMA/CD,令牌总线,令牌环) • CSMA/CD协议
• 单工与双工通信 单工通信:只能沿单一方向传送数据。 双工通信:可以沿两个方向传送数据。 双工方式又可以分为全双工和半双工方式。
• 传输速率(波特率)
SIMATIC S7
Siemens AG 2000. All rights reserved.
300~38400 Bit /S
Date: 2019/9/16 File No.: SSP1_03C.4
SIMATIC S7
Siemens AG 2000. All rights reserved.
Date: 2019/9/16 File No.: SSP1_03C.13
Information and Training Center Knowledge for Automation
1 S7-300/400的通信网络
(2)PROFIBUS 工业现场总线PROFIBUS
是用于车间级监控和现场层
的通信系统。
• S7-300/400 PLC可以通过 通信处理器或集成在CPU上 的Profibus - DP接口连接到 Profibus - DP网上。 • 带有Profibus – DP 主站/从 站接口的CPU能够实现高速 和使用方便的分布式I/O控制。 • Profibus 的物理层是RS485接口。最大传输速率为12M Bit/S,最多可以与127个节点进行数 据交换。网络中可以串接中继器,用光纤通信距离可达90Km。 • 可以通过CP342/343通讯处理器将S7-300与Profibus – DP或工业 以态网系统相连。
Date: 2019/9/16 File No.: SSP1_03C.11
Information and Training Center Knowledge for Automation
令牌有“空”和“忙”两种状态。持有令牌的为“忙”,并写入要传送的信息(数据、
数据是以帧为单位传送。数据
链路层负责在两个相邻节点间
的链路上,实现差错控制 ̖ 数 据成帧̖ ̖ 同步控制等。 • 网络层 网络层的功能是报文包的分段̖ ̖ 报文包的阻塞处理和通信子网
络的选择。
• 传输层 传输层的单位是报文。它的功能是流量控制 ̖ 差错控制 ̖ 连接支持 ̖ 向上一层提供端到端的数据传送服务。
Date: 2019/9/16 File No.: SSP1_03C.5
Information and Training Center Knowledge for Automation
• RS-422 全双工操作,两对平衡差分信号线分别用于发送和接收。
最大传输速率10M Bit /S。 最大距离1200M。 一台驱动器可以连接10台接收器。 广泛地用于计算机与终端或外设之间的远距离通信。
6.2 通信标准 1 开放系统互连模型
国际化标准组织ISO提出的开放系统互连模型OSI。 作为通信网络国际标准化的参考模型。它详细描述了软件功能的7 个层次。
一类为面向用户的第5~7层,另一类为面向网络的第1~4层。
SIMATIC S7
Siemens AG 2000. All rights reserved.
动,不允许两个站同时发送数据。
令牌环从本质上看是一个集中控制式的环,环上需要有一个中心
控制站负责网上的工作状态的检测和管理。
3 现场总线及其通信标准
• IEC(国际电工委员会)对现场总线的定义“安装在制造和过程区
域
S的IM现AT场IC装S置7 与控制室内的自动控Date:制2装019/9置/16 之间的数字式,串行In,forma多tion a点nd Training Center
送
站名、接收站名)送入环网传输。
令牌沿环网一周后返回发送站时,信息已被接收站拷贝,发送站
把令牌的状态为“空”,送入环网继续传输,以供其它站使用。
令牌传递总线能在重负荷下提供实时同步操作,传送效率高,适
于频繁,较短的数据传送。因此它更适合于需要进行实时通信的工
业
控制网络系统。
• 令牌环
令牌环传递类似于令牌总线,在令牌环上只能有一个令牌绕环运
Date: 2019/9/16 File No.: SSP1_03C.8
Information and Training Center Knowledge for Automation
• 物理层 为用户提供建立 ̖ 保持和断开 物理连接的功能。
(如RS-232C ̖ RS-422 ̖ RS-485) • 数据链路层
Siemens AG 2000. All rights reserved.
File No.: SSP1_03C.12
Knowledge for Automation
6.3 S7-300/400的通信功能 工厂自动化系统的
三级网络结构: • 现场设备层(现场层)
其功能是连接现场设备。 这一层主要使用AS-I (执行器-传感接口)网络。 • 车间监控层(单元层) 其功能是用来完成车间 主设备之间的连接,实 现车间级设备的监控。 这一层主要使用 Profibus 和工业以太网,这一级传输速度不是最 重要的,但是应能传送大容量信息。 • 工厂管理层(管理层) 其功能是用来汇集各车间管理子网,通过网桥或路由器等连接的 厂区骨干网的信息于工厂管理层。 这一层主要使用以太网,即TCP/IP通信协议标准。
• 表示层 表示层用于应用层信息内容的 形式变换。例如数据的加密/解 密,信息的压缩/解压和数据兼 容。把应用层提供的信息变成 能够共同理解的形式。
• 应用层 应用层作为OSI的最高层,为 用户的应用服务提供信息交换,为应用接口提供操作标准。
注意:不是所有的通信协议都需要OSI参考模型中的全部7层。 例如有的现场总线通信协议只采用了7层协议中的第1,第2和第7 层。
SIMATIC S7
Siemens AG 2000. All rights reserved.
Date: 2019/9/16 File No.: SSP1_03C.14
Information and Training Center Knowledge for Automation
(1)MPI的通信网络 • MPI是多点接口的简称。 • S7-300/400 CPU都集成 了 MPI通信协议和MPI的 物 理层RS-485接口。
6.1 S7-300/400的通信方式与接口 6.2 通信标准 6.3 S7-300/400的通信功能 6.4 MPI网络与全局数据通信 6.5 PROFIBUS网络的数据通信 6.6 PROFIBUS通信的应用
SIMATIC S7
Siemens AG 2000. All rights reserved.
Information and Training Center Knowledge for Automation
2 串行通信接口
• RS-232C 广泛地用于计算机与终端或外设之间的近距离通信。
RS-232C采用共地传送方式,容易引起共模干扰。
SIMATIC S7
Siemens AG 2000. All rights reserved.
SIMATIC S7
Siemens AG 2000. All rights reserved.
Date: 2019/9/16 File No.: SSP1_03C.10
Information and Training Center Knowledge for Automation
2 IEEE 802 通信标准 IEEE(国际电工与电子工程师学
CSMA/CD协议是带冲突检测的载波偵听多路访问技术。允许各站 平等竞争,实时性好,适用于工业自动控制计算机网络。
• 令牌总线 在令牌总线中,媒体访问控制是通过令牌的特殊标志来实现的。
按照逻辑顺序,令牌从一个装置传递到另一个装置。传递到最后一 个
装置后,再传递给第一个装置。
SIMATIC S7
Siemens AG 2000. All rights reserved.
第6章 S7-300/400通信基础
SIMATIC S7
Siemens AG 2000. All rights reserved.
Date: 2019/9/16 File No.: SSP1_03C.1
Information and Training Center Knowledge for Automation
最大传输速率为
12M Bit /S。 • PLC通过MPI能同时连接 运行STEP 7 的编程器、 计算机、 人机界面(HMI) 及其它SIMATIC S7 、 M7 和C7。
STEP 7用户界面提供了PLC硬件组态功能,使得PLC硬件组态很 简单。
STEP 7用户界面提供了通信组态功能,使通信组态也变得简单。 • 联网的CPU可以通过MPI 接口实现全局数据(GD)服务,周期性 地相互进行数据交换。
使用RS-485接口和双绞线可以组成串行通信网络,构成分布式系 统。
系统中可以有32个站。 新的接口器件已允许连接多达128个站。
SIMATIC S7
Siemens AG 2000. All rights reserved.
Date: 2019/9/16 File No.: SSP1_03C.7
Information and Training Center Knowledge for Automation
工控机与PLC通信技术

无需铺设电缆,灵活性高,可移动性强。
通信原理
利用无线信号传输数据和控制指令。
缺点
传输速度和实时性可能受到限制,信号可能 受到干扰或衰减。
以太网连接
01
适用场景
适用于需要高速、稳定、长距离通 信的环境。
优点
传输速度快,实时性好,扩展性强 ,易于维护。
03
02
通信原理
通过以太网协议进行数据传输和控 制。
通信方式
工控机和PLC之间通过串行通信或网络通信等方式进行数据 交换,实现信息共享和控制协同。通信协议一般为Modbus 、Profibus、EtherNet/IP等工业标准协议。
02
CATALOGUE
工控机与PLC的通信协议
串行通信协议
总结词
串行通信协议是一种简单的、低成本 的通信方式,通过一条或多条数据线 进行数据传输。
详细描述
串行通信协议采用异步或同步串行数 据格式,通过一条数据线发送数据, 另一条数据线接收数据。常见的串行 通信协议包括RS-232、RS-485和RS422等。
工业以太网协议
总结词
工业以太网协议是一种基于以太网技术的通信协议,用于实现工控机与PLC之间的高速、可靠的数据传输。
详细描述
工业以太网协议采用TCP/IP协议栈,支持多种通信速率,如10Mbps、100Mbps和1Gbps等。它能够实现远程 监控、数据采集和实时控制等功能,广泛应用于现代工业自动化领域。
AI技术实现预测性维护
通过AI技术对工控机与PLC的通信数据进行 深度分析,可以预测设备故障和维护需求, 实现预测性维护,降低维护成本和停机时间
。
THANKS
感谢观看
缺点
需要配置网络设备和IP地址,对网络 稳定性要求较高。
西门子PLC培训教程
根据实际需求确定物料的种类、数量 以及分拣规则等。
选择传感器和执行器
选择合适的传感器(如光电传感器、 接近开关等)和执行器(如气缸、电 机等)。
连接传感器和执行器
将传感器和执行器与PLC的I/O模块连 接。
编写分拣程序
使用西门子PLC编程软件编写物料分 拣程序,实现物料的自动识别、分类 和传送等功能。
等。
CPU性能指标
通讯接口
关注处理速度、内存大 小、指令集等性能指标,
确保满足实际需求。
根据通讯需求选择合适 的通讯接口,如以太网、
PROFIBUS、 PROFINET等。
配置方法
通过编程软件对CPU模 块进行配置,包括设置 IP地址、通讯参数、输
入输出地址等。
输入输出模块选型及配置方法
输入输出类型
调试与优化
将编写好的程序下载到PLC中,进行 调试和优化,确保物料分拣系统能够 按照预设规则正确运行。
谢谢聆听
S7-300系列
模块化PLC,适用于中型自动化项目,具有模块化设计、灵活配置、 高性能等特点。
S7-400系列
高端PLC,适用于大型和复杂的自动化项目,具有高性能、高可靠性、 可扩展性等特点。
S7-1200/S7-1500系列
新一代PLC,采用先进的硬件和软件技术,具有高性能、高可靠性、 易于集成等特点。
通过编程软件对电源模块和通信模块进行配置,包括设置通 讯参数、IP地址等。同时,根据实际需要对电源模块的电压 等级和电流容量进行调整。
04 通信网络构建与数据传输技术
通信网络基本概念及拓扑结构
通信网络定义
由一系列通信设备(如PLC、传感器、 执行器等)通过传输介质(如双绞线、 光纤、无线等)连接而成的信息交换 系统。
三菱PLC与PLC之间的通讯-CC-LINK方式
三菱PLC与PLC之间的通讯-CC-LINK方式
PLC与PLC之间通讯有很多种,常见的有I/O通讯、232通信、485通信、DP通信、以太网通信等,具体选择哪种主要看你对功能的要求。
各种通讯也有各自的优缺点,本文主要介绍一下通过CCLINK 的方式实现的通讯。
PLC之间通讯常见的就是交互IO信号和传输数据,接下来介绍三菱Q系列与Q系列PLC的通讯和Q系列与FX系列的通讯。
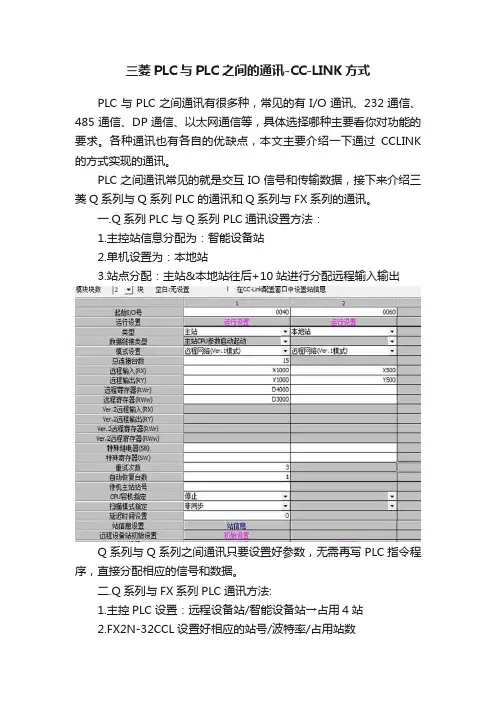
一.Q系列PLC与Q系列PLC通讯设置方法:
1.主控站信息分配为:智能设备站
2.单机设置为:本地站
3.站点分配:主站&本地站往后+10站进行分配远程输入输出
Q系列与Q系列之间通讯只要设置好参数,无需再写PLC指令程序,直接分配相应的信号和数据。
二.Q系列与FX系列PLC通讯方法:
1.主控PLC设置:远程设备站/智能设备站→占用4站
2.FX2N-32CCL设置好相应的站号/波特率/占用站数
3.FX PLC编写程序
FX系列站号设置
FX系列波特率设置
I/O信号交互
数据传送交互
Q系列与FX系列通讯,对于FX系列一侧需要编写程序。
FX系列与FX系列之间的通讯,只要要一侧配置一个FX系列CCLINK主站模块,另一个配置一个从站模块即可。
PLC通信
▪ PLC控制网络中,网络结构分为3种基本形 式(或称网络拓结构):总线结构、环形结构 和星形结构,如图所示。每一种结构都有 自身的优点和缺陷,实际使用时可根据情 况选择其中之一。
▪ 可以采用3种调制方式:调频、调幅和调相
数据传送方向
▪ 单工通信方式 ▪ 半双工通信方式 ▪ 全双工通信方式
数据传送介质
▪ 在PLC网络中,数据传送的介质主要有双 绞线、同轴电缆和光缆,如果传送距离较 远,还可以利用电话线,其他介质如电磁 波、红外线、微波等应用较少
串行通信接口标准
▪ 在工业网络中经常采用RS—232,RS—485及RS—422标准的串行 通信接口进行数据通信
PLC通信
▪ 在PLC与上位微机、PLC与PLC及PLC与现场设 备之间建立起来的控制层面的网络,构成了PLC 的系统联网。
▪ PLC联网是实现控制自动化、资源共享和集散控 制的重要环节。随着自动化、信息化、智能化的 不断发展,PLC联网势在必行。
▪ 为此,很多PLC厂家都陆续开发了自己的通信接 口或通信模块,使PLC的控制向着高速化、多层 次、大信息传送和开放性方向发展。
常用通信模块
▪ PLC与PLC之间的通信是通过专用的通信 模块来实现的。
▪ 通信模块Fx2N—485—BD或者Fx2N— 422—BD支持Fx2N系列PLC双机并联通信, 可以很方便地实现两台Fx2N系列PLC之间 的数据和状态进行全双工的自动交换,亦 可实现Fx2N与FX系列PLC通信
PLC网络
▪ 随着计算机技术、自动控制技术的飞速发 展,PLC通信在工业自动化中所起的作用 越来越引起人们的重视。
▪ 由PLC、计算机、远程I/O相互连接所形 成的分布式控制系统、现场总线控制系统 已逐步形成,这种大规模的PLC多机通信 系统实际上就构成了PLC网络系统。网络 化已成为PLC发展的主要方向
PLC 通讯原理和程序设计
PLC通讯原理和程序设计通讯程序设计在自动化系统的应用越来越广泛,例如plc 与操作界面的数据交换,通过通讯对变频器的控制,plc 的连网等等。
要想实现plc 的通讯编程,首先所选的plc 必须有强大的通讯能力,就是说plc 的操作系统能够支持多种通讯格式,通常一种品牌的plc 如果能够提供给用户更多的编程自由度,那么这种品牌的技术开发能力就越强大,大多数品牌只能提供固定格式的通讯格式或协议,这就大大局限了plc 与其他智能设备的数据交换。
我们的plc 产品具有RS232 和光电隔离的RS485 两个自由通讯口, 两个通讯口可以同时收发数据,几乎可以适应所有通讯格式,可以提供CRC 和BCC 等多种校验方式。
以一台PLC 通过485 通讯控制多个某品牌的变频器为例:如果该变频器的波特率是9600b/s ,8 个数据位,奇校验, 1 个停止位。
那么首先必须在plc 的嵌入 C 窗口的初始化代码区编程一个通讯口设置语句:Set485Port(9600,o,8,1); 仅仅一个语句就完成了对485 通讯口的编程。
由于485 通讯必须设定主从关系,这里是plc 控制多台变频器,所以plc 必须设置为主,因此还需在初始化代码区增加一个地址和主从设定语句:SetAddress(1,MASTER); 事实上,对于主控制器来说,地址已经失去意义。
通讯口已经设置完毕,下面就是如何根据要求将数据发送给变频器。
例如一组8 字节控制数据如下所示:01h ----> 变频器编号03h ----> 命令21h ----> 两字节参数地址02h00h ----> 两字节参数02hCRC ---> 两字节CRC 校验马CRCPLC 程序:Set485TBAddPointer(0);AddNumberTo485TB(0x1);AddNumberTo485TB(0x3);AddNumberTo485TB(0x21);AddNumberTo485TB(0x2);AddNumberTo485TB(0x0);AddNumberTo485TB(0x2);AddCRCTo485TB();Start485Transmit();PLC基础知识简介在自动化控制领域,PLC 是一种重要的控制设备。
plc通信
一、通信相关概念的回顾
异步通信与同步通信
二、串行通信接口标准
RS-232
也称标准串口,最常用的一种串行通讯接口。它是在1970年由美 国电子工业协会(EIA)联合贝尔系统、调制解调器厂家及计算机 终端生产厂家共同制定的用于串行通讯的标准。它的全名是“数据 终端设备(DTE)和数据通讯设备(DCE)之间串行二进制数据交 换接口技术标准”。传统的RS-232-C接口标准有22根线,采用标 准25芯D型插头座(DB25),后来使用简化为9芯D型插座(DB9 ),现在应用中25芯插头座已很少采用。 RS-232采取不平衡传输方式,即所谓单端通讯。由于其发送电平 与接收电平的差仅为2V至3V左右,所以其共模抑制能力差,再加 上双绞线上的分布电容,其传送距离最大为约15米,最高速率为 20kb/s。RS-232是为点对点(即只用一对收、发设备)通讯而设 计的,其驱动器负载为3~7kΩ 。所以RS-232适合本地设备之间的 通信。
A
E 错误码
是否正在执行操作
是否错误
பைடு நூலகம்
0否定,1肯定
0否定,1肯定 具体的错误码
五、S7-200的通信指令
例题
3
16
五、S7-200的通信指令
读取从站号为3的plc中,从VB100到VB115中 16个单元的数据,数据表存放在VB200的存储单 元中
五、S7-200的通信指令
3
16
五、S7-200的通信指令
mm:协议选 择 00=PPI/从站 模式 01=自由口模 式 10=PPI/主站 模式
五、S7-200的通信指令
例题 现有两台S7-200 PLC的PPI通信,分别定义为2 号站和6号站,2号站为主站,6号站为从站。要求 编程实现由2号站的IB0控制6号站的QB0,6号站的
plc的学习计划
plc的学习计划1. 确定学习目标在开始学习PLC之前,首先要明确学习目标。
你可以问自己以下几个问题来帮助确定学习目标:- 你想要在哪个行业或领域应用PLC技能?- 你想成为PLC编程专家还是初级工程师?- 你希望在什么时间内完成PLC学习?通过明确学习目标,你可以更好地规划学习计划,有针对性地学习相关知识和技能。
2. 熟悉PLC基础知识在学习PLC编程之前,你需要对PLC的基础知识有所了解。
这包括PLC的工作原理、硬件组成、输入/输出模块、PLC编程语言等。
你可以通过阅读PLC相关教材、参加PLC相关的培训课程或者观看相关视频来学习这些基础知识。
3. 学习PLC编程语言PLC编程语言是进行工业控制和自动化的基础,因此学习PLC编程语言是非常重要的一部分。
常见的PLC编程语言包括梯形图(Ladder Diagram)、结构化文本(Structured Text)、功能块图(Function Block Diagram)等。
你可以通过实际操作PLC编程软件(如Siemens的Step 7、Rockwell的RSLogix等)来学习并掌握这些编程语言。
4. 进行实际应用练习理论知识固然重要,但实际应用也是不可或缺的一部分。
你可以选择一些实际的PLC控制项目进行练习,例如使用PLC控制一个简单的输送带系统、控制一个灯光系统等。
通过实际操作,你可以更好地理解和掌握PLC编程的相关知识和技能。
5. 学习PLC网络通信在现代工厂自动化系统中,PLC之间的网络通信也是非常重要的一部分。
你可以学习一些常用的PLC网络通信协议,如Modbus、Profibus、Ethernet等,并了解它们在工业控制系统中的应用。
6. 参加相关培训和认证除了自学之外,你还可以选择参加一些PLC相关的培训课程或者获取相关的认证。
这不仅可以帮助你系统地学习和掌握PLC知识,还可以在求职时为你增加竞争力。
7. 继续学习和实践PLC技术是一个不断发展和更新的领域,因此你需要不断学习和实践,跟上行业的发展趋势。
项目五 PLC的通信
项目五 PLC的通信
2)将S7-200接入以太网 将S7-200接入以太网,计算机应安装以太网网卡,S7-200 配备以太网模块 CP243-1 或互联网模块 CP-243-1IT。安装 了STEP7-Micro/WIN 之后,计算机上将会有一个标准 的浏览 器,可以用它来访问 CP243-1IT 模块的主页。使用以太网时, 在编程软件中应配置 TCP/IP协议。在“通信”对话框中,应 为网络中的每个以太网/互联网模块指定远程IP 地址。
项目五 PLC的通信
1.工业以太网 SIMATICNET 的顶层为工业以太网,它是基于国际标准 IEEE802.3的开放式网络。以太网可以实现管理 控制网络的 一体化,可以集成到互联网,为全球联网提供了条件。 工业以太网将控制网络集成到信息技术(IT)中,可以与使 用 TCP/IP协议的计算机传 输数据,使用 E-mail和 Web技术, 允许用户在工业以太网的Socket接口上编制自己的协 议,可 以在网络中的任何一点进行设备启动和故障 检 查,使 用 冗 余 网 络 可 以 构 成 冗 余 系统。
项目五 PLC的通信
6)表示层 表示层用于应用层信息内容的形式变换,例如数据加密/ 解密、信息压缩/解压和数据 兼容,把应用层提供的信息变成 能够共同理解的形式。 7)应用层 应用层作为 OSI的最高层,为用户的应用服务提供信息 交换,为应用接口提供操作 标准。
项目五 PLC的通信
(三) 西门子工业自动化通信网络 西门子公司提出的全集成自动化(TIA)系统的核心内容 包括组态和编程的集成、数据 管理的集成以及通信的集成。 通信网络是这个系统非常重要和关键的组件,提供了各部件 和网络间完善的通信功能。SIMATICNET 是西门子公司的 网络产品的总称,它包含了三 个主要的层次,以下分别进行介 绍。
S7-200SMART PLC的通信与自动化通信网络
4.网络连接器 终端电阻可吸收网络上的反射波,有效地增强信号强度。网络终端的连接 器上的开关应放在On位置(接入终端电阻),网络中间的连接器上的开关应 放在Off位置。 5.网络中继器 中继器用来将网络分段,每个网段最多32个设备,中继器可扩展网络长度。 6.PPI协议 PPI是一种主站-从站协议,HMI是通信主站,S7-200 SMART在通信网络中 作为从站。
2.S7-1200作客户机的S7通信 S7-1200 有集成的以太网端口,在博途中设置 S7-1200的IP 地址和子网掩码, 生成以太网,添加一个S7连接。连接伙伴为“未指定”,由S7-1200建立连接。 在该连接的属性视图的“属性”选项卡中,设置S7-200 SMART的以太网端口 的IP地址和通信双方的 TSAP。在OB1中调用GET和PUT功能块来读写S7-200 SMART的数据区。 3.S7-1200作服务器的S7通信 S7-200 SMART作客户机的程序见例程“以太网客户机”。 在 S7-1200 的项目中,只需要设置 S7-1200的 IP 地址和子网掩码,不用编写 通信程序。
Hale Waihona Puke 在第2、3页设置操作的类型分别为 PUT和GET、要传送的数据的字节数、 远程CPU的IP地址、本地和远程CPU保存数据的起始地址。 在第4页(存储器分配)设置用来保存组态数据的V存储区的起始地址。 第5页(组件)显示用于实现要求的组态的项目组件默认的名称。 在第6页(生成)单击“生成”按钮,自动生成用于通信的子程序等。 4.调用子程序NET_EXE
6.3 基于以太网的S7协议通信 6.3.1 S7-200 SMART之间的以太网通信
1.S7协议 S7协议是专为西门子控制产品优化设计的通信协议,它是面向连接的协议。 S7-200 SMART只有S7单向连接功能。单向连接中的客户机(Client)是向服 务器(Server)请求服务的设备,客户机调用GET/PUT 指令读、写服务器的 存储区。服务器是通信中的被动方,用户不用编写服务器的S7通信程序,S7 通信由服务器的操作系统完成。 2. GET指令与PUT指令 GET指令从远程设备读取最多222B的数据。PUT指令将最多212B的数据写 入远程设备。连接建立后,该连接将保持到CPU进入STOP模式。 3.用GET/PUT向导生成客户机的通信程序 用GET/PUT向导建立的连接为主动连接,CPU是S7通信的客户机。通信伙 伴作为S7通信的客户机时,不需要用GET/PUT指令向导组态,建立的连接是 被动连接。 在第1页(操作)生成名为“写操作”和“读操作”的两个操作。最多允许 组态24项独立的网络操作。通信伙伴可以具有不同的IP地址。
plc 通讯原理
plc 通讯原理
PLC通讯原理是指可编程逻辑控制器(PLC)与其他设备之间进行数据传输和通信的原理与方式。
通讯原理是确保PLC能够与其他设备进行有效数据交换的基础。
PLC通讯原理主要包括以下几个方面:
1. 通讯协议:PLC通讯需要使用特定的通讯协议来规定数据的格式和传输方式。
常见的通讯协议有Modbus、Profibus、Ethernet等。
不同的设备使用不同的协议进行通讯,PLC需要根据设备的协议进行设置。
2. 通讯接口:PLC通讯接口用于连接PLC与其他设备之间的物理连接。
常见的通讯接口有串口(RS232/RS485)、以太网口等。
使用不同的通讯接口需要选择相应的通讯线缆和连接方式。
3. 数据传输方式:PLC通讯可以采用点对点传输方式或总线传输方式。
点对点传输方式适用于少量设备之间的直接通讯,而总线传输方式适用于大规模设备之间的数据交换。
4. 通讯速率:PLC通讯的速率决定了数据传输的速度。
通常情况下,PLC和其他设备需要设置相同的通讯速率才能正常进行数据交换。
5. 数据解析:PLC接收到其他设备发送的数据后,需要进行数据解析才能得到有用的信息。
解析的过程包括提取数据、判
断数据类型和校验数据的完整性等。
在实际应用中,PLC通讯原理的具体实现方式根据不同的应用场景和设备要求而有所差异。
熟悉PLC通讯原理并能够灵活应用是PLC工程师的基本能力之一。