
普通车床日常保养记录表修订稿
普通车床日常保养记录
表
公司标准化编码 [QQX96QT-XQQB89Q8-NQQJ6Q8-MQM9N]
天佳仪器仪表有限公司
普通车床日常维修保养记录表
设施名称:
记录符号:完好√异常带修×停机/ 当不正常时,应及时填写[设施检修单]
每月底将完成表单交至设备员存档作为审核的参考,并领取新表单填写
普通车床安全操作规程
一、工作前的准备工作
l 、机床工作开始工作前要有预热,认真检查润滑系统工作是否正常(润滑油是否充足,冷却液是否充足),如机床长时间未开动,先采用手动方式向各部分供油润滑;
2 、使用的刀具应与机床允许的规格相符,有严重破损的刀具要及时更换;
3 、调整刀具所用工具不要遗忘在机床内;
4 、大尺寸轴类零件的中心孔是否合适,中心孔如太小,工作中易发生危险;
5 、检查卡盘夹紧工作的状态;
6 、装卸卡盘和重工件时 , 导轨上面要垫好木板或胶皮。
二、工作过程中的安全注意事项
1 、机床运转时,严禁戴手套操作;严禁用手触摸机床的旋转部分,严禁在车床运转中隔着车床传送物件。
装卸工件,安装刀具,加油以及打扫切屑,均应停车进行。
清除铁屑应用刷子或钩子,禁止用手清理。
2 、机床运转时,不准测量工件,不准用手去刹转动的卡盘;用砂纸时,应放在锉刀上,严禁戴手套用砂纸操作,磨破的砂纸不准使用,不准使用无柄锉刀,不得用正反车电闸作刹车,应经中间刹车过程。
3 、加工工件按机床技术要求选择切削用量,以免机床过载造成意外事故。
4 、加工切削时,停车时应将刀退出。
切削长轴类须使用中心架,防止工件弯曲变形伤人;伸入床头的棒料长度不超过床头立轴之外,并慢车加工,伸出时应注意防护。
5 、高速切削时,应有防护罩,工件、工具的固定要牢固,当铁屑飞溅严重时,应在机床周围安装挡板使之与操作区隔离。
6 、机床运转时,操作者不能离开机床,发观机床运转不正常时,应立即停车,请维修工检查修理。
当突然停电时,要立即关闭机床,并将刀具退出工作部位。
7 、工作时必须侧身站在操作位置,禁止身体正面对着转动的工件。
8 、车床运转不正常、有异声或异常现象,轴承温度过高,要立即停车,报告指导老师。
三、工作完成后的注意事项
l 、清除切屑、擦拭机床,使机床与环境保持清洁状态。
2 、注意检查或更换磨损坏了的机床导轨上的油察板。
3 、检查润滑油、冷却液的状态,及时添加或更换。
4 、依次关掉机床的电源和总电源。
5 、打扫现场卫生,填写设备使用记录。
四、操作程序
1、上好工件,先起动润滑油泵,使油压达到机床的规定,方可开动。
2、调整交换齿轮架、调挂轮时,必须切断电源,调好后所有螺栓必须紧固,扳手应及时取下,并脱开工件试运转。
3、装卸工件后,应立即取下卡盘扳手和工件的浮动物件。
4、机床的尾架、摇柄等按加工需要调整到适当位置,并紧固或夹紧。
5、工件、刀具、夹具必须装卡牢固,浮动力具必须将引刀部份伸入工件,方可启动机床。
6、使用中心架或跟刀架时,必须调好中心,并有良好的润滑和支承触面。
7、加工长料时,主轴后面伸出的部份上宜过大,若过长应装上托料架,并挂危险标记。
8、进刀时,刀要缓慢接近工件,避免碰击;拖板来回的速度要均匀。
换刀时,刀具与工件必须保持适当距离。
9、切削车刀必须紧固,车刀伸出长段一般上超过刀厚度的倊。
10、加工偏心件时,必须有适当的配重,使卡盘重心平衡,车速要适当。
11、卡盘卡超出机身以外的工件,必须有防护措施。
12、对刀调整必须缓慢,当刀尖离工件加工部位40~60 毫米时,应改用手动或工作进给,上准快速进给直接吃刀。
13、用锉刀打光工件时,应将刀架退至安全位置,操作者应面向卡盘,右手在前,左手在后。
表面有键槽、方孔的工件禁止用锉刀加工。
14、用砂布打光工件的同时,操作者按上述规定的姿势,两手拉着砂布两头进行打光。
禁止用手指夹持砂布打磨内孔。
15、自动走刀时,应将小刀架调到与底座平齐,以防底座碰到卡盘。
16、切断大、重工件或材料时,应留有足够的加工余量。
五、停车操作
切断电源,卸下工件。
各部手柄打倒零位,清点工器具、打扫清洁。
检查各部保护装置的情况。
车床保养检修计划表

4)检查电机运转,检查线路绝缘老化破损。
车床保养检修计划表QR (6.3)04NO:7设备名称:车床
保养类型
检查内容
计划时间
备注
每日
1)清洁机器表面。
每日上午10:00前检查, 下班进行保养
2)检查各开关及功能按键是否正常。
3)检查机器运转是否正常。
4)按规定润滑各部位。
每周
1)清洗丝杆,光杆,操作杆。
每周日下班进行保养
每月
1)检查并清洁主机箱。
每月30号下班进行保养
2)清洁配电箱。
3)清洁各控制箱风扇。
每季度
1)检查清洗导轨,调整皮带松紧,调整摩擦制动器。
3月、6月、9月、12月
15日为季度保养日
2)拆洗挂轮箱齿轮、轴套,并注入新油脂。
3)调整主轴径向、轴向跳动精度。Leabharlann 每年1)检修导轨、主轴、电机。
春节放假前进行保养
2)检修主轴变速箱、挂轮箱、溜板箱变速箱及刀架。
机床日常维护保养点检记录表
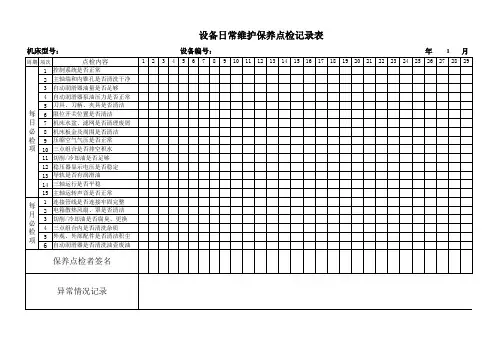
年月周期项次点检内容
12345678910111213141516171819202122232425262728291控制系统是否正常
2主轴端和内锥孔是否清洗干净
3自动润滑器油量是否足够
4自动润滑器泵油压力是否正常
5刀具、刀柄、夹具是否清洁
6限位开关位置是否清洁
7机床水盆、滤网是否清理废屑
8机床板金及周围是否清洁
9压缩空气气压是否正常
10三点组合是否排空积水
11切削/冷却油是否足够
12稳压器显示电压是否稳定
13导轨是否有润滑油
14三轴运行是否平稳
15主轴运转声音是否正常
1连接管线是否连接牢固完整
2电箱散热风扇、罩是否清洁
3切削/冷却油是否腐臭、更换
4三点组合内是否清洗杂质
5
外观、外部配件是否清洁积尘
6
自动润滑器是否清洗油壶废油每日必检项每月必检项设备日常维护保养点检记录表
机床型号: 设备编号:
1保养点检者签名
异常情况记录
备注:每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况,应在“异常情况记录”栏予以记录,并联系相关人员理。
关人员处。
车床日常维护点检表
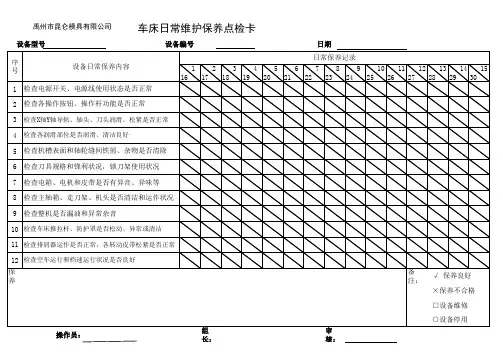
车床日常维护保养点检卡
设备编号 1 16 17 2 18 3 19 4 20 5 21 6 22 日期 日常保养记录 7 23 8 24 9 25 10 26 11 27 12 2查电源开关、电源线使用状态是否正常 2 检查各操作按钮、操作杆功能是否正常 3 检查X轴Y轴导轨、轴头、刀头润滑、松紧是否正常 4 检查各润滑部位是否润滑、清洁良好 5 检查机槽表面和轴轮缝间铁屑、杂物是否清除 6 检查刀具规格和锋利状况,锁刀架使用状况 7 检查电箱、电机和皮带是否有异音、异味等 8 检查主轴箱、走刀架、机头是否清洁和运作状况 9 检查整机是否漏油和异常杂音 10 检查车床推拉杆、防护罩是否松动、异常或清洁 11 检查排屑器运作是否正常,各转动皮带松紧是否正常 12 检查空车运行和档速运行状况是否良好 保养结果确认: 备注: √ 保养良好 ×保养不合格 □设备维修 ○设备停用 操作员: 组长: 审核:
禹州市昆仑模具有限公司
普通车床日常保养记录表

普通车床日常维修保养记录表设施名称:设施编号:姓名:年月记录符号:完好√异常带修×停机/ 当不正常时,应及时填写[设施检修单]每月底将完成表单交至设备员存档作为审核的参考,并领取新表单填写普通车床安全操作规程一、工作前的准备工作l 、机床工作开始工作前要有预热,认真检查润滑系统工作是否正常(润滑油是否充足,冷却液是否充足),如机床长时间未开动,先采用手动方式向各部分供油润滑;2 、使用的刀具应与机床允许的规格相符,有严重破损的刀具要及时更换;3 、调整刀具所用工具不要遗忘在机床内;4 、大尺寸轴类零件的中心孔是否合适,中心孔如太小,工作中易发生危险;5 、检查卡盘夹紧工作的状态;6 、装卸卡盘和重工件时 , 导轨上面要垫好木板或胶皮。
二、工作过程中的安全注意事项1 、机床运转时,严禁戴手套操作;严禁用手触摸机床的旋转部分,严禁在车床运转中隔着车床传送物件。
装卸工件,安装刀具,加油以及打扫切屑,均应停车进行。
清除铁屑应用刷子或钩子,禁止用手清理。
2 、机床运转时,不准测量工件,不准用手去刹转动的卡盘;用砂纸时,应放在锉刀上,严禁戴手套用砂纸操作,磨破的砂纸不准使用,不准使用无柄锉刀,不得用正反车电闸作刹车,应经中间刹车过程。
3 、加工工件按机床技术要求选择切削用量,以免机床过载造成意外事故。
4 、加工切削时,停车时应将刀退出。
切削长轴类须使用中心架,防止工件弯曲变形伤人;伸入床头的棒料长度不超过床头立轴之外,并慢车加工,伸出时应注意防护。
5 、高速切削时,应有防护罩,工件、工具的固定要牢固,当铁屑飞溅严重时,应在机床周围安装挡板使之与操作区隔离。
6 、机床运转时,操作者不能离开机床,发观机床运转不正常时,应立即停车,请维修工检查修理。
当突然停电时,要立即关闭机床,并将刀具退出工作部位。
7 、工作时必须侧身站在操作位置,禁止身体正面对着转动的工件。
8 、车床运转不正常、有异声或异常现象,轴承温度过高,要立即停车,报告指导老师。
车床保养记录

查
4.保養者需每日保養﹐復查者每 者
周復查兩次
表單編號﹕
2.滑板及螺杆加油
3.床護加油
月保養
1.主軸箱循環油更換
2.齒輪箱循環油更換
3.床護油箱換油
注﹕
1.需檢修部分由保養者提報給班 长﹐由班長聯系檢修
保
2.點檢時有數字欄需特別注意﹐ 養
超過正常數值需立即反應給班长 者
﹐由班長處理
3.在填寫欄位內打O﹑△或 ×
O:正常執行 ×﹕停车床班次维护保养状态看板
車床保養記錄
設備代號﹕
項目
日期
年月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
日保養
1.檢查床身清潔
2.尾座加油
3.縱橫滑塊加油
4.導杆加油
周保養
1.齒輪杆加黃油
车床日常维护保养点检记录表

周围清洁 每日 机身清洁 每日 清洗三杠及齿条,要求无油污 每日 检查补齐螺钉、手球、手柄 每日 按规定润滑各部分油质油量符合要求 每日 检查油质保持良好油杯齐全油窗明亮 每周 检查主轴定位螺丝调整适当 每周 调整磨擦片和刹车装置 每周 检查油质保持良好,拆洗滤油器 每月 检查 拆洗刀架,小拖板,中溜板各件 每月 调整好各板的丝杠间隙和塞铁间隙 每月 检查 拆洗挂轮箱及挂轮架 每月 检查轴套有无晃动现象 每月 清除研伤毛刺,检查丝杠、丝母间隙 每月 清洗各部位油线、油毡,注入新油 每月 清洗冷却泵、冷却槽 每月 清理电机及电气箱内外灰尘 每月 检查擦拭电气元件及触点 每月
保养项目频率10111213141516171819202122232425262728293031周围清洁每日机身清洁每日清洗三杠及齿条要求无油污每日检查补齐螺钉手球手柄每日按规定润滑各部分油质油量符合要求每日检查油质保持良好油杯齐全油窗明亮每周检查主轴定位螺丝调整适当每周调整磨擦片和刹车装置每周每月10每月11调整好各板的丝杠间隙和塞铁间隙每月12检查拆洗挂轮箱及挂轮架每月13检查轴套有无晃动现象每月14清除研伤毛刺检查丝杠丝母间隙每月15清洗各部位油线油毡注入新油每月16清洗冷却泵冷却槽每月17清理电机及电气箱内外灰尘每月18检查擦拭电气元件及触点每月异常情况记录保养人签字检查油质保持良好拆洗滤油器检查拆洗刀架小拖板中溜板各件每天生产前后都要对设备进行保养保养后用表示表示有异常情况应在异常情况记录栏予以记录并联系相关人员处理
设备日常维护保养点检记录表
设备名称:车床
NO 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 保养项目 频率 1 2 3 4 5
设备编号:SB-E003
车床日常保养记录表
设备 名称
车床Βιβλιοθήκη 机器 编号保养 项次
保养项目
D 工作台.工作液箱,要洗干净.清理废物
日常保养时间
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
D
保养导输.导电块.排丝输周围用煤油清洗干 净
备 二、保养时机:1日保养:下班前五分钟
2.周保养:周末下前三十分钟
三.对于日常保养稽核员每日进行检查.稽核要求:机台手摸无灰尘及黄锈痕.
四.保养项目每次生产前须执行保养,当自已保养项目在就的日期空格内划“ˇ” 注
3.月保养:每月月末.
审核:
保养人:
D 保养连丝拖板.丝齿轮每天打油,保持润滑.
W 每个星期清洗机床一次,保持机床清洁.
W
周保养工作液十天左右更换一次,并检查工 作液循环系统是否阻塞.
M
每三十天左右更换一次工作液,保持工作液 的导电性,并检查工作液循环系统是否阻塞.
保养人签核
保养 项目 核准
保养 项目 审核
组长 稽核
一、保养别:D表日保养;W表周保养;M表月保养.
车床日常维护与保养记录
设备日常维护保养点检记录表
设备名称:车床
NO 保养项目 1 周围清洁 2 机身清洁 3 清洗三杠及齿条,要求无油污 4 各变速手柄是否灵活,定位是否准确 5 刀架转动是否灵活,定位是否可靠 6 检查补齐螺钉、手球、手柄 7 进给丝杆螺母,尾架套筒间隙是否正常 8 按规定润滑各部分油质油量符合要求 9 检查皮带张紧度,及时调整或更换 10 检查油质保持良好油杯齐全油窗明亮 11 检查主轴定位螺丝调整适当 12 调整磨擦片和刹车装置 13 检查油质保持良好,拆洗滤油器 14 检查 拆洗刀架,小拖板,中溜板各件 15 调整好各板的丝杠间隙和塞铁间隙 16 检查 拆洗挂轮箱及挂轮架 17 检查轴套有无晃动现象 18 清除研伤毛刺,检查丝杠、丝母间隙 19 清洗各部位油线、油毡,注入新油 20 清洗冷却泵、冷却槽 21 清理电机及电气箱内外灰尘 22 检查擦拭电气元件及触点 异常情况记录 保养人签字 备 每天生产前后都要对设备进行保养,“√”表示检查良好,“╳”表示有异常情况,“-”表示休息,“△”表示待修;设备有异常应在“异常 注 情况记录”
设备编号:
频率 每日 每日 每日 每日 每日 每日 每日 每日 每日 每周 每周 每周 每月 每月 每月 每月 每月 每月 每月 每月 每月 每月 保养日期
年
月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
车床设备点检保养记录表
溜 (1)溜板箱油位正常,运行无异常响声,各操作手 板 柄定位尺转动灵活,刻度及字体清晰 箱 3 刀 (2)刀架各部分无易损、固定牢靠,按规定要求加 架 注润滑油 尾 座 (3)顶尖及尾座移动灵活无卡滞
(1)按规定要求对托板、尾座体、手柄座、套、床
设备点检保养记录表
设备名称:车床
序点 号检
检查内容
设备编号:
月份:
月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 各开关无损坏、固定牢靠,功能正常;手柄、 手轮、操纵杆无损坏、无变形、无缺件,定位可靠功 能正常
润 身导轨面、轴、支架等润滑部位加注20#机械油,主
4
滑 轴箱注入2#主轴油 系
统 (2)冷却系统不漏水、液面正常,水泵无异常现象
运转正常
5
6S
(1)无缺损件、机身外表、周围环境、机床模具及 附件整理、清洁、并注意防锈
6
其 它
(1)设备实际工作时间(小时)
操作者签字
说明:正常用“√”表示,故障用“×”表示,故障排除用“ ”X 计划停机用“○”表示,维护保养用“△”表示 *注:设备计划停机由班组长进行点检并记录
(1)主电机无异响、无异味等现象,运行正常;皮 带无开裂、无打滑等;传动齿轮无易损、传动正常无 主 异响;各手柄灵活,定位可靠 传 动 (2)油箱、油位、油镜在正常范围,缺少则添加, 2 润 油泵运行正常无堵塞、无异响、油压正常;变速箱油 滑 量在刻度线以上 结 (3)床头箱及进给箱运行无异常响声,正反转运转 构 良好
普车保养记录
保养/维修后使用部门确认:
签字:
保养/维修人:
日期:
审核确认:
日期:
6)拆洗挂轮及挂轮架并检查轴套有无晃动现象。是□ 否□
7)安装时调整好齿轮间隙并注入新油脂。是□ 否□
8)拆洗尾座各部。是□ 否□
9)清除研伤毛刺,检查丝扣、丝母间隙。是□ 否□
10)安装时要求达到灵活可靠。是□ 否□
11)清洗油线,注入新油。是□ 否□
12)拆洗各罩盖要求内外清洁、无锈蚀、无黄袍,漆见本色铁见光。是 否□设备保养维修记录
HL-QR-06-04No:
设备编号
设备名称
保养等级
一级
保养/维修时间
从 至
保养/维修内容:
1)拆洗滤油器。检查主轴定位螺丝,调整适当。是□ 否□
2)调整摩擦片间隙和刹车带。是□ 否□
3)检查油质保持良好。是□ 否□
4)拆洗刀架、小拖板中溜板各件。是□ 否□
5)安装时调整好中溜板、小拖板的丝杠间隙和塞铁间隙。是□ 否□
12)清洗机床外表及死角,漆见本色铁见光。是□ 否□
13)检查导轨面,修光毛刺,对研伤部位进行必要的修复。是□ 否□
14)清洗冷却泵、冷却槽。是□ 否□
15)拆洗油泵,检查并更换必要的磨损件。是□ 否□
16)清扫电机及电器箱内外尘土。是□ 否□
17)检修电器,根据需要拆洗电机更换油脂。是□ 否□
18)检查并调整使主要几何精度能达到出厂标准,或满足生产工艺要求。是□ 否□
签字:
保养/维修人:
日期:
审核确认:
日期:
设备保养维修记录
HL-QR-06-04 No:
设备编号
设备名称