
钢结构1 - 副本 (4)讲解
焊接工艺评定一般规定除符合本规范第6.6节规定的免予评定条件外,施工单位首次采用的钢材、焊接材料、焊接方法、接头形式、焊接位置、焊后热处理制度以及焊接工艺参数、预热和后热措施等各种参数的组合条件,应在钢结构构件制作及安装施工之前进行焊接工艺评定。
6.1.2 应由施工单位根据所承担钢结构的设计节点形式,钢材类型、规格,采用的焊接方法,焊接位置等,制定焊接工艺评定方案,拟定相应的焊接工艺评定指导书,按本规范的规定施焊试件、切取试样并由具有相应资质的检测单位进行检测试验,测定焊接接头是否具有所要求的使用性能,并出具检测报告;应由相关机构对施工单位的焊接工艺评定施焊过程进行见证,并由具有相应资质的检查单位根据检测结果及本规范的相关规定对拟定的焊接工艺进行评定,并出具焊接工艺评定报告。
6.1.3 焊接工艺评定的环境应反映工程施工现场的条件。
6.1.4 焊接工艺评定中的焊接热输入、预热、后热制度等施焊参数,应根据被焊材料的焊接性制订。
6.1.5 焊接工艺评定所用设备、仪表的性能应处于正常工作状态,焊接工艺评定所用的钢材、栓钉、焊接材料必须能覆盖实际工程所用材料并应符合相关标准要求,应具有生产厂出具的质量证明文件。
6.1.6 焊接工艺评定试件应由该工程施工企业中持证的焊接人员施焊。
6.1.7 焊接工艺评定所用的焊接方法、施焊位置分类代号应符合表 6.1.7-1~表 6.1.7-2及图6.1.7-1~图6.1.7-4的规定,钢材类别应符合本规范表4.0.5的规定,试件接头形式应符合本规范表5.2.1的要求。
表6.1.7-1 焊接方法分类焊接方法类别号焊接方法 代号 1 焊条电弧焊SMAW 2-1 半自动实心焊丝二氧化碳气体保护焊 GMAW-CO 2 2-2 半自动实心焊丝富氩+二氧化碳气体保护焊 GMAW -Ar 2-3 半自动药芯焊丝二氧化碳气体保护焊FCAW-G 3 半自动药芯焊丝自保护焊 FCAW-SS 4 非熔化极气体保护焊 GTAW 5-1 单丝自动埋弧焊 SAW -S SAW -M 5-2 多丝自动埋弧焊 6-1 熔嘴电渣焊 ESW-N 6-2 丝极电渣焊 ESW-W 6-3 板极电渣焊 ESW-P 7-1 单丝气电立焊 EGW-S 7-2 多丝气电立焊EGW-M 8-1 自动实心焊丝二氧化碳气体保护焊 GMAW-CO 2 A 8-2 自动实心焊丝富氩+二氧化碳气体保护焊 GMAW-Ar A 8-3 自动药芯焊丝二氧化碳气体保护焊FCAW-GA 8-4 自动药芯焊丝自保护焊FCAW-SA 9-1 非穿透栓钉焊 SW 9-2穿透栓钉焊SW-P表6.1.7-2 施焊位置分类焊接位置代号 焊接位置代号 管材水平转动平焊 1G 板材平F 竖立固定横焊 2G 横H 水平固定全位置焊 5G 立 V 倾斜固定全位置焊 6G 仰O倾斜固定加挡板全位置焊 6GR(c) 立焊位置V (a) 平焊位置F(b) 横焊位置H(d) 仰焊位置O1234图6.1.7-1 板材对接试件焊接位置1-板平放,焊缝轴水平;2-板横立,焊缝轴水平;3-板90°放置,焊缝轴垂直;4-板平放,焊缝轴水平1(a) 平焊位置F (c) 立焊位置V(b) 横焊位置H(d) 仰焊位置O234图6.1.7-2 板材角接试件焊接位置1—板45°放置,焊缝轴水平; 2—板平放,焊缝轴水平;3—板竖立,焊缝轴垂直;4—板平放,焊缝轴水平管平放(±15°)焊接时转动,在顶部及附近平焊(a) 焊接位置1G(转动)管竖立(±15°)焊接时不转动,焊缝横焊(b) 焊接位置2G管平放并固定(±15°)施焊时不转动,焊缝平、立、仰焊(c) 焊接位置5G管倾斜固定(45°±5°)焊接时不转动(d) 焊接位置6G(e) 焊接位置6GR(T、K或Y形连接)障碍板(距坡口边缘6mm)试验焊缝0°0°0°0°0°0°0°15°15°15°15°15°15°15°15°15°15°45°±5°45°±5°图6.1.7-3 管材对接试件焊接位置图6.1.7-4 管-球接头试件 1—焊接位置分类按管材对接接头6.1.8 焊接工艺评定结果不合格时,可在原焊件上就不合格项目重新加倍取样进行检验。
1如还不能达到合格标准,应分析原因,制订新的焊接工艺评定方案,按原步骤重新评定,直到合格为止。
6.1.9 除符合本规范第6.6节规定的免予评定条件外,对于焊接难度等级为A、B、C级的钢结构焊接工程,其焊接工艺评定有效期应为5年;对于焊接难度等级为D级的钢结构焊接工程应按工程项目进行焊接工艺评定。
6.1.10 焊接工艺评定文件包括焊接工艺评定报告、焊接工艺评定指导书、焊接工艺评定记录表、焊接工艺评定检验结果表及检验报告,应报相关单位审查备案。
焊接工艺评定文件宜采用本规范附录B的格式。
6.2 焊接工艺评定替代规则6.2.1 不同焊接方法的评定结果不得互相替代。
不同焊接方法组合焊接可用相应板厚的单种焊接方法评定结果替代,也可用不同焊接方法组合焊接评定,但弯曲及冲击试样切取位置应包含不同的焊接方法;同种牌号钢材中,质量等级高的钢材可替代质量等级低的钢材,质量等级低的钢材不可替代质量等级高的钢材。
6.2.2 除栓钉焊外,不同钢材焊接工艺评定的替代规则应符合下列规定:1 不同类别钢材的焊接工艺评定结果不得互相替代;2 Ⅰ、Ⅱ类同类别钢材中当强度和质量等级发生变化时,在相同供货状态下,高级别钢材的焊接工艺评定结果可替代低级别钢材;Ⅲ、Ⅳ类同类别钢材中的焊接工艺评定结果不得相互替代;除Ⅰ、Ⅱ类别钢材外,不同类别的钢材组合焊接时应重新评定,不得用单类钢材的评定结果替代;3同类别钢材中轧制钢材与铸钢、耐候钢与非耐候钢的焊接工艺评定结果不得互相替代,控轧控冷(TMCP)钢、调质钢与其它供货状态的钢材焊接工艺评定结果不得互相替代;4 国内与国外钢材的焊接工艺评定结果不得互相替代。
6.2.3 接头形式变化时应重新评定,但十字形接头评定结果可替代T形接头评定结果,全焊透或部分焊透的T形或十字形接头对接与角接组合焊缝评定结果可替代角焊缝评定结果。
6.2.4 评定合格的试件厚度在工程中适用的厚度范围应符合表6.2.4的规定。
表6.2.4 评定合格的试件厚度与工程适用厚度范围焊接方法类别号评定合格试件厚度(t)(mm)工程适用厚度范围板厚最小值板厚最大值1、2、3、4、5、8≤25 3mm 2t 25<t≤70 0.75t2t >70 0.75t不限6 ≥18 0.75t最小18mm 1.1t7 ≥10 0.75t最小10mm 1.1t9 1/3φ≤t<12 t 2t,且不大于16mm 12≤t<25 0.75t2tt≥25 0.75t 1.5t注:φ为栓钉直径。
6.2.5 评定合格的管材接头,壁厚的覆盖范围应符合本规范第6.2.4条的规定,直径的覆盖原则应符合下列规定:1 外径小于600mm的管材,其直径覆盖范围不应小于工艺评定试验管材的外径;2 外径不小于600mm的管材,其直径覆盖范围不应小于600mm。
6.2.6 板材对接与外径不小于600mm的相应位置管材对接的焊接工艺评定可互相替代。
6.2.7 除栓钉焊外,横焊位置评定结果可替代平焊位置,平焊位置评定结果不可替代横焊位置。
立、仰焊接位置与其它焊接位置之间不可互相替代。
6.2.8 有衬垫与无衬垫的单面焊全焊透接头不可互相替代;有衬垫单面焊全焊透接头和反面清根的双面焊全焊透接头可互相替代;不同材质的衬垫不可互相替代。
6.2.9 当栓钉材质不变时,栓钉焊被焊钢材应符合下列替代规则:1 Ⅲ、Ⅳ类钢材的焊接工艺评定试验可替代Ⅰ、Ⅱ类钢材的焊接工艺评定试验;2 Ⅰ、Ⅱ类钢材的栓钉焊接工艺评定试验可互相替代;3 Ⅲ、Ⅳ类中钢材的栓钉焊接工艺评定试验不可互相替代。
6.3 重新进行工艺评定的规定6.3.1 焊条电弧焊,下列条件之一发生变化时,应重新进行工艺评定:1 焊条熔敷金属抗拉强度级别变化;2 由低氢型焊条改为非低氢型焊条;3 焊条规格改变;4直流焊条的电流极性改变;5多道焊和单道焊的改变;6清焊根改为不清焊根;7 立焊方向改变;8 焊接实际采用的电流值、电压值的变化超出焊条产品说明书的推荐范围。
6.3.2 熔化极气体保护焊,下列条件之一发生变化时,应重新进行工艺评定:1 实心焊丝与药芯焊丝的变换;2 单一保护气体类别的变化;混合保护气体的气体种类和混合比例的变化;3 保护气体流量增加25%以上,或减少10%以上;4 焊炬摆动幅度超过评定合格值的±20%;5 焊接实际采用的电流值、电压值和焊接速度的变化分别超过评定合格值的10%、7%和10%;6 实心焊丝气体保护焊时熔滴颗粒过渡与短路过渡的变化;7 焊丝型号改变;8焊丝直径改变;9多道焊和单道焊的改变;10清焊根改为不清焊根。
6.3.3 非熔化极气体保护焊,下列条件之一发生变化时,应重新进行工艺评定:1 保护气体种类改变;2 保护气体流量增加25%以上,或减少10%以上;3 添加焊丝或不添加焊丝的改变;冷态送丝和热态送丝的改变;焊丝类型、强度级别型号改变;4 焊炬摆动幅度超过评定合格值的±20%;5 焊接实际采用的电流值和焊接速度的变化分别超过评定合格值的25%和50%;6 焊接电流极性改变。
6.3.4 埋弧焊,下列条件之一发生变化时,应重新进行工艺评定:1 焊丝规格改变;焊丝与焊剂型号改变;2 多丝焊与单丝焊的改变;3 添加与不添加冷丝的改变;4 焊接电流种类和极性的改变;5 焊接实际采用的电流值、电压值和焊接速度变化分别超过评定合格值的10%、7%和15%;6 清焊根改为不清焊根。
6.3.5 电渣焊,下列条件之一发生变化时,应重新进行工艺评定:1 单丝与多丝的改变;板极与丝极的改变;有、无熔嘴的改变;2 熔嘴截面积变化大于30%,熔嘴牌号改变;焊丝直径改变;单、多熔嘴的改变;焊剂型号改变;3 单侧坡口与双侧坡口的改变;4 焊接电流种类和极性的改变;5 焊接电源伏安特性为恒压或恒流的改变;6 焊接实际采用的电流值、电压值、送丝速度、垂直提升速度变化超过评定合格值分别为20%、10%、40%、20%;7 偏离垂直位置超过10°;8 成形水冷滑块与挡板的变换;9 焊剂装入量变化超过30%。
6.3.6气电立焊,下列条件之一发生变化时,应重新进行工艺评定:1 焊丝型号和直径的改变;2 保护气类别或混合比例的改变;3 保护气流量增加25%以上,或减少10%以上;4 焊接电流极性改变;5 焊接实际采用的焊接电流、送丝速度和焊接电压的变化分别超过15%、30%和10%;6 偏离垂直位置变化超过10°;7 成形水冷滑块与挡板的变换。
一步步学习--钢结构构件及做法图解(图文并茂)

⼀步步学习--钢结构构件及做法图解(图⽂并茂)钢结构构件及做法图解来⾃千万间 00:00 05:51标题⼀建筑体系1-1、门式刚架体系1-1-1、基本构件图1-1-2、说明⼒学原理门式刚架结构以柱、梁组成的横向刚架为主受⼒结构,刚架为平⾯受⼒体系。
为保证纵向稳定,设置柱间⽀撑和屋⾯⽀撑。
刚架刚架柱和梁均采⽤截⾯H型钢制作,各种荷载通过柱和梁传给基础。
⽀撑、系杆刚性⽀撑采⽤热轧型钢制作,⼀般为⾓钢。
柔性⽀撑为圆钢。
系杆为受压圆钢管,与⽀撑组成受⼒封闭体系。
屋⾯檩条、墙梁⼀般为C型钢、Z型钢。
承受屋⾯板和墙⾯板上传递来的⼒,并将该⼒传递给柱和梁。
1-1-3、门式刚架的基本形式a.典型门式刚架b.带吊车的门式刚架c.带局部⼆层的门式刚架1-1-4、基本节点a.柱脚节点b.梁、柱节点■局部⼆层节点参照多层框架体系。
1-1-5、刚架衍⽣形式■吊车和局部⼆层可在衍⽣形式刚架中布置。
■⼭墙刚架其本质也是多连跨刚架,不过中间柱与刚架柱⽐截⾯旋转了90度。
1-2、多层框架体系1-2-1、框架图⽰1-2-2、说明⼒学模型a.纯刚接框架:纵横两个⽅向均采⽤刚接的框架。
b.刚接-⽀撑框架:横向采⽤刚接,纵向采⽤铰接,并在纵向设置⽀撑,以传递⽔平⼒。
c.⽀撑式框架:纵横向均采⽤铰接,两向均设置⽀撑传递⽔平⼒。
d.有时为保证⾜够的刚度,在刚接框架中亦设置⽀撑。
框架柱框架柱可采⽤H型截⾯、箱形截⾯、⼗字形截⾯、圆管形截⾯等。
所有上部结构的⼒都通过框架柱传递给基础。
框架梁框架梁⼀般采⽤H型截⾯。
楼盖和屋盖上的⼒通过框架梁传递给框架柱。
⽀撑⽀撑采⽤⼀般采⽤热轧型钢制作,其功能是传递层间⽔平⼒和保证结构的刚度。
1-2-3、基本节点a.柱脚节点■柱脚节点同门式刚架体系。
b.柱、梁节点标题⼆⽀撑、系杆2-1、图⽰柱间柔性⽀撑柱间刚性⽀撑2-2、说明■⽀撑分为柔性⽀撑和刚性⽀撑两种。
柔性⽀撑由圆钢制作,安装时必须张紧,主要⽤于门式刚架结构。
钢结构各构件及其做法地现用图解(图文)
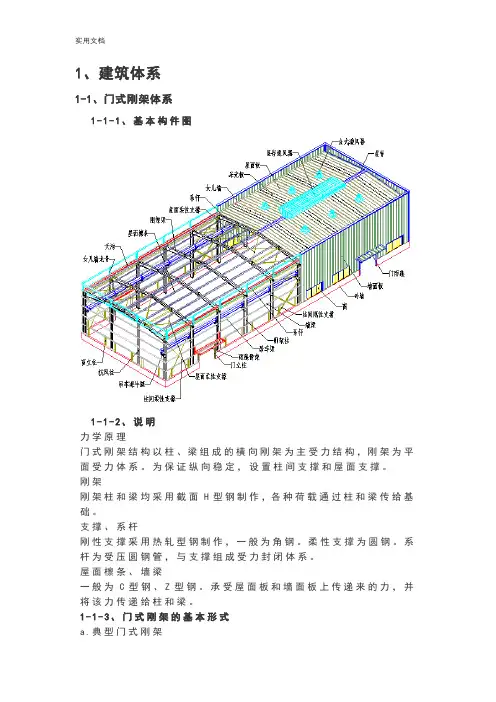
1、建筑体系1-1、门式刚架体系1-1-1、基本构件图1-1-2、说明力学原理门式刚架结构以柱、梁组成的横向刚架为主受力结构,刚架为平面受力体系。
为保证纵向稳定,设置柱间支撑和屋面支撑。
刚架刚架柱和梁均采用截面H型钢制作,各种荷载通过柱和梁传给基础。
支撑、系杆刚性支撑采用热轧型钢制作,一般为角钢。
柔性支撑为圆钢。
系杆为受压圆钢管,与支撑组成受力封闭体系。
屋面檩条、墙梁一般为C型钢、Z型钢。
承受屋面板和墙面板上传递来的力,并将该力传递给柱和梁。
1-1-3、门式刚架的基本形式a.典型门式刚架b.带吊车的门式刚架c.带局部二层的门式刚架1-1-4、基本节点a.柱脚节点b.梁、柱节点■局部二层节点参照多层框架体系。
1-1-5、刚架衍生形式■吊车和局部二层可在衍生形式刚架中布置。
■山墙刚架其本质也是多连跨刚架,不过中间柱与刚架柱比截面旋转了90度。
1-2、多层框架体系1-2-1、框架图示1-2-2、说明力学模型a.纯刚接框架:纵横两个方向均采用刚接的框架。
b.刚接-支撑框架:横向采用刚接,纵向采用铰接,并在纵向设置支撑,以传递水平力。
c.支撑式框架:纵横向均采用铰接,两向均设置支撑传递水平力。
d.有时为保证足够的刚度,在刚接框架中亦设置支撑。
框架柱框架柱可采用H型截面、箱形截面、十字形截面、圆管形截面等。
所有上部结构的力都通过框架柱传递给基础。
框架梁框架梁一般采用H型截面。
楼盖和屋盖上的力通过框架梁传递给框架柱。
支撑支撑采用一般采用热轧型钢制作,其功能是传递层间水平力和保证结构的刚度。
1-2-3、基本节点a.柱脚节点■柱脚节点同门式刚架体系。
b.柱、梁节点2、支撑、系杆2-1、图示柱间柔性支撑柱间刚性支撑2-2、说明■支撑分为柔性支撑和刚性支撑两种。
柔性支撑由圆钢制作,安装时必须紧,主要用于门式刚架结构。
刚性支撑由型钢制作,用于多层框架、吊车梁下段支撑等刚度要求高的结构中。
■系杆和支撑联合作用,形成封闭的受力体系。
钢结构快速入门教材(第四章门式刚架)

第四章门式刚架第一节结构体系门式刚架是二战期间迅速发展起来的,由相互依存的构件组成统一体,即由梁、柱、檩条、墙梁支撑和金属波形板材设计成协同工作的金属预制装配的建筑体系。
战后被广泛采用,我国六十年代中期开始推广,并在援外工程中使用,取得良好的国际赞同。
由于十年动乱终止了这种建筑体系的发展,改革开放以来,特别是民营企业的蓬勃发展,门式刚架结构体系据不完全统计已建了800万m2,而且每年以100万m2的速度递增。
这种结构体系设计经济,安装快捷,造价低廉,装卸方便,维护费用低,单一供货,为业主认可。
我们萧山成为钢结构之乡,竞争十分激烈,萧山的钢结构应由价位的竞争逐步转向价值的竞争,就是创造精品钢结构,扩展使用范围,建造独具建筑风格的金属建筑体系,使钢结构应与时俱进,演变及发展是同时进行的。
一、结构概念设计1.三维设计(方案阶段)——(详见附图三十四)假定是整体性,并具有总体性能。
将结构形式作为总体分析。
1)建筑功能是否满足使用要求;2)高度、跨度是否合理,是否经济;3)在垂直和水平荷载作用下,是否安全可靠;4)房屋的安全等级,抗震等级。
2.二维设计——(详见附图三十五)确定基本的水平和竖向分体系。
建立关键构件的相互关系。
3.一维设计(平面、立体—施工图阶段)——(详见附图三十六)1)选择一个合理的结构体系,使传力途径明确合理。
2)选择合理的计算方法,同时采取相应的构造措施,保证计算模型(建模)与实际情况符合。
3)增加结构刚度,减少用钢量,且有很好的经济技术指标。
4)工厂化生产,全预制装配。
第二节门式刚架的分类一、实腹式门式刚架——(详见附图三十七)采用H型钢组成的梁柱构件的截面形状,按结构受力的弯矩包络图来确定,使实腹式门式刚架达到经济,轻巧,美观的效果。
工厂化生产水平较高,可以达到工地全装配化,缩短工期。
在同等条件与普通钢结构可节约钢材10%~20%。
二、格构式门式钢架——(详见附图三十八)采用型钢或钢管组成的门式刚架,同样可达到更为经济,轻巧,美观的效果。
钢结构原理-第4章轴心受力构件

存在,且都是变量,再 加上材料的弹塑性,轴 压构件属于极值点失稳, 其极限承载力Nu很难用 解析法计算,只能借助 计算机采用数值法求解。
《钢结构原理》 第4章 轴心受力构件
缺陷通常只考虑影响最大的残余应力和初弯曲(l/1000)。 采用数值法可以计算出轴压构件在某个方向(绕 x 或 y 轴)的 柱子曲线,如下图,纵坐标为截面平均应力与屈服强度的比值, 横坐标为正则化长细比。
《钢结构原理》 第4章 轴心受力构件
4.1 概述
4.1.1 定义:构件只承受轴心力的作用。 承受轴心压力时称为轴心受压构件。 承受轴心拉力时称为轴心受拉构件。
N
N
N
N
《钢结构原理》 第4章 轴心受力构件
4.1.2 轴心受力构件的应用 平面及空间桁架(钢屋架、管桁架、塔桅、网架等); 工业及民用建筑结构中的一些柱; 支撑系统;等等。
(a) N
(b) N
Hale Waihona Puke (c) NNN
N
《钢结构原理》 第4章 轴心受力构件
4.4.3 理想轴心受压构件的弯曲屈曲 4.4.3.1 弹性弯曲屈曲
取隔离体,建立平衡微分方程
EyIN y0
用数学方法解得:N 的最 小值即分岔屈曲荷载 Ncr,又称 为欧拉荷载 NE 。
Ncr2EI/l2
对应的临界应力为:
《钢结构原理》 第4章 轴心受力构件
4.4 轴心受压构件的整体稳定
概念:在压力作用下,构件的外力必须和内力相平衡。 平衡有稳定、不稳定之分。当为不稳定平衡时,轻微的扰 动就会使构件产生很大的变形而最后丧失承载能力,这种 现象称为丧失稳定性,简称失稳,也称屈曲。 特点:与强度破坏不同,构件整体失稳时会导致完全 丧失承载能力,甚至整体结构倒塌。失稳属于承载能力极 限状态。与混凝土构件相比,钢构件截面尺寸小、构件细 长,稳定问题非常突出。只有受压才有稳定问题。
钢结构1 - 副本 (4)概要
焊接工艺评定一般规定除符合本规范第6.6节规定的免予评定条件外,施工单位首次采用的钢材、焊接材料、焊接方法、接头形式、焊接位置、焊后热处理制度以及焊接工艺参数、预热和后热措施等各种参数的组合条件,应在钢结构构件制作及安装施工之前进行焊接工艺评定。
6.1.2 应由施工单位根据所承担钢结构的设计节点形式,钢材类型、规格,采用的焊接方法,焊接位置等,制定焊接工艺评定方案,拟定相应的焊接工艺评定指导书,按本规范的规定施焊试件、切取试样并由具有相应资质的检测单位进行检测试验,测定焊接接头是否具有所要求的使用性能,并出具检测报告;应由相关机构对施工单位的焊接工艺评定施焊过程进行见证,并由具有相应资质的检查单位根据检测结果及本规范的相关规定对拟定的焊接工艺进行评定,并出具焊接工艺评定报告。
6.1.3 焊接工艺评定的环境应反映工程施工现场的条件。
6.1.4 焊接工艺评定中的焊接热输入、预热、后热制度等施焊参数,应根据被焊材料的焊接性制订。
6.1.5 焊接工艺评定所用设备、仪表的性能应处于正常工作状态,焊接工艺评定所用的钢材、栓钉、焊接材料必须能覆盖实际工程所用材料并应符合相关标准要求,应具有生产厂出具的质量证明文件。
6.1.6 焊接工艺评定试件应由该工程施工企业中持证的焊接人员施焊。
6.1.7 焊接工艺评定所用的焊接方法、施焊位置分类代号应符合表 6.1.7-1~表 6.1.7-2及图6.1.7-1~图6.1.7-4的规定,钢材类别应符合本规范表4.0.5的规定,试件接头形式应符合本规范表5.2.1的要求。
表6.1.7-1 焊接方法分类焊接方法类别号焊接方法 代号 1 焊条电弧焊SMAW 2-1 半自动实心焊丝二氧化碳气体保护焊 GMAW-CO 2 2-2 半自动实心焊丝富氩+二氧化碳气体保护焊 GMAW -Ar 2-3 半自动药芯焊丝二氧化碳气体保护焊FCAW-G 3 半自动药芯焊丝自保护焊 FCAW-SS 4 非熔化极气体保护焊 GTAW 5-1 单丝自动埋弧焊 SAW -S SAW -M 5-2 多丝自动埋弧焊 6-1 熔嘴电渣焊 ESW-N 6-2 丝极电渣焊 ESW-W 6-3 板极电渣焊 ESW-P 7-1 单丝气电立焊 EGW-S 7-2 多丝气电立焊EGW-M 8-1 自动实心焊丝二氧化碳气体保护焊 GMAW-CO 2 A 8-2 自动实心焊丝富氩+二氧化碳气体保护焊 GMAW-Ar A 8-3 自动药芯焊丝二氧化碳气体保护焊FCAW-GA 8-4 自动药芯焊丝自保护焊FCAW-SA 9-1 非穿透栓钉焊 SW 9-2穿透栓钉焊SW-P表6.1.7-2 施焊位置分类焊接位置代号 焊接位置代号 管材水平转动平焊 1G 板材平F 竖立固定横焊 2G 横H 水平固定全位置焊 5G 立 V 倾斜固定全位置焊 6G 仰O倾斜固定加挡板全位置焊 6GR(c) 立焊位置V (a) 平焊位置F(b) 横焊位置H(d) 仰焊位置O1234图6.1.7-1 板材对接试件焊接位置1-板平放,焊缝轴水平;2-板横立,焊缝轴水平;3-板90°放置,焊缝轴垂直;4-板平放,焊缝轴水平1(a) 平焊位置F (c) 立焊位置V(b) 横焊位置H(d) 仰焊位置O234图6.1.7-2 板材角接试件焊接位置1—板45°放置,焊缝轴水平; 2—板平放,焊缝轴水平;3—板竖立,焊缝轴垂直;4—板平放,焊缝轴水平管平放(±15°)焊接时转动,在顶部及附近平焊(a) 焊接位置1G(转动)管竖立(±15°)焊接时不转动,焊缝横焊(b) 焊接位置2G管平放并固定(±15°)施焊时不转动,焊缝平、立、仰焊(c) 焊接位置5G管倾斜固定(45°±5°)焊接时不转动(d) 焊接位置6G(e) 焊接位置6GR(T、K或Y形连接)障碍板(距坡口边缘6mm)试验焊缝0°0°0°0°0°0°0°15°15°15°15°15°15°15°15°15°15°45°±5°45°±5°图6.1.7-3 管材对接试件焊接位置图6.1.7-4 管-球接头试件 1—焊接位置分类按管材对接接头6.1.8 焊接工艺评定结果不合格时,可在原焊件上就不合格项目重新加倍取样进行检验。
4-钢结构设计原理-轴心受力构件1 钢结构设计原理

4 轴
主要内容:
心
受 力
1、轴心受拉构件的强度和刚度
构
件 设
2、轴心受压构件的强度
计
3、轴心受压实腹式构件的整体稳定
4、轴心受压格构式构件的整体稳定
5、轴心受压实腹式构件的局部稳定
6、轴心受压格构式构件的局部稳定
7、轴心受力构件的刚度
学习目标
1.掌握轴心受拉构件强度的计算方法、净截面的概念;
4
轴
心 受
所谓分支点失稳,是指当荷载逐渐增加到某一数值
力 构
时,结构除了按原有变形形式可能维持平衡之外,还可
件 设
能以其他变形形式维持平衡,这种情况称为出现平衡的
计
分支。出现平衡的分支是此种结构失稳的标志。
对于受偏心压力的细长直杆,当荷载逐渐增大而趋
于某一数值时,其原有变形形式急剧增大,致使结构丧
失承载能力。这种失稳现象称为极值点失稳。
结构或构件在外力增加到某一数值时,稳定的平衡
状态开始丧失,稍有扰动,结构变形迅速增大,使结构 丧失正常工作的能力,称为失稳。
在桥梁结构中,总是要求沿各个方向保持稳定的平
衡,也即沿各个方向都是稳定的,避免不稳定的平衡或 随遇平衡。
结构稳定问题的两种形式:
第一类稳定问题,分支点失稳问题; 第二类稳定问题,极值点失稳问题。
4
轴 心 受 力 构 件 设 计
4.3.3轴压稳定理论的沿革——具有初始缺陷的实际轴心压杆的稳 定问题
有关轴心压杆的整体稳定问题的理论经历了由理想状态杆件的
单曲线函数关系到实际状态杆件多曲线函数关系的沿革。传统的
理想状态压杆的单曲线稳定理论认为轴压杆是理想状态的,它在
钢结构基本原理第4章
第4.1节 概述
本节目录
1. 轴心受力构件的应用 2. 轴心受力构件类型 3. 轴心受力构件的截面形式 4. 轴心受力构件的计算内容
基本要求
了解轴心受力构件的类型、应用及计算内容
4.1.1 轴心受力构件的应用
轴心受力构件是指承受通过截面形心轴线的轴向力 作用的构件。
图4.1.1 桁架
图4.1.2 网架
由于组合截面制作费时费工,其总的成本并 不一定很低,目前只在荷载较大或构件较高时使 用。
4.1.4 轴心受力构件的计算内容
件轴 心 受 力 构
强度 (承载能力极限状态) 轴心受拉构件 刚度 (正常使用极限状态)
强度 (承载能力极限状态) 轴心受压构件 稳定
刚度 (正常使用极限状态)
第4.2节 轴心受力构件的强度和刚度
②理想轴心压杆的弹塑性弯曲屈曲临界力和临界应力
对于长细比λ<λp的轴心压杆发生弯曲屈曲时,构件截 面应力已超过材料的比例极限,并很快进入弹塑性状态, 由于截面应力与应变的非线性关系,这时构件的临界力和 临界应力公式采用切线模量理论计算。
N cr
2Et I
l2
cr
2Et 2
Et ---切线摸量
A
N f
A
N ——轴心压力设计值;
A ——构件毛截面积;
f ——钢材抗压强度设计值;
——
cr
/
f
,称为轴心受压构件整体稳定系数,
y
根据截面分类和构件长细比,由柱子曲线或查表确定。
轴心受压构件的柱子曲线
压杆失稳时临界应力σcr与长细比λ之间的关系曲线 称为柱子曲线。
规范在制定轴心受压构件的柱子曲线时,根据不同 截面形状和尺寸、不同加工条件和相应的残余应力分布 和大小、不同的弯曲屈曲方向以及l/1000的最大初弯曲, 按照最大强度准则,对多种实腹式轴心受压构件弯曲失 稳算出了近200条柱子曲线。
钢结构加固详解 (4 )连接及节点的加固
钢结构加固详解 (4 )连接及节点的加固钢结构加固详解 (4) 连接及节点的加固一:背景介绍1.1 钢结构加固的重要性1.2 连接及节点的重要性二:加固方法及步骤2.1 加固方法概述2.1.1 增强连接的刚度与强度2.1.2 考虑材料腐蚀和老化的影响2.1.3 加固节点的抗震性能2.2 加固步骤详解2.2.1 检查现有连接的状态2.2.2 确定加固方案2.2.3 施工准备工作2.2.4 进行加固工作2.2.5 检验加固效果三:连接的加固技术3.1 强化焊接连接3.1.1 补焊3.1.2 增加焊缝面积3.1.3 使用高强度钢材3.2 梁-柱连接的加固3.2.1 钢板剪力墙加固3.2.2 钢板剪力连接加固四:节点的加固技术4.1 节点刚性补强4.1.1 添加钢板补强4.1.2 添加角钢补强4.1.3 添加隔离层4.2 节点抗震加固4.2.1 加固传力路径4.2.2 加固节点的抗倒塌能力 4.2.3 加固节点的耗能能力附件:蓝图设计图纸法律名词及注释:1. 腐蚀:金属表面受化学或电化学作用而发生的氧化和失去金属特性的现象。
2. 抗震性能:结构在地震作用下保持稳定的能力。
3. 施工准备工作:进行加固工作前的准备,包括清理表面、准备材料等。
4. 检验加固效果:通过测试和观察来确定加固是否符合设计要求。
钢结构加固详解 (4) 连接及节点的加固一:背景介绍1.1 钢结构加固的重要性1.2 连接及节点的重要性二:加固方法及步骤2.1 加固方法概述2.1.1 增强连接的刚度与强度2.1.2 考虑材料腐蚀和老化的影响2.1.3 加固节点的抗震性能2.2 加固步骤详解2.2.1 检查现有连接的状态2.2.2 确定加固方案2.2.3 施工准备工作2.2.4 进行加固工作2.2.5 检验加固效果三:连接的加固技术3.1 增加连接焊缝3.1.1 增加焊缝长度3.1.2 增加焊缝厚度3.1.3 添加补强钢板3.2 钢板剪力墙加固3.2.1 钢板剪力墙的设计与施工 3.2.2 钢板剪力墙加固的效果评估四:节点的加固技术4.1 添加钢板补强4.1.1 混凝土-钢板补强节点设计4.1.2 矩形钢管-钢板补强节点设计4.1.3 增加角钢补强4.2 加固节点的抗震能力4.2.1 加固节点的承载力提高4.2.2 加固节点的变形能力提高4.2.3 加固节点的耗能能力提高附件:加固设计图纸法律名词及注释:1. 腐蚀:物体表面受外界条件(如化学物质、氧化、酸蚀等)作用而逐渐破坏。
钢结构第四章
1.轴心受压柱的实际承载力
轴心受压柱整体稳定计算:
N A f
4.23
式中N 轴心受压构件的压力设计值; A 构件的毛截面面积; 轴心受压构件的稳定系数,和截面类型、 构件长细比、所用钢种有关见附表17; f 钢材的抗压强度设计值,见附表11。
2.列入规范的轴心受压构件稳定系数
N A f
(6) 当截面有较大削弱时,还应验算净截面的强度,应使
N An f
(7) 验算刚度,柱和主要压杆,其容许长细比为[]=150, 对次要构件如支撑等则[]=200。
初定截面和长细比λ=100
查表λ→ 由 → A 计算i =l0 /λ i ,A→b, h,
A
A x 27 A1x
2 y
2 x 2 y 1
l0 x i ②求 x x ③查附表14确定分肢间距b,两分肢翼缘间的净空应大 于100mm,以便于油漆; 2 ④验算:刚度 0 x 2 x 1 [ ] 整稳 缀条柱 1 0.7max 分肢稳定: 缀板柱 0.5 1 max 1 40
失稳模式之间的耦合作用,局部和整体稳定的相关性。
4.2 轴心受压构件的整体稳定性
4.2.1 纵向残余应力对轴心受压构件整体稳定性的 影响
残余应力的测量及其分布
A、产生的原因:
①焊接时的不均匀加热和冷却; ②型钢热扎后的不均匀冷却; ③板边缘经火焰切割后的热塑性收缩; ④构件冷校正后产生的塑性变形。
2. 剪切变形对虚轴稳定性的影响 绕实轴屈曲时,剪切变形的影 响可忽略,弯曲失稳情况与实腹式 截面一样。
x
y x y
N f A
绕虚轴屈曲时,由于缀材刚
l1/2
钢结构设计(4)-墙梁设计
Wefnx Wefny W
Wefnx -对主轴x的有效净截面抵抗矩 Wefny-对主轴y的有效净截面抵抗矩 W -截面的毛截面扇性抵抗矩。
▪ 剪应力验算
x
3Vx max 4b0t
fv
y
3Vy max 2h0t
fv
f v --钢材的抗剪设计强度;
,V Vxmax y max --墙梁在x、y方向承担的剪力最大值;
墙梁的间距取决于墙板板型和规格等,一般墙梁的 间距取1-1.5米左右;遇有窗口位置等情况作特殊 处理;墙梁宜布置在刚架柱的外侧。
1.6.2 墙梁荷载
▪ 荷载
x
1.竖向荷载—墙板自重和墙梁自重
2.水平荷载-风荷载
y
y
▪ 荷载组合
x
双侧挂墙板
1.竖向荷载+水平风荷载(迎风)
2.竖向荷载+水平风荷载(背风)
▪ 刚度验算: l0 imin F
——拉杆长细比容许值
返回
墙梁设计-小结
▪ 墙架系统主要由墙梁、拉条、斜拉条、
撑杆、以及墙面板等组成。
▪ 墙梁承担双向荷载,为一双向受弯构件。 ▪ 墙梁截面验算包括:正应力验算,剪应
力验算,整体稳定验算以及刚度验算。
▪ 柱间支撑的布置与计算。
支撑,以组成几何不变体系.
柱间支撑的截面型式:采用两个角钢组 成的T型截面、圆钢管截面。
柱间支撑的型式:根据厂房使用要求可 以布置成十字型或者八字型。
柱间支撑作用:主要传递山墙传来的风 荷载,增加房屋整体刚度。
十字型支撑
八字型柱间支撑
八字型柱间支撑节点构造
节点板 圆管支撑
柱间支撑连接节点详图
通常墙梁的最大刚度平面在水平方向(槽口方向