
哈氏操作方法
煤的可磨性指数测定方法
方法要点:将煤样制成规定的粒度,经哈氏可磨性测定仪研磨后,在规定条件下筛分,称量筛上煤样质量,从由标准煤样绘制的标准图上查得哈氏可磨性指数。
1、仪器设备
.1 哈氏可磨性测定仪由机座、电气控制盒、蜗轮盒、电动机、小齿轮、大齿轮、重块、护罩、拔杆、计数器、主轴、研磨环、
钢球、研磨碗相关部件组成。
电动机通过蜗轮、蜗杆对一对齿
轮减速后,带动主轴和研磨环以20±1r/min的速度运转。
研磨
环驱动研磨碗内的8个钢球运动,钢球直径为25.4mm,由重块、
齿轮、主轴和研磨环施加在钢球上的总垂直力为284±2N(约
29±0.2kgf)。
研磨环与研磨碗材料相同,并经过淬火处理。
.2 试验筛:孔径为0.071㎜、0.63㎜、1.25㎜,直径为200㎜,并配有筛盖和筛底盘。
.3 保护筛:能套在试验筛上的方孔筛或圆孔筛,孔径范围16~19㎜。
.4 振筛机:可以容纳外径为200mm的一组垂直套叠并加盖和底盘的筛子,垂直振击频率为149min-1,水平回转频率为221 min-1,
回转半径为12.5mm。
.5 天平:最大称量100g,感量0.01g。
.6 二分器:分样格槽宽约5mm。
.7 破碎机:辊式破碎机,辊间距可调,能将粒度6mm的煤样破碎到
1.25mm,而只生成最小量、小于0.63mm的煤粉。
1、制样
a、将煤样破碎到6㎜后缩分出约1㎏左右的样品,然后将煤样在盘中摊开,层厚不超10㎜,进行空干后称量;
b、将空干后煤样分5次用1.25㎜、0.63㎜的筛子筛分,直到煤样全部通过1.25㎜的筛子,留取0.63㎜~1.25㎜的煤样,0.63㎜以下的弃去;
c、称取0.63㎜~1.25㎜煤样的重量,计算出其在空干后煤样中所占的百分数(出样率),如出样率小于45%,则该煤样作废,重新缩分、制样。
2、 测定
a、将0.63㎜~1.25㎜的煤样混匀后缩分出两份,用0.63㎜的筛子在振筛机上筛5min,去除0.63㎜以下的粉末,一份备样,一份留做下面的试验。
b、称(50±0.01)g煤样,将煤样倒入研磨碗内,注意将研磨碗凸起部分的煤样清扫到钢球周围,钢球间隔尽量相等,平整其表面,然后将研磨环轻放入研磨碗内。
c、将研磨碗移入机座内,固定好就可以启动电机,转(60±0.25)r。
d、仪器停止后卸下研磨碗,将保护筛、0.071㎜筛子和筛底套叠好,把磨好的煤样与钢球一起倒入其中,仔细清刷研磨碗、钢球、研磨环将粉末刷到保护筛上,再把粘在保护筛上的粉末刷到0.071㎜筛子内,取下保护筛并把筛上的钢球放回带研磨碗内。
e、将筛盖盖到0.071㎜筛子上,在振筛机上振筛10min,取下筛子将
0.071㎜筛子底下的粉末刷到筛底盘内,然后重新放到振筛机上振筛
5min,在刷筛面底下一次,再振筛5min,刷筛面底下一次。
f、称量0.071㎜筛上煤样,称量0.071㎜筛下煤样。
筛上和筛下煤样质量之和与研磨前煤样质量相差不得大于0.5g,否则测定结果作废,应重做试验。
要求做平行试验。
3、 数据处理
根据筛下煤样的质量,查校准图,得出可磨性指数值,取两次重复测定的算术平均值,修约到整数报出,注意两次重复测定结果相差不能超过2。
附:1哈氏可磨性指数(HGI)标准曲线及计算公式
2哈氏可磨性指数原始记录
3哈氏可磨性指数标准物质校准记录。
哈氏可磨性指数测定仪使用说明书

哈氏可磨性指数测定仪使用说明书1 操作准备1.1 彻底清扫研磨碗、研磨环和钢球,把钢球放入研磨碗中,将钢球固定架放入钢球上,将钢球位置固定。
1.2 称量50±0.01g 粒度为0.63mm-1.25mm 的煤样,均匀在分布在研磨碗内,并平整表面,然后将钢球固定架取出,将落在研磨凸起部份和球上面的煤样扫到钢球周围。
2 日常操作为了确保您的实验顺利进行,在日常的使用中请按下述步骤操作该仪器。
2.1 打开主机电源。
2.2将研磨环插入主轴销钉上按顺针旋转30度后将其固定。
2.3 将已装煤样及钢球的研磨碗顺着槽插入框架内,由研磨碗定位撑板圆弧定位后按“启动”按键。
2.4 当运转60 转时,旋转电机自动停止,,同时蜂鸣器“嘀”一声;研磨环自动掉入研磨碗内,然后由人工取出研磨碗,整个研磨流程完成。
2.5 将保护筛、0.071mm筛和筛底盘套好,把粘在研磨环上的煤粉刷到保护筛上,然后将磨过的煤样连同钢球一起倒入保护筛,并仔细将粘在研磨碗和钢球上的煤粉刷到保护筛上。
再把粘在保护筛上的煤粉刷到0.071mm筛子内。
取下保护筛并把钢球放回研磨碗内。
2.6 将筛盖盖在0.071mm筛子上,连筛底盘一起放在振筛机上振筛10min。
取下筛子,将粘在0.071mm筛面底下的煤粉刷到筛底盘内,重新放到振筛机上振筛5min,再刷筛面底下一次,振筛5min,刷筛面底下一次。
2.7 将两个量杯分别放入漏斗下面,将0.071mm筛上的煤样及筛下煤样分别倒入漏斗中,将筛内及漏斗中的煤样全部刷入量杯中。
2.8 称量0.071mm筛上的煤样(称准到0.01g),记作m1(g)。
2.9 称量0.071mm筛下的煤样(称准到0.01g),记作md(g)。
2.10 每个煤样按上述步骤测试两次,然后分别将两组煤样的m,m1, md输入查询仪内,即可查询可磨性指数。
3 仪器维护与保养1、研磨环、研磨碗和钢球在每次使用之后应擦拭干净,防止生锈。
Nicka IP 75

氯化鎳過低 7g/l 7ASD以上發濛
普瑞得哈氏實驗教材
IP AD的影響
AD過高 5ml/l 全片光亮
AD過低 0.5ml/l 黑水位線出現 HCD.LCD灰暗
普瑞得哈氏實驗教材
四. 結 論
問題 偏低 偏高 帶出損耗大 分析並調整之 改善對策
從以上哈氏片外觀結果可總結出: NI-IP 75工藝參數作用如下:
PH值的影響
PH過高 4.5 8ASD以上白霧
PH過低 1.0 全片光亮
普瑞得哈氏實驗教材
鎳濃度的影響
鎳濃度過高 120g/l 全片光亮
Hale Waihona Puke 鎳濃度過低 60g/l HCD輕微白霧
普瑞得哈氏實驗教材
硼酸的影響
硼酸過高 50g/l 全片光亮
硼酸過低 30g/l HCD燒焦
普瑞得哈氏實驗教材
氯化鎳的影響
參數 作用
Ni
提供主鹽
高電流區白霧
NiCl2.6H2O
增加鍍液導 電性.促進陽 極溶解 緩衝 PH 提高鍍層亮 度,防變色 維持電流密 度範圍 維持電流密 度範圍
高電流區發濛
脆性增加
H3BO3 IP 75 AD
高電流區燒焦 高低電流區灰暗
鍍液易結晶 影響鍍層品質 分析並調整之 (或加IP-AD,以 1ml/l哈氏槽調整) 以IP-R2(3ml/l降 0.1個PH)調整之 調整之
PH 溫度
鍍液導電性增加 電流密度上限受影響
高電流區白霧燒焦 電流密度上限受影 響
普瑞得哈氏實驗教材
Ram Tech Ni- IP 75工藝
普瑞得哈氏實驗教材
Ni- IP 75工藝
內容 1.簡介 2.組成及操作條件 3.哈氏片外觀 4.總結
赫尔槽试验
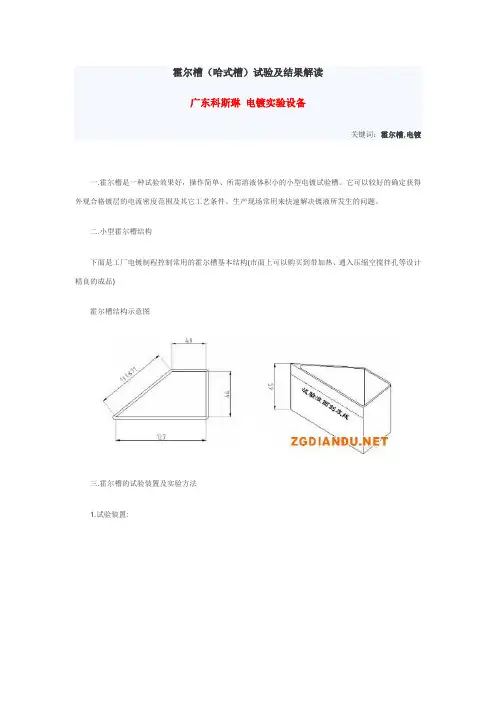
霍尔槽(哈式槽)试验及结果解读广东科斯琳电镀实验设备关键词:霍尔槽,电镀一.霍尔槽是一种试验效果好,操作简单、所需溶液体积小的小型电镀试验槽。
它可以较好的确定获得外观合格镀层的电流密度范围及其它工艺条件。
生产现场常用来快速解决镀液所发生的问题。
二.小型霍尔槽结构下面是工厂电镀制程控制常用的霍尔槽基本结构(市面上可以购买到带加热、通入压缩空搅拌孔等设计精良的成品)霍尔槽结构示意图三.霍尔槽的试验装置及实验方法1.试验装置:2.试验方法a.溶液的选择为了获得正确的试验结果,选择的溶液必须具有代表性。
重复试验时,每次试验所取溶液的体积应相同。
当使用不溶阳极时,溶液经1~2次电镀后应更换新液。
如采用可溶性阳极则最多试验4~5次后更换新液。
在测微量杂质或添加剂的影响时,每槽试验次数应酌情减少。
b.阴阳极材料的选择阴阳极材料通常是平面型薄板,阳极厚度不超过5MM,阴极厚度为0.2~1MM,阳极材料应与生产中使用的阳极相同。
c.电流大小霍尔槽电流大小通常在0.5~2A范围内。
d.试验时间及温度一般在5~10分钟,试验温度应与生产相同。
四.霍尔试片判定(以镀锡为例)1.背面背面看片原则:先看背面的异常现象,再判定可能造成的原因.a.先从HULLCELL片背面中间剖开,再看高电流密度区(添加剂)与低电流密度区(开缸剂)有没有失去平衡:(例如往高电流密度区缩小是添加剂不足,往低电流密度区缩小是开缸剂不够).b.看三层云分布:正常HULLCELL片背后会出现三层云(即亮层/浓雾层/淡雾层)如下示意图.HULLCELL片背面区域c.如果为全浓雾或无亮,判定是添加剂或补充剂不够,酸不足,建浴剂不足.d.如果都是淡淡的薄雾浓雾少,且将要收缩,可能是添加剂或酸过量.e.有出现三层云,向中间凹进去的话,主要原因有主盐不够或沉积速率不够.沉积速率不够可能原因为(添加剂过量或不足b;酸不足)。
2.看正面正面看片原则:由正面现象来验证或排除第一项的可能原因HULLCELL片正面示意图a.看高中低电流密度区光泽分布状况:与高电流密度区是否有有机分解污染及界面与低电流密度区是否有无机析出。
反应釜操作规程
反应釜操作规程
反应釜是广泛应用于石油、化工、橡胶、农药、染料、医药、食品,用来完成硫化、硝化、氢化、烃化、聚合、缩合等工艺过程的压力容器;材质一般有搪瓷、碳锰钢、不锈钢、锆、镍基(哈氏、蒙乃尔、因康镍)合金及其它复合材料。
反应釜为压力容器,加热最高温度应小于相应类型反应釜的最高反应温度,一般不超过180℃,已变形或有裂纹的反应釜不能使用。
操作步骤如下:
1、将反应物倒入衬套内,并保证加料总体积小于内胆容积80%;
2、确保釜体下垫片位置正确(凸起面向下),然后放入聚四氟乙烯衬套和上垫片,先拧紧釜盖,然后用螺杆把釜盖旋扭拧紧为止;
3、将原料投入反应釜内后,按照规定的升温速率升温至所需反应温度,反应最高温度必须低于安全使用温度;
4、反应结束后,自然冷却至室温(注意不要用水淬冷),才能取出反应釜,进行后续相关操作;
5、每次使用后要及时将其清洗干净,干燥,以免锈蚀,釜体、釜盖线密封处要格外注意清洗干净,并严防将其碰伤损坏;
6、反应的溶剂严禁使用低沸点易挥发溶剂,如丙酮、苯、己烷等,容易产生过高内压而发生爆炸;
7、反应体系若有气体产生,如氮气、氢气等溶解性低的气体,不适合采用此反应釜;应采用高压反应釜。
8、反应釜一旦投料,开始生产,必须24小时有人值守。
电镀工艺-SP-28光泽锡铅工艺
光泽剂过低 10ml/l LCD白雾 23ASD以上烧 焦
SP-28-STR起始剂的影响
起始剂过高 12ml/l HCD轻微烧焦
起始剂过低 4ml/l LCD轻微白雾 HCD轻微烧焦
锡的影响
锡过高 68g/l HCD轻微烧焦 LCD光泽情形不佳, 白雾
参数
作用
烷基磺酸 增加导电性
烷基磺酸锡 提供主盐
铅浓度
增加镀层均 一性
SP-28-B光泽 增加低电流
剂
区亮度
SP-28-STR起 增加电流操
始剂
作密度
问题
偏低
偏高
高电流区针孔 电流密度上限受影响
度低
损耗大
改善对策 分析并调整之
高电流区针点,镀层均 低电流区发蒙 一性差
SP-28光泽锡铅工艺
SP-28光泽锡铅工艺
内容 1.简介 2.组成及操作条件 3.哈氏片外观 4.总结
一. 简 介
此工艺是一新式烷基磺酸,不含 福尔马林,而且泡沫少的锡铅系列镀 液,并能维持稳定的沉积速率
二. 组成及操作条件
产品 烷基磺酸 烷基磺酸锡 铅浓度 SP-28-B光泽剂 SP-28-STR起始剂 SP-28-N开缸剂
温度
单位 g/l g/l g/l ml/l ml/l ml/l ℃
最佳条件 142 48 5 30 8
18
范围 118~165 35~60
3~6 30~40 4~10 10 16~40
三. 哈氏片外观
正常操作条 件 电流:5A 时间:1min 温度: 18℃ 搅拌:无
(标准片)
SP-28-B光泽剂的影响
锡过低 30g/l HCD光泽情形不佳, 烧焦 LCD白雾
心理测量实验四:画人智力测验
浙江大学实验报告课程名称:心理测量实验类型:测量实验实验项目名称:画人智力测验(DAPT)学生姓名:刘劼专业: 软件工程学号: 3072211037 同组学生姓名:无指导老师:实验地点:西溪心理楼四楼实验日期:2010年11月1日一、实验目的和要求1.1实验目的:通过本实验要求学生熟练掌握画人智力测验的操作,特别是评分技术,能用本测验迅速筛查小学阶段儿童智能情况。
1.2实验要求本测验施测时一般注意事项与其他智力测试的要求相同。
团体施测时特别要防止相互抄袭或交谈,有条件的地方最好座位分开。
测试应当在适宜的场所进行,要求光线适宜,安静无噪声,周围无人物图画,桌椅的大小高低恰当。
主试注意与被试儿童的合作、建立融洽的关系。
以适当的信息让被试儿童明确测验的任务。
严格按照施测程序和指导语施测。
二、实验内容和原理2.1实验原理简介智力(Intelligence)是指生物一般性的精神能力。
指人认识、理解客观事物并运用知识、经验等解决问题的能力,包括记忆、观察、想象、思考、判断等。
这个能力包括以下几点:理解、计划、解决问题, 抽象思维, 表达意念以及语言和学习的能力。
智力在狭窄的定义中是以智力测验来衡量(见智商)。
这些测验是最准确的(可靠及有效的)心智量度测验,但是它们不是用来量度创造力、个性、性格或智慧。
智力测验有很多方式,但全都是量度相同的智力。
2.2 实验内容画人测验又称为绘人测验,是一种简便易行的智能评估工具,有时也用来评估人格。
1885年,英国学者库克首先描述了儿童画人的年龄特点。
此后,许多学者开始探讨通过儿童绘画来了解其智能发展是情况。
1926年,美国心理学家古迪纳夫首次提出画人测验可作为一种智力测验,并将这一方法标准化。
是适于4~12岁儿童的智力测量工具。
1963年,哈里斯对画人测验进行了系统研究和全面修订,发表了“古氏——哈氏画人测验”。
1968年,考皮茨也编制了画人计分量表,并首次提出了画人测验的30项发育指标。
霍尔槽(哈式槽)的使用说明
霍尔槽(哈式槽)试验及结果解读一.霍尔槽是一种试验效果好,操作简单、所需溶液体积小的小型电镀试验槽。
它可以较好的确定获得外观合格镀层的电流密度范围及其它工艺条件。
生产现场常用来快速解决镀液所发生的问题。
二.小型霍尔槽结构下面是工厂电镀制程控制常用的霍尔槽基本结构(市面上可以购买到带加热、通入压缩空搅拌孔等设计精良的成品)霍尔槽结构示意图三.霍尔槽的试验装置及实验方法1.试验装置:2.试验方法a.溶液的选择为了获得正确的试验结果,选择的溶液必须具有代表性。
重复试验时,每次试验所取溶液的体积应相同。
当使用不溶阳极时,溶液经1~2次电镀后应更换新液。
如采用可溶性阳极则最多试验4~5次后更换新液。
在测微量杂质或添加剂的影响时,每槽试验次数应酌情减少。
b.阴阳极材料的选择阴阳极材料通常是平面型薄板,阳极厚度不超过5MM,阴极厚度为0.2~1MM,阳极材料应与生产中使用的阳极相同。
c.电流大小霍尔槽电流大小通常在0.5~2A范围内。
d.试验时间及温度一般在5~10分钟,试验温度应与生产相同。
四.霍尔试片判定(以镀锡为例)1.背面背面看片原则:先看背面的异常现象,再判定可能造成的原因.a.先从HULLCELL片背面中间剖开,再看高电流密度区(添加剂)与低电流密度区(开缸剂)有没有失去平衡:(例如往高电流密度区缩小是添加剂不足,往低电流密度区缩小是开缸剂不够).b.看三层云分布:正常HULLCELL片背后会出现三层云(即亮层/浓雾层/淡雾层)如下示意图.HULLCELL片背面区域c.如果为全浓雾或无亮,判定是添加剂或补充剂不够,酸不足,建浴剂不足.d.如果都是淡淡的薄雾浓雾少,且将要收缩,可能是添加剂或酸过量.e.有出现三层云,向中间凹进去的话,主要原因有主盐不够或沉积速率不够.沉积速率不够可能原因为(添加剂过量或不足b;酸不足)。
2.看正面正面看片原则:由正面现象来验证或排除第一项的可能原因HULLCELL片正面示意图a.看高中低电流密度区光泽分布状况:与高电流密度区是否有有机分解污染及界面与低电流密度区是否有无机析出。
电镀工艺-Pallnic lll 8020 HS 工艺
络合剂的影响
络合剂过高 104ml/l 全片光泽不 均,HCD灰暗
络合剂过低 54ml/l 12ASD以上烧焦
光泽剂的影响
光泽剂过高 10ml/l 0.15ASD轻微漏 镀,HCD灰暗 光泽剂过低 2ml/l 13ASD以上烧焦
四. 结
参数 作用 偏低 问题
论
改善对策 偏高 高电流区烧焦 影响镀层质量 高电流区灰暗,光泽 不均 高电流区灰暗,低电 流区漏镀 哈氏槽调整(加湿 润剂,以5ml/l添加) 哈氏槽调整(加光 亮剂,以0.6ml/l添 加) 调整之 偏高以50%的硫 酸调整 分析并调整之
Pallnic lll 80/20 HS 工艺
Pallnic lll 80/20 HS 工艺
内容 1.简介 2.组成及操作条件 3.哈氏片外观 4.总结
一.
简
介
此工艺为微酸性,无铵无氯体系, 可获得稳定的合金镀层
二. 组成及操作条件
产品 Pd Ni Complexing agents(络 合剂) Replenisher Brightener(光泽剂) 单位 g/l g/l ml/l ml/l
Temperature PH
高电流区烧焦 电流效率低
易造成添加剂分解 高电流区烧焦
从以上哈氏片外观结果可总结出: Pallnic lll 80/20 HS工艺参数作 用如下:
Pd Ni
提供主盐 降低镀层内 应力 增加镀层均 一性 增加镀层亮 度,提高操作 电流密度上 限 维持电流操 作密度范围 维持电流操 作密度范围
电流效率低 高电流区烧焦 高电流区烧焦 高电流区烧焦
络合剂
光泽剂
℃
最佳条件 13 9 74 6
范围 5~15 3~9 67~81 4~8
连续电镀培训
(c )氯成份多的水,於電解脫脂、電解洗淨的場合,起陽極腐蝕而污染電解液,是不純物於陰極析出的原因。
(d )S O 4 - 2 等陰離子加速脫脂中的氧化物分解。
9
污物的種類
污物區分 有 机 物 污 物 性質 可被鹹劑皂化 去除方法 於鹹的熱浴中浸漬 動物性油脂 (鯨油、魚油) 植物性油(篦麻油) 礦物性油脂 (香油、油脂) 無 機 物 無機和有機物混合 物 金屬的氧化物、鹽類(銹、黑 跡)、塵埃、砂土
無法被鹹劑皂化 可被酸或鹹溶解
三氯乙烯、汽油、石油等有機 溶劑,乳化乳化後冼去。 酸或鹹浸漬,利用化學或電解 方法去除,毛刷、研磨的機祴 方法去除 一種工程操作除去困難,除了 利用酸、鹹、有機溶劑、乳化 劑的物化方法外,亦用電解、 貢械、毛刷、研磨等方法使用
研磨屑、研磨材碳化矽、油脂類 以上的混合無機物、有機物(所 有的污物大部分以此形態存在
可被皂化不被皂化可被酸、 鹹溶解,不被酸、鹹溶解, 必須由外部用機械方法去 除者皆有。
10
Hale Waihona Puke 活化三、活性化 酸冼、脫脂完成后的金屬表面,仍然殘存有很薄的氧化膜、鈍態膜,會阻礙電鍍層的密著性。
活性化的處理方法,依底材金屬的種類而不同,一般是硫酸、鹽酸、氟酸、磷酸、及其酸性鹽水溶液
5
電鍍計算
一、產能計算 產能= 產速/ 端子間距 產能(x p c s / H r )= 6 0 L / P ( L : 產速(米/ 分),P : 端子間距m m ) 举例: 生产某一种端子, 端子间距为5 . 0 m m , 产速为2 0 米/ 分, 请问产能? 產能(x p c s / H r )= 6 0 L / P = 6 0 * 2 0 / 5 = 2 4 0 K P C S / H r 二、電鍍時間計算: 電鍍時間(分)= 電鍍子槽總長度(米)/ 產速(米/ 分) 例:某一連續電鍍設備,每一個鍍鎳子槽長為1 . 0 米,共有5 個,生產速度為1 0 米/ 分,請問電鍍時間為多少? 電鍍時間(分)= 1 . 0 * 5 / 1 0 = 0 . 5 分鐘 三、耗金計算: 金屬消耗量(g )= 0 . 0 0 0 2 5 4 A Z D ( D : 為金屬密度) ①黃金消耗量( g ) = 0 . 0 0 4 9 A Z ( 黃金密度1 9 . 3 g / c m 3 ) P G C 消耗量(g )= . 0 0 7 2 A Z ②鈀金屬消耗量(g )= 0 . 0 0 3 0 5 A Z (鈀金屬密度1 2 . 0 g / c m 3 ) ③銀金屬消耗量(g )= 0 . 0 0 2 6 6 7 A Z ( 銀金屬密度1 0 . 5 g / c m 3 ) ( A : 為電鍍面積d m 2 , Z : 為電鍍厚度u ”) 理論上1 g P G C 含金量為0 . 6 8 3 7 g ,但實際上製造出1 g P G C 含金 量約在0 . 6 8 2 g 之間。 例:有一連續端子電鍍機,欲生產一種端子1 0 0 0 支,電鍍黃金全面3 u ”, 每支端子電鍍面積為 5 0 m m 2 , 實際電鍍出平均 厚度為3 . 5 u ”, ,請問補充多少金鹽? ①1 0 0 0 支總面積= 1 0 0 0 * 5 0 = 5 0 0 0 0 0 m m 2 ②耗純金量= 0 . 0 0 4 9 A Z = 0 . 0 0 4 9 * 5 0 * 3 . 5 = 0 . 8 5 7 5 g ③耗P G C 量= 0 . 8 5 7 5 / 0 . 6 8 2 = 1 . 2 6 g 6 或耗P G C 量= 0 . 0 0 7 2 A Z = 0 . 0 0 7 2 * 5 0 * 3 . 5 = 1 . 2 6 g
600mw制粉系统介绍及操作
键盘上有三种颜色的键,白、蓝、黄 白色键是给煤机操作模式REMOTE-OFE-LOCALL(遥控-停止-本地)的选择键 蓝色键是功能键和数字键 黄色键是附加功能键,黄色键按动之前,必须先按键盘右下角的全黄STIFT键才能被接受。 REMOTE(遥控)键使给煤机接受用户允许运行触点信号和设定信号的控制。 OFF(停止)键使给煤机停止运行(皮带点动和给煤机定度只有在给煤机停止运行后才能进行), LOCAL(本地)键使给煤机在一个选定速度下运行,当给煤机在LOCAL模式时,皮带上不可有物 料否则经过2秒钟延时后给煤机将自动停机。 点动键JOG(点动)用以操作皮带传动电动机,这条命令用于检查电动机运行情况或在维修时慢速 移动皮带,给煤机必须在OFF模式时才能使用点动键,按 OFF SHIFT F2键后可使皮带传动电动机反转,便于维修工作。
制粉系统图
HP碗式磨煤机
我厂磨煤机型号为HP-1003型碗式中速磨煤机。 HP碗式磨煤机优点:
结构新颖、运行可靠、维修方便、单位电耗小、金属磨损小、使用寿命 长、应用广泛 还有诸如传动及结构采用集中润滑,煤粉细度均匀性好且可作线性调节, 以及能对高含水量没种进行高温空气干燥等特性。
4、HP碗式磨煤机的工作原理
(1)HP磨煤机的功能是碾磨原煤,使其达到能在炉内有效地燃烧的细度。磨煤机的 最大碾磨出力取决于下列三个因素:
第一:磨煤机的规格 第二:原煤特性—哈氏可磨度和含水量 第三:煤粉细度。
煤粉细度
煤粉细度是指煤粉颗粒尺寸的大小。它是衡量煤粉品质的重要指标。过粗,在炉膛中不易燃尽, 增加不完全燃烧热损失;煤粉过细,又会使制粉系统的电耗和金属磨耗增加。所以,煤粉细度 应和适即煤粉达到的经济细度。 影响煤粉经济细度的主要因素是煤的挥发分,和煤粉颗粒分布的均匀性。在电厂的运行中经济 细度可通过燃烧调整试验确定。 煤粉细度的调整手段一般有两种:调整粗粉分离器(出口折向档板)及系统通风量。