
活动二 用外径千分尺测量轴径
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
三、课堂小结 四、布置作业:习题集
适用专业: 使用范围:
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
适用专业: 使用范围:
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
〔活动评价〕 根据本次活动的学习情况,认真填写附录3所示的
活动评价表。 〔想想练练]
1.使用附录1中的标准公差和基本偏差表,查出下 列公差带的上、下偏差。
(1)φ32d9 (2) φ适8O用p专6业:(3) φ120v7 (4) φ70h11 (5) φ28k7 (使6)用范φ围2:80m6
适用专业: 使用范围:
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
1、 杠杆千分尺
杠杆千分尺是利用螺适旋用副专业原:理和尺架内的杠杆传动机 构,通过固定套筒和微分筒使以用及范围指:示表,在指示表上读取两 测量面之间微小轴向位移量的外径千分尺。用来测量批量大、 精度较高的中小型零件。
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
滑极限量规来检验。光滑极限量规是用来检验某一孔或轴专 用的量具,简称量规。
量规是一种无刻度的专用检验工具,用它来检验工件时. 只能判断工件是否合格,而不能测量出工件的实际尺寸。
卡规是检验工件长度尺适用寸专和业轴: 径尺寸的极限量规(图2一 45)。不能测具体数值,只使能用判范围断:零件合格与否。
卡规主要用来测量圆柱形、长方形、多边形等工件的尺 寸。如图2一46所示。在工厂大批量生产中广泛使用。
单击此处编辑母版标题样式 浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
单击此处编辑母版文本样式
第二级
任务三
轴第径三第四级的级 测量
第五级
适用专适业用:专机业械:专业 使用范使围用:范中围等:职业学校
2020/3/27
1
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
活动二 用外径千分尺测量轴径
2、尖头千分尺
尖头千分尺是利用
螺旋副原理对弓形尺架
上两锥形球测量面分隔
的距离进行读数的量
具。尖头千分尺主要用
适用专业: 使用范围:
于测量外径千分尺难以 测量的槽和沟等,如图 2一44所示。
浙江省教育信息化工程——职业教育数字化资源建设基地
〔活动分析〕
适用专业: 使用范围:
选用0--25 mm的外径千分尺测量圆柱销的轴径 与长度。
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
[活动实施〕
1.测量步骤 (1)清洁、检查、校对外径千分尺。 (2)清洁圆柱销。 (3)圆柱销直径较小,可采用单手测量法,如图2一
40所示。大拇指和食指捏住微分筒, 小指和无名指勾住尺架并压向手心。测量时,大拇指和 食指转动微分筒,轻微用力使之与测 量面接触,取下读数并记适录用。专业也:可使用双手测量法,如 图2一(441)所测示量。圆柱销长度,使用并范记围录: 数值。
(5)测量完毕,将千分尺整理好放回盒内。
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
单手测量
适用专业:
双手测量
2.检测报告
使用范围:
仿照附录2自己设计检测报告单,将测量数据填人其中,
并进行数据处理。
浙江省教育信息化工程——职业教育数字化资源建设基地学校项目
二:活动拓展和知识拓展
1、测量装夹在车床上的工件外径
外径千分尺的轴径测量
实训二、外径千分尺测量轴径1、实训目的了解外径千分尺的构造,掌握使用其测量轴径的原理和方法,并能进行实际操作测量。
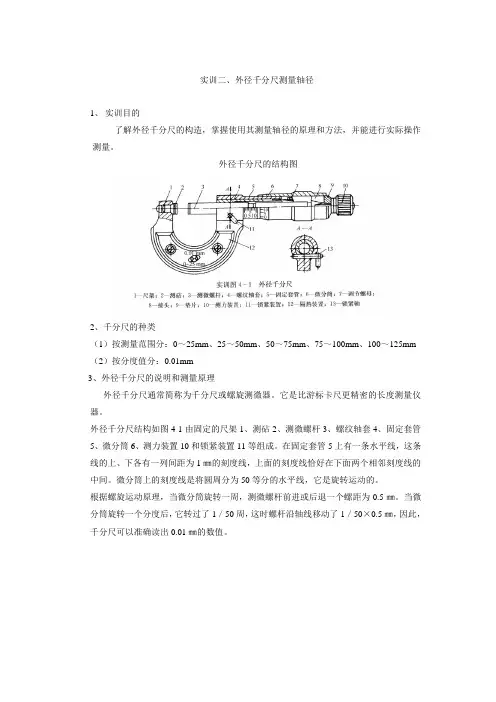
-外径千分尺的结构图2、千分尺的种类(1)按测量范围分:0~25mm、25~50mm、50~75mm、75~100mm、100~125mm (2)按分度值分:0.01mm3、外径千分尺的说明和测量原理外径千分尺通常简称为千分尺或螺旋测微器。
它是比游标卡尺更精密的长度测量仪器。
外径千分尺结构如图4-1由固定的尺架1、测砧2、测微螺杆3、螺纹轴套4、固定套管5、微分筒6、测力装置10和锁紧装置11等组成。
在固定套管5上有一条水平线,这条线的上、下各有一列间距为1㎜的刻度线,上面的刻度线恰好在下面两个相邻刻度线的中间。
微分筒上的刻度线是将圆周分为50等分的水平线,它是旋转运动的。
根据螺旋运动原理,当微分筒旋转一周,测微螺杆前进或后退一个螺距为0.5㎜。
当微分筒旋转一个分度后,它转过了1/50周,这时螺杆沿轴线移动了1/50×0.5㎜,因此,千分尺可以准确读出0.01㎜的数值。
4、千分尺使用步骤(1)擦干净零件被测表面和千分尺的测量面;(2)校对外径千分尺的零位,转动千分尺使两测砧接触,看微分筒的零线与固定套筒的零线是否重合,如不重合就要用专用扳手进行调整,直到读数准确为止。
(3)根据零件的图纸标注要求,选择合适规格的千分尺;(4)如果测量外圆,应在圆柱体不同截面、不同方向测量3—5点,记下读数;若测量长度,可沿圆周位置测量几点,记录读数;(5)剔除粗大误差的实测值后,将其余数据取平均值并和图纸要求比较,判断其合格性。
(6)外径千分尺可以估读到0.001毫米5、使用外径千分尺注意事项(1)微分筒和测力装置在转动时不能过分用力;(2)当转动微分筒带动活动测头接近被测工件时,一定要改用测力装置旋转接触被测工件,不能直接旋转微分筒测量工件;(3)当活动测头与固定测头卡住被测工件或锁住锁紧装置时,不能强行转动微分筒;(4)测量时,应手握隔热装置,尽量减少手和千分尺金属部分接触;(5)外径千分尺使用完毕,应用布擦干净,在固定测头和活动测头的测量面间留隙,放入盒中。
曲轴测量(千分尺)实训报告9
附件4:实训课程电子教案格式编号25、26、272、回零校验:偏大0.010mm,量取数值后需-0.010 mm偏小0.005mm,量取数值后需+0.005 mm精准,没有误差。
3、读数步骤(1)、整数——固定尺(每小格为1mm)(2)、半数——固定尺(+0.5/+0)(3)、估读数——微分筒(每小格为0.01mm,小数点后估读三位即精确到小数点后三位)(4)、整数+半数+估读数(如千分尺回零校正时有误差时需+/-误差值)千分尺测量前需进行回零校正,如有误差需读取误差值。
二、曲轴的测量1、注意事项:(1)、将待检测的曲轴上的油污、积碳、锈迹等彻底清洗干净。
(2)、用外径千分尺先在油孔两侧测量,然后旋转90°再测量。
(3)、测量时要注意量取最大外圆直径值。
2、操作要点:(1)、测量前,应检查千分尺有无误差。
其方法是:1)将校正杆和千分尺的断面擦拭干净,然后将校正杆放入千分尺两端之间。
2)旋转活动套筒使千分尺的断面与校正两端接近,再旋转棘轮,使两端与校正杆端接触,直至棘轮发出“咔咔”声。
3)查看活动套管的前端边缘是否与固定套管的起始刻度线对齐,活动套管的“0”是否与固定套管的基准轴线对齐。
若没有对齐,应读出误差值。
(2)、测量1)测量时,断面和曲轴轴颈表面要清洁,千分尺两端口的轴线应与曲轴轴线垂直。
2)当千分尺两断口接触到曲轴轴颈表面时,旋转棘轮发出声响为止。
此时的读数即为该轴颈被测外圆直径。
对每一道轴颈要选多个剖面,并且在每个剖面上进行多点测量。
3)根据被测情况读取数值。
4)千分尺使用后擦拭干净,放入盒子里。
测量时要测出最大外圆直径值。
教师反思1、分组实训后时间比较长,需每组讲解一次。
2、分组实训操作效率较好。
实验报告

ESEI上偏差下偏差圆度公差toAu1名称分度值示值范围测量范围Ⅰ-ⅠⅡ-ⅡⅢ-ⅢA-A'B-B'审阅名称基本尺寸量块或标准圆形尺寸极限偏差验收极限偏差实验1.1.a 用卡尺测量轴径仪器测量不确定度被测零件量仪测量读数测量位置实际偏差Ea合格性结论理由量块或标准圆形等级简图圆度误差fo 测量方向ESEI上偏差下偏差圆度公差toAu1名称分度值示值范围测量范围Ⅰ-ⅠⅡ-ⅡⅢ-ⅢA-A'B-B'审阅名称基本尺寸量块或标准圆形尺寸极限偏差验收极限偏差实验1.1.b 用卡尺测量孔径仪器测量不确定度被测零件量仪测量读数测量位置实际偏差Ea合格性结论理由量块或标准圆形等级简图圆度误差fo 测量方向ESEI上偏差下偏差圆度公差toAu1名称分度值示值范围测量范围Ⅰ-ⅠⅡ-ⅡⅢ-ⅢA-A'B-B'审阅名称基本尺寸量块或标准圆形尺寸极限偏差验收极限偏差实验1.2 用外径千分尺测量轴径仪器测量不确定度被测零件量仪测量读数测量位置实际偏差Ea合格性结论理由量块或标准圆形等级简图圆度误差fo 测量方向ESEI上偏差下偏差圆度公差toAu1名称分度值示值范围测量范围Ⅰ-ⅠⅡ-ⅡⅢ-ⅢA-A'B-B'审阅简图圆度误差fo 实际偏差Ea合格性结论理由量块或标准圆形等级测量方向被测零件量仪测量读数测量位置极限偏差验收极限偏差实验1.3 用内径指示表测量孔径仪器测量不确定度名称基本尺寸量块或标准圆形尺寸测量点a1a2a3b1b2b3c1c2c3读数(um)审阅被测零件名称平面度公差t(um)实验2.3 打表法测量平面的平面度测量基准量仪指示表分度值(mm)测量数据与测量结果作图计算:平面度误差f(um)合格性结论理由实验3 摆差测定仪测量跳动误差径向圆跳动、端面圆跳动、径向全跳动精度均为0.008mm量具名称 分度值 精度 测量范围径向圆跳动误差测量点 1 1 2 2 3 3测量值maxmin差值均值误差 结论 理由端面圆跳动误差测量点 1 1 2 2 3 3测量值maxmin差值均值误差 结论 理由径向全跳动误差测量次数 1 2 3测量值maxmin差值均值误差 结论 理由审阅。
游标卡尺(千分尺)测量轴外径操作规范20190620

仔细查看图纸中的技术要求,如材质,尺寸,公差,镀层,表面粗糙度等,然后按图纸要求测量基准测量。
根据被测物尺寸选择相应量程的量具。
如图红色为数显游标卡尺:蓝色为千分尺(又称螺旋测微器),千分尺是比游标卡尺更精密的测量工具。
测量前先将数显游标卡尺归零,然后开始测量。
游标卡尺(千分尺)测量轴外径操作规范1234根据被测物尺寸选择相应量程的千分尺,将被测物表面擦拭干净,松开千分尺锁紧装置,校准零位,转动旋钮,使测砧与测微螺杆之间的距离略大于被测物。
适用公差范围<0.1MM。
一只手拿千分尺的尺架,将待测物置于测砧与测微螺杆的端面之间,另一只手转动旋钮,当螺杆要接近物体时,改旋测力装置直至听到喀喀声后再轻轻转动0.5-1圈;注意事项:1、使用游标卡尺(千分尺)时必须轻拿轻放,禁止磕碰,跌落。
2、 使用游标卡尺(千分尺)测量零件时,零件表面不能有异物,并在常温下测量尺)测量运转或高温物件。
4、游标卡尺(千分尺)不得放在潮湿、温度变化大的地方。
5、使用游标卡尺(千分尺)测量零件时,最好在零件上进行读数,放松尺),这样可以减少对测量工具的磨损。
6、为了获得准确的测量结果,可在同一位置上多次测量,记录数据,取平均值。
5678将被测物表面擦拭干净,然后将数显游标卡尺卡在轴的外径,游标卡尺与轴相互垂直,测量点为轴颈中心线两侧平行面上的两点,测量时应左右轻微摆动,最小值为外径的尺寸,适用公差范围>0.1MM。
旋紧锁紧装置(防止移动千分尺时螺杆转动),即可读数。
为获得准确结果,可在同一位置再测一次,尤其测量圆柱形时,应在同一圆周的不同方向测量几次,检查工件有没有圆度公误差。
在常温下测量。
3、禁止用游标卡尺(千分进行读数,放松后取出游标卡尺(千分。
轴类零件直径的测量

返回本项目
返回课程目录
轴类零件直径的测量
二、千分尺 5、千分尺的使用方法与维护 注意事项:• 使用前必须校对零位; • 测量时,千分尺要放正,不得歪斜; • 测量读数时要特别注意半毫米刻度的读取; • 禁止重压或弯曲千分尺,且两测量端面不得 接触,以免影响千分尺的精度; • 不得用它测量毛坯; • 不得在工件转动时测量工件尺寸; • 不得把它当作手锤敲物。
返回本项目
返回课程目录
轴类零件直径的测量
二、千分尺 2、千分尺的工作原理 常用千分尺测微螺杆的螺距为0.5mm。因此,当测 微螺杆顺时针旋转一周时,两测砧面之间的距离就缩小 0.5mm。 微分筒的圆周上刻有50个等分线,当微分筒转一周 时,测微螺杆就推进或后退0.5mm,微分筒转过它本身 圆周刻度的一小格时,两测砧面之间转动的距离为: 0.5÷50=0.01(mm)。 由此可知:千分尺上的螺旋读数机构,可以正确的读出 0.01mm,也就是千分尺的读数值为0.01mm。
返回本项目
返回课程目录
轴类零件直径的测量
二、千分尺 3、千分尺的读数方法 • 读出微分筒边缘在固定套管上所显示的最大尺寸, 即被测尺寸的毫米数和半毫米数。
• 读出微分筒上哪一格对齐固定套管上的基准线,即
半毫米以下的数值。 • 把两个读数相加即得到千分尺实测尺寸。
返回本项目
返回课程目录
轴类零件直径的测量
轴类零件的测量
轴类零件直径的测量(理论)
《机械测量技术》
返回本项目
返回课程目录
轴类零件直径的测量
一、轴径测量的方法 外尺寸测量:轴径的测量 内尺寸测量:孔径的测量
•大批量:用光滑极限量规对外圆和内孔进行测量 •一般精度:杠杆千分尺、外径千分尺、内径千分尺、 游标卡尺等进行绝对测量,也可用千分表、 百分表、内径百分表等进行相对测量 •较高精度:用机械式比较仪、光学计、万能测长仪、 电动测微仪、气动量仪、接触式干涉仪等 精密仪器进行测量
《零件测量与质量控制技术》课程标准

零件测量与质量控制技术三年制中职数控专业学生72 (包括选学8)本课程是中等职业学校数控专业核心技术课。
学习该课程的目的是使学生掌握零件测量和产品质量控制的基本方法和技能。
了解公差配合基本知识和最新的国家标准。
熟练掌握通用量具和测量仪器的基本原理和使用方法,会根据不同的精度要求选择适合的量具和仪器。
掌握形位误差和表面粗糙度的检测工艺。
能胜任产品质量检测或者生产加工岗位工作,为企业培养实用技术人材。
职业能力目标:1.掌握质量、互换性、标准化等概念;2.会使用常用测量工具;3.会检测零件的线性尺寸、形位误差、罗纹、表面粗糙度;4.会控制零件加工过程的质量;5.了解现代精密测量仪器及技术。
本课程针对中等职业学校学生的实际情况,贯彻“基于工作过程”的设计思路,坚持理实一体化的教学理念,注重学生质量意识、质量检测技能与职业素质的培养,将岗位素质教育和技能培养有机地结合起来。
教学中,既可作为一门专业课程单列教授,也可将课程中的项目活动穿插到其他课程项目中教学,具有很强的实用性与灵便性。
模块与课时项目走进零件测量零件线性尺寸的轴套零件的检测长度的测量24教学项目一项目二任务一任务一测量项目三零件形位误差的测量项目四项目五检测项目六罗纹的测量典型零件的综合零件的质量控制*项目七零件的精密测量任务二任务三任务四任务一任务二任务三的测量轴径的测量孔径的测量锥度的测量识读形位公差直线度误差的测量圆度误差、圆柱度误差任务四平行度误差、平面度误差的测量任务五垂直度误差、位置度误差的测量任务六同轴度误差、径向圆跳动误差和端面圆跳动误差的测量任务一任务二任务一任务二任务三任务一任务二任务一件任务二测量三角形罗纹测量梯形罗纹轴套类零件的综合检测盘类零件的综合检测箱体类零件的综合检测工序能力控制图用三坐标测量机测量零用表面粗糙度仪测量零件表面粗糙度任务三用立式光学比较仪测量轴径合计444444444443334442272【学习目标】(1)对零件测量有感性认识(2)了解互换性、极限尺寸、偏差及公差,会计算极限尺寸并能知道零件尺寸的合格范围(3)会识读图样上形位公差和表面粗糙度代号(4)掌握测量基本理论及常用量具常识(5)了解常用的表面粗糙度测量方法,掌握比较法检测零件表面粗糙度任务轴套零件的检测【相关知识】(1)测量的概念、互换性的概念、极限尺寸、偏差及公差的概念(2)测量的种类,主动测量与被动测量(3)形位公差、表面粗糙度的识读(4)表面粗糙度的检测方法(5)量具常识【学习目标】(1)能根据零件尺寸要求,制定合理的测量方案(2)能测量零件各种线性尺寸,作出尺寸合格性判断(3)会保养各类测量用具,养成良好的职业习惯【相关知识】(1)零件图上长度尺寸的识读(2)使用钢直尺、游标卡尺及外径千分尺测量长度的方法(3)长度测量数据的采集与处理(4)长度尺寸合格性的判断(5)钢直尺、游标卡尺与外径千分尺的维护与保养方法活动一用钢直尺测量长度活动二用游标卡尺测量长度活动三用外径千分尺测量长度【知识拓展】其他长度测量技术深度游标卡尺、高度游标卡尺、量块、塞尺【相关知识】(1)零件图上轴径尺寸的识读(2)使用游标卡尺及外径千分尺测量轴径的方法(3)轴径测量数据的采集与处理(4)轴径尺寸合格性的判断活动一用游标卡尺测量轴径活动二用外径千分尺测量轴径【知识拓展】其他外径测量技术杠杆千分尺、尖头千分尺、卡规【相关知识】(1)零件图上孔径尺寸的识读(2)使用游标卡尺、内径千分尺与内径量表测量孔径的方法(3)孔径测量数据的采集与处理(4)孔径尺寸合格性的判断活动一用游标卡尺测量孔径活动二用内测千分尺测量孔径活动三用内径量表测量孔径【知识拓展】其他孔径测量技术内径千分尺、塞规【相关知识】(1)零件图上锥度、角度尺寸的识读(2)使用万能角度尺、正弦规测量锥度的方法(3)锥度测量数据的采集与处理(4)锥度尺寸合格性的判断(5)角度样板、锥度量规、万用角度尺、正弦规的使用活动一活动二活动三活动四用角度样板检测角度用万能角度尺测量角度用锥度量规检查零件锥度用正弦规检测锥度【知识拓展】其他定角度量具90°角尺、角度量块【学习目标】(1)能正确识读形位公差带代号并理解形位公差的含义(2)会选择检测形位误差的工具、量具,并正确测量零件的形位误差(3)能正确处理零件形位误差的检测数据(4)能对零件形位误差检测结果作出正确评估(5)会正确使用与保养工具、量具【相关知识】(1)形位公差与形位误差的概念和区别(2)零件的几何要素(3)形位公差项目和符号【相关知识】(1)直线度的含义、符号及应用范围(2)百分表的工作原理与操作方法(3)直线度误差的测量原理与方法(4)测量结果的数据处理(5)测量仪器的维护与保养活动一打表法测量直线度误差活动二水平仪测量直线度误差【相关知识】(1)能识读圆度、圆柱度符号(2)会测量圆度误差、圆柱度误差(3)会选择测量工、量具及其保养(4)能对检测结果进行数据处理并能评定零件的圆度或者圆柱度是否合格活动一两点法测量圆度误差活动二三点法测量圆度误差活动三圆柱度误差的测量【相关知识】(1)平行度的含义、符号及应用范围(2)平行度公差的类型(3)平行度误差、平面度误差的测量原理与方法(4)测量结果的数据处理(5)测量仪器的维护与保养活动一线对线测量平行度误差活动二线对面测量平行度误差活动三面对面测量平行度误差活动四测量平面度误差【知识拓展】透光法测量平面度误差【相关知识】(1)垂直度、位置度的含义、符号及应用范围(2)会测量垂直度、位置度的误差(3)心轴的使用(4)测量结果的数据处理(5)测量仪器的维护与保养活动一面对线测量垂直度误差活动二线对线测量垂直度误差【知识拓展】线对面、面对面的垂直度误差测量方法活动三测量位置度误差【相关知识】(1)同轴度、径向圆跳动和端面圆跳动的含义、符号及应用范围(2)同轴度误差、径向圆跳动误差和端面圆跳动误差常用测量工具的选择(3)轴类、套类零件同轴度误差、径向圆跳动误差和端面圆跳动误差的测量原理与方法(4)编写测量与误差分析报告(5)测量仪器的维护与保养活动一测量同轴度误差活动二测量径向圆跳动误差活动三测量端面圆跳动误差【学习目标】(1)能读懂零件图上各种罗纹的标记(2)会查表确定罗纹中径公差(3)会用通止规检测三角形罗纹(4)会用罗纹千分尺测量三角形罗纹(5)会用三针测量法测量三角形罗纹(6)会用三针测量法测量梯形罗纹【相关知识】(1)三角形罗纹标记识读(2)三角形罗纹常用测量器具的认识(4)罗纹千分尺测量三角形罗纹的方法(5)三针法测量三角形罗纹的方法(6)常用三角形罗纹测量器具的保养活动一活动二活动三用通止规检测三角形罗纹用三针法测量三角形罗纹用罗纹千分尺测量三角形罗纹【相关知识】(1)梯形罗纹标记识读三针法测量梯形罗纹(2)梯形罗纹中径的计算方法(3)用三针法测量梯形罗纹的方法(4)梯形罗纹测量器具的保养【学习目标】(1)会正确的阅读、分析零件图(2)会正确选择测量零件的工具、量具(3)会独立检测零件的质量(4)会填写零件的检测报告【学习目标】(1)树立生产过程中的质量意识及工作专注精神(2)了解通过采集数据绘制直方图的方法(3)会计算生产过程的工序能力指数并判断工序能力(4)会使用控制图判断生产过程的稳定性【相关知识】(1)采集测量数据、绘制直方图(2)计算标准偏差的方法(3)计算工序能力指数的方法(4)判断工序能力大小的方法活动一活动二活动三制作直方图分析直方图工序能力指数计算与工序能力判断【相关知识】(1)采集控制图数据方法(2)控制界限的计算及控制图的绘制方法(3)控制图的判断方法(4)质量失控原因的分析并改善活动一绘制控制图活动二分析控制图【学习目标】(1)了解现代精密测量技术的现状及发展(2)了解常用现代精密测量仪器的工作原理及运用领域(3)了解如何用三坐标测量机测量零件(4)了解用表面粗糙度仪测量零件表面粗糙度【相关知识】三坐标测量机的使用与保养【相关知识】(1)了解表面粗糙度的测量方法(2)了解便携式表面粗糙度测量仪的使用与保养【相关知识】(1)了解用相对测量法测量线性尺寸的原理(2)了解光学比较仪的结构并熟悉它们的使用方法(3)熟悉量块的使用与维护方法。
实验2圆度、圆柱度误差的测量
实验2圆度、圆柱度误差的测量⼀、实验⽬的1.掌握圆度、圆柱度误差的测量⽅法。
2.加深对圆度、圆柱度误差和公差概念的理解。
⼆、实验内容⽤两点法和三点法组合测量轴的圆度和圆柱度误差。
三、计量器具外径千分尺(测量范围0-25mm、分度值0.01mm)。
百分表(⽰值范围:0-3mm;分度值0.01mm)。
平板、磁⼒表座。
四、测量原理两点法:常⽤千分尺、⽐较仪等测量,以被测圆柱某⼀截⾯上各直径间最⼤差值之半作为此截⾯的圆度误差。
测量若⼲截⾯,取⼏个截⾯中最⼤的圆度误差值作为零件的圆度误差。
取所有读数中最⼤值与最⼩值的差值之半作为零件的圆柱度误差。
适宜测量轮廓圆具有偶数棱的圆度和圆柱度误差。
三点法:将被测⼯件放在V形块上,使其轴线垂直于测量截⾯,同时固定轴向位置,百分表接触轮廓圆的上⾯,将被测⼯件回转⼀周,取百分表读数的最⼤差值之半,作为该截⾯的圆度误差。
测量若⼲截⾯,取其中最⼤的圆度误差作为该零件的圆度误差。
取所有读数中最⼤与最⼩值的差值的⼀半作为零件的圆柱度误差。
适宜找出具有奇数棱圆的圆度和圆柱度误差。
测量前,往往不知道被测零件是偶数棱还是奇数棱,不便确定采⽤两点法还是三点法,可靠的办法是⽤两点法和三点法各测⼀次,取三次所得误差中的最⼤值作为零件的圆度、圆柱度误差。
五、测量步骤1、两点法1)将被测零件放在平板上,⽤外径千分尺测量被测轴的同⼀截⾯内的轮廓圆⼀周上的六个位置(见图2-1(a))的直径并作好记录。
取最⼤直径与最⼩直径之差的⼀半作为该截⾯的圆度误差。
同样⽅法,测量五个不同截⾯的圆度误差。
2)取五个截⾯的圆度误差中最⼤值作为该被测轴的圆度误差。
取所有读数中最⼤值与最⼩值的差值的⼀半作为圆柱度误差。
2、三点法1)将被测轴放置在90°的V形块上,平稳移动百分表座,使表的测头接触被测轴,并垂直于被测轴的轴线(如图2-1(b)),使表上指针处于刻度盘的⽰值范围内。
转动被测轴⼀周,记下百分表读数的最⼤值与最⼩值,最⼤值与最⼩值之差的⼀半作为该截⾯的圆度误差。
轴径的测量
0
1
2
3
4
5
6
7
8
9
10
0
1
2
3
4
5
6
7
8
9
0
二、外径千分尺
回顾: 1.外径千分尺的构造? 2.外径千分尺的使用方法? 3.外径千分尺使用注意事项? 4.外径千分尺的调零判断? 5.外径千分尺的读数原理?
外径千分尺测量示范
杠杆千分尺
尖头千分尺
www.wLeabharlann
卡规
请同学们课后多多练习哦! 要求每位同学都掌握游标卡尺和外径千 分尺的使用。 作业:课题三
回顾一下 1.游标卡尺的精度? 2.游标卡尺的结构和用法? 3.游标卡尺的读数? 4.使用游标卡尺的注意事项? 5.游标卡尺的保养方法?
用软布将量爪擦干净,使其并拢,查看游标和 主尺身的零刻度线是否对齐。如果对齐就可以 进行测量:如没有对齐则要记取零误差:游标 的零刻度线在尺身零刻度线右侧的叫正零误差, 在尺身零刻度线左侧的叫负零误差(这件规定 方法与数轴的规定一致,原点以右为正,原点 以左为负)。 测量时,右手拿住尺身,大拇 指移动游标,左手拿待测外径的物体,使待测 物位于外测量爪之间,当与量爪紧紧相贴时, 即可读数。
归纳起来,轴径测量方法有: 归纳起来,轴径测量方法有:
1.量规法:用量规检验轴径,不能得到具体数值、只能检 验轴径尺寸合格与否。优点是精度高、检验效率高,在成 批生产中广泛地使用。 2.钢尺法:直接用钢直尺进行测量,或者使用卡钳将工件 尺寸与钢直尺作比较。 3.卡尺法:使用游标卡尺、千分尺、杠杆千分尺等对轴径 进行直接测量。 4.测微仪法:用各种测微仪、测微表与量块作比较测量, 常用的测微仪(表)有百分表、千分表、扭簧比较仪、电 感比较仪等。
轴类零件直径的测量
轴类零件直径的测量
二、千分尺 (螺旋测微量具、分厘卡) •千分尺的种类
外径千分尺
电子数显外径千分尺
内测千分尺
深度千分尺
壁厚千分尺
螺纹千分尺
公法线千分尺 返回本项目 返回课程目录
任务二 轴类零件直径的测量
二、千分尺 1、外径千分尺的结构 千分尺由尺架、测微头、测力装置和制动器等组成。
0~25mm外径百分尺 1-尺架;2-固定测砧;3-测微螺杆;4-螺纹轴套;5-固定刻度套筒;6-微分筒;
1级 ±0.004
±0.002
±0.004
±0.002
±0.004
±0.005
±0.006
±0.007
±0.007
两测量面平行度
0级
1级
0.001
0.002
0.0012
0.0025
0.0015
0.003
返回本项目 返回课程目录
轴类零件直径的测量
二、千分尺 4、千分尺的测量范围和精度 • 千分尺的适用范围
返回本项目 返回课程目录
轴类零件直径的测量
二、千分尺 5、千分尺的使用方法与维护 (3)测量时,将工件被测表面擦拭干净,并将外径 千分尺置于两测量面之间,使外径千分尺测量 轴线与工件中心线垂直或平行。
返回本项目 返回课程目录
轴类零件直径的测量
二、千分尺 5、千分尺的使用方法与维护 (4)测砧与工件接触,然后旋转活动套筒(副尺), 使砧端与工件测量表面接近,这时旋转棘轮 盘,直到棘轮发出2响~3响“咔咔”声时为 止,然后旋紧固定螺钉。
返回本项目 返回课程目录
轴类零件直径的测量
二、千分尺 (螺旋测微量具、分厘卡) •千分尺的作用: 用于测量或检验零件的外径、内径、深度、厚 度以及螺纹的中径和齿轮的公法线长度等。 •千分尺的种类: 外径千分尺、内测千分尺、深度千分尺、壁厚 千分尺以及螺纹千分尺和公法线千分尺等。
外径千分尺的测量方法
外径千分尺的测量方法
外径千分尺是一种精密的量具,用于测量物体的外径。
其测量方法如下:
1. 取出外径千分尺,并将其放置在适当的环境中,使其温度和湿度适应环境。
2. 转动心轴夹紧被测量物体,使其固定住。
3. 将千分尺的可动刻度对准被测量物体的基准线,并读取可动刻度上的第一个半毫米刻线对应的读数。
4. 随着测量对象的不同,需要适当调整千分尺的位置,以确保其测量线对准被测对象的基准线。
5. 重复上述步骤,直到获得所需的多个读数。
6. 根据多次测量的结果,使用数学公式计算出被测量物体的外径。
7. 完毕后,将千分尺清洗干净,并归档以备下次使用。
在使用外径千分尺进行测量时,需要遵循以下注意事项:
1. 在测量时,要避免千分尺的测量线与被测物体的材料直接接触,以避免损坏千分尺的测量头。
2. 在读取读数时,要确保千分尺的可动刻度对准被测物体的基准线,以避免测量误差。
3. 在进行多次测量时,需要确保每次测量的位置和方向一致,以避免测量误差。
4. 千分尺在使用后,需要清洗干净并归档以备下次使用,以避
免灰尘和污垢影响测量精度。
5. 在使用千分尺时,需要遵循正确的测量方法和测量位置,以确保测量结果的准确性。